 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

印刷の見当合わせの定義と物理的メカニズム
工業生産は、オフィスのデスクトッププリンターのように機能するものではありません。フレキソ印刷やグラビア印刷などの大量商業印刷では、色分解が不可欠です。デジタルデータは、シアン(C)、マゼンタ(M)、イエロー(Y)、キー(黒)(K)という独立した原色チャンネルに分解され、これらは一般的にCMYKとして知られています。
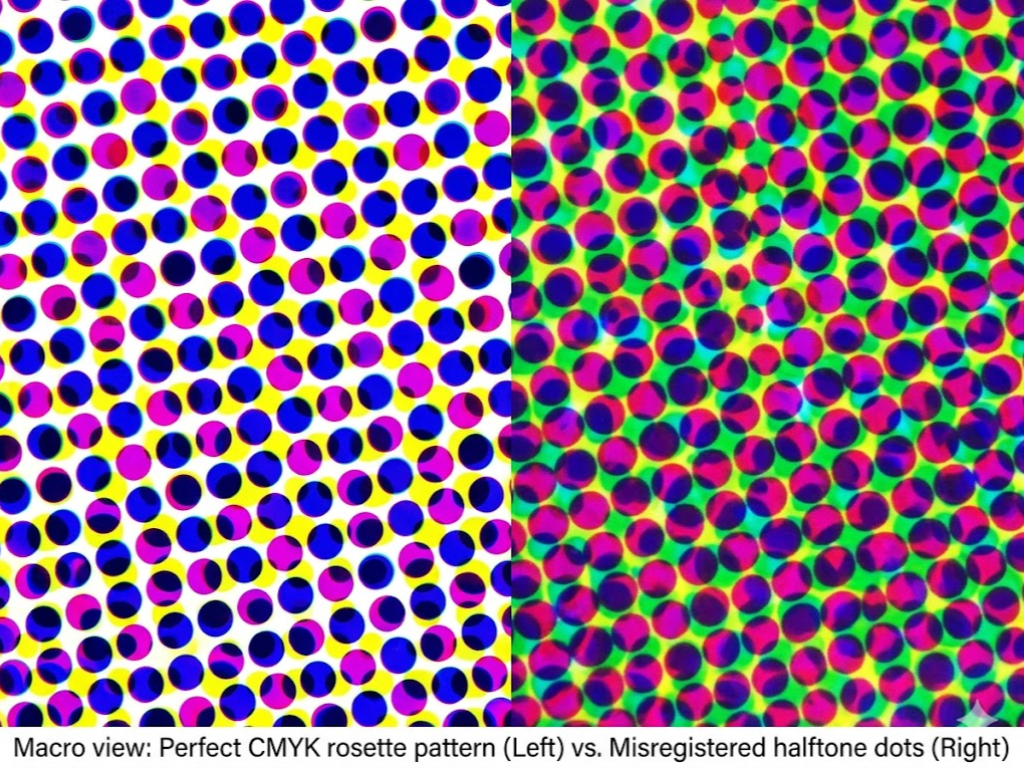
各色ごとに、物理的な印刷版または金属製のシリンダーが製造されます。印刷物が巨大な印刷機内を高速で通過するにつれ、個別の色ごとの工程を順次通過し、そこでそれぞれのインク層が塗布されます。
印刷の位置合わせ (しばしば単に 印刷における登録)とは、これらの異なる色版が、移動する印字基材に接触する際に、物理的に正確に位置合わせされることです。機械的に完璧に位置合わせされると、CMYKの微細な網点が多角形をなす「ロゼットパターン」と呼ばれる正確な幾何学的配列で重なり合い、単色で連続した色に見えるという錯覚を生み出します。
しかし、たった1つのシリンダーの位置が数分の1ミリメートルでもずれたり、基材がごくわずかに移動したりするだけで、この錯覚は崩れ去ります。網点も正しく揃わなくなってしまいます。複数の高速衝撃にわたって絶対的な精度を維持することは、工学上の大きな課題です。完璧な見当合わせは、単に美観を追求するだけのものではありません。それは、高品質で即販売可能なブランドパッケージと、コストのかかる不良品とを分ける、根本的な基準なのです。
業界標準:各種印刷方式における登録公差
問題の解決に取り掛かる前に、物理的な現実の基準を明確にしておく必要があります。パッケージの購入者、デザイン会社、製造業者間の非現実的な期待や、不必要で苦い争いを防ぐためには、さまざまな印刷技術が持つ客観的な機械的限界を理解することが不可欠です。最高速度で稼働している段ボール用フレキソ印刷機に対して、ハイエンドの商業用オフセット印刷のような微細な精度を求めることはできません。ISO 12647規格などの仕様に基づき、国際的な印刷業界では、ある程度の機械的なズレは物理的に避けられない事実であると認識されています。
| 印刷プロセス | 標準公差(ずれ) | 一般的な用途 | リスクレベルと機械的特性 |
|---|---|---|---|
| オフセットリソグラフィー | 0.05mm ~ 0.10mm | 折りたたみ式段ボール箱、高級紙ラベル、高級化粧品用箱。 | 「極めて低い」: 堅牢なアルミニウム板と、安定性の高い紙の台紙を使用しています。極めて細かなディテールやシャープな活字表現に最適です。 |
| グラビア印刷(エッチング) | 0.10mm – 0.15mm | 大量生産向けのフレキシブル包装、スタンドアップパウチ、シュリンクスリーブ。 | 低: レーザー彫刻を施した無垢の金属シリンダーを使用しています。伸縮性の高いプラスチックフィルムを極めて高速で走行させるにもかかわらず、グラビア印刷は、長期間にわたる大規模なB2B印刷案件においても、驚くほど安定した見当合わせを実現します。 |
| フレキソグラフィ(フレキソ) | 0.20mm ~ 0.50mm | 段ボール製の配送用箱、紙袋、麻袋、標準ラベル。 | 中程度~高: 物理的な圧力によって圧縮される柔軟なフォトポリマー樹脂プレートを使用します。多くの場合、表面が粗い素材や伸縮性の高い素材に印刷を行います。公差を厳密に管理するには、高性能な最新鋭の設備が必要です。 |
| デジタル印刷 | 0.05 mm未満 | 小ロットの特注パッケージ、試作ラベル、可変データ。 | 事実上ゼロ: 従来の意味での物理的な色分解版は使用しません。しかし、この方法ではコストが高すぎて、大規模な工業生産には時間がかかりすぎます。 |
このマトリックスを理解することは、調達担当者や印刷発注者にとって極めて重要です。もし、大手国際スナックブランド向けに柔軟性のあるプラスチックパウチを調達している場合、大量生産と厳密な見当合わせを両立させるには、グラビア印刷が業界標準となります。しかし、フレキソ印刷を用いて段ボール製輸送用カートンを印刷する場合は、0.3mmから0.5mmのズレが、必ずしも機械の不具合やオペレーターのミスではなく、この工程における標準的な物理的現実であることを十分に認識した上で、プリプレス設計チームに対し、壊れやすいデザイン要素を避けるよう指示しなければなりません。
根本原因:機械的な制約とファイル管理の不備
印刷機から、前述の許容誤差を超える深刻な見当ずれが生じた、数千ドル相当の包装資材が出てくると、必然的に緊迫した対立が生じます。ブランド側のデザイン事務所は印刷業者を非難し、印刷業者はデジタルファイルを責める。ここで「この不良品の最終的な責任は誰にあるのか?」という決定的な問いに答えなければならない。現実には、見当ずれの原因は、工場現場における容赦のない物理的メカニズムの法則と、デジタルプリプレス環境における技術的な不手際という、まったく異なる2つの領域に由来している。
プレスおよび被圧体の変数(物理的実態)
工業用印刷は、動的な物理的変数が数多く存在する過酷な製造プロセスです。最も予測が難しい変数は、素材そのものです。素材は、極端なウェブ張力、印刷シリンダーからの強い物理的圧着、およびステーション間の乾燥トンネルからの強烈な熱にさらされると、それぞれ異なる挙動を示します。例えば、紙はスポンジのような性質を持ち、水性インクから水分を吸収して膨張したり、熱風乾燥機で水分を失って収縮したりすることがあります。ポリエチレン(PE)や二軸延伸ポリプロピレン(BOPP)などのフレキシブル包装用フィルムは、本来伸縮性があります。
伸縮性のあるプラスチックフィルムの印刷用ウェブが、シアン色ステーションと黒色ステーションの間にわずか0.5ミリメートルでも伸びてしまうと、アートワークファイルがどれほど完璧であっても、見当ずれが生じることは物理的に避けられません。さらに、古くなって摩耗したギアシステムからの機械的振動や、シリンダーへのフォトポリマープレートの手作業による取り付けにおけるわずかな不正確さによって、工程にさらなる物理的なずれが生じることになります。
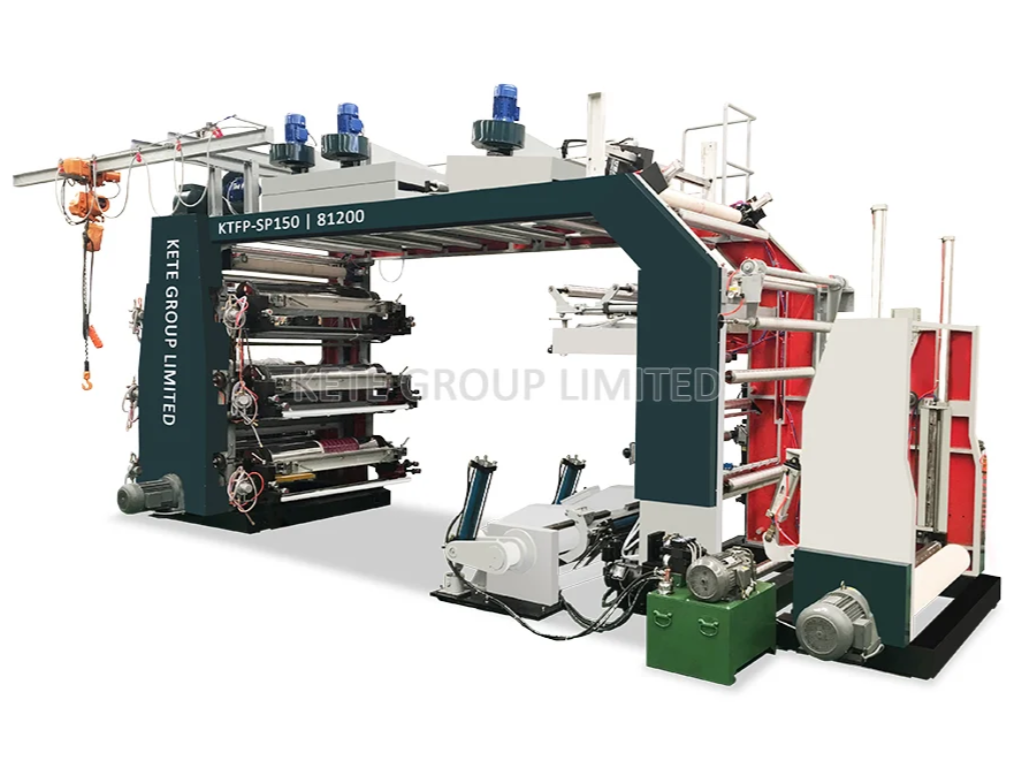
まさにこの点において、印刷装置の技術力こそが、印刷品質の上限を決定づけるのです。こうした極度の物理的力にうまく対処するため、現代の製造現場では優れた機械が不可欠となっています。例えば、によって設計された最先端のフレキソ印刷機やグラビア印刷機は、 KETE 堅牢で頑丈なCNC加工フレームを採用しており、微細な機械的振動を実質的に排除しています。さらに重要な点として、最先端の閉ループ式ウェブ張力制御システムと高精度サーボモーター駆動装置が搭載されています。これらの高度なシステムは、最大500m/minの速度でフィルムや紙の張力を継続的に監視・微調整し、素材の伸びを能動的に抑制するとともに、旧式のギア駆動式装置では物理的に達成不可能な厳格な見当精度公差を数学的に保証します。
プリプレスおよびデザインの脆弱性(『デジタル・ブループリント』)
しかし、設計図――つまりデジタルファイル――に根本的な欠陥がある場合、工場長は常に機械のせいにするわけにはいきません。たとえ世界で最も先進的で、完璧に調整された印刷機で印刷したとしても、不適切に作成されたプリプレスファイルでは、見当のずれという大惨事につながってしまいます。多くのグラフィックデザイナーは、工業用パッケージのデザインを、まるでウェブサイトのデジタルグラフィックをデザインするのと同じように扱っています。彼らは、印刷機の機械的な限界を理解することなく、重なり合う半透明効果や、信じられないほど細い多色ストローク、そして極小のカラータイポグラフィなどを多用しています。デザイナーが機械に必要な微細な許容誤差を組み込まない場合、物理的な世界に対して不可能な、絶対的なゼロ・トレランス(許容誤差ゼロ)の完璧さを要求するような、脆弱なファイルを作り出してしまうのです。
見当ズレを防ぐ、プロレベルのプリプレス対策
印刷機の機械的な特性と、その動作基準について確認できたところで、次は、あなたが確実にコントロールできる要素、すなわちプリプレスファイルに焦点を当てなければなりません。優れたプリプレスエンジニアは、単に印刷機の位置合わせが完璧であることを願うだけでなく、視覚的な欠陥が現れることなく、機械的な誤差を物理的に吸収できるよう、デジタルファイルを積極的に設計します。この予防的な設計戦略は、「オーバープリント」と「トラッピング」という2つの基本的な技法に大きく依存しています。
「100%」のブラックルールとオーバープリントの秘密
パッケージデザインの絶対的な鉄則として、小さな本文(通常は8~10ポイント未満のもの)、UPCバーコード、QRコード、細い輪郭線など、すべての重要な細部は、必ず 100% 単色 ブラック (C:0、M:0、Y:0、K:100). インクチャンネルを1つだけ使用することで、その要素の印刷を1枚の物理的な版のみで担当させることができます。他の版がずれても問題ありません。黒のテキストは、色の重なりを頼りにしていないため、くっきりとして鮮明で、完全に読みやすい状態を保ちます。
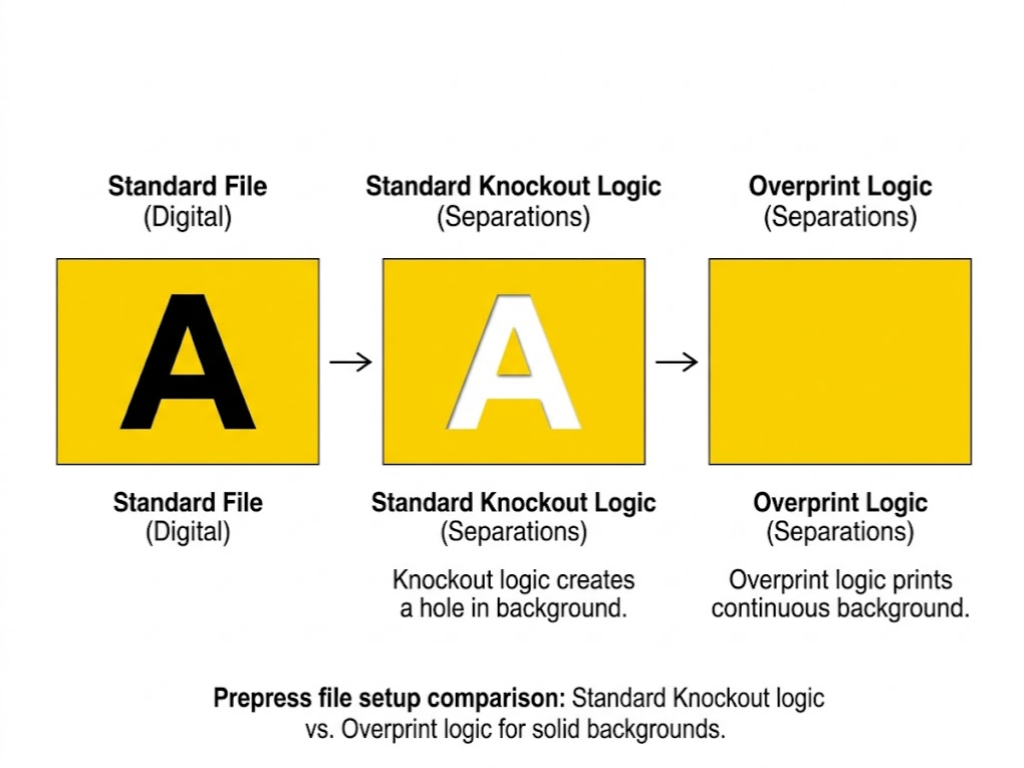
しかし、単に「100% Black」を割り当てるだけでは、ファイルを完全に保護するには不十分です。次の概念をしっかりと理解する必要があります。 オーバープリント. 背景が均一な黄色で、その上に100%の黒色の文字「A」を直接配置するとします。デフォルトでは、ほとんどのデザインソフト(および印刷会社のラスター画像処理装置、いわゆるRIP)は、「ノックアウト」と呼ばれる処理を実行します。ソフトウェアは、文字通り黄色い背景プレートから、白く未印刷の「A」の形を切り抜き、黒インクが未印刷の白い紙に直接印刷されるようにすることで、色の純度を維持します。
工業現場において、ノックアウトは極めて危険です。生産工程中に黒いプレートがわずか0.1mmでもずれると、黄色いプレートのノックアウト穴に合わず、その下にある白い紙がはっきりと見える状態になってしまいます。これを防ぐには、ソフトウェアの属性パネルで黒いテキストを選択し、明示的に 「オーバープリント塗りつぶし」 ボックス。オーバープリントは、背景の黄色を穴が一切ないよう完全に印刷するよう印刷機に指示する。フレキソやグラビアのような高速輪転印刷機は、非常に効率的な 駅間乾燥機、黄色のインクは次の工程に送られる前に急速に乾燥させられます。その後、黒色のインクが力強く 完全に乾燥した 黄色のインク層(ウェット・オン・ドライ法)。黒は最も濃く、不透明度の高い色であるため、黄色をしっかりと覆い隠すことができます。
トラッピングの極意:チョークとスプレッドの論理
しかし、2つの鮮やかな色が重なり合い、そのどちらも黒ではない場合はどうすればよいのでしょうか? 単にシアンをマゼンタの上に重ねて印刷するわけにはいきません。そうすると、見苦しい濃い紫色の重なり線できてしまうからです。ここで必要となるのが、高度に専門化された技術である 捕獲 これは、前述の厄介な「白い隙間」を解消するために導入されています。
「トラッピング」とは、隣接する色を意図的に、ごく微細に重なり合わせることである。これは、仕立て屋が2枚の布を縫い合わせる際に、物理的な負荷がかかっても縫い目がほつれないよう、縫い代として数ミリメートル余分に布を残すのと同じようなものだと考えてほしい。プリプレス工程では、ある色を人工的にわずかに拡張し、隣接する色の領域に重なるようにする。
重要なのは、トラップの量を印刷プロセスの物理的な許容範囲に合わせて設定しなければならないということです。 一律のトラップ設定を使用することはできません。オフセットリソグラフィーで印刷する場合は、0.08mm~0.10mmの最小限のトラップで十分です。しかし、段ボール向けのフレキソ印刷を想定してデザインする場合、0.1mmのトラップを適用しても意味がありません。版がずれてしまい、白く残ってしまうからです。フレキソ印刷や伸縮性の高い素材の場合は、必ず 積極的な捕獲戦略、プレス機の能力に応じて、トラップの値を0.3mm、0.4mm、あるいは0.5mmに設定します。
広がり(拡大)
濃い青の背景の上に薄い黄色の星がある場合、スプレッドを適用します。計算されたトラップ値に応じて、黄色の星がわずかに拡大(外側に広がって)され、その縁が濃い青の背景の境界線のすぐ下に収まるようにします。
窒息(収縮)
薄い黄色の背景の上に濃い青色の星がある場合、チョークを適用します。これにより、黄色の背景は内側に収縮させられ(星をチョークする)、濃い青色の星の縁の下へと押し込まれます。
万全なファイル作成のための究極の事前チェックリスト
理論的な知識は、厳格な運用手順へと落とし込む必要があります。デジタルファイルを製版部門に送る前に、厳格なプリフライト検査を通過させなければなりません。このチェックリストを導入することで、特にリスクの高いフレキシブルパッケージやラベル印刷の分野において、見当ずれによる不良品を大幅に削減することができます。
100% Kの微細要素の検証
すべてのバーコード、QRコード、法的警告、および8ポイント未満の文字には、シアン、マゼンタ、イエローが一切含まれていないことを確認してください。分色プレビューでは、必ず「C:0 M:0 Y:0 K:100」と表示されている必要があります。
オーバープリントルールを適用する
色付きの背景の上に配置されているすべての 100% の黒文字および細い黒のアウトラインストロークについて、「塗りつぶし上刷り」および「ストローク上刷り」の属性が有効になっていることを確認してください。
登録商標の厳格な定義
マークは、真の「見当色」を使用して着色する必要があります(100%のソリッドインクを出力して すべてのアクティブなプレート(CMYK、すべてのパントーン・スポットカラー、不透明な白のベースレイヤーなどを含む)であり、CMYKだけにとどまりません。
トラップ値と許容誤差を照合する
トラップの値は決して推測しないでください。印刷業者と直接連絡を取り合ってください。フレキソ印刷を行う場合は、印刷機の物理的な制約に対応できるよう、トラップを十分に大きく(0.3mm以上)設定するようにしてください。
複数の色におけるリバースタイプを最小限に抑える
暗い背景から白い文字を浮かび上がらせる場合は、背景が1色か2色の単色で構成されていることを確認してください。4色刷りの濃い黒の背景から微細な白い文字を浮かび上がらせようとすると、文字が判読不能になり、色の滲みが生じることは間違いありません。
「ファイルのせいにするのをやめるべき時:設備更新のビジネスケースの構築」
あらゆる製造工程には、決定的な転換点が訪れます。プリプレス担当者や生産監督者として、あなたはこれまで完璧に職務を遂行してきました。デザイン会社への監査も実施し、プリフライトチェックリストも厳格に遵守してきました。デジタルファイルも万全です。それにもかかわらず、製造現場では依然として、不良品や見当のずれた包装資材がパレット単位で発生し、毎月、会社の利益率を著しく圧迫し続けています。
今こそ、技術的なトラブルシューターから社内の推進者へと役割を転換しなければならない時です。ソフトウェアやファイルの準備がもはや問題ではない場合、ハードウェアの機械的故障という厳しい現実に直面し、経営陣にその事実を証明しなければなりません。摩耗した印版シリンダー、バックラッシュが過大で劣化が進んだ歯車機構、そして時代遅れの手動張力調整システムでは、現代の高速多色印刷に必要な精度を実現することは到底不可能です。機械的に問題を抱えた印刷機を、より優れたAdobe Illustratorファイルで修復することは不可能です。
制御不能な見当ズレに悩まされ、それが収益性を圧迫しているのであれば、今こそ、最新鋭の自動化ソリューションを導入して、生産ラインを根本的に安定させるべき時です。 KETE 機械的な変動要因を排除するために特別に設計された、世界最高水準のフレキソ印刷、グラビア印刷、およびラベル印刷機械を提供しています。30年以上にわたる卓越した製造実績と厳格なISO 9001品質管理システムを基盤とするKETEの印刷機は、頑丈なCNC加工フレーム、国際的に定評のある精密サーボモーター、そして最も要求の厳しい伸縮性のあるフレキシブルフィルムにおいても、最大500m/minの速度で厳密な公差を維持する自動見当合わせシステムを採用しています。
現在お使いのプレス機が、御社のビジネスを妨げていませんか?当社の技術チームが、生産上のボトルネックを診断いたします。

