 ZH
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 MS

解讀現代包裝中的柔版印刷
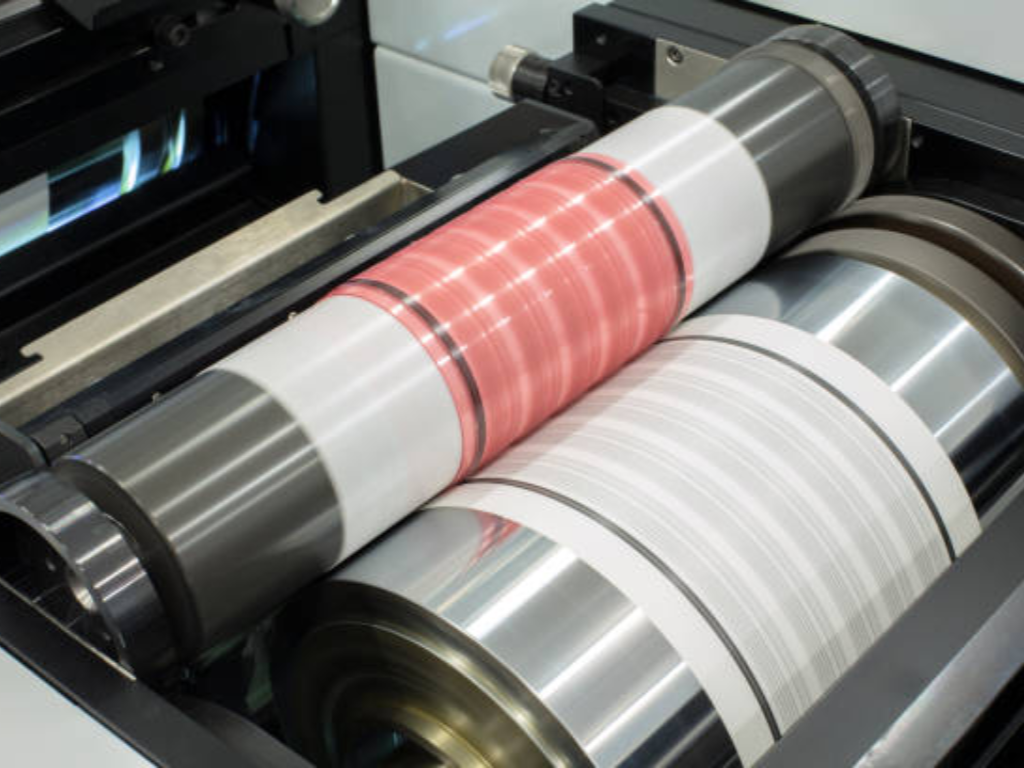
柔版印刷是現代包裝產業中無可爭議的主力,負責生產超市貨架上近 70% 的印刷品。其核心在於, 柔版印刷(通常簡稱為「柔版」)是一種高速、捲筒供紙的輪轉印刷工藝,利用柔性光聚合物凸版及快乾液態油墨,將圖像轉印至各式各樣的承印物上。
若要不使用複雜的工程術語來理解其運作原理,不妨想像一個經過高度精密加工的橡皮印章,以每分鐘數百公尺的速度持續旋轉。
對於 B2B 包裝採購人員、生產總監及品牌所有者而言,了解柔版印刷的用途絕非僅是出於學術好奇——這更是至關重要的商業需求。是否採用這項特定技術的決策,將從根本上決定您的單位成本、產品上市速度以及材料適用性。本份全面指南將深入解析現代柔版印刷製程的科學原理、財務影響及實際應用。
柔版印刷在實際應用中的優點與缺點
每項工業印刷技術都代表著一種物理與經濟層面的折衷。在深入探討印刷車間的機械細節之前,以下將從務實的高層管理角度,剖析柔版印刷在生產現場的優勢所在,以及其面臨的嚴格物理限制。
優勢
- 無與倫比的生產速度: 一旦工作單完成登記並開始運作,柔版印刷技術便展現出驚人的產能優勢。工業級印刷機通常能維持每分鐘 300 至 500 多公尺的連續卷筒紙速度,讓龐大的商業訂單得以迅速完成。
- 線上後加工能力: 由於柔版印刷採用連續的材料卷材(而非單張紙張),因此能夠實現非凡的「線上」加工流程。基材可在單一、不間斷的工序中完成印刷、塗布保護性 UV 光油、冷燙金、複合及模切等工序。這將原本需耗時數天的生產週期壓縮至數分鐘內。
- 極高的基材適應性: 得益於其靈活的彈性體印版和適應性極強的液態油墨系統,柔版印刷能夠輕鬆地在極不規則、具磨蝕性或非多孔的表面上進行印刷,而這些表面若用於傳統平版印刷,則會立即損毀平版橡皮布。
- 環保配方: 柔版印刷工藝專為水性油墨系統進行了獨特的優化。這使包裝加工商能夠符合嚴格的全球 ESG(環境、社會與治理)標準,打造零 VOC 排放的工廠環境,並確保直接接觸食品的包裝完全符合 FDA 的嚴格規範。
限制事項
- 高昂的初期設置成本: 為每個單一色彩通道製作客製化的光聚合物印版,將涉及一筆可觀的初期資本支出。這使得柔版印刷在極短版印刷、原型製作或資料變動性極高的印刷情境下,在經濟上難以行得通。
- 色調限制(高光衰減): 由於從凸起表面轉移油墨需要施加物理壓力,因此要重現極其柔和、平滑且能完全淡化至零的漸層,在機械上頗具挑戰性。傳統柔版印刷難以呈現 1% 至 3% 之間的極高光網點,偶爾會在漸層設計中產生可見的「硬邊」或斷層。
- 換線停機時間: 相較於噴墨系統能即時進行數位轉換,更換實體印版、仔細清潔墨槽,以及在不同印務之間更換網紋輥,這些作業不僅需要熟練的技術人員,還會導致印刷機有相當長的停機時間。
柔版印刷製程的運作原理
要真正體會這項技術的效率,我們必須深入剖析其運作原理。列印過程分為兩個截然不同且經過精密設計的階段:影像載體的精確準備,以及液態墨水的物理轉移。
第一階段:製版與裝裱
柔版印刷工作的流程,早在卷筒紙開始移動之前就已展開。柔版印刷需要實體母版——也就是印版。如今,這些印版都是經過精密工程設計的 光敏聚合物凸版印版, 以微米級公差精密製造而成。
數位成像(CTP)
在電腦直印(Computer-to-Plate)製程中,高功率雷射會將光聚合物材料上的碳掩膜進行燒蝕,從而精確地曝光圖像應呈現的區域。
熱壓板加工
將印版置於強烈的紫外線下,使聚合物硬化。現代生產設備利用熱能將未曝光的聚合物帶走,從而省去溶劑乾燥的時間,並能製成堅固的「平頂網點」,其線數可達 150+ LPI。
精密安裝
印版是透過專用的自黏膠帶和微型攝影機對位系統,安裝在鋼製圓筒上的。即使僅有幾分之一毫米的對位偏差,也會導致包裝圖像模糊。
第二階段:旋轉式油墨轉印機制
在印版精準裝版後,印刷過程的核心環節便在印刷平台進行,透過同步運作的四輥系統,精確地塗布一層數學上精確的油墨。
墨槽與刮刀
低黏度的液態油墨被泵入一個密閉腔室中。一片經精密加工的鋼製或塑膠刮刀緊貼著網紋輥,持續刮除多餘的液體。
網紋輥
(《計量之心》)
一個陶瓷塗層的鋼製圓筒,其表面刻有數百萬個微小的 微型基站. 這些細胞所容納的墨水確切體積以 BCM. 刮刀可確保油墨僅留在這些網點內。
印版筒
光聚合物印版與網紋輥同步旋轉,其凸起的 3D 浮雕結構會浸入微細胞中,蘸取精準計量且均勻的濕墨膜。
印版滾筒
(轉會)
基材卷材在上墨版與光滑的鋼輥之間通過。操作員依賴於 「吻的印象」—如果壓力過高,墨水就會擠出來,導致圖像失真。
柔版油墨與承印材料:為何幾乎能在任何材質上印刷
柔版印刷極高的多功能性,在很大程度上源於其獨特的油墨化學特性。柔版油墨具有極低的黏度——流動性幾乎與水無異。這是一項不可妥協的要求,因為油墨必須在不到一秒的極短時間內,立即填滿微小的網紋輥細胞、轉印至聚合物印版,並在高速移動的承印物上乾燥,然後才能送往下一道色位。
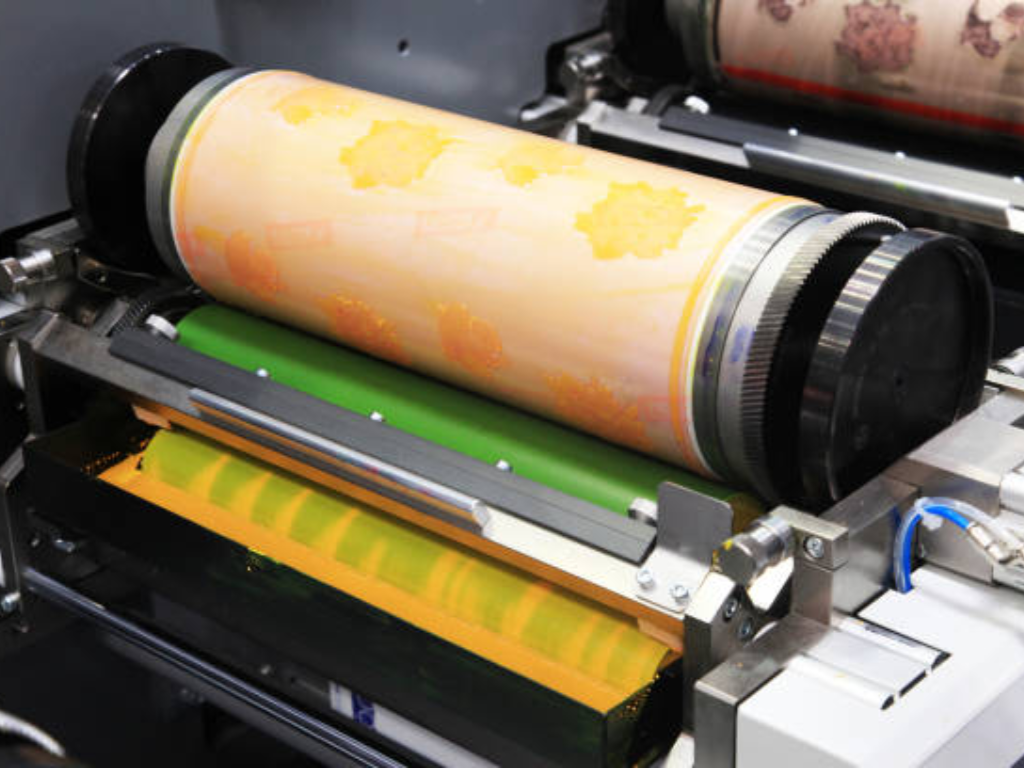
這項技術仰賴三種主要的工業配方:
- 水性油墨: 既環保又零 VOC,使其成為多孔瓦楞紙板、紙袋及直接接觸食品之包裝的絕對產業標準。
- 溶劑型油墨: 此類快速揮發配方非常適合用於非多孔塑膠薄膜,廣泛應用於軟性零食包裝袋及收縮套標。
- UV/LED 固化型油墨: 這些高科技油墨在受到高強度紫外線照射並瞬間聚合之前,始終保持完全液態。它們為高品質標籤及藥品包裝提供極佳的耐化學性、高光澤度以及無與倫比的解析度。
正因具備如此豐富的化學多樣性,柔版印刷工藝才能應對極不規則的表面。然而,要在如此廣泛的材料上施加液態油墨,則需要進行特定的化學與機械調整。舉例來說,非多孔性塑膠薄膜(如 PE 或 BOPP)必須經過 新冠肺炎治療 在列印之前。這種高壓放電會在微觀層面上使光滑的塑膠氧化,從而提高其表面能(單位為 達因級) 這樣液態墨水才能永久附著,而非聚成珠狀並滾落。
「製程至基板」矩陣
認為單台柔版印刷機能夠輕而易舉地從印刷厚紙箱切換至超薄可拉伸塑膠,是一種危險的誤解。為了維持製程穩定性,業界已發展出針對不同物理材料進行優化的特定硬體架構。以下是客觀的產業基準:
| 目標基板 | 材料特性 | 理想的墨水化學配方 | 所需的硬體架構 |
|---|---|---|---|
| 瓦楞紙板與摺疊紙盒 | 高孔隙率、厚實、堅硬、具磨蝕性 | 水性 | 內嵌式架構: 採用直線水平輸送路徑,專為輸送重型、剛性材料而設計,可避免材料在狹窄彎道處發生彎曲。 |
| 軟性包裝(PE/PP/PET 薄膜) | 無孔、超薄、高伸展性、熱敏性 | 溶劑型或水性型 | 中央印製(CI)架構: 所有彩色印版組均圍繞著一個巨大的中央滾筒。此滾筒透過物理方式將可伸縮薄膜固定到位,從而維持完美的張力與色彩套印精準度。 |
| 感壓標籤 | 窄幅網版、表面光滑,需超高清解析度 | 可經紫外線/LED 固化 | 內嵌式架構(窄幅生產線): 可輕鬆將複雜的模切、壓花及冷燙金工位整合於單次加工流程中。 |
性能與總擁有成本(TCO)對照表:柔版印刷、平版印刷與數位印刷之比較
對於財務長或策略採購總監而言,選擇列印技術不僅關乎工程上的精妙——更在於評估總擁有成本(TCO)。為了做出有利可圖且長遠的決策,我們必須結合實際的產業數據,並考量各製程的物理解析度極限,來分析「損益平衡點」。
生產批次長度與損益平衡點
數位印刷、平版印刷與柔版印刷之間的經濟競爭格局,完全取決於前期固定設機成本與變動運作成本之間的比例。這是一場數學上的平衡遊戲。
數位印刷完全不需要印版,這意味著第一張印出的標籤與第千張的成本完全相同。然而,數位墨水和製造商的「每次印製費用」向來以昂貴著稱(通常介於 每次點擊 $0.02 至 $0.15 (視油墨覆蓋率而定)。相反地,柔版印刷則需要龐大的初期投資。製作高品質的光聚合物印版,成本可能介於 每個顏色通道為 $300 至 $1,500+ 視其尺寸規格及所採用的高解析度點陣技術而定。
然而,一旦柔版印刷機完成套准並以每分鐘 400 公尺的速度運轉,散裝流體油墨與承印材的變動成本便會降至每平方公尺僅需幾分錢。因此,嚴格的 損益平衡點 存在——通常位於 10,000 次與 50,000 次曝光 (視具體標籤或包裝袋的尺寸而定)。一旦訂單數量超過此門檻,柔版印刷的單位成本便會急劇下降,使其獲利能力遠高於數位技術。
| 印刷技術 | 初期固定設置費用 | 單位成本(高銷量) | 建議的運行長度 |
|---|---|---|---|
| 數位印刷 | 零(無需實體號牌) | 高(固定點擊費用:約 $0.02 – $0.15) | 1 至 10,000 件(最適合微量/短版生產,以及可變資料) |
| 平版印刷 | 中等(鋁板:約 $20 – $50/色) | 低 | 10,000 至 50,000 個(特別適合用於高階摺疊紙盒) |
| 柔版印刷 | 高(樹脂板:約 $300 – $1,500+/色) | 極低(僅幾分之一美分) | 50,000 至 1,000,000+ 單位(非常適合大規模連續卷材生產) |
品質與列印解析度限制
撇開成本不談,我們必須評估圖像的物理解析度,其單位以 LPI(每英吋線數)為準。平版印刷採用極其光滑的鋁版,並透過具彈性的橡膠印台進行轉印,歷來在品質領域佔據主導地位,能輕而易舉地達到 175 至 200 LPI 的精細解析度。若您要在高級紙板上印刷一款印有精緻、逼真漸層效果的奢華化妝品禮盒,平版印刷仍是當之無愧的王者。
由於柔版印刷仰賴柔軟且可變形的聚合物印版,若試圖在粗糙且吸水性極高的材料(如標準瓦楞紙板)上印製超細網點,解析度通常會受到限制,僅能達到較粗的 65 至 133 LPI。然而,這項技術已迅速縮小了這項差距。在光滑且張力高的卷筒薄膜上,搭配現代高解析度平頂網點印版與精細蝕刻的網紋輥,柔版印刷現已能輕鬆達到 150+ LPI,為高檔零食、飲料及標籤包裝提供近乎膠印的照相級品質。
在印刷廠中生存:管理網點增益與開機變數
品牌在將包裝設計轉為柔版印刷時,常會遭遇一項既常見又代價高昂的陷阱:那就是突然驚覺,在設計工作室的背光螢幕上看似無懈可擊的圖像,一旦印製出來,卻可能顯得混濁、暗沉且飽和過度。若要讓產品在商業生產中順利過關,就必須科學地掌握柔版印刷車間中最令人頭疼的物理變因: 網點增益(色調值增加,簡稱 TVI).
點增的物理原理
網點增大是一種源於流體動力學的不可避免現象。由於印刷版是由柔性聚合物製成,因此在「輕壓印」過程中會產生輕微壓縮。 試想一下,將指尖沾點水,然後將它輕壓在玻璃桌上。 向下的物理壓力迫使液體向外擴散,形成一個更大的圓圈。墨點上發生的正是完全相同的微觀現象。
未進行印前補償
如果設計師指定一個 50% 半色調灰色 在數位檔案中,印刷機的物理壓力可能會使該墨點擴散,導致其印出時呈現為一個 65% 灰色 在包裝上。中間調的飽和度過高,而細微的陰影則完全被填滿。
「削減曲線」(RIP)
資深印前工程師會套用一套數學補償曲線。他們會刻意將 50% 網點縮小至 35% 在實體印版上。當施加機械壓印壓力時,網點會完美地擴散回預期的 50% 視覺目標。
能否掌握這些變數——針對不同基材(從吸水性極強的牛皮紙到完全不吸水的金屬化 PET)校準曲線——正是區分業餘印刷廠與世界級印刷廠的關鍵所在。
柔版印刷的未來與降低設備投資風險
柔版印刷正經歷一場大規模且持續的演進。伺服驅動自動化系統、內嵌式 100% 缺陷檢測攝影機、自動套準控制,以及先進的零 VOC 水性油墨的整合,確保了柔版印刷在未來數十年內仍將是全球包裝供應鏈中不可動搖的支柱。
然而,了解柔版印刷的科學原理與經濟優勢,僅僅是第一步。對於希望擴大營運規模或升級技術的製造廠、包裝加工商及全球經銷商而言,理論必須能無縫轉化為可靠且高速的日常生產。
工業界的殘酷現實是:如果實際的機器無法在您的生產現場順利處理您特定的基材,那麼紙面上的最佳技術規格就毫無意義。
跨國投資重型包裝機械存在著固有風險:材料不相容、張力控制失靈,以及導致生產停擺的災難性狀況。這正是製造實績成為您終極保障之處。憑藉 15 家專業工廠所奠定的深厚製造基礎,以及嚴格的 ISO9001/CE 品質系統, KETE 執行一套毫不妥協的工程與品質控制流程,以永久性地降低您的投資風險。
任何旗艦級 CI 或 Inline 柔版印刷機在離開 KETE 廠區之前,都必須經過一項強制性的全規模工廠驗收測試(FAT)。至關重要的是,此項測試將 採用您確切的客製化材料——無論是高伸展性的 PE 薄膜、易碎的無紡布,還是厚重的鋁箔。透過在您的實際基材上實測每分鐘 500 公尺的高速性能與精準的多色套印,並輔以遍及 80 多個國家的全球現場安裝服務及 7×24 技術支援,技術風險將被徹底消除。
準備好將理論轉化為高速生產了嗎?
深入了解您的客製化包裝材料在工業級速度下的實際表現。立即聯繫 KETE 工程團隊,獲取量身打造的印刷機架構配置,以及全面且免費的材料試用服務。
申請您的客製化解決方案與免費試用
