 MS
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH

Cabaran Asas Mencetak pada Substrat Plastik
Apabila beralih daripada pencetakan tradisional berasaskan kertas kepada pembungkusan polimer fleksibel, pengurus pengeluaran segera menghadapi halangan fizikal yang mendalam: plastik secara semula jadi menolak dakwat cecair. Memahami fenomena ini memerlukan melihat melebihi mesin cetakan mekanikal dan mengkaji sifat mikroskopik substrat polimer. Walaupun aplikasi khusus yang kaku mungkin menggunakan Pelabelan Dalam Acuan (IML) atau pemindahan terma jangka pendek, pembungkusan fleksibel berskala besar bergantung hampir sepenuhnya pada pencetakan web berterusan. Dalam domain gulung-ke-gulung berterusan ini, halangan fizikal adalah mutlak.
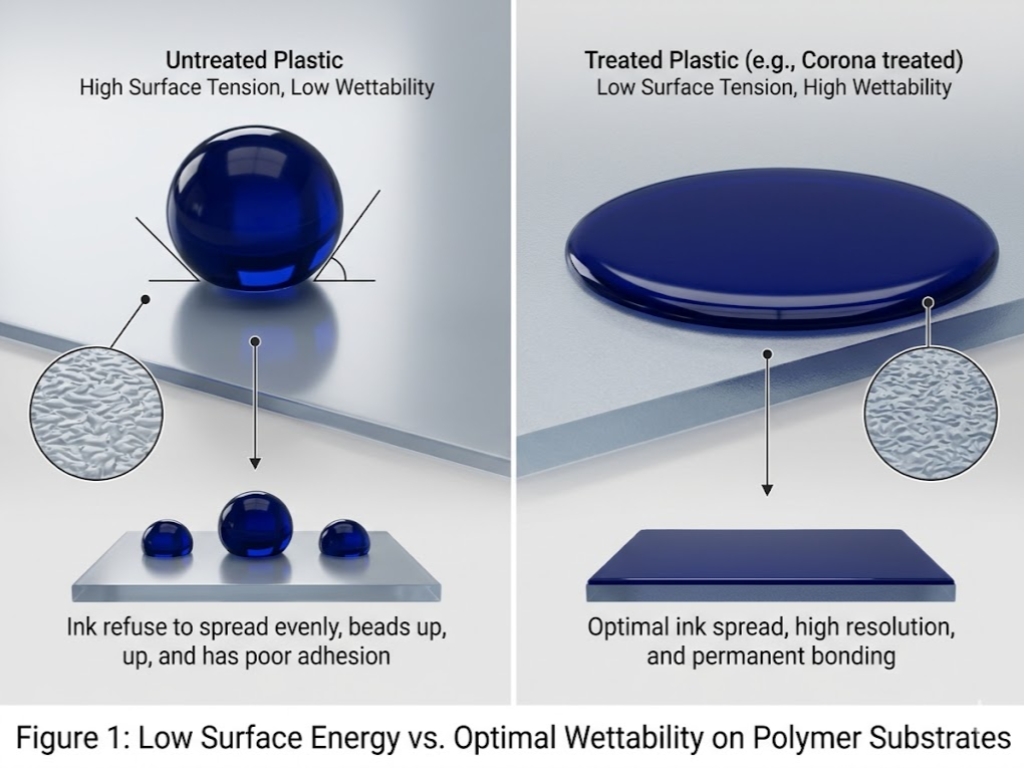
Tidak seperti kertas, yang secara semula jadi berliang dan membenarkan cecair meresap ke dalam serat selulosa melalui tindakan kapilari, filem plastik sepenuhnya tidak berliang. Ini bermakna dakwat mesti terletak sepenuhnya di atas permukaan dan bukannya diserap ke dalamnya. Selain itu, kebanyakan bahan polimer mentah—terutamanya polietilena dan polipropilena yang belum dirawat—mempunyai tenaga permukaan yang amat rendah. Dalam bidang fizik dan mekanik percetakan, tenaga permukaan menentukan bagaimana cecair berinteraksi dengan substrat pepejal.
Jika tenaga permukaan substrat lebih rendah daripada ketegangan permukaan dakwat cecair, dakwat itu akan enggan menyebar secara sekata. Anda boleh membayangkannya dengan menitiskan titisan air ke atas bonet kereta yang baru dilapisi lilin atau kuali Teflon anti-lekat; cecair itu segera terbentuk menjadi manik-manik kecil akibat kesan teratai. Tanpa campur tangan kimia atau fizikal, dakwat industri standard yang diaplikasikan pada filem plastik mentah juga akan terbentuk manik-manik, mengecut, berjalur, atau tergelincir sepenuhnya. Kekurangan "wettability" ini mengakibatkan resolusi cetakan yang bencana, pembaziran pengeluaran yang besar, dan kegagalan lekatan sepenuhnya.
Peraturan yang Tidak Dinyatakan: Mengapa Rawatan Permukaan Pra-Perlaksanaan Tidak Boleh Dirunding
Mengiktiraf tenaga permukaan rendah pada polimer hanyalah langkah pertama; penyelesaian kejuruteraan kritikal terletak pada mengubah keadaan fizikal itu sebelum filem bersentuhan dengan silinder cetakan. Mengabaikan rawatan permukaan awal adalah punca utama pengelupasan dakwat yang teruk dan penolakan pelanggan seterusnya. Tidak kira betapa canggih peralatan cetakan anda, memintas langkah asas ini menjamin kegagalan mekanikal.
Standard industri untuk mengatasi halangan fizikal ini ialah Rawatan Korona. Bayangkan rawatan korona sebagai ribut petir mikroskopik terkawal yang beroperasi secara bersepadu dengan mesin cetakan. Apabila jalur plastik memasuki stesen cetakan, ia melalui bawah elektrod voltan tinggi yang membedakkan permukaan polimer dengan udara terion. Pelepasan elektrik agresif ini memecahkan ikatan molekul pada permukaan plastik, menghasilkan pengoksidaan mikroskopik dan memperkenalkan kumpulan kutub. Secara tiba-tiba, permukaan plastik yang licin dan sangat tahan itu berubah menjadi Velcro mikroskopik, bersedia dengan penuh semangat untuk mencengkam dan mengikat secara kekal dengan resin dakwat.
Untuk memastikan proses ini berjaya, pengendali mesti bergantung kepada ujian Tahap Dyne yang ketat. Dyne ialah unit piawai pengukuran untuk ketegangan permukaan. Untuk memastikan dakwat melekat sempurna pada pembungkusan fleksibel tanpa mengelupas atau retak akibat geseran, filem yang dirawat biasanya mesti mencatat antara 38 hingga 42 Dynes/cm. Mencuba menjalankan cetakan komersial pada filem yang diuji di bawah 36 Dynes/cm adalah risiko operasi yang besar. Selain itu, jurutera mesti mengambil kira "penuaan"—kesan rawatan koron merosot dari masa ke masa. Jika satu gulung filem dirawat di kilang ekstrusi dan disimpan di gudang selama enam bulan, tahap Dyne-nya akan merudum, memerlukan ia menjalani "rawatan tampan" secara bersepadu terus pada mesin cetakan sebelum aplikasi dakwat.
Pembolehubah Teras: Mengiktiraf Bahan Substrat Poli Anda
Prinsip kejuruteraan asas dalam pembungkusan fleksibel ialah had fizikal substrat menentukan keseluruhan proses susulan. Anda mesti menentukan bahan sebelum merumus dakwat atau memilih mesin. Polimer yang berbeza bertindak balas secara drastik terhadap ketegangan, haba, dan pelarut kimia.
Varian Polietilena
Polietilena wujud di mana-mana, tetapi varian ketumpatannya berkelakuan seperti bahan yang sama sekali berbeza di bawah tekanan. Polietilena Berketumpatan Rendah (LDPE) dihargai kerana sifatnya yang lembut dan boleh diregang, memerlukan dakwat yang sangat elastik. Sebaliknya, Polietilena Berketumpatan Tinggi (HDPE)—digunakan untuk beg runcit keras—mempunyai kekuatan tegangan tinggi tetapi regangan yang lebih rendah, menuntut dakwat yang dioptimumkan untuk ketahanan calar yang tinggi.
Halangan Tinggi & Dilaminasi
Untuk barangan yang menuntut seperti kopi atau cecair, cetakan permukaan tidak mencukupi. Reka bentuk menggunakan "Cetakan Terbalik" pada bahagian dalam lapisan luar lutsinar (BOPP/PET). Lapisan cetakan ini kemudiannya dilaminasi dengan penghalang dalaman (kerinting atau PE). Hasilnya memastikan dakwat terkandung secara kekal dalam sandwic polimer, menjadikannya 100% kebal terhadap calar semasa penghantaran global.
Kompos dan Bioplastik
Bio-plastik seperti PLA dan PBAT menimbulkan had pengilangan yang melampau. PLA mempunyai ketahanan terma yang amat rendah dan akan cair di dalam ketuhar pengeringan yang kuat. Selain itu, dakwat yang disahkan boleh dikomposkan sering menghadapi julat warna yang terhad. Jenama yang beralih kepada bio-plastik mesti mengamalkan minimalisme reka bentuk yang ketat—menggunakan ruang negatif berbanding liputan dakwat pepejal yang tebal.
Menyesuaikan Kimia Tinta dengan Substrat Polimer
Setelah substrat ditakrifkan dan dirawat dengan betul ke tahap Dyne yang tepat, tumpuan beralih kepada kimia dakwat. Memilih formulasi dakwat yang salah bukan sahaja menyebabkan kegagalan estetik tetapi juga boleh melanggar undang-undang pematuhan alam sekitar yang ketat, menjadikan keseluruhan penghantaran tidak dapat dijual merentas sempadan antarabangsa.
Formulasi Berasaskan Pelarut dan Berasaskan Air
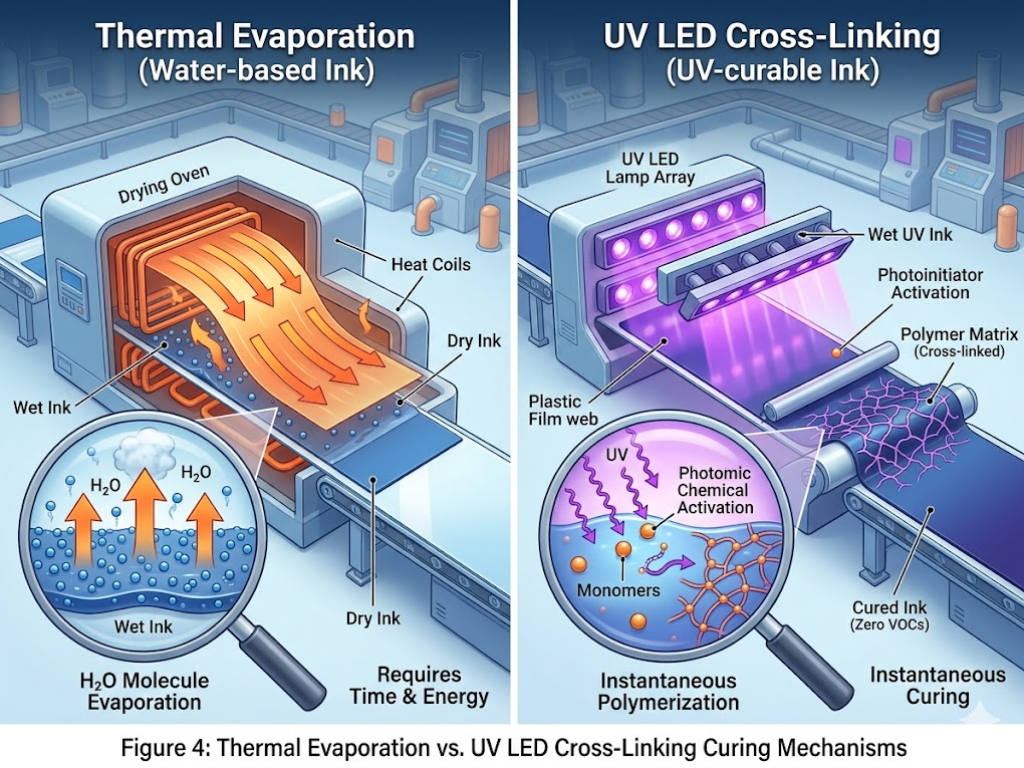
Selama beberapa dekad, dakwat berasaskan pelarut menguasai sektor pembungkusan fleksibel. Komposisi kimia agresifnya membolehkan ia menembusi struktur polimer, kering hampir serta-merta apabila pelarut menguap ke atmosfera. Pengeringan pantas ini menghasilkan cetakan yang sangat tahan lama dan kalis calar, mampu beroperasi pada kelajuan mesin yang melampau. Namun, penguapan Senyawa Organik Meruap (VOC) menimbulkan bahaya serius terhadap alam sekitar dan kesihatan pekerjaan, mendorong tindakan penguatkuasaan peraturan di peringkat global.
Sebagai tindak balas, dakwat berasaskan air telah melonjak sebagai piawaian lestari. Walaupun sangat mesra alam dan tidak beracun—menjadikan ia penting untuk pembungkusan yang bersentuhan langsung dengan makanan—dakwat berasaskan air menghadapi halangan termodinamik yang unik. Air menguap dengan ketara lebih perlahan berbanding pelarut kimia, terutamanya pada plastik tidak berliang. Oleh itu, untuk mencetak dakwat berasaskan air pada kelajuan komersial, diperlukan ketuhar pengering yang sangat maju dan memakan tenaga tinggi yang disepadukan terus ke dalam mesin cetak. Tanpa pengekstrakan haba yang mencukupi, dakwat basah akan "terpindahkan" ke bahagian belakang web semasa ia digulung semula menjadi roll siap.
Teknologi Pengerasan UV-C
Catan UV yang boleh dipadatkan menawarkan kompromi teknologi cemerlang antara ketahanan dan pematuhan alam sekitar. Daripada kering melalui pengewapan terma, catan ini kekal sepenuhnya cecair sehingga terdedah kepada cahaya ultraviolet (UV) yang kuat atau susunan lampu LED UV. Cahaya itu mengaktifkan fotoinisiator kimia dalam catan, mencetuskan reaksi penghubung silang hampir serta-merta. Dalam sekelip mata, dakwat cecair itu mengpolimer, berubah menjadi filem pepejal yang terikat secara fizikal pada substrat. Oleh kerana tiada proses pengewapan, dakwat UV melepaskan hampir sifar VOC, menawarkan kitaran pengeluaran yang amat bersih.
Pelaksanaan Mekanikal: Teknologi Percetakan Perindustrian
Setelah fizik bahan dan kimia dakwat ditetapkan, pembolehubah terakhir ialah sistem penghantaran mekanikal. Memilih teknologi cetakan yang tepat menentukan kapasiti keluaran anda, kos penyediaan, dan keuntungan akhir.
Percetakan fleksografi
Flexografi adalah kuda pacu yang tidak dapat dipertikaikan dalam industri pembungkusan fleksibel. Beroperasi berdasarkan prinsip putar, teknik ini menggunakan plat fotopolimer yang fleksibel. Jantung utama mesin cetak flexo ialah roller aniloks—sebuah silinder yang direka khas dengan ukiran berjuta-juta sel mikroskopik yang berfungsi sebagai sistem metrik ultra-tepat, memindahkan jumlah dakwat yang tepat ke kawasan imej timbul pada plat fotopolimer.
Keperluan kejuruteraan yang kritikal dan sering diabaikan dalam fleksografi ialah pengiraan distorsi pra-cetakan. Apabila plat fotopolimer yang rata dan fleksibel dibungkus dan dipasang pada lengan cetakan silinder, permukaannya secara semula jadi akan meregang (pemanjangan). Tanpa pampasan distorsi matematik yang tepat diterapkan pada karya seni semasa peringkat pra-cetakan, imej cetakan akhir akan kelihatan bengkok dan meregang pada beg plastik. Setelah distorsi dikira dengan tepat, teknologi fleksografi moden menjadi sangat cekap. Arkitektur berkuasa servo canggih, seperti yang direka oleh KETE, mengekalkan kelajuan operasi sehingga 500m/min sambil mengekalkan pendaftaran mikroskopik yang sempurna, membolehkan kemudahan menyerap pesanan eksport besar-besaran dengan kecekapan tiada tandingan.
Percetakan rotogravure
Apabila reka bentuk menuntut reproduksi fotografi rona berterusan tanpa kompromi, pencetakan rotogravure diutamakan. Tidak seperti plat getah timbul pada flexo, gravure bergantung pada silinder logam berat dengan reka bentuk diukir secara langsung menggunakan laser pada permukaannya. Catrik membanjiri silinder, bilah doktor mengikis lebihan daripada kawasan bukan imej, dan catrik di dalam sel mikroskopik dipindahkan terus ke plastik melalui tekanan hebat. Walaupun gravure memberikan ketepuan warna yang tiada tandingan dalam jutaan cetakan, halangan ekonomi untuk memulakan adalah sangat tinggi disebabkan kos pemesinan silinder logam berat yang sangat tinggi bagi setiap stesen warna.
Percetakan Digital (LEP & Teknologi Lanjutan)
Adalah salah tanggapan biasa untuk menyamakan pembungkusan digital fleksibel industri dengan teknologi "inkjet" standard. Hakikatnya, kuasa dominan dalam pembungkusan digital komersial kelas atasan ialah Elektrofotografi Cecair (LEP), yang diperkenalkan oleh sistem seperti HP Indigo. Dengan menggunakan dakwat cecair khusus yang dicas secara elektrik (ElectroInk), teknologi ini menghapuskan sepenuhnya plat fizikal, membolehkan Percetakan Data Berubah-ubah (VDP) di mana setiap satu beg boleh menampilkan karya seni bersiri unik.
Walau bagaimanapun, pencetakan digital memperkenalkan had fizikal yang sangat khusus. Cabaran utama terletak pada kekuatan ikatan laminasi. Oleh kerana dakwat digital membentuk lapisan polimer yang tersendiri di permukaan, ia kadangkala boleh mengganggu pelekat yang digunakan untuk menyambungkan lapisan cetakan kepada web pengedap dalaman. Jurutera mesti menggunakan primer yang sangat khusus dan pelekat yang dioptimumkan untuk mengelakkan lapisan berlapis terpisah atau terkelupas di bawah tekanan.
Kos Tersembunyi dan Titik Impas TCO
Apabila menilai strategi pengeluaran, menganalisis kos per unit semata-mata adalah pengiraan yang membawa maut. Jumlah Kos Pemilikan (TCO) dalam percetakan industri ditentukan oleh yuran penyediaan tersembunyi, pembaziran penentukuran, dan realiti matematik Mengenai Kuantiti Pesanan Minimum (MOQ).
Sebelum satu beg boleh guna dihasilkan daripada mesin cetak konvensional, kemudahan tersebut menanggung persiapan modal yang besar. Penghasilan plat fotopolimer atau pengukiran silinder logam memerlukan perbelanjaan awal yang ketara. Selain itu, setiap kali reka bentuk baru dipasang, pengendali perlu menjalankan ratusan meter filem plastik mentah dan dakwat yang mahal melalui mesin hanya untuk menyelaras pendaftaran warna dan ketegangan web. Sisa "make-ready" ini adalah kos fizikal yang tidak dapat dielakkan.
Titik Impas TCO: Digital vs. Flexo vs. Gravure
Untuk membuat keputusan perolehan yang bermaklumat, anda mesti menghormati ambang titik pulang modal kuantitatif. Untuk siri mikro kurang daripada 10,000 unit, pencetakan digital mempunyai kelebihan TCO mutlak. Kos per unit dakwat digital yang lebih tinggi sepenuhnya diimbangi oleh yuran plat dan penyediaan bernilai sifar dolar. Namun, persamaan ini berubah secara drastik apabila jumlah meningkat. Setelah jumlah pesanan melebihi Ambang 50,000 unit, matematiknya sangat memihak kepada fleksografi. Pada skala ini, kos awal plat yang tinggi dan pembaziran penentukuran diencerkan merentasi jumlah yang sangat besar, menyebabkan kos setiap unit beg yang dicetak dengan fleksografi mengalami penurunan mendadak seperti tebing. Selain itu, untuk cetakan komersial berskala besar yang melebihi 150,000 unitKecekapan dan ketahanan Rotogravure yang tiada tandingan akhirnya menebus kos silinder permulaan yang sangat tinggi, menjadikannya pilihan paling ekonomik pada peringkat tertinggi pengeluaran global.
Penyelamatan Kualiti: Menjamin Pengeluaran Cetakan Tanpa Kecacatan
Pengetahuan teori mengenai ketegangan web dan tahap dyne tidak berguna jika produk akhir terkelupas di tangan pengguna. Untuk melindungi ekuiti jenama dan mencegah penolakan kontena antarabangsa secara besar-besaran, kemudahan mesti melaksanakan piawaian kawalan kualiti yang tidak berkompromi dan boleh diukur secara empirik di lantai kilang.
Alat diagnostik terbaik bagi mana-mana jurutera pembungkusan ialah Ujian Pita Corak Salib ASTM D3359. Ini adalah piawaian industri global yang muktamad untuk menilai lekatan dakwat pada substrat polimer. Prosedur ini tidak membenarkan tafsiran subjektif: seorang juruteknik menggunakan alat pemotong khusus untuk mengukir corak grid tepat terus melalui dakwat yang telah dipadatkan dan ke dalam filem plastik. Pita sensitif tekanan yang sangat standard digunakan dengan kukuh di atas grid, dilicinkan untuk mengeluarkan buih udara, dan kemudian dicabut dengan pantas pada sudut 180 darjah. Grid itu kemudian diperiksa di bawah pembesaran. Jika dakwat terkelupas daripada plastik dan melekat pada pita melebihi had pecahan yang ketat (biasanya apa-apa yang melebihi 5% penyingkiran, diklasifikasikan di bawah penarafan ASTM), keseluruhan lot itu terus gagal. Ia adalah metrik yang kejam dan tidak dapat dipertikaikan.
Kesimpulan: Memastikan barisan pengeluaran berpendapatan tinggi dan menguntungkan
Menguasai kerumitan pencetakan polimer memerlukan menavigasi serangkaian cabaran fizik bahan, formulasi kimia tepat, dan kejuruteraan mekanikal peringkat tinggi. Satu barisan pengeluaran sifar kecacatan yang sangat menguntungkan dibina di atas asas pembolehubah yang tidak boleh dirunding:
- Fizik Permukaan: Mengesahkan tahap Rawatan Corona dan Dyne yang tepat untuk menghapuskan pengelupasan dakwat secara kekal.
- Mekanik Pra-Cetakan: Mengira distorsi pra-cetakan yang tepat untuk mengambil kira pemanjangan fotopolimer pada silinder flexo.
- Ekonomi Kos: Menghormati ambang titik impas TCO yang ketat untuk mengoptimumkan kos plat berbanding jumlah pengeluaran.
- Kawalan Kualiti: Menuntut ujian lekatan ASTM yang ketat dan empirikal sebelum penyebaran besar-besaran.
Menemui kegagalan lekatan atau had mekanikal selepas peralatan utama dihantar ke fasiliti anda di luar negara adalah mimpi ngeri logistik. Strategi paling berkesan untuk menjamin hasil ialah bekerjasama dengan pengeluar yang menanggung risiko kejuruteraan ini bagi pihak anda. Sebelum sebarang pengeluaran mesin-mesin jika dibungkus dalam peti dan dihantar ke seluruh dunia, ia mesti membuktikan kebolehannya menggunakan bahan harian sebenar anda. Percetakan hanyalah satu peringkat dalam keseluruhan proses pembuatan beg — lihat bagaimana beg plastik dibuat daripada resin mentah kepada produk siap
Hapuskan Risiko Penghantaran dengan Pengesahan Pra-Penghantaran
Jangan biarkan strategi pembungkusan bernilai jutaan dolar anda bergantung pada cuba dan silap. KETE menjamin prestasi dengan menguji substrat filem proprietari dan formulasi dakwat khusus anda pada mesin yang telah dipasang di lantai kilang kami. Kami menjalankan ujian pendaftaran dan lekatan yang ketat, menyediakan pengesahan video sepenuhnya sebelum mesin itu meninggalkan fasiliti kami.
Bercakap dengan Jurutera KETE untuk Konfigurasi Mesin Tersuai
