 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

現代のパッケージにおけるフレキソ印刷の解明
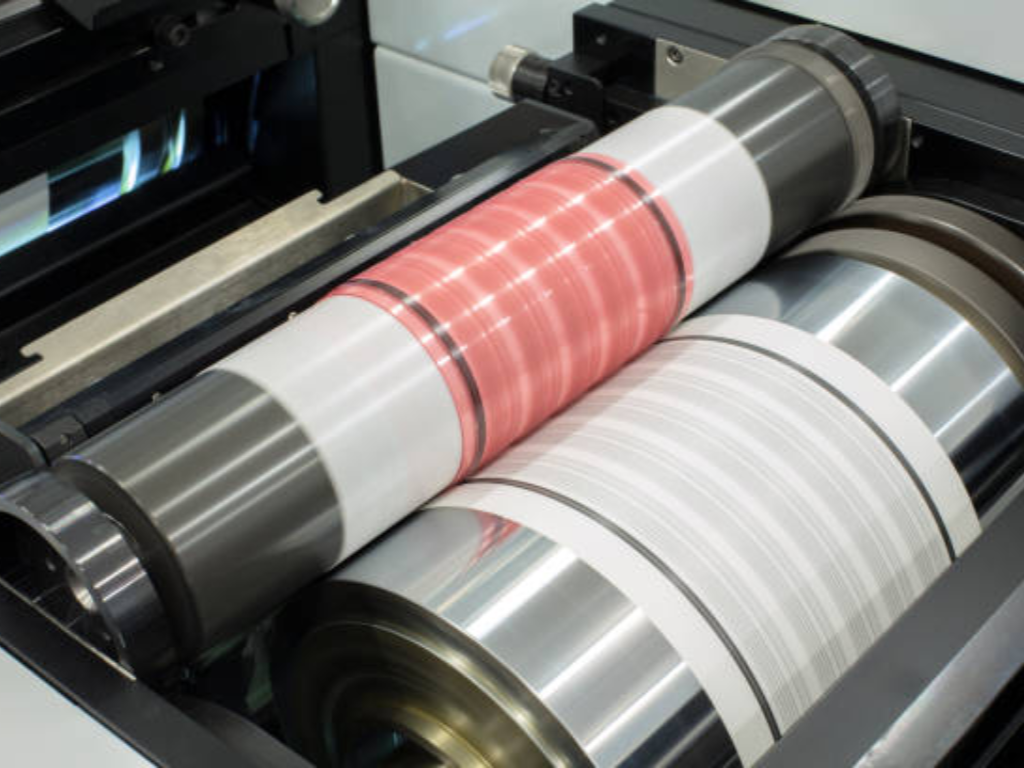
フレキソ印刷は、現代の包装業界において紛れもない主力技術であり、スーパーマーケットの棚に並ぶ印刷物のうち、約70%の生産を担っています。その本質は、 フレキソ印刷(しばしば単に「フレキソ」と呼ばれる)は、柔軟なフォトポリマー製凸版と速乾性の液体インクを用いて、多種多様な印刷物へ画像を転写する、高速のロール紙供給式輪転印刷プロセスである。
複雑な工学用語を使わずにその仕組みをイメージするには、毎分数百メートルという速度で絶えず回転している、極めて精巧で精密加工されたゴム印を想像してみてください。
B2Bパッケージングのバイヤー、生産責任者、ブランドオーナーにとって、フレキソ印刷がどのような用途に用いられるかを理解することは、単なる学術的な好奇心をはるかに超えた、極めて重要なビジネス上の必要条件です。この特定の技術を活用するかどうかの判断は、単位コスト、市場投入までのスピード、そして素材の汎用性を根本的に左右します。この包括的なガイドでは、現代のフレキソ印刷プロセスの科学的原理、経済的な影響、そして実際の応用例について解説します。
フレキソ印刷の実際のメリットとデメリット
あらゆる工業用印刷技術には、物理的および経済的な妥協が伴います。印刷現場の機械的な詳細に深く踏み込む前に、ここでは、フレキソ印刷が生産現場のどの分野で主流となっているか、またどの分野で厳しい物理的制約に直面しているかについて、経営層向けの現実的な分析をご紹介します。
メリット
- 比類なき生産速度: 一度ジョブが登録され、稼働し始めれば、フレキソ印刷技術はその圧倒的な生産量で真価を発揮します。産業用印刷機は、通常、毎分300メートルから500メートルを超える連続ウェブ速度を維持しており、大量の商業印刷注文もあっという間に処理します。
- インライン仕上げ機能: フレキソ印刷は(個別のシートではなく)連続したウェブ状の素材を使用するため、極めて優れた「インライン」構造を実現しています。基材への印刷、保護用のUVニス塗布、コールドフォイル加工、ラミネート加工、そして型抜きを、1回の途切れることのない工程で一気に行うことができます。これにより、数日かかっていた生産サイクルが数分に短縮されます。
- 極めて幅広い基材への対応性: フレキソ印刷は、柔軟なエラストマープレートと適応性の高い液体インクシステムのおかげで、従来のオフセットブランケットなら即座に破損してしまうような、極めて不規則な形状の表面や、研磨性のある表面、あるいは非多孔質の表面にも、難なく印刷することができます。
- 環境に優しい処方: フレキソ印刷プロセスは、水性インクシステムに特に最適化されています。これにより、包装メーカーは、世界的に厳しいESG(環境・社会・ガバナンス)基準を満たし、工場環境におけるVOC排出ゼロを実現し、食品と直接接触する包装材についてFDAの厳格な規制要件を遵守することが可能になります。
制限事項
- 初期導入コストが高い: 各色チャネルごとにカスタマイズされたフォトポリマー製版を作成するには、多額の初期投資が必要となります。このため、フレキソ印刷は、極少ロットの印刷、試作、あるいはデータ変動の激しい印刷においては、経済的に採算が取れません。
- 階調の制限(ハイライトの段落ち): 凸面からインクを転写するには物理的な圧力が必要であるため、完全にゼロまでフェードする極めて柔らかく滑らかなグラデーションを再現することは、機械的な面で困難を伴います。従来のフレキソ印刷では、1%から3%という極端なハイライトドットを維持することが難しく、グラデーションデザインにおいて目に見える「ハードエッジ」や断絶が生じることがあります。
- 切り替えに伴うダウンタイム: 物理的な版を交換したり、インク室を入念に洗浄したり、異なる印刷ジョブ間でアニロックスローラーを交換したりするには、熟練した作業員が必要であり、インクジェットシステムのような瞬時のデジタル切り替えに比べ、印刷機の稼働停止時間が長くなります。
フレキソ印刷の工程の仕組み
この技術の効率性を真に理解するためには、その動作原理を詳しく分析する必要があります。印刷プロセスは、高度に設計された2つの明確な段階、すなわち、画像キャリアの精密な準備と、液体インクの物理的な転写によって行われます。
フェーズ1:版作りと取り付け
フレキソ印刷の工程は、ロール紙が動き始めるずっと前から始まっています。フレキソグラフィーには、物理的な原版、つまり印刷版が必要です。今日、これらは高度な技術を用いて製造されています フォトポリマー製レリーフ版、微細な公差で精密に作られています。
デジタル画像処理(CTP)
コンピュータ・トゥ・プレート(CTP)プロセスでは、高出力レーザーを用いてフォトポリマー材料上のカーボンマスクをアブレーションし、画像を形成すべき領域を正確に露光します。
熱板加工
プレートは、ポリマーを硬化させるために強力な紫外線にさらされます。最新の設備では、熱を利用して未露光のポリマーを除去することで、溶剤による乾燥時間を省略し、150 LPI以上に対応可能な堅牢な「フラットトップ・ドット」を形成しています。
精密取り付け
プレートは、専用の粘着テープとマイクロカメラによる位置合わせシステムを用いて、鋼製のシリンダーに取り付けられます。わずか数分の1ミリメートルの位置ずれでも、パッケージの印刷がぼやけてしまいます。
フェーズ2:ロータリー式インク転写の仕組み
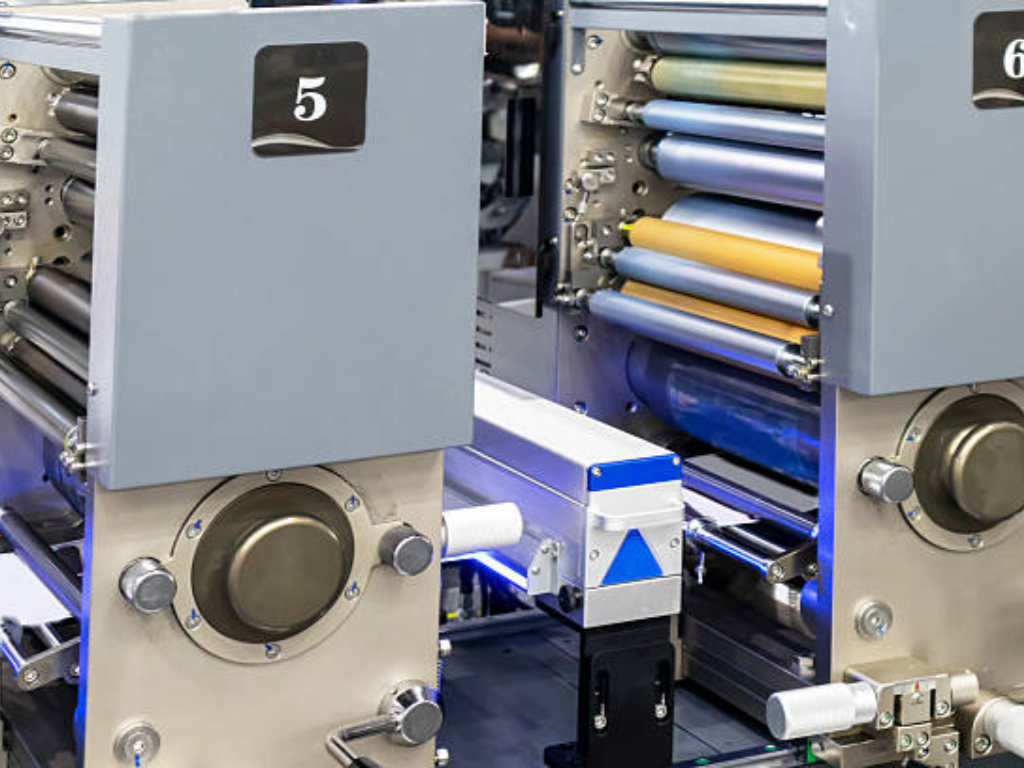
版が正確にセットされると、印刷プロセスの核心となる工程がプリントデッキで行われ、同期化された4ローラーシステムを用いて、数学的に正確なインクの層が形成されます。
インクチャンバーとドクターブレード
低粘度の液体インクが密閉されたチャンバー内に送り込まれます。精密に加工された鋼製またはプラスチック製のドクターブレードがアニロックスローラーに密着し、余分なインクを連続的に削り取ります。
アニロックスローラー
(鼓動する心)
セラミックコーティングが施された鋼製のシリンダーには、何百万もの微細な模様が刻まれている マイクロセル. これらのセルが保持するインクの正確な量は、 BCM。ドクターブレードにより、インクがこれらのセル内にのみ留まるようになっています。
プレートシリンダー
アニロックスと同期して回転するフォトポリマー版の立体的な浮き彫りが、マイクロセルに浸り込み、正確に計量された均一な湿りインクの膜を拾い上げます。
印版シリンダー
(移籍)
基材のウェブは、インクが塗られたプレートと滑らかな鋼製シリンダーの間を通過します。オペレーターは、 「キスの印象」—圧力が強すぎると、インクがにじみ出て、鮮明さが損なわれてしまいます。
フレキソ印刷用インキと印刷素材:なぜほとんどあらゆるものに印刷できるのか
フレキソ印刷の卓越した汎用性は、その独自のインク化学特性に大きく起因しています。フレキソインクは粘度が非常に低く、まるで水のように流動します。これは絶対に欠かせない要件です。なぜなら、インクは微細なアニロックスセルを瞬時に満たし、ポリマープレートへ転写され、次の色ステーションに到達する前に、高速で移動する基材上でほんの一瞬のうちに乾燥しなければならないからです。
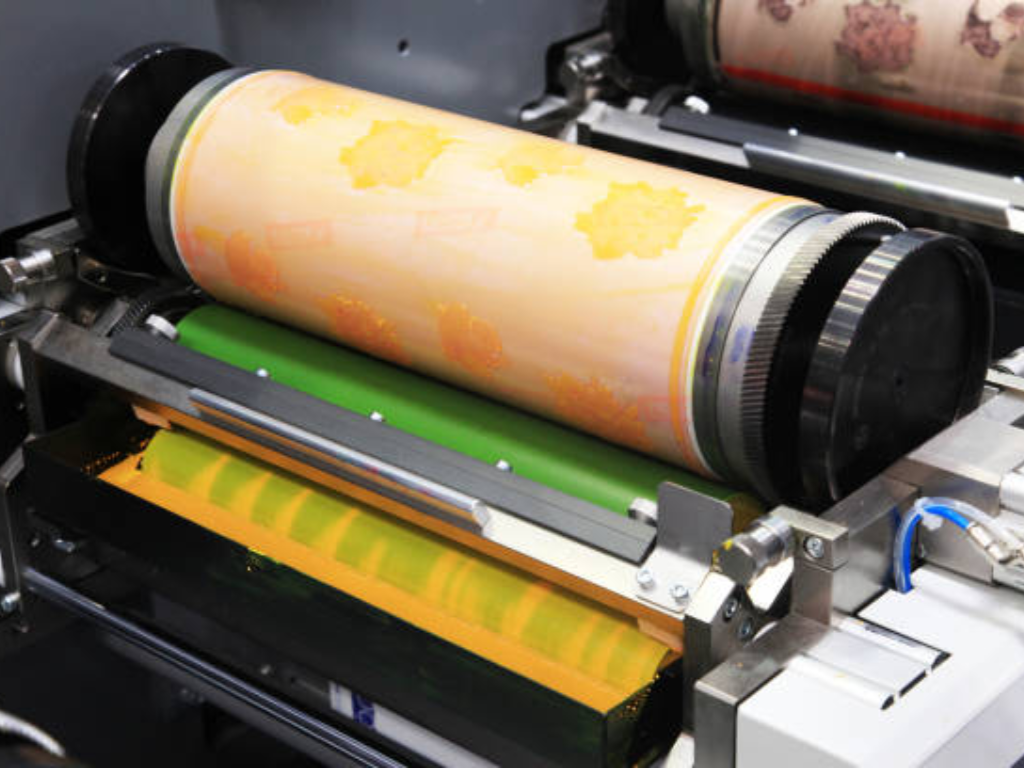
この技術は、主に3つの工業用配合に依存しています:
- 水性インク: 環境に優しく、VOCを一切含まないため、多孔質段ボール、紙袋、および食品と直接接触する包装材において、業界の絶対的な標準となっています。
- 溶剤系インク: 速乾性の配合で、フレキシブルスナック用パウチやシュリンクスリーブに多用される非多孔質のプラスチックフィルムに最適です。
- UV/LED硬化型インク: これらのハイテクインクは、高強度UV光を照射して瞬時に重合されるまで、完全に液体の状態を保ちます。プレミアムラベルや医薬品パッケージ向けに、究極の耐薬品性、高い光沢、そして比類のない解像度を実現します。
このような化学的特性の多様性により、フレキソ印刷は極めて不規則な表面にも対応可能です。しかし、これほど幅広い素材に液体インクを塗布するには、化学的および機械的な特別な対応が必要となります。例えば、非多孔質のプラスチックフィルム(PEやBOPPなど)には、 コロナ治療 印刷前に。この高電圧放電により、滑らかなプラスチックが微細なレベルで酸化され、その表面エネルギー(単位は ダインレベル) これにより、液体インクが玉になって流れ落ちるのではなく、しっかりと定着するようになる。
プロセスと基板のマトリックス
1台のフレキソ印刷機で、厚手の段ボール箱の印刷から極薄の伸縮性プラスチックの印刷へと、難なく切り替えられるという考え方は、危険な誤解です。工程の安定性を維持するため、業界では、さまざまな物理的特性を持つ素材に合わせて最適化された独自のハードウェア構成が開発されてきました。以下に、客観的な業界基準を示します。
| 対象基板 | 材料特性 | 理想的なインクの化学組成 | 必須の物理アーキテクチャ |
|---|---|---|---|
| 段ボール・折りたたみ式カートン | 多孔質、厚みがあり、剛性が高く、研磨性がある | 水性 | インラインアーキテクチャ: 狭い曲率半径で素材が曲がることを防ぎ、重くて剛性の高い素材を搬送するために特別に設計された、直線的で水平なウェブ経路を備えています。 |
| フレキシブル包装(PE/PP/PETフィルム) | 非多孔質、極薄、高伸縮性、感熱性 | 溶剤系または水系 | Central Impression (CI) のアーキテクチャ: すべてのカラーデッキは、中央にある1つの巨大なドラムを取り囲むように配置されています。このドラムが伸縮性のあるフィルムを物理的に固定し、完璧な張力と色合わせを維持します。 |
| 感圧ラベル | ウェブ幅が狭く、表面が滑らかで、超高解像度が必要 | UV/LED硬化型 | インライン構造(ナローウェブ): 複雑な型抜き、エンボス加工、コールドフォイル加工の各工程を、1回のパスで簡単に統合することができます。 |
性能とTCOの比較表:フレキソ印刷 vs オフセット印刷 vs デジタル印刷
最高財務責任者(CFO)や戦略調達責任者にとって、印刷技術の選択は単なる技術的な洗練さの問題ではなく、総所有コスト(TCO)を評価することなのです。収益性の高い長期的な意思決定を行うためには、各プロセスの物理的な解像度の限界に加え、実際の産業データを用いて「損益分岐点」を分析する必要があります。
ラン長と損益分岐点
デジタル、オフセット、フレキソの各印刷方式間の経済的な競争は、初期の固定セットアップコストと変動するランニングコストの比率によって厳密に左右されます。これは、数学的なバランス調整に他なりません。
デジタル印刷では版が一切不要であるため、1枚目のラベルの印刷コストも1000枚目のラベルの印刷コストもまったく同じになります。しかし、デジタルインクやメーカーが課す「クリック課金」は、その高さがよく知られています(多くの場合、 1クリックあたり$0.02~$0.15 (インクの塗布量による)。一方、フレキソ印刷は、多額の初期投資が必要となる。高品質なフォトポリマー版を製作するには、 カラーチャンネルあたり $300 ~ $1,500+ 寸法や採用されているHDドット技術によって異なります。
しかし、フレキソ印刷機が位置合わせを終え、毎分400mの速度で稼働し始めれば、液体インクや原紙の変動費は1平方メートルあたりわずか数ペニーにまで下がる。したがって、厳格な 損益分岐点 が存在する――通常は 10,000回および50,000回のインプレッション (ラベルやパウチの具体的な寸法によって異なります)。注文量がこの閾値を超えると、フレキソ印刷の単価は大幅に低下し、デジタル技術に比べて収益性が飛躍的に高まります。
| 印刷技術 | 初期固定設置費用 | 単価(大量購入時) | 推奨実行回数 |
|---|---|---|---|
| デジタル印刷 | ゼロ(物理的なプレートは不要) | 高(クリックごとの消費量:約$0.02~$0.15) | 1~10,000個(少量・短納期生産、可変データに最適) |
| オフセット印刷 | 中程度(アルミニウム板:約$20~$50/色) | 低 | 10,000~50,000個(高級折りたたみ式段ボール箱に最適) |
| フレキソ印刷 | 高(樹脂プレート:約$300~$1,500以上/色) | 極めて低い(1セントの何分の一か) | 50,000~1,000,000台以上(大量連続ウェブ処理に最適) |
品質と印刷解像度の制限
コストの問題はさておき、LPI(1インチあたりの線数)で測定される画像の解像度を評価する必要があります。極めて滑らかなアルミニウム製版と弾力性のあるゴムブランケットによる転写を利用するオフセット印刷は、これまで品質の面で圧倒的な優位性を保ち、175~200 LPIという高解像度を難なく実現してきました。高級板紙に、精巧で写真のようにリアルなグラデーションを施した高級化粧品箱を印刷する場合、オフセット印刷は依然として揺るぎない王者です。
フレキソ印刷は、柔らかく変形しやすいポリマー版に依存しているため、粗く吸水性の高い素材(標準的な段ボールなど)に超微細なドットを印刷しようとすると、通常、解像度は65~133 LPIという粗いレベルに制限されてしまいます。しかし、この技術は急速にその差を縮めてきました。最新のHDフラットトップドットプレートと精密に彫刻されたアニロックスローラーを用いた、滑らかで高張力のウェブフィルム上では、フレキソ印刷は現在150 LPI以上を実現する能力を十分に備えており、高級スナック、飲料、ラベルのパッケージングにおいて、オフセット印刷に匹敵する写真品質を提供しています。
印刷現場を乗り切る:ドットゲインとセットアップ変数の管理
パッケージデザインをフレキソ印刷に移行するブランドが頻繁に直面し、多大なコストを要する落とし穴の一つは、デザインスタジオのバックライト付きモニター上では完璧に見えるものが、実際の印刷機から出力されると、色が濁って見えたり、暗くなったり、彩度が高すぎたりするという痛ましい現実に気づかされることです。商業生産を成功させるためには、フレキソ印刷現場において最も厄介な物理的要因を科学的に把握・制御する必要があります: ドットゲイン(階調値の増加、またはTVI).
ドットゲインの物理的メカニズム
ドットゲインは、流体力学に起因する避けられない現象です。印刷版は柔軟なポリマーでできているため、「キスインプレッション」の際にわずかに圧縮されます。 指先を水に浸し、ガラスのテーブルに押し当ててみるのを想像してみてください。 物理的な下向きの圧力により、液体は外側へと広がり、より大きな円を形成します。インクの点においても、まったく同じ微視的な現象が起こっています。
プリプレス補正なし
デザイナーが 50% ハーフトーングレー デジタルファイルでは、印刷機の物理的な圧力によってそのインクのドットが広がり、その結果、 65% グレー パッケージに記載されています。中間調の彩度が極端に高くなり、細かい影の部分が完全に埋まってしまいます。
カットバック・カーブ(RIP)
熟練のプリプレスエンジニアは、数学的な補正プロファイルを適用します。彼らは意図的に50%ドットを縮小して 35% 印刷版の上で。機械的な加圧が行われると、ドットは望ましい形状に完璧に広がります。 50% 視覚的な目標。
これらの変数を的確に把握し――吸水性の高いクラフト紙から、まったく吸水性のないメタライズドPETに至るまで、さまざまな基材に合わせてカーブを調整すること――こそが、アマチュア的な印刷業者と世界トップクラスの印刷業者とを分ける要因なのです。
フレキソの未来と、設備投資のリスク軽減
フレキソ印刷は、大規模かつ継続的な進化を遂げています。サーボ駆動による自動化、インライン型100%欠陥検査カメラ、自動見当合わせ制御、そして先進的なVOCゼロの水性インクの統合により、フレキソ印刷は今後数十年にわたり、世界の包装サプライチェーンにおける揺るぎない中核であり続けることが確実です。
しかし、フレキソ印刷の科学的理論や経済的メリットを理解することは、あくまで第一歩に過ぎません。事業規模の拡大や技術の刷新を目指す製造施設、パッケージ加工業者、そしてグローバルな流通業者にとって、その理論は、信頼性の高い高速な日常生産へとシームレスに結びつくものでなければなりません。
産業界の厳しい現実として、たとえ紙面上では最高の技術仕様が示されていても、実際の機械が工場現場で特定の基材をスムーズに処理できなければ、それはまったく意味をなさないのです。
国境を越えて大型包装機械に投資する際には、材料の非互換性、張力制御の不具合、生産の深刻な停止といった固有のリスクが伴います。まさにこうした状況において、製造における確かな実績こそが、お客様にとっての究極の保険となるのです。15の専門工場による強固な製造基盤と、厳格なISO9001/CE品質管理システムを基盤として、 KETE 妥協のないエンジニアリングおよび品質管理プロトコルを実施し、お客様の投資リスクを恒久的に低減します。
KETEの工場から主力製品のCI印刷機やインラインフレキソ印刷機が出荷される前には、必ず本格的な工場受入試験(FAT)が実施されます。特に重要なのは、この試験が お客様が指定された素材をそのまま使用して—伸縮性の高いPEフィルム、繊細な不織布、あるいは厚手のアルミ箔など、あらゆる素材に対応します。お客様の実際の基材を用いて、毎分500mという高速性能と精密な多色見当合わせを実証し、さらに80カ国以上で展開するグローバルなオンサイト設置サービスと24時間365日の技術サポートを組み合わせることで、技術的なリスクを完全に排除します。
理論から高速生産への橋渡しをする準備はできていますか?
お客様のカスタム包装材料が、産業レベルの速度でどのように機能するかを実際にご確認ください。カスタマイズされた印刷機構成と、包括的な無料材料試験については、今すぐKETEのエンジニアリングチームにお問い合わせください。
カスタムソリューションと無料トライアルをリクエストする
