 ZH
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 MS

試想兩塊拼圖,它們的邊緣經過精確裁切,能完美緊密地拼合。放在桌上時,兩塊拼圖會完全對齊。但只要桌子稍微移動一毫米的一小部分,兩者之間的縫隙就會顯現出來,畫面便會破裂。這正是印刷中「套印」技術所旨在解決的問題。
每項多色印刷工作都涉及多個印版、網版或印刷工位,透過分次印刷來呈現不同顏色。世上沒有任何一台印刷機能在整個印製過程中達到完美的套印精準度。「套印」這項技術,是透過在相鄰顏色之間製造微小的、有意的重疊,來防止這些不可避免的套印偏差在最終成品上形成肉眼可見的白色縫隙。這並非設計上的裝飾手法,而是生產過程中的生存技能。
本指南涵蓋從第一性原理到各製程專用標準的印跡控制內容,並提供跨製程的比較分析,這類內容在其他任何地方都無法在單一頁面上看到。無論您是操作柔版印刷機、管理平版印刷的前期製版工作,還是為包裝生產線評估設備,這本指南都是專為您而寫的。
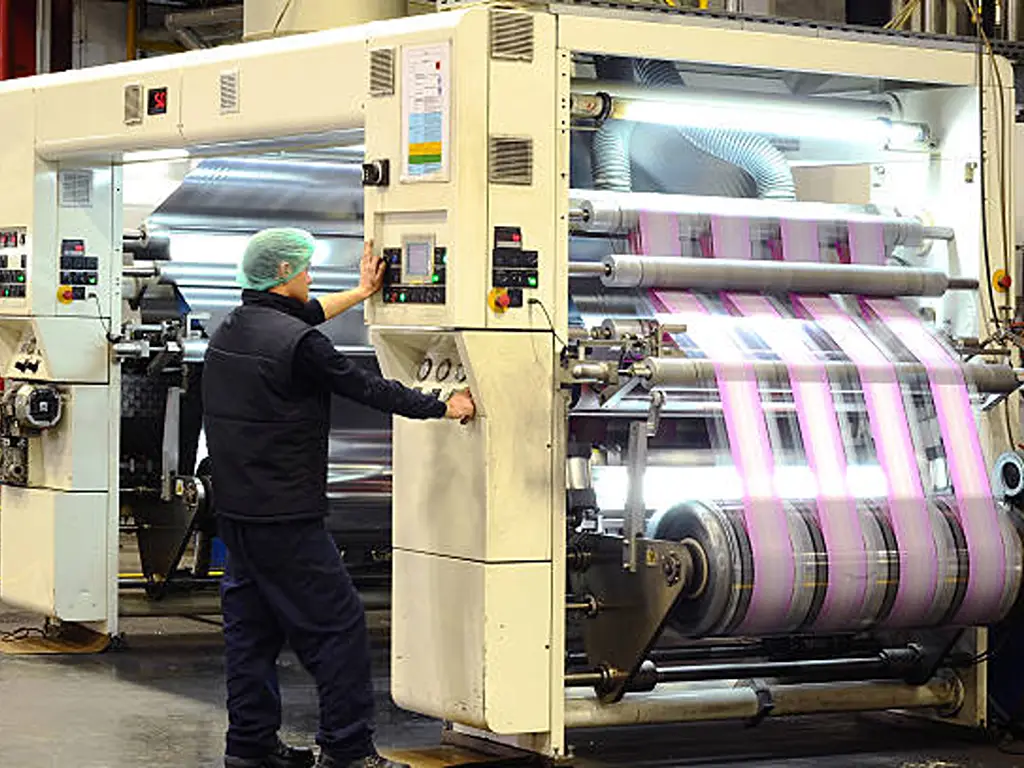
印刷中的「套印」是什麼?
套色(在中文印前術語中亦稱為「色彩套色」、「套色區」及「收口」),是一種印前技術,旨在於印刷版面中讓兩個相鄰的顏色之間產生微小的刻意重疊。其唯一目的:當印刷機不可避免地偏離完美套印位置時,防止在顏色交界處出現稱為「白邊」或「光暈」的難看空隙。
要理解為何需要「套印」,必須先了解其對立概念:「鏤空」。在多色印刷中,當前景物件(例如黃色文字)位於有色背景(例如深藍色)之上時,背景並不會以實心矩形的形式印在文字下方。相反地,會從背景印版上鏤出一個與文字形狀完全吻合的「孔洞」。這就是所謂的「鏤空」。接著,黃色文字會印在該「孔洞」之中。理論上,黃色應能完美填滿該孔洞。但在實際操作中,黃色印版與藍色印版幾乎不可能精準對位至微米級。結果便是:在兩種顏色之間會出現一道細微的白色縫隙,紙張的底色會從中透出。
「套印」透過將前景色稍微擴大(擴散)或將鏤空孔稍微縮小(收窄),使兩種顏色重疊幾分之一毫米,從而解決此問題。這種重疊確保即使套印位置偏移,也不會出現白色間隙,因為從一開始就沒有間隙。這種重疊本身通常肉眼無法察覺,原因很一致:較淺的顏色總是會向較深的顏色擴散。
這並非數位時代的發明。套印技術的存在歷史與多色印刷本身一樣悠久,從最早的平版印刷機到今日的高速柔版與凹版印刷線皆然。改變的是執行者、執行方式,以及自動化程度。未曾改變的是其重要性:印刷是一種實體製程,而實體製程永遠無法臻於完美。
為何印刷套印會失敗?套印能解決的問題
在進行智慧型校正之前,您必須先了解需要針對哪些問題進行校正。套印誤差(即分色圖層未能精確對齊)主要有三類成因。這些成因均無法完全消除,只能盡量減輕並加以補償。
基質不穩定性
紙張和薄膜並非惰性材料。紙張會隨著濕度變化而膨脹或收縮。環境相對濕度每變化 10%,就可能導致一張膠印紙張的寬度方向伸長或縮短 0.1 至 0.3 毫米。這足以在數位檔案中原本完美對齊的顏色之間產生可見的縫隙。在薄型聚合物薄膜(PE、PP、PET)的柔版印刷中,情況更為嚴峻:僅是卷筒張力,就可能在印刷過程中使基材伸長 1% 至 2%。以 1,000 mm 的卷筒寬度而言,這意味著從第一道至最後一道印刷工位之間,尺寸變化可達 20 mm。沒有任何套印策略能完全吸收如此程度的變形,但若採用適當的套印寬度,便能處理在張力控制已發揮最大效能後所殘留的套印誤差。
溫度更使問題雪上加霜。來自乾燥系統的熱量、滾筒的摩擦,甚至印刷車間在一個班次內環境溫度的波動,都會導致基材產生位移。早上 8 點印刷的一捲薄膜,其印刷效果可能與下午 2 點印刷的同一捲薄膜有所不同。
機械變異
每台印刷機都存在機械公差。印版滾筒會產生偏心。齒輪存在背隙。軸承會磨損。印壓在滾筒寬度方向上會有所變化。在平版印刷中,橡皮布與橡皮布之間的壓印間隙會引入其自身的變異性。在柔版印刷中,印版固定膠帶的壓縮程度會因使用年限、硬度計讀數以及安裝操作員的不同而有所差異。在凹版印刷中,鍍鉻滾筒表面會逐漸磨損,導致凹槽體積發生變化,進而改變油墨轉移特性。
這些機械因素會導致套印誤差,範圍從保養良好的單張紙膠印機的 ±0.05 公釐,到高速運轉且已使用多年的堆疊式柔版印刷機的 ±0.2 公釐或更多。套印寬度必須根據具體的印刷機進行校準,而非直接套用教科書上的數值。
墨水特性
不同油墨在生產型印刷機的壓力與速度下會產生不同的行為。高黏度油墨(例如網版印刷中用作底色的厚重不透明白墨)會比低黏度的四色油墨更強烈地拉伸網版網目,導致整個印刷批次中套印位置逐漸偏移。在濕對濕平版印刷中,先前印製的油墨所具有的黏性可能會將紙張表面的纖維拉出,甚至「帶走」前一單元的油墨。在凹版印刷中,溶劑型油墨的乾燥速率會影響網點增益,進而影響顯著的網點包圍寬度。
採用套印並非承認您的印刷機無法保持套準。這是基於工程原理的認知:沒有任何印刷機能保持完美的套準,而明智的應對之道,是將設計稿設計成即使出現微小的套準誤差,也不會顯眼,而非造成災難性後果。
核心機制:擴散、扼流與疊印
若將套印精簡至其機械本質,其實僅有三個動作。在每個印刷製程中,每項套印決策都是這三個動作的變體或組合。其中的訣竅在於知道該使用哪一個動作、朝哪個方向進行,以及調整的幅度為何。
在探討各項技巧之前,請先牢記這條適用於所有技巧的黃金法則: 較淺的顏色總是位於重疊處. 人類的視覺系統主要透過亮度對比來感知邊緣。當暗色形狀的邊界位移 0.1 毫米時,眼睛會察覺到;而當淺色形狀的邊界位移相同距離時,則不會被察覺。這個單一原則幾乎在所有情境中都決定了「陷阱」的方向。
以下是一個簡便的決策框架:若較淺的元素位於前景,請使用「擴散」效果;若較淺的元素位於背景,請使用「收縮」效果;若其中一種顏色是黑色,請在考慮其他選項之前,優先考慮「疊印」。其餘的則是具體執行層面的問題。
將較淺的顏色向外擴散
「擴展」的效果正如其名:將較淺色的前景物件稍微放大,使其超出其名義邊界,延伸至較深色的背景之中。以向量圖形術語來說,這意味著為前景物件添加一筆輪廓線,將該輪廓線設定為與前景相同的顏色,並設定為「疊印」。
最常見的情況是:黃色文字或黃色標誌置於深藍色或黑色背景上。由於黃色是較淺的顏色,因此會向外擴散。套印寬度(平版印刷通常為 0.08–0.16 毫米,柔版印刷則為 0.15–0.25 毫米)即為該看不見輪廓的厚度。人眼對深藍色背景中劃過的一道白色間隙的察覺程度,遠高於對淺色圖形輕微增厚的察覺,因此在正常觀看距離下,這種擴散現象往往不會被察覺。
視覺上的代價:重疊區域會變成兩種顏色的複合色,色調略微偏暗。當黃色覆蓋在深藍色上時,重疊處會呈現淡淡的綠色調。這可透過色調減弱來處理:在專業的套印軟體中,較淺顏料的重疊部分會以全密度 40%-60% 的值進行印刷,而非 100%,藉此柔化色偏,直至其變得難以察覺。確切的色調減弱百分比取決於油墨組、承印物及套印寬度。這些數值需針對每份工作進行校準,並非設定一次後便不再理會。
決定擴散方向的技術參數,是每種墨水的 CIELAB L*(明度)值。這並非您在未經校準的顯示器上所做的視覺估測。兩種肉眼看來明度相近的顏色,經分光光度計測量後,其 L* 值可能存在顯著差異,而這種差異正是決定擴散方向的關鍵。如有疑問,請進行測量。
透過壓縮背景來保護邊緣
「收口」(choke)是「擴散」(spread)的鏡像效果。它並非放大前景,而是縮小背景中的鏤空孔,使較暗的前景物體略微超出為其切割的開口。視覺效果雖與擴散相同(較深的顏色界定邊緣),但手法不同;在某些情況下,收口能產生比擴散更乾淨俐落的效果。
典型的「扼制」情境:一個深藍色標誌置於白色或極淺色的背景上。由於背景顏色較淺,因此會向內產生「扼制」效果,使鏤空孔的尺寸實際上比標誌稍小。此時,深藍色標誌會以「陷阱」的寬度與白色背景重疊,而邊緣仍保持清晰銳利。
實際上,選擇「擴散」或「收窄」往往取決於圖稿中哪個元素較易修改。若深色前景是一幅包含眾多路徑的複雜插圖,而背景僅為一個簡單的矩形,那麼將背景收窄遠比將數十個獨立的前景元素逐一擴散來得簡單得多。對於同一項工作,收縮值通常比對應的擴散值小 0.02 至 0.05 毫米。這是因為背景的收縮在視覺上比前景的擴張稍為明顯。相較於看似圍繞深色圖形向內「滲入」的淺色背景,人眼更容易容忍比預期略大的淺色圖形。
關於柔版印刷的一項特殊細節:當深色實色區域緊鄰淺色網點印刷時,會因「阻塞」現象而使深色油墨無法物理性地滲入邊界處的網點中。這並非套印問題,而是油墨轉移的物理現象,也是柔版印刷的套印處理往往比平版印刷更需要人工介入的原因之一。
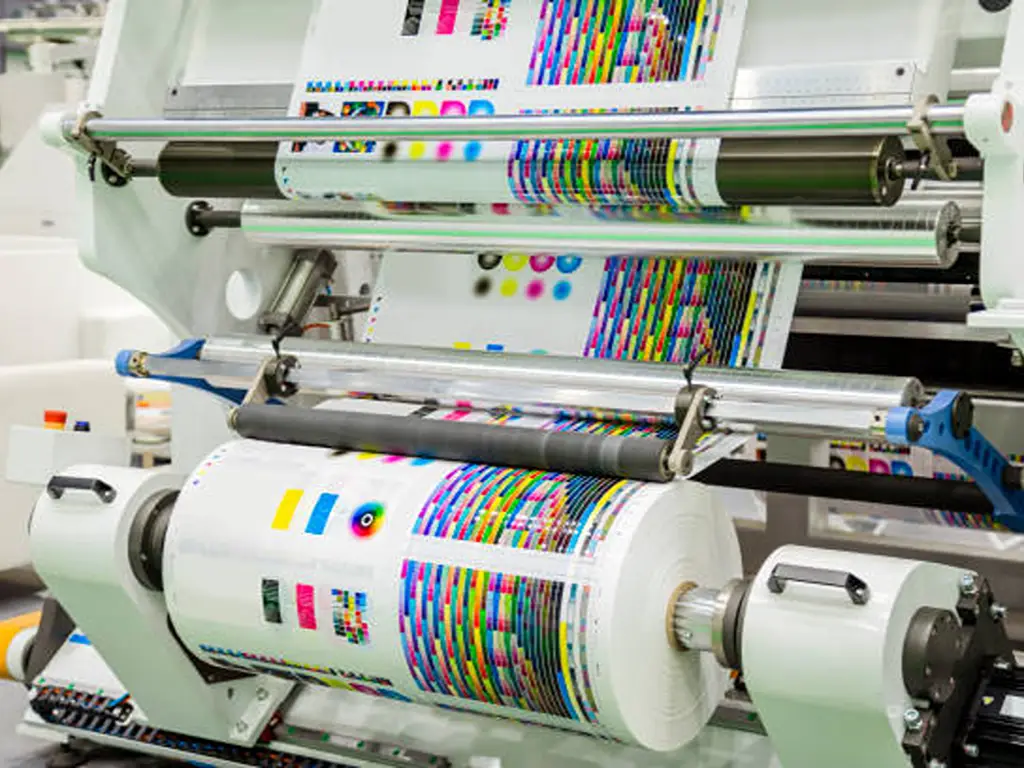
當兩種油墨共用同一區域時的套印
套印是最簡單的套色技術,但矛盾的是,它卻是最常被誤用的。套印並非在邊界處建立重疊區,而是完全消除邊界:一種油墨直接印在另一種油墨之上,且不會將底層顏色鏤空。
黑色墨水是標準的「疊印」情況。黑色具有足夠的遮蓋力,足以遮蔽其下方的任何內容,因此黑色文字和黑色線條圖像幾乎總是設定為疊印。這已成為標準做法,以致大多數設計軟體預設皆採用黑色疊印,而多數 RIP 工作流程除非另有設定,否則會自動對 100% 黑色進行疊印。結果是:黑色元素絕不會產生鏤空孔洞,因此也不會有任何部分發生套印偏差。
危險之處在於,當設計師或自動化工作流程將「套印」套用至非黑色元素時,若將白色圖形設定為在深色背景上套印,該圖形將會完全消失。白色油墨雖然會印出,但由於其半透明的特性,深色背景會透出,導致白色圖形在印刷機上消失。黃色圖形在青色上進行疊印會產生綠色。兩種專色進行疊印時,會產生一種無人指定的、無法預測的第三種顏色。這些錯誤可說是印前階段最昂貴的錯誤之一:除非明確啟用「疊印預覽」功能,否則在螢幕上完全看不見,且只有當印務已送上印刷機時才會顯現出來。
金屬油墨值得特別一提。金屬油墨(如金、銀、銅色)幾乎完全不透明。絕不能在金屬油墨上方疊印其他顏色。相反地,所有相鄰顏色都必須向金屬油墨方向進行套印,無論其相對亮度如何。金屬油墨決定了邊緣位置,這一點毋庸置疑。
跨印刷製程的網點處理:並列比較
本節是本指南的核心,據我們所知,這是網路上唯一將五大主要印刷製程的套印要求,以單一參考表格形式並列比較的地方。
您的裁切策略並非由設計軟體所決定,而是取決於實際執行該工作的印刷機。在研讀以下比較內容之前,請先針對您的生產環境回答以下三個問題:
- 您的印刷機是單張紙式還是卷筒紙式?
- 您是在什麼基材上進行印刷?是塗佈紙、塑膠薄膜、瓦楞紙板,還是紡織品?
- 在正常生產條件下(而非製造商在理想測試條件下所提供的規格),貴公司的印刷機通常具有怎樣的套准精度?
您對這三個問題的回答,將直接對應至下表中的濾網值建議及特殊注意事項。
| 尺寸 | 平版印刷 | 柔版印刷 | 輪轉凹版印刷 | 數位(碳粉/噴墨) | 網版印刷 |
|---|---|---|---|---|---|
| 典型的註冊精度 | ±0.03–0.05 毫米(單張紙) ±0.05–0.08 毫米(中肋) |
±0.10–0.20 毫米(堆疊式) ±0.05–0.10 毫米(CI 型) |
±0.05–0.10 毫米 | ±0.02–0.05 毫米(同一印製引擎內各色之間的套印誤差可忽略不計) | ±0.20–0.50 公釐(會因網版張力與離網距而產生顯著變化) |
| 建議的陷阱寬度 | 0.08-0.16 毫米(鍍層) 0.10-0.20 公釐(未鍍膜) |
0.15-0.25 毫米(薄膜/紙張) 0.25-0.40 毫米(波紋狀) |
0.10–0.20 毫米 | 對於原生數位輸出,通常不需要此設定 | 0.25-0.75 pt(紡織品) 0.15-0.40 pt(硬質基材) |
| 核心捕獲挑戰 | 油墨與水的平衡會影響承印物的尺寸穩定性;濕對濕套印會使覆印行為更為複雜 | 基材拉伸與印版變形是主要變因;CI 印刷機的套準精度優於堆疊式印刷機 | 鉻輥的磨損會導致印刷過程中網點體積和網點增益發生變化;溶劑的乾燥速率則會影響油墨的擴散 | 電照相與噴墨製程能在單次引擎通過時印出所有顏色,從而消除各單元之間的套印問題 | 在不同生產批次間,網版張力會逐漸減弱,且網版與承印物的接觸間距會產生漂移;厚重的油墨沉積會使套印誤差在視覺上更加明顯 |
| 自動化成熟度 | 具備強大 RIP 內建套印引擎的系統(如柯達 Prinergy、海德堡 Prinect、富士 XMF)能自動處理大多數平版印刷情境 | 約 50% 的柔版印前作業中,有部分會涉及某種形式的手動或人機協作的網點重合處理;對於複雜的包裝版面設計,自動化網點重合處理往往難以勝任 | 印前軟體中功能強大的專用凹版套印模組可處理大多數情況;乾燥與網點增益才是更關鍵的變數 | 高性能數位印刷機無需進行色間套印;僅當數位輸出需與後製印刷工序結合時(例如:數位印刷+柔版專色),才需要進行套印。 | 目前,大多數網版印刷的套印作業都是在設計軟體(如 Illustrator、CorelDRAW)中手動完成。 |
| 特別注意事項 | 濕對濕印刷需要指定套印方向,以考量油墨的黏性及轉印順序 | 「Keepaway/stayaway」扼流圈對於呈現濃郁的黑色邊緣至關重要;在柔版印刷中,暗角不得淡化至低於 3-4% 點;條碼應沿著卷筒紙方向排列,以確保可讀性 | 漸變效果需使用滑動色域;金屬色總需搭配色域(切勿疊印) | 若將數位印刷與傳統印後加工(柔版上光、網版金屬漆)結合,請將印後加工流程視為套印參考基準 | 不透明的白色底色比表層顏色更容易產生變形;對於高不透明度的油墨系統,網點值可能需要加倍 |
除了表格內容之外,有兩項跨製程的洞見值得特別強調。這兩項洞見不僅影響印前設定,更會影響機械與生產方面的決策。
首先,中央套印(CI)柔版印刷機與堆疊式柔版印刷機之間的差異,對套印精準度具有實質影響。CI 印刷機將承印物纏繞在單一的大直徑滾筒上,所有印刷工位均環繞其排列。由於承印物固定在滾筒上,各工位之間的套印精度通常比堆疊式印刷機高出 2 至 3 倍;後者則是讓承印物在獨立定位的各工位之間傳送。這意味著中央壓印式柔版印刷機可採用柔版印刷範圍內較窄的套印寬度(薄膜上為 0.10-0.15 毫米),而使用相同承印物的堆疊式印刷機則可能需要 0.20-0.25 毫米。CI 架構所實現的更窄套印寬度,不僅是印前作業的便利之處,更是市場上的競爭優勢——在這些市場中,買家往往根據細小文字的清晰度與色彩過渡的純淨度來評判品質。每位包裝加工商在做出資本設備決策前,都應充分理解印刷機架構與可達印刷品質之間的這項關聯。
其次,數位印刷已大幅消除製程中的套印問題。然而,一旦數位印刷的印品進入傳統的印後加工流程,這項「無需套印」的承諾便會立即破滅。若數位印刷的標籤需進行柔版局部上光、網版印刷金屬效果或燙金處理,便必須在這些印後加工環節進行套印。在此類混合式工作流程中,套印的參考基準始終是傳統製程,而非數位印刷機。
攔截器寬度標準:確保數值準確無誤
了解「陷阱效應」的運作原理固然必要,但僅此還不夠。在某個階段,必須為陷阱寬度設定具體數值,而這個數值必須精準無誤。若數值過小,間隙便會持續存在;若數值過大,每個顏色邊界都會產生可見的深色光暈。本節將同時闡述相關原理及具體的參考數值。
數字背後的邏輯
陷阱的寬度並非任意的美學選擇。有四個變數決定其寬度,而你的任務是理解每個變數如何使這個數值增加或減少:
印刷註冊精度 是主要變因。一台能穩定維持 ±0.05 mm 誤差的印刷機,其所需留白寬度可比誤差會漂移至 ±0.15 mm 的印刷機更窄。公認的經驗法則為:最小留白寬度應為所測量最大套印誤差值的兩倍。若生產批次中最壞情況下的套印誤差為 0.08 毫米,則應將套印間隙設定為 0.16 毫米。此「倍增法則」提供了安全餘裕,用以因應日常變動、操作員差異,以及維護週期之間印刷機的漸進式磨損。
基材穩定性 這是乘數。在穩定的基材上(例如氣候控制印刷室中的塗布紙),應緊貼基準值。在不穩定的基材上(例如夏季未裝設空調的柔版印刷車間中,經過的薄 PE 薄膜),應在基準值上增加 30% 至 50%。在瓦楞紙板上——這是目前常用基材中尺寸穩定性最差的——則應將基準值乘以二。
網線數 (lpi) 設定了最低標準。套印邊界不得比所用網線數下單個網點的直徑更窄。在 150 lpi 的網線數下,單個網點的直徑約為 0.17 pt(0.06 mm)。若將套印邊界設定得比這更窄,套印邊界本身就會變得不可見。它會徹底消失在印刷圖像的網點結構中。
色彩對比 設定可見度上限。高對比度的色彩組合(黑色底配黃色、海軍藍底配白色)能讓間隙在視覺上更為顯眼,因此建議將陷阱寬度稍微加大。低對比度的配色組合(例如兩種相似的藍色),若過度使用會使陷阱本身更為顯眼,因此應適度節制。當其中一種顏色為黑色時,應將陷阱寬度增加 1.5 倍至 2 倍。由於黑色在視覺上佔主導地位,因此黑色背景上的白色間隙所產生的視覺衝擊,遠比任何其他套印誤差更為顯著。
特定製程的參考值
下方的參考表提供了一些起始點的陷阱值。這些並非通用的常數,而是校準的起點。每家印刷廠都應自行進行套印測試,並據此進行調整。
| 印刷流程 | 基板類型 | 網點線數 (lpi) | 建議的捕集器寬度(毫米) | 建議的陷阱寬度 (pt) | 註釋 |
|---|---|---|---|---|---|
| 平版單張紙印刷 | 塗佈紙(光面/絲面) | 150-175 lpi | 0.06–0.10 毫米 | 0.17–0.28 pt | 適用於高品質商業工作的最小實用型陷阱 |
| 平版單張紙印刷 | 未塗佈紙 | 120-150 lpi | 0.10–0.15 毫米 | 0.28–0.43 pt | 更大的集水槽可彌補吸水力較高及尺寸不穩定等問題 |
| 平版輪轉印刷(熱固型) | 塗佈紙 | 133–150 lpi | 0.08–0.12 毫米 | 0.23–0.34 pt | 紙幅張力增加了縱向對位變數 |
| CI 柔版印刷機 | 薄膜(PE、PP、PET) | 每英吋一百三十三線 | 0.10–0.18 毫米 | 0.28–0.51 pt | CI 架構能實現比堆疊式柔版印刷更緊密的套印精度 |
| CI 柔版印刷機 | 紙張 | 100-120 lpi | 0.12–0.20 毫米 | 0.34–0.57 pt | 與薄膜相比,柔版印刷的紙張尺寸穩定性較低 |
| Flexo Stack 印刷機 | 薄膜 | 85-110 lpi | 0.18–0.25 毫米 | 0.51–0.71 點 | 堆疊式壓機的定位誤差需要更大的安全餘量 |
| Flexo Stack 印刷機 | 瓦楞紙板 | 55-85 lpi | 0.25–0.40 毫米 | 0.71–1.14 點 | 常見用途中最大的濾網值;最粗的網目數 |
| 蝕刻 | 薄膜(PE、PP、PET) | 100-150 lpi | 0.10–0.18 毫米 | 0.28–0.51 pt | 凹版印刷的套準精度雖佳,但溶劑乾燥會增加變異性 |
| 蝕刻 | 紙張 | 每英吋一百三十三線 | 0.12–0.20 毫米 | 0.34–0.57 pt | 必須將紙張在乾燥過程中的尺寸變化納入考量 |
| 數位 | 不適用(原生數位輸出) | 不適用 | 非必要 | 非必要 | 僅在數位輸出與傳統印後製程結合時才需要 |
| 螢幕 | 紡織品(棉、聚酯纖維) | 45-85 lpi | 0.18–0.35 毫米 | 半點至一點 | 適用於高不透明度油墨及粗網目數的較大濾網 |
| 螢幕 | 剛性基材(壓克力、金屬、玻璃) | 65-100 lpi | 0.10–0.20 毫米 | 0.28–0.57 pt | 硬質基板可消除布料的伸展;因此可採用更緊密的陷阱 |
打破規則的特殊情況
有三種情況,即使對經驗豐富的印前操作員來說,也常會感到意外,因為這些情況違反了標準邏輯:
濃黑 在黑色油墨下方摻入一定比例的青色、品紅或黃色以增強其視覺密度,這其實是個「套印陷阱」。問題在於:若底層的 CMY 顏色延伸至黑色圖形的邊緣,而印刷機發生位移時,便會從黑色下方露出彩色邊緣(通常是青色或品紅)。解決方法是採用「避讓」(亦稱「保持距離」)收縮:將底層的 CMY 顏色向內收縮 0.08 至 0.15 毫米,遠離黑色邊緣,確保僅有純黑色定義可見邊界。標準的濃黑配方為 100K + 40C,但不同印刷廠會採用不同的配方。請務必與您的印前服務供應商確認。
金屬油墨 顛覆標準的亮度規則。金屬油墨具有極高的不透明度。由於其完全不具透明性,相鄰顏色無法透過疊印覆蓋金屬油墨。相反地,所有非金屬顏色都必須向金屬油墨方向進行包邊,無論哪一方較淺或較深。金屬油墨決定了視覺邊緣,僅此而已。此原則同樣適用於金色、銀色以及任何客製化的金屬色調混合。
漸層與暗角 這需要使用「滑動套印」——一種其寬度會沿著漸層長度變化,且變化幅度與局部色彩密度成正比的套印方式。在漸層較暗處,套印寬度較窄;在漸層變淡處,套印寬度則變寬。這在運算上相當複雜,且無法透過 Adobe Illustrator 或 InDesign 的原生功能直接實現。這需要配備「漸層感知」套印演算法的專用套印軟體(如 Esko ArtPro+、Kodak Prinergy、Hybrid PACKZ 或同等軟體)。在柔版印刷中,還有一項額外的漸層規則:絕不可將漸變區的網點覆蓋率降至 3-4% 以下。柔版印版無法可靠地呈現低於此閾值的網點,而由此產生的「網點橋接」現象,會在原本應平滑漸變至零的漸層區域形成難看的硬邊。
為何捕獸對您的生產利潤至關重要
套印常被視為一項狹隘的技術問題,像是印前操作員需要處理的課題,發生在收到檔案與輸出印版之間的某個環節。但若從生產經濟學的角度來看,套印其實是直接的成本驅動因素。它會影響廢料率、設備利用率、客戶核准週期,對於投資新設備的包裝加工商而言,更會影響這項六位數或七位數資本決策的長期回報。

捕獸不當的真正代價
假設有一條柔版包裝生產線,以每分鐘 200 公尺的速度在薄 PE 薄膜上進行 6 色印刷。一家典型的軟包裝加工商,每月可能會在多台印刷機上處理 30 至 50 份此類訂單。如果套印餘量持續低於規格,即使僅低 0.05 毫米,也只需一點點因素就會導致出現白色間隙。例如張力驟升、濕度變化。或是硬度稍有下降的舊印版。一旦出現間隙,整段卷材便會報廢。
業界數據顯示,包裝印刷的廢料率平均佔總材料產量的 3% 至 5%,其中與套印相關的缺陷(包括套印失敗)約佔該廢料的 20% 至 30%。以一家每月處理 500,000 線性公尺薄膜、平均材料成本為每公尺 $0.15 の中型加工商為例,光是與套印相關的材料浪費,每月就高達 $4,500 至 $11,250。這還不包括返工的人工成本、因重新啟動而損失的機器時間,以及最令人痛心的是,當因必須重印而導致出貨延遲時,所損耗的客戶好感。
將設備精度作為一種捕獲策略
這裡有一項鮮少被明確闡述、卻與機械採購決策密切相關的關係:印刷機的套準精度與套印寬度呈反比。套準精度為 ±0.05 毫米的印刷機,可使用 0.10 毫米的套印寬度;套準精度為 ±0.15 毫米的印刷機,則需要 0.30 毫米的套印寬度。這之間的差異(額外增加的 0.20 毫米重疊)聽起來或許微不足道,但它直接限制了可印刷的最小細節。當套印餘量佔據了細節尺寸的顯著比例時,細小文字、微小的反白圖案、精緻的線條以及高 LPI 的網點效果,都將無法呈現。
正因如此,選擇何種印刷機架構,在某種程度上也意味著選擇加工商所能提供的印刷品質範圍。CI 柔版印刷機採用單滾筒基材控制系統,其套準精度始終比堆疊式印刷機高出 2 至 3 倍。CI 架構所實現的更窄套印間隙,不僅是印前作業的便利之處,更是市場上的競爭優勢——在這些市場中,買家往往根據細小文字的清晰度與色彩過渡的純淨度來評判品質。同樣地,配備自動套印控制功能的現代伺服驅動凹版印刷機,能夠在整卷紙上維持 ±0.05 毫米的精度,從而實現凹版印刷範圍下限的套印間隙值,並擴展每份印務可處理的設計複雜度。
在採購柔版及凹版印刷機時,除了速度、印刷寬度及乾燥機容量等技術參數外,評估印刷機的套印精度規格,以及更重要的是其在長時間連續印刷過程中的實際套印一致性,也應納入技術評估的範疇。可執行的套印寬度,直接取決於您所投資的印刷機精度。那些提供客製化機械解決方案,並具備一站式軟包裝設備生產線的設備製造商,能夠協助加工商在規格制定階段評估這些變數,並將印刷機的結構設計與目標印刷工作的精度要求相匹配。
在您的組織中建立「陷阱標準」
對大多數印刷企業而言,在套印方面能帶來最高回報且完全不花費任何成本的措施,就是制定一套套印標準。一份僅有一頁的文件,若能針對不同印刷機、不同承印物及不同色彩情境,明確規定套印寬度,便能將套印從單一操作員的直覺判斷,轉化為組織的資產。
套印標準應至少包含以下內容:貴廠內每種印刷機與承印物組合的預設套印寬度;濃黑色的避印規範;金屬油墨的套印規則;柔版漸變圖形的最低網點百分比;以及明確指示:任何例外情況均須經主管批准。這份文件無需篇幅冗長,但必須確實存在、能在生產現場查閱,並予以嚴格執行。
帶來的效益包括:與套印相關的印前停工次數減少、因試錯式調整套印而浪費的物料減少、印前處理速度加快(操作人員只需遵循規格,無需針對每個檔案自行判斷),以及在與客戶溝通時更具話語權。「我們依照文件化的套印標準進行印刷」這句話在供應商稽核中具有份量,這點是「我們的人知道自己在做什麼」這類說法所無法比擬的。
參考文獻
- 柔版印刷技術協會(FTA)。《FIRST 柔版印刷圖像再現規格與公差》。 https://www.flexography.org/
- 柯達。「Prinergy 工作流程輔助套印工具。」 https://workflowhelp.kodak.com/
- Adobe Systems。《套印指南》。 https://www.adobe.com/studio/print/pdf/trapping.pdf
- ISO。《ISO 12647-2:圖形技術——半色調分色製作的製程控制》。 https://www.iso.org/standard/75372.html
- 史密瑟斯。《2028 年前包裝印刷的未來》。 https://www.smithers.com/
- 《網版印刷雜誌》。「如何為網版印刷進行圖稿套色」。 https://screenprintingmag.com/how-to-trap-artwork-for-screen-printing-4-essential-steps-to-avoid-gaps-and-misregistration/
- 阿爾岡昆設計。《捕獵》。 https://cg.algonquindesign.ca/information/trapping
- KETE GROUP。「柔版與凹版印刷機械。」 https://www.ketegroup.com/
- KETE GROUP。「聯絡我們。」 https://www.ketegroup.com/contact/

