 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

プラスチック基板への印刷における根本的な課題
従来の紙媒体の印刷から柔軟なポリマー包装への移行にあたって、生産管理者はすぐに重大な物理的障壁に直面します。それは、プラスチックが本来、液体インクを弾いてしまうという性質です。この現象を理解するには、機械的な印刷機にとどまらず、ポリマー基材の微視的な特性を検討する必要があります。ニッチな硬質用途ではインモールドラベリング(IML)や小ロットの熱転写が利用される場合もありますが、大量生産される柔軟な包装材では、ほぼ例外なく連続ウェブ印刷に依存しています。この連続ロール・トゥ・ロール分野において、この物理的な障壁は絶対的なものです。
紙は本質的に多孔質であり、毛細管現象によって液体がセルロース繊維に浸透しますが、プラスチックフィルムは完全に非多孔質です。つまり、インクは表面に浸透することなく、完全に表面上に留まらなければなりません。さらに、ほとんどのポリマー原料――具体的には未処理のポリエチレンやポリプロピレン――は、極めて低い表面エネルギーを持っています。物理学や印刷力学の分野において、表面エネルギーは液体が固体基材とどのように相互作用するかを決定づける要素となります。
基材の表面エネルギーが液体インクの表面張力よりも低い場合、インクは均一に広がらなくなります。この現象は、ワックスを塗ったばかりの車のボンネットや、テフロン加工のノンスティックフライパンに水滴が落ちた様子を想像すれば分かりやすいでしょう。蓮の葉効果により、液体は瞬時に玉状になります。化学的または物理的な処理を行わない限り、未加工のプラスチックフィルムに標準的な工業用インクを塗布しても、同様に玉状になったり、収縮したり、筋が入ったり、あるいは完全に滑り落ちてしまったりします。この「濡れ性」の欠如は、印刷解像度の著しい低下、大量の生産廃棄物、そして完全な接着不良を招きます。
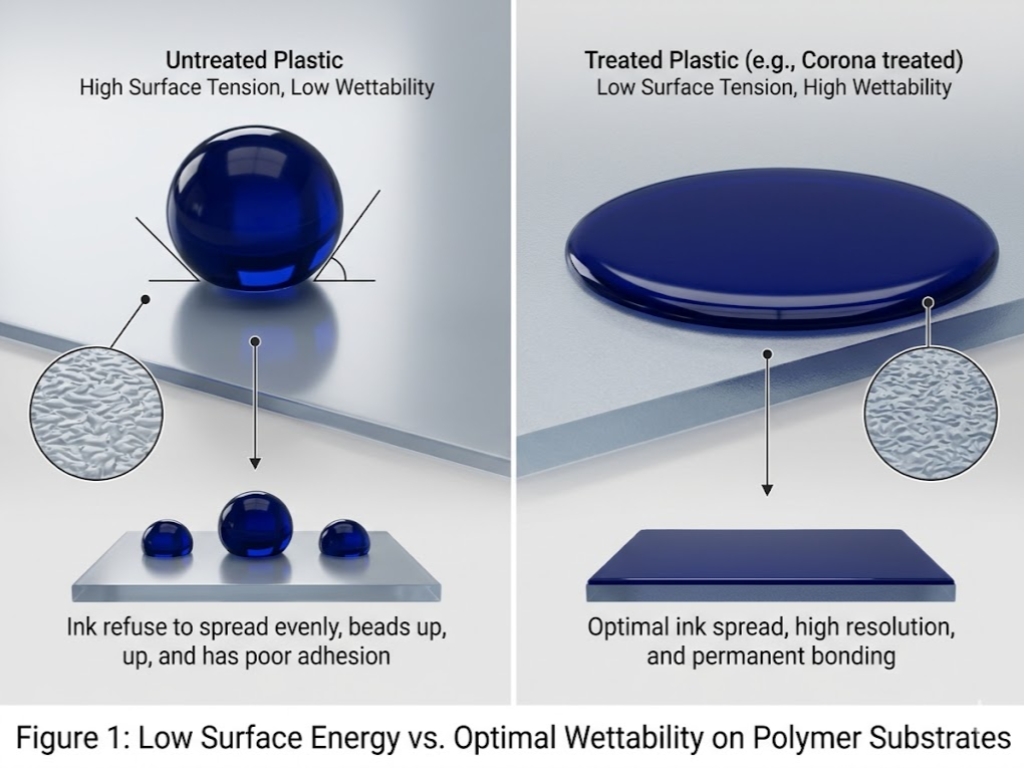
「暗黙のルール:表面前処理が不可欠な理由」
ポリマーの表面エネルギーが低いことを認識するのは、あくまで第一歩に過ぎません。真に重要な技術的解決策は、フィルムが印刷シリンダーに接触する前に、その物理的状態を変化させることにあります。表面前処理を省略することは、インクの深刻な剥離や、それに伴う顧客からの不良品返品につながる主な原因です。いかに高度な印刷設備を備えていても、この基礎的な工程を省略すれば、機械的な不具合は避けられません。
この物理的な障壁を解決するための業界標準が、コロナ処理です。コロナ処理装置は、印刷機と連動して動作する、制御された微細な雷嵐のようなものだと考えてください。プラスチックのウェブが印刷ステーションに向かって送り込まれる際、高電圧電極の下を通過し、そこでイオン化された空気がポリマー表面に浴びせられます。この強力な放電により、プラスチック表面の分子結合が破壊され、微細な酸化が生じ、極性基が導入されます。すると、滑らかで抵抗力の強かったプラスチックの表面は、まるで微細なマジックテープのように一変し、インクの樹脂をしっかりと掴み、永続的に結合する準備が整うのです。
この工程を確実に成功させるためには、オペレーターは厳格なダイン値の測定に頼らなければなりません。ダインは表面張力の標準的な測定単位です。インクがフレキシブル包装に完璧に付着し、摩擦によって剥がれたりひび割れたりしないようにするためには、処理済みのフィルムのダイン値は通常、38~42ダイン/cmの範囲にある必要があります。36ダイン/cm未満のフィルムで量産を試みることは、極めて大きな運用リスクを伴います。さらに、エンジニアは「経年劣化」も考慮しなければなりません。つまり、コロナ処理の効果は時間の経過とともに低下するのです。押出成形施設で処理されたフィルムロールが倉庫で6か月間保管されると、そのダイン値は急激に低下するため、インクを塗布する前に印刷機上で直接「バンプ処理」を行う必要があります。
主要な変数:ポリマー基材の識別
フレキシブル包装における基本的な工学上の原則として、基材の物理的限界が下流工程全体を決定づけるという点が挙げられます。インクの配合や機械の選定を行う前に、まず材料を明確に定義する必要があります。ポリマーによって、張力、熱、化学溶剤に対する反応は大きく異なります。
ポリエチレンのバリエーション
ポリエチレンは至る所で見られますが、その密度の違いによって、加圧下での挙動はまるで別の素材のように異なります。低密度ポリエチレン(LDPE)は、柔らかく伸縮性があるという特性から高く評価されており、弾力性の高いインクが求められます。対照的に、硬質のレジ袋などに使用される高密度ポリエチレン(HDPE)は、引張強度は高いものの伸び率は低いため、強い擦れに対する耐性に最適化されたインクが求められます。
高バリア・ラミネート
コーヒーや液体など、取り扱いに注意が必要な商品の場合、表面印刷では不十分です。デザインは、透明な外層(BOPP/PET)の内側に「リバース印刷」を施します。この印刷層は、その後、内側のバリア層(ホイルまたはPE)にラミネートされます。これにより、インクがポリマーのサンドイッチ構造の中に永久に封じ込められ、世界的な輸送中の傷から100%を確実に保護します。
生分解性プラスチックおよびバイオプラスチック
PLAやPBATなどのバイオプラスチックには、製造上の大きな制約があります。PLAは耐熱性が極めて低く、高温の乾燥炉では溶けてしまいます。さらに、認証済みの堆肥化可能なインクは、色域が限られていることがよくあります。バイオプラスチックへの切り替えを進めるブランドは、インクで全面を覆うのではなく、余白を効果的に活用するなど、徹底したミニマリズムをデザインに取り入れる必要があります。
インクの化学的性質とポリマー基材の適合
基材が決定され、適切なダイン値になるよう適切に処理された後は、インクの化学的特性に焦点が移ります。不適切なインク配合を選択すると、外観上の不具合が生じるだけでなく、厳格な環境規制に違反することになり、その結果、出荷分全体が国際的に販売不能となる可能性があります。
溶剤系および水系製剤
数十年にわたり、溶剤系インクはフレキシブルパッケージング分野を席巻してきました。その強力な化学組成により、ポリマー構造に深く浸透し、溶剤が大気中に蒸発するにつれてほぼ瞬時に乾燥します。この急速な乾燥により、極めて耐久性が高く、耐スクラッチ性に優れた印刷物が得られ、極めて高速な機械速度での印刷も可能となります。しかし、揮発性有機化合物(VOC)の蒸発は、環境および労働衛生に深刻な危険をもたらすため、世界的に規制が強化されています。
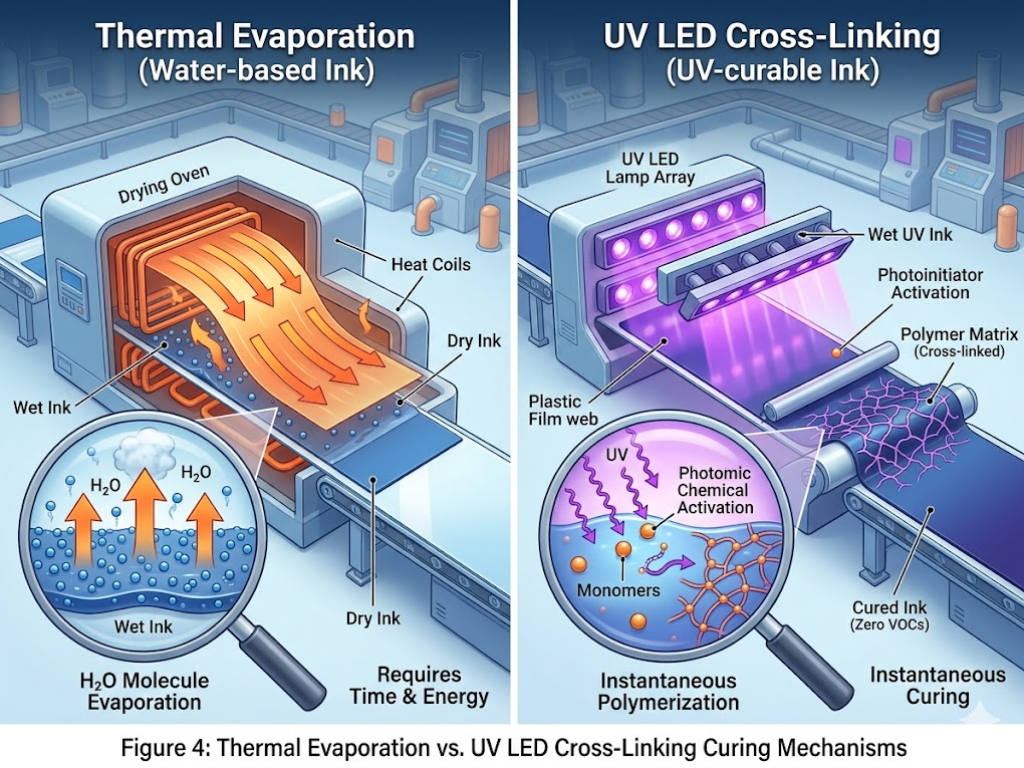
これを受けて、水性インクが持続可能な標準として急速に普及しています。水性インクは環境に極めて優しく、無毒であるため、食品と直接接触する包装には不可欠ですが、熱力学的な面で特有の課題を抱えています。水は化学溶剤に比べて蒸発速度が著しく遅く、特に非多孔質のプラスチック上ではその傾向が顕著です。その結果、水性インクを商業レベルの速度で印刷するには、印刷機に直接組み込まれた、高度でエネルギー消費量の多い乾燥オーブンが必要となります。適切な熱除去が行われない場合、湿ったインクは、ウェブが巻き戻されて完成ロールになる際に、裏面に「オフセット」してしまいます。
UV硬化技術
UV硬化型インクは、耐久性と環境規制への適合性という2つの要件を両立させる、優れた技術的妥協案です。これらのインクは、熱による蒸発で乾燥するのではなく、強力な紫外線(UV)またはUV LEDランプアレイに照射されるまで、完全に液体の状態を保ちます。光がインク内の化学的光開始剤を活性化させ、ほぼ瞬時に架橋反応を引き起こします。ほんの一瞬のうちに、液体のインクは重合し、基材に物理的に結合した固体フィルムへと変化します。蒸発プロセスが存在しないため、UVインクから放出されるVOCは実質的にゼロであり、極めてクリーンな生産サイクルを実現します。
機械的実行:産業用印刷技術
材料の物理的特性とインクの化学的性質が確定したところで、最後の変数は機械的な供給システムです。適切な印刷技術を選択することが、生産能力、セットアップコスト、そして最終的な収益性を左右します。
フレキソ印刷
フレキソ印刷は、フレキシブル包装業界において、紛れもない主力技術です。ロータリー方式を採用したこの技術では、柔軟性のあるフォトポリマー版が使用されます。フレキソ印刷機の心臓部となるのがアニロックスローラーです。これは、高度な技術によって製造されたシリンダーで、数百万もの微細なセルが刻まれており、超精密なインク供給システムとして機能し、フォトポリマー版の凸部へ正確な量のインクを転写します。
フレキソ印刷において、重要でありながら見過ごされがちな技術的要件の一つが、プリプレス段階での歪み計算です。平らで柔軟なフォトポリマー版を円筒形の印刷スリーブに巻き付けて取り付ける際、その外面は必然的に伸び(伸長)が生じます。プリプレス段階でアートワークに正確な数学的歪み補正を適用しなければ、最終的に印刷された画像はビニール袋上で歪んで伸びたように見えてしまいます。歪みが正確に計算されれば、最新のフレキソ技術は驚異的な効率を発揮します。KETE社が開発したような高度なサーボ駆動アーキテクチャは、微細な見当合わせを完璧に維持しながら最大500m/分の稼働速度を実現し、施設が膨大な輸出注文を比類のない効率で処理することを可能にします。
グラビア印刷
デザイン上、妥協のない連続階調の写真再現が求められる場合、グラビア印刷が第一の選択肢となります。フレキソ印刷の凸状のゴム版とは異なり、グラビア印刷では、表面にデザインがレーザー彫刻された重金属製のシリンダーが使用されます。インクがシリンダー全体に充填され、ドクターブレードが非画像領域から余分なインクを掻き取り、微細なセル内のインクが強大な圧力によってプラスチックに直接転写されます。グラビア印刷は数百万回の刷り込みにわたって比類のない彩度を実現しますが、各色ステーションごとに重金属シリンダーを加工するコストが法外なため、参入障壁は非常に高いものとなっています。
デジタル印刷(LEPおよび先進技術)
産業用デジタルフレキシブルパッケージングを、一般的な「インクジェット」技術と同一視するのは、よくある誤解です。実際には、ハイエンドの商業用デジタル包装分野において主流となっているのは、HP Indigo などのシステムによって先駆的に導入された「液体エレクトロフォトグラフィー(LEP)」です。この技術は、特殊な帯電液体インク(ElectroInk)を利用することで、物理的な版を完全に排除し、個々のパウチごとに固有のシリアル化されたアートワークを施すことができる「可変データ印刷(VDP)」を実現しています。
しかし、デジタル印刷には非常に特殊な物理的制約が伴います。主な課題は、ラミネートの接着強度にあります。デジタルインクは表面に明確なポリマー層を形成するため、印刷層を内側のシール材ウェブに接着する際に使用する接着剤の作用を妨げることがあります。エンジニアは、応力がかかった際にラミネート層が剥離したり剥がれたりすることを防ぐため、非常に特殊なプライマーと最適化された接着剤を使用する必要があります。
隠れたコストとTCOの損益分岐点
生産戦略を評価する際、単なる単位当たりのコストだけを分析するのは致命的な誤算となります。産業用印刷における総所有コスト(TCO)は、隠れたセットアップ費用、キャリブレーションに伴う無駄、そして最小注文数量(MOQ)という数学的な現実によって左右されるからです。
従来の印刷機から1枚でも使用可能な袋が生産される前に、工場では莫大な設備投資が必要となります。フォトポリマー版や彫刻された金属シリンダーの製造には、多額の初期費用がかかります。さらに、新しいデザインをセットするたびに、オペレーターは色合わせやウェブ張力の調整を行うためだけに、高価なプラスチックフィルムやインクを数百メートルも機械に通さなければなりません。この「セットアップ」に伴う無駄は、避けられない物理的なコストです。
TCOの損益分岐点:デジタル印刷 vs. フレキソ印刷 vs. グラビア印刷
情報に基づいた調達判断を行うためには、数量別の損益分岐点を遵守する必要があります。小ロットの 10,000台未満、デジタル印刷はTCOの面で絶対的な優位性を持っています。デジタルインクの単価は高いものの、製版費やセットアップ費用がゼロであることで、そのコストは完全に相殺されます。しかし、生産量が増えるにつれて、このバランスは劇的に逆転します。注文量が 5万戸の基準、数学的な観点からはフレキソ印刷が圧倒的に有利です。この規模では、初期の版代や校正時の無駄といった高額なコストが膨大な生産量に分散されるため、フレキソ印刷による袋の単価は、崖のように急激に低下します。さらに、 15万台、グラビア印刷の比類なき効率性と耐久性により、その法外な初期シリンダーコストがようやく相殺され、世界最高水準の生産において、これが断然最も経済的な選択肢となった。
品質保証:欠陥ゼロの印刷生産を保証
ウェブの張力やダイン値に関する理論的な知識は、最終製品が消費者の手元で剥がれてしまっては意味をなさない。ブランド価値を守り、海外でのコンテナ単位での大量返品を防ぐためには、各工場では現場において、妥協を許さず、実証的に測定可能な品質管理基準を徹底しなければならない。
あらゆるパッケージングエンジニアにとって、究極の診断ツールといえば、 ASTM D3359 クロスハッチテープ試験。これは、ポリマー基材上のインクの密着性を評価するための、世界的に認められた決定的な産業規格です。この手順には主観的な解釈の余地は一切ありません。技術者は専用の切削工具を用いて、硬化したインクを貫通させ、プラスチックフィルムに精密な格子模様を直接彫り込みます。その後、高度に標準化された感圧テープを格子模様の上にしっかりと貼り付け、気泡を取り除くために平らにならした後、180度の角度で素早く引き剥がします。その後、格子模様を拡大鏡で検査します。インクがプラスチックから剥がれ、テープに付着した量が厳格な許容範囲(通常、ASTMスコアリング分類で5%を超える剥離量)を超えている場合、そのロットは即座に不合格となります。これは容赦なく、異論の余地のない評価基準です。
結論:高収益で利益を生み出す生産ラインの確立
ポリマー印刷の複雑さを極めるには、材料物理学、精密な化学組成、そして高度な機械工学という難関を乗り越える必要があります。高い収益性を誇り、欠陥ゼロを実現する生産ラインは、以下の絶対条件となる要素を基盤として構築されています:
- 表面物理学: インクの剥がれを恒久的に解消するため、コロナ処理とダイン値の正確な検証を行う。
- プリプレス技術: フレキソシリンダー上のフォトポリマーの伸びを考慮した、正確なプリプレス歪みの算出。
- コスト経済学: 生産量に応じてプレートコストを最適化するため、TCOの厳格な損益分岐点基準を遵守する。
- 品質管理: 大規模導入に先立ち、厳格かつ実証的なASTM接着試験の実施が求められる。
資本設備が海外の施設に出荷された後に、接着不良や機械的な制約が判明するのは、物流上の悪夢です。生産量を確保するための最も効果的な戦略は、この技術的リスクを貴社の代わりに引き受けてくれるメーカーと提携することです。生産を開始する前に 機械 世界中に梱包・出荷されるにあたり、実際の日常的な資材を用いてその性能を実証する必要があります。印刷は、バッグ製造プロセス全体の一部に過ぎません。詳しくは ビニール袋の製造工程 未加工の樹脂から完成品まで。
出荷前の検証により、導入リスクを排除
数百万ドル規模のパッケージング戦略を、試行錯誤に頼らせてはなりません。KETEでは、お客様の独自のフィルム基材や特定のインク配合を、当社の工場に設置された完成機で実際に稼働させることで、性能を保証します。厳格な位置合わせ試験および接着試験を実施し、機械が当社施設を出荷される前に、完全な動画による検証結果をご提供いたします。
カスタム機械構成については、KETEのエンジニアにご相談ください
