 FR
 EN
 RU
 ES
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

Un carton imprimé est rarement commercialisé tel quel. Avant que la feuille ne soit découpée et rainurée, la plupart des emballages passent par une étape supplémentaire : un film fin de polypropylène à orientation biaxiale est collé par-dessus l'encre.
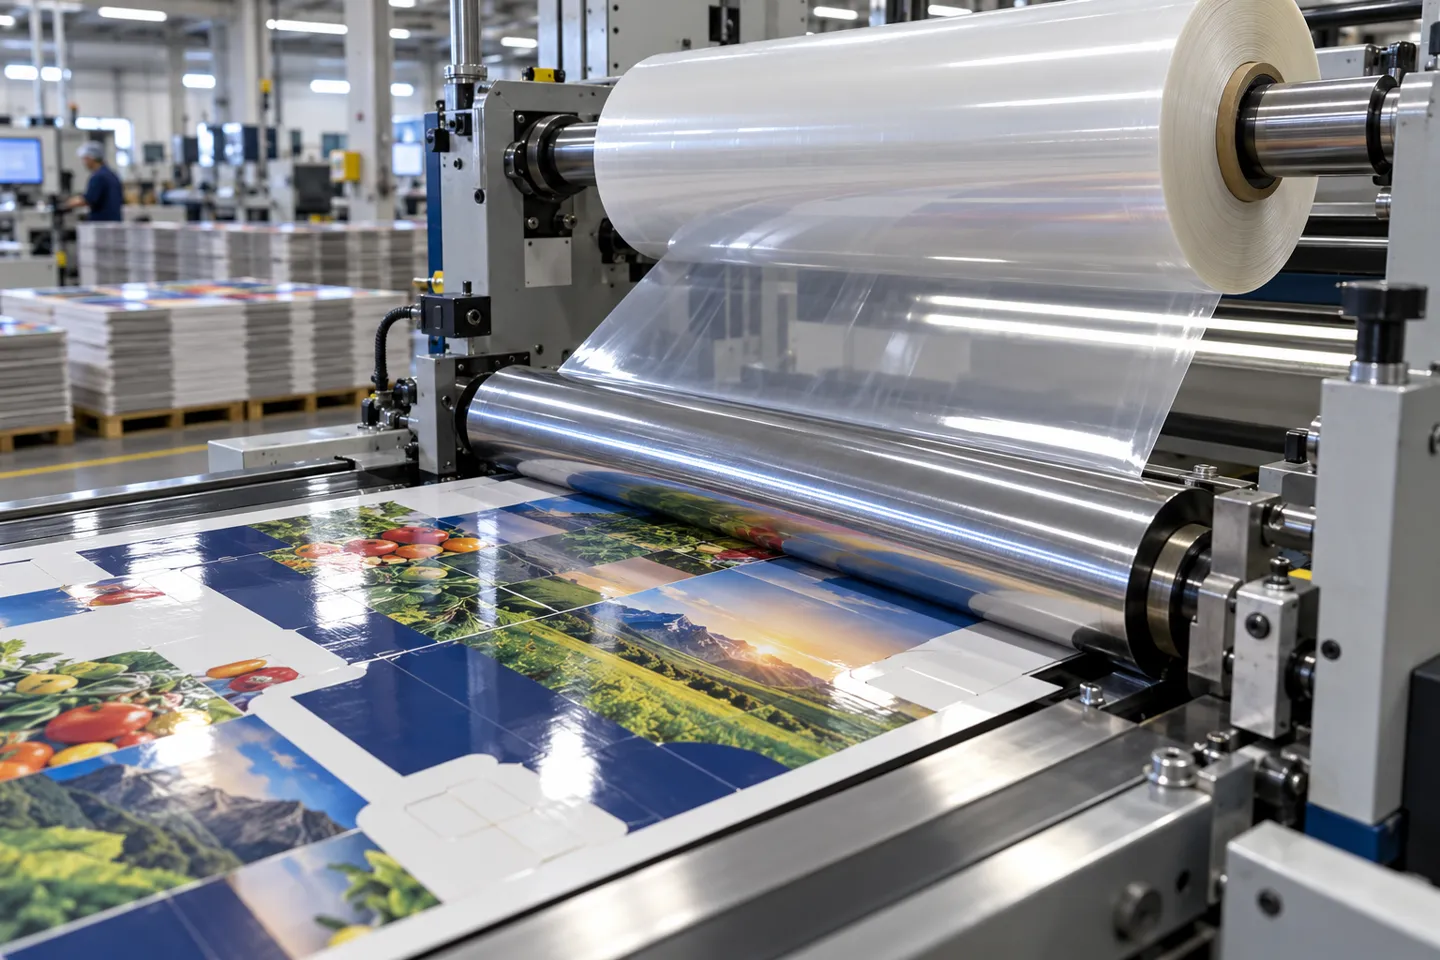
Qu'est-ce que le laminage BOPP, au juste ?
Ce film s'appelle le BOPP, et cette étape est appelée « laminage BOPP ». La couche laminée remplit trois fonctions discrètes à la fois : elle intensifie les couleurs de l'encre, protège l'impression de l'humidité et des éraflures, et apporte de la rigidité afin que les cartons, sacs et sachets résistent aux manipulations. Le BOPP est le film le plus couramment utilisé pour cette application, car l'étirement du polypropylène dans deux directions lui confère une transparence et une résistance exceptionnelles compte tenu de son épaisseur.
Une précision avant d’aller plus loin. Cet article traite du laminage de films sur des supports d’impression et d’emballage dans un contexte de production. Il ne concerne pas les machines de bureau permettant de plastifier une carte d’identité, ni les chaînes de production qui fabriquent le film BOPP en amont. Si vous êtes en charge des spécifications d'emballage, si vous dirigez une imprimerie ou si vous envisagez d'acheter du matériel de pelliculage, les six sections suivantes retracent la chaîne de décision sur laquelle vous vous appuyez concrètement. Elle va du film à la méthode de collage, en passant par la machine, et se termine par l'impact de l'ensemble de cet investissement sur votre feuille de coûts.
Choix de films : brillant, mat, métallisé et bien plus encore
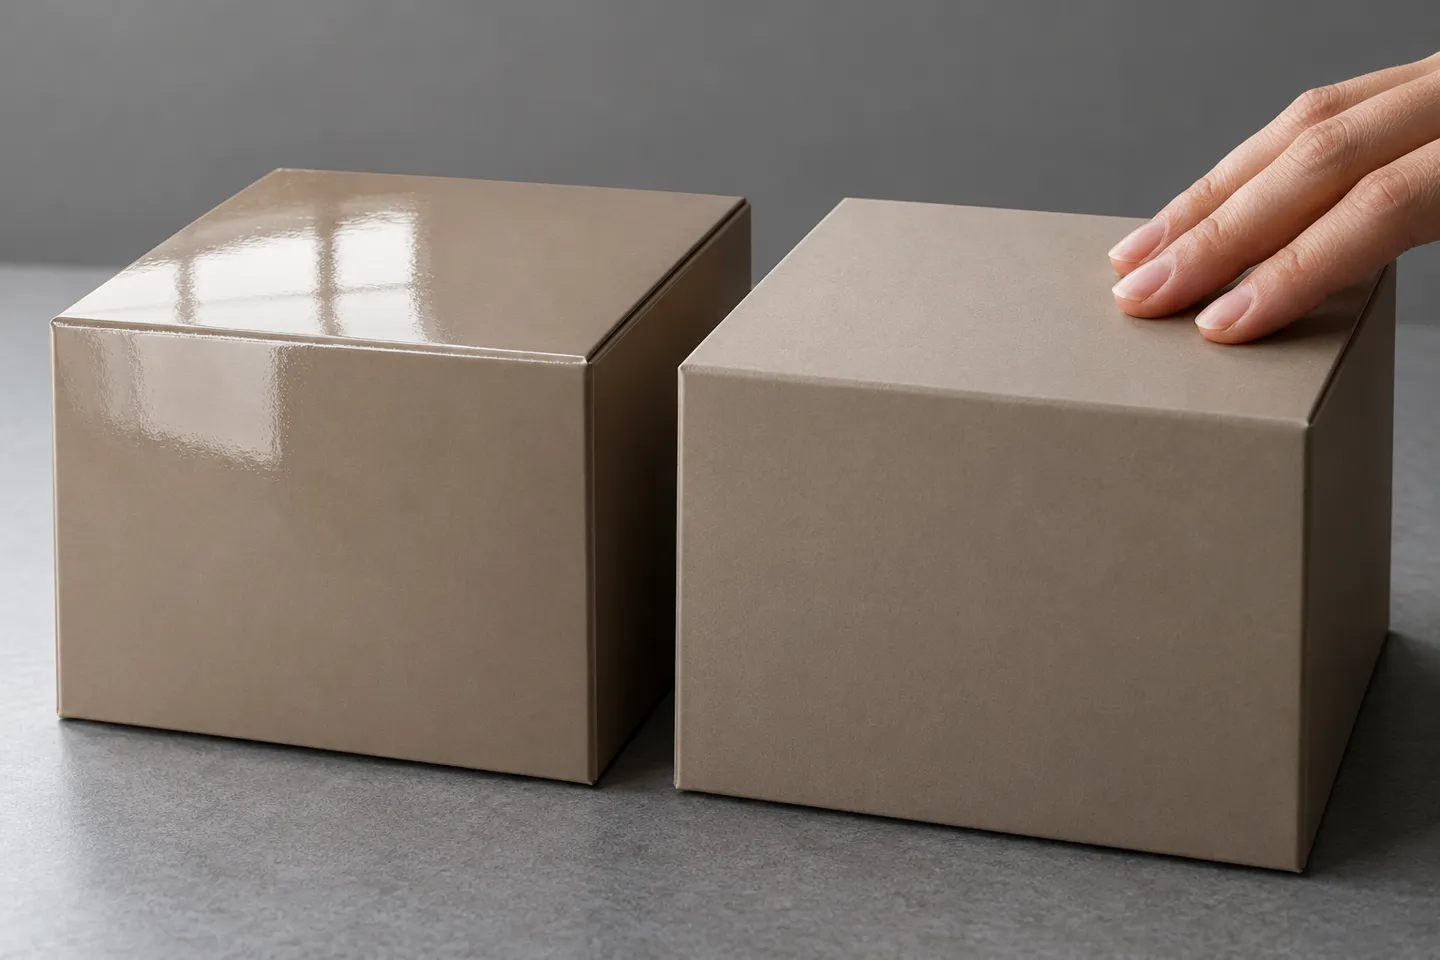
Le film lui-même constitue le premier choix, et il s'agit avant tout d'un choix marketing. Chaque variante de BOPP modifie la façon dont l'emballage se présente en rayon.
| Finition | À quoi ça ressemble ? | Applications typiques | Note relative à la sélection |
|---|---|---|---|
| BOPP brillant | Brillance intense, couleurs plus vives | Produits alimentaires de grande consommation, cartons pour la grande distribution, supports imprimés promotionnels | Le choix par défaut le plus sûr lorsque l'impact en rayon est primordial |
| BOPP mat | Doux, non réfléchissant, au toucher haut de gamme | Produits cosmétiques, coffrets de luxe, produits alimentaires haut de gamme | Présente moins de problèmes d'éblouissement sous l'éclairage des magasins ; attention à l'effet « argenté » sur les couleurs unies foncées |
| BOPP métallisé | Éclat métallique | Confiserie, emballages cadeaux | Coût plus élevé du film ; bonne protection contre la lumière, ce qui constitue un avantage supplémentaire |
| BOPP anti-buée | Transparent avec traitement anti-buée | Produits frais réfrigérés | Conçu pour les vitrines réfrigérées, et non pour les travaux d'impression courants |
| BOPP thermique (pré-enduit) | Brillant ou mat, avec une couche adhésive thermosensible déjà appliquée | Impression à feuilles, couvertures de livres, cartons | Le film contient sa propre colle, ce qui détermine l'ensemble des choix de procédé décrits ci-dessous |
Les cartons, les étiquettes, les sachets souples et les sacs se prêtent tous bien au laminage BOPP, ce qui explique pourquoi cette même famille de films est présente aussi bien dans les emballages alimentaires que dans les emballages cosmétiques et de vente au détail. La finition que vous choisissez modifie l’aspect perçu par le client. Ce qu’elle ne change pas, en revanche, c’est la manière dont le film est collé, la vitesse de la ligne de production ou le coût de collage au mètre carré. C’est là que réside la décision relative au processus, et c’est là que se trouve le véritable potentiel de rentabilité.
Les quatre modes d'adhérence du BOPP à un support
Chaque ligne de laminage BOPP apporte une réponse différente à la même question : d'où provient la force d'adhérence ? Il existe aujourd'hui quatre solutions opérationnelles en production, et chacune présente ses propres caractéristiques en matière de logistique des adhésifs, de comportement de durcissement, de vitesse maximale et de types de défaillances.
Les quatre itinéraires en un coup d'œil
Laminage thermique : l'adhésif repose sur le film
Le film BOPP thermique est livré pré-enduit d’un adhésif à bas point de fusion, généralement de l’EVA. La machine de pelliculage chauffe un rouleau chromé, l’adhésif se ramollit et la pression d’écrasement finalise la liaison. Aucun adhésif liquide n’est versé, mélangé ou nettoyé. La liaison se fixe dès que la bande quitte le rouleau chauffé, ce qui permet aux feuilles pelliculées de passer directement à la découpe, au marquage à chaud ou au gaufrage, sans temps d’attente. C’est grâce à ce durcissement instantané que le laminage thermique s’impose pour les petits tirages, les échantillons et les travaux à feuilles individuelles, où la rapidité d’exécution est un argument de vente. Le compromis réside dans le calcul de la vitesse : le film doit rester en contact avec le rouleau chaud suffisamment longtemps pour que l’adhésif s’active ; les laminateurs thermiques atteignent donc des vitesses bien inférieures à celles des lignes de laminage par voie humide. Si l’on roule trop vite, la liaison s’avère irrégulière, ce qui se traduit généralement par des bulles apparaissant uniquement sur les sections les plus rapides du tirage.
Laminage sans solvant : colle à deux composants, sans four
Les lignes sans solvant permettent l'assemblage rouleau à rouleau à l'aide d'un adhésif polyuréthane à deux composants qui ne contient aucun solvant et ne nécessite pas de four de séchage. Un système de dosage applique une couche de colle ultra-fine, puis la ligne de contact assure l'assemblage du film au support. Selon les références du secteur, l'application film sur film se situe entre environ 1,3 et 2,5 g/m², en fonction de la couverture d'encre (Enercon, s.d.). Comme il n'y a pas de support susceptible de s'évaporer, ces lignes fonctionnent rapidement et consomment peu d'énergie par mètre. Le problème réside dans le durcissement : la liaison n'est pas définitive lorsque le rouleau sort de la machine. Les laminés sans solvant nécessitent un temps de durcissement à température ambiante, et le durcissement complet peut prendre de plusieurs heures à environ deux jours, selon la composition chimique de l'adhésif (Université Nobelus, 2024). Rien ne peut être découpé, conditionné dans des sachets ou expédié tant que le rouleau n'est pas durci, ce qui transforme une partie de votre entrepôt en une sorte de laboratoire chimique.
Laminage à sec à base de solvant : la méthode au four
Les lignes de collage à sec appliquent un adhésif à base de solvant, font passer la bande dans un four de séchage comportant plusieurs zones de température, puis procèdent au laminage sous pression de pincement pendant que le substrat est encore chaud. Le four, dont la température avoisine généralement les 80 °C sur les machines de production, évapore le solvant porteur et laisse l’adhésif actif en place. Ce procédé permet d’obtenir des liaisons très résistantes sur des structures difficiles : papier sur film, film sur feuille d’aluminium, applications de qualité autoclave. Ce procédé a toutefois un coût en termes d’énergie, d’extraction et de gestion des solvants. Une ligne à sec occupe également une plus grande longueur au sol qu’une machine sans solvant de même largeur, car le four est tout simplement plus long. Lorsque les substrats ne peuvent être collés d’aucune autre manière, cela reste la solution la plus fiable.
Laminage par extrusion : la résine fondue sert de couche adhésive
Les lignes d’extrusion ne font aucunement appel à des adhésifs. La machine fait fondre la résine, généralement du LDPE, du PP, de l’EVA ou de l’EAA, puis l’extrude sous forme d’une fine couche fondue entre les deux substrats ; c’est la résine elle-même qui assure la liaison. L'épaisseur des films sur ces lignes varie entre environ 0,01 et 0,11 mm, et le procédé permet de traiter des combinaisons avec lesquelles les systèmes adhésifs ont du mal : papier, tissu, non-tissé, maille tricotée. Il s'agit de la méthode standard pour les structures fonctionnelles plutôt que pour la protection de l'impression, ce qui explique pourquoi elle est couramment utilisée dans la transformation des emballages alimentaires et médicaux. Considérez-la comme la quatrième solution pour le cas spécifique où l'une de vos couches n'est absolument pas un film imprimable.
Il existe une cinquième solution, destinée à un marché de niche : les films thermiques sans adhésif qui adhèrent à eux-mêmes sans aucune colle ajoutée. Ils sont utilisés pour la fabrication de boîtes et de couvertures de luxe, où même une quantité minime d'adhésif est indésirable, et pour la plupart des transformateurs, il s'agit davantage d'un choix de film que d'un choix de machine.
La différence de durcissement est celle que les acheteurs sous-estiment le plus :
Retour à la réalité : Les collages thermiques sont définitifs dès que la feuille quitte le rouleau. Les collages sans solvant nécessitent un temps de durcissement allant de plusieurs heures à deux jours avant que le rouleau puisse être découpé ou transformé. Les lignes de collage à sec effectuent le laminage immédiatement après le four, mais impliquent en contrepartie la gestion de l'énergie du four et des solvants. Prévoyez l'espace au sol et les encours de fabrication en fonction du délai de durcissement utilisé par votre processus.
Adapter le processus à votre carnet de commandes
Aucune de ces quatre stratégies n'est la meilleure au sens absolu. La question pertinente est de savoir quels échecs et quels coûts votre carnet de commandes spécifique est en mesure d'absorber. Trois caractéristiques de vos commandes sont déterminantes à cet égard.
- Structure du substrat. Les applications de type « film sur film » et « film sur feuille métallique » en rouleau s'orientent vers les procédés sans solvant. Les structures haut de gamme à forte teneur en papier s'orientent vers le collage à sec ou les feuilles thermiques. Les couches de non-tissé et de tissu s'orientent vers l'extrusion.
- Taille des lots et fréquence des changements de production. Les séries longues permettent de tirer pleinement parti de la vitesse maximale des lignes sans solvant. Les petites séries fréquentes pénalisent toutes les lignes en raison du nettoyage des adhésifs et des temps d'attente liés au durcissement, et favorisent les lignes thermiques.
- Engagement de livraison. Si vous vendez au temps de traitement, le durcissement thermique instantané élimine le principal délai caché. Si vous vendez au prix unitaire en grande quantité, le temps de durcissement importe moins que le nombre de mètres par minute.
Passez vos commandes des trois derniers mois au crible de ce filtre et, en général, un itinéraire se détache des autres :
Auto-vérification du processus
- Quelles combinaisons de supports prédominent dans vos commandes : film/film, papier/film ou structures fonctionnelles ?
- Quelle est la taille médiane de vos lots et à quelle fréquence effectuez-vous les changements de production ?
- Les clients achètent-ils votre rapidité ou votre prix unitaire ?
- Disposez-vous d'un espace suffisant au sol pour aménager une zone de séchage, ou d'une longueur suffisante pour installer un four ?
- Votre installation électrique est-elle adaptée à un four d'une puissance de plusieurs kilowatts ?
Cette tendance du secteur apporte un éclairage supplémentaire. La plupart des transformateurs d'emballages souples modernes privilégient les adhésifs sans solvant, comme le soulignent les observateurs du secteur (Université Nobelus, 2024). Les raisons invoquées sont le coût d’exploitation, la facilité de manipulation et la sécurité des travailleurs et de l’environnement. Les attentes en matière de faibles émissions de COV continuent de pousser dans la même direction. Il convient toutefois de prendre les arguments marketing avec précaution. Les vendeurs de films thermiques mettent en avant l’absence totale d’adhésif, tandis que ceux proposant des solutions sans solvant soulignent l’absence de solvant et une quantité minimale de colle. Les deux abordent la même pression réglementaire sous des angles opposés. La question qui importe réellement pour vos clients est de savoir si la structure finale – film, support et encre – respecte les règles de recyclabilité des marchés sur lesquels vous vendez. Un autre cas mérite d’être mentionné. Les transformateurs d’impression numérique procèdent au pelliculage « near-line » plutôt qu’« inline », ce qui leur laisse la liberté de choisir l’une des quatre méthodes en fonction uniquement de la rentabilité de la commande.
Comment lire la fiche technique d'une machine à plastifier
Une fois l'itinéraire défini, l'achat se résume à une analyse des fiches techniques, or celles-ci sont souvent rédigées de manière à présenter les machines sous un jour plus favorable qu'elles ne le sont en réalité. Deux habitudes vous permettront de protéger votre budget : lire chaque chiffre en tenant compte de ses conditions, et faire figurer ces conditions dans le procès-verbal de réception avant de le signer.
Les deux vitesses indiquées sur chaque fiche technique
Les lamineuses rouleau à rouleau indiquent deux valeurs de vitesse, qui ne sont pas synonymes. La vitesse mécanique correspond à la capacité du système d’entraînement lorsque la machine fonctionne à vide ou presque. La vitesse de laminage, quant à elle, correspond à la vitesse que la machine maintient pendant le collage effectif de votre structure ; il s’agit toujours de la valeur la plus faible. Sur les fiches techniques de production actuelles, la vitesse de laminage est généralement inférieure de 10 à 20 % à la vitesse mécanique. Une ligne annoncée à 450 m/min en vitesse mécanique lamine généralement à 400 m/min ; une machine de collage à sec de 250 m/min colle généralement à 220 m/min. Cet écart peut sembler minime jusqu’à ce que vous calculiez le coût horaire d’une production en série. Prévoyez votre capacité en fonction de la vitesse de laminage et considérez la vitesse mécanique comme un plafond que vous n’atteindrez que lors des démonstrations.
Critères d'acceptation
Veuillez indiquer ceci dans vos critères d'acceptation : la capacité est calculée en fonction de la vitesse de laminage correspondant au grammage de votre revêtement et à votre support, et non en fonction de la vitesse mécanique.
La valeur la plus élevée indiquée dans le catalogue correspond à la capacité mécanique.
Quels autres éléments doivent figurer sur la fiche d'acceptation ?
La largeur de la bande est le critère prioritaire, car elle détermine tous les autres paramètres. Les lignes de production rouleau à rouleau se situent généralement autour de 1 050, 1 250 et 1 350 mm. Optez pour la largeur qui correspond à votre substrat standard le plus large, et évitez de payer pour des travaux occasionnels hors format qu’une usine partenaire pourrait prendre en charge.
Le contrôle de la tension est le point sur lequel les enquêtes relatives aux défauts des produits reviennent sans cesse. Un contrôle indépendant de la tension sur les moteurs de déroulement, de laminage et de rembobinage permet aux deux bandes de défiler à des vitesses synchronisées à travers la ligne de contact. Quatre moteurs constituent le minimum requis ; huit sont nécessaires sur les lignes plus larges ou plus rapides. Lorsqu’un commercial est incapable d’expliquer combien de zones de tension comporte la machine, c’est là que réside la réponse.
Le dosage de la colle détermine votre coût au mètre carré pour chaque mètre de produit sans solvant que vous produisez. Renseignez-vous sur la plage de grammage prise en charge par le système de dosage et sur la manière dont celle-ci est vérifiée. Pour les lignes de collage à sec, demandez combien de zones de température comporte le four et comment chacune d’entre elles est régulée. Examinez ensuite la puissance totale en toute objectivité. La puissance des lignes de laminage varie de quelques dizaines de kilowatts pour les machines compactes sans solvant jusqu’à 150 kW et au-delà pour les grandes lignes de collage à sec. L'alimentation électrique de votre bâtiment fait partie du prix d'achat. Les diamètres des rouleaux de déroulement et de rembobinage, généralement compris entre 600 et 800 mm, déterminent la fréquence à laquelle la ligne s'arrête pour les raccords.
La matrice des limites ci-dessous résume l'ensemble de la décision :
Itinéraire de liaison vs réalité des commandes
| Itinéraire | Adéquation de la structure de l'ordre | Point idéal | Changez de chaîne lorsque |
|---|---|---|---|
| Thermique (film pré-enduit) | Petits tirages, échantillons, boîtes à feuilles et couvertures | Séchage instantané, aucune manipulation d'adhésif, délais d'exécution rapides | Film long / le film défile à plein régime, où la vitesse thermique maximale limite la capacité |
| Sans solvant | Traitement de rouleaux de film/film et de film/feuille, volumes moyens à élevés | Coût de colle par mètre carré le plus bas, vitesses de laminage soutenues les plus élevées, aucune consommation d'énergie liée au four | Structures à forte teneur en papier ou extrêmement exigeantes nécessitant plus de 2 à 3 g/m² de colle |
| À base de solvant, séchage à l'air | Du papier au film, du film à la feuille métallique : des liaisons exigeantes adaptées aux conditions de stérilisation en autoclave | Des liaisons extrêmement solides sur des structures difficiles à coller | Le budget énergétique, la gestion des solvants ou la longueur du sol sont limités |
| Extrusion | Structures fonctionnelles en papier, en non-tissé et en tissu | La résine sert également de couche de liaison ; elle convient à la transformation des matériaux destinés à l'industrie alimentaire et médicale | Protection d'impression par film mince/film, où les frais généraux liés à la mise en place de l'extrudeuse n'apportent rien |
Quand le laminage tourne mal : les défauts et leurs causes au niveau des machines
C'est face aux défauts que la maîtrise du procédé prend tout son sens, car presque tous les problèmes récurrents de laminage trouvent leur origine dans quatre causes principales : la tension du film, la pression de contact, la température et le durcissement. Les fils de discussion sur les défaillances peuvent sembler alarmants, mais les causes sont en réalité courantes. Un fabricant d'enseignes qui laminait des graphismes de motocross a signalé une série qui avait bien commencé sur 30 centimètres, puis avait produit une ligne de bulles tous les 5 à 10 centimètres (Forum Signs101, 2023). Ce phénomène s'est reproduit sur le reste de la bande. Le diagnostic de la communauté s'est porté sur une tension d'alimentation trop forte et une pression de pincement excessive déformant le rouleau, ce qui a entraîné une avance légèrement différente des deux bandes. Les conseils de dépannage de la presse spécialisée aboutissent à ce même trio de causes, mais en partant d'un angle différent (PostPress, 2015). Une tension d'alimentation insuffisante provoque la formation de poches d'air. Une avance plus rapide que la vitesse de la plastifieuse entraîne également la formation de poches d'air. De plus, le fait de plastifier des impressions jet d'encre avant que l'encre ne soit sèche provoque l'apparition de bulles au niveau des points de chaleur qui se forment sur les rouleaux au repos.
| Défaut | La première chose à vérifier | Une capacité de la machine qui l'empêche |
|---|---|---|
| Bulles | Tension du rouleau d'alimentation, puis pression au point de contact | Contrôle de tension multizone ; pression de serrage uniforme et réglable |
| Rides | Équilibre de tension sur toute la largeur de la bande | Guidage de la bande ; état des rouleaux |
| Curl | Équilibre des tensions entre le film et le substrat | Zones de tension symétriques ; matériaux appariés |
| Délaminage | Épaisseur de la couche et temps de durcissement | Un dosage précis de la colle ; un plan de durcissement qui est réellement respecté |
| Mèches argentées | État de la surface du rouleau de serrage | Calendrier d'entretien des rouleaux |
Ce tableau est un plan d'action, pas une liste de contrôle à cocher d'un seul coup. Procédez de haut en bas, un changement par service, et notez ce qui a été modifié.
Modifiez une variable à la fois. Un défaut pouvant avoir quatre causes possibles devient impossible à identifier si vous modifiez la tension, la température et la vitesse au cours d'une même équipe. De plus, après tout changement de film ou de support, les réglages précédents ne constituent que des indications, et non des certitudes : effectuez d'abord un bref essai avec une bande.
Cette habitude d'essai se répercute sur l'achat lui-même. Le test de validation le plus fiable pour une nouvelle machine à laminer consiste à la faire fonctionner sur votre propre support, avec votre propre film, au grammage souhaité, avant que le paiement ne soit effectué. Les fabricants de machines qui proposent un essai avant expédition sur le matériel du client, avec une vidéo ou en présence d'un témoin, se distinguent facilement de ceux qui ne le font pas.
L'aspect commercial : capacité, maturation et trésorerie
Relisez cette chaîne de production et les calculs d’investissement s’imposent d’eux-mêmes. Le séchage représente du fonds de roulement. Chaque bobine traitée sans solvant qui reste dans la salle de séchage pendant un à deux jours correspond à du matériel, de l’encre, du temps machine et de l’espace au sol qui ne peuvent pas encore être facturés. Et cette salle de séchage doit trouver sa place quelque part dans un bâtiment que vous considérez déjà comme plein. Les lignes thermiques contournent complètement ce délai, ce qui explique pourquoi un transformateur misant sur des délais d’exécution courts peut proposer des tarifs qu’une ligne humide ne peut pas offrir. Les vitesses nominales déterminent le coût unitaire. Un tirage long tarifé sur la base d’une vitesse mécanique de 450 m/min et produit sur une ligne de laminage à 400 m/min offre une capacité inférieure d’environ 11 % à celle promise par le tableur. Cet écart se répète à chaque heure de fonctionnement de la commande. L’électricité est un coût fixe qui s’applique avant même que le premier mètre ne soit vendu. Et la composition des processus relève d’une stratégie de capacité. Un transformateur dont le carnet de commandes mêle de longs tirages film/film à des travaux occasionnels sur papier haut de gamme adapte rarement une seule machine aux deux types de production. La configuration courante consiste en une ligne sans solvant comme moteur de volume et une machine thermique pour les petits tirages d’essai.
Lorsque vous présélectionnez des fournisseurs, cinq questions permettent d’aller au-delà des simples brochures. Quels substrats la ligne est-elle réellement capable de laminer ? Quelle résistance offre-t-elle à votre grammage de revêtement ? Comment les zones de tension sont-elles agencées ? En quoi consiste le test de réception ? Et quelles sont les exigences en matière d’alimentation électrique ? La gamme de machines de laminage de KETE, par exemple, indique à la fois les vitesses de chaque modèle et répertorie les largeurs de bande à 1 050, 1 250 et 1 350 mm (gamme de machines à plastifier). La gamme comprend des lignes sans solvant à deux et trois couches, avec une vitesse mécanique de 450 m/min et une vitesse de laminage de 400 m/min. Les machines à collage à sec fonctionnent à des vitesses comprises entre 150 et 250 m/min, et une ligne d’extrusion à 150 m/min couvre les non-tissés et les structures fonctionnelles. Quelle que soit la marque à laquelle vous vous adressez, concentrez la discussion sur ces cinq questions et les chiffres figurant sur votre bon de commande correspondront à ceux de votre facture.
Si vous souhaitez obtenir un deuxième avis sur l'un de ces paramètres, nous effectuons des essais sur vos propres matériaux avant l'expédition et offrons une garantie d'au moins un an sur chaque appareil, prolongeable à deux ans sur certains modèles (essais de fonctionnement avant expédition).
Réservez votre essai avant expédition
Apportez votre film, votre support et le poids de la couche. Nous testons la machine avec votre propre matériau avant l'expédition, et ce sont les chiffres figurant sur votre bon de réception que nous signons.
Prendre rendez-vous pour un essaiRéférences
- Université Nobelus. « Comment mettre en place votre ligne de production Flex Pack idéale : choisir une méthode de pelliculage ». 2024. nobelusuniversity.com
- Enercon. « Meilleures pratiques et avancées en matière de laminage sans solvant ». s.d. enerconind.com
- PostPress. « Questions-réponses : problèmes courants liés au pelliculage ». 2015. postpressmag.com
- Signs101.com. « Problème de bulles lors du pelliculage ». 2023. signs101.com