 ES
 EN
 RU
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

Una caja de cartón impresa rara vez sale al mercado sin recubrimiento. Antes de cortar y plegar la hoja, la mayoría de los envases pasan por una estación más: se adhiere sobre la tinta una fina película de polipropileno orientada biaxialmente.
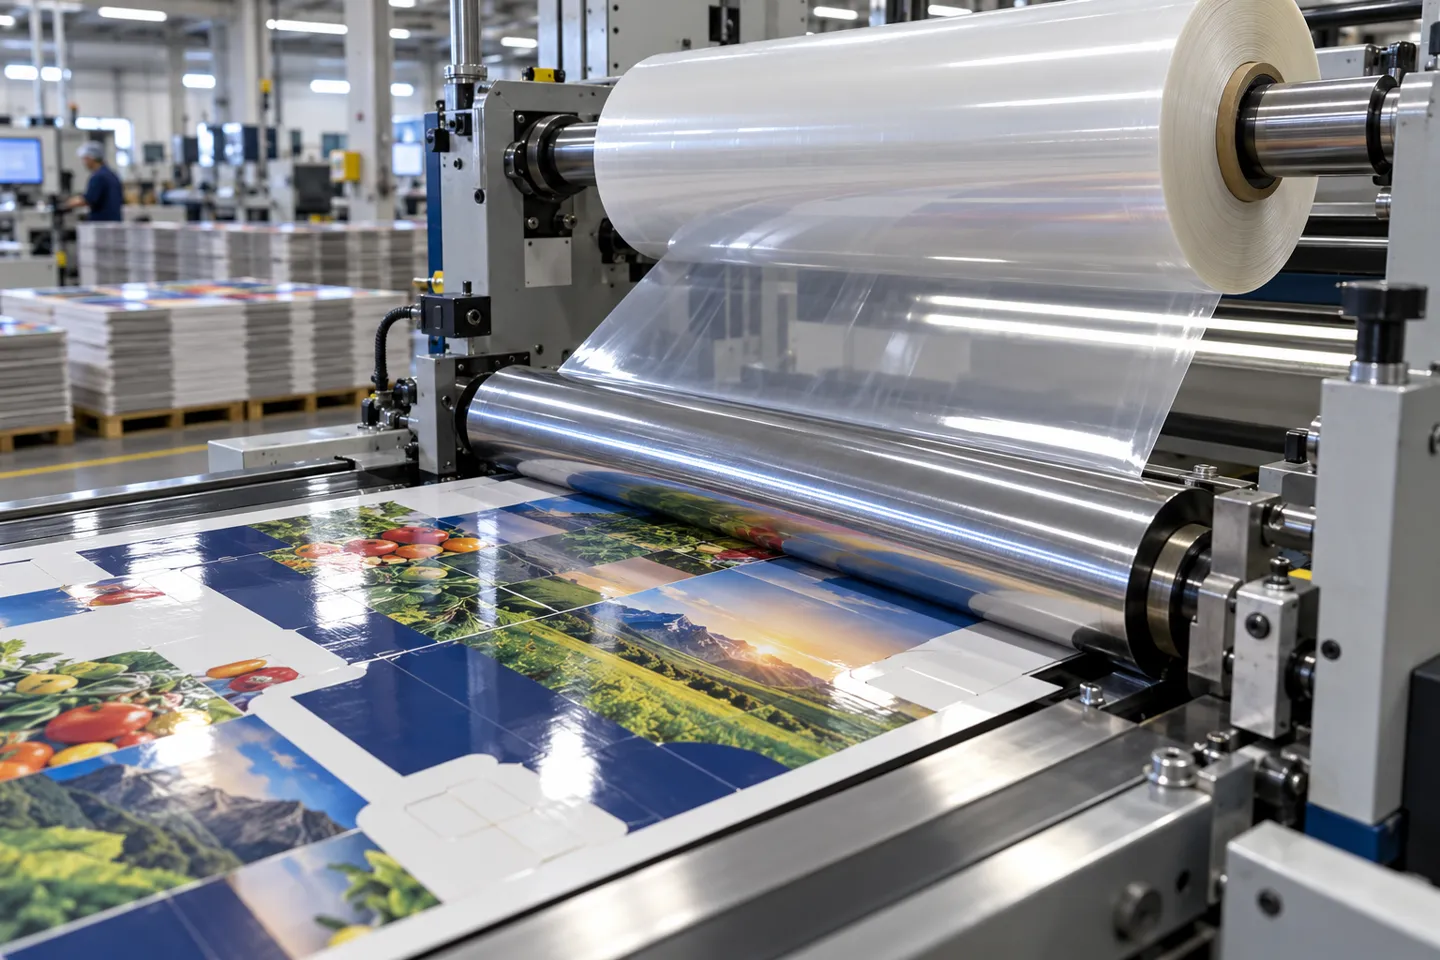
Qué es realmente el laminado BOPP
Esa película es el BOPP, y el proceso se denomina laminación con BOPP. La capa laminada cumple tres funciones discretas a la vez: realza la intensidad de los colores de la tinta, protege la impresión de la humedad y los arañazos, y aporta rigidez para que las cajas de cartón, las bolsas y las bolsitas resistan la manipulación. El BOPP es la película más habitual para esta tarea, ya que el estiramiento del polipropileno en dos direcciones le confiere una transparencia y una resistencia inusuales para su grosor.
Una aclaración antes de continuar. Este artículo trata sobre el laminado de película sobre sustratos de impresión y embalaje en un entorno de producción. No se refiere a las máquinas de sobre de sobremesa que sellan tarjetas de identificación, ni a las líneas de producción que fabrican película BOPP en primer lugar. Si te dedicas al embalaje, diriges una imprenta o tienes pensado adquirir maquinaria de laminado, las seis secciones siguientes recorren la cadena sobre la que realmente tomas tus decisiones. Abarca desde el film hasta el método de unión y la máquina, y termina analizando cómo repercute toda la inversión en tu hoja de costes.
Opciones de acabado: brillante, mate, metalizado y mucho más
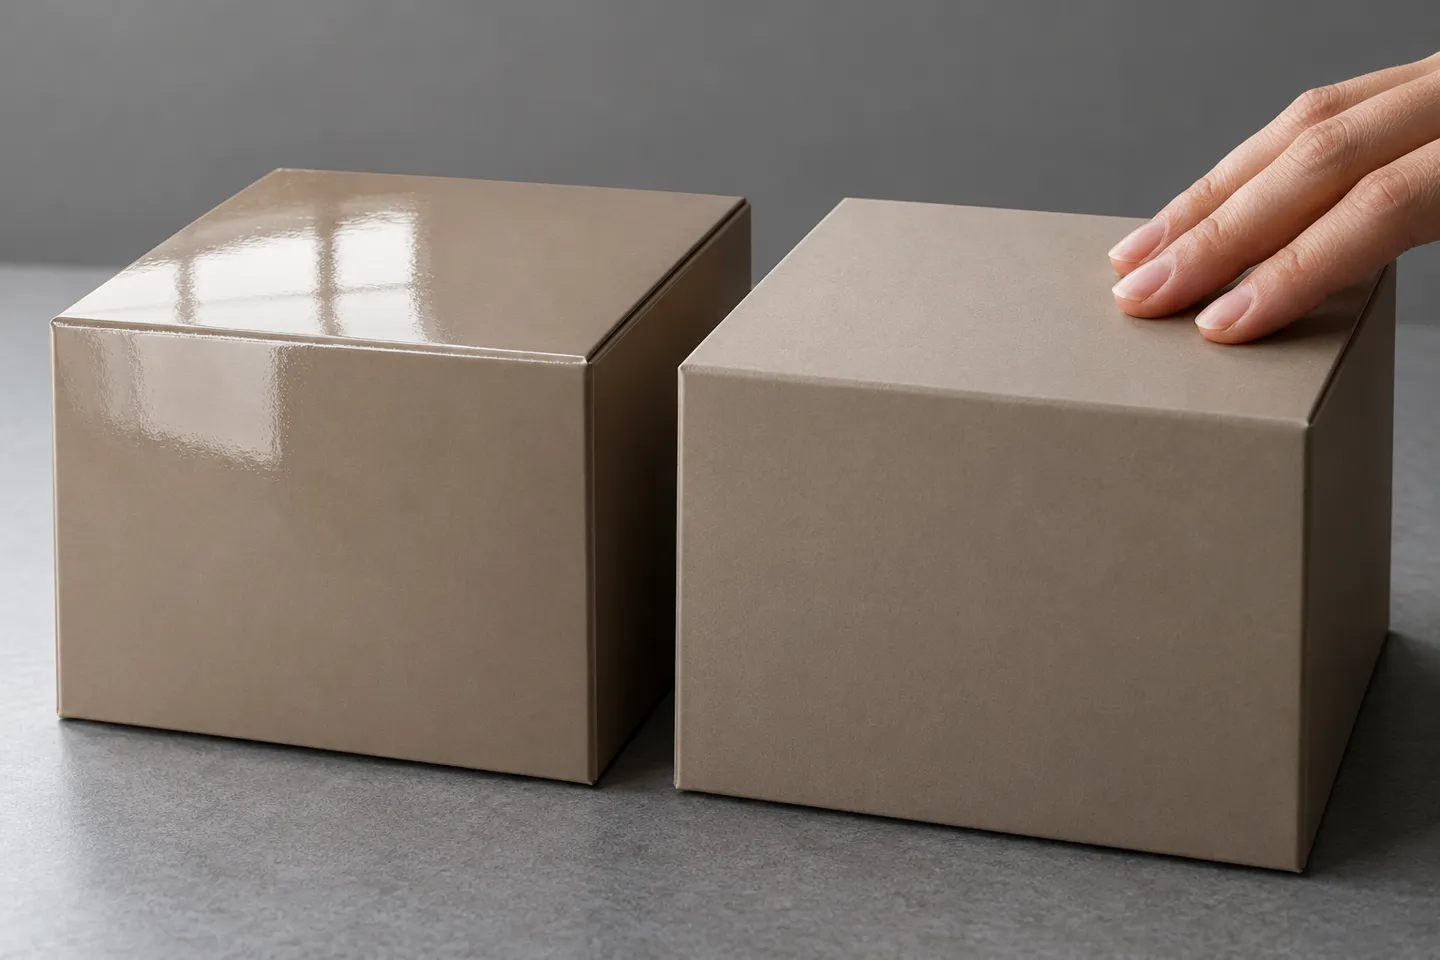
La elección del tipo de película es la primera decisión que hay que tomar, y se trata principalmente de una cuestión de marketing. Cada variante de BOPP influye en el aspecto que tiene el envase en la estantería.
| Acabado | Cómo se ve | Aplicaciones típicas | Nota sobre la selección |
|---|---|---|---|
| BOPP brillante | Gran brillo, colores más intensos | Productos alimenticios de gran consumo, cajas de cartón para el comercio minorista, material impreso promocional | La opción predeterminada más segura cuando el impacto en el lineal es lo más importante |
| BOPP mate | Suave, antirreflectante y con un tacto de primera calidad | Cosméticos, cajas de lujo, alimentos de alta gama | Presenta menos problemas de reflejos bajo la iluminación de la tienda; hay que prestar atención al efecto plateado en los colores lisos oscuros |
| BOPP metalizado | Brillo metálico | Pastelería, envases para regalos | Mayor coste del film; una eficaz barrera contra la luz como ventaja adicional |
| BOPP antivaho | Transparente con control de condensación | Alimentos frescos refrigerados | Diseñado para vitrinas refrigeradas, no para trabajos de impresión en general |
| BOPP térmico (prerecubierto) | Brillante o mate, con una capa adhesiva activada por calor ya aplicada | Impresión en hojas sueltas, cubiertas de libros, cajas de cartón | La película cuenta con su propio adhesivo, lo que determina todas las decisiones relativas al proceso que se describen a continuación. |
Las cajas de cartón, las etiquetas, las bolsas flexibles y las bolsas en general admiten bien el laminado BOPP, por lo que esta misma familia de películas se utiliza tanto en envases alimentarios como en cosméticos y en el sector minorista. El acabado que elijas determina lo que ve el cliente. Lo que no cambia es cómo se adhiere la película, a qué velocidad funciona la línea de producción ni cuál es el coste de la adhesión por metro cuadrado. Esa es la decisión relacionada con el proceso, y ahí es donde reside el verdadero beneficio económico.
Las cuatro formas en que el BOPP se adhiere a un sustrato
Cada línea de laminación de BOPP responde de forma diferente a la misma pregunta: ¿de dónde proviene la fuerza de unión? En la actualidad, existen cuatro soluciones viables en la producción, y cada una de ellas presenta sus propias características en cuanto a la logística del adhesivo, el comportamiento de curado, la velocidad máxima y los patrones de fallo.
Las cuatro rutas de un vistazo
Laminado térmico: el adhesivo se aplica sobre la película
El film BOPP térmico viene prerecubierto con un adhesivo de bajo punto de fusión, normalmente EVA. La laminadora calienta un rodillo cromado, el adhesivo se ablanda y la presión de contacto completa la unión. No es necesario verter, mezclar ni limpiar ningún adhesivo líquido. La unión se fija en cuanto la banda sale del rodillo calentado, por lo que las hojas laminadas pasan directamente al corte, al laminado con lámina o al gofrado sin necesidad de esperar. Ese curado instantáneo es la razón por la que el laminado térmico es ideal para tiradas cortas, muestras y trabajos de alimentación por hojas, donde la rapidez de entrega es el punto fuerte. La contrapartida radica en la ecuación de la velocidad: el film necesita un tiempo de contacto con el rodillo caliente para que el adhesivo se active, por lo que las laminadoras térmicas alcanzan su velocidad máxima muy por debajo de las líneas de unión en húmedo. Si se ejecuta una tirada demasiado rápido, la unión queda irregular, lo que suele manifestarse en forma de burbujas que aparecen únicamente en las secciones más rápidas de la tirada.
Laminado sin disolventes: cola de dos componentes, sin horno
Las líneas sin disolventes realizan el encolado rollo a rollo con un adhesivo de poliuretano de dos componentes que no contiene disolventes y no requiere horno de secado. Un sistema de dosificación aplica una capa de cola extremadamente fina, y la línea de contacto une la película al sustrato. Las referencias del sector sitúan el consumo en el encolado de película a película entre aproximadamente 1,3 y 2,5 g/m², dependiendo de la cobertura de tinta (Enercon, s. f.). Al no haber soporte que se evapore, estas líneas funcionan a gran velocidad y consumen poca energía por metro. El inconveniente es el curado: la unión no es definitiva cuando el rollo sale de la máquina. Los laminados sin disolventes necesitan un tiempo de curado a temperatura ambiente, y el curado completo puede durar desde varias horas hasta unos dos días, dependiendo de la composición química del adhesivo (Universidad Nobelus, 2024). No se puede cortar, embolsar ni enviar nada hasta que el rollo se haya curado, lo que convierte parte de tu almacén en un temporizador químico.
Laminación en seco con disolventes: el método del horno
Las líneas de unión en seco aplican una capa de adhesivo con disolvente, hacen pasar la banda por un horno de secado con zonas de temperatura y, a continuación, laminan bajo presión de presión mientras el sustrato está caliente. El horno, que suele funcionar a unos 80 °C en las máquinas de producción, evapora el disolvente y deja atrás el adhesivo activo. Este método permite obtener uniones muy resistentes en estructuras difíciles: papel con película, película con papel de aluminio, trabajos aptos para autoclave. Esto conlleva un coste en términos de energía, extracción y manipulación de disolventes. Además, una línea en seco ocupa más longitud de planta que una máquina sin disolventes del mismo ancho, ya que el horno es simplemente más largo. Cuando los sustratos no se adhieren de ninguna otra forma, esta sigue siendo la solución más fiable.
Laminado por extrusión: resina fundida como capa adhesiva
Las líneas de extrusión prescinden por completo de los adhesivos. La máquina funde la resina —normalmente LDPE, PP, EVA o EAA— y la extruye en forma de una fina capa fundida entre los dos sustratos; la propia resina actúa como aglutinante. El espesor de la película en estas líneas oscila entre 0,01 y 0,11 mm, y el proceso permite trabajar con combinaciones con las que los sistemas adhesivos tienen dificultades: papel, tejido textil, no tejido y malla de punto. Es la vía habitual para estructuras funcionales, más que para la protección de la impresión, razón por la cual se utiliza en la conversión de envases alimentarios y médicos. Piensa en ello como la cuarta opción para el caso específico en el que una de tus capas no sea en absoluto una película imprimible.
Existe una quinta opción, más específica: las películas térmicas sin adhesivo que se unen entre sí sin necesidad de añadir pegamento. Se utilizan en la fabricación de cajas y cubiertas de lujo, donde no se desea utilizar ni siquiera una cantidad mínima de adhesivo, y para la mayoría de los transformadores se trata más bien de una decisión relacionada con la compra de la película que con la elección de la máquina.
La diferencia en el curado es la que más subestiman los compradores:
Una dosis de realidad: Las uniones térmicas quedan fijadas definitivamente en el momento en que la lámina sale del rodillo. Las uniones sin disolventes necesitan entre varias horas y dos días de curado antes de que el rollo pueda cortarse o transformarse. Las líneas de unión en seco laminan inmediatamente después del horno, pero, a cambio, requieren energía para el horno y la gestión de disolventes. Planifica el espacio de planta y el trabajo en curso en función del tiempo de curado que utilice tu proceso.
Adaptar el proceso a tu cartera de pedidos
Ninguna de las cuatro opciones es la mejor en sentido absoluto. La pregunta que hay que plantearse es qué fallos y costes puede asumir tu cartera de pedidos concreta. Hay tres características de tus pedidos que determinan la respuesta.
- Estructura del sustrato. Las aplicaciones de rollo a rollo de película a película y de película a lámina se orientan hacia procesos sin disolventes. Las estructuras de alta calidad con gran contenido de papel se orientan hacia la unión en seco o las láminas térmicas. Las capas de tejido no tejido y de tela se orientan hacia la extrusión.
- Tamaño de lote y frecuencia de cambio de producción. Las tiradas largas sacan partido al mayor límite de velocidad de las líneas sin disolventes. Los trabajos cortos y frecuentes suponen un inconveniente para cualquier línea debido a la limpieza del adhesivo y los tiempos de secado, y favorecen a las líneas térmicas.
- Compromiso de entrega. Si vendes en función del tiempo de entrega, el curado térmico instantáneo elimina la mayor demora oculta. Si vendes por precio unitario en grandes cantidades, el tiempo de curado importa menos que los metros por minuto.
Aplica ese filtro a los pedidos de los últimos tres meses y, por lo general, una ruta destaca sobre las demás:
Autocomprobación del proceso
- ¿Qué combinaciones de sustratos predominan en vuestros pedidos: película/película, papel/película o estructuras funcionales?
- ¿Cuál es la longitud media de tus lotes y con qué frecuencia realizas los cambios de producción?
- ¿Los clientes compran por tu rapidez o por tu precio unitario?
- ¿Dispones de espacio suficiente en el suelo para una zona de curado o de espacio suficiente a lo largo del suelo para un horno?
- ¿Tu instalación eléctrica admite un horno de varios kilovatios?
La tendencia del sector aporta contexto. Según señalan los observadores del sector, la mayoría de los fabricantes de envases flexibles modernos prefieren los adhesivos sin disolventes (Universidad Nobelus, 2024). Las razones son el coste de funcionamiento, la mayor facilidad de manejo y la seguridad para los trabajadores y el medio ambiente. Las expectativas de bajos niveles de COV siguen impulsando esta tendencia. No obstante, hay que tomar con cautela las afirmaciones de marketing. Los vendedores de películas térmicas destacan que «no llevan ningún tipo de adhesivo», mientras que los de productos sin disolventes resaltan que «no contienen disolventes y tienen una cantidad mínima de pegamento». Ambos describen la misma presión normativa desde perspectivas opuestas. La cuestión que realmente importa a sus clientes es si la estructura final —película, sustrato y tinta— cumple las normas de reciclabilidad de los mercados en los que usted vende. Hay otro aspecto que merece una mención. Los transformadores de impresión digital laminan «near-line» en lugar de «inline», lo que les permite elegir cualquiera de las cuatro vías basándose únicamente en la rentabilidad del pedido.
Cómo leer la ficha técnica de una máquina de plastificado
Una vez acordada la ruta, la compra se convierte en un ejercicio de hojas de especificaciones, y estas se redactan para que parezcan mejores de lo que realmente funcionan las máquinas. Hay dos hábitos que protegen tu presupuesto: leer cada cifra junto con su matiz, e incluir esos matices en el acta de aceptación antes de firmar.
Las dos velocidades que figuran en todas las fichas técnicas
Las laminadoras rollo a rollo indican dos valores de velocidad, y no son sinónimos. La velocidad mecánica es la que puede alcanzar el sistema de transmisión cuando la máquina funciona en vacío o casi en vacío. La velocidad de laminación es la que la máquina mantiene mientras realiza realmente la unión de la estructura, y siempre es la cifra más baja. En las fichas técnicas de producción actuales, la cifra de laminación suele situarse entre un 10 % y un 20 % por debajo de la cifra mecánica. Una línea que anuncia una velocidad mecánica de 450 m/min suele laminar a 400 m/min; una máquina de unión en seco de 250 m/min suele unir a 220 m/min. La diferencia puede parecer pequeña hasta que se calcula el precio por hora de una tirada larga. Planifica la capacidad en función de la cifra de laminación y considera la cifra mecánica como un límite máximo que solo alcanzarás en las demostraciones.
Criterios de aceptación
Anota esto en tus criterios de aceptación: la capacidad se calcula en función de la velocidad de laminación con el peso de la capa y el sustrato que utilices, no en función de la velocidad mecánica.
El valor más alto que figura en el libro de muestras es la clasificación mecánica.
¿Qué más debe figurar en la hoja de aceptación?
El ancho de la banda es lo primero, ya que limita todo lo demás. Las líneas de producción rollo a rollo suelen tener anchos de 1050, 1250 y 1350 mm. Adquiere el ancho que cubra tu sustrato habitual más ancho y evita pagar por trabajos ocasionales de gran formato que podría realizar una planta asociada.
El control de la tensión es el aspecto al que siempre vuelven las investigaciones sobre defectos en los productos. El control independiente de la tensión en los motores de desenrollado, laminado y rebobinado mantiene ambas bandas en movimiento a velocidades sincronizadas a lo largo de la línea de contacto. Lo mínimo son cuatro motores; en líneas más anchas o más rápidas, se necesitan ocho. Cuando un comercial no sabe explicar cuántas zonas de tensión tiene la máquina, ahí está la respuesta.
La dosificación del adhesivo determina el coste por metro cuadrado en cada metro de producción sin disolventes que se realice. Pregunta cuál es el rango de gramaje de capa que admite el sistema de dosificación y cómo se verifica. En las líneas de laminación en seco, pregunta cuántas zonas de temperatura tiene el horno y cómo se controla cada una de ellas. A continuación, evalúa con objetividad la potencia total. Las líneas de laminación oscilan entre decenas de kilovatios, en el caso de las máquinas compactas sin disolventes, y hasta 150 kW o más, en el caso de las líneas anchas de laminación en seco. El suministro eléctrico de su nave forma parte del precio de compra. Los diámetros de los rollos de desenrollado y rebobinado, normalmente de 600 a 800 mm, determinan la frecuencia con la que la línea se detiene para realizar empalmes.
La matriz de límites que figura a continuación resume toda la decisión:
La ruta de la unión frente a la realidad de los pedidos
| Ruta | Ajuste de la estructura de la orden | Punto óptimo | Cambia de canal cuando |
|---|---|---|---|
| Térmica (película prerrecubierta) | Tiradas cortas, muestras, cajas de cartón con alimentación por hojas y cubiertas | Curado instantáneo, sin necesidad de manipular adhesivos, plazos de entrega rápidos | Película larga/la película se desplaza a gran volumen, donde el límite máximo de velocidad térmica limita la capacidad |
| Sin disolventes | Trabajos con rollos de película/película y película/lámina, de volumen medio a alto | El menor coste de cola por metro cuadrado, las velocidades de laminado más altas y sostenidas, sin consumo energético del horno | Estructuras con gran cantidad de papel o muy exigentes que requieran más de 2-3 g/m² de adhesivo |
| Secado con disolvente | Del papel a la película, de la película al papel de aluminio: uniones exigentes aptas para envases retortables | Uniones más resistentes en estructuras difíciles de unir | El presupuesto energético, la gestión de disolventes o la longitud del suelo están limitados |
| Extrusión | Estructuras funcionales de papel, tejido no tejido y tela | La resina hace las veces de capa adhesiva; es apta para la transformación de productos alimentarios y médicos. | Protección de impresión con película fina, en la que los costes fijos de configuración de la extrusora no aportan ningún beneficio |
Cuando la laminación sale mal: defectos y sus causas en la maquinaria
Es precisamente en los defectos donde el conocimiento del proceso resulta rentable, ya que casi todos los problemas recurrentes de laminación se remontan a cuatro causas fundamentales: la tensión de la lámina, la presión de contacto, la temperatura y el curado. Los hilos del foro sobre fallos parecen dramáticos, pero las causas son comunes. Un fabricante de carteles que laminaba gráficos de motocross informó de una tirada que comenzó sin problemas durante 30 centímetros, pero que luego produjo una línea de burbujas cada 5 a 10 centímetros (Foro Signs101, 2023). El patrón se repitió en el resto de la banda. El diagnóstico de la comunidad se redujo a una tensión excesiva en el suministro y a una presión de sujeción excesiva que deformaba el rodillo, lo que provocaba que las dos bandas avanzaran a velocidades ligeramente diferentes. Los artículos de la prensa especializada sobre resolución de problemas llegan a la misma tríada desde otra perspectiva (PostPress, 2015). Si la alimentación es insuficiente, se acumula aire. Si se alimenta más rápido de lo que avanza la laminadora, se acumula aire. Y si se laminan impresiones de inyección de tinta antes de que la tinta se haya secado, se forman burbujas sobre los puntos calientes que se generan en los rodillos inactivos.
| Defecto | Lo primero que hay que comprobar | Capacidad de la máquina que lo impide |
|---|---|---|
| Burbujas | Tensión del rollo de alimentación y, a continuación, presión de la línea de contacto | Control de tensión multizona; presión de contacto uniforme y ajustable |
| Arrugas | Equilibrio de la tensión a lo largo del ancho de la banda | Guía de la banda; estado de los rodillos |
| Curl | Equilibrio de tensión entre la película y el sustrato | Zonas de tensión simétricas; materiales a juego |
| Deslaminación | Espesor de la capa y tiempo de secado | Dosificación precisa del adhesivo; un plan de curado que se cumple realmente |
| Rayas plateadas | Estado de la superficie del rodillo de presión | Calendario de mantenimiento de los rodillos |
Esa tabla es una orden de diagnóstico, no una lista de comprobación que haya que completar de una sola vez. Trabaja de arriba abajo, un cambio por turno, y anota lo que has modificado.
Cambia una variable cada vez. Un defecto con cuatro posibles causas se vuelve imposible de localizar si se ajustan la tensión, la temperatura y la velocidad durante el mismo turno. Además, tras cualquier cambio de película o sustrato, los ajustes anteriores son meras sugerencias, no datos contrastados: realiza primero una prueba breve con una banda corta.
Esa costumbre de realizar pruebas se traslada a la propia compra. La prueba de aceptación más fiable para una nueva laminadora consiste en probarla con tu propio sustrato, tu propia película y con el gramaje de recubrimiento deseado, antes de que se efectúe el pago. Los fabricantes de maquinaria que ofrecen una prueba previa al envío con el material del cliente, con vídeo o en presencia de un testigo, se distinguen fácilmente de los que no lo hacen.
El aspecto empresarial: capacidad, maduración y liquidez
Si repasas esta cadena, las cuentas de la inversión se hacen solas. El curado es capital circulante. Cada rollo sin disolvente que permanece en la sala de curado entre uno y dos días supone material, tinta, tiempo de máquina y espacio de planta que aún no se puede facturar. Y la sala de curado tiene que estar en algún lugar de un edificio que ya consideras lleno. Las líneas térmicas se saltan por completo ese tiempo de espera, por lo que un transformador que vende en plazos de entrega cortos puede fijar precios para los trabajos que una línea húmeda no puede. Las velocidades nominales se traducen en coste unitario. Una tirada larga presupuestada a una velocidad mecánica de 450 m/min y producida a una velocidad de laminado de 400 m/min ofrece aproximadamente un 11 % menos de capacidad de la que prometía la hoja de cálculo. Esa diferencia se repite cada hora que el trabajo está en marcha. La electricidad es un coste fijo que se incurre antes de que se venda el primer metro. Y la combinación de procesos es una estrategia de capacidad. Un transformador cuya cartera de pedidos combina tiradas largas de película/película con trabajos ocasionales en papel de alta calidad rara vez adapta una sola máquina a ambas necesidades. Lo habitual es contar con una línea sin disolventes como motor de volumen y una máquina térmica para las tiradas cortas de muestra.
A la hora de preseleccionar proveedores, hay cinco preguntas que van más allá de lo que aparece en el folleto. ¿Qué sustratos puede laminar realmente la línea? ¿Qué resistencia tiene con el peso de recubrimiento que utilizas? ¿Cómo están dispuestas las zonas de tensión? ¿En qué consiste la prueba de aceptación? ¿Y qué características debe tener tu suministro eléctrico? La gama de máquinas laminadoras de KETE, por ejemplo, publica las cifras de velocidad de cada modelo y enumera anchos de banda de 1050, 1250 y 1350 mm (gama de máquinas laminadoras). La serie abarca líneas de dos y tres capas sin disolventes, con una velocidad mecánica de 450 m/min y una velocidad de laminación de 400 m/min. Las máquinas de unión en seco funcionan a velocidades de entre 150 y 250 m/min, y una línea de extrusión de 150 m/min cubre estructuras no tejidas y funcionales. Sea cual sea la marca a la que des instrucciones, centra la conversación en esas cinco preguntas y las cifras de tu hoja de aceptación coincidirán con las de tu factura.
Si deseas una segunda opinión sobre cualquiera de estos parámetros, realizamos pruebas con máquinas de producción con tu propio material antes del envío y ofrecemos una garantía de al menos un año para todas las unidades, ampliable a dos años en determinados modelos (pruebas de funcionamiento previas al envío).
Reserva tu prueba previa al envío
Trae tu película, el sustrato y el gramaje del recubrimiento. Probamos la máquina con tu propio material antes del envío, y los datos que figuran en tu hoja de aceptación son los que utilizamos para firmar.
Reserva una pruebaReferencias
- Universidad Nobelus. «Cómo configurar tu línea ideal de envases flexibles: elección del método de laminación». 2024. nobelusuniversity.com
- Enercon. «Buenas prácticas y avances en el laminado sin disolventes». s. f. enerconind.com
- PostPress. «Preguntas y respuestas: Problemas habituales en el laminado». 2015. postpressmag.com
- Signs101.com. «Problema con las burbujas en el laminado». 2023. signs101.com