 IT
 EN
 RU
 ES
 FR
 AR
 PT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

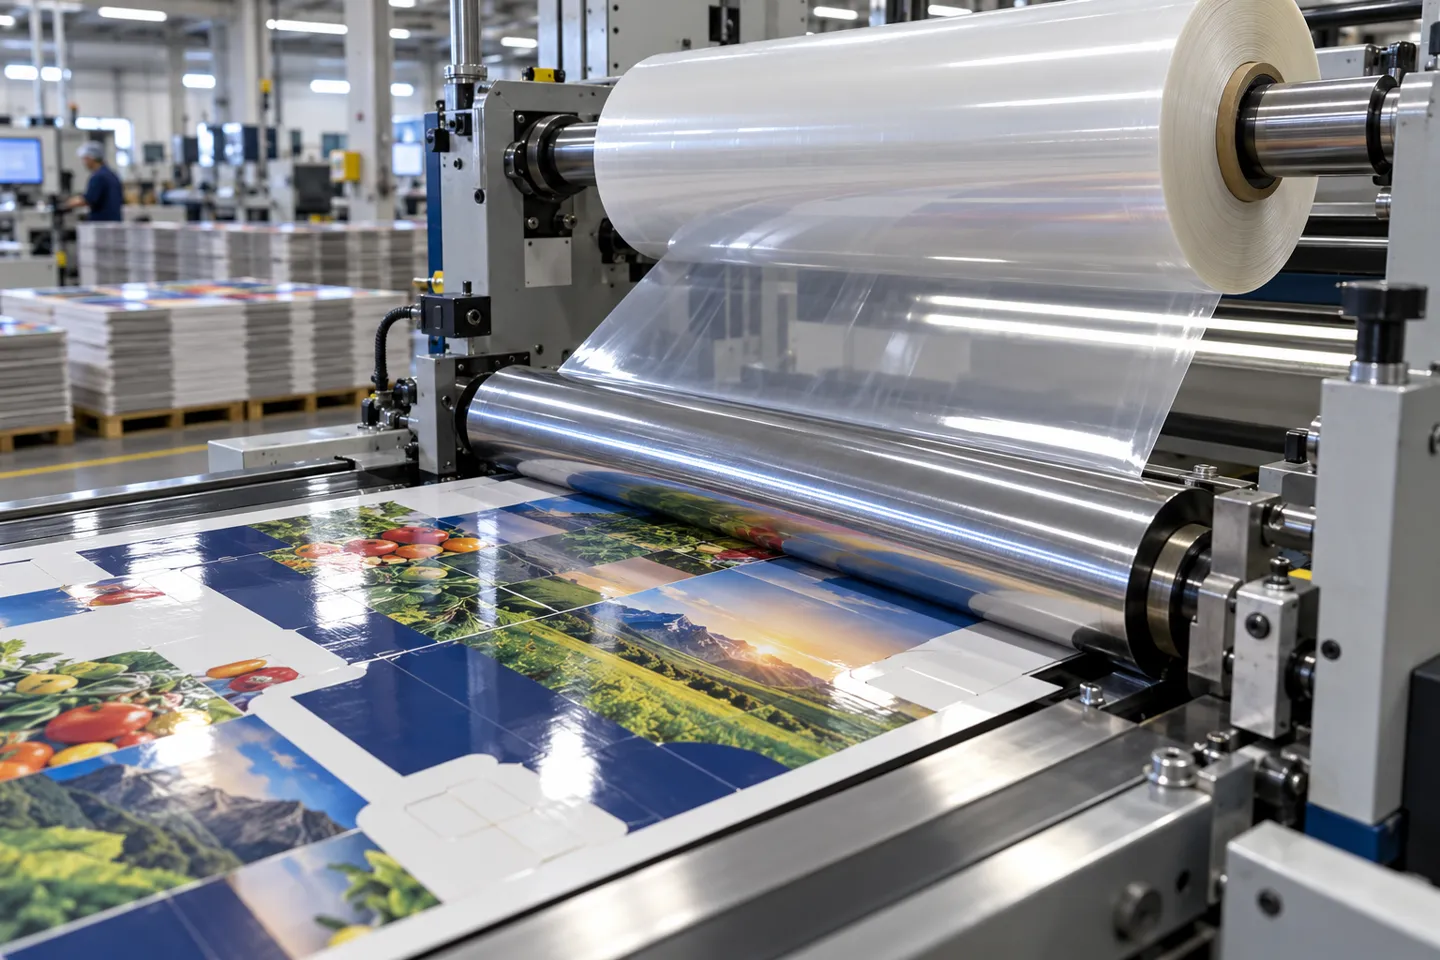
Un cartone stampato raramente viene immesso sul mercato così com’è. Prima che il foglio venga tagliato e cordonato, la maggior parte degli imballaggi passa attraverso un’ulteriore fase di lavorazione: un sottile film di polipropilene orientato biassialmente viene applicato sopra l’inchiostro.
Che cos’è in realtà la laminazione BOPP
Quel film è il BOPP e la fase di lavorazione è la laminazione con BOPP. Lo strato laminato svolge tre funzioni fondamentali contemporaneamente: esalta l’intensità dei colori dell’inchiostro, protegge la stampa dall’umidità e dai graffi e conferisce rigidità, consentendo a scatole, sacchetti e buste di resistere alle sollecitazioni durante la movimentazione. Il BOPP è il film più comunemente utilizzato per questo scopo perché l’allungamento del polipropilene in due direzioni gli conferisce una trasparenza e una resistenza fuori dal comune rispetto al suo spessore.
Una precisazione prima di proseguire. Questo articolo tratta della laminazione di pellicole su supporti di stampa e imballaggio in un contesto produttivo. Non riguarda le macchine da tavolo per la sigillatura di tessere identificative, né le linee di produzione che realizzano la pellicola BOPP. Se vi occupate di imballaggi, gestite una tipografia o avete intenzione di acquistare attrezzature per la laminazione, le prossime sei sezioni seguono la catena decisionale su cui si basano le vostre scelte concrete. Si parte dalla pellicola, si passa al metodo di incollaggio e alla macchina, per arrivare infine all’impatto che l’intero investimento avrà sul vostro conto costi.
Opzioni di finitura: lucida, opaca, metallizzata e non solo
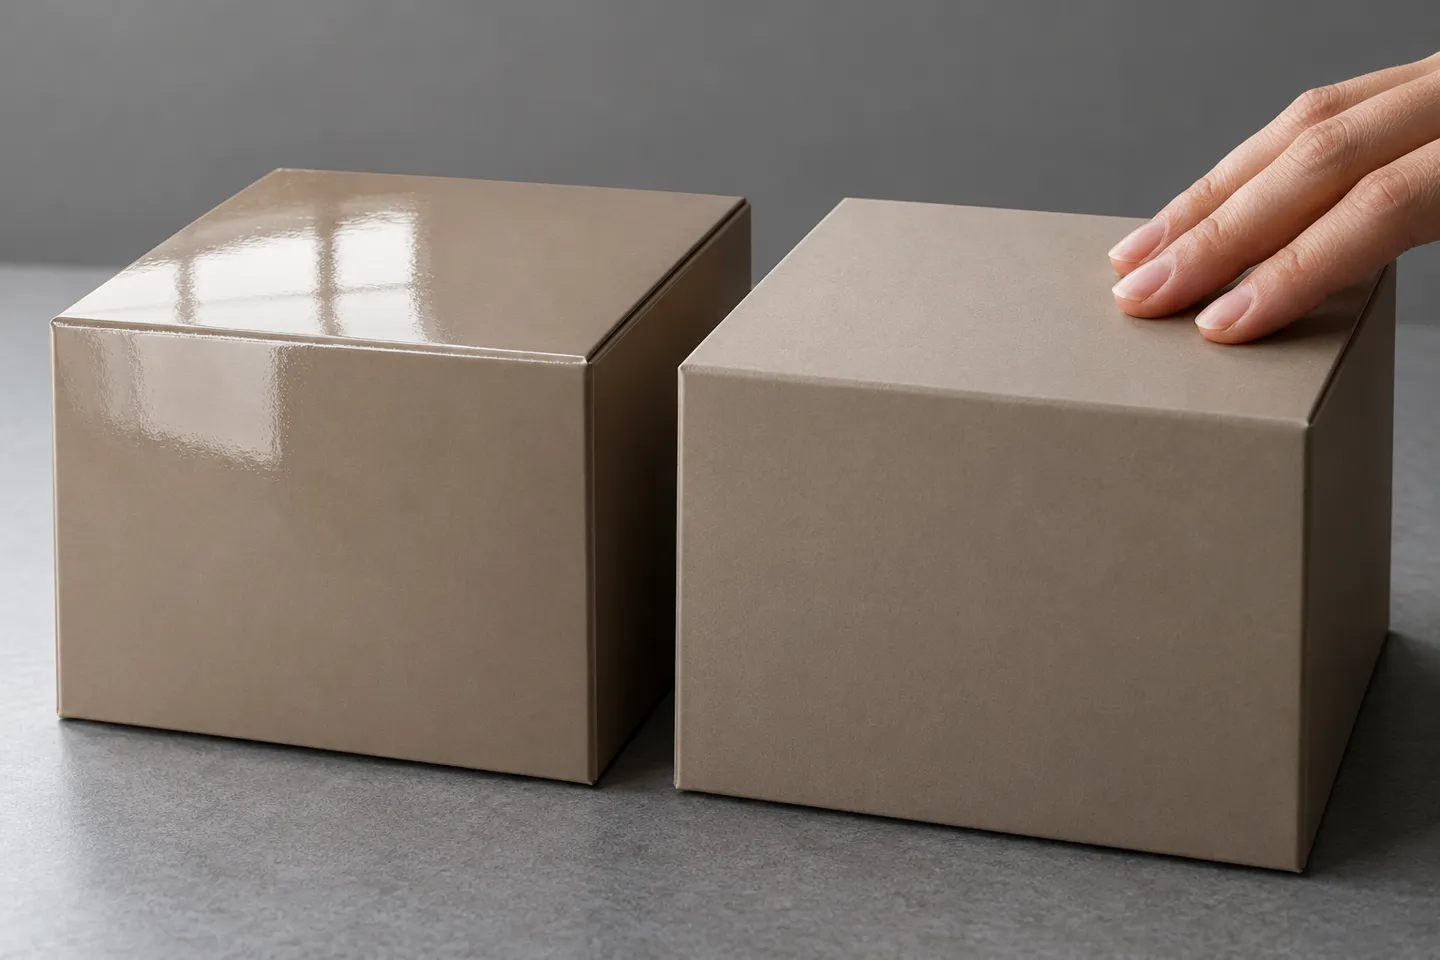
La scelta del film è la prima decisione da prendere, ed è soprattutto una scelta di marketing. Ogni variante di BOPP modifica l’aspetto della confezione sullo scaffale.
| Finitura | Come si presenta | Applicazioni tipiche | Nota sulla selezione |
|---|---|---|---|
| BOPP lucido | Elevata brillantezza, colori più intensi | Prodotti alimentari di largo consumo, imballaggi in cartone per la vendita al dettaglio, materiale promozionale stampato | L'impostazione predefinita più sicura quando l'impatto sullo scaffale è fondamentale |
| BOPP opaco | Morbido, antiriflesso, dalla sensazione al tatto di alta qualità | Cosmetici, confezioni di lusso, prodotti alimentari di alta qualità | Presenta meno problemi di riflesso sotto l'illuminazione del negozio; prestare attenzione all'effetto "argento" sui tessuti a tinta unita scuri |
| BOPP metallizzato | Lucentezza metallica | Dolciumi, confezioni regalo | Costo del film più elevato; un'efficace barriera alla luce come vantaggio aggiuntivo |
| BOPP antiappannamento | Trasparente con controllo della condensa | Alimenti freschi refrigerati | Progettato per le vetrine refrigerate, non per lavori di stampa generici |
| BOPP termico (pre-rivestito) | Lucido o opaco, con uno strato adesivo termoattivabile già applicato | Stampa a foglio, copertine di libri, scatole di cartone | Il film contiene al suo interno la propria colla, che determina tutte le scelte relative al processo descritto di seguito |
Cartoni, etichette, buste flessibili e sacchetti si prestano tutti bene alla laminazione BOPP, motivo per cui la stessa famiglia di film viene utilizzata nei settori alimentare, cosmetico e del packaging al dettaglio. La finitura scelta modifica l’aspetto che il cliente vede. Ciò che non cambia, invece, è il modo in cui il film viene incollato, la velocità di funzionamento della linea o il costo dell’incollaggio al metro quadrato. Questa è una decisione di processo, ed è qui che si concentra il vero guadagno.
I quattro modi in cui il BOPP aderisce a un substrato
Ogni linea di laminazione BOPP risponde in modo diverso alla stessa domanda: da dove proviene la forza di adesione? Attualmente, nella produzione esistono quattro soluzioni valide, ognuna delle quali presenta caratteristiche specifiche in termini di logistica dell’adesivo, comportamento di polimerizzazione, limite massimo di velocità e tendenze al cedimento.
Le quattro tratte in sintesi
Laminazione termica: l'adesivo aderisce alla pellicola
Il film BOPP termico viene fornito pre-rivestito con un adesivo a basso punto di fusione, solitamente EVA. La laminatrice riscalda un rullo cromato, l’adesivo si ammorbidisce e la pressione di contatto completa l’incollaggio. Non occorre versare, miscelare o pulire alcun adesivo liquido. L’incollaggio si fissa non appena il nastro lascia il rullo riscaldato, quindi i fogli laminati passano direttamente al taglio, alla laminazione a caldo o alla goffratura senza tempi di attesa. È proprio grazie a questa polimerizzazione istantanea che la laminazione termica è la scelta ideale per le tirature limitate, i campioni e i lavori a foglio singolo, dove la rapidità di esecuzione è il punto di forza. Il compromesso sta nel calcolo della velocità: il film necessita di un tempo di contatto sul rullo caldo affinché l’adesivo si attivi, pertanto le laminatrici termiche raggiungono velocità massime ben inferiori rispetto alle linee di laminazione a umido. Se la tiratura viene eseguita troppo velocemente, l’incollaggio risulta irregolare, solitamente visibile sotto forma di bolle che compaiono solo nelle sezioni più veloci della tiratura.
Laminazione senza solventi: colla bicomponente, senza forno
Le linee senza solventi effettuano l’incollaggio roll-to-roll con un adesivo poliuretanico bicomponente privo di solventi e che non richiede l’uso di un forno di essiccazione. Un sistema di dosaggio applica uno strato di colla sottilissimo, mentre la linea di contatto unisce la pellicola al substrato. Secondo i dati di riferimento del settore, il consumo di adesivo nell’incollaggio pellicola-pellicola è compreso tra circa 1,3 e 2,5 g/m², a seconda della copertura d’inchiostro (Enercon, s.d.). Poiché non vi è alcun solvente da far evaporare, queste linee funzionano a velocità elevate e consumano poca energia per metro. Il problema è l’indurimento: il legame non è definitivo quando il rotolo esce dalla macchina. I laminati senza solventi richiedono un tempo di indurimento a temperatura ambiente, e l’indurimento completo varia da diverse ore fino a circa due giorni a seconda della composizione chimica dell’adesivo (Università Nobelus, 2024). Nulla può essere tagliato, confezionato in sacchetti o spedito finché il rotolo non è asciutto, il che trasforma parte del vostro magazzino in un laboratorio chimico a tempo.
Laminazione a secco con solventi: il processo con forno
Le linee di incollaggio a secco applicano un adesivo a base di solvente, fanno passare il nastro attraverso un forno di essiccazione con zone di temperatura differenziate, quindi laminano sotto pressione mentre il substrato è ancora caldo. Il forno, che nelle macchine di produzione funziona solitamente a circa 80 °C, fa evaporare il solvente lasciando solo l’adesivo attivo. Questo processo garantisce incollaggi resistenti su strutture difficili: carta su pellicola, pellicola su foglio di alluminio, applicazioni per autoclave. I costi sono legati al consumo energetico, all’estrazione e alla gestione del solvente. Una linea a secco occupa inoltre una superficie maggiore rispetto a una macchina senza solvente della stessa larghezza, poiché il forno è semplicemente più lungo. Laddove i substrati non si incollano in nessun altro modo, questa rimane la soluzione più affidabile.
Laminazione per estrusione: resina fusa come strato adesivo
Le linee di estrusione non utilizzano affatto adesivi. La macchina fonde la resina, in genere LDPE, PP, EVA o EAA, e la estrude sotto forma di un sottile strato fuso tra i due substrati; è la resina stessa a fungere da legante. Gli spessori dei film su queste linee vanno da circa 0,01 a 0,11 mm, e il processo è in grado di gestire combinazioni con cui i sistemi adesivi hanno difficoltà: carta, tessuto, tessuto non tessuto, maglia lavorata a maglia. Si tratta del metodo standard per le strutture funzionali piuttosto che per la protezione della stampa, motivo per cui trova applicazione nella trasformazione di imballaggi alimentari e medicali. Consideratelo come la quarta soluzione per il caso specifico in cui uno dei vostri strati non sia affatto un film stampabile.
Esiste una quinta soluzione di nicchia: pellicole termiche senza adesivo che si incollano su se stesse senza bisogno di colla aggiuntiva. Sono utilizzate per la realizzazione di scatole e copertine di lusso, dove anche la minima traccia di adesivo è indesiderata, e per la maggior parte dei trasformatori rappresentano una scelta legata all’acquisto della pellicola piuttosto che a quella della macchina.
La differenza nella stagionatura è quella che gli acquirenti tendono a sottovalutare di più:
Una dose di realismo: I legami termici sono definitivi nel momento stesso in cui il foglio esce dal rullo. I legami senza solventi richiedono da alcune ore a due giorni di polimerizzazione prima che il rotolo possa essere tagliato o trasformato. Le linee di laminazione a secco laminano immediatamente dopo il forno, ma comportano invece il consumo di energia del forno e la gestione dei solventi. Pianificate lo spazio a terra e i lavori in corso in base ai tempi richiesti dal vostro processo.
Adattare il processo al proprio portafoglio ordini
Nessuna delle quattro strategie è la migliore in senso assoluto. La domanda da porsi è piuttosto quali perdite e costi il vostro portafoglio ordini specifico sia in grado di assorbire. Sono tre le caratteristiche dei vostri ordini a determinare la risposta.
- Struttura del substrato. Le applicazioni in rotolo da film a film e da film a lamina indicano l’uso di processi senza solventi. Le strutture premium con elevata percentuale di carta indicano l’incollaggio a secco o l’uso di fogli termici. Gli strati in tessuto non tessuto e in tessuto indicano l’estrusione.
- Dimensione dei lotti e frequenza dei cambi di produzione. Le tirature lunghe consentono di sfruttare appieno la maggiore velocità massima delle linee senza solventi. I lavori brevi e frequenti penalizzano qualsiasi linea a causa della pulizia degli adesivi e dei tempi di attesa per l’indurimento, favorendo invece le linee termiche.
- Garanzia di consegna. Se vendete in base ai tempi di consegna, il trattamento termico a indurimento istantaneo elimina la principale causa di attesa nascosta. Se vendete a prezzo unitario su grandi volumi, il tempo di indurimento conta meno dei metri al minuto.
Applica quel filtro agli ordini degli ultimi tre mesi e di solito emerge un percorso che si distingue dagli altri:
Autocontrollo del processo
- Quali combinazioni di substrati prevalgono nei vostri ordini: pellicola/pellicola, carta/pellicola o strutture funzionali?
- Qual è la lunghezza mediana dei vostri lotti e con quale frequenza effettuate il cambio di produzione?
- I clienti acquistano per la rapidità del servizio o per il prezzo unitario?
- Hai spazio a sufficienza per un'area di stagionatura o spazio sufficiente per un forno?
- L'impianto elettrico è in grado di supportare un forno da diversi kilowatt?
Il trend del settore fornisce un quadro più completo. Come osservano gli esperti del settore, la maggior parte dei produttori di imballaggi flessibili moderni preferisce gli adesivi senza solventi (Università Nobelus, 2024). Le ragioni sono i costi di esercizio, la maggiore facilità di gestione e la sicurezza per i lavoratori e l’ambiente. Le aspettative relative ai bassi livelli di COV continuano a spingere nella stessa direzione. Occorre però considerare con cautela le affermazioni di marketing. I venditori di pellicole termiche puntano sullo slogan “assolutamente senza adesivo”, mentre quelli di pellicole senza solventi sottolineano “senza solventi, colla minima”. Entrambi descrivono la stessa pressione normativa da punti di vista opposti. La domanda che conta davvero per i vostri clienti è se la struttura finita – pellicola, supporto e inchiostro – soddisfi le norme di riciclabilità dei mercati in cui vendete. Un altro aspetto merita una menzione. I trasformatori di stampa digitale effettuano la laminazione in modalità near-line anziché in linea, il che li lascia liberi di scegliere una qualsiasi delle quattro opzioni in base esclusivamente all’economicità dell’ordine.
Come leggere la scheda tecnica di una macchina per la laminazione
Una volta stabilita la rotta, l’acquisto si trasforma in un esercizio basato sulle schede tecniche, che vengono redatte in modo da apparire migliori di quanto le macchine non siano in realtà. Due abitudini ti aiutano a proteggere il tuo budget: leggere ogni dato tenendo conto delle relative precisazioni e inserire tali precisazioni nel verbale di accettazione prima di firmare.
Le due velocità riportate in ogni scheda tecnica
Le laminatrici roll-to-roll riportano due valori di velocità, che non sono sinonimi. La velocità meccanica è quella che il sistema di trasmissione è in grado di raggiungere quando la macchina funziona a vuoto o quasi. La velocità di laminazione è quella che la macchina mantiene durante l’effettivo incollaggio della struttura ed è sempre il valore più basso. Nelle attuali schede tecniche di produzione, il valore della velocità di laminazione è solitamente inferiore del 10-20% rispetto a quello della velocità meccanica. Una linea pubblicizzata con una velocità meccanica di 450 m/min in genere lamina a 400 m/min; una macchina per incollaggio a secco da 250 m/min in genere incolla a 220 m/min. La differenza può sembrare minima finché non si calcola il costo orario di una tiratura lunga. Pianificate la capacità in base al valore di laminazione e considerate il valore meccanico come un limite massimo che raggiungerete solo durante le dimostrazioni.
Criteri di accettazione
Inserisci questa indicazione nei tuoi criteri di accettazione: la capacità viene calcolata in base alla velocità di laminazione, tenendo conto del peso dello strato applicato e del substrato, non in base alla velocità meccanica.
Il valore più alto riportato nel campionario è la classe di resistenza meccanica.
Cos’altro va inserito nel foglio di accettazione
La larghezza del nastro è il fattore prioritario perché determina tutto il resto. Le linee di produzione roll-to-roll si concentrano intorno a 1050, 1250 e 1350 mm. Scegliete la larghezza che copre il vostro substrato standard più largo ed evitate di pagare per lavori occasionali fuori misura che potrebbero essere eseguiti da uno stabilimento partner.
Il controllo della tensione è l’aspetto su cui le indagini sui difetti dei prodotti tornano sempre a concentrarsi. Il controllo indipendente della tensione sui motori di svolgimento, laminazione e riavvolgimento mantiene entrambi i nastri in movimento a velocità sincronizzate attraverso la linea di contatto. Quattro motori sono il minimo indispensabile, otto sulle linee più larghe o più veloci. Quando un venditore non è in grado di spiegare quante zone di tensione abbia la macchina, ecco la risposta.
Il dosaggio dell’adesivo determina il costo al metro quadrato per ogni metro di prodotto senza solventi che si produce. Chiedete quale sia l’intervallo di peso di stesura supportato dal sistema di dosaggio e come venga verificato. Sulle linee di incollaggio a secco, chiedete quante zone di temperatura abbia il forno e come ciascuna di esse venga controllata. Quindi valutate con attenzione la potenza totale. Le linee di laminazione vanno da decine di kilowatt per le macchine compatte senza solventi fino a 150 kW e oltre per le linee di incollaggio a secco di grande larghezza. L’alimentazione elettrica del vostro stabilimento è parte integrante del prezzo di acquisto. I diametri dei rotoli di srotolamento e riavvolgimento, solitamente compresi tra 600 e 800 mm, determinano la frequenza con cui la linea si ferma per le giunzioni.
La matrice di confine riportata di seguito riassume l'intera decisione:
Percorso di legame contro realtà degli ordini
| Percorso | Adattamento della struttura dell'ordine | Punto ottimale | Cambia canale quando |
|---|---|---|---|
| Termico (pellicola preverniciata) | Piccole tirature, campioni, scatole con alimentazione a fogli e copertine | Risultati immediati, nessuna manipolazione dell’adesivo, tempi di consegna rapidi | I film lunghi/le serie di film vengono riprodotti a volume elevato, dove il limite massimo di velocità termica limita la capacità |
| Senza solventi | Lavorazioni su rotoli di pellicola/pellicola e pellicola/lamina, volumi medio-alti | Costo della colla al metro quadrato più basso, velocità di laminazione costanti più elevate, nessun consumo energetico del forno | Strutture con un elevato impiego di carta o particolarmente impegnative che richiedono più di 2-3 g/m² di adesivo |
| A base di solvente, a secco | Da carta a pellicola, da pellicola a lamina: incollaggi complessi per applicazioni in autoclave | Adesione ottimale su strutture difficili da incollare | Il bilancio energetico, la gestione dei solventi o la lunghezza del piano di lavoro sono soggetti a limitazioni |
| Estrusione | Strutture funzionali in carta, tessuto non tessuto e tessuto | La resina funge anche da strato adesivo; è adatta alla trasformazione di prodotti alimentari e medicali | Protezione con pellicola sottile/stampa su pellicola, dove i costi generali legati alla configurazione dell'estrusore non apportano alcun vantaggio |
Quando la laminazione non va a buon fine: i difetti e le loro cause a livello delle macchine
È proprio nei difetti che la conoscenza del processo si rivela fondamentale, poiché quasi tutti i problemi ricorrenti nella laminazione sono riconducibili a quattro cause principali: tensione del film, pressione di contatto, temperatura e polimerizzazione. I thread del forum dedicati ai difetti possono sembrare drammatici, ma le cause sono piuttosto comuni. Un produttore di insegne che laminava grafiche per il motocross ha segnalato una tiratura che è partita senza problemi per 30 centimetri, per poi presentare una linea di bolle ogni 5-10 centimetri (Forum Signs101, 2023). Il fenomeno si è ripetuto anche per il resto del nastro. La diagnosi della comunità si è concentrata su una tensione eccessiva dell’alimentazione e su una pressione di serraggio troppo elevata che ha deformato il rullo, facendo avanzare i due nastri a velocità leggermente diverse. La guida alla risoluzione dei problemi della stampa specializzata giunge alla stessa terna di cause partendo da un’altra prospettiva (PostPress, 2015). Una tensione insufficiente della pellicola provoca la formazione di bolle d’aria. Anche un’alimentazione più veloce rispetto alla velocità della laminatrice provoca la formazione di bolle d’aria. Inoltre, la laminazione di stampe a getto d’inchiostro prima che l’inchiostro sia asciutto provoca la formazione di bolle nei punti di calore che si formano sui rulli inattivi.
| Difetto | La prima cosa da controllare | Una caratteristica della macchina che lo impedisce |
|---|---|---|
| Bolle | Tensione del rotolo di alimentazione, quindi pressione di contatto | Controllo della tensione multizona; pressione di contatto uniforme e regolabile |
| Rughe | Equilibrio delle tensioni su tutta la larghezza del nastro | Guida del nastro; stato dei rulli |
| Curl | Equilibrio di tensione tra pellicola e substrato | Zone di tensione simmetriche; materiali abbinati |
| Delaminazione | Peso dello strato e tempo di indurimento | Dosaggio accurato dell'adesivo; un piano di polimerizzazione che viene effettivamente seguito |
| Ciocche argentate | Condizioni della superficie del rullo di pressatura | Programma di manutenzione dei rulli |
Quella tabella è una procedura diagnostica, non una lista di controllo da spuntare tutta in una volta. Procedi dall’alto verso il basso, una modifica per turno, e annota cosa è stato modificato.
Modifica una variabile alla volta. Un difetto con quattro possibili cause diventa impossibile da individuare se si regolano tensione, temperatura e velocità durante lo stesso turno. Inoltre, dopo ogni cambio di pellicola o di substrato, le impostazioni precedenti sono solo indicazioni, non dati certi: è consigliabile eseguire prima una breve prova di produzione.
Questa abitudine di effettuare prove si estende all’acquisto stesso. Il test di accettazione più affidabile per una nuova laminatrice consiste nel provarla sul proprio substrato, con la propria pellicola e al peso di rivestimento desiderato, prima che avvenga il pagamento. I produttori di macchinari che offrono una prova pre-spedizione sul materiale del cliente, con video o in presenza di un testimone, si distinguono facilmente da quelli che non lo fanno.
L'aspetto commerciale: capacità, stagionatura e liquidità
Rileggendo questa catena, i calcoli di investimento si presentano da soli. L’essiccazione rappresenta capitale circolante. Ogni rotolo senza solvente che rimane nella camera di essiccazione per uno o due giorni rappresenta materiale, inchiostro, tempo macchina e spazio occupato che non possono ancora essere fatturati. E la camera di essiccazione deve trovare spazio in un edificio che si ritiene già pieno. Le linee termiche evitano del tutto questo tempo di attesa, motivo per cui un trasformatore che vende in base ai tempi di consegna può fissare prezzi per i lavori che una linea a umido non può offrire. Le velocità nominali determinano il costo unitario. Una tiratura lunga preventivata su una linea meccanica a 450 m/min e prodotta su una linea di laminazione a 400 m/min offre circa l’11% di capacità in meno rispetto a quanto promesso dal foglio di calcolo. Questo divario si ripete ogni ora di funzionamento del lavoro. L’energia elettrica è un costo fisso che si sostiene prima ancora che venga venduto il primo metro. E il mix di processi è una strategia di capacità. Un trasformatore il cui portafoglio ordini mescola lunghe tirature film/film con occasionali lavori su carta di alta qualità raramente adatta un’unica macchina a entrambe le esigenze. La configurazione più comune è una linea senza solventi come motore di volume e una macchina termica come campionatrice per le tirature brevi.
Quando si seleziona una rosa di fornitori, cinque domande vanno oltre le semplici informazioni contenute nelle brochure. Quali substrati è effettivamente in grado di laminare la linea? Qual è la sua capacità al peso di rivestimento specificato? Come sono disposte le zone di tensione? In cosa consiste il test di accettazione? E quali sono i requisiti di alimentazione elettrica? La gamma di macchine laminatrici KETE, ad esempio, riporta sia i dati relativi alla velocità per ogni modello sia le larghezze del nastro disponibili a 1050, 1250 e 1350 mm (gamma di macchine per la laminazione). La serie comprende linee a due e tre strati senza solventi con velocità meccanica di 450 m/min e velocità di laminazione di 400 m/min. Le macchine per l’incollaggio a secco funzionano a velocità comprese tra 150 e 250 m/min, mentre una linea di estrusione da 150 m/min copre le strutture in tessuto non tessuto e funzionali. Qualunque sia il marchio a cui vi rivolgete, limitate la conversazione a queste cinque domande e i numeri riportati sul vostro foglio di accettazione corrisponderanno a quelli della vostra fattura.
Se desiderate un secondo parere su uno qualsiasi di questi parametri, effettuiamo dei test preliminari sulle vostre macchine utilizzando il vostro materiale prima della spedizione e offriamo su ogni unità una garanzia di almeno un anno, estendibile a due anni su alcuni modelli (prove di funzionamento prima della spedizione).
Prenota la tua prova prima della spedizione
Portate con voi la pellicola, il supporto e il peso dello strato di rivestimento. Prima della spedizione, testiamo la macchina utilizzando il vostro materiale e i dati riportati sul vostro foglio di accettazione sono quelli su cui apponiamo la nostra firma.
Prenota una provaRiferimenti
- Nobelus University. “Come allestire la linea di produzione Flex Pack ideale: la scelta del metodo di laminazione”. 2024. nobelusuniversity.com
- Enercon. “Migliori pratiche e sviluppi nella laminazione senza solventi”. s.d. enerconind.com
- PostPress. “Domande e risposte: Problemi comuni nella laminazione”. 2015. postpressmag.com
- Signs101.com. “Problema con le bolle durante la laminazione”. 2023. signs101.com