 PT
 EN
 RU
 ES
 FR
 AR
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

Uma caixa de cartão impressa raramente chega ao mercado sem acabamento. Antes de a folha ser cortada e vincoada, a maioria das embalagens passa por mais uma etapa: uma película fina de polipropileno orientado biaxialmente é colada sobre a tinta.
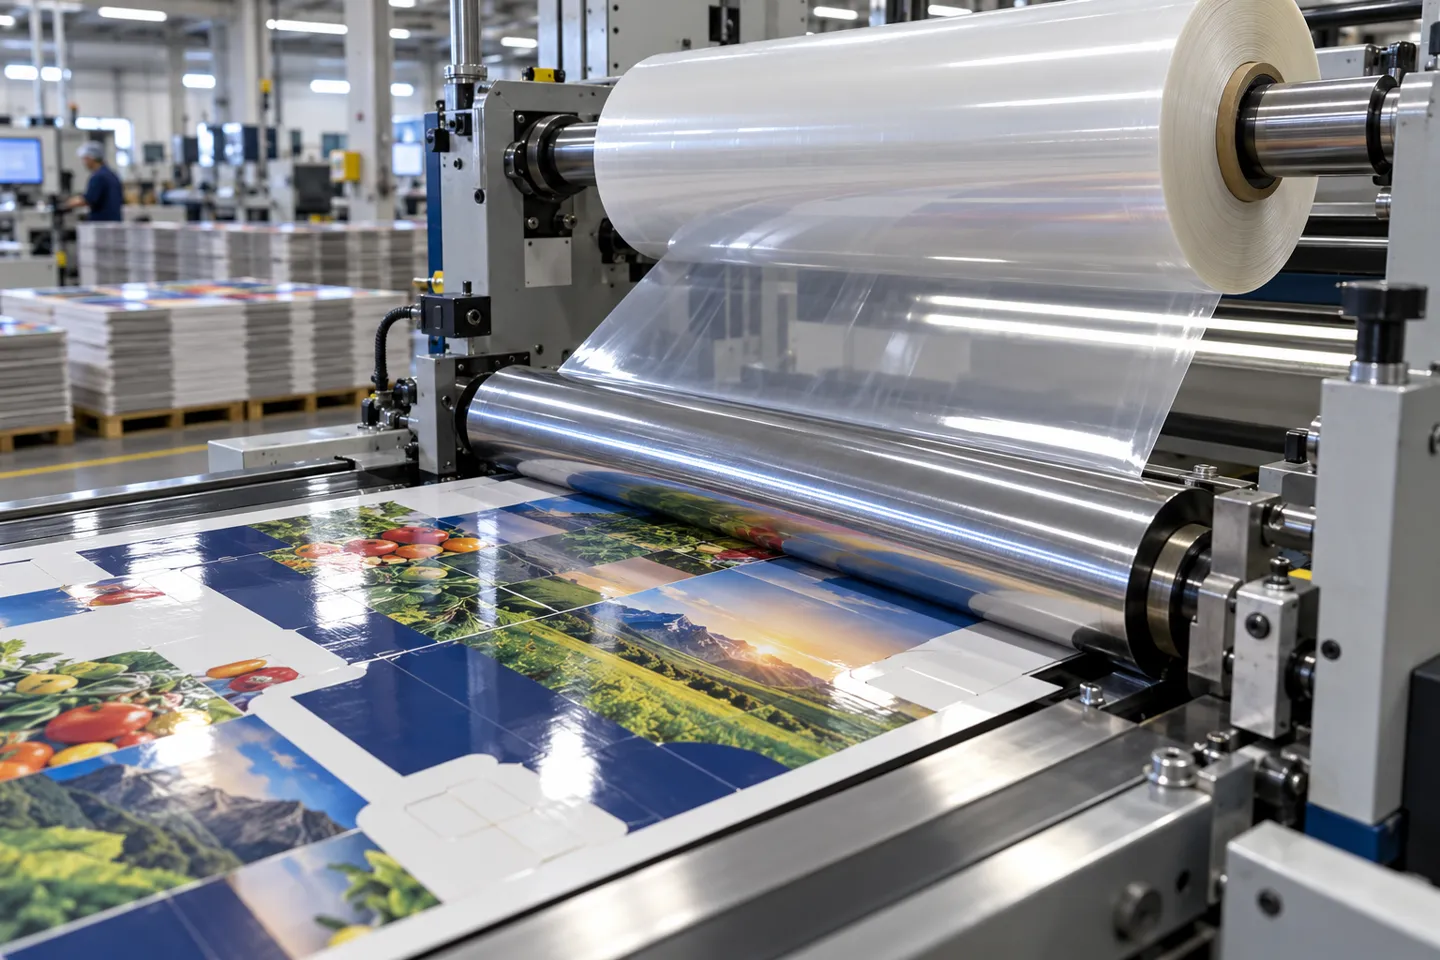
O que é, na verdade, a laminação BOPP
Esse filme é o BOPP, e a etapa é a laminação com BOPP. A camada laminada desempenha três funções discretas ao mesmo tempo. Faz com que as cores da tinta pareçam mais intensas, protege a impressão da humidade e de arranhões e confere rigidez para que as caixas, sacos e bolsas resistam ao manuseamento. O BOPP é o filme mais comum para esta função, porque o estiramento do polipropileno em duas direções confere-lhe uma transparência e resistência invulgares para a sua espessura.
Uma precisão antes de prosseguirmos. Este artigo trata da laminação de película em substratos de impressão e embalagem num contexto de produção. Não se refere à máquina de bolso de secretária que sela cartões de identificação, nem às linhas de produção que fabricam a película BOPP propriamente dita. Se trabalha na área da embalagem, gere uma gráfica ou tenciona adquirir equipamento de laminação, as próximas seis secções seguem a cadeia de decisões que realmente toma. Esta abrange desde o filme, passando pelo método de colagem e pela máquina, até ao impacto que todo o investimento tem na sua folha de custos.
Opções de películas: brilhante, mate, metalizada e muito mais
O próprio filme é a primeira decisão a tomar, e trata-se, sobretudo, de uma decisão de marketing. Cada variante de BOPP altera a forma como a embalagem se destaca na prateleira.
| Acabamento | Como é | Aplicações típicas | Nota sobre a seleção |
|---|---|---|---|
| BOPP brilhante | Brilho intenso, cores mais vivas | Produtos alimentares de grande consumo, embalagens de cartão para retalho, material promocional impresso | A opção padrão mais segura quando o impacto nas prateleiras é fundamental |
| BOPP mate | Suave, não refletor, com um toque de alta qualidade | Cosméticos, caixas de luxo, alimentos de alta qualidade | Apresenta menos problemas de reflexo sob a iluminação da loja; tenha em atenção o efeito prateado em tecidos lisos de cor escura |
| BOPP metalizado | Brilho metálico | Confeitaria, embalagens para presentes | Custo mais elevado do filme; forte barreira à luz como benefício adicional |
| BOPP antiembaciamento | Transparente com controlo de condensação | Alimentos frescos refrigerados | Concebido para vitrinas refrigeradas, não para trabalhos de impressão em geral |
| BOPP térmico (pré-revestido) | Brilhante ou mate, com uma camada adesiva ativada pelo calor já aplicada | Impressão em folhas, capas de livros, caixas de cartão | O filme contém o seu próprio adesivo, o que determina todas as escolhas do processo a seguir |
As caixas de cartão, os rótulos, as embalagens flexíveis e os sacos aceitam bem a laminação com BOPP, razão pela qual esta mesma família de películas é utilizada em embalagens de alimentos, cosméticos e retalho. O acabamento que escolher altera a aparência para o cliente. O que não altera é a forma como a película é colada, a velocidade da linha de produção ou o custo da colagem por metro quadrado. Essa é a decisão relativa ao processo, e é aí que reside o verdadeiro lucro.
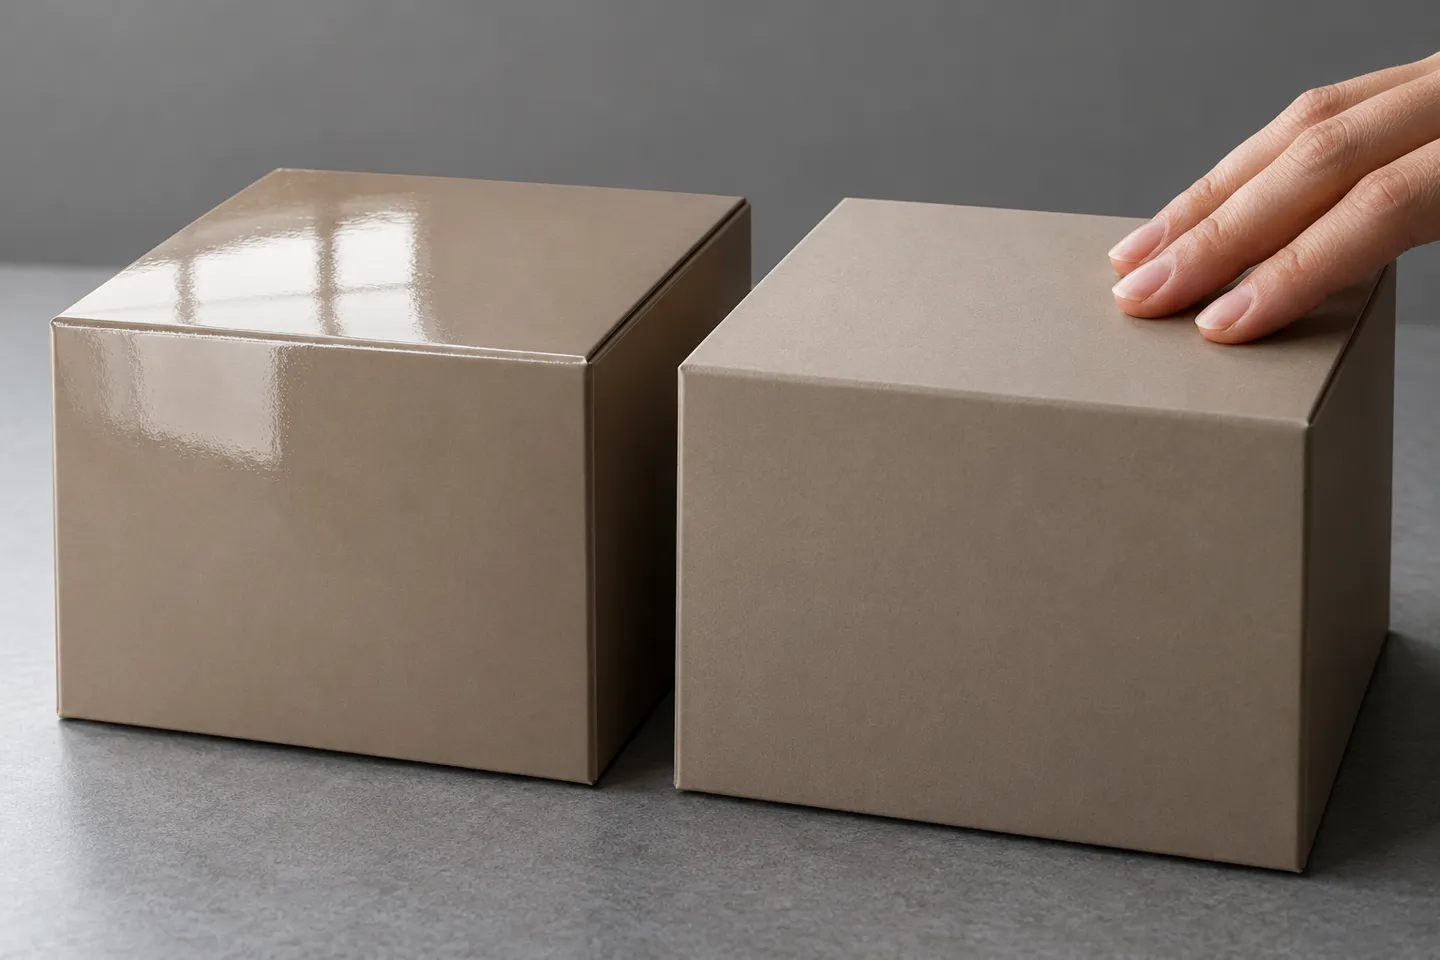
As quatro formas como o BOPP adere a um substrato
Cada linha de laminação de BOPP responde de forma diferente à mesma questão: de onde provém a força de ligação? Existem atualmente quatro soluções em uso na produção, e cada uma delas apresenta as suas próprias características em termos de logística do adesivo, comportamento de cura, limite de velocidade e padrões de falha.
As quatro rotas num relance
Laminação térmica: o adesivo fica sobre a película
A película térmica de BOPP é fornecida pré-revestida com um adesivo de baixo ponto de fusão, normalmente EVA. A máquina de laminação aquece um rolo cromado, o adesivo amolece e a pressão de contacto completa a ligação. Não é necessário verter, misturar nem limpar nenhum adesivo líquido. A ligação solidifica assim que a banda sai do rolo aquecido, pelo que as folhas laminadas passam diretamente para o corte, a aplicação de folha metálica ou a gravação em relevo, sem qualquer tempo de espera. Essa cura instantânea é a razão pela qual a laminação térmica se destaca em tiragens curtas, amostras e trabalhos com alimentação de folhas, onde o prazo de entrega é o argumento de venda. A desvantagem reside na equação da velocidade: o filme necessita de tempo de contacto com o rolo quente para que o adesivo se ative, pelo que as laminadoras térmicas atingem velocidades máximas bem inferiores às das linhas de laminação húmida. Se a tiragem for demasiado rápida, a ligação fica irregular, normalmente visível sob a forma de bolhas que aparecem apenas nas secções mais rápidas da tiragem.
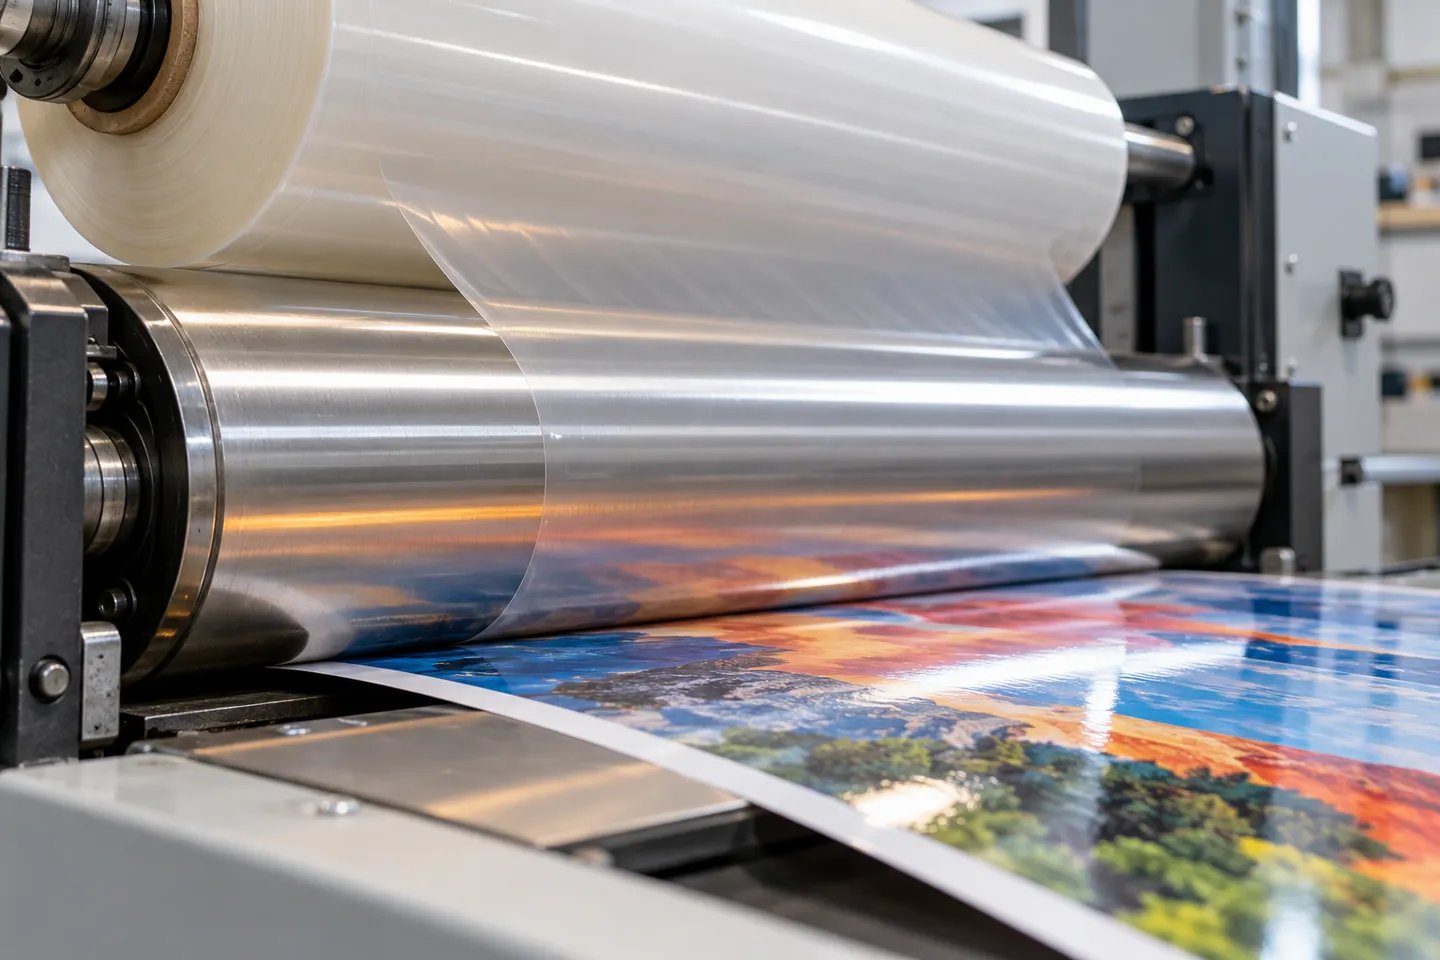
Laminação sem solventes: cola de dois componentes, sem forno
As linhas sem solventes realizam a colagem rolo a rolo com um adesivo de poliuretano de dois componentes que não contém solventes e não requer forno de secagem. Um sistema de dosagem aplica uma camada de cola extremamente fina, e a pressão entre os rolos une a película ao substrato. As referências do setor situam o consumo de adesivo na colagem de película a película entre cerca de 1,3 e 2,5 g/m², dependendo da cobertura de tinta (Enercon, s.d.). Como não há suporte que se evapore, estas linhas funcionam rapidamente e consomem pouca energia por metro. O problema reside na cura: a ligação ainda não está completa quando o rolo sai da máquina. Os laminados sem solventes necessitam de um tempo de cura à temperatura ambiente, e a cura total varia entre várias horas e cerca de dois dias, dependendo da composição química do adesivo (Universidade Nobelus, 2024). Nada pode ser cortado, embalado em saquinhos ou expedido até que o rolo esteja curado, o que transforma parte do seu armazém num relógio químico.
Laminação a seco com base em solventes: o método do forno
As linhas de colagem a seco aplicam um adesivo à base de solvente, fazem passar a banda por um forno de secagem com zonas de temperatura e, em seguida, laminam sob pressão de aperto enquanto o substrato ainda está quente. O forno, que normalmente funciona a cerca de 80 °C nas máquinas de produção, evapora o solvente e deixa para trás o adesivo ativo. Este método permite obter ligações fortes em estruturas difíceis: papel com película, película com folha de alumínio, trabalhos de qualidade para retorta. O custo está associado ao consumo de energia, à extração e ao manuseamento do solvente. Uma linha a seco também ocupa mais comprimento de piso do que uma máquina sem solventes com a mesma largura, porque o forno é simplesmente comprido. Nos casos em que os substratos se recusam a aderir de qualquer outra forma, esta continua a ser a solução fiável.
Laminação por extrusão: resina fundida como camada adesiva
As linhas de extrusão dispensam totalmente a utilização de adesivos. A máquina derrete a resina — normalmente LDPE, PP, EVA ou EAA — e extrude-a sob a forma de uma fina camada fundida entre os dois substratos; a própria resina funciona como ligação. As espessuras do filme nestas linhas variam entre cerca de 0,01 e 0,11 mm, e o processo permite combinar materiais com os quais os sistemas adesivos têm dificuldade: papel, tecido, não-tecido e malha de malha. É o método padrão para estruturas funcionais, em vez de proteção de impressão, razão pela qual é utilizado na conversão de embalagens alimentares e médicas. Pense nisso como a quarta opção para o caso específico em que uma das suas camadas não é, de todo, um filme imprimível.
Existe uma quinta opção, mais específica: películas térmicas sem adesivo que se unem a si próprias sem qualquer cola adicional. São utilizadas em caixas e capas de luxo, onde nem mesmo uma quantidade mínima de adesivo é desejável, e, para a maioria dos transformadores, representam uma aquisição de película, em vez de uma decisão relacionada com o equipamento.
A diferença no processo de cura é aquela que os compradores mais subestimam:
Uma dose de realidade: As colagens térmicas ficam definitivas no momento em que a folha sai do rolo. As colagens sem solventes requerem um tempo de cura que varia entre várias horas e dois dias, antes de o rolo poder ser cortado ou transformado. As linhas de colagem a seco realizam a laminação imediatamente após o forno, mas, em contrapartida, envolvem o consumo de energia do forno e o manuseamento de solventes. Planeie o espaço disponível e o trabalho em curso de acordo com o tempo de cura que o seu processo utilizar.
Adequar o processo à sua carteira de encomendas
Nenhuma das quatro estratégias é a melhor num sentido absoluto. A questão que se coloca é saber quais as falhas e os custos que a sua carteira de encomendas específica consegue suportar. Três características das suas encomendas determinam essa resposta.
- Estrutura do substrato. Os processos de trabalho com rolos de película a película e de película a folha indicam a utilização de métodos sem solventes. As estruturas premium com elevado teor de papel indicam a colagem a seco ou a utilização de folhas térmicas. As camadas de não-tecido e de tecido indicam a extrusão.
- Tamanho do lote e frequência de troca de produção. As séries longas tiram partido do limite máximo de velocidade mais elevado das linhas sem solventes. Os trabalhos curtos e frequentes prejudicam qualquer linha devido à limpeza do adesivo e aos tempos de espera para a cura, e favorecem as linhas térmicas.
- Promessa de entrega. Se vender com base no tempo de resposta, a cura térmica instantânea elimina o maior tempo de espera oculto. Se vender com base no preço unitário em grandes quantidades, o tempo de cura é menos importante do que os metros por minuto.
Analise as encomendas dos últimos três meses através desse filtro e, normalmente, uma rota destaca-se das outras:
Autoavaliação do processo
- Que combinações de substratos predominam nas vossas encomendas: película/película, papel/película ou estruturas funcionais?
- Qual é o comprimento mediano dos vossos lotes e com que frequência fazem a mudança de produção?
- Os clientes compram a sua rapidez ou o seu preço unitário?
- Tem espaço disponível no chão para uma área de cura ou comprimento suficiente no chão para um forno?
- A sua instalação elétrica suporta um forno com potência de vários quilowatts?
A tendência do setor fornece contexto. A maioria dos fabricantes de embalagens flexíveis modernos prefere adesivos sem solventes, segundo observadores do setor (Universidade Nobelus, 2024). As razões prendem-se com os custos de funcionamento, a maior facilidade de manuseamento e a segurança dos trabalhadores e do ambiente. As expectativas relativas a baixos níveis de COV continuam a impulsionar esta tendência. No entanto, é preciso ter cuidado com as alegações de marketing. Os vendedores de películas térmicas destacam que «não contêm qualquer adesivo», enquanto os vendedores de produtos sem solventes realçam que «não contêm solventes e têm uma quantidade mínima de cola». Ambos descrevem a mesma pressão regulamentar, mas de perspetivas opostas. A questão que realmente importa para os seus clientes é se a estrutura final — película, substrato e tinta — cumpre as regras de reciclabilidade dos mercados em que vendem. Há mais um aspeto que merece ser mencionado. Os transformadores de impressão digital realizam a laminação «near-line» em vez de «inline», o que lhes dá liberdade para escolher qualquer uma das quatro opções com base exclusivamente na rentabilidade da encomenda.
Como ler a ficha técnica de uma máquina de plastificação
Assim que o percurso estiver definido, a compra transforma-se num exercício de fichas técnicas, e estas são redigidas de forma a parecerem melhores do que o desempenho real das máquinas. Há dois hábitos que protegem o seu orçamento: ler cada valor juntamente com a respetiva condição e incluir essas condições na ficha de aceitação antes de assinar.
As duas velocidades em todas as fichas técnicas
As laminadoras roll-to-roll apresentam dois valores de velocidade, que não são sinónimos. A velocidade mecânica é a que o sistema de transmissão consegue atingir com a máquina a funcionar vazia ou quase vazia. A velocidade de laminação é a que a máquina mantém enquanto está efetivamente a colar a sua estrutura, e é sempre o valor mais baixo. Nas fichas técnicas de produção atuais, o valor da velocidade de laminação situa-se normalmente entre dez a vinte por cento abaixo do valor mecânico. Uma linha anunciada com uma velocidade mecânica de 450 m/min normalmente lamina a 400 m/min; uma máquina de colagem a seco de 250 m/min normalmente cola a 220 m/min. A diferença parece pequena até se calcular o custo por hora de uma tiragem longa. Planeie a capacidade com base no valor da velocidade de laminação e considere o valor da velocidade mecânica como um limite máximo que só atingirá em demonstrações.
Critérios de aceitação
Inclua isto nos seus critérios de aceitação: a capacidade é calculada com base na velocidade de laminação, tendo em conta o peso da camada e o substrato, e não com base na velocidade mecânica.
O valor mais elevado indicado no livro de amostras é a classificação mecânica.
O que mais deve constar na ficha de aceitação
A largura da banda é o fator mais importante, pois limita todos os outros aspetos. As linhas de produção roll-to-roll situam-se, na regra geral, em torno dos 1050, 1250 e 1350 mm. Opte pela largura que abranja o seu substrato normal mais largo e evite pagar por trabalhos ocasionais de grandes dimensões que uma fábrica parceira possa realizar.
O controlo da tensão é o aspeto ao qual as investigações sobre defeitos dos produtos acabam sempre por voltar. O controlo independente da tensão nos motores de desenrolamento, laminação e rebobinagem mantém ambas as bandas a mover-se a velocidades sincronizadas ao passar pela zona de compressão. O mínimo é de quatro motores; em linhas mais largas ou mais rápidas, são necessários oito. Quando um vendedor não consegue explicar quantas zonas de tensão a máquina possui, essa é a resposta.
A dosagem do adesivo determina o custo por metro quadrado em cada metro de produto sem solventes que produzir. Pergunte qual é a gama de espessuras de revestimento que o sistema de dosagem suporta e como é verificada. Nas linhas de colagem a seco, pergunte quantas zonas de temperatura o forno possui e como cada uma é controlada. Em seguida, analise com rigor a potência total. As linhas de laminação variam entre dezenas de quilowatts, no caso de máquinas compactas sem solventes, até 150 kW e mais, no caso de linhas largas de colagem a seco. O fornecimento de energia do seu edifício faz parte do preço de compra. Os diâmetros dos rolos de desenrolamento e rebobinagem, normalmente entre 600 e 800 mm, determinam a frequência com que a linha pára para emendas.
A matriz de limites abaixo resume toda a decisão:
Percurso de ligação vs. realidade da encomenda
| Percurso | Ajuste da estrutura da ordem | Ponto ideal | Mude de canal quando |
|---|---|---|---|
| Térmico (película pré-revestida) | Tiragens curtas, amostras, caixas de papel em folhas e capas | Cura instantânea, sem necessidade de manusear adesivos, prazos de execução rápidos | O filme longo/o filme avança em grande volume, situação em que o limite máximo de velocidade térmica limita a capacidade |
| Sem solventes | Trabalhos com rolos de película/película e película/folha metálica, de volume médio a elevado | Custo de cola mais baixo por metro quadrado, velocidades de laminação sustentadas mais elevadas, sem consumo de energia do forno | Estruturas com grande quantidade de papel ou extremamente exigentes, que requerem mais de 2-3 g/m² de adesivo |
| Secagem à base de solvente | Do papel ao filme, do filme à folha metálica: ligações exigentes para aplicações em retortas | Ligações mais resistentes em estruturas difíceis de unir | O orçamento energético, o manuseamento de solventes ou o comprimento do piso estão limitados |
| Extrusão | Estruturas funcionais em papel, não-tecido e tecido | A resina funciona também como camada de ligação; é adequada para aplicações na indústria alimentar e médica | Proteção de película fina/impressão em película, em que os custos de configuração da extrusora não trazem qualquer benefício |
Quando a laminação corre mal: defeitos e as suas causas ao nível da máquina
É nos defeitos que o conhecimento do processo se justifica, porque quase todos os problemas recorrentes de laminação têm origem em quatro causas principais: tensão do filme, pressão de contacto, temperatura e cura. Os tópicos do fórum sobre falhas parecem dramáticos, mas as causas são comuns. Um fabricante de sinalética que estava a laminar gráficos de motocross relatou uma tiragem que começou sem problemas durante 30 centímetros, mas que depois produziu uma linha de bolhas a cada 5 a 10 centímetros (Fórum Signs101, 2023). O padrão repetiu-se no resto da banda. O diagnóstico da comunidade apontou para uma tensão excessiva na alimentação e uma pressão de aperto excessiva que deformava o rolo, fazendo com que as duas bandas avançassem a velocidades ligeiramente diferentes. A resolução de problemas apresentada pela imprensa especializada chega à mesma tríade a partir de outra perspetiva (PostPress, 2015). Uma tensão insuficiente na alimentação retém ar. Alimentar a um ritmo mais rápido do que o da laminadora retém ar. E laminar impressões a jato de tinta antes de a tinta secar cria bolhas sobre os pontos de calor que se formam nos rolos inativos.
| Defeito | A primeira coisa a verificar | Capacidade da máquina que o impede |
|---|---|---|
| Bolhas | Tensão do rolo de alimentação e, em seguida, pressão de aperto | Controlo de tensão multizona; pressão uniforme e ajustável |
| Rugas | Equilíbrio da tensão ao longo da largura da tela | Guiagem da banda; estado dos rolos |
| Curl | Equilíbrio de tensão entre a película e o substrato | Zonas de tensão simétricas; materiais compatíveis |
| Delaminação | Espessura da camada e tempo de cura | Dosagem precisa do adesivo; um plano de cura que é efetivamente seguido |
| Listras prateadas | Estado da superfície do rolo de aperto | Calendário de manutenção dos rolos |
Essa tabela é um plano de diagnóstico, não uma lista de verificação para preencher de uma só vez. Trabalhe de cima para baixo, uma alteração por turno, e anote o que mudou.
Altere uma variável de cada vez. Uma avaria com quatro causas possíveis torna-se impossível de identificar se ajustar a tensão, a temperatura e a velocidade durante o mesmo turno. E após qualquer mudança de película ou substrato, as configurações anteriores são apenas sugestões, não factos: faça primeiro um pequeno teste com uma tira de material.
Esse hábito de testar estende-se à própria compra. O teste de aceitação mais fiável para uma nova laminadora consiste em testá-la com o seu próprio substrato, a sua própria película e com o peso de revestimento pretendido, antes de se efetuar o pagamento. Os fabricantes de máquinas que oferecem um teste pré-expedição com o material do cliente, com vídeo ou testemunha presente, distinguem-se facilmente daqueles que não o fazem.
O lado empresarial: capacidade, cura e liquidez
Se relermos toda esta cadeia, a matemática do investimento torna-se evidente. A cura é capital de exploração. Cada rolo sem solvente que fica na sala de cura durante um a dois dias representa material, tinta, tempo de máquina e espaço que ainda não podem ser faturados. E a sala de cura tem de existir algures num edifício que já se considera cheio. As linhas térmicas dispensam completamente esse tempo de espera, razão pela qual um transformador que vende com prazos de entrega curtos pode fixar preços para trabalhos que uma linha húmida não consegue. As velocidades nominais traduzem-se em custo unitário. Uma tiragem longa orçamentada com base numa velocidade mecânica de 450 m/min e produzida numa velocidade de laminação de 400 m/min proporciona cerca de 11% menos capacidade do que a prometida na folha de cálculo. Essa diferença repete-se a cada hora que o trabalho está em execução. A energia é um custo fixo que surge antes mesmo de se vender o primeiro metro. E a combinação de processos é uma estratégia de capacidade. Um transformador cuja carteira de encomendas mistura tiragens longas de película/película com trabalhos ocasionais em papel premium raramente adapta uma única máquina a ambas as necessidades. O modelo mais comum é uma linha sem solventes como motor de volume e uma máquina térmica para tiragens curtas.
Ao selecionar fornecedores, há cinco perguntas que vão além do que consta na brochura. Que substratos é que a linha consegue realmente laminar? Qual é a capacidade de suporte ao peso da camada de revestimento? Como estão dispostas as zonas de tensão? Qual é o teste de aceitação? E qual deve ser a potência fornecida pela rede elétrica? A gama de máquinas de laminação da KETE, por exemplo, divulga os valores de velocidade de cada modelo e indica larguras de banda de 1050, 1250 e 1350 mm (gama de máquinas de laminação). A série inclui linhas de duas e três camadas sem solventes, com velocidades de 450 m/min na parte mecânica e 400 m/min na laminação. As máquinas de colagem a seco operam a velocidades entre 150 e 250 m/min, e uma linha de extrusão de 150 m/min abrange estruturas não tecidas e funcionais. Seja qual for a marca que escolher, mantenha a conversa centrada nessas cinco perguntas e os valores na sua folha de aceitação corresponderão aos valores na sua fatura.
Se desejar uma segunda opinião sobre qualquer um destes parâmetros, testamos as máquinas em potencial com o seu próprio material antes do envio e oferecemos uma garantia de, pelo menos, um ano para todas as unidades, prorrogável para dois anos em modelos selecionados (testes de funcionamento antes do embarque).
Marque o seu teste pré-embarque
Traga a sua película, o substrato e o peso do revestimento. Testamos a máquina com o seu próprio material antes do envio, e os valores indicados na sua folha de aceitação são aqueles que servem de referência para a nossa assinatura.
Marcar um testeReferências
- Universidade Nobelus. «Como configurar a sua linha ideal de embalagens flexíveis: escolher um método de laminação.» 2024. nobelusuniversity.com
- Enercon. «Melhores práticas e desenvolvimentos na laminação sem solventes.» s.d. enerconind.com
- PostPress. «Perguntas e respostas: Problemas comuns na laminação.» 2015. postpressmag.com
- Signs101.com. «Problema com as bolhas na laminação». 2023. signs101.com