 ID
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

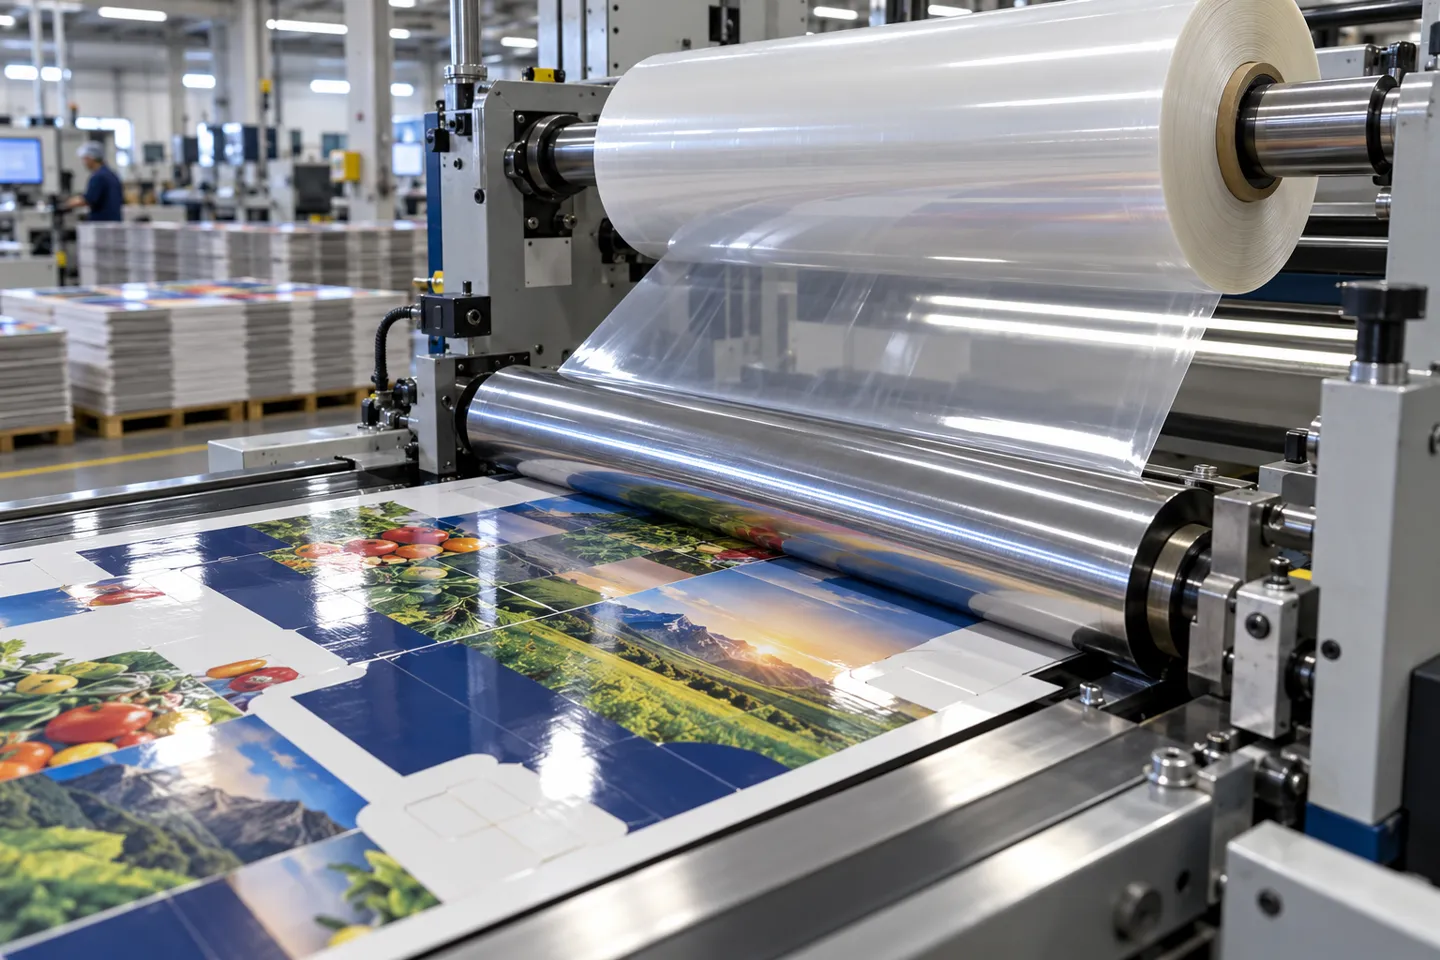
Karton cetak jarang dijual ke pasar dalam keadaan polos. Sebelum lembaran tersebut dipotong dan dilipat, sebagian besar kemasan melewati satu tahap lagi: sebuah film polipropilena tipis yang diorientasikan secara biaksial direkatkan di atas tinta.
Apa Itu Laminasi BOPP Sebenarnya
Film tersebut adalah BOPP, dan prosesnya disebut laminasi BOPP. Lapisan laminasi ini menjalankan tiga fungsi penting sekaligus. Lapisan ini membuat warna tinta tampak lebih pekat, melindungi hasil cetakan dari kelembapan dan goresan, serta menambah kekakuan sehingga karton, kantong, dan kemasan pouch tetap utuh saat ditangani. BOPP merupakan film yang paling umum digunakan untuk tujuan ini karena peregangan polipropilena dalam dua arah memberikan kejernihan dan kekuatan yang luar biasa untuk ketebalannya.
Satu hal yang perlu diperjelas sebelum kita melangkah lebih jauh. Artikel ini membahas tentang pelapisan film pada substrat cetak dan kemasan dalam lingkungan produksi. Artikel ini tidak membahas mesin kantong meja yang digunakan untuk menyegel kartu identitas, dan juga tidak membahas lini produksi yang memproduksi film BOPP itu sendiri. Jika Anda menangani bidang kemasan, mengelola percetakan, atau berencana membeli peralatan laminasi, enam bagian berikutnya akan membahas alur proses yang menjadi dasar pengambilan keputusan Anda. Alur ini dimulai dari film, dilanjutkan dengan metode pengikatan, lalu mesin, dan berakhir pada dampak keseluruhan investasi tersebut terhadap perhitungan biaya Anda.
Pilihan Film: Gloss, Matte, Metalik, dan Lainnya
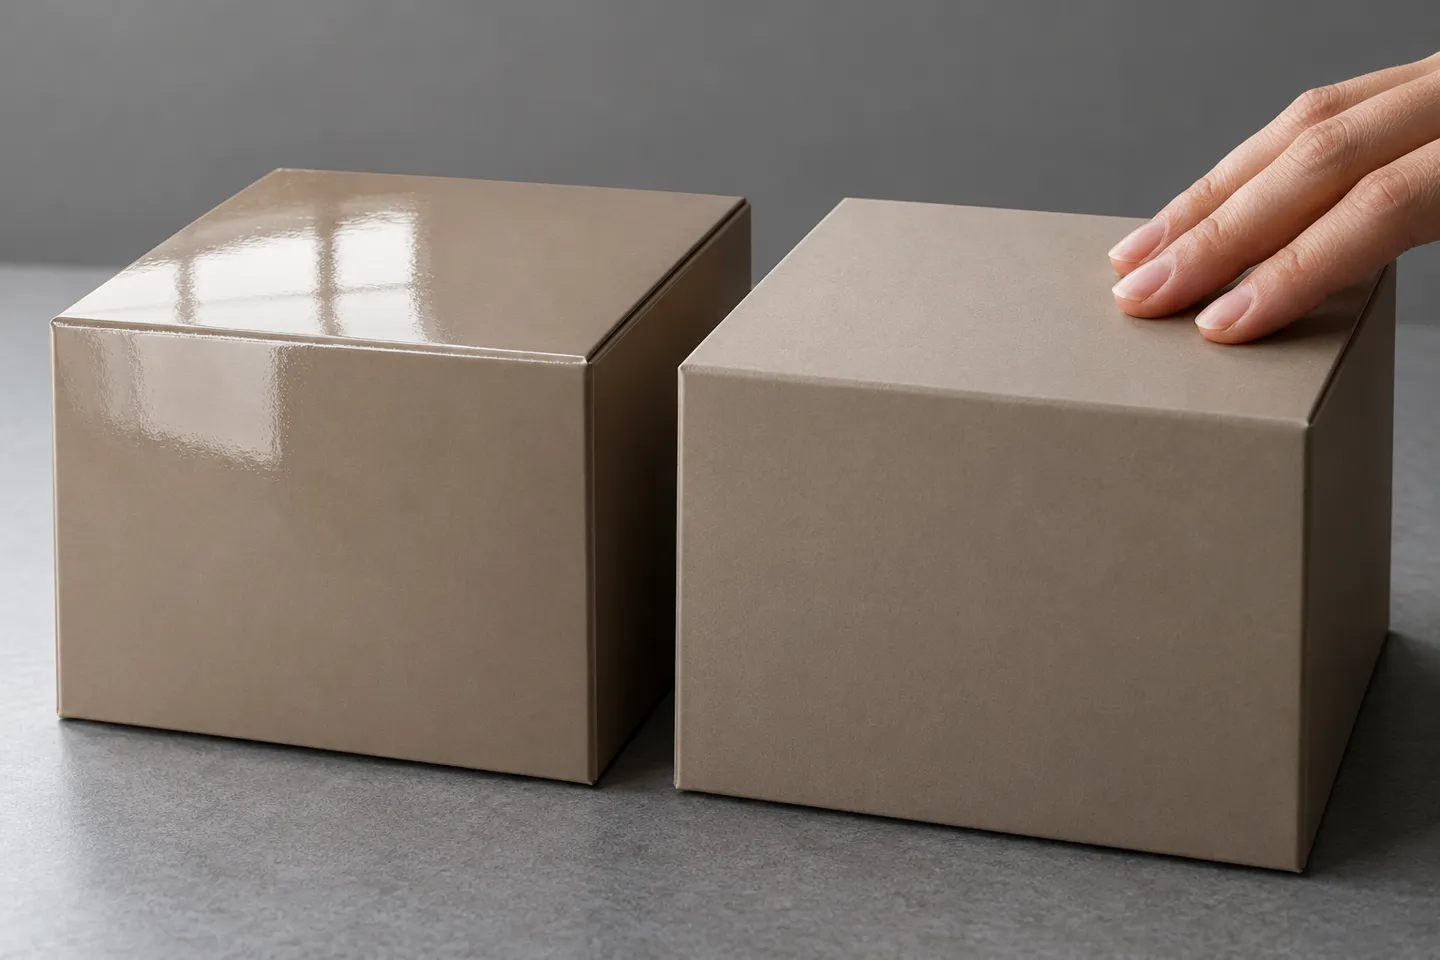
Film itu sendiri merupakan keputusan pertama, dan sebagian besar merupakan keputusan pemasaran. Setiap varian BOPP memengaruhi tampilan kemasan tersebut di rak.
| Selesai | Seperti apa bentuknya | Aplikasi yang umum | Catatan seleksi |
|---|---|---|---|
| BOPP Berkilau | Kilau yang tinggi, warna-warnanya tampak lebih mencolok | Makanan FMCG, kemasan karton ritel, materi cetak promosi | Pilihan standar yang paling aman ketika dampak rak menjadi faktor terpenting |
| BOPP matte | Lembut, tidak memantulkan cahaya, dan terasa mewah | Kosmetik, kotak mewah, makanan premium | Masalah silau lebih sedikit terjadi di bawah pencahayaan toko; perhatikan adanya efek perak pada warna solid gelap |
| BOPP berlapis logam | Kilau logam | Permen, kemasan hadiah | Biaya produksi film yang lebih tinggi; penghalang cahaya yang kuat sebagai manfaat tambahan |
| BOPP Anti-kabut | Jernih dengan fitur pengendalian embun | Makanan segar yang disimpan dalam lemari pendingin | Dirancang khusus untuk etalase pendingin, bukan untuk pekerjaan cetak umum |
| BOPP termal (berlapis sebelumnya) | Berkilau atau matte dengan lapisan perekat yang diaktifkan oleh panas yang sudah diaplikasikan | Pencetakan lembaran, sampul buku, kotak karton | Film ini memiliki daya rekatnya sendiri, yang membentuk seluruh proses pemilihan di bawah ini |
Karton, label, kantong fleksibel, dan tas semuanya dapat dilaminasi dengan baik menggunakan BOPP; itulah sebabnya jenis film yang sama digunakan secara luas dalam kemasan makanan, kosmetik, dan ritel. Hasil akhir yang Anda pilih akan memengaruhi apa yang dilihat pelanggan. Namun, hal yang tidak berubah adalah cara film tersebut direkatkan, kecepatan jalur produksi, atau biaya perekat per meter persegi. Itulah keputusan proses, dan di situlah letak keuntungan yang sesungguhnya.
Empat Cara BOPP Menempel pada Substrat
Setiap lini laminasi BOPP menjawab pertanyaan yang sama dengan cara yang berbeda: dari mana asal gaya ikatan tersebut? Saat ini terdapat empat jawaban yang diterapkan dalam produksi, dan masing-masing memiliki karakteristik logistik perekat, perilaku pengeringan, batas kecepatan, serta pola kegagalan yang berbeda-beda.
Sekilas tentang keempat rute tersebut
Laminasi termal: perekat melekat pada lapisan film
Film BOPP termal sudah dilapisi sebelumnya dengan perekat titik leleh rendah, biasanya EVA. Mesin laminasi memanaskan rol krom, perekat melunak, dan tekanan celah menyelesaikan proses penyambungan. Tidak ada perekat cair yang dituangkan, dicampur, atau dibersihkan. Sambungan mengeras segera setelah lembaran meninggalkan rol yang dipanaskan, sehingga lembaran yang telah dilaminasi langsung dipindahkan ke proses pemotongan, pelapisan foil, atau embossing tanpa perlu menunggu. Pengeringan instan inilah yang menjadikan laminasi termal unggul dalam produksi dalam jumlah kecil, pembuatan sampel, dan pekerjaan lembaran di mana waktu penyelesaian menjadi nilai jual utama. Komprominya terletak pada perhitungan kecepatan: film memerlukan waktu kontak pada rol panas agar perekat aktif, sehingga kecepatan maksimum mesin laminasi termal jauh di bawah mesin laminasi basah. Jika proses dijalankan terlalu cepat, ikatan akan menjadi tidak merata, biasanya terlihat sebagai gelembung yang muncul hanya pada bagian-bagian yang diproses lebih cepat.
Laminasi tanpa pelarut: lem dua komponen, tanpa oven
Lini produksi tanpa pelarut melakukan penyambungan roll-to-roll menggunakan perekat poliuretan dua komponen yang tidak mengandung pelarut dan tidak memerlukan oven pengering. Sistem pengukur mengaplikasikan lapisan perekat setipis benang, dan celah penjepit menyatukan film dengan substrat. Referensi industri menyebutkan bahwa penggunaan perekat pada penyambungan film-ke-film berkisar antara 1,3 hingga 2,5 g/m² tergantung pada tingkat cakupan tinta (Enercon, t.t.). Karena tidak ada bahan pembawa yang perlu menguap, proses ini berjalan cepat dan hanya membutuhkan sedikit energi per meter. Tantangannya terletak pada proses pengeringan: ikatan perekat belum sepenuhnya terbentuk saat gulungan keluar dari mesin. Laminasi tanpa pelarut memerlukan waktu pengeringan pada suhu kamar, dan waktu pengeringan penuh berkisar antara beberapa jam hingga sekitar dua hari, tergantung pada komposisi kimia perekat (Universitas Nobelus, 2024). Tidak ada produk yang bisa dipotong, dikemas dalam kantong, atau dikirim sebelum gulungan tersebut mengering, sehingga bagian dari gudang Anda berubah menjadi semacam laboratorium kimia.
Laminasi kering berbasis pelarut: metode oven
Lini pengikatan kering melapisi perekat yang mengandung pelarut, mengalirkan lembaran melalui oven pengering dengan zona-zona suhu, lalu melakukan laminasi di bawah tekanan celah saat substrat masih panas. Oven tersebut, yang umumnya beroperasi pada suhu sekitar 80°C pada mesin produksi, menguapkan pelarut dan meninggalkan perekat aktif di permukaan. Metode ini menghasilkan ikatan yang kuat pada struktur yang sulit: kertas ke film, film ke aluminium foil, serta produk berstandar retort. Anda harus membayar biayanya dalam bentuk konsumsi energi, proses ekstraksi, dan penanganan pelarut. Jalur kering juga membutuhkan ruang lantai yang lebih panjang dibandingkan mesin tanpa pelarut dengan lebar yang sama, karena ovennya memang panjang. Ketika substrat tidak dapat direkatkan dengan cara lain, ini tetap menjadi solusi yang dapat diandalkan.
Laminasi ekstrusi: resin cair sebagai lapisan perekat
Lini ekstrusi sama sekali tidak menggunakan perekat. Mesin tersebut melelehkan resin—biasanya LDPE, PP, EVA, atau EAA—dan mengekstrusi resin tersebut sebagai lapisan cair tipis di antara dua substrat; resin itu sendiri berfungsi sebagai perekat. Ketebalan film pada jalur ini berkisar antara sekitar 0,01 hingga 0,11 mm, dan proses ini mampu menangani kombinasi bahan yang sulit diatasi oleh sistem perekat: kertas, kain tekstil, nonwoven, dan jaring rajutan. Ini merupakan metode standar untuk struktur fungsional, bukan untuk perlindungan cetakan, itulah sebabnya metode ini banyak digunakan dalam industri pengemasan makanan dan medis. Anggaplah ini sebagai solusi keempat untuk kasus khusus di mana salah satu lapisan Anda sama sekali bukan film yang dapat dicetak.
Ada solusi kelima yang bersifat khusus: film termal tanpa perekat yang dapat menempel pada dirinya sendiri tanpa perlu tambahan lem. Film ini digunakan untuk pembuatan kotak dan sampul mewah di mana penggunaan perekat sekecil apa pun pun tidak diinginkan, dan bagi sebagian besar produsen kemasan, hal ini lebih merupakan keputusan pembelian film daripada keputusan terkait mesin.
Perbedaan proses pengeringan inilah yang paling sering diremehkan oleh para pembeli:
Refleksi realitas: Ikatan termal sudah permanen begitu lembaran keluar dari rol. Ikatan tanpa pelarut memerlukan waktu pengeringan selama beberapa jam hingga dua hari sebelum gulungan dapat dipotong atau diolah lebih lanjut. Jalur laminasi ikatan kering langsung melakukan laminasi setelah keluar dari oven, namun memerlukan energi oven dan penanganan pelarut sebagai gantinya. Rencanakan ruang lantai dan persediaan barang dalam proses sesuai dengan waktu siklus yang digunakan dalam proses Anda.
Menyesuaikan Proses dengan Buku Pesanan Anda
Tak satu pun dari keempat rute tersebut yang bisa dikatakan sebagai yang terbaik dalam arti mutlak. Pertanyaan yang relevan adalah kegagalan dan biaya apa saja yang dapat ditanggung oleh buku pesanan Anda. Tiga atribut pesanan Anda lah yang menentukan hal tersebut.
- Struktur substrat. Proses pengolahan gulungan film-ke-film dan film-ke-foil mengarah pada metode tanpa pelarut. Struktur premium yang banyak menggunakan kertas mengarah pada pengikatan kering atau lembaran termal. Lapisan nonwoven dan kain mengarah pada proses ekstrusi.
- Ukuran batch dan frekuensi pergantian produksi. Produksi dalam jumlah besar mengoptimalkan kecepatan maksimum yang lebih tinggi pada lini produksi tanpa pelarut. Pekerjaan dalam jumlah kecil yang sering dilakukan justru memberatkan lini produksi mana pun karena proses pembersihan lem dan waktu tunggu pengeringan, serta lebih menguntungkan lini produksi termal.
- Janji pengiriman. Jika Anda menjual berdasarkan waktu penyelesaian, bahan termal yang mengeras seketika akan menghilangkan waktu tunggu tersembunyi yang paling lama. Jika Anda menjual berdasarkan harga satuan dalam jumlah besar, durasi pengeringan tidak sepenting kecepatan dalam meter per menit.
Saring pesanan Anda selama tiga bulan terakhir menggunakan filter tersebut, dan biasanya akan muncul satu rute yang berbeda dari yang lain:
Pemeriksaan mandiri proses
- Pasangan substrat apa yang paling banyak dipesan, film/film, kertas/film, atau struktur fungsional?
- Berapa panjang batch median Anda dan seberapa sering Anda melakukan pergantian produksi?
- Apakah pelanggan membeli karena kecepatan Anda atau harga satuan Anda?
- Apakah Anda memiliki ruang lantai untuk area pengeringan, atau panjang lantai yang cukup untuk oven?
- Apakah pasokan listrik Anda mampu mendukung rangkaian oven berdaya beberapa kilowatt?
Arah perkembangan industri ini memberikan konteks tambahan. Sebagian besar produsen kemasan fleksibel modern lebih memilih perekat tanpa pelarut, demikian menurut para pengamat industri (Universitas Nobelus, 2024). Alasannya meliputi biaya operasional, kemudahan penanganan, serta keselamatan bagi pekerja dan lingkungan. Harapan akan rendahnya kandungan VOC terus mendorong ke arah yang sama. Namun, saksikanlah klaim pemasaran tersebut dengan hati-hati. Penjual film termal mengedepankan slogan “tanpa perekat sama sekali”, sedangkan penjual produk tanpa pelarut mengedepankan “tanpa pelarut, perekat minimal”. Keduanya menggambarkan tekanan regulasi yang sama dari sudut pandang yang berlawanan. Pertanyaan yang sebenarnya penting bagi pelanggan Anda adalah apakah struktur akhir—yang terdiri dari film, substrat, dan tinta—memenuhi aturan daur ulang di pasar tempat Anda menjual produk tersebut. Ada satu hal lagi yang layak disinggung. Pengolah cetak digital melakukan laminasi secara near-line, bukan inline, sehingga mereka bebas memilih salah satu dari empat metode tersebut berdasarkan pertimbangan ekonomi pesanan saja.
Cara Membaca Lembar Spesifikasi Mesin Laminasi
Begitu rute sudah ditetapkan, proses pembelian berubah menjadi urusan lembar spesifikasi, dan lembar spesifikasi tersebut disusun agar terlihat lebih baik daripada kinerja mesin yang sebenarnya. Ada dua kebiasaan yang dapat melindungi anggaran Anda: membaca setiap angka beserta kualifikasinya, serta mencantumkan kualifikasi tersebut dalam lembar persetujuan sebelum Anda menandatanganinya.
Dua Nilai Kecepatan pada Setiap Lembar Spesifikasi
Mesin laminasi roll-to-roll mencantumkan dua angka kecepatan, dan keduanya bukanlah sinonim. Kecepatan mekanis adalah kemampuan sistem penggerak saat mesin beroperasi tanpa beban atau dengan beban hampir kosong. Kecepatan laminasi adalah kecepatan yang dipertahankan mesin saat benar-benar melakukan proses pengikatan pada struktur Anda, dan angka ini selalu lebih rendah. Pada lembar spesifikasi produksi terkini, angka kecepatan laminasi umumnya berada sepuluh hingga dua puluh persen di bawah angka kecepatan mekanis. Sebuah lini yang diiklankan dengan kecepatan mekanis 450 m/menit biasanya melaminasi pada kecepatan 400 m/menit; mesin pengikatan kering dengan kecepatan 250 m/menit biasanya mengikat pada kecepatan 220 m/menit. Selisih ini terdengar kecil sampai Anda menghitung harga produksi dalam jumlah besar per jam. Rencanakan kapasitas berdasarkan angka kecepatan laminasi dan anggap angka kecepatan mekanis sebagai batas atas yang hanya akan Anda capai dalam demonstrasi.
Kriteria penerimaan
Tuliskan hal ini dalam kriteria penerimaan Anda: kapasitas dihitung berdasarkan kecepatan laminasi pada berat lapisan dan substrat yang Anda gunakan, bukan berdasarkan kecepatan mekanis.
Angka tertinggi dalam buku contoh tersebut adalah nilai mekanis.
Apa Saja yang Harus Tercantum dalam Lembar Persetujuan
Lebar web menjadi pertimbangan utama karena hal ini menentukan semua aspek lainnya. Lini produksi roll-to-roll umumnya berkisar pada 1050, 1250, dan 1350 mm. Pilihlah lebar yang dapat mencakup substrat standar terlebar yang Anda miliki, dan hindari mengeluarkan biaya untuk pekerjaan berukuran ekstra besar yang sesekali muncul—karena pekerjaan semacam itu dapat ditangani oleh pabrik mitra.
Pengendalian tegangan adalah hal yang selalu menjadi fokus utama dalam penyelidikan masalah cacat produk. Pengendalian tegangan independen pada motor pelepas gulungan, laminasi, dan penggulung kembali memastikan kedua lembaran bergerak dengan kecepatan yang selaras saat melewati celah. Empat motor adalah jumlah minimum, sedangkan delapan motor diperlukan pada lini produksi yang lebih lebar atau berkecepatan lebih tinggi. Jika seorang tenaga penjualan tidak dapat menjelaskan berapa banyak zona tegangan yang dimiliki mesin tersebut, itulah jawabannya.
Pengukuran perekat menentukan biaya per meter persegi pada setiap meter produksi tanpa pelarut yang Anda jalankan. Tanyakan rentang berat lapisan yang dapat ditangani oleh sistem pengukuran tersebut dan bagaimana hal itu diverifikasi. Pada lini dry-bond, tanyakan berapa banyak zona suhu yang dimiliki oven dan bagaimana masing-masing zona dikendalikan. Kemudian perhatikan daya total secara jujur. Daya lini laminasi berkisar dari puluhan kilowatt untuk mesin tanpa pelarut yang ringkas hingga 150 kW dan lebih untuk lini dry-bond yang lebar. Pasokan listrik gedung Anda merupakan bagian dari harga pembelian. Diameter gulungan saat dibuka dan digulung kembali, umumnya 600 hingga 800 mm, menentukan seberapa sering lini produksi berhenti untuk penyambungan.
Matriks batas di bawah ini merangkum seluruh proses pengambilan keputusan:
Rute ikatan vs realitas pesanan
| Rute | Kesesuaian struktur pesanan | Titik optimal | Beralihlah ke saluran lain saat |
|---|---|---|---|
| Termal (film berlapis sebelumnya) | Produksi dalam jumlah kecil, sampel, kotak karton yang dimasukkan lembar demi lembar, dan sampul | Hasil instan, tanpa perlu menangani perekat, waktu penyelesaian cepat | Film panjang/proses pemutaran film berlangsung dalam volume besar, di mana batas kecepatan termal menyebabkan kapasitas menjadi tidak terpakai |
| Tanpa pelarut | Pengerjaan gulungan film/film dan film/foil, volume menengah hingga tinggi | Biaya lem terendah per meter persegi, kecepatan laminasi berkelanjutan tertinggi, tanpa konsumsi energi oven | Struktur yang menggunakan banyak kertas atau sangat menuntut, yang membutuhkan perekat lebih dari 2–3 g/m² |
| Berbasis pelarut, kering | Dari kertas ke film, dari film ke foil, ikatan yang sangat kuat untuk aplikasi retort | Ikatan terkuat pada struktur yang sulit diikat | Anggaran energi, penanganan pelarut, atau panjang lantai memiliki batasan |
| Ekstrusi | Struktur fungsional dari kertas, bahan nonwoven, dan kain | Resin juga berfungsi sebagai lapisan perekat; cocok untuk pengolahan bahan makanan dan medis | Pelindung lapisan tipis/cetakan film, di mana biaya pengaturan ekstruder sama sekali tidak memberikan manfaat apa pun |
Ketika Proses Laminasi Berjalan Tidak Sesuai Harapan: Cacat dan Penyebabnya dari Sisi Mesin
Dalam hal cacat produk, pengetahuan tentang proses sangatlah berharga, karena hampir setiap masalah laminasi yang berulang dapat ditelusuri kembali ke empat penyebab utama: tegangan film, tekanan nip, suhu, dan proses pengeringan. Utas-utas di forum yang membahas kegagalan tersebut memang terlihat dramatis, tetapi penyebabnya sebenarnya biasa saja. Seorang pembuat papan iklan yang sedang melaminasi grafis motorcross melaporkan bahwa proses laminasi awalnya berjalan lancar selama 30 sentimeter, lalu muncul deretan gelembung setiap 5 hingga 10 sentimeter (Forum Signs101, 2023). Pola tersebut terulang pada bagian-bagian lain dari lembaran. Hasil diagnosis komunitas menunjukkan bahwa hal ini disebabkan oleh ketegangan pasokan yang terlalu tinggi dan tekanan penjepit yang berlebihan sehingga menyebabkan deformasi pada rol, yang mengakibatkan kedua lembaran bergerak dengan kecepatan yang sedikit berbeda. Pemecahan masalah yang dipublikasikan di media industri juga menyimpulkan ketiga faktor tersebut dari sudut pandang yang berbeda (PostPress, 2015). Pasokan yang tidak memadai menyebabkan terjebaknya udara. Mengumpankan kertas lebih cepat daripada kecepatan mesin laminasi juga menyebabkan terjebaknya udara. Selain itu, melaminasi hasil cetakan inkjet sebelum tinta mengering akan menimbulkan gelembung udara di atas titik-titik panas yang terbentuk pada rol yang tidak berputar.
| Cacat | Hal pertama yang perlu diperiksa | Kemampuan mesin yang mencegah hal tersebut |
|---|---|---|
| Gelembung | Tegangan gulungan pasokan, kemudian tekanan celah | Kontrol tegangan multi-zona; celah yang merata dan dapat disesuaikan |
| Kerutan | Keseimbangan tegangan di seluruh lebar kain | Pemandu web; kondisi rol |
| Curl | Keseimbangan tegangan antara film dan substrat | Zona tegangan simetris; bahan yang serasi |
| Delaminasi | Berat lapisan dan waktu pengeringan | Pengukuran perekat yang akurat; rencana pengeringan yang benar-benar dijalankan |
| Garis-garis perak | Kondisi permukaan rol nip | Jadwal pemeliharaan roller |
Tabel itu adalah daftar perintah diagnostik, bukan daftar periksa yang harus diselesaikan dalam sekali jalan. Kerjakan dari atas ke bawah, satu perubahan per shift, dan catat apa saja yang telah diubah.
Ubah satu variabel pada satu waktu. Sebuah cacat yang memiliki empat kemungkinan penyebab akan sulit dilacak jika Anda menyesuaikan tegangan, suhu, dan kecepatan dalam satu shift yang sama. Dan setelah penggantian film atau substrat apa pun, pengaturan sebelumnya hanyalah saran, bukan fakta: lakukan uji coba singkat terlebih dahulu.
Kebiasaan uji coba tersebut juga berlaku pada proses pembelian itu sendiri. Uji penerimaan yang paling dapat diandalkan untuk mesin laminasi baru adalah dengan mengujinya pada bahan dasar Anda sendiri, film Anda sendiri, dengan berat lapisan yang Anda targetkan, sebelum pembayaran dilakukan. Produsen mesin yang menawarkan uji coba prapengiriman menggunakan bahan milik pelanggan, disertai rekaman video atau saksi langsung, mudah dibedakan dari mereka yang tidak melakukannya.
Aspek Bisnis: Kapasitas, Pengeringan, dan Kas
Baca kembali rantai ini dan perhitungan investasinya akan terlihat dengan sendirinya. Proses pengeringan merupakan modal kerja. Setiap gulungan tanpa pelarut yang berada di ruang pengeringan selama satu hingga dua hari merupakan bahan baku, tinta, waktu mesin, dan ruang lantai yang belum dapat ditagihkan. Dan ruang pengeringan harus ada di suatu tempat di dalam gedung yang menurut Anda sudah penuh. Jalur termal sama sekali tidak memerlukan waktu tunggu tersebut, itulah sebabnya pengolah yang menjual berdasarkan waktu penyelesaian dapat menetapkan harga pekerjaan yang tidak bisa ditawarkan oleh jalur basah. Peringkat kecepatan menentukan biaya per unit. Pekerjaan produksi massal yang dihitung berdasarkan kecepatan mekanis 450 m/menit namun diproduksi pada kecepatan laminasi 400 m/menit menghasilkan kapasitas sekitar sebelas persen lebih rendah daripada yang dijanjikan dalam spreadsheet. Selisih tersebut terulang setiap jam selama pekerjaan berjalan. Listrik adalah biaya tetap yang harus dibayar bahkan sebelum meter pertama terjual. Dan campuran proses merupakan strategi kapasitas. Sebuah perusahaan konversi yang buku pesananannya memadukan produksi film/film dalam jumlah besar dengan pekerjaan kertas premium sesekali jarang menyesuaikan satu mesin untuk keduanya. Bentuk yang umum adalah jalur tanpa pelarut sebagai mesin volume dan mesin termal sebagai penguji produksi dalam jumlah kecil.
Saat Anda menyusun daftar pendek pemasok, ada lima pertanyaan yang harus diprioritaskan daripada sekadar melihat brosur. Substrat apa saja yang sebenarnya dapat dilaminasi oleh lini produksi tersebut? Seberapa besar beban yang dapat ditanggungnya pada berat lapisan yang Anda tentukan? Bagaimana susunan zona tegangan? Apa saja kriteria uji penerimaan? Dan apa saja spesifikasi pasokan listrik yang harus dipenuhi? Jajaran mesin laminasi KETE, misalnya, mencantumkan angka kecepatan pada setiap model serta mencantumkan lebar bahan rol sebesar 1050, 1250, dan 1350 mm (jajaran mesin laminasi). Seri ini mencakup lini produksi dua dan tiga lapis tanpa pelarut dengan kecepatan mekanis 450 m/menit dan kecepatan laminasi 400 m/menit. Mesin dry-bond beroperasi pada kecepatan 150 hingga 250 m/menit, sedangkan lini ekstrusi 150 m/menit mencakup bahan nonwoven dan struktur fungsional. Apa pun merek yang Anda pilih, pastikan pembicaraan berfokus pada lima pertanyaan tersebut, dan angka-angka pada lembar persetujuan Anda akan sesuai dengan angka-angka pada faktur Anda.
Jika Anda ingin mendapatkan pendapat kedua mengenai salah satu parameter ini, kami akan menguji mesin-mesin yang akan dikirim menggunakan bahan Anda sendiri sebelum pengiriman, dan setiap unit dilengkapi dengan garansi minimal satu tahun, yang dapat diperpanjang hingga dua tahun untuk model-model tertentu (uji coba sebelum pengiriman).
Pesan Uji Coba Pra-Pengiriman Anda
Bawalah film, substrat, dan berat lapisan Anda. Kami akan menguji mesin tersebut menggunakan bahan Anda sendiri sebelum pengiriman, dan angka-angka yang tercantum pada lembar penerimaan Anda itulah yang akan kami tandatangani sebagai bukti penerimaan.
Jadwalkan Uji CobaReferensi
- Universitas Nobelus. “Cara Menyusun Lini Produksi Flex Pack yang Ideal: Memilih Metode Laminasi.” 2024. nobelusuniversity.com
- Enercon. “Praktik Terbaik & Perkembangan dalam Laminasi Tanpa Pelarut.” t.t. enerconind.com
- PostPress. “Tanya Jawab: Masalah Umum dalam Proses Laminasi.” 2015. postpressmag.com
- Signs101.com. “Masalah Gelembung pada Laminasi.” 2023. signs101.com