 ES
 EN
 RU
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

Una botella sale de la línea de llenado con un corcho perfecto y el cuello sin recubrimiento. La cápsula termorretráctil es la funda preformada que remata el trabajo. Se desliza sobre el cuello, se aplica calor y se contrae hasta ajustarse a la botella desde el borde hasta el hombro. Se trata de un tubo de película plástica orientada, normalmente de PVC, con una forma ligeramente cónica para que el calor lo tense en lugar de arrugarlo.
Dado que este término se utiliza a menudo de forma errónea, voy a aclarar rápidamente dos conceptos. Una «cápsula retráctil» no es lo mismo que el embalaje retráctil, es decir, las máquinas y los films que envuelven un pack de doce en plástico y lo contraen en un túnel. Eso es un embalaje de transporte para multipacks, un producto diferente que se vende en otra sección de la tienda. Tampoco es una funda retráctil que cubre toda la botella, es decir, el film impreso que recubre toda la botella a modo de etiqueta. Una cápsula cubre el cuello y el tapón de corcho, nada más.
Qué hace: le da a la botella un aspecto acabado, protege el corcho del polvo y ofrece al cliente una lengüeta para abrirla limpiamente. Qué no hace: sellar la botella. El cierre es el que se encarga del sellado. La cápsula se coloca encima, y su influencia en lo que ocurre dentro de la botella a lo largo de los años de envejecimiento es insignificante en comparación con la del propio cierre. Las comunidades de enólogos aficionados han comprobado y vuelto a comprobar este punto en largos hilos de foros.
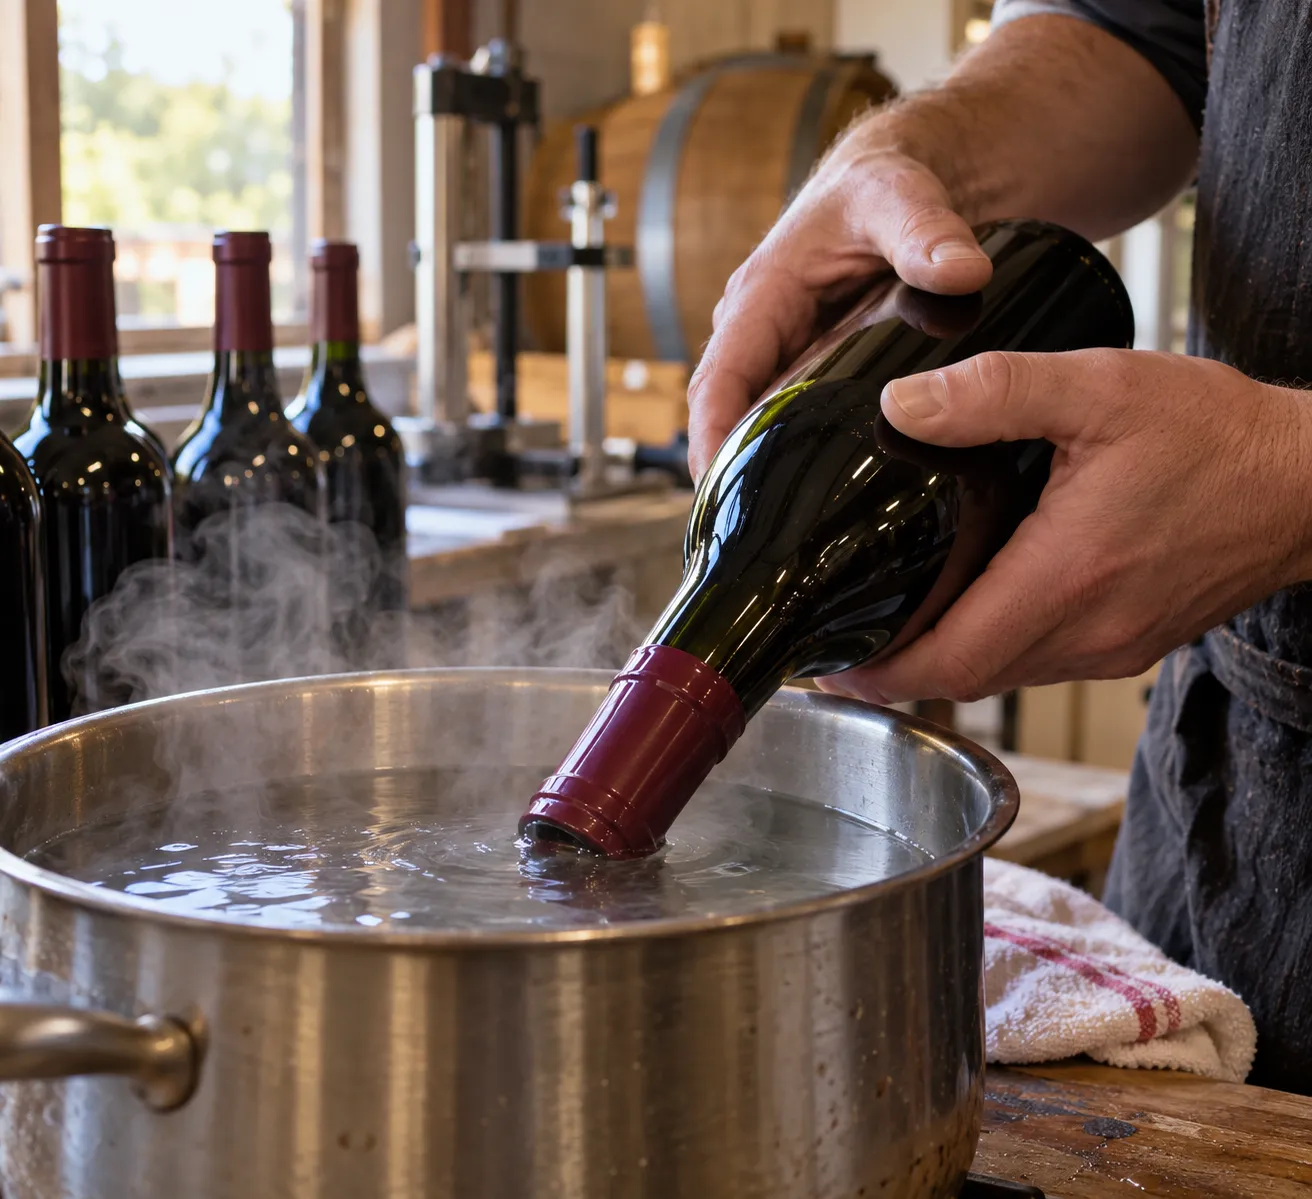
Los conceptos básicos para su compra son sencillos, por eso se encuentran en todas partes. Las cápsulas estándar para vino suelen tener un diámetro de entre 30 y 32 mm y una altura de entre 50 y 60 mm, según los catálogos habituales de los proveedores. Se encogen en pocos segundos sumergiéndolas en agua hirviendo, pasando vapor por encima o con una pistola de calor manual; las líneas de producción comerciales utilizan un túnel (Midwest Supplies). Los paquetes para venta al por menor contienen unas 100 unidades, el suministro al por mayor se realiza en cajas y la impresión personalizada se realiza a partir de cantidades mínimas de fábrica. El resto de este artículo trata sobre lo que se esconde tras esos conceptos básicos: la elección de los materiales, el diseño del ajuste y el momento en el que un fabricante serio deja de comprar gorras por bolsas.
La guía de materiales: de qué está hecha tu colección cápsula
Todas las propiedades que te importan se remontan a una sola decisión: de qué está hecha la cápsula. El tacto, el comportamiento ante el encogimiento, la vida útil y el precio mínimo dependen todos de ello. Hay seis materiales en el mercado. Tres de ellos son importantes a gran escala.
Lámina termorretráctil de PVC
El PVC es el material por defecto, y las cifras que figuran en él coinciden en las fichas técnicas de los proveedores y de las máquinas. El material de película plana tiene un grosor de entre 30 y 75 micras para la producción de cápsulas de gama básica, mientras que las líneas totalmente automáticas trabajan con material de entre 60 y 75 micras. Se contrae rápidamente y a baja temperatura, admite bien la impresión y es el que menos cuesta por unidad, por lo que se utiliza para vinos de gama básica y media, aceites especiales y condimentos. Tiene dos limitaciones: se ablanda si se almacena a altas temperaturas, por lo que las condiciones climáticas del almacén son importantes, y, dado que todo el mundo lo fabrica, el PVC liso es el producto más comoditizado de la categoría. El precio por unidad en las plataformas minoristas es una carrera hacia abajo, y ningún comprador considera que una cápsula de PVC negro liso sea un indicio de calidad superior.
PET-G: la opción que casi nadie menciona
El film retráctil de PET-G es la opción intermedia más discreta. Es más rígido que el PVC con el mismo calibre, mantiene mejor su forma en almacenes con temperaturas elevadas y produce un retracto más limpio y uniforme, con menos arrugas en cuellos difíciles. El PET-G casi no aparece en los contenidos dirigidos a los compradores; la mayoría de las guías se limitan al PVC y al polilaminado, por lo que los compradores rara vez lo solicitan por su nombre. La contrapartida es el coste: el precio del material es algo superior al del PVC. La regla práctica es que, si las cápsulas se almacenan en un almacén caluroso o se transportan a temperaturas veraniegas, el PET-G es la primera opción de mejora que hay que descartar por su precio.
El polilaminado y la capota color champán
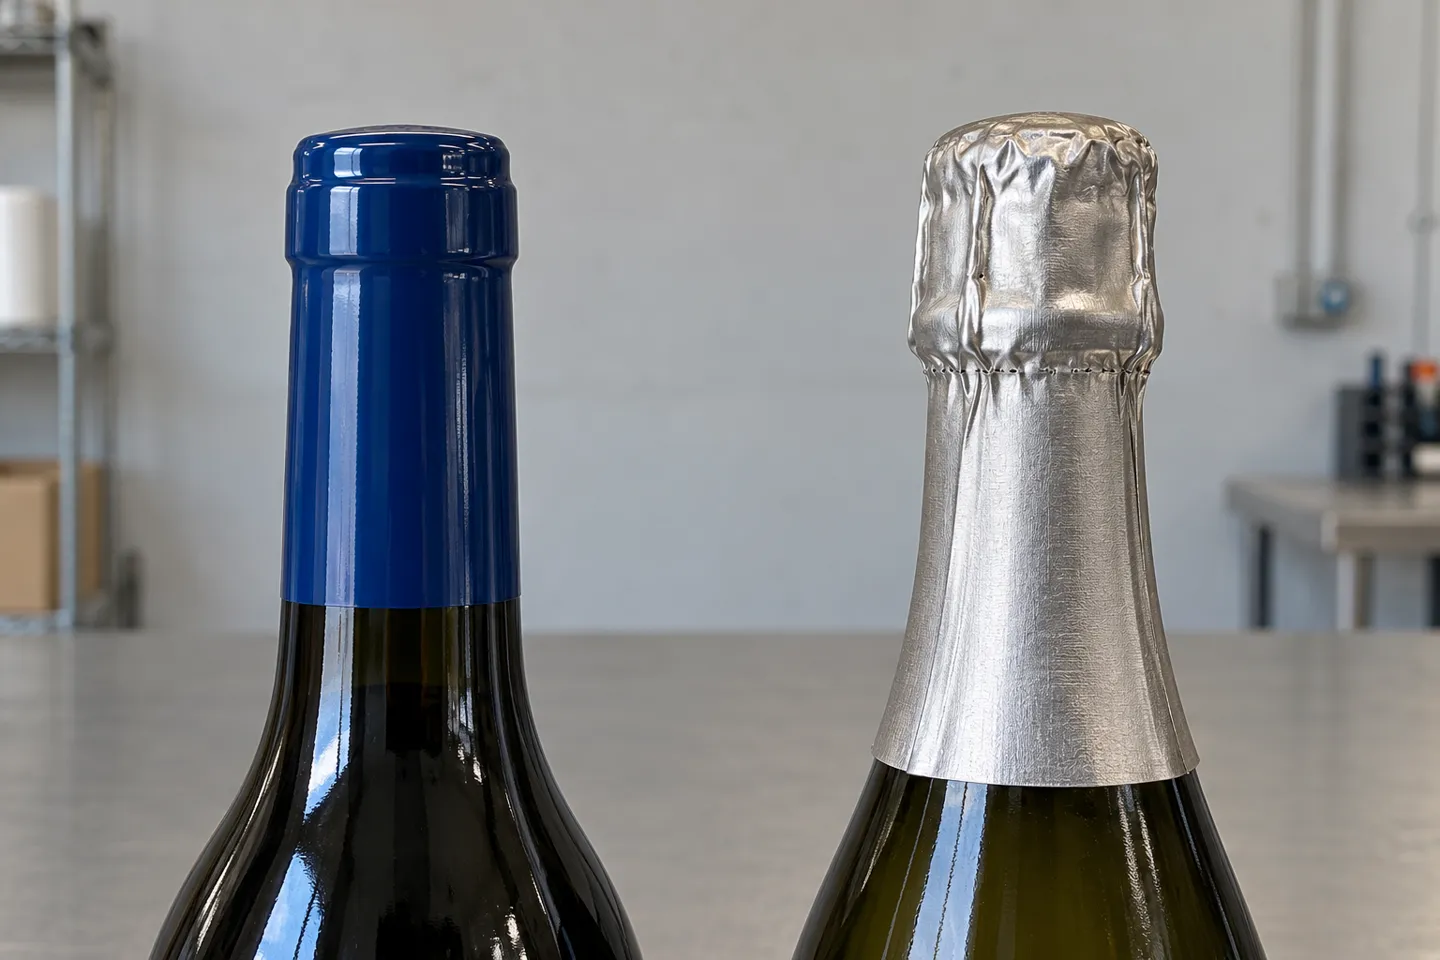
El polilaminado es una lámina laminada compuesta por capas de aluminio y polietileno, con un grosor de entre 100 y 120 micras según las fichas técnicas de las máquinas automáticas de cápsulas. No funciona mediante contracción. Una capucha de polilaminado se enrolla y se ajusta al cuello de la botella, por lo que da la sensación de ser hojalata enrollada en lugar de plástico ajustado. Resiste las abolladuras, se almacena y se transporta sin la sensibilidad al calor del film, y transmite una imagen de alta gama en el lineal. Su especialidad son las capuchas para champán y vino espumoso: espesores de faldón de entre 50 y 70 micras, acabados con parte superior arrugada o abombada, y cuerpos con una conicidad mucho más pronunciada. Esas conicidades oscilan entre 1:7 y 1:10, frente a la suave relación de 1:17 de una cápsula retráctil. Si tu vino se vende a un precio en el que el tapón forma parte de la promesa, este es el material del que está hecha esa promesa.
Cápsulas de hojalata, cera y rosca: la versión resumida
Las cápsulas de hojalata ofrecen el mejor tacto, pero son las más problemáticas desde el punto de vista logístico. Se abollan durante la manipulación a granel, por lo que las guías desaconsejan el envasado a granel de este material. Los precintos de cera son un acto ceremonial, y la realidad de la producción limita su uso a pequeños volúmenes, del orden de menos de 2.000 botellas al mes (Guía de producción de cápsulas para la industria). Las cápsulas roscadas se acoplan a los cuellos roscados de las botellas y a las taponadoras con control de par; no hay ningún paso de retractilado. Cada una ocupa un nicho de mercado. Ninguna de ellas es escalable como lo son el film y el laminado.
Resumen de los materiales de las cápsulas
| Material | Calibre típico | Cómo queda | Sentir | Comportamiento de almacenamiento | El más adecuado | Ten cuidado con |
|---|---|---|---|---|---|---|
| Tubo termorretráctil de PVC | Material en rollo de 30-75 µm (60-75 µm en líneas automáticas) | Se encoge con el calor en el cuello | Suave, firme, brillante | Se ablanda con el calor | Vinos, aceites y condimentos de gama básica y gama media | Precios de las materias primas, calor almacenado |
| PET-G | Por encima del PVC, las especificaciones exactas varían según el proveedor | Se encoge con el calor en el cuello | Un encogimiento ligeramente más rígido y más limpio | Lo mejor de las películas en almacenamiento a temperatura controlada | Almacenamiento en climas cálidos, cuellos de botella | Una documentación pública escasa sale más cara |
| Polilaminado | Laminado de 100-120 µm | Enrollado y ajustado, sin encogimiento | De aspecto similar al estaño, de primera calidad | Estable | Vinos de alta gama, champán y vinos espumosos | Mayor coste de los materiales; requiere un proceso de montaje |
| Estaño | Lámina metálica | Preformados y ajustados | El mejor tacto | Abolladuras a granel | Presentación de primera categoría | Daños causados por el transporte |
| Cera | Junta sumergida | Inmersión manual o a máquina | Señal de Craft | Estable | Cuvées de ceremonia, volúmenes muy reducidos | No resulta viable por encima de pequeños volúmenes mensuales |
| Cápsula de rosca | De aluminio o estaño, roscado | Apretado con una máquina de taponado | Industrial | Estable | Botellas con tapón de rosca | Requiere un acabado roscado y un control del taponado |
La tabla es el mapa. La decisión que de ella se deriva viene a continuación, porque la elección del material es también el punto en el que comprar gorras y fabricar gorras dejan de ser lo mismo.
Comprar cápsulas ya preparadas frente a prepararlas uno mismo
Por el lado de la demanda, el mercado es amplio y fluido en los niveles más bajos. Los envases para el consumidor final, de unas 100 cápsulas, se compran por carrito. Las bolsas a granel y las cantidades por cajas al por mayor se destinan a los embotelladores comerciales (Cerveza artesanal de Ohio). La impresión personalizada se realiza a través de fábricas de embalaje, lo que conlleva cantidades mínimas de pedido, fases de revisión de pruebas y plazos de entrega.
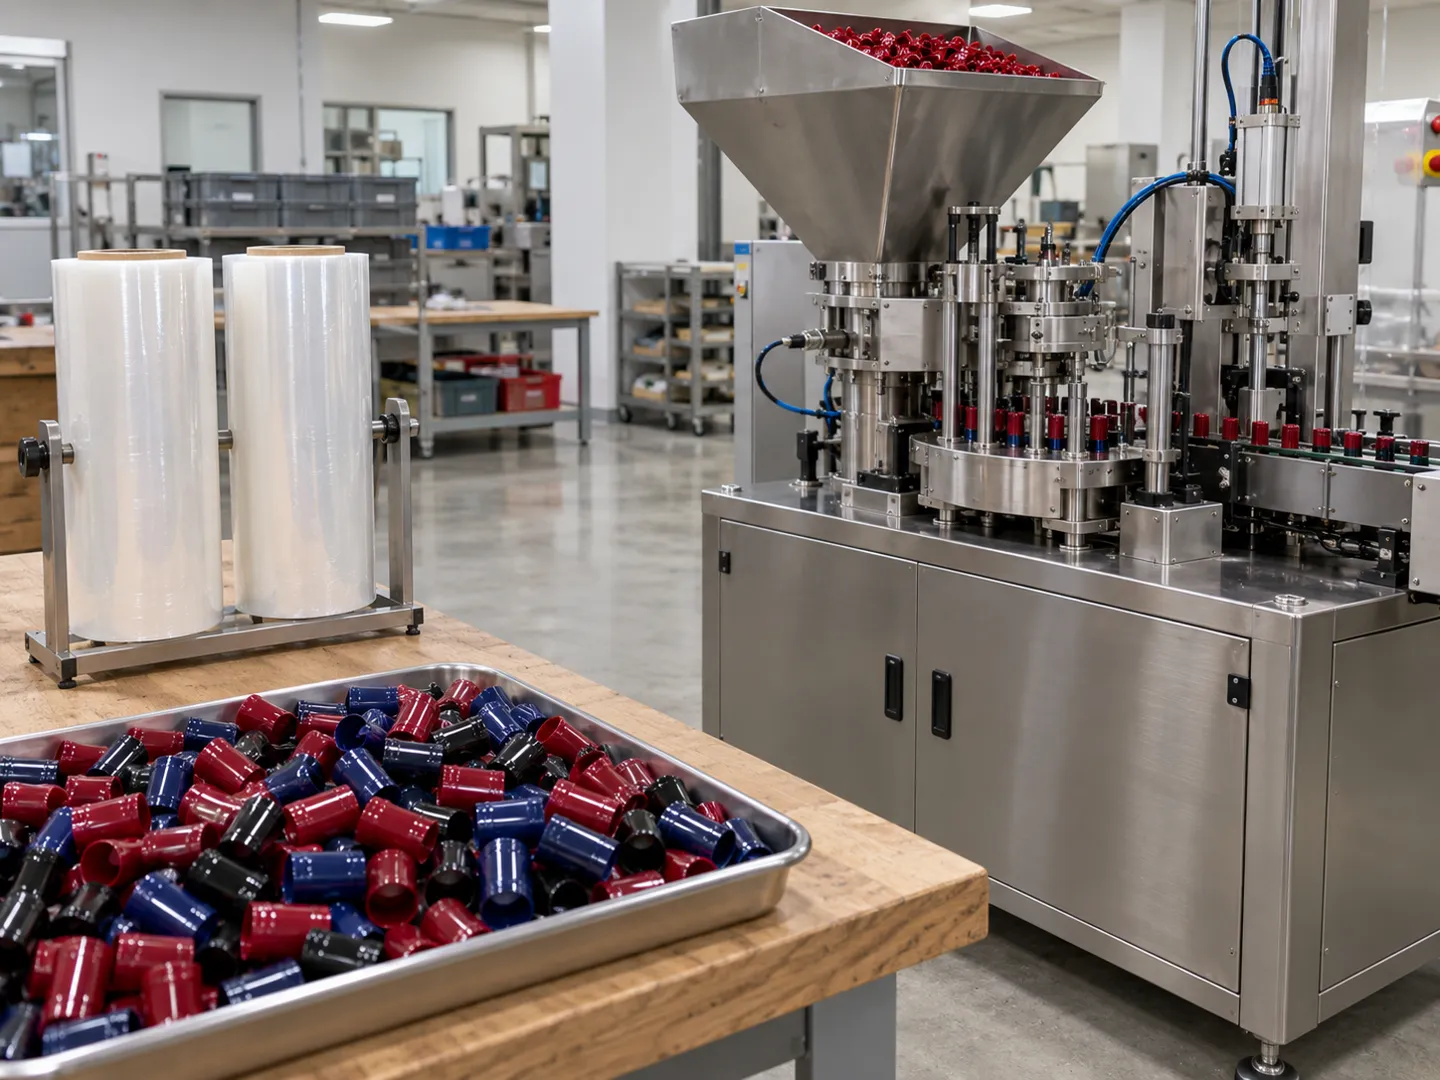
En cuanto a la fabricación, una línea de producción de cápsulas supone un compromiso de otro tipo. Según las fichas técnicas de los fabricantes, las máquinas de cápsulas básicas alcanzan una producción cercana a las 80 cápsulas por minuto. Las líneas automáticas de gama media suelen alcanzar entre 120 y 150 por minuto, mientras que las de alta velocidad alcanzan entre 180 y 220, con un límite máximo mecánico de 250. El rendimiento varía al cambiar el mandril y las herramientas, no con un correo electrónico de reposición de pedido. El control de calidad se realiza en línea, y las piezas defectuosas se detectan y rechazan automáticamente en las máquinas de capacidad media y alta.
Comprar productos ya elaborados o fabricarlos uno mismo
| Factor | Compra de productos terminados | Producir tu propio |
|---|---|---|
| Precio por unidad | Precio más bajo al por menor; mejor precio por volumen de cajas | Caídas con longitud de carrera una vez pagada la línea |
| Personalización | Limitados por los pedidos mínimos de fábrica y los ciclos de maquetación | Limitado por tus propias herramientas y capacidad de impresión |
| Control de los plazos de entrega | Calendario del proveedor | Tu calendario de producción |
| Control de calidad | Inspección del proveedor, comprobado en el momento de la recepción | Inspección en línea y rechazo automático en tu planta |
| Ajuste de la escala | Volúmenes pequeños y medianos, gran número de referencias | Volumen elevado y constante, pocas referencias |
| Habilidades requeridas | Ninguno | Funcionamiento de la máquina, cambio de herramientas, control de calidad |
Hay tres criterios que determinan la decisión. Volumen: una demanda constante, medida en cientos de miles de cápsulas al año, cambia la ecuación, ya que las cantidades por caja no pueden alcanzarla. Grado de personalización: si tu cápsula necesita colores propios, relieve y un ajuste exacto al cuello de la botella, ya estás pagando precios de fábrica a medida por pedido. Autonomía en los plazos de entrega: si un retraso en el envío de cápsulas puede paralizar tu embotellado, la línea de producción es tanto un seguro como un equipo. La regla también se aplica a la inversa: un productor que pruebe muchas referencias en lotes pequeños debería seguir comprando, ya que los costes de cambio de formato y de rendimiento se comen el ahorro por unidad.
Si tus cifras se sitúan en el lado de la producción de esa bifurcación, el siguiente paso es una línea de cápsulas adaptada a tu programa de botellas.
Solicita un presupuesto para la línea CapsuleEl contexto del mercado hace que la decisión no se centre tanto en si existe demanda de cápsulas como en qué tipo de demanda de cápsulas se busca. El mercado del envasado de vino es un sector en crecimiento y estable, valorado en 7.34 mil millones de dólares en 2026 y que se prevé que alcance los 9.88 mil millones de dólares en 2033, con una tasa de crecimiento anual compuesto (CAGR) del 4,34% (Coherent Market Insights, 2026). Dentro de esa cifra total estable, el valor no se distribuye de manera uniforme.
El sector de las materias primas
Tapones de PVC lisos, con precio por unidad en plataformas minoristas abiertas, sin diferenciación
El segmento de gama alta
Capuchas de polilaminado y cápsulas de champán, cuyo precio depende del tacto y del ajuste, y varía según la máquina
El extremo especializado
Tapones de gran formato y para productos distintos del vino: botellas de agua de 5 galones, barriles de cerveza, válvulas de bombonas de gas; su precio depende de la escasez.
La bisagra
El PVC liso compite únicamente en precio. El valor añadido reside en el polilaminado, las capotas color champán y los tamaños especiales.
Uno, dos, tres, cuatro, siete, tres, cuatro mil millones
Mercado de los envases para vino, 2026
una T, cuatro T, nueve coma ocho ocho B
Previsión para 2033
4.34%
Tasa de crecimiento anual compuesto (CAGR), de 2026 a 2033
El resto de este artículo gira en torno a esta división.
Tamaños y especificaciones: cómo adaptar la cápsula a la botella
Una cápsula no se adapta al tamaño de una botella, sino al boca de la botella, es decir, al perfil diseñado en la parte superior del cuello. Las tablas de tallas que omiten esta distinción son las que dan lugar a los retoques.
Empieza por el final, no por la botella
Cada dimensión de la cápsula se corresponde con una dimensión del acabado. Para el vino estándar, las fichas técnicas de los fabricantes indican que los diámetros superiores de las cápsulas oscilan entre Φ28 y 36 mm, y los inferiores, entre Φ29 y 37 mm. Las alturas van de 30 a 70 mm. La conicidad de contracción es de 1:17. Las matrices para champán alcanzan alturas de 70 a 135 mm y conicidades de 1:7 a 1:10. El dato que determina todo esto es el plano de acabado: diámetro nominal del cuello, altura del acabado y conicidad. Si se realiza un pedido sin él, se está actuando a ciegas. «Es una botella de Burdeos de 750 ml» no es una especificación; los acabados de las botellas de Burdeos de 750 ml de dos proveedores diferentes pueden diferir lo suficiente como para que una cápsula que queda ajustada pase a quedar holgada.
Material y calibre según el escenario
La búsqueda inversa a partir del escenario es más eficaz que la búsqueda directa en el catálogo. Almacenamiento en condiciones de alta temperatura o envíos prolongados en verano: cambia del PVC al PET-G, o pasa del film al polilaminado. Vinos de gama alta en los que el tapón forma parte de la promesa: polilaminado, y presupuesta para el proceso de ajuste en lugar de un túnel de retractilado. Embotellado a alta velocidad: exige a tu proveedor de film que mantenga lotes de espesor constante, ya que una línea configurada para material de 60 a 75 micras funciona de forma diferente con una bobina más fina. Cuellos pequeños o estrechos: es posible que los tapones estándar nunca se contraigan por completo en diámetros pequeños; comprueba la contracción completa en la botella real antes de realizar un pedido al por mayor.
Decoración: qué pedir y qué significa
La gama de decoraciones incluye: impresión lisa, flexográfica o en huecograbado; estampado en caliente de uno a tres colores; y relieve. A continuación, vienen los detalles funcionales: cinta de apertura con lengüeta de aluminio para una apertura limpia, orificios de ventilación durante el retractilado y un disco superior de papel de aluminio o PVC no retráctil. Hay una observación importante que destacar aquí. En las fichas técnicas de las máquinas de cápsulas, las estaciones de decoración y la inspección de calidad en línea con rechazo automático de defectos aparecen en las máquinas de capacidad media y alta. Los modelos básicos no las incluyen. La capacidad depende del equipo. Cuando un proveedor de cápsulas te ofrece una decoración completa a precios de materia prima, la pregunta que debes hacer es qué máquina la ha procesado y cuál fue su índice de rechazo.
La tabla que aparece a continuación es la herramienta de decisión. Busca tu tipo de botella, lee en horizontal y comprueba los límites antes de decidirte por una especificación.
Tipo de botella × especificaciones de la cápsula × límite de fallo
| Botella / uso | Especificaciones y materiales de la cápsula | Límite de fallo y acción de comprobación |
|---|---|---|
| Vino estándar de 750 ml con tapón de corcho | Parte superior Φ28-36, parte inferior Φ29-37, altura 30-70 mm, conicidad 1:17, PVC o PET-G | El ajuste puede ser impreciso si los datos de acabado son aproximados: solicita el plano de acabado antes de realizar el pedido. |
| 375 ml y botellas pequeñas | Diámetros más pequeños, misma lógica de conicidad | Es posible que las tapas estándar no se contraigan del todo en cuellos pequeños: comprueba primero la contracción total en la botella real. |
| Champán y vino espumoso | Capucha de polilaminado, faldón de 50-70 µm, altura de 70-135 mm, conicidad de 1:7-1:10, parte superior arrugada o abombada | El cambio de conicidad requiere un cambio completo de utillaje: hay que confirmar el alcance del utillaje, no solo la velocidad de la máquina. |
| Bebidas alcohólicas, botella de cuello corto | Alturas reducidas, de unos 30 mm, PVC/PET-G | Altura de la cápsula frente al espacio libre para la etiqueta: comprueba el espacio entre el faldón de la cápsula y la etiqueta del hombro |
| Botellas de agua de 5 galones | Tapas retráctiles de gran formato, película tubular de Φ36 mm y más | Carretes y mandriles de gran tamaño: comprueba que el hilo se ajuste a tu diámetro, no solo a los tapones estándar |
| Barriles de cerveza | Tapones retráctiles de gran formato, de material más grueso | Ajuste en el acoplamiento del barril: comprueba el espacio libre alrededor de los racores |
| Válvulas para bombonas de gas | Tapas de película retráctil sobre tapas de PP/PE | Normas sobre el espacio libre y el marcado de seguridad de los herrajes de las válvulas: consulte al responsable del cumplimiento normativo del fabricante. |
Lee cada fila como una especificación que incluye una comprobación de errores, no como una lista de selección de productos. Esas mismas filas, agrupadas en una secuencia, se convierten en la rutina que debes ejecutar antes de realizar cualquier pedido de cápsulas.
Antes de pedir o especificar cápsulas:
- 1. Dibujo del acabado de la botella con el diámetro nominal, la altura del acabado y el cono
- 2. El diámetro superior e inferior de la cápsula debe ajustarse al plano, no al nombre de la botella.
- 3. El material y el calibre se eligen en función de las condiciones climáticas de almacenamiento y transporte, y no según el pedido del catálogo.
- 4. Tipo de disco superior: papel de aluminio, PVC no retráctil o abierto
- 5. Posición y dirección de la cinta de desgarro
- 6. Método de encogimiento o ajuste en tu línea de producción: inmersión, vapor, pistola de calor, túnel o ajuste por rodillo
- 7. Haz una prueba con tus propias botellas antes de realizar el pedido al por mayor
Cuando las cápsulas fallan: arrugas, burbujas y mal ajuste
Cada fallo de una cápsula se debe a una de estas tres variables: la película, el calor o la geometría. Realiza el diagnóstico en ese orden.
Las arrugas y el encogimiento desigual son indicios de un mal manejo del calor en la primera etapa. Los usuarios domésticos y los que elaboran pequeños lotes lo reconocen con franqueza en los foros de enología: el uso de las pistolas de calor requiere práctica, y las primeras cápsulas suelen sacrificarse durante la curva de aprendizaje. Un enólogo comentó que, de un lote a granel de 500 cápsulas, había una de color rojo brillante que, sencillamente, no conseguía encoger de manera uniforme. El método más fiable es el menos espectacular: unos segundos en agua hirviendo, girándola a medida que se encoge (Midwest Supplies). El secador de pelo es la fuente de calor más débil de las tres y produce exactamente los resultados dispares que describen los usuarios del foro.
La aparición de burbujas y la decoloración indican que la película se ha calentado demasiado en un punto concreto. Las recomendaciones de temperatura dependen de la clase de fuente de calor, no de una cifra concreta. Las recomendaciones del proveedor para las cápsulas de PVC sitúan la temperatura de los dispositivos portátiles entre 180 y 260 grados Fahrenheit, y la de la maquinaria de túnel de vapor entre 260 y 280 grados Fahrenheit (Grupo Jelinek Cork). Ambos rangos son correctos para su equipo. Los problemas empiezan cuando se mantiene un ajuste alto en una misma zona de la película. Mantén el calor en movimiento y el cuello seco; los residuos y la humedad provocan barreras locales que se manifiestan en forma de burbujas.
Las cápsulas que nunca se ajustan bien son un problema geométrico, no térmico. Si el diámetro de la cápsula es un poco mayor que el acabado del cuello, por mucho calor que se aplique no se cerrará el hueco, que es precisamente lo que ocurre cuando se colocan cápsulas estándar en botellas pequeñas. La solución está antes de la estación de retractilado: hay que obtener el plano del acabado, adaptar la cápsula y, solo entonces, ajustar el proceso. A escala de producción, lo que está en juego aumenta proporcionalmente. Las líneas de cápsulas de capacidad media y alta cuentan con una inspección en línea que detecta las cápsulas defectuosas y las rechaza automáticamente. Las operaciones manuales lo compensan con controles del primer artículo y muestreos frecuentes.
Los tres indicios de sobrecalentamiento: burbujas, decoloración y una zona quemada o debilitada, todo ello debido a que el calor se ha concentrado en un mismo punto. Si observas estos tres indicios en una cápsula, corrige la técnica antes de culpar a la película.
El negocio de las cápsulas, relectura
Lee las cuatro secciones anteriores desde la perspectiva de un productor, en lugar de la de un comprador, y verás que tres hechos coinciden en una misma conclusión.
El inventario sigue el mapa premium
El segmento básico es el PVC liso: gran volumen, margen reducido y un precio visible para cualquiera que tenga un navegador. El segmento premium es el de los polilaminados y las tapas tipo «champagne». El coste del material es más elevado en este caso, pero el proceso de montaje, el utillaje y la calidad del acabado dependen de las capacidades de la maquinaria, y un precio de catálogo no puede reflejarlos. El segmento especializado es el de los formatos grandes y las tapas no destinadas al vino, para botellas de agua de 5 galones, barriles y cilindros de gas. Allí la competencia es menor y la demanda más estable, y cada pedido supone una conversación sobre las especificaciones que comienza con un plano de acabado. La estructura de existencias de un fabricante de cápsulas sigue el mismo patrón. Los rollos de película en calibres estándar alimentan el negocio de gran volumen. Las existencias de polilaminado y el utillaje para champán alimentan el negocio de mayor margen. La lista de clientes se divide de la misma manera: bodegas de gran volumen, fincas boutique y los clientes ajenos al sector del vino a los que la mayoría de los fabricantes de cápsulas nunca se dirigen.
La lista de comprobación del equipamiento es la negociación
Cuando se plantea la instalación de una línea de cápsulas, la lista de criterios de evaluación es breve y exigente. Nivel de capacidad frente a la demanda: las fichas técnicas de los fabricantes oscilan entre unas 80 cápsulas por minuto en el nivel básico y entre 180 y 220, lo habitual en máquinas de alta velocidad. Las máquinas automáticas de gama media se sitúan entre 120 y 150. Compatibilidad de materiales: algunas líneas admiten láminas de PVC y PET-G; otras también funcionan con polilaminados, y el procesamiento del champán requiere un utillaje específico. Estaciones de decoración: estampado en caliente, relieve, cinta de apertura y orificios de ventilación. Cambio de formato: el número de mandriles (12 o 16) y el utillaje cónico determinan el coste de un nuevo programa de botellas. Y aceptación: la máquina debe haber demostrado su funcionamiento con su material antes de su envío.
La clave, reformulada: el PVC liso tiene el precio de una materia prima porque, sencillamente, lo es. El polilaminado, las campanas de color champán y los tamaños especiales mantienen su precio porque su fabricación requiere utillaje, capacidad de decoración y controles de calidad de los que no disponen los equipos básicos.
Esa reformulación es la lista completa de comprobaciones en una sola línea. Las cinco comprobaciones que figuran a continuación muestran cómo se convierte en una orden firmada.
Evaluación del equipamiento: cinco puntos que debes comprobar antes de firmar:
- 1. Nivel de capacidad: tu demanda real frente a 80 / 120-150 / 180-220 cápsulas por minuto
- 2. Gama de materiales: láminas de PVC y PET-G, polilaminados, fundas para botellas de champán
- 3. Estaciones de decoración: colores para estampado en caliente, relieve, cinta de apertura y orificios de ventilación
- 4. Coste de cambio: juego de mandriles, utillaje cónico, tiempo por SKU
- 5. Prueba de aceptación: prueba completa con tu propia película y tus propias botellas antes del envío
En este último punto, es aquí donde te recomendaríamos que te fijaras en especificaciones concretas en lugar de en adjetivos. La gama de cápsulas de KETE abarca los tres niveles de capacidad. Los modelos automáticos realizan una inspección en línea de la calidad de las cápsulas con rechazo automático de las piezas defectuosas. Cada máquina se somete a una prueba de funcionamiento con el propio material del cliente antes de su envío. Compara las Gama de máquinas para cápsulas de vino Compáralo con tu programa de botellas y con tu propia lista de cinco puntos, y deja que la ficha técnica hable por sí misma.
Siguiente paso
¿Estás listo para fabricar tus propias cápsulas?
Las líneas de encapsulado de KETE abarcan los tres niveles de capacidad, desde unas 80 hasta 220 cápsulas por minuto, e incluyen un control de calidad en línea y una prueba con su propio material antes del envío.
Iniciar la evaluación de los cinco puntosReferencias
- Coherent Market Insights. «Tamaño, tendencias y previsiones del mercado de los envases para vino, 2026-2033». 2026. coherentmarketinsights.com
- Jelinek Cork Group. «Tapones termorretráctiles». jelinek.com
- Midwest Supplies. «Cómo utilizar las fundas retráctiles en botellas de vino y cerveza». midwestsupplies.com
- Home Brew Ohio. «Cápsulas termorretráctiles de PVC para botellas de vino». homebrewohio.com