 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

充填ラインから、完璧なコルクが打たれ、首部分がむき出しになったボトルが出てきます。熱収縮カプセルは、仕上げを行うためにあらかじめ成形されたカバーです。これをボトルの首部分に被せ、熱を加えると、収縮してボトルの口元から肩部分までしっかりと固定されます。これは、通常PVC製の配向プラスチックフィルムを筒状にしたもので、熱によってしわが寄るのではなく、しっかりと張り付くように、わずかに円錐形に成形されています。
この言葉はよく他の意味で使われがちなので、2点だけ簡単に区別しておきます。「シュリンクカプセル」は、12本入りパックをプラスチックで包み、トンネル式加熱装置で収縮させる機械やフィルムを指す「シュリンク包装」とは異なります。それはマルチパックの輸送用包装であり、別の売り場で販売されている別の商品です。また、「フルボディ・シュリンクスリーブ」――ラベルとしてボトル全体を覆う印刷フィルム――とも異なります。カプセルは、ボトルの首部分とコルク栓の部分だけを覆うもので、それ以上ではありません。
役割:ボトルに完成された外観を与え、コルクにほこりが付着するのを防ぎ、顧客がきれいに開けられるよう引き裂きタブを提供します。役割ではないこと:ボトルを密閉すること。密閉は栓が担います。カプセルは上部に装着されるだけであり、長年の熟成過程においてボトル内部に及ぼす影響は、栓そのものに比べればごくわずかです。自家製ワイン愛好家のコミュニティでは、長いフォーラムのスレッドを通じて、この点について繰り返し検証が行われてきました。
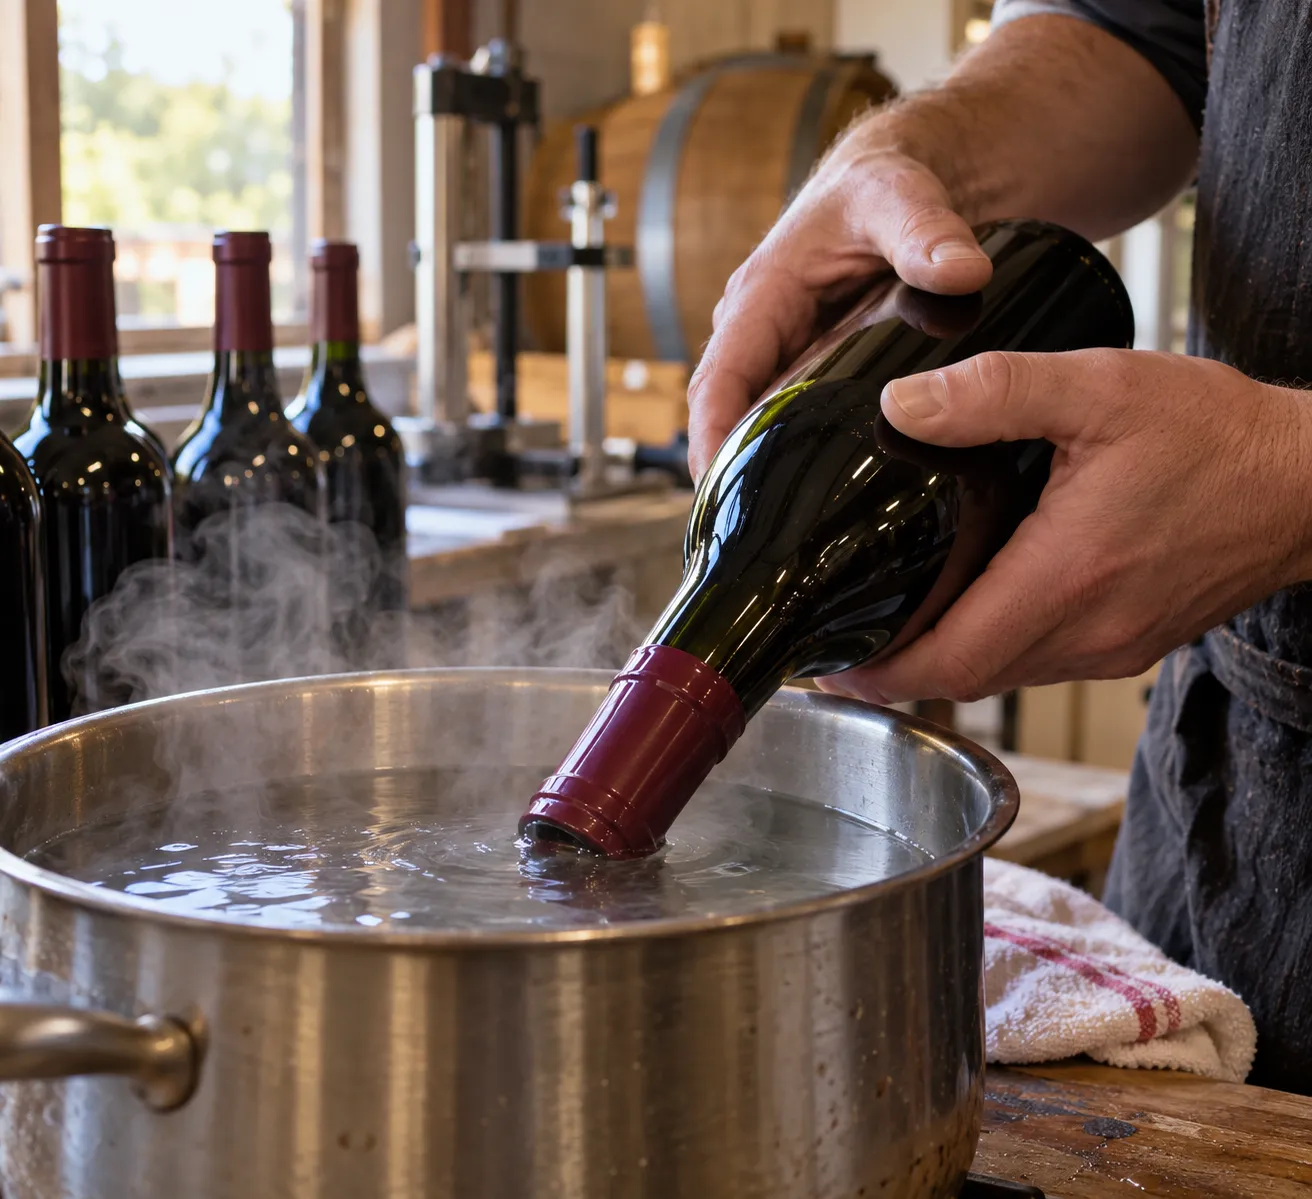
ワインカプセルの購入に関する基本はシンプルであり、だからこそどこでも手に入るのです。一般的なサプライヤーの商品リストによると、標準的なワインカプセルの直径は約30~32mm、高さは50~60mm程度です。これらは、沸騰したお湯に数秒間浸すか、スチームを当てるか、ハンドヘルドのヒートガンを使用することで収縮させることができます。商業用ラインではトンネル式乾燥機を使用しています(ミッドウェスト・サプライズ). 小売用パックは約100個入り、卸売はケース単位での供給、カスタムプリントは工場指定の最低発注数量が設定されています。この記事の残りの部分では、こうした基本情報の裏側にあるもの、すなわち素材の選定、フィット感の設計、そして本格的なメーカーが袋単位でのキャップ購入をやめるタイミングについて解説します。
素材マップ:カプセルの素材とは
あなたが重視するあらゆる特性は、カプセルの素材という一つの決定に帰着します。手触り、収縮の傾向、保存期間、そして最低価格――これらすべてはそこから派生するものです。市場には6種類の素材がありますが、大量生産の観点から重要なのはそのうち3つです。
PVC熱収縮フィルム
PVCが標準素材であり、その数値はサプライヤーや機械のデータシートを問わず一貫しています。エントリークラスのカプセル製造では、厚さ30~75ミクロンの平らなフィルム材が使用されますが、全自動ラインでは60~75ミクロンの素材が用いられます。収縮が速く収縮率も低く、印刷適性が高く、1個あたりのコストが最も安いため、エントリークラスから中価格帯のワイン、特選オイル、調味料などに広く採用されています。この素材には2つの制約があります。高温の保管環境下で軟化するため、倉庫の保管環境が重要となる点、そしてどのメーカーも製造しているため、無地のPVCはこのカテゴリーにおいて最もコモディティ化された製品であるという点です。小売プラットフォームにおける単価競争は底値競争となっており、無地の黒いPVCキャップをプレミアムな象徴だと考えるバイヤーは一人もいません。
PET-G:ほとんど誰も文書化していない選択肢
PET-Gシュリンクフィルムは、目立たない中間の選択肢です。同じ厚さであればPVCよりも剛性が高く、高温の保管環境でも形状を保ちやすく、シュリンク時の仕上がりがきれいで均一であり、シュリンクが難しい首部分でもシワが少なくなります。PET-Gは購入者向けの情報ではほとんど取り上げられておらず、ほとんどのガイドではPVCやポリラミネートまでしか説明されていないため、購入者がその名称を指定して求めることはめったにありません。その代償となるのがコストです。フィルムの原価はPVCよりやや高くなります。実用的な目安として、カプセルが高温の倉庫に保管されたり、夏の気温の中で輸送されたりする場合は、PET-Gは最初に価格比較の対象から外すべきアップグレード候補となります。
ポリラミネートとシャンパン・フード
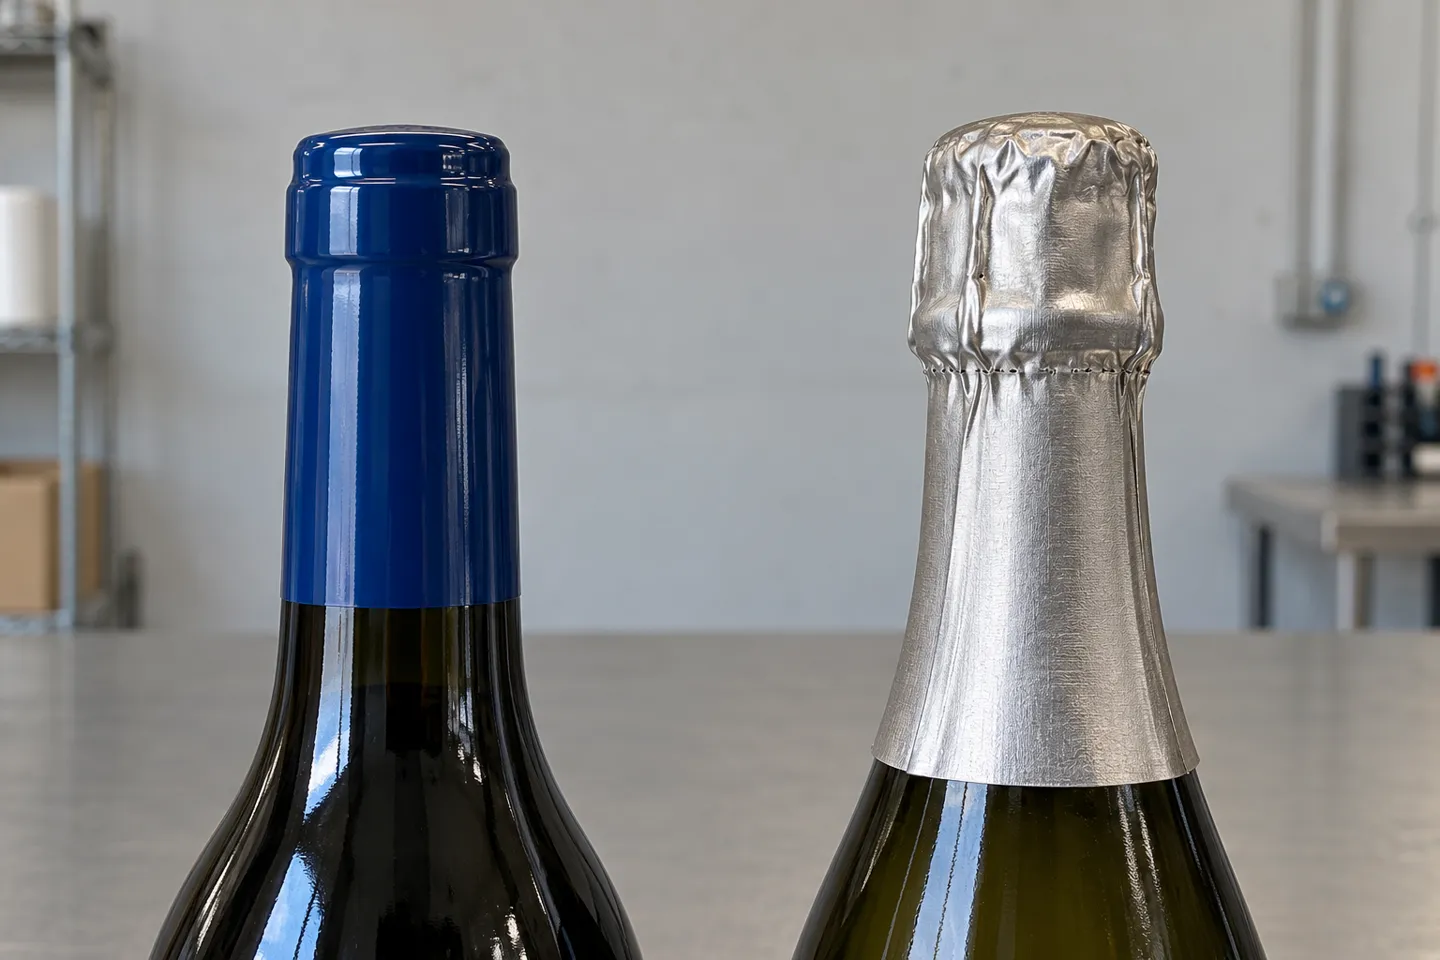
ポリラミネートは、アルミニウムとポリエチレンの層を積層したシートで、自動カプセル充填機のデータシートでは厚さが約100~120ミクロンと記載されています。収縮によってフィットする仕組みではありません。ポリラミネート製のフードは巻き上げられて瓶の首部に被せられるため、ぴったりとフィットするプラスチックというよりは、巻き上げたブリキのような感触があります。へこみに強く、フィルムのような熱への敏感さがないため保管や輸送に適しており、店頭では高級感あふれる印象を与えます。シャンパンやスパークリングワイン用のフードが同素材の得意分野です。スカート厚は50~70ミクロン、仕上げはしわ加工またはドーム型、そしてボディのテーパーがはるかに急勾配になっています。そのテーパー比は1:7~1:10で、シュリンクカプセルの緩やかな1:17とは対照的です。もし貴社のワインが、キャップそのものが価値の一部となる価格帯で販売されているのであれば、この素材こそがその価値を体現するものです。
ブリキ、ワックス、スクリュー式キャップ:概要
錫製のカプセルは手触りは最高ですが、物流面では最悪です。大量に扱う際にへこんでしまうため、ガイドブックでは錫製のカプセルを大量に梱包しないよう警告しています。ワックスシールは儀式的なものであり、生産上の現実から、その生産量は月間2,000本未満という小規模な量に制限されています(業界向けカプセル製造ガイド). スクリュー式カプセルは、ネジ山付きのボトル口部とトルク制御式のキャッパーと組み合わせて使用され、シュリンク加工の工程は一切ありません。それぞれが独自のニッチ市場を占めています。いずれも、フィルムやラミネートのように生産規模を拡大することはできません。
カプセル素材の概要
| 素材 | 代表的なゲージ | 着心地 | 感じる | 貯蔵特性 | 最適なサイズ | 注意してください |
|---|---|---|---|---|---|---|
| PVC熱収縮チューブ | 30~75 µmの素材(自動ラインでは60~75 µm) | 首にぴったりとフィットする | 柔らかく、引き締まっていて、つややか | 熱で柔らかくなる | エントリー価格帯および中価格帯のワイン、オリーブオイル、調味料 | 商品価格、貯蔵熱 |
| PET-G | PVC以上。正確な仕様はサプライヤーによって異なります。 | 首にぴったりとフィットする | 少し硬めで、すっきりとした収縮感 | 長期保管中の映画の中から選りすぐりの作品 | 高温環境下での倉庫保管、困難な課題 | 公開されている資料が乏しい上、費用もかかる |
| ポリラミネート | 100~120 µmの積層板 | 丸めてフィットさせ、縮みなし | 錫のような、高級感あふれる | 安定 | 高級ワイン、シャンパン、スパークリングワイン | 材料費が高くなる、組み立て工程が必要 |
| 錫 | 金属箔 | あらかじめ成形され、取り付け済み | 最高の握り心地 | 多数のへこみ | 最高水準のプレゼンテーション | 輸送中の破損 |
| ワックス | ディップシール | 手作業による浸漬または機械による浸漬 | クラフト信号 | 安定 | セレモニー・キュヴェ、極少量生産 | 月間の取引高が一定水準を下回る場合は非現実的 |
| ネジ式カプセル | アルミニウムまたはスズ製、ねじ切り加工済み | キャッパーによって締め付けられた | 産業用 | 安定 | スクリューキャップ付きボトル | ネジ切り加工とキャッパー制御が必要 |
この表こそが地図そのものです。次に、この表に基づいて下される決定が重要になります。なぜなら、素材の選択こそが、キャップの購入とキャップの製作がもはや同じ問題ではなくなってしまう分岐点だからです。
既製のカプセルを購入するか、自分で作るか
買い手側から見ると、市場は底値圏で流動性が高く、取引の摩擦もほとんどない。約100カプセル入りの小売用パックは、カート1台分の購入で済む。バルク袋や卸売用ケース単位の商品は、商業用ボトラー向けに供給されている(ホームブリュー・オハイオ). カスタム印刷は包装工場を通じて行われ、最低注文数量、校正のやり取り、およびリードタイムが設定されています。
製造の観点から見ると、カプセル生産ラインはまた別のレベルの取り組みを必要とします。メーカーのデータシートによると、エントリーレベルのカプセル製造機の生産速度は1分あたり約80カプセルとなっています。中級クラスの自動ラインは通常、1分あたり120~150カプセルを生産し、高速ラインは180~220カプセルで、機械的な上限は250カプセルです。生産量は、再注文のメールではなく、マンドレルや金型の交換によって変化します。品質管理はオンラインで行われ、中・大容量の機械では不良品が自動的に検出・排除されます。
既製品を購入するか、自分で作るか
| 因子 | 購入完了 | 自分で作る |
|---|---|---|
| 1個あたりのコスト | 小売価格では最安値、ケース単位での購入の方がお得 | ラインの支払いが完了した後のラン長を伴うフォール |
| カスタマイズ | 工場の最低発注数量(MOQ)や校正サイクルに縛られている | 自社の金型や印刷能力による制約 |
| リードタイム管理 | サプライヤーのカレンダー | 制作スケジュール |
| 品質管理 | 仕入先による検査、受入時の確認 | 工場内でのオンライン検査と自動不適合判定 |
| スケールフィット | 少量・中量のロット、SKU数が多数 | 安定した大量販売、SKU数は少ない |
| 必要なスキル | なし | 機械の操作、工具の交換、品質管理 |
分岐点を決定づけるのは3つの基準です。生産量:年間数十万カプセルという安定した需要があれば、ケース単位の数量では対応できない計算式が成立します。カスタマイズの深度:カプセルに独自の色、エンボス加工、正確なネックフィットが必要な場合、すでに注文ごとに特注品の工場価格を支払っていることになります。リードタイムの自主性:カプセルの出荷遅延があってもボトリング工程を止めずに済むのであれば、そのラインは設備であると同時に保険の役割も果たします。その逆もまた然りです。多くのSKUを小ロットで試作している生産者は、買い付けを続けるべきです。なぜなら、段取り替えや歩留まりのコストが、1個あたりのコスト削減分を相殺してしまうからです。
もし数値がその分岐点の「製造」側に当てはまるなら、次の検討事項は、貴社のボトルプログラムに合わせたカプセルラインの選定となります。
カプセルラインの見積もりを依頼するこうした市場環境を背景に、カプセルへの需要があるかどうかというよりも、どのようなカプセル需要を狙うかという点が、意思決定の鍵となります。ワイン用パッケージ市場は着実に成長しており、2026年の市場規模は73億4000万米ドル、2033年までに98億8000万米ドルに達すると予測されており、年平均成長率(CAGR)は4.34%(コヒーレント・マーケット・インサイト(2026年)。この安定した総額のなかでも、その価値は均等に分散しているわけではない。
商品部門
無地のPVCキャップ。オープンな小売プラットフォームでは1個単位で価格設定されており、差別化されていない。
ハイエンド
ポリラミネート製のフードやシャンパンカプセルは、手触りやフィット感に基づいて価格が設定されており、機械によって異なる
専門分野の終わり
大型容器およびワイン用以外のキャップ:5ガロンの水ボトル、ビール樽、ガスボンベのバルブなど。希少性に応じて価格が設定されています。
「ヒンジ」
無地のPVCは価格面でのみ競争力を発揮しています。付加価値は、ポリラミネート、シャンパンカラーのフード、および特殊サイズにこそあります。
1テラフロップス/秒、73億4000万
ワイン包装市場、2026年
$9.88B
2033年までの見通し
4.34%
2026年から2033年までの年平均成長率(CAGR)
この記事の残りの部分は、この対立を軸に展開される。
サイズと仕様:カプセルをボトルにぴったり合わせる
カプセルはボトルのサイズに合うわけではありません。ボトルのフィニッシュ、つまり首の上部に設計された形状に合うのです。この区別を省略したサイズ表こそが、手直しの原因となります。
ボトルからではなく、ゴールから始めよう
カプセルの各寸法は、仕上げ寸法に対応しています。標準的なワイン用カプセルの場合、メーカーの仕様書では、カプセルの上部直径がΦ28~36 mm、下部直径がΦ29~37 mmと記載されています。高さは30~70 mmです。収縮テーパー比は1:17です。シャンパン用の金型では、高さが70~135 mm、テーパー比が1:7~1:10となります。これらすべてを決定づけるのが、フィニッシュ図面です。そこには、公称ネック径、フィニッシュ高さ、テーパー比が記載されています。これなしに発注すれば、当てずっぽうになってしまいます。「750 mlのボルドー瓶です」というだけでは仕様とは言えません。2社のサプライヤーが提供する750 mlのボルドー瓶のフィニッシュは、カプセルがきつくなるか緩くなるかというほど大きく異なる場合があります。
シナリオごとの材質とゲージ
シナリオに基づく逆引きは、カタログからの順引きよりも優れています。高温環境での保管や夏の長期輸送:PVCからPET-Gへ、あるいはフィルムからポリラミネートへ切り替えましょう。キャップ自体が品質の証となるプレミアムワインの場合:ポリラミネートを採用し、シュリンクトンネルではなく、キャップの装着工程に予算を割り当ててください。高速充填ライン:フィルムサプライヤーには、厚みが一定したロットを供給するよう徹底させてください。60~75ミクロンの素材用にセットアップされたラインは、より薄いリールでは動作が異なるためです。小型または細いネック:標準的なキャップは、直径が小さいボトルでは完全に収縮しない場合があります。大量発注する前に、実際のボトルで完全に収縮することを確認してください。
装飾:何を依頼すべきか、そしてそれが何を意味するのか
装飾の段階は、無地、フレキソ印刷またはグラビア印刷、1~3色のホットスタンピング、エンボス加工という順になります。次に機能的な詳細があります。きれいに開封できるアルミニウム製のタンを備えたティアテープ、収縮時の通気孔、そしてアルミ箔または非収縮性PVC製のトップディスクなどです。ここで重要な点が1つあります。カプセル製造機の仕様書を見ると、中・大容量の機械には装飾ステーションや、自動不良品排除機能を備えたオンライン品質検査が搭載されています。エントリーモデルにはこれらが搭載されていません。機能は機器の性能に比例します。カプセルサプライヤーが汎用価格帯でフルデコレーションを提示してきた場合、どの機械で製造されたのか、そしてその不良率はどうだったのかを尋ねる必要があります。
以下のマトリックスは意思決定ツールです。ご使用のボトルタイプを見つけ、横方向の行を確認し、仕様を確定する前に境界条件を確認してください。
ボトルタイプ × カプセルの仕様 × 故障境界
| ボトル/使用方法 | カプセルの仕様と材質 | 失敗の境界と確認処理 |
|---|---|---|
| 標準的な750mlのコルク栓付きワイン | 上部 Φ28~36、下部 Φ29~37、高さ 30~70 mm、テーパー比 1:17、PVC または PET-G | 仕上げのデータが推測に基づく場合は、サイズにゆとりが出ます。注文前に仕上げ図面を入手してください。 |
| 375 mlおよび小瓶 | 直径は小さくなっても、テーパーの仕組みは同じ | 首の細いボトルでは、標準サイズのキャップが完全に収縮しない場合があります。まず実際のボトルで完全に収縮するかどうかを確認してください。 |
| シャンパンとスパークリングワイン | 多層ラミネート製フード、スカート部 50~70 µm、高さ 70~135 mm、テーパー比 1:7~1:10、上部はしわ加工またはドーム型 | テーパーの変更には金型の全面的な交換が必要です:機械の速度だけでなく、金型の交換範囲も確認してください |
| スピリッツ、ショートネック | 高さ約30 mmの小型製品、PVC/PET-G | カプセルの高さ対ラベルのクリアランス:キャップのスカート部分とショルダーラベルの間の隙間を確認してください |
| 5ガロンの水ボトル | 大判シュリンクキャップ、チューブフィルム(Φ36 mm以上) | 特大リールおよびマンドレル:ラインの直径が適合していることを確認してください。単に標準サイズのキャップが合うかどうかだけではありません。 |
| ビール樽 | 大判のシュリンクキャップ、厚手の用紙 | ケグ用カップリングへの取り付け:継手周辺のクリアランスを確認する |
| ガスボンベのバルブ | PP/PE製キャップに被せるシュリンクフィルムキャップ | バルブのハードウェアクリアランスおよび安全表示に関する規則:充填業者のコンプライアンス責任者に確認すること |
各行を、単なる製品選択ツールとしてではなく、失敗チェックが組み込まれた仕様書として読み取ってください。これらの行を1つのシーケンスにまとめると、カプセルを注文する前に実行するルーチンとなります。
カプセルをご注文またはご指定になる前に:
- 1. ボトルの口部図(公称直径、口部高さ、テーパーを含む)
- 2. カプセルの上部および下部の直径は、図面に基づいて決定し、ボトル名に基づいて決定してはならない。
- 3. 材質およびゲージは、カタログの記載順ではなく、保管および輸送時の気候条件に基づいて選定される
- 4. トップディスクの種類:アルミ箔、収縮しないPVC、または開放型
- 5. ティアテープの位置と方向
- 6. 生産ラインでの収縮・フィット加工方法:ディップ、スチーム、ヒートガン、トンネル、またはロールフィット
- 7. 大量注文の前に、ご自身のボトルで試作を行う
カプセルの失敗例:しわ、気泡、フィット感の悪さ
カプセルの不具合はすべて、フィルム、熱、形状という3つの要因のいずれかに起因しています。診断はこの順序で行ってください。
しわや収縮ムラは、まず熱処理の問題を示唆しています。家庭や小規模生産者は、ワイン醸造のフォーラムでこの事実を率直に報告しています。ヒートガンの使いこなしには慣れが必要であり、最初の数本のキャップは、学習過程で犠牲になることがよくあります。あるワイン醸造家は、500本入りのまとめ買いロットのうち、どうしても均一に収縮させることができなかった鮮やかな赤色のキャップがあったと報告しています。最も安定した方法は、最も地味なものです。沸騰したお湯に数秒間浸し、収縮しながら回転させるという方法です(ミッドウェスト・サプライズ). ヘアドライヤーは3つの中で最も熱出力が弱く、フォーラムのユーザーが述べているような、まさにまちまちな結果をもたらします。
気泡や変色が現れた場合は、フィルムの一部が過熱したことを意味します。温度の目安は、単一の数値ではなく、熱源の分類によって異なります。PVCカプセルに関するサプライヤーの指針では、手持ち式機器の場合は華氏180~260度、スチームトンネル式機械の場合は華氏260~280度とされています(イェリネク・コーク・グループ). どちらの設定範囲も、その機器にとっては適切です。問題は、フィルムの一部に高温設定を長時間当て続けた場合に発生します。熱を均一に当て続け、首元を乾いた状態に保ってください。残留物や湿気は局所的な障壁となり、気泡として現れます。
キャップが決してきつく収まらないのは、熱の問題ではなく、形状の問題です。キャップの直径がネックフィニッシュより一段大きい場合、いくら熱を加えても隙間を埋めることはできません。これは、標準的なキャップを小型のボトルに装着する際にまさに起こる現象です。解決策はシュリンクステーションの上流工程にあります。まずフィニッシュの図面を入手し、それに合わせてキャップを選定した上で、その後に初めてプロセスを調整するのです。生産規模が大きくなればなるほど、その重要性も増します。中~大容量のカプセル生産ラインでは、欠陥のあるカプセルを検出して自動的に排除するインライン検査が導入されています。手作業による工程では、初回品検査や頻繁なサンプリングによってこれを補っています。
「3つの過熱の兆候」とは、気泡、変色、そして焦げたり弱くなったりした部分のことです。これらはすべて、一箇所に熱が長時間集中したことが原因です。1つのカプセルにこれら3つの兆候がすべて見られる場合は、フィルムのせいにする前に、作業方法を修正してください。
『カプセル・ビジネス』、再読
これまでの4つのセクションを、買い手ではなくプロデューサーの立場から読み直してみると、3つの事実が1つの見解としてまとまってくる。
インベントリはプレミアムマップに準拠しています
汎用品分野はプレーンなPVCです。販売量は膨大ですが、利益率は薄く、ブラウザさえあれば誰でも価格を確認できます。プレミアム分野は、ポリラミネートやシャンパン用キャップです。ここでの材料費は高くなりますが、成形工程、金型、仕上げ品質は機械の性能に依存しており、カタログ価格ではこれらを再現することはできません。特殊分野は、大判サイズや、5ガロンの水ボトル、ケグ、ガスボンベ用のワイン用以外のキャップです。この分野では競争が激しくなく、需要も安定しており、すべての注文は仕上げ図面から始まる仕様に関する話し合いから始まります。カプセルメーカーの在庫構成も同様の構造をとっています。標準厚さのフィルムロールは大量生産ビジネスを支え、ポリラミネート素材やシャンパン用金型は利益率の高いビジネスを支えています。顧客リストも同様に分かれています。大量生産を行うワイナリー、ブティックワイナリー、そしてほとんどのカプセルメーカーが営業対象としていないワイン以外の顧客です。
装備チェックリストこそが交渉の鍵である
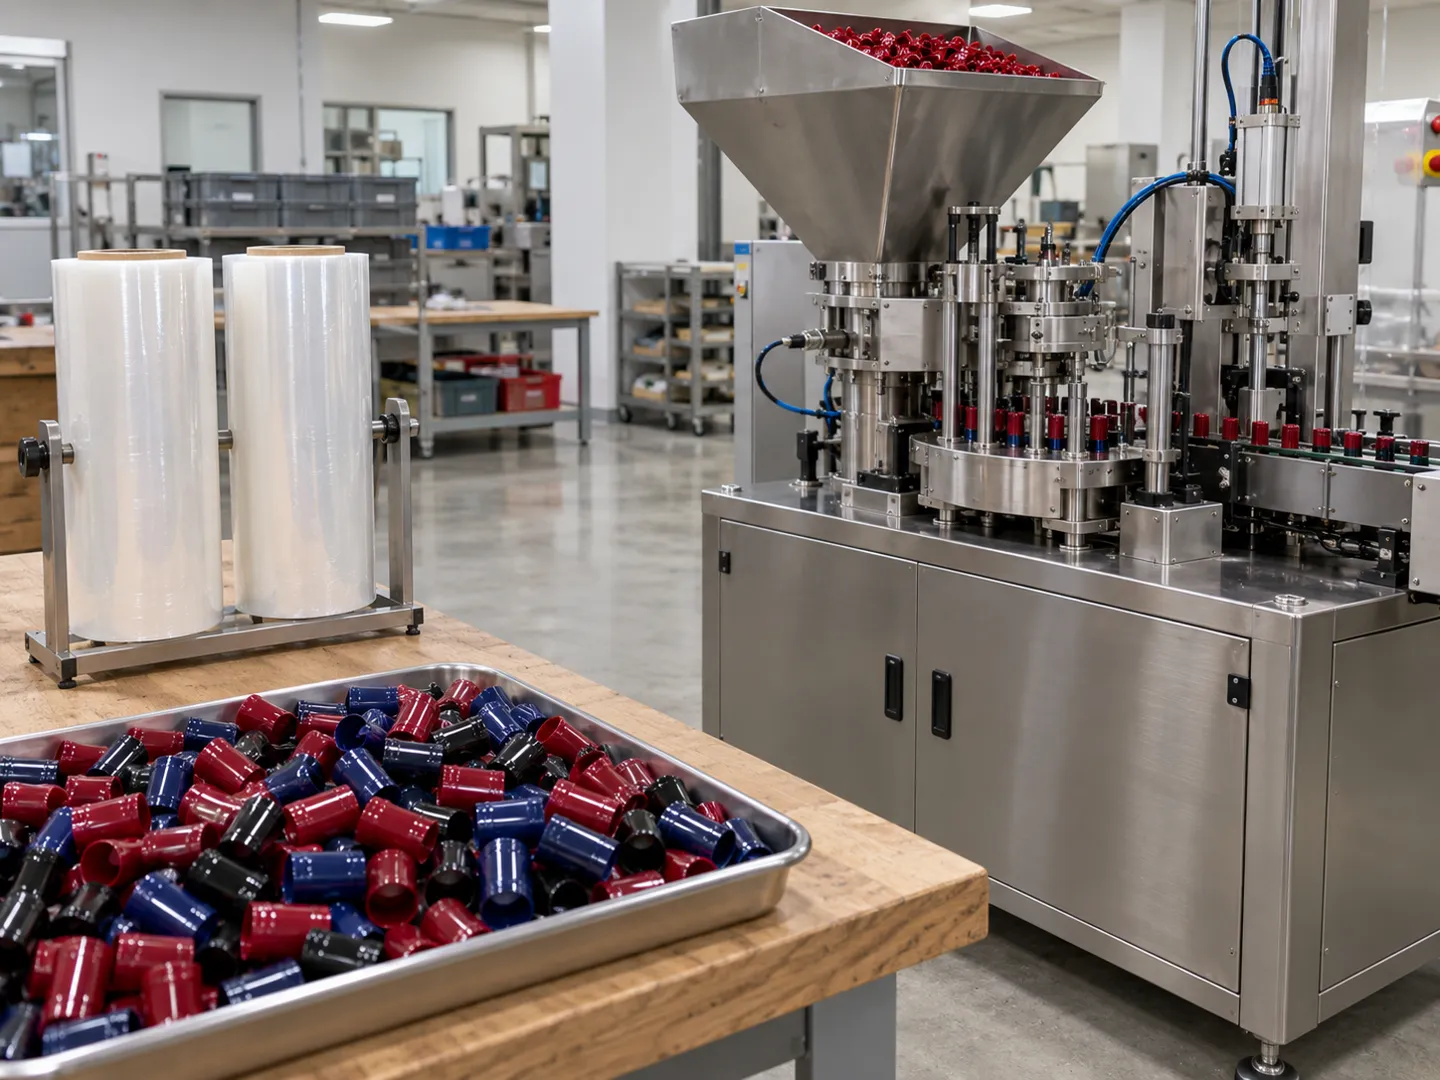
カプセル充填ラインの導入を検討する際、評価項目は少なく、その基準は厳格です。需要に対する生産能力のレベル:メーカーの仕様書によると、エントリーモデルでは1分あたり約80カプセルから、高速機では通常180~220カプセルまで対応しています。中級クラスの自動機は120~150カプセル程度です。素材の互換性:PVCやPET-Gフィルムに対応するラインもあれば、ポリラミネートも処理できるものもあります。また、シャンパン用ボトルには専用の金型が必要です。装飾ステーション:ホットスタンピング、エンボス加工、ティアテープ、通気孔など。切り替え:マンドレルの本数(12本または16本)とテーパー金型によって、新しいボトルプログラムのコストが決まります。そして検収:出荷前に、使用する素材で機械の動作確認が行われている必要があります。
ヒンジについて改めて説明すると、無地のPVCはまさに「コモディティ」そのものであるため、その価格もコモディティ並みです。一方、ポリラミネート、シャンパンカラーのフード、特殊サイズなどは、その製造に金型、装飾加工能力、品質検査が必要であり、これらはエントリーレベルの設備では対応できないため、価格を維持できているのです。
この書き換えは、チェック項目をすべて1行にまとめたものです。以下の5つのチェックを経て、それが署名入りの注文書となります。
機器の評価、契約書に署名する前に確認すべき5つのポイント:
- 1. 処理能力の段階:実際の需要と、毎分80/120~150/180~220カプセルの処理能力との比較
- 2. 対象素材:PVCおよびPET-Gフィルム、ポリラミネート、シャンパンフード
- 3. 装飾ステーション:ホットスタンピング用インク、エンボス加工、引き裂きテープ、通気孔
- 4. 切り替えコスト:マンドレルセット、テーパー用治具、SKUごとの所要時間
- 5. 受入試験:出荷前に、お客様ご自身のフィルムとボトルを用いて全面的な試運転を行う
最後の確認段階では、ここでは形容詞ではなく具体的な仕様についてご説明します。KETEのカプセル製品ラインアップは、3つの容量グレードを網羅しています。自動モデルでは、カプセルの品質検査をライン上で実施し、不良品は自動的に排除されます。すべての機械は、出荷前に顧客独自の材料を使用して試運転が行われます。比較してみてください。 ワインカプセル充填機のラインナップ 貴社のボトルプログラムや独自の5項目チェックリストと照らし合わせ、仕様書そのものがその価値を証明できるようにしましょう。
次のステップ
さあ、自分だけのカプセルを作ってみませんか?
KETEのカプセル充填ラインは、分速約80カプセルから220カプセルまでの3つの生産能力レベルを網羅しており、オンライン品質検査に加え、出荷前にお客様の素材を用いた試運転も行います。
「5つのチェック」評価を開始する参考文献
- Coherent Market Insights. 「ワイン包装市場の規模、動向および予測:2026年~2033年」 2026年。 coherentmarketinsights.com
- イェリネク・コーク・グループ。「シュリンクキャップ」。 jelinek.com
- Midwest Supplies。「ワインやビールのボトルにシュリンクキャップを使用する方法」。 midwestsupplies.com
- Home Brew Ohio。「ワインボトル用PVC熱収縮カプセル」。 homebrewohio.com