 ES
 EN
 RU
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

Qué es una cápsula de champán (y qué no es)
Por encima del corcho de cada botella de champán y vino espumoso hay dos capas: una jaula de alambre y una capucha metálica que cubre la jaula y la parte superior del cuello. La capucha es la cápsula. Se desliza sobre el corcho y la jaula de una sola pieza, y consta de dos partes: una falda que recorre el cuello y un disco superior que tapa todo el conjunto. La cápsula protege el corcho del polvo y la humedad, evita que los extremos afilados de los alambres de la jaula se enganchen en las estanterías y las fundas, y muestra la mayor parte de la imagen de marca que se aprecia en una estantería abarrotada.
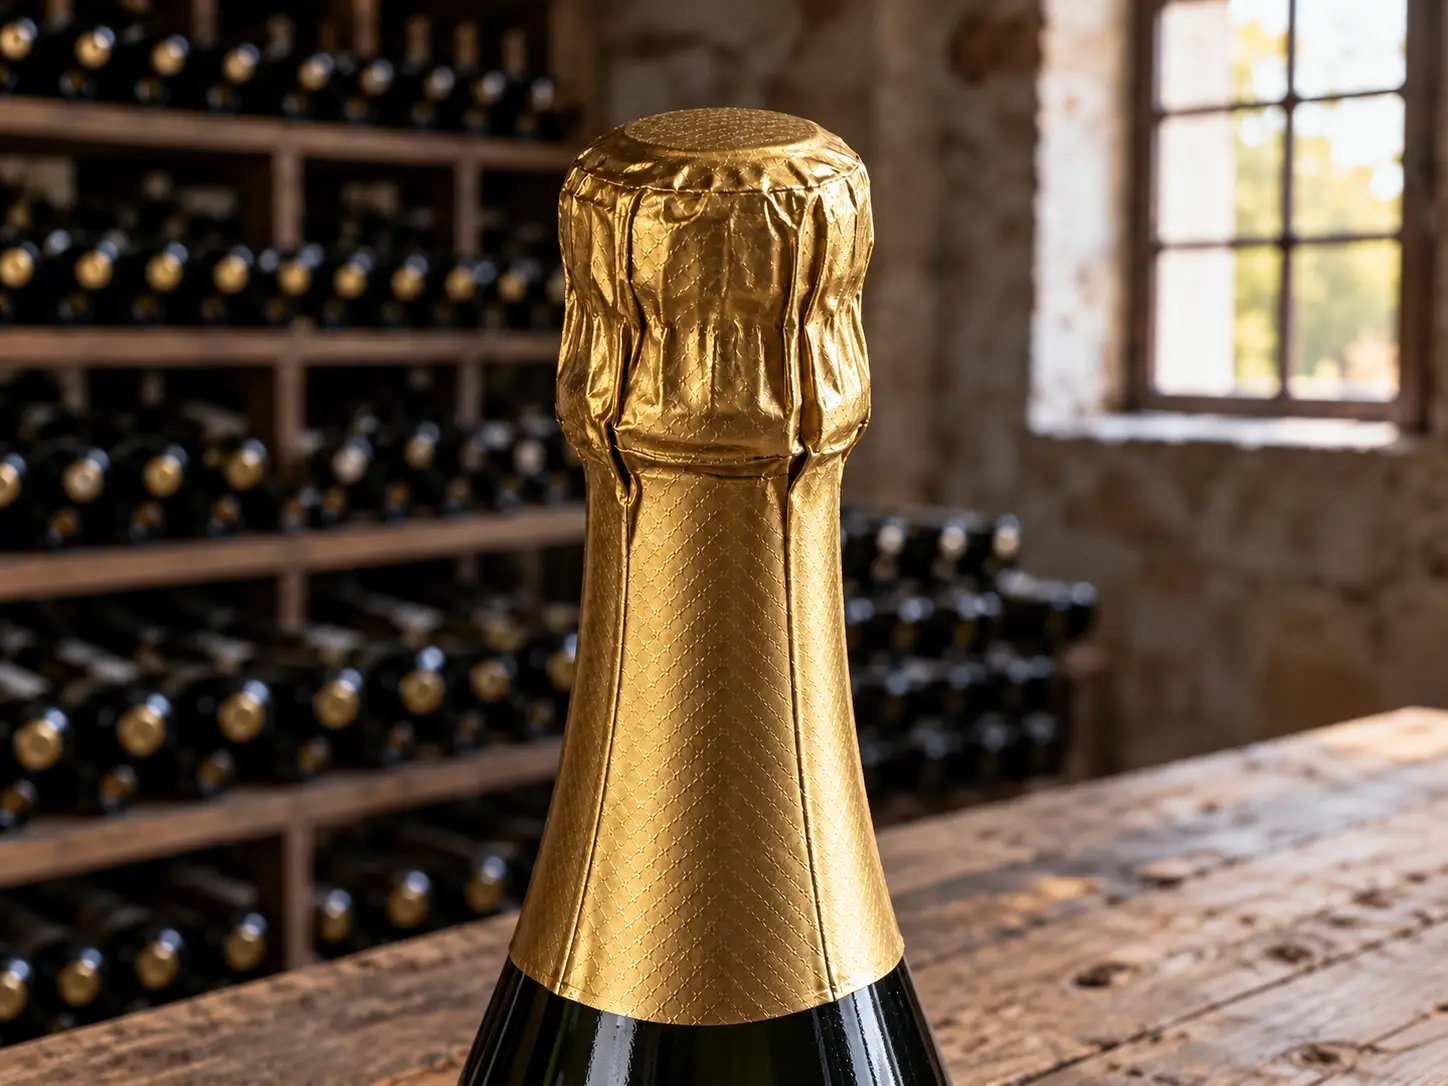
Al abrir la botella, lo primero que hay que hacer es pelar o cortar la cápsula. Los sumilleres y los comerciantes dan un consejo sobre dónde cortar: por debajo del segundo pliegue del papel de aluminio, en la parte inferior del cuello. El vino puede acumularse dentro de la cápsula durante el almacenamiento y el transporte, y si se corta demasiado arriba, ese vino acumulado se derramará al servir. Es un pequeño detalle, pero explica por qué la cápsula se considera parte del servicio, y no solo parte del envase.
Hay que aclarar un problema de terminología antes de nada. En los círculos de coleccionistas, «cápsula» significa algo distinto: el pequeño disco metálico situado en la parte superior de la jaula, por encima de la cápsula propiamente dicha. Los coleccionistas intercambian estos discos en plataformas especializadas, y esta afición tiene un nombre propio. En este artículo, el término «cápsula» se refiere a la cubierta de papel de aluminio que recubre el corcho y la jaula, desde este momento hasta el final. En el sector de la maquinaria existe una distinción similar: máquinas que fabrican cápsulas a partir de rollos de material y máquinas que colocan una cápsula ya terminada sobre la botella en una línea de embotellado. Se trata de inversiones diferentes para negocios distintos.
Dos cosas que debes comprobar antes de seguir leyendo
- Si el objeto en el que estás pensando es un pequeño disco metálico redondo que se comercializa entre coleccionistas, se trata de la placa de la jaula, no de la cápsula de la que hablamos aquí.
- Si estás buscando maquinaria, decide primero si quieres FABRICAR cápsulas a partir de material en rollo o INCORPORAR cápsulas ya fabricadas en una línea de embotellado; el resto de este artículo trata sobre su fabricación.
El coleccionismo es un mercado en toda regla y alimenta el diseño de las colecciones cápsula, ya que los coleccionistas valoran precisamente los envases decorados que las marcas utilizan para definir su identidad. Pero la cuestión económica que más preocupa a la mayoría de los lectores se sitúa más adelante en la cadena: de qué están hechas las colecciones cápsula, cuánto cuestan y si resulta más rentable fabricarlas que comprarlas. Ahí es donde se centra el resto de este artículo.
En qué se diferencia una cápsula de champán de una cápsula de vino
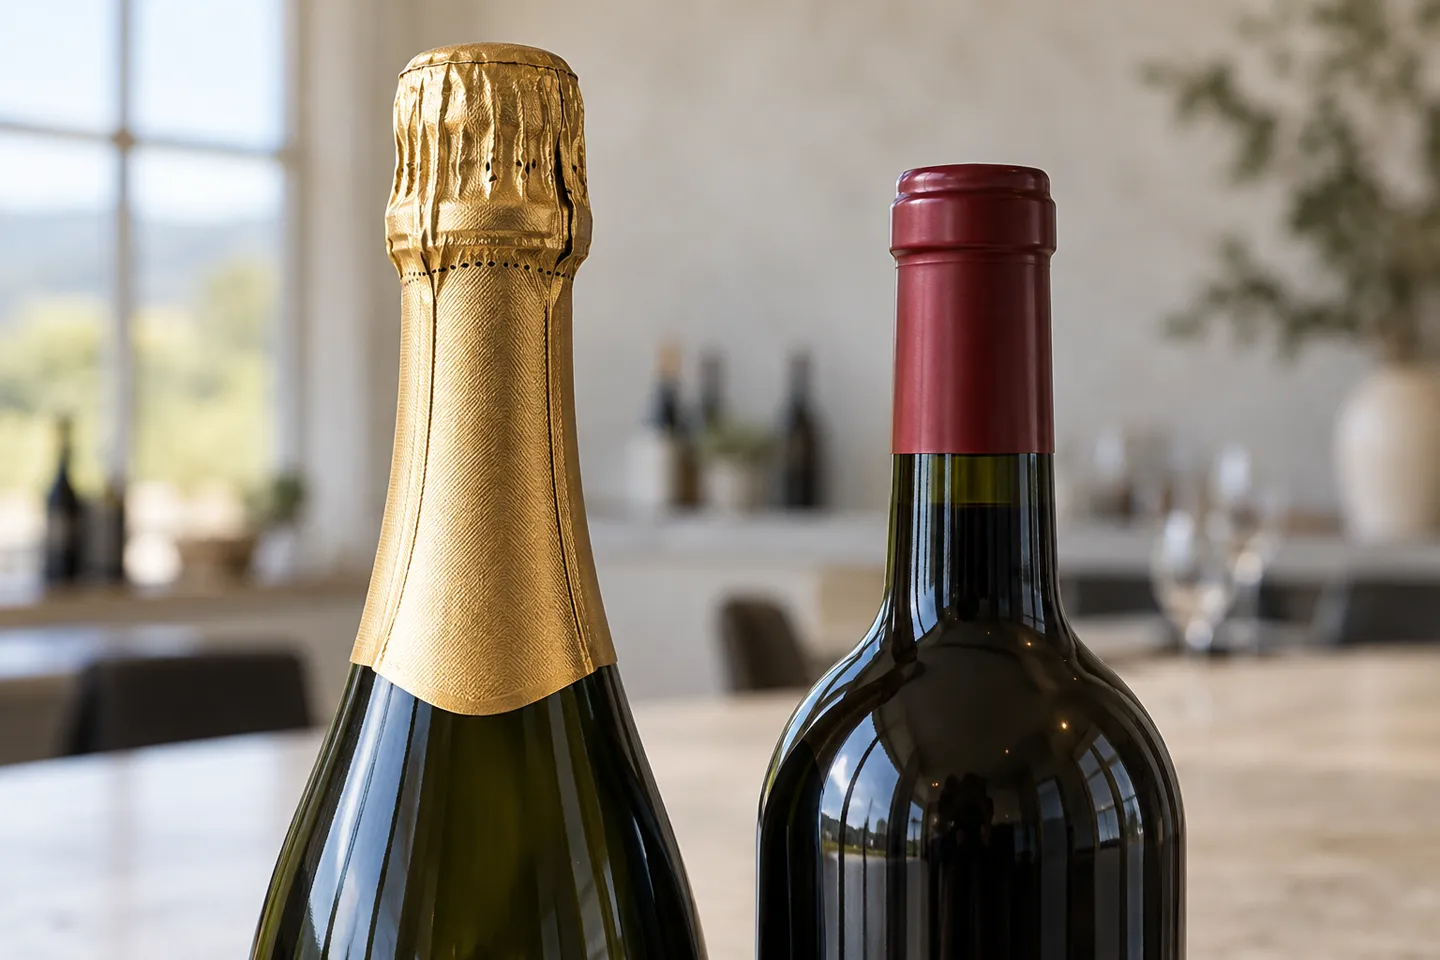
Una cápsula de champán se parece a una cápsula de vino, pero más alta, y la mayoría de la gente se queda ahí, en lo de «más alta». Las diferencias que realmente importan residen en cuatro características técnicas, y cada una de ellas tiene una razón física que la justifica.
Longitud de la falda: de 70 a 135 milímetros
Las cápsulas para champán y vino espumoso tienen una altura de entre 70 y 135 mm, frente a los 30 a 70 mm de las cápsulas para vino tranquilo, según los rangos especificados por los fabricantes (especificaciones publicadas por el fabricante, 2026). El exceso de longitud no es un adorno. La falda debe cubrir la jaula y la tapa de corcho en una sola superficie continua, algo que las cápsulas de vino tranquilo nunca tienen que hacer. Las láminas de aluminio para el mercado minorista, destinadas a los elaboradores de vino caseros, que se venden con una longitud aproximada de 4,5 pulgadas y se pliegan a mano, encajan en la misma ventana (PI Wine, s. f.).
Reducción gradual: tres relaciones en lugar de una
Una cápsula tiene forma de cono, y el cono debe ajustarse a la botella. Los moldes para cápsulas de champán presentan relaciones de conicidad de 1:7, 1:8 y 1:10; los moldes para cápsulas de vino tranquilo suelen tener una relación de 1:17 (especificaciones publicadas por el fabricante, 2026). La relación es una característica del utillaje, no un ajuste que se modifique en la máquina. Un fabricante que cambia el formato de las botellas, en la práctica, cambia también los mandriles, las cuchillas de corte y las herramientas de punzonado.
Partes superiores: arrugadas y abombadas
Las cápsulas para vino espumoso se fabrican en dos estilos principales: la clásica con la parte superior fruncida y la lisa con forma abovedada. Ambas se fabrican durante el proceso de producción, en el mismo tipo de máquina, y el disco superior admite su propia decoración, normalmente con uno o dos colores mediante estampado en caliente. La parte superior es donde reside la marca, por lo que los coleccionistas la valoran tanto y los productores la protegen.
Ventanas de material y grosor
La cápsula de champán de alta gama está fabricada con polilaminado, un material compuesto por capas de aluminio y polietileno que ofrece un equilibrio entre calidad de impresión, rigidez y coste (Wine Business Monthly, 2019). Los rangos de espesor varían según el tipo de cápsula. El material polilaminado de la falda de las cápsulas para champán tiene un espesor de entre 50 y 70 micras. Las cápsulas polilaminadas para vino tranquilo tienen un espesor de entre 100 y 120 micras, y las cápsulas termorretráctiles de PVC o PET-G para vino y bebidas espirituosas tienen un espesor de entre 60 y 75 micras (especificaciones publicadas por el fabricante, 2026). Los diámetros máximos oscilan aproximadamente entre 28 y 44 mm en las familias de máquinas para vino tranquilo, mientras que las herramientas para vino espumoso se sitúan en torno a los 30-34 mm.
La tabla que aparece a continuación recoge a toda la familia en un solo cuadro. Lee la columna «límite» antes de citar cualquier cifra de la misma.
Familia de cápsulas: construcción, uso y límites de fallo
| Tipo de cápsula | Especificaciones de construcción | Dónde se utiliza | Límite de fallo |
|---|---|---|---|
| Colección cápsula de faldas largas color champán | Faldón de 70-135 mm, con una relación de conicidad de 1:7 / 1:8 / 1:10, faldón de polilaminado de 50-70 mic, con parte superior arrugada o abombada, diámetro superior de aprox. 30-34 mm | El champán y el vino espumoso, más allá del corcho y la jaula | El cambio de formato de botella requiere un utillaje adecuado; el utillaje 1:7 no encaja en un perfil de cuello 1:17, por lo que hay que comprobar el cono y el juego de mandriles antes de cualquier cambio de formato. |
| Ficha breve sobre el vino tranquilo | Falda de 30-70 mm, con una relación de conicidad de 1:17, de polilaminado de 100-120 mic o de PVC/PET-G de 60-75 mic; diámetro superior de 28-44 mm según el modelo | Botellas de vino tranquilo, bebidas espirituosas, cerveza, aceite de oliva y condimentos | Una falda más corta nunca cubre la jaula; no sustituyas la cápsula de vino por un tapón de espumoso y comprueba el diámetro del tapón de corcho antes de realizar el pedido. |
| Cápsula de bebidas espirituosas | PVC termorretráctil decorado o polilam, con las dimensiones adaptadas al hombro y al cuello de la botella | Botellas de licor en las que la imagen en el lineal es clave para la venta | Los perfiles de hombro altos requieren su propio utillaje; el diseño gráfico en el film retráctil debe aprobarse comparándolo con la botella real, no solo con un dibujo. |
Las cápsulas para bebidas espirituosas pertenecen a la misma familia y se fabrican con las mismas máquinas; por eso, los fabricantes de cápsulas consideran el vino, el champán y las bebidas espirituosas como un único ámbito de producción con diferentes conjuntos de utillaje, y no como tres negocios distintos.
Compra de cápsulas para champán: tres vías de suministro y una nueva norma
La forma de comprar cápsulas depende casi exclusivamente del volumen, y las tres opciones que se indican a continuación no tienen en cuenta ningún otro factor.
La primera vía es el suministro al por menor. Los elaboradores de vino caseros y quienes producen pequeños lotes de prueba compran láminas ya preparadas por cajas: las láminas para champán de 4,5 pulgadas, que se pueden sellar a mano, cuestan a partir de US$29,99 por caja en las tiendas especializadas en vinicultura (PI Wine, s. f.). Se coloca el papel de aluminio sobre la jaula y se pliega a mano, sin calor ni máquinas. Las especificaciones las establece el proveedor, por lo que esta opción deja de ser viable en cuanto se necesite un diseño propio o una botella que no sea estándar.
La segunda opción es el suministro a medida por parte de un fabricante de cápsulas. Es a lo que recurren las bodegas y las marcas cuando buscan cápsulas que reflejen su identidad. Para poder obtener un presupuesto, es necesario facilitar una lista específica que incluya: diámetro superior, altura de la cápsula, relación de conicidad, estilo de la parte superior, método de apertura, conjunto de decoración, material y cantidad. El precio depende de la complejidad de la decoración, ya que cada efecto decorativo supone una estación en la línea de producción del fabricante, tal y como se explica con detalle en la siguiente sección.
La tercera opción consiste en fabricar las cápsulas internamente. Es una opción viable, pero solo resulta rentable a partir de un volumen considerable, ya que implica gestionar una línea de producción, tema que también se aborda en la siguiente sección. Considérala en esta sección como una de las ramas del mapa, no como una recomendación.
Caja de venta al por menor
Láminas para engarzar a mano, a unos US$29,99 por caja, con especificaciones fijas, sin diseño gráfico, para uso doméstico y a escala de prueba.
Convertidor personalizado
Tus especificaciones y material gráfico; el precio varía en función de la decoración; el pedido mínimo y los costes de utillaje se cotizan por proyecto.
Línea propia
Desde el material en rollo hasta la cápsula terminada, todo bajo un mismo techo, con una producción limitada a los volúmenes necesarios para mantener la línea de producción en funcionamiento.
Una norma ha cambiado los cimientos sobre los que se asientan estas tres vías. Desde 2023, un reglamento europeo ha convertido la cápsula metálica en opcional en las botellas de vino espumoso en toda la UE. Cada denominación de origen protegida puede seguir exigiéndola en su propio reglamento. El propio comité del champán llevó a cabo un estudio de consumo, concluyó que la eliminación de la cápsula no suponía ningún riesgo significativo para la imagen ni para las ventas de la denominación, y puso fin a su petición de que siguiera siendo obligatoria (Está permitido, 2025). La mayoría de las empresas siguen colocando cápsulas en sus botellas, ya que ahora la cápsula cumple una función de imagen de marca más que una función de cumplimiento normativo.
El cambio en la UE es un hecho de mercado, no una predicción de tendencia: desde 2023, la cápsula del vino espumoso es opcional, salvo que una denominación de origen lo exija.
Si incluyes las cápsulas en el presupuesto como una línea de cumplimiento normativo, vuelve a revisar ese presupuesto considerándolas como una línea de marca. Fuera de la UE, consulta la normativa local antes de dar por hecho que se aplica la misma libertad.
Si, de las tres opciones anteriores, te decantas por la vía interna, el presupuesto definitivo se elabora a partir de datos reales: formatos de botella, relaciones de conicidad, conjunto de decoración y producción prevista.
Solicita un presupuesto para la línea CapsuleCómo se fabrican las cápsulas de champán
Todos los procesos descritos anteriormente concluyen en el mismo lugar: una línea de producción que transforma los rollos, ya sean impresos o lisos, en cápsulas acabadas. Las cápsulas para champán siguen la misma cadena que las de vino sin burbujas, aunque con tolerancias más estrictas y un mayor número de estaciones de decoración.
Conformado: mandriles, no engastes
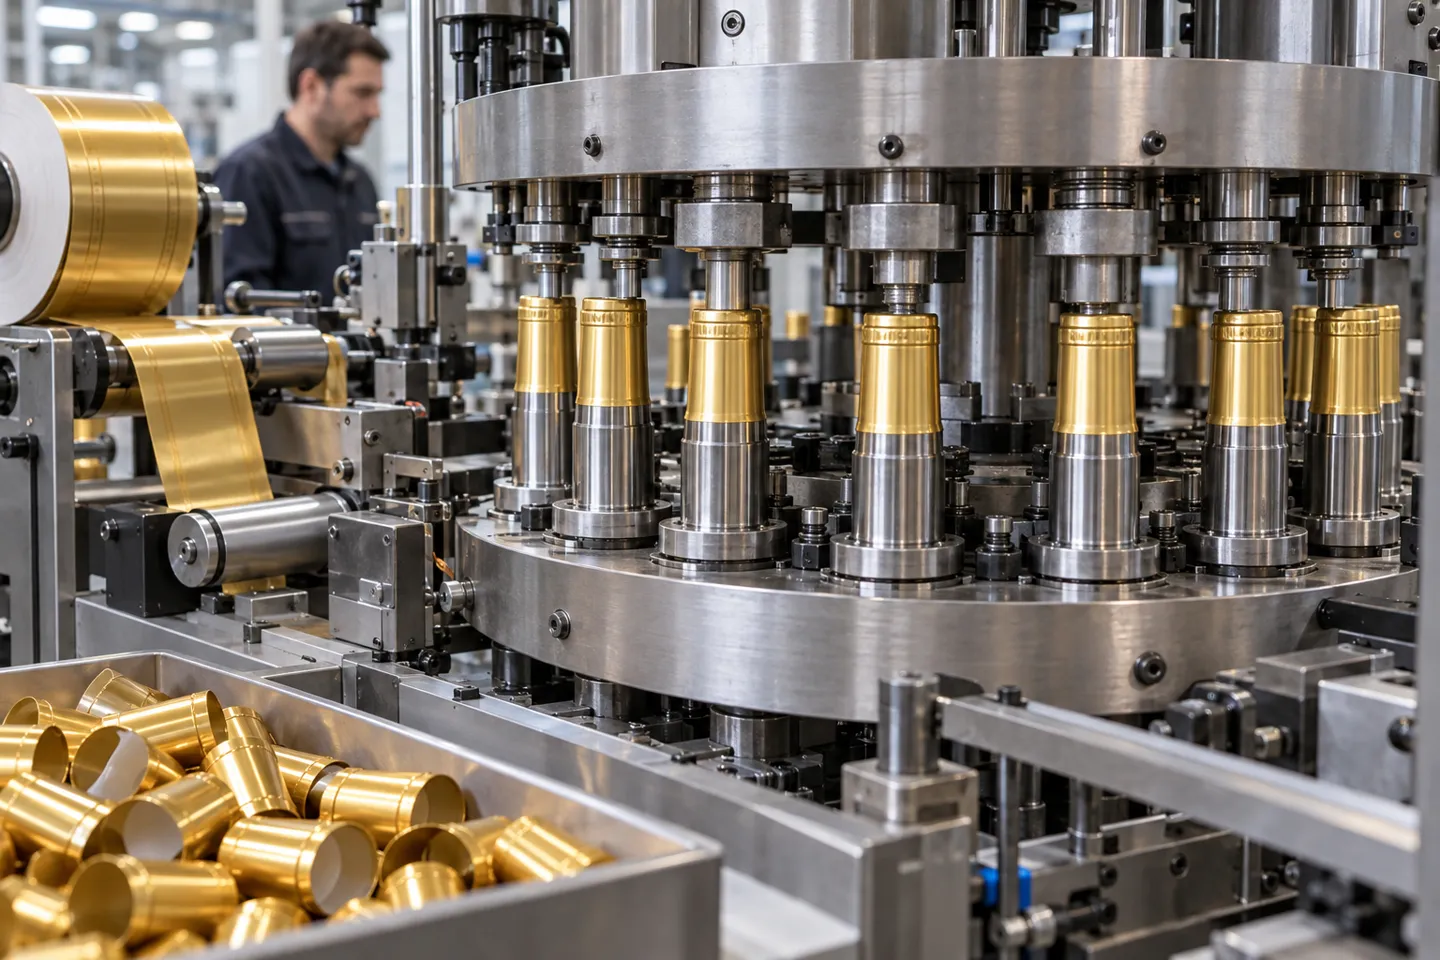
El corazón de la línea es un cabezal giratorio que alberga doce mandriles. Cada mandril tiene el diámetro de una cápsula; la cápsula se moldea a su alrededor, formando a la vez la falda y la parte superior. Las máquinas de clase «champán» fabrican tanto tapas arrugadas como abombadas a partir de material polilaminado para la falda, y añaden un anillo de separación y ranuras verticales que ayudan a que la cápsula terminada se adhiera a la botella (especificaciones publicadas por el fabricante, 2026). Para cambiar el tamaño de la cápsula hay que cambiar los mandriles, la cuchilla de corte del faldón y la herramienta de punzonado del disco superior; el kit estándar incluye trece mandriles: doce en la torreta y uno de repuesto (especificaciones publicadas por el fabricante, 2026).
Enrollar en cápsula
Desenrollar polilaminado estampado o liso, o película retráctil, con guía lateral
Conformar la falda alrededor de los mandriles en una torreta de 12 estaciones
Troquela y da forma al disco superior, arrugándolo o dándole forma abombada
Rodillo de relieve para motivos en toda la superficie y platina para marcas de alta presión
Estampa en caliente la falda con hasta 3 colores y el disco superior con 1 o 2.
Aplica pegamento a base de disolvente o pegamento termofusible
Realiza perforaciones horizontales y coloca la cinta de desprendimiento con la lengüeta de aluminio
Registrar las marcas de impresión mediante el sensor
Inspeccionar en línea y rechazar automáticamente las cápsulas defectuosas
Contar y descargar
Decoración e inauguración: ahí es donde la cápsula justifica su precio
La decoración no consiste en imprimir sobre una hoja plana. Se trata de una secuencia de estaciones, cada una con su propio utillaje: gofrado continuo con rodillo en toda la superficie, gofrado con platina a alta presión, estampado en caliente de uno a tres colores en el faldón, y estampado y gofrado en el disco superior. Las características de apertura también se realizan en estaciones: perforación horizontal, troquelado de agujeros y una cinta de rasgado con una lengüeta de aluminio en el reverso, de modo que la cápsula se abre limpiamente en lugar de deshilacharse en trozos de lámina afilados. El material llega preimpreso o en blanco. Los transformadores alimentan la línea con material impreso en huecograbado a una velocidad de entre 150 y 180 m/min y lo cortan longitudinalmente en la parte inicial a una velocidad de entre 400 y 600 m/min. La estación del sensor de marcas de impresión mantiene el diseño alineado con el corte (especificaciones publicadas por el fabricante, 2026).
La inspección y qué significa realmente la velocidad
Todas las máquinas de esta clase indican dos velocidades, y la diferencia entre ambas es la cifra real. La línea de la clase «champán» alcanza las 130 cápsulas por minuto en modo mecánico y entre 100 y 120 en producción. Las líneas estándar para vino tranquilo alcanzan las 160 en modo mecánico frente a entre 120 y 150 efectivas, y las líneas de alta velocidad, las 250 en modo mecánico frente a entre 180 y 220 (especificaciones publicadas por el fabricante, 2026). La diferencia radica en la carga de decoración: cada estación de repujado, estampado y perforación supone un tiempo de ciclo adicional, por lo que la cápsula con más decoración es también la que más tarda en fabricarse. La inspección en línea con rechazo automático de las cápsulas defectuosas se lleva a cabo a lo largo de toda esta producción, sustituyendo la revisión manual. En cuanto a la ocupación del espacio, una línea de clase «champán» ocupa aproximadamente 8,5 por 3,4 metros, pesa unas 5,5 toneladas y consume 25 kW (especificaciones publicadas por el fabricante, 2026).
Clasificación de las máquinas frente a la realidad de la velocidad
| Clase de máquina | Velocidad mecánica | Velocidad de producción | Diseñado para |
|---|---|---|---|
| Clase «Champagne» (polylam, faldones de 70-135 mm) | 130 cápsulas/min | 100-120 cápsulas/min | Cápsulas para champán y vino espumoso con una decoración muy recargada |
| Clase de enología básica | 160 cápsulas/min | 120-150 cápsulas/min | Cápsulas para vinos tranquilos y bebidas espirituosas, de PVC o polilam |
| Curso intensivo sobre vinos | 250 cápsulas/min | 180-220 cápsulas/min | Líneas de vino tranquilo de gran volumen, con accionamiento servoeléctrico |
Cuando la producción de cápsulas sale mal
Los fallos en la producción de cápsulas se concentran en cuatro puntos, y cada uno de ellos cuenta con un sistema de control que funciona correctamente.
El primer punto es el material entrante. Los defectos de impresión en el material preimpreso, o un grosor del material fuera de los límites establecidos, no pueden repararse en ninguna fase posterior del proceso; la cápsula se fabrica exactamente a partir de lo que contiene el rollo. La inspección a la entrada es el único filtro que funciona, por lo que los transformadores fijan los límites de grosor (de 50 a 70 micras para el material del faldón de color champán, por ejemplo) en el momento de la recepción de la mercancía y no en la máquina.
El segundo factor es el propio proceso. La desviación de las marcas de impresión se manifiesta en forma de material impreso que no se ajusta a la línea de corte; la estación de sensores está ahí para detectarlo, pero solo funciona si la impresión entrante es uniforme. Las cápsulas dobles, en las que dos láminas salen de la línea pegadas entre sí, tienen su origen en el bobinado y la manipulación, y se manifiestan en la sala de embotellado como una parada de la línea. Y los residuos de recorte suponen un gasto permanente: el troquelado de las cápsulas de la banda deja restos de polilaminado, tantos que una preimpresión de 2025 se dedica a darles un nuevo uso (Tsutskiridze, Plaza de la Investigación, 2025).
El tercer aspecto es el diseño. La geometría del desprendimiento determina si la cápsula se abre limpiamente o se deshilacha; la lengüeta de aluminio sirve para iniciar y finalizar el desprendimiento. Los patrones de perforación, ya sean continuos o interrumpidos, influyen tanto en la sensación al abrirla como en el coste de las herramientas, por lo que deben tenerse en cuenta en la revisión del diseño, y no en una llamada de asistencia técnica.
El cuarto factor es el propio consumidor. La indicación de cortar por debajo del segundo reborde se debe a que el vino se acumula en el interior de las cápsulas; una cápsula que retiene líquido en la línea de corte convierte un detalle de almacenamiento en una queja sobre el servicio. El diseño, las prácticas de embotellado y la formación del personal de bar forman un todo, y cualquier fallo en cualquiera de estos tres aspectos repercute en la cápsula.
Cuatro puertas de fallo y el control correspondiente a cada una de ellas
- Defectos en el material recibido: puerta en la zona de entrada de mercancías con ventanas para comprobar el grosor
- Desviación de la marca de impresión: Mantén la impresión entrante uniforme y confía en el sensor de registro únicamente para detectar desviaciones en el proceso.
- Residuos de bobinado y recortes: planificar la gestión de los residuos y su reutilización como tareas de producción, y no como aspectos secundarios
- Geometría de apertura: Establecer el diseño de las tiras desprendibles y las perforaciones en la fase de diseño de los moldes, antes de la primera tirada de producción.
Qué significa esto para los fabricantes de cápsulas
La normativa de la UE y los aspectos económicos de la producción apuntan en la misma dirección, y la comparación que figura a continuación resume todo el argumento.
La gama básica de cápsulas —en su mayoría para vino tranquilo, de plástico retráctil sin decorar o de polilam liso— compite en precio y plazos de entrega. Ahora compite con la ausencia total de cápsula por una parte de su volumen anterior. Cuando una normativa hace que la cápsula sea opcional y un estudio sobre el consumidor realizado a nivel de comisión no detecta ningún riesgo para la imagen de marca, el segmento indiferenciado del mercado pierde su nivel mínimo (Está permitido, 2025).
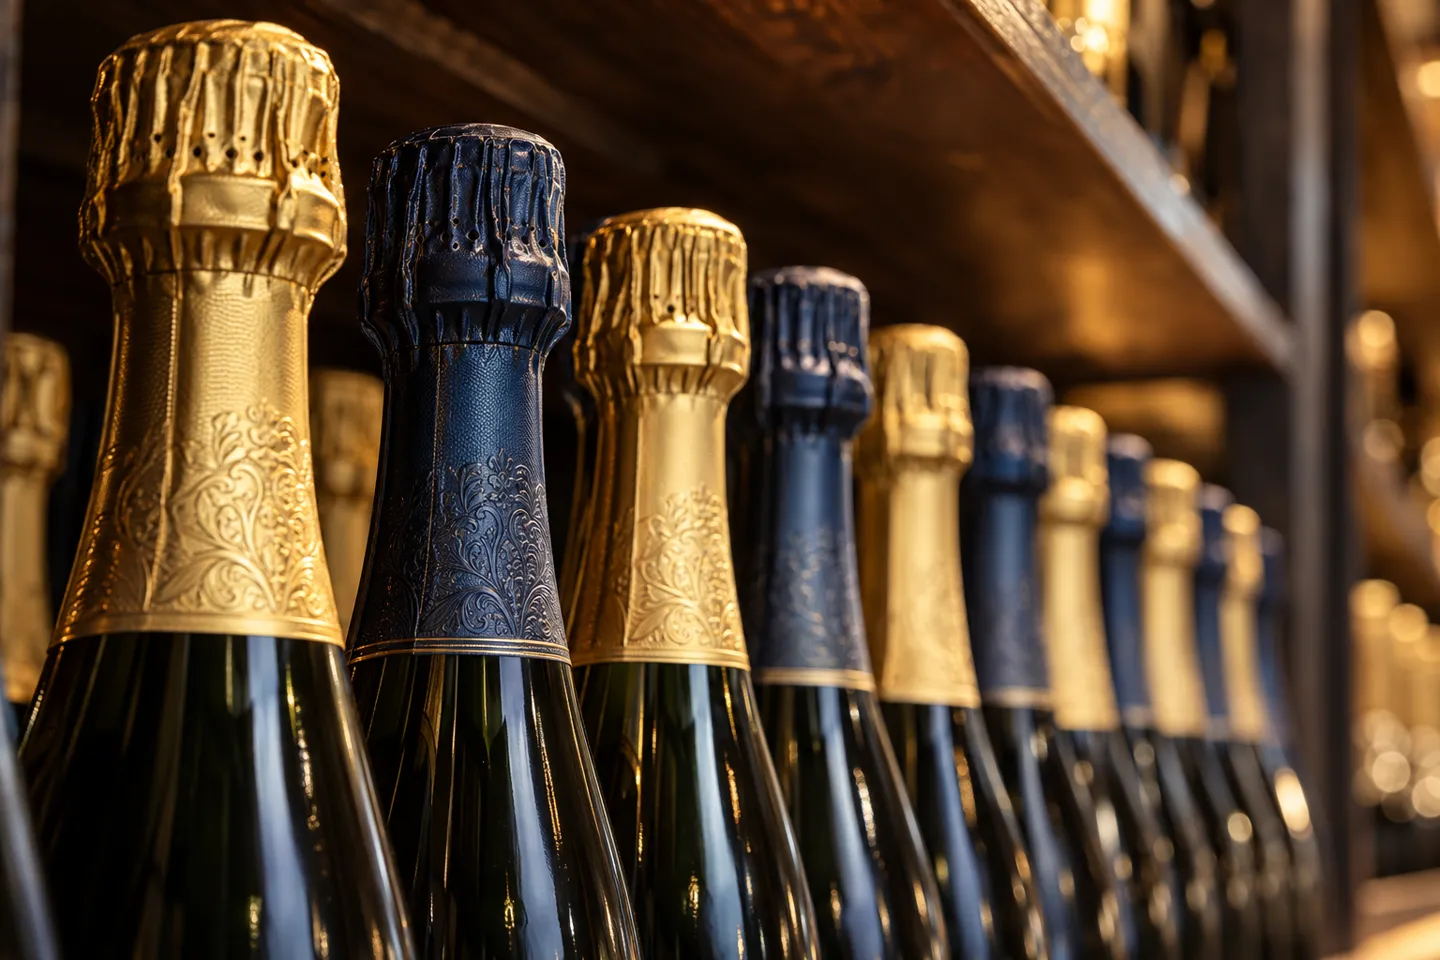
La banda decorada y brillante se sitúa al otro lado de la hendidura. Una cápsula de champán con la parte superior arrugada o abombada, relieve realizado con rodillo y platina, estampado en caliente multicolor y una lengüeta de aluminio fácil de rasgar es la identidad de la marca plasmada en forma física. Al retirarla, la casa pierde una señal visible que ningún argumento de cumplimiento normativo puede sustituir. Esa misma carga decorativa ralentiza la producción: entre 100 y 120 cápsulas por minuto, frente a las 180-220 de la producción de vino tranquilo a alta velocidad. Esa carga es lo que dificulta su conversión en un producto de consumo masivo. El utillaje para los conos, las tapas, las perforaciones y las lengüetas supone un umbral que un competidor tiene que superar antes de poder presentar una oferta que te haga competencia.
Dos franjas de demanda tras el cambio de la UE
| Dimensión | Banda básica de vinos tranquilos | Anillo brillante con adornos |
|---|---|---|
| Dirección de la demanda | Una parte del volumen anterior puede quedar sin encapsular, con una caída brusca | Refleja la identidad de la marca; no puede sustituirse mediante un cambio en el reglamento |
| Bases del concurso | Precio y plazo de entrega | Profundidad de mecanizado: conicidades, puntas, corte de separación, inspección |
| Lógica de márgenes | Orientado a la reducción de costes | La complejidad bien diseñada se valora como un activo, no como un coste |
| Riesgo de capacidad | Necesita volumen para mantenerse ocupado | Se necesitan puestos de decoración y disciplina en los cambios |
Para un fabricante de cápsulas que lea esto como una decisión de configuración, la orientación se encuentra en la columna de la derecha de la tabla: capacidad de peso y utillaje orientado a cápsulas espumosas decoradas con faldón largo. Considera el desprendimiento con lengüeta de aluminio, el estampado en caliente del faldón de uno a tres colores, el relieve doble y la inspección en línea como el mínimo de la oferta, no como su máximo.
Esta es la línea en torno a la cual diseñamos nuestras máquinas en KETE. Nuestra línea de cápsulas para champán forma tapas arrugadas y abombadas a partir de un material de faldón de polilaminado de entre 50 y 70 micras, a una velocidad de entre 100 y 120 cápsulas por minuto. Incorpora estampado en relieve con rodillos y platinas, estampado en caliente del faldón de uno a tres colores, una lengüeta de aluminio para rasgar y una inspección en línea que rechaza automáticamente las cápsulas defectuosas. La línea completa Especificaciones de la máquina de cápsulas para champán se publican. En el caso de los volúmenes de vino tranquilo y bebidas espirituosas, la misma lógica se aplica con mayor rapidez en las series C y D. Si tu volumen se sitúa entre la compra de cápsulas y la puesta en marcha de una línea de producción, esa es precisamente la conversación que merece la pena mantener con cifras reales.
Crea tu colección cápsula basándote en cifras reales
Las máquinas de encapsulado de champán KETE transforman un rollo de polilaminado en cápsulas inspeccionadas, con arrugas o partes superiores abombadas, estampado en caliente de 1 a 3 colores, una lengüeta de aluminio para rasgar y rechazo en línea, a una velocidad de entre 100 y 120 cápsulas por minuto.
Solicita un presupuesto para una máquina de cápsulas de champánReferencias
- Vinetur. «Los productores de champán ya no están obligados a utilizar cápsulas de aluminio en las botellas, según la nueva normativa europea». 2025. vinetur.com
- Wine Business Monthly. «El arte y la ciencia de las cápsulas: del diseño al embotellado». 2019. winebusiness.com
- Tsutskiridze, M. «Reducción del desperdicio de material en la producción de cápsulas para botellas de vino espumoso». Preimpresión de Research Square, 2025. researchgate.net
- PI Wine. «Cápsulas y equipos de capsulación». piwine.com