 DE
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 VN
 TH
 IN
 JA
 ZH
 MS

Was eine Champagner-Kapsel ist (und was sie nicht ist)
Über dem Korken jeder Champagner- und Sektflasche befinden sich zwei Schichten: ein Drahtkorb und eine Metallkappe, die den Korb und den oberen Teil des Flaschenhalses bedeckt. Diese Kappe ist die Kapsel. Sie wird in einem Stück über den Korken und den Drahtkorb geschoben und besteht aus zwei Teilen: einem Rand, der am Flaschenhals entlangläuft, und einer oberen Scheibe, die das Ganze abdeckt. Die Kapsel schützt den Korken vor Staub und Feuchtigkeit, verhindert, dass sich die scharfen Enden der Drahtkorbdrähte an Regalen und Hüllen verfangen, und trägt den größten Teil der Markenidentität, die man in einem überfüllten Regal wahrnimmt.
Beim Öffnen der Flasche wird zunächst die Kapsel abgezogen oder abgeschnitten. Sommeliers und Händler geben einen Ratschlag, wo man schneiden sollte: unterhalb der zweiten Lasche der Folie, tief am Flaschenhals. Während der Lagerung und des Transports kann sich Wein in der Kapsel ansammeln, und bei einem Schnitt weiter oben läuft dieser angesammelte Wein beim Einschenken über. Es ist ein kleines Detail, aber es erklärt, warum die Kapsel als Teil des Einschenkens betrachtet wird und nicht nur als Teil der Verpackung.
Zunächst muss ein Begriffsproblem geklärt werden. In Sammlerkreisen hat der Begriff „Kapsel“ eine andere Bedeutung: Er bezeichnet die kleine Metallscheibe, die ganz oben auf dem Drahtkorb sitzt, über der eigentlichen Kapsel. Sammler tauschen diese Scheiben auf speziellen Plattformen, und dieses Hobby hat sogar einen eigenen Namen. In diesem Artikel wird der Begriff „Kapsel“ von hier an bis zum Ende für die Folienhaube über Korken und Drahtkorb verwendet. In der Welt der Anlagen gibt es eine ähnliche Unterscheidung: Maschinen, die Kapseln aus Materialrollen herstellen, und Maschinen, die eine fertige Kapsel an einer Abfüllanlage auf die Flasche aufbringen. Es handelt sich um unterschiedliche Anschaffungen für unterschiedliche Unternehmen.
Zwei Dinge, die Sie beachten sollten, bevor Sie weiterlesen
- Wenn Sie an eine kleine runde Metallscheibe denken, die unter Sammlern gehandelt wird, dann handelt es sich dabei um die „Cage-Plakette“ und nicht um die hier behandelte Kapsel.
- Wenn Sie auf der Suche nach Anlagen sind, sollten Sie zunächst entscheiden, ob Sie Kapseln aus Rollenmaterial HERSTELLEN oder fertige Kapseln an einer Abfüllanlage AUFBRINGEN möchten; im weiteren Verlauf dieses Artikels geht es um die Herstellung der Kapseln.
Das Sammeln ist ein echter Markt und beflügelt das Kapseldesign, da Sammler genau jene verzierten Verschlüsse schätzen, die Marken als Erkennungsmerkmal nutzen. Doch die entscheidende Frage für die meisten Leser liegt weiter unten in der Kette: Woraus besteht eine Kapsel, was kostet sie und lohnt es sich, sie selbst herzustellen, anstatt sie zu kaufen? Darum geht es im weiteren Verlauf dieses Artikels.
Wie sich eine Champagnerkapsel von einer Weinkapsel unterscheidet
Eine Champagnerkapsel sieht aus wie eine höhere Weinkapsel, und bei „höher“ hören die meisten Menschen schon auf, genauer hinzuschauen. Die entscheidenden Unterschiede liegen in vier Spezifikationen, und jede davon hat einen physikalischen Grund.
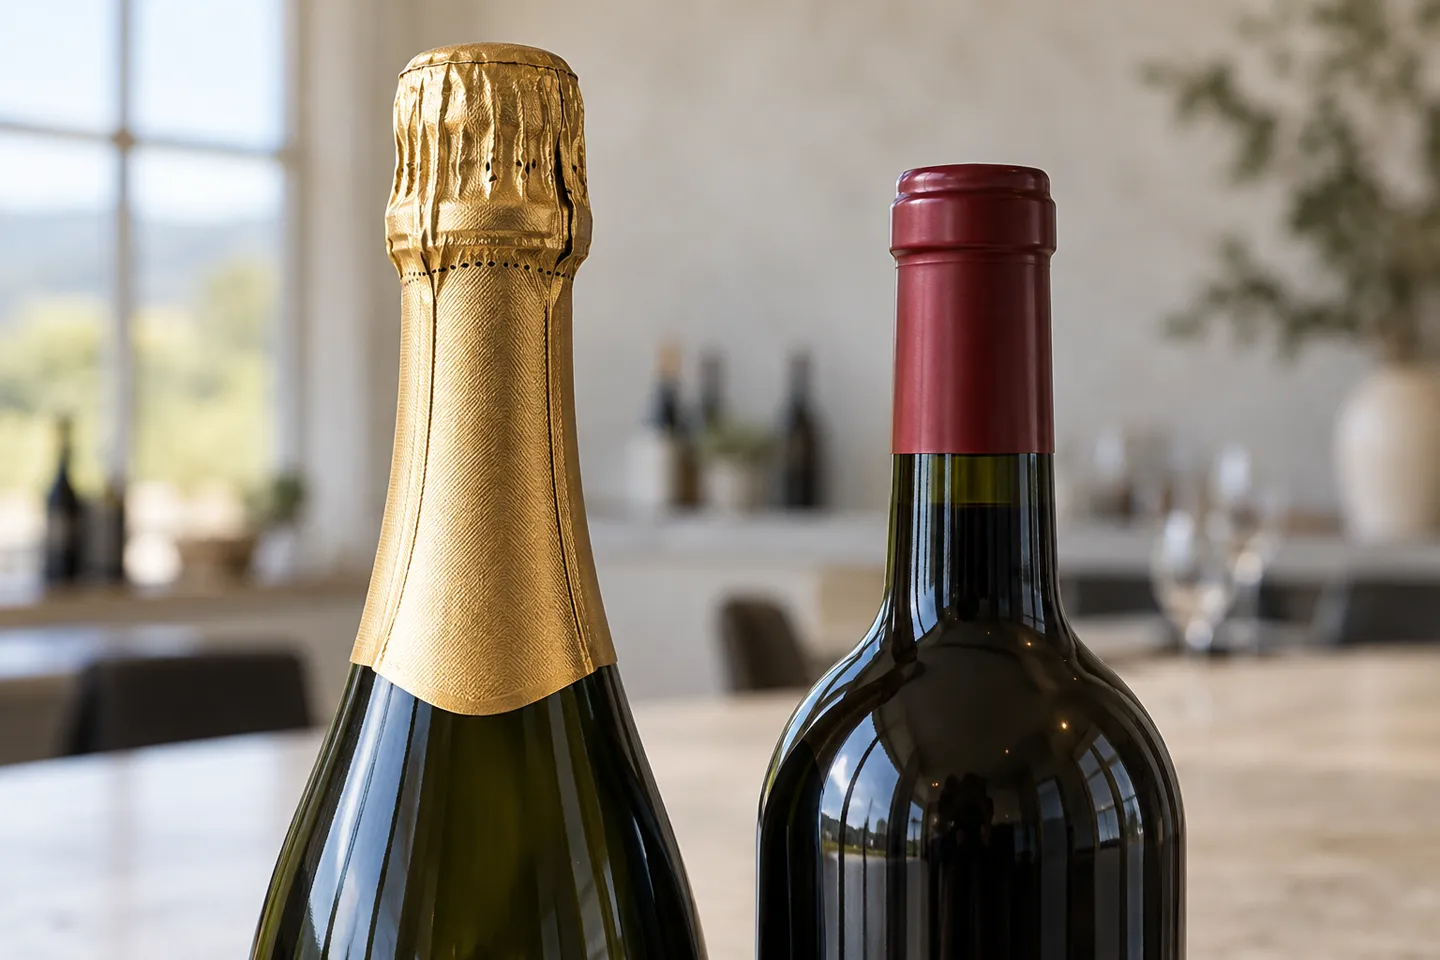
Rocklänge: 70 bis 135 Millimeter
Champagner- und Sektkapseln sind zwischen 70 und 135 mm hoch, während die Höhe von Kapseln für Stillweine laut Herstellerangaben zwischen 30 und 70 mm liegt (vom Hersteller veröffentlichte Spezifikationen, 2026). Die zusätzliche Länge dient nicht nur der Zierde. Der Rand muss den Käfig und den Korkverschluss in einer durchgehenden Fläche bedecken, was bei Wein-Kapseln für den stationären Handel nie erforderlich ist. Im Handel erhältliche Folien für Hobbywinzer, die in einer Länge von etwa 4,5 Zoll verkauft und von Hand gekräuselt werden, passen ebenfalls in dasselbe Fenster (PI Wine, o. J.).
Verjüngung: Drei Verhältnisse statt eines
Eine Kapsel ist ein Kegel, und der Kegel muss zur Flasche passen. Die Werkzeuge für Champagnerkapseln sind in den Konusverhältnissen 1:7, 1:8 und 1:10 erhältlich; bei Werkzeugen für Stillwein-Kapseln beträgt das Konusverhältnis üblicherweise 1:17 (vom Hersteller veröffentlichte Spezifikationen, 2026). Das Verhältnis ist eine Eigenschaft der Werkzeuge und keine Einstellung, die man an der Maschine vornehmen kann. Ein Hersteller, der das Flaschenformat wechselt, tauscht damit in der Praxis auch die Dorne, Schneidmesser und Stanzwerkzeuge aus.
Oberteile: Gekräuselt und gewölbt
Sektkapseln gibt es in zwei Hauptausführungen: die klassische, geraffte Kapsel mit Falten und die glatte, gewölbte Kapsel. Beide werden in der Produktion auf Maschinen derselben Baureihe gefertigt, und die obere Scheibe lässt sich individuell gestalten, in der Regel mit ein- oder zweifarbiger Heißprägung. Die Oberseite ist das Aushängeschild der Marke – deshalb schätzen Sammler sie so sehr und schützen die Hersteller sie.
Fenster für Material und Dicke
Die hochwertige Champagner-Kapsel besteht aus Polylaminat, einem mehrschichtigen Verbundwerkstoff aus Aluminium und Polyethylen, der ein ausgewogenes Verhältnis zwischen Druckqualität, Steifigkeit und Kosten bietet (Wine Business Monthly, 2019). Die Dickenspannen unterscheiden sich je nach Kapselklasse. Das Polylaminat-Material für Champagnerkapseln liegt zwischen 50 und 70 Mikrometer. Polylaminat-Kapseln für Stillweine liegen zwischen 100 und 120 Mikrometer, und wärmeschrumpfbare PVC- oder PET-G-Kapseln für Wein und Spirituosen liegen zwischen 60 und 75 Mikrometer (vom Hersteller veröffentlichte Spezifikationen, 2026). Die Durchmesser der Oberteile liegen bei den Maschinenfamilien für Stillweine im Bereich von etwa 28 bis 44 mm, wobei die Werkzeuggrößen für die Champagnerklasse im Bereich von 30 bis 34 mm liegen.
Die folgende Tabelle fasst die gesamte Familie in einer Übersicht zusammen. Bitte lesen Sie die Spalte „Grenzwert“ durch, bevor Sie Zahlen daraus zitieren.
Kapsel-Familie: Aufbau, Verwendung und Versagensgrenzen
| Kapselart | Bauvorschriften | Wo es verwendet wird | Versagensgrenze |
|---|---|---|---|
| Kollektion mit langen Röcken in Champagnerfarben | Schürze 70–135 mm, Konizität 1:7 / 1:8 / 1:10, Polylaminat-Schürze 50–70 µm, gewellte oder gewölbte Oberseite, Durchmesser der Oberseite ca. 30–34 mm | Champagner und Sekt – über Korken und Drahtkörbchen | Für einen Wechsel des Flaschenformats sind passende Werkzeuge erforderlich; Werkzeuge im Maßstab 1:7 passen nicht auf ein Halsprofil im Maßstab 1:17. Überprüfen Sie daher vor jedem Formatwechsel die Konizität und den Dornsatz. |
| Kurzbeschreibung für Stillwein | Mantel 30–70 mm, Konizität 1:17, Polylaminat 100–120 µm oder PVC/PET-G 60–75 µm, Oberdurchmesser je nach Modell 28–44 mm | Flaschen für Stillwein, Spirituosen, Bier, Olivenöl und Würzmittel | Ein kürzerer Rock bedeckt niemals einen Käfig; verwenden Sie bei einem Sektverschluss keine Weinkapsel als Ersatz und überprüfen Sie vor der Bestellung den Durchmesser des Korkverschlusses. |
| Spirituosen-Kapsel | Bedrucktes Schrumpf-PVC oder Polylam, auf die Schulter und den Hals der Flasche zugeschnitten | Spirituosenflaschen, bei denen das Erscheinungsbild im Regal den Verkauf bestimmt | Für hohe Schulterprofile sind spezielle Werkzeuge erforderlich; das Druckmotiv auf der Schrumpffolie muss anhand der tatsächlichen Flasche freigegeben werden, nicht allein anhand einer Zeichnung. |
Spirituosenkapseln gehören zur selben Produktfamilie und werden auf denselben Maschinen hergestellt. Aus diesem Grund betrachten Kapselhersteller Wein, Champagner und Spirituosen als einen einzigen Produktionsbereich mit unterschiedlichen Werkzeugsätzen und nicht als drei getrennte Geschäftsbereiche.
Kauf von Champagnerkapseln: Drei Bezugswege und eine neue Regelung
Wie Sie Kapseln kaufen, hängt fast ausschließlich von der Menge ab, und die drei unten aufgeführten Möglichkeiten gehen über diese Prämisse hinaus.
Der erste Weg ist der Einzelhandel. Hobbywinzer und kleine Versuchsbetriebe kaufen fertige Folien kartonweise: Von Weinbauzulieferern sind handgefaltbare 4,5-Zoll-Champagnerfolien ab etwa US$29,99 pro Karton erhältlich (PI Wine, o. J.). Man zieht die Folie über den Käfig und crimpt sie von Hand – ganz ohne Hitze und ohne Maschine. Die Spezifikation wird vom Lieferanten festgelegt, sodass dieser Weg in dem Moment endet, in dem man eine eigene Druckvorlage oder eine nicht standardmäßige Flasche benötigt.
Der zweite Weg ist die Sonderanfertigung durch einen Kapselhersteller. Hier wenden sich Weingüter und Marken hin, wenn sie Kapseln mit eigenem Design wünschen. Für eine Angebotsanfrage ist eine detaillierte Liste erforderlich: Durchmesser am oberen Ende, Kapselhöhe, Konusverhältnis, Form der Kapseloberseite, Öffnungsmechanismus, Dekorationsart, Material und Menge. Der Preis richtet sich nach der Komplexität der Dekoration, da jeder Dekorationseffekt einen Arbeitsschritt in der Fertigungslinie des Herstellers darstellt, wie im nächsten Abschnitt ausführlich erläutert wird.
Der dritte Weg ist die eigene Kapselherstellung. Diese Möglichkeit gibt es tatsächlich, sie ist real, und sie lohnt sich erst ab einer beträchtlichen Stückzahl, da hierfür der Betrieb einer Produktionslinie erforderlich ist, worauf im nächsten Abschnitt ebenfalls eingegangen wird. Betrachten Sie diesen Abschnitt als einen der möglichen Wege, nicht als Empfehlung.
Verkaufsverpackung
Folien zum manuellen Crimpen, ca. 1 US-Dollar pro Schachtel, feste Spezifikationen, ohne Aufdruck, für den Heimgebrauch und zum Ausprobieren.
Benutzerdefinierter Konverter
Ihre Spezifikationen und Druckvorlagen, preisabhängig von der Verzierung, Mindestbestellmenge und Werkzeugkosten werden projektbezogen angeboten.
Eigene Produktionslinie
Verarbeiten Sie das Rollenmaterial unter Ihrem Dach zu fertigen Kapseln; die Freigabe erfolgt nur in Mengen, die eine Produktionslinie auslasten.
Eine einzige Regelung hat die Grundlagen aller drei Wege verändert. Seit 2023 ist die Folienkapsel auf Sektflaschen in der gesamten EU gemäß einer europäischen Verordnung nicht mehr vorgeschrieben. Jede geschützte Ursprungsbezeichnung kann sie jedoch weiterhin in ihren eigenen Vorschriften vorschreiben. Der für den Champagner zuständige Ausschuss führte eine Verbraucherstudie durch, kam zu dem Schluss, dass der Verzicht auf die Kapsel kein nennenswertes Risiko für das Image oder den Absatz der Ursprungsbezeichnung darstelle, und zog seinen Antrag auf Beibehaltung der Pflicht zur Verwendung der Kapsel zurück (Es wird angebaut, 2025). Die meisten Hersteller versehen ihre Flaschen nach wie vor mit einer Kapsel, da diese mittlerweile eher der Markenpräsentation dient als der Einhaltung gesetzlicher Vorschriften.
Die Änderung in der EU ist eine Tatsache des Marktes und keine Trendprognose: Seit 2023 ist die Kapsel bei Sekt optional, sofern sie nicht von einer Herkunftsbezeichnung vorgeschrieben ist.
Wenn Sie Kapseln als Compliance-Produktlinie im Budget veranschlagen, sollten Sie dieses Budget noch einmal als Markenproduktlinie betrachten. Außerhalb der EU sollten Sie die örtlichen Vorschriften prüfen, bevor Sie davon ausgehen, dass dort dieselben Freiheiten gelten.
Wenn Sie sich unter den drei oben genannten Optionen für den internen Weg entscheiden, basiert das maßgebliche Angebot auf konkreten Angaben: Flaschenformate, Konusverhältnisse, Dekorationsumfang und angestrebte Produktionsmenge.
Angebot für eine Capsule-Linie anfordernWie Champagnerkapseln hergestellt werden
Jeder der oben genannten Wege endet am selben Ort: einer Produktionslinie, auf der bedruckte oder unbedruckte Rollen zu fertigen Kapseln verarbeitet werden. Champagnerkapseln durchlaufen dieselbe Produktionskette wie Kapseln für stillen Wein, allerdings mit engeren Toleranzen und mehr Dekorationsstationen.
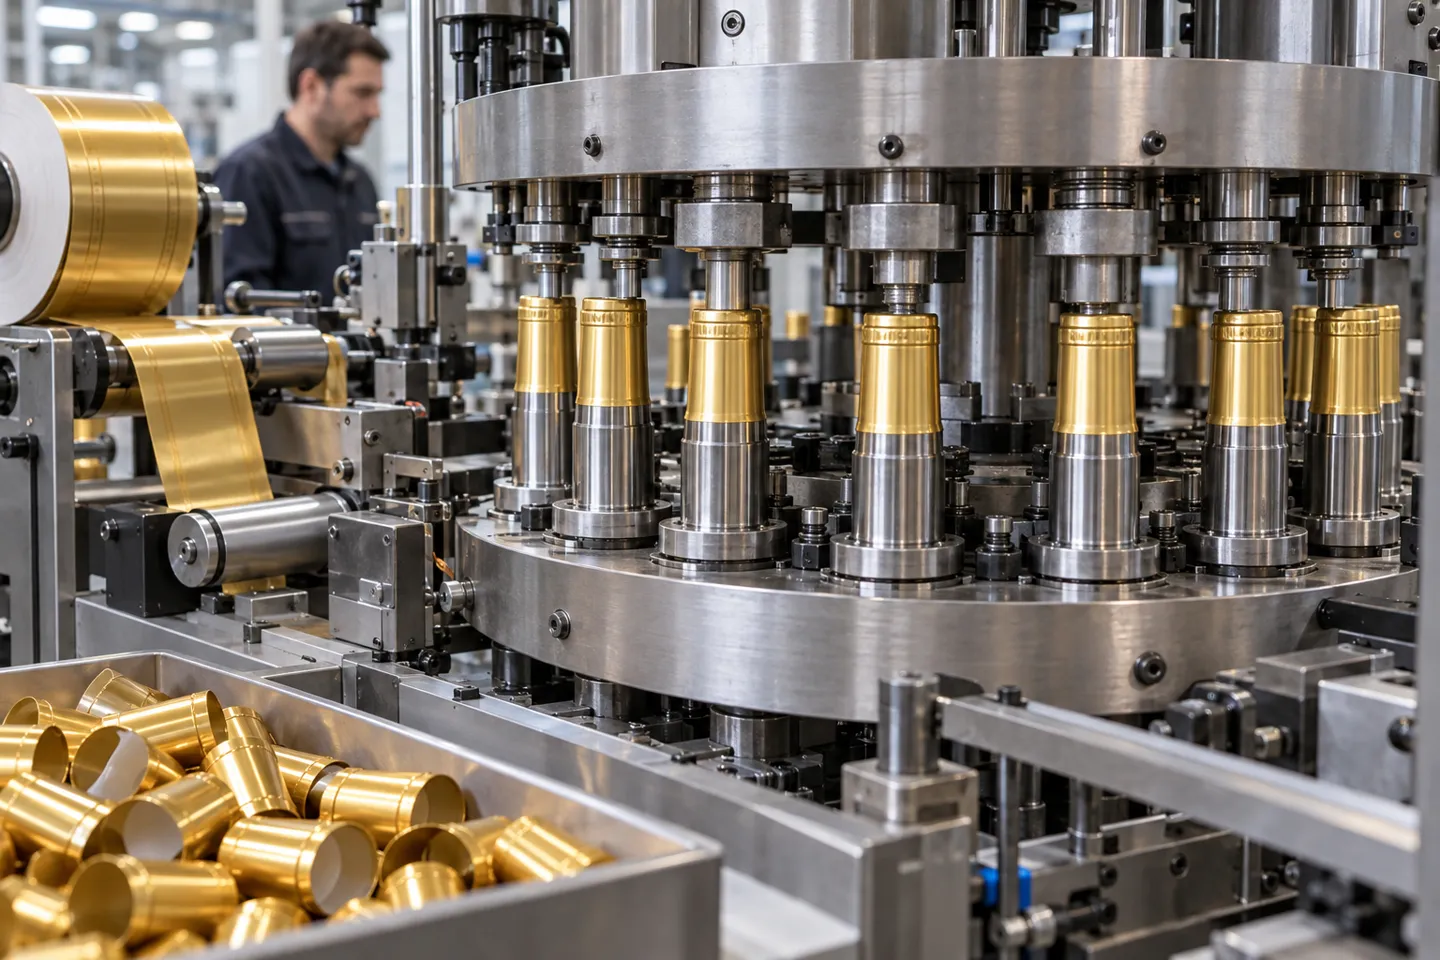
Formgebung: Dorne, keine Fassungen
Das Herzstück der Anlage ist ein Drehkopf mit zwölf Dornen. Jeder Dorn hat den Durchmesser einer Kapsel; die Kapsel wird um ihn herum geformt, wobei Unterteil und Oberteil gleichzeitig entstehen. Maschinen der „Champagne“-Klasse formen sowohl geriffelte als auch gewölbte Oberteile aus Polylaminat-Material für das Unterteil und fügen einen Trennring sowie vertikale Rillen hinzu, die dafür sorgen, dass die fertige Kapsel besser an der Flasche haftet (vom Hersteller veröffentlichte Spezifikationen, 2026). Ein Wechsel der Kapselgröße erfordert den Austausch der Dorne, des Schneidmessers für den Rand und des Stanzwerkzeugs für die Oberseite; ein Standard-Set enthält dreizehn Dorne, zwölf im Revolver und einen als Ersatz (vom Hersteller veröffentlichte Spezifikationen, 2026).
In eine Kapsel einfüllen
Abwickeln von bedrucktem oder unbedrucktem Polylaminat oder Schrumpffolie, kantengeführt
Den Rock auf einem 12-Stationen-Revolver um Dorne formen
Die obere Scheibe ausstechen und formen, wellig oder gewölbt
Prägewalze für flächendeckende Muster und Druckplatte für Hochdruckabdrücke
Der Rock kann mit bis zu 3 Farben und die obere Scheibe mit 1 bis 2 Farben heißgeprägt werden.
Tragen Sie Lösungsmittelkleber oder Schmelzkleber auf
Horizontale Perforationen stanzen und das Abreißband mit der Aluminiumlasche anbringen
Druckmarken per Sensor registrieren
Online prüfen und fehlerhafte Kapseln automatisch aussortieren
Zählen und entladen
Dekoration und Eröffnung: Hier macht die Kapsel ihren Preis wert
Bei der Dekoration handelt es sich nicht um einen Druck auf einem flachen Bogen. Es ist eine Abfolge von Stationen, von denen jede über eigene Werkzeuge verfügt: kontinuierliche vollflächige Walzenprägung, Hochdruck-Plattenprägung, ein- bis dreifarbige Heißprägung am Rand sowie Prägung und Stanzung der oberen Scheibe. Auch die Öffnungsvorrichtungen sind Stationen: horizontale Perforation, Lochung und ein Abreißband mit einer Aluminiumlasche auf der Rückseite, damit sich die Kapsel sauber öffnen lässt, anstatt in scharfe Folienfetzen zu zerreißen. Das Material wird vorgedruckt oder unbedruckt angeliefert. Verarbeiter beschicken die Anlage mit tiefgedrucktem Material bei 150 bis 180 m/min und schneiden es stromaufwärts bei 400 bis 600 m/min zu. Die Druckmarkensensorstation sorgt dafür, dass das Druckmotiv auf den Schnitt ausgerichtet bleibt (vom Hersteller veröffentlichte Spezifikationen, 2026).
Inspektion und was Geschwindigkeit wirklich bedeutet
Jede Maschine dieser Klasse gibt zwei Geschwindigkeiten an, und die Differenz zwischen diesen beiden Werten entspricht der tatsächlichen Zahl. Die Anlagen der „Champagner-Klasse“ erreichen mechanisch 130 Kapseln pro Minute und in der Produktion 100 bis 120. Standardanlagen für Stillweine erreichen mechanisch 160 gegenüber 120 bis 150 effektiven Kapseln pro Minute, und Hochgeschwindigkeitsanlagen 250 mechanisch gegenüber 180 bis 220 (vom Hersteller veröffentlichte Spezifikationen, 2026). Der Grund dafür ist der Dekorationsaufwand: Jede Präge-, Stanz- und Lochstation kostet Taktzeit, weshalb die am stärksten verzierte Kapsel auch am langsamsten hergestellt wird. Eine Online-Prüfung mit automatischem Aussortieren fehlerhafter Kapseln läuft parallel zur Produktion und ersetzt die manuelle Nachkontrolle. Was die Raumplanung betrifft, so nimmt eine Anlage der Champagner-Klasse etwa 8,5 mal 3,4 Meter ein, wiegt rund 5,5 Tonnen und hat eine Leistungsaufnahme von 25 kW (vom Hersteller veröffentlichte Spezifikationen, 2026).
Maschinenklasse vs. tatsächliche Geschwindigkeit
| Maschinenklasse | Mechanische Drehzahl | Produktionsgeschwindigkeit | Entwickelt für |
|---|---|---|---|
| Champagner-Klasse (Polylam, 70–135 mm Schürzen) | 130 Kapseln/Min. | 100–120 Kapseln/Minute | Champagner- und Sektkapseln mit aufwendiger Verzierung |
| Standard-Weinkurs | 160 Kapseln/Min. | 120–150 Kapseln/Minute | Kapseln für Stillweine und Spirituosen, aus PVC oder Polylam |
| Schnellkurs zum Thema Wein | 250 Kapseln/Min. | 180–220 Kapseln/Minute | Servogesteuerte Produktionslinien für Stillweine mit hohem Durchsatz |
Wo bei der Kapselherstellung Fehler auftreten
Fehler bei der Kapselherstellung treten an vier Stellen gehäuft auf, und für jede davon gibt es eine Kontrollmaßnahme, die tatsächlich funktioniert.
An erster Stelle steht das eingehende Material. Druckfehler auf vorbedrucktem Material oder eine Materialstärke außerhalb des zulässigen Bereichs lassen sich in keinem nachgelagerten Arbeitsschritt beheben; die Kapsel wird genau aus dem Material geformt, das die Rolle enthält. Die Eingangskontrolle ist die einzige wirksame Kontrollinstanz, weshalb Verarbeiter die zulässigen Stärkebereiche (beispielsweise 50 bis 70 Mikrometer für Champagner-Schürzenmaterial) bereits bei der Wareneingangsabnahme und nicht erst an der Maschine festlegen.
An zweiter Stelle steht der Prozess selbst. Eine Verschiebung der Druckmarken äußert sich darin, dass die Druckvorlage nicht mit der Schnittlinie übereinstimmt; die Sensorstation dient dazu, dies zu erkennen, funktioniert jedoch nur, wenn der einlaufende Druck gleichmäßig ist. Doppelkapseln, bei denen zwei Folien zusammenkleben und die Anlage verlassen, entstehen bereits beim Aufwickeln und bei der Handhabung und führen in der Abfüllhalle zu einem Linienstillstand. Und Stanzabfälle sind ein ständiger Kostenfaktor: Das Ausstanzen der Kapseln aus der Bahn hinterlässt Polylaminat-Reste in einer Menge, die so groß ist, dass eine Vorabdruckausgabe aus dem Jahr 2025 sich ausschließlich mit deren Wiederverwertung befasst (Tsutskiridze, Forschungsplatz, 2025).
An dritter Stelle steht das Design. Die Abreißgeometrie entscheidet darüber, ob sich die Kapsel sauber öffnet oder zerreißt; die Aluminiumlasche dient dazu, den Abreißvorgang einzuleiten und abzuschließen. Perforationsmuster – ob durchgehend oder unterbrochen – beeinflussen sowohl das Öffnungsgefühl als auch die Werkzeugkosten; daher gehören sie in die Konstruktionsprüfung und nicht in einen Serviceeinsatz.
An vierter Stelle steht der Verbraucher. Die Anweisung, unterhalb der zweiten Lippe abzuschneiden, gibt es, weil sich Wein in den Kapseln ansammelt; eine Kapsel, in der sich Flüssigkeit an der Schnittkante staut, macht aus einem Detail der Lagerung einen Grund zur Beschwerde beim Servieren. Design, Abfüllpraxis und die Schulung des Barpersonals bilden ein System, und ein Versagen in einem dieser drei Bereiche wirkt sich auf die Kapsel aus.
Vier Fehlergatter und die jeweilige Steuerung
- Mängel am eingehenden Material: Schleuse am Wareneingang mit Durchlassfenstern
- Verschiebung der Druckmarkierung: Sorgen Sie für eine gleichbleibende Druckqualität und verlassen Sie sich bei Prozessabweichungen ausschließlich auf den Registrierungssensor.
- Wickel- und Verschnittabfälle: Planung und Wiederverwertung von Ausschuss als Produktionsaufgaben betrachten, nicht als Nebensache
- Geometrie der Öffnung: Das Design der Abreiß- und Perforationslinien sollte bereits in der Werkzeugkonstruktionsphase, also vor dem ersten Produktionslauf, festgelegt werden.
Was dies für Kapselhersteller bedeutet
Die EU-Vorschrift und die Produktionsökonomie weisen in dieselbe Richtung, und der nachstehende Vergleich fasst die gesamte Argumentation zusammen.
Das einfache Kapselband – meist noch aus Wein, ohne Aufdruck, aus Schrumpffolie oder einfachem Polylam – konkurriert über Preis und Lieferzeit. Ein Teil seines früheren Absatzvolumens wird nun durch den Verzicht auf Kapseln insgesamt konkurriert. Wenn eine Verordnung die Kapsel als optional festlegt und eine Verbraucherstudie auf Ausschussebene kein Image-Risiko feststellt, verliert das undifferenzierte Marktsegment seine Preisuntergrenze (Es wird angebaut, 2025).
Das verzierte, funkelnde Band befindet sich auf der anderen Seite des Schlitzes. Eine Champagnerkapsel mit geriffeltem oder gewölbtem Oberteil, Walzen- und Plattenprägung, mehrfarbiger Heißprägung und einer sauberen Aufreißlasche aus Aluminium ist die Markenidentität in physischer Form. Das Entfernen dieser Kapsel kostet das Haus ein sichtbares Erkennungsmerkmal, das durch kein Argument zur Einhaltung von Vorschriften ersetzt werden kann. Der gleiche Verzierungsaufwand verlangsamt die Produktion: 100 bis 120 Kapseln pro Minute gegenüber 180 bis 220 bei der Hochgeschwindigkeitsfertigung für Stillweine. Dieser Aufwand macht es schwierig, das Produkt zu einer Massenware zu machen. Die Werkzeuge für Konen, Oberteile, Perforationen und Laschen stellen eine Hürde dar, die ein Wettbewerber überwinden muss, bevor er Ihnen ein Angebot unterbreiten kann.
Zwei Nachfrageräume nach der EU-Änderung
| Dimension | Grundlegende Bandbreite bei Stillweinen | Verziertes, funkelndes Band |
|---|---|---|
| Nachfrageentwicklung | Ein Teil des früheren Volumens kann unkapselte Form annehmen und auf den Boden fallen | Vermittelt die Markenidentität; kann durch eine Regeländerung nicht ersetzt werden |
| Wettbewerbsgrundlagen | Preis und Lieferzeit | Bearbeitungstiefe: Verjüngungen, Oberkanten, Abtrag, Prüfung |
| Margin-Logik | Kostenorientiert | Komplexität wird als Wert und nicht als Kostenfaktor gewertet |
| Kapazitätsrisiko | Braucht viel zu tun, um beschäftigt zu bleiben | Es bedarf von Dekorationsstationen und einer disziplinierten Umstellung |
Für einen Kapselhersteller, der dies als Grundlage für eine Konfigurationsentscheidung betrachtet, gibt die rechte Spalte der Tabelle die Richtung vor: Tragfähigkeit und Werkzeugausstattung für verzierte Sektkapseln mit langem Rock. Betrachten Sie die Abreißvorrichtung mit Aluminiumlasche, die ein- bis dreifarbige Heißprägung des Rocks, die doppelte Prägung und die Inline-Prüfung als Mindestanforderungen des Angebots und nicht als Obergrenze.
Dies ist die Produktionslinie, um die herum wir bei KETE unsere Maschinen konstruieren. Unsere Champagnerkapsel-Produktionslinie formt geriffelte und gewölbte Oberteile aus 50 bis 70 Mikrometer starkem Polylaminat-Randmaterial mit einer Geschwindigkeit von 100 bis 120 Kapseln pro Minute. Sie umfasst eine Prägung mittels Walzen und Platten, eine ein- bis dreifarbige Heißprägung des Randes, eine Aufreißlasche aus Aluminium sowie eine Inline-Prüfung, die fehlerhafte Kapseln automatisch aussortiert. Die komplette Technische Daten der Champagner-Kapselmaschine veröffentlicht werden. Bei Stillweinen und Spirituosen lässt sich dieselbe Logik bei den Serien C und D schneller umsetzen. Wenn Ihr Volumen zwischen dem Kauf von Kapseln und dem Betrieb einer Produktionslinie liegt, ist genau das ein Gespräch, das es sich lohnt, anhand konkreter Zahlen zu führen.
Stellen Sie Ihre Kapselkollektion auf der Grundlage realer Zahlen zusammen
Die Champagner-Kapselmaschinen von KETE verarbeiten Polylaminat-Rollen zu geprüften Kapseln mit Falten oder gewölbten Oberseiten, 1- bis 3-farbiger Heißprägung, einer Aufreißlasche aus Aluminium sowie einer Inline-Aussortierung mit einer Geschwindigkeit von 100 bis 120 Kapseln pro Minute.
Angebot für eine Champagner-Kapselmaschine anfordernReferenzen
- Vinetur. „Champagnerhersteller müssen gemäß neuer EU-Verordnung keine Folienkapseln mehr auf ihren Flaschen verwenden.“ 2025. vinetur.com
- Wine Business Monthly. „Die Kunst und Wissenschaft der Kapseln: Vom Entwurf bis zur Abfüllung.“ 2019. winebusiness.com
- Tsutskiridze, M. „Reduzierung des Materialabfalls bei der Herstellung von Kapseln für Sektflaschen.“ Research Square-Preprint, 2025. researchgate.net
- PI Wine. „Kapseln und Kapselmaschinen.“ piwine.com