 DE
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 VN
 TH
 IN
 JA
 ZH
 MS

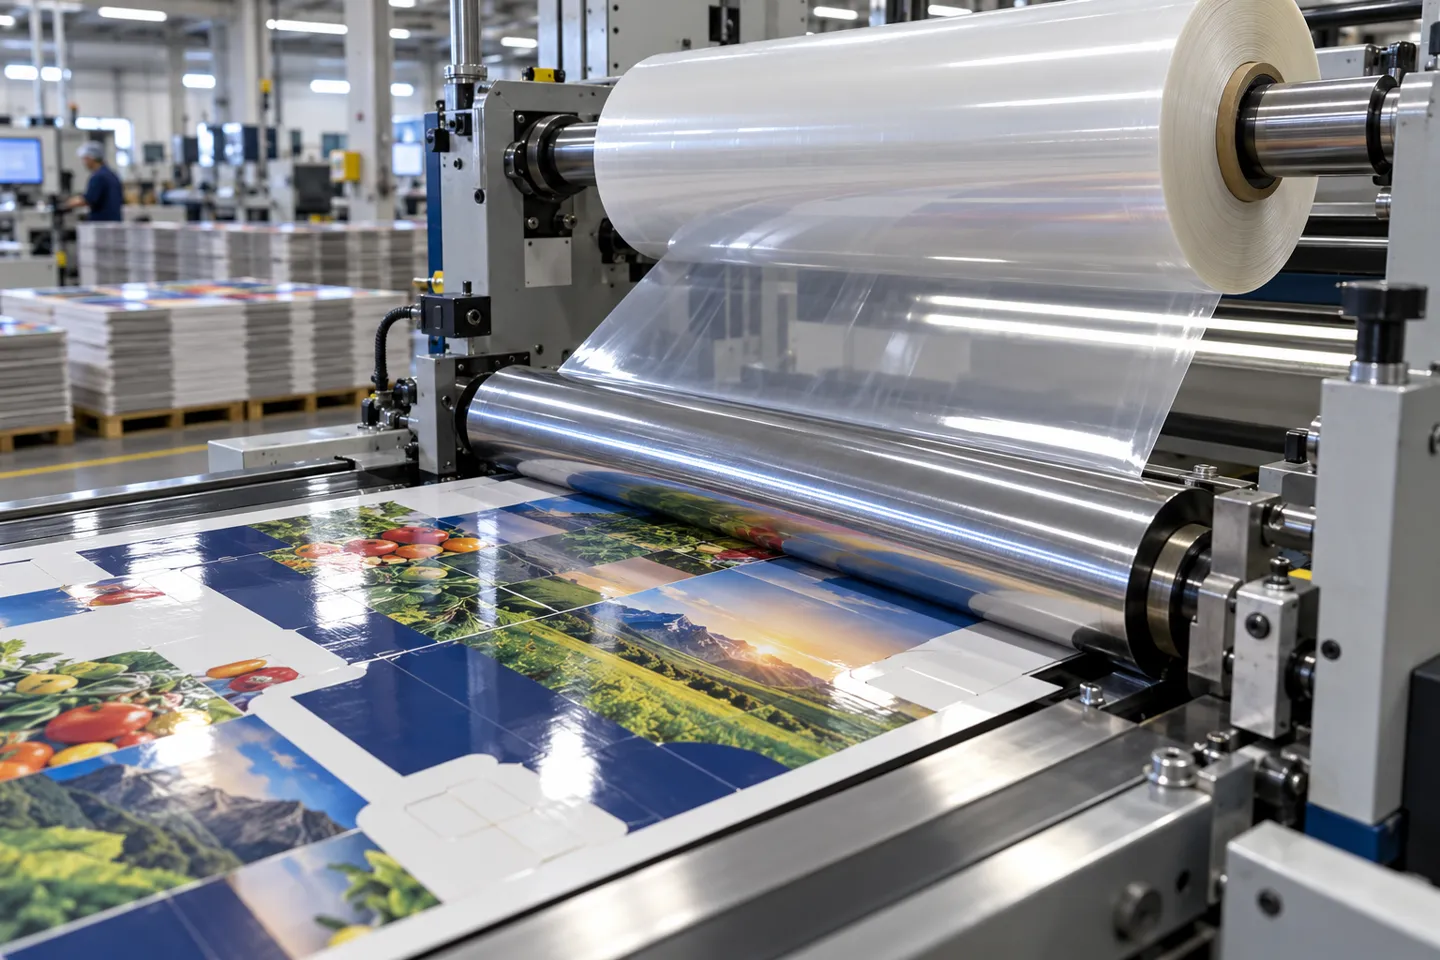
Ein bedruckter Karton kommt selten unveredelt auf den Markt. Bevor der Bogen zugeschnitten und gerillt wird, durchläuft die meisten Verpackungen noch eine weitere Station: Eine dünne, biaxial orientierte Polypropylenfolie wird auf die Druckfarbe aufgebracht.
Was BOPP-Laminierung eigentlich ist
Bei dieser Folie handelt es sich um BOPP, und der Arbeitsschritt wird als BOPP-Laminierung bezeichnet. Die Laminatschicht erfüllt drei wichtige Aufgaben gleichzeitig: Sie lässt die Druckfarben intensiver wirken, schützt den Druck vor Feuchtigkeit und Abrieb und verleiht Kartons, Beuteln und Tüten zusätzliche Steifigkeit, damit sie den Transport unbeschadet überstehen. BOPP ist die am häufigsten verwendete Folie für diesen Zweck, da das in zwei Richtungen gestreckte Polypropylen im Verhältnis zu seiner Dicke eine außergewöhnliche Klarheit und Festigkeit aufweist.
Bevor wir fortfahren, noch eine Klarstellung: In diesem Artikel geht es um das Laminieren von Folien auf Druck- und Verpackungssubstrate in der Serienproduktion. Es geht weder um Tisch-Laminiergeräte, mit denen man Ausweise versiegelt, noch um die Produktionslinien, auf denen BOPP-Folien überhaupt erst hergestellt werden. Wenn Sie Verpackungen spezifizieren, eine Druckerei betreiben oder den Kauf von Laminiergeräten planen, folgen die nächsten sechs Abschnitte der Kette, entlang derer Sie tatsächlich Ihre Entscheidungen treffen. Sie reicht von der Folie über das Laminierverfahren bis hin zur Maschine und endet damit, wie sich die gesamte Investition auf Ihre Kostenaufstellung auswirkt.
Folienauswahl: Glänzend, matt, metallisiert und mehr
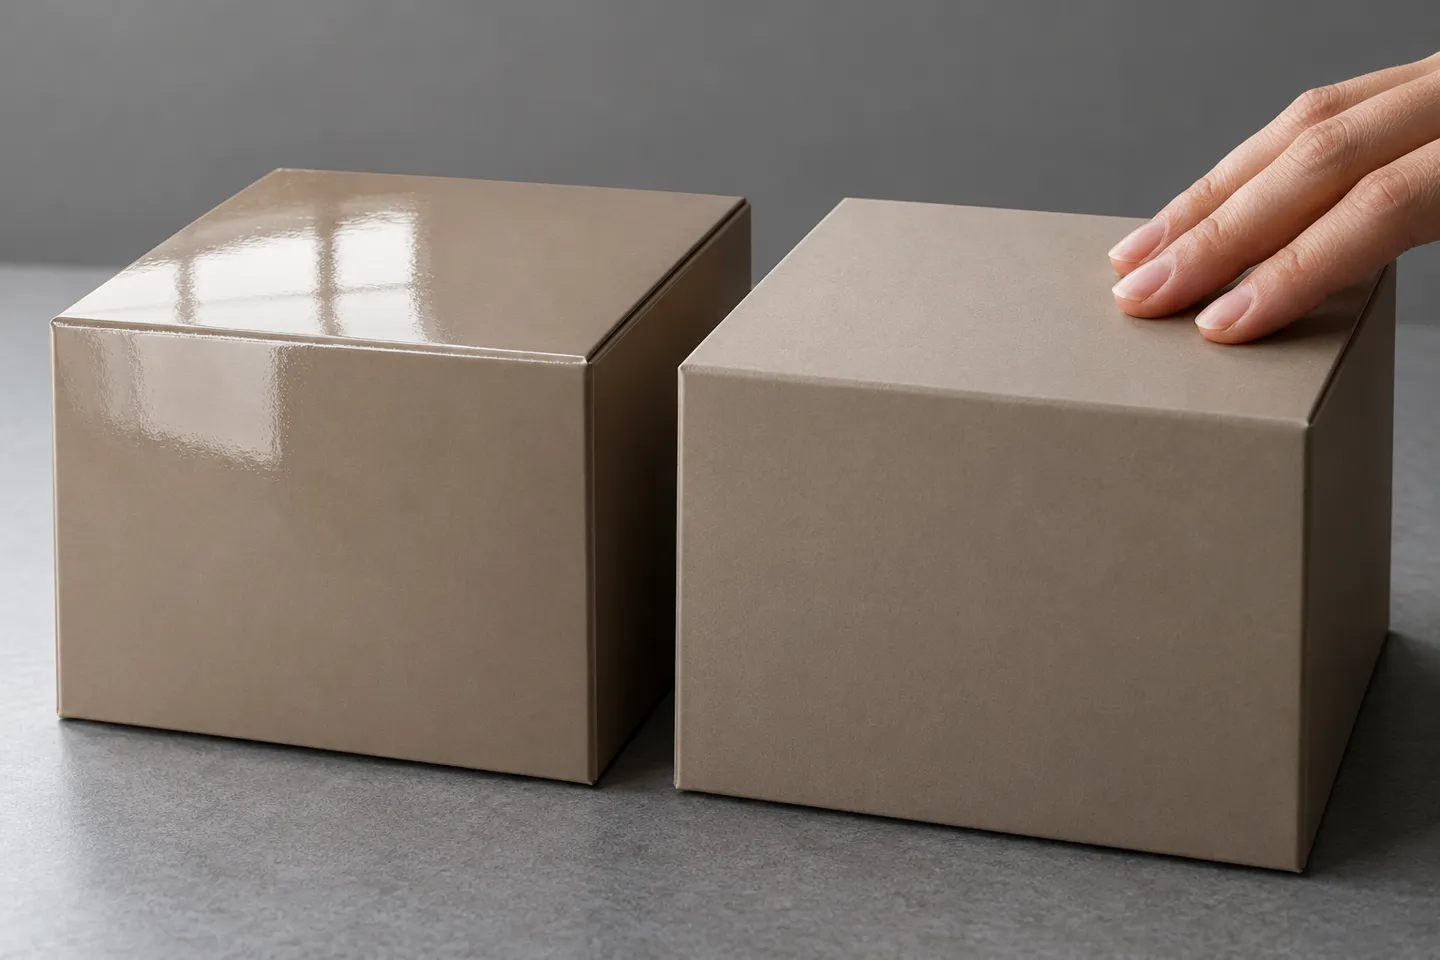
Die Wahl des Films selbst ist die erste Entscheidung, und dabei handelt es sich größtenteils um eine Marketingentscheidung. Jede BOPP-Variante beeinflusst, wie sich die Verpackung im Regal präsentiert.
| Oberfläche | Wie es aussieht | Typische Anwendungsbereiche | Hinweis zur Auswahl |
|---|---|---|---|
| Glänzendes BOPP | Hoher Glanz, kräftigere Farben | FMCG-Lebensmittel, Kartonverpackungen für den Einzelhandel, Werbedrucksachen | Die sicherste Standardwahl, wenn es vor allem auf die Wirkung im Regal ankommt |
| Mattes BOPP | Weich, nicht reflektierend, hochwertige Haptik | Kosmetik, Luxusverpackungen, Premium-Lebensmittel | Unter Ladenbeleuchtung treten weniger Blendprobleme auf; achten Sie bei dunklen Unifarben auf Versilberungseffekte |
| Metallisiertes BOPP | Metallischer Schimmer | Süßwaren, Geschenkverpackungen | Höhere Folienkosten; starker Lichtschutz als Nebeneffekt |
| Beschlagfreies BOPP | Klar, mit Kondensationsschutz | Gekühlte Frischwaren | Speziell für Kühlvitrinen entwickelt, nicht für allgemeine Druckaufträge |
| Thermisches BOPP (vorbeschichtet) | Glänzend oder matt, mit bereits aufgebrachter, durch Wärme aktivierbarer Klebeschicht | Bogendruck, Buchumschläge, Kartons | Der Film enthält seinen eigenen Klebstoff, der die gesamte nachfolgende Prozessauswahl bestimmt |
Kartons, Etiketten, flexible Beutel und Tüten lassen sich alle gut mit BOPP-Laminat versehen, weshalb diese Folienfamilie sowohl in der Lebensmittel- als auch in der Kosmetik- und Einzelhandelsverpackung zum Einsatz kommt. Die von Ihnen gewählte Oberflächenveredelung beeinflusst das Erscheinungsbild für den Kunden. Was sich dadurch jedoch nicht ändert, ist die Art und Weise, wie die Folie aufgebracht wird, wie schnell die Anlage läuft oder wie hoch die Kosten pro Quadratmeter für die Laminierung sind. Das ist die prozessbezogene Entscheidung, und genau hier liegt das eigentliche Geld.
Die vier Arten, wie sich BOPP mit einem Trägermaterial verbindet
Jede BOPP-Laminieranlage beantwortet dieselbe Frage auf unterschiedliche Weise: Woher kommt die Haftkraft? In der heutigen Produktion gibt es vier praktikable Lösungen, von denen jede ihre eigenen Besonderheiten hinsichtlich Klebstofflogistik, Aushärtungsverhalten, Geschwindigkeitsgrenze und Versagensverhalten aufweist.
Die vier Routen im Überblick
Thermische Laminierung: Der Klebstoff wird auf die Folie aufgetragen
Thermische BOPP-Folie wird bereits mit einem niedrigschmelzenden Klebstoff, in der Regel EVA, beschichtet geliefert. Der Laminator erhitzt eine Chromwalze, der Klebstoff wird weich, und der Anpressdruck sorgt für die endgültige Verklebung. Es muss kein flüssiger Klebstoff aufgegossen, gemischt oder gereinigt werden. Die Verklebung härtet aus, sobald die Bahn die beheizte Walze verlässt, sodass die laminierten Bögen ohne Wartezeit direkt zum Schneiden, Folieren oder Prägen weitergeleitet werden können. Diese sofortige Aushärtung ist der Grund, warum das Thermolaminierverfahren bei Kleinserien, Mustern und Einzelblattarbeiten zum Einsatz kommt, bei denen eine schnelle Durchlaufzeit das entscheidende Verkaufsargument ist. Der Kompromiss liegt in der Geschwindigkeitsberechnung: Die Folie benötigt eine bestimmte Kontaktzeit auf der heißen Walze, damit der Klebstoff aktiviert wird; daher erreichen Thermolaminatoren deutlich geringere Höchstgeschwindigkeiten als Nasslaminieranlagen. Läuft der Durchlauf zu schnell, wird die Verbindung ungleichmäßig – meist sichtbar als Blasen, die nur an den schnelleren Abschnitten des Durchlaufs auftreten.
Lösungsmittelfreie Laminierung: Zweikomponentenkleber, ohne Trocknungsofen
In lösungsmittelfreien Anlagen erfolgt die Rolle-zu-Rolle-Verklebung mit einem zweikomponentigen Polyurethan-Klebstoff, der kein Lösungsmittel enthält und keinen Trockenofen benötigt. Ein Dosiersystem trägt eine hauchdünne Klebstoffschicht auf, und die Walzspalte verbindet die Folie mit dem Substrat. Branchenangaben zufolge liegt der Klebstoffverbrauch bei der Folie-zu-Folie-Verklebung je nach Farbdeckung bei etwa 1,3 bis 2,5 g/m² (Enercon, o. J.). Da kein Trägermaterial verdampfen muss, laufen diese Anlagen schnell und verbrauchen wenig Energie pro Meter. Der Haken liegt in der Aushärtung: Die Verbindung ist noch nicht endgültig, wenn die Rolle die Maschine verlässt. Lösungsmittelfreie Laminate benötigen eine Aushärtungszeit bei Raumtemperatur, und die vollständige Aushärtung dauert je nach chemischer Zusammensetzung des Klebstoffs zwischen mehreren Stunden und etwa zwei Tagen (Nobelus-Universität, 2024). Nichts kann zugeschnitten, verpackt oder versandt werden, bevor die Rolle ausgehärtet ist, wodurch ein Teil Ihres Lagers zu einer Art chemischer Stoppuhr wird.
Trockenlaminierung auf Lösungsmittelbasis: das Ofenverfahren
Trockenklebeanlagen tragen einen lösungsmittelhaltigen Klebstoff auf, führen die Bahn durch einen Trockenofen mit Temperaturzonen und laminieren sie anschließend unter Walzendruck, solange das Substrat noch heiß ist. Der Ofen, der bei Produktionsmaschinen üblicherweise bei etwa 80 °C betrieben wird, verdampft das Lösungsmittel und hinterlässt den aktiven Klebstoff. Dieses Verfahren ermöglicht Ihnen starke Verklebungen auf schwierigen Untergründen: Papier auf Folie, Folie auf Aluminiumfolie, retorttaugliche Anwendungen. Der Preis dafür liegt im Energieverbrauch, in der Absaugung und im Umgang mit Lösungsmitteln. Eine Trockenanlage nimmt zudem mehr Platz in der Länge ein als eine lösungsmittelfreie Maschine gleicher Breite, da der Ofen einfach lang ist. Wo sich Substrate auf keine andere Weise verbinden lassen, bleibt dies die zuverlässige Lösung.
Extrusionslaminierung: geschmolzenes Harz als Klebeschicht
Bei Extrusionsanlagen wird vollständig auf Klebstoffe verzichtet. Die Maschine schmilzt Kunststoff, in der Regel LDPE, PP, EVA oder EAA, und extrudiert ihn als dünne Schmelzschicht zwischen die beiden Substrate; der Kunststoff selbst dient als Verbindung. Die Folienstärken auf diesen Anlagen reichen von etwa 0,01 bis 0,11 mm, und das Verfahren eignet sich für Kombinationen, mit denen Klebstoffsysteme Schwierigkeiten haben: Papier, Textilgewebe, Vliesstoffe, Strickgewebe. Es ist das Standardverfahren für funktionale Strukturen und weniger für den Druckschutz, weshalb es vor allem in der Verarbeitung von Lebensmittel- und Medizinverpackungen zum Einsatz kommt. Betrachten Sie es als die vierte Lösung für den speziellen Fall, in dem eine Ihrer Schichten überhaupt keine bedruckbare Folie ist.
Es gibt noch eine fünfte Nischenlösung: klebstofffreie Thermofolien, die ohne zusätzlichen Klebstoff aneinander haften. Sie kommen bei der Herstellung von Luxusverpackungen und -umhüllungen zum Einsatz, bei denen selbst geringste Klebstoffmengen unerwünscht sind, und für die meisten Verarbeiter ist dies eher eine Frage der Folienauswahl als der Maschinenauswahl.
Der Unterschied bei der Aushärtung ist derjenige, den Käufer am meisten unterschätzen:
Realitätscheck: Thermische Verklebungen sind in dem Moment endgültig, in dem die Bahn die Walze verlässt. Lösungsmittelfreie Verklebungen benötigen eine Aushärtungszeit von mehreren Stunden bis zu zwei Tagen, bevor die Rolle geschnitten oder weiterverarbeitet werden kann. Bei Trockenverklebungsanlagen erfolgt die Laminierung unmittelbar nach dem Ofen, dafür fallen jedoch Energieaufwand für den Ofen und der Umgang mit Lösungsmitteln an. Planen Sie die benötigte Fläche und die Ware in Arbeit entsprechend dem Zeitplan ein, den Ihr Prozess vorsieht.
Anpassung des Prozesses an Ihr Auftragsbuch
Keine der vier Strategien ist im absoluten Sinne die beste. Die relevante Frage lautet vielmehr, welche Ausfälle und Kosten Ihr spezifisches Auftragsbuch verkraften kann. Drei Merkmale Ihrer Aufträge sind dafür ausschlaggebend.
- Substratstruktur. Bei Film-zu-Film- und Film-zu-Folien-Rollenverarbeitungen ist eine lösungsmittelfreie Verarbeitung anzustreben. Bei papierlastigen Premium-Strukturen sind Trockenverklebung oder Thermofolien zu bevorzugen. Bei Vlies- und Gewebeschichten ist die Extrusion zu bevorzugen.
- Losgröße und Umrüsthäufigkeit. Bei Großserien kommt die höhere Höchstgeschwindigkeit lösungsmittelfreier Anlagen zum Tragen. Häufige Kleinaufträge stellen für jede Anlage eine Belastung dar, da sie die Reinigung der Klebstoffreste und Wartezeiten bis zur Aushärtung erfordern, und begünstigen thermische Verfahren.
- Lieferversprechen. Wenn Sie nach Durchlaufzeit verkaufen, beseitigt die sofort aushärtende Thermoklebstoff die größte versteckte Wartezeit. Wenn Sie nach Stückpreis bei großen Stückzahlen verkaufen, ist die Aushärtungszeit weniger wichtig als die Meter pro Minute.
Wenn Sie die Bestellungen der letzten drei Monate durch diesen Filter laufen lassen, sticht in der Regel eine Route besonders hervor:
Prozess-Selbstprüfung
- Welche Substratpaare machen den Großteil Ihrer Bestellungen aus: Folie/Folie, Papier/Folie oder funktionale Strukturen?
- Wie hoch ist Ihre mittlere Losgröße und wie oft wechseln Sie die Produktion?
- Kaufen Kunden wegen Ihrer Geschwindigkeit oder wegen Ihres Stückpreises?
- Haben Sie genügend Platz für einen Aushärtungsbereich oder genügend Platz für einen Ofen?
- Ist Ihre Stromversorgung für einen Backofen mit einer Leistung von mehreren Kilowatt ausgelegt?
Die Entwicklung in der Branche liefert zusätzliche Einblicke. Wie Branchenbeobachter feststellen, bevorzugen die meisten modernen Hersteller flexibler Verpackungen lösungsmittelfreie Klebstoffe (Nobelus-Universität, 2024). Die Gründe dafür sind die Betriebskosten, die einfachere Handhabung sowie die Sicherheit für Mitarbeiter und Umwelt. Die Erwartungen hinsichtlich niedriger VOC-Werte treiben die Entwicklung weiter in diese Richtung. Seien Sie jedoch vorsichtig mit Marketingversprechen. Anbieter von Thermofolien werben mit „ganz ohne Klebstoff“, während Anbieter lösungsmittelfreier Produkte mit „kein Lösungsmittel, minimaler Klebstoff“ werben. Beide beschreiben denselben regulatorischen Druck aus entgegengesetzten Blickwinkeln. Die Frage, die für Ihre Kunden tatsächlich von Bedeutung ist, lautet: Erfüllt die fertige Struktur – Folie plus Trägermaterial plus Druckfarbe – die Recyclingvorschriften der Märkte, in denen Sie Ihre Produkte verkaufen? Ein weiterer Aspekt verdient noch eine Erwähnung: Digitaldruckverarbeiter laminieren eher „Near-Line“ als „Inline“, wodurch sie die Freiheit haben, sich allein auf der Grundlage der Wirtschaftlichkeit des jeweiligen Auftrags für einen der vier Wege zu entscheiden.
So lesen Sie das Datenblatt einer Laminiermaschine
Sobald eine Route feststeht, wird der Kauf zu einer reinen Übung in Sachen Datenblätter – und diese sind so verfasst, dass sie besser aussehen, als die Maschinen tatsächlich laufen. Zwei Gewohnheiten schützen Ihr Budget: Lesen Sie jede Zahl zusammen mit den dazugehörigen Einschränkungen und nehmen Sie diese Einschränkungen in das Abnahmeprotokoll auf, bevor Sie unterschreiben.
Die beiden Geschwindigkeiten in jedem Datenblatt
Bei Roll-to-Roll-Laminiermaschinen werden zwei Geschwindigkeitsangaben aufgeführt, die jedoch nicht gleichbedeutend sind. Die mechanische Geschwindigkeit ist die Leistung, die der Antriebsstrang bei leerer oder fast leerer Maschine erbringen kann. Die Laminiergeschwindigkeit ist die Geschwindigkeit, die die Maschine während des tatsächlichen Verkleben Ihrer Struktur aufrechterhält, und sie ist immer der niedrigere Wert. In aktuellen Produktionsdatenblättern liegt der Wert für die Laminiergeschwindigkeit üblicherweise zehn bis zwanzig Prozent unter dem Wert für die mechanische Geschwindigkeit. Eine Anlage, die mit einer mechanischen Geschwindigkeit von 450 m/min beworben wird, laminiert in der Regel mit 400 m/min; eine Trockenlaminiermaschine mit 250 m/min laminiert typischerweise mit 220 m/min. Der Unterschied erscheint gering, bis man die Kosten für eine Großauflage auf Stundenbasis berechnet. Planen Sie die Kapazität anhand der Laminiergeschwindigkeit ein und betrachten Sie die mechanische Geschwindigkeit als Obergrenze, die Sie nur bei Vorführungen erreichen werden.
Abnahmekriterien
Nehmen Sie Folgendes in Ihre Abnahmekriterien auf: Die Kapazität wird anhand der Laminiergeschwindigkeit bei Ihrem Auftragsgewicht und Ihrem Substrat berechnet, nicht anhand der mechanischen Geschwindigkeit.
Der höchste Wert im Musterbuch ist die mechanische Einstufung.
Was gehört noch in das Annahmeprotokoll?
Die Bahnbreite steht an erster Stelle, da sie alle anderen Faktoren begrenzt. Die Breiten der Roll-to-Roll-Produktionsanlagen liegen meist bei 1050, 1250 und 1350 mm. Wählen Sie die Breite, die Ihr breitestes Standard-Substrat abdeckt, und vermeiden Sie es, für gelegentliche Übergrößen zu bezahlen, die ein Partnerwerk übernehmen könnte.
Die Spannungsregelung ist der Punkt, auf den Untersuchungen zu Produktfehlern immer wieder zurückkommen. Eine unabhängige Spannungsregelung an den Abwickel-, Laminier- und Aufwickelmotoren sorgt dafür, dass sich beide Bahnen mit abgestimmten Geschwindigkeiten durch den Walzspalt bewegen. Vier Motoren sind das Minimum, bei breiteren oder schnelleren Anlagen sind es acht. Wenn ein Verkäufer nicht erklären kann, wie viele Spannungszonen die Maschine hat, ist das die Antwort.
Die Klebstoffdosierung bestimmt Ihre Kosten pro Quadratmeter bei jedem solvenzfreien Meter, den Sie produzieren. Erkundigen Sie sich, welchen Beschichtungsgewichtsbereich das Dosiersystem abdeckt und wie dieser überprüft wird. Fragen Sie bei Trockenklebeanlagen, wie viele Temperaturzonen der Ofen hat und wie diese jeweils geregelt werden. Betrachten Sie dann die Gesamtleistung realistisch. Die Leistung von Laminieranlagen reicht von einigen zehn Kilowatt bei kompakten solvenzfreien Maschinen bis zu 150 kW und mehr bei breiten Trockenklebeanlagen. Die Versorgung Ihres Gebäudes ist Teil des Kaufpreises. Die Abwickel- und Aufwickeldurchmesser der Rollen, üblicherweise 600 bis 800 mm, bestimmen, wie oft die Anlage zum Spleißen anhalten muss.
Die nachstehende Grenzwertmatrix fasst die gesamte Entscheidung zusammen:
Bindungsweg vs. tatsächliche Reihenfolge
| Route | Anpassung der Auftragsstruktur | Optimaler Bereich | Wechseln Sie, wenn |
|---|---|---|---|
| Thermodruck (vorbeschichtete Folie) | Kleinserien, Muster, Kartons im Bogenformat und Umschläge | Sofortige Aushärtung, kein Umgang mit Klebstoff, schnelle Bearbeitung | Lange Folie/Folienlauf bei hoher Durchsatzleistung, wobei die thermische Höchstgeschwindigkeit die Kapazität auslastet |
| Lösungsmittelfrei | Arbeiten mit Film/Film- und Film/Folienrollen, mittlere bis hohe Stückzahlen | Niedrigste Klebstoffkosten pro Quadratmeter, höchste konstante Laminiergeschwindigkeiten, kein Energieverbrauch für den Ofen | Papierintensive oder besonders anspruchsvolle Konstruktionen, die mehr als 2–3 g/m² Klebstoff erfordern |
| Lösungsmittelbasiert, trocken | Papier auf Folie, Folie auf Folie, anspruchsvolle Verklebungen für Retortenanwendungen | Stärkste Verbindungen an schwer zu verklebenden Strukturen | Das Energiebudget, der Lösungsmittelverbrauch oder die Bodenlänge sind begrenzt |
| Extrusion | Funktionale Strukturen aus Papier, Vliesstoff und Gewebe | Das Harz dient gleichzeitig als Haftschicht; eignet sich für die Verarbeitung im Lebensmittel- und Medizinbereich | Dünnschicht-/Folien-Druckschutz, bei dem sich der Aufwand für die Extrudereinrichtung nicht auszahlt |
Wenn die Laminierung schiefgeht: Fehler und ihre maschinenseitigen Ursachen
Gerade bei Fehlern macht sich Prozesswissen bezahlt, denn fast jedes wiederkehrende Laminierungsproblem lässt sich auf vier Hauptursachen zurückführen: Folienspannung, Anpressdruck, Temperatur und Aushärtung. Die Beiträge im Forum zu den Fehlern sehen zwar dramatisch aus, doch die Ursachen sind ganz alltäglich. Ein Schilderhersteller, der Motocross-Grafiken laminierte, berichtete von einer Serie, die auf den ersten 30 Zentimetern einwandfrei verlief, dann aber alle 5 bis 10 Zentimeter eine Reihe von Blasen aufwies (Signs101-Forum, 2023). Dieses Muster wiederholte sich auch bei den übrigen Bahnen. Die Diagnose der Fachleute lautete, dass eine zu hohe Spannkraft und ein übermäßiger Klemmdruck die Walze verformten, wodurch sich die beiden Bahnen mit leicht unterschiedlichen Geschwindigkeiten weiterbewegten. Die Fehlerbehebung in der Fachpresse gelangt aus einer anderen Perspektive zu denselben drei Ursachen (PostPress, 2015). Bei unzureichender Zugkraft bleibt Luft eingeschlossen. Wenn das Material schneller zugeführt wird, als der Laminator läuft, bleibt Luft eingeschlossen. Und wenn Inkjet-Drucke laminiert werden, bevor die Tinte getrocknet ist, entstehen Blasen über den Wärmepunkten, die sich an den stillstehenden Walzen bilden.
| Fehler | Als Erstes sollte man Folgendes überprüfen | Eine Maschinenfunktion, die dies verhindert |
|---|---|---|
| Blasen | Spannung der Materialbahn, dann Anpressdruck | Mehrzonen-Spannungsregelung; gleichmäßiger, einstellbarer Spalt |
| Falten | Gleichmäßige Spannung über die gesamte Bahnbreite | Bahnführung; Zustand der Walzen |
| Curl | Spannungsgleichgewicht zwischen Folie und Trägermaterial | Symmetrische Spannungszonen; aufeinander abgestimmte Werkstoffe |
| Delaminierung | Schichtdicke und Aushärtungszeit | Präzise Dosierung des Klebstoffs; ein Aushärtungsplan, der auch tatsächlich eingehalten wird |
| Silberne Strähnen | Zustand der Oberfläche der Andruckwalze | Wartungsplan für Walzen |
Diese Tabelle dient der Diagnose und ist keine Checkliste, die man in einem Durchgang abhaken kann. Gehen Sie von oben nach unten vor, nehmen Sie pro Schicht eine Änderung vor und notieren Sie, was sich verändert hat.
Ändere jeweils nur eine Variable. Ein Fehler, für den vier mögliche Ursachen in Frage kommen, lässt sich nicht mehr zurückverfolgen, wenn Sie Spannung, Temperatur und Geschwindigkeit innerhalb derselben Schicht anpassen. Und nach jedem Folien- oder Substratwechsel sind die bisherigen Einstellungen nur noch Richtwerte und keine festen Größen: Führen Sie zunächst einen kurzen Testlauf durch.
Diese Testpraxis lässt sich auf den Kauf selbst übertragen. Der zuverlässigste Akzeptanztest für einen neuen Laminator besteht darin, ihn mit Ihrem eigenen Substrat, Ihrer eigenen Folie und bei Ihrem angestrebten Beschichtungsgewicht zu betreiben, bevor die Zahlung erfolgt. Maschinenhersteller, die einen Test vor dem Versand mit dem Material des Kunden anbieten – mit Videoaufzeichnung oder einem Live-Zeugen –, lassen sich leicht von denen unterscheiden, die dies nicht tun.
Die geschäftliche Seite: Kapazität, Aushärtung und Liquidität
Wenn man diese Kette noch einmal durchgeht, ergibt sich die Investitionsrechnung von selbst. Das Aushärten ist Betriebskapital. Jede lösungsmittelfreie Rolle, die ein bis zwei Tage im Aushärtungsraum liegt, bedeutet Material, Druckfarbe, Maschinenzeit und Stellfläche, die noch nicht in Rechnung gestellt werden können. Und der Aushärtungsraum muss irgendwo in einem Gebäude untergebracht werden, das man ohnehin schon für voll hält. Thermische Anlagen umgehen diesen Zeitaufwand vollständig, weshalb ein Verarbeiter, der auf Durchlaufzeit setzt, Aufträge zu Preisen anbieten kann, die mit einer Nassanlage nicht möglich wären. Geschwindigkeitsangaben entsprechen den Stückkosten. Eine Großauflage, die auf einer mechanischen Anlage mit 450 m/min kalkuliert und auf einer Laminieranlage mit 400 m/min produziert wird, liefert etwa elf Prozent weniger Kapazität, als die Kalkulation versprochen hat. Diese Differenz wiederholt sich mit jeder Stunde, in der der Auftrag läuft. Strom ist ein Fixkostenfaktor, der anfällt, noch bevor der erste Meter verkauft wird. Und der Prozessmix ist eine Kapazitätsstrategie. Ein Verarbeiter, dessen Auftragsbuch lange Folien-/Folienaufträge mit gelegentlichen Premium-Papieraufträgen mischt, kann selten eine einzige Maschine für beides einsetzen. Das übliche Modell ist eine lösungsmittelfreie Anlage als Volumenmotor und eine Thermodruckmaschine als Maschine für Kleinserien.
Bei der Vorauswahl von Lieferanten sind fünf Fragen entscheidend, die über die Broschüre hinausgehen. Welche Substrate kann die Anlage tatsächlich laminieren? Was hält sie bei Ihrem Beschichtungsgewicht aus? Wie sind die Spannungszonen angeordnet? Wie sieht die Abnahmeprüfung aus? Und welche Anforderungen muss Ihre Stromversorgung erfüllen? Die Laminiermaschinenreihe von KETE beispielsweise gibt für jedes Modell sowohl Geschwindigkeitsangaben an als auch Bahnbreiten von 1050, 1250 und 1350 mm (Laminiermaschinen-Sortiment). Die Baureihe umfasst lösungsmittelfreie Zwei- und Dreilagen-Anlagen mit einer mechanischen Geschwindigkeit von 450 m/min und einer Laminiergeschwindigkeit von 400 m/min. Trockenverleimungsmaschinen laufen mit Geschwindigkeiten von 150 bis 250 m/min, und eine Extrusionsanlage mit 150 m/min deckt Vliesstoffe und funktionale Strukturen ab. Egal, welche Marke Sie beauftragen – beschränken Sie das Gespräch auf diese fünf Fragen, dann stimmen die Zahlen auf Ihrem Abnahmeprotokoll mit denen auf Ihrer Rechnung überein.
Falls Sie zu einem dieser Parameter eine zweite Meinung wünschen, führen wir vor dem Versand Testläufe mit Ihrem eigenen Material durch und gewähren auf jedes Gerät eine Garantie von mindestens einem Jahr, die bei ausgewählten Modellen auf zwei Jahre verlängert werden kann (Testläufe vor dem Versand).
Buchen Sie Ihren Testlauf vor dem Versand
Bringen Sie Ihre Folie, Ihr Trägermaterial und das Beschichtungsgewicht mit. Wir lassen die Maschine vor dem Versand mit Ihrem eigenen Material laufen, und die Angaben auf Ihrem Abnahmeprotokoll sind diejenigen, die wir abzeichnen.
Probefahrt vereinbarenReferenzen
- Nobelus University. „So richten Sie Ihre ideale Flex-Pack-Linie ein: Auswahl eines Laminierungsverfahrens.“ 2024. nobelusuniversity.com
- Enercon. „Bewährte Verfahren und Entwicklungen bei der lösungsmittelfreien Laminierung.“ o. J. enerconind.com
- PostPress. „Fragen und Antworten: Häufige Probleme beim Laminieren.“ 2015. postpressmag.com
- Signs101.com. „Probleme mit Luftblasen beim Laminieren.“ 2023. signs101.com