 TR
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

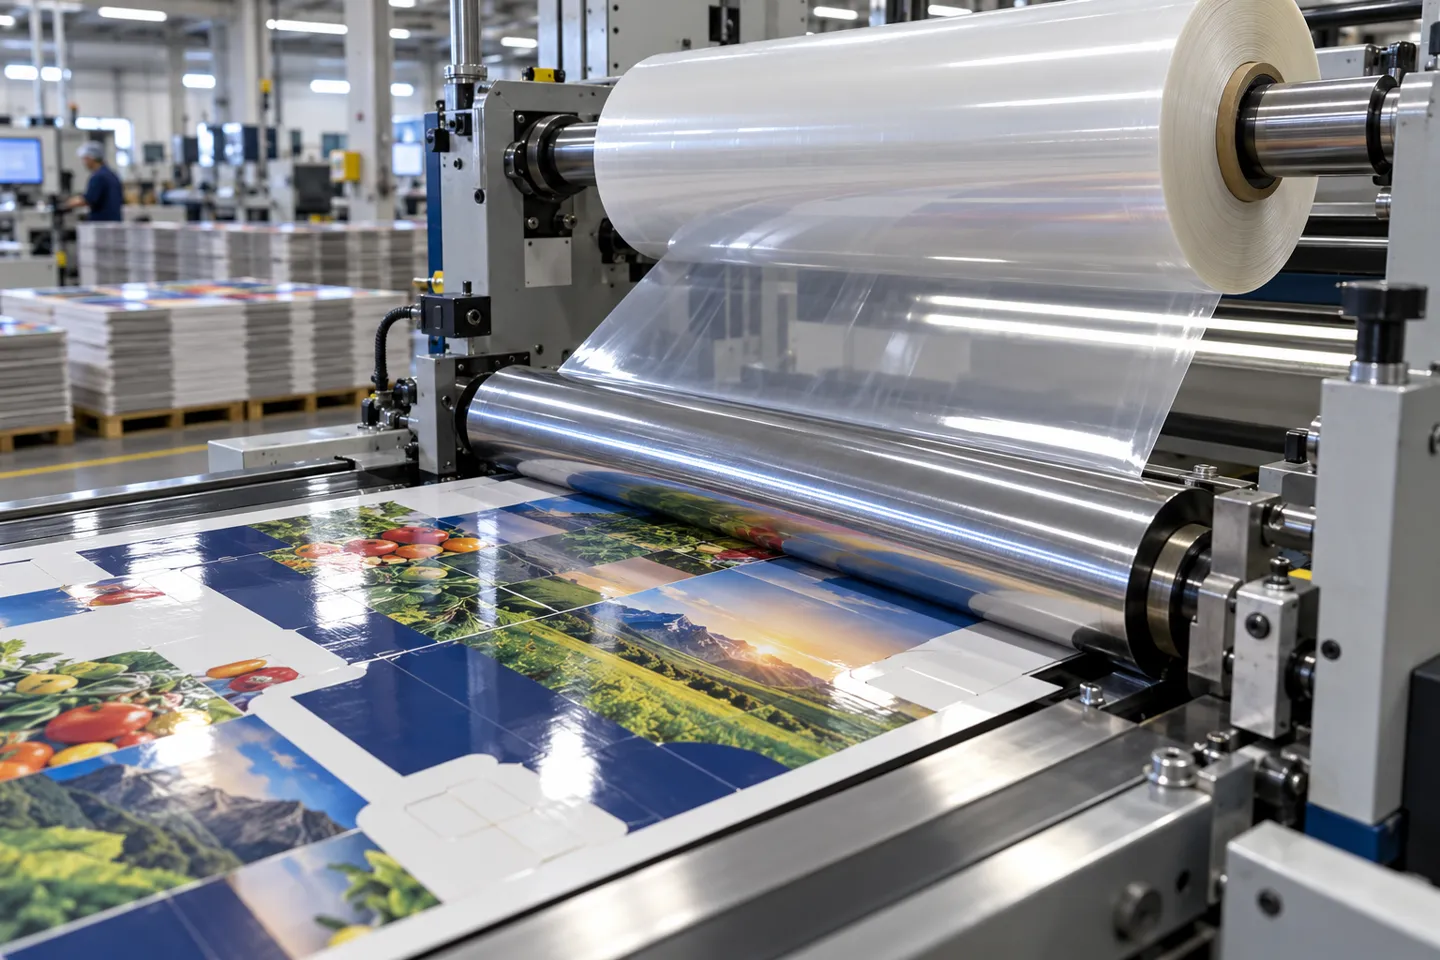
Baskılı bir karton, nadiren sade haliyle piyasaya çıkar. Levha kesilip katlanmadan önce, ambalajların çoğu bir istasyondan daha geçer: Mürekkebin üzerine ince, çift eksenli yönlendirilmiş bir polipropilen film yapıştırılır.
BOPP Laminasyon Aslında Nedir?
Bu film BOPP’tur ve bu aşama da BOPP laminasyonudur. Laminat tabakası aynı anda üç önemli işlevi yerine getirir. Mürekkep renklerini daha derin gösterir, baskıyı nemden ve çizilmelerden korur ve kartonlara, torbalara ve poşetlere sertlik kazandırarak taşıma sırasında zarar görmemelerini sağlar. BOPP, bu iş için en yaygın olarak kullanılan filmdir; çünkü polipropilenin iki yönde gerilmesi, kalınlığına göre olağanüstü bir şeffaflık ve mukavemet kazandırır.
Devam etmeden önce bir sınırlandırma yapalım. Bu makale, üretim ortamında baskı ve ambalaj malzemelerine laminasyon filmi uygulamasını ele almaktadır. Kimlik kartlarını kaplayan masaüstü poşet makineleriyle veya BOPP filmini üreten üretim hatlarıyla ilgili değildir. Ambalaj sektöründe çalışıyorsanız, bir matbaa işletiyorsanız veya laminasyon ekipmanı satın almayı planlıyorsanız, sonraki altı bölümde karar verme sürecinizin aşamaları ele alınacaktır. Filmden yapıştırma yöntemine, oradan da makineye uzanan bu süreç, tüm yatırımın maliyet tablonuza nasıl yansıdığıyla son bulur.
Film Seçenekleri: Parlak, Mat, Metalik ve Daha Fazlası
Asıl karar, filmin kendisidir ve bu karar büyük ölçüde pazarlama amaçlıdır. Her bir BOPP çeşidi, ambalajın rafta nasıl göründüğünü değiştirir.
| Bitirmek | Nasıl görünüyor? | Tipik kullanım alanları | Seçim notu |
|---|---|---|---|
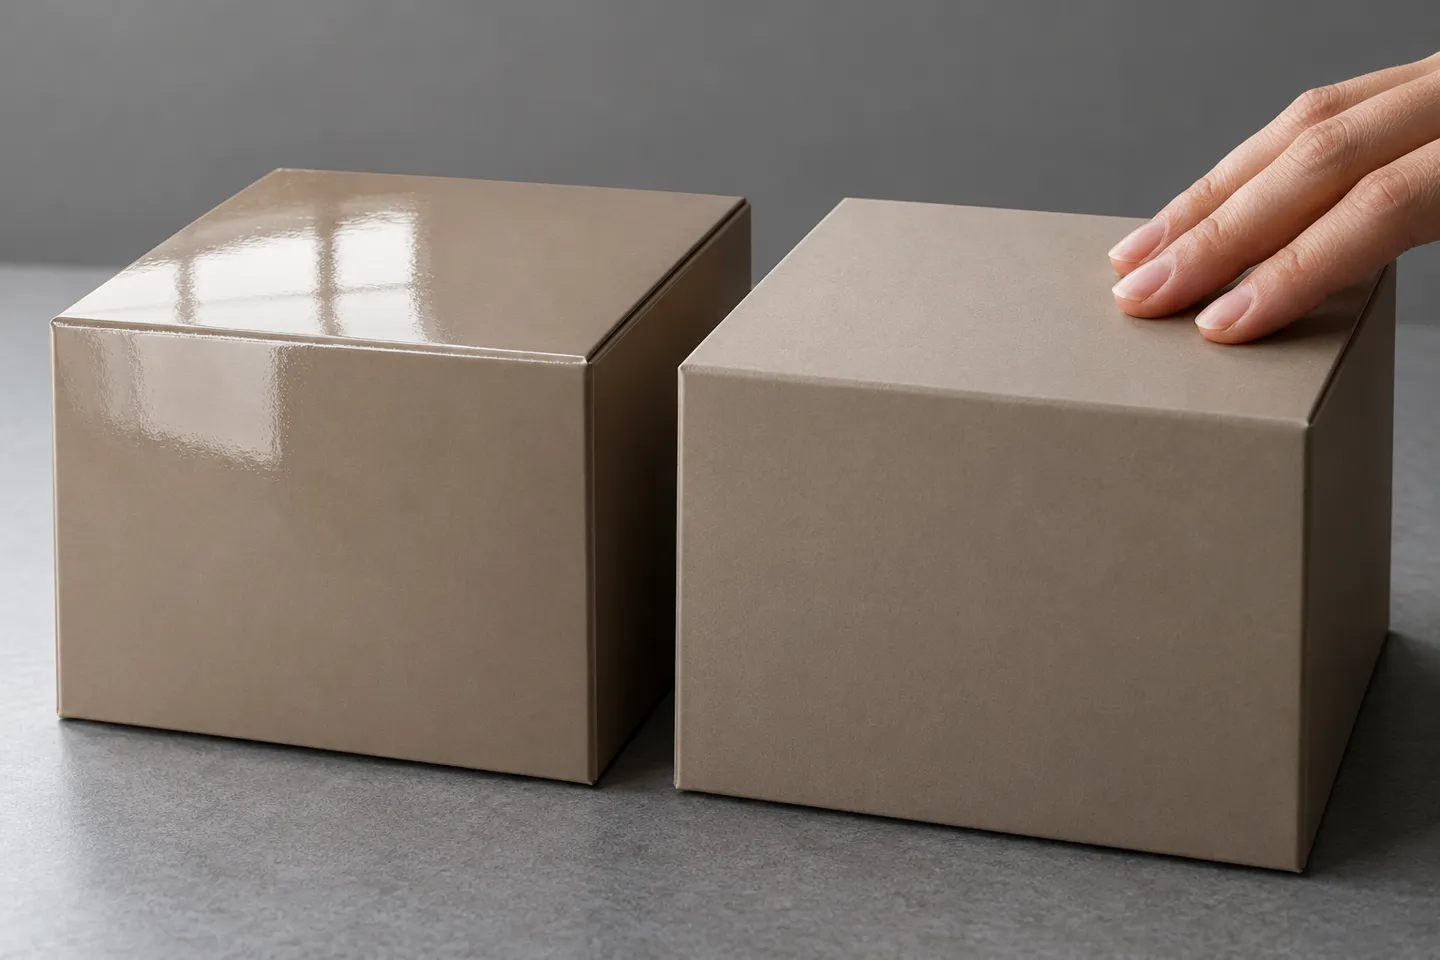
| Parlak BOPP | Yüksek parlaklık, renkler daha canlı görünür | Hızlı tüketim malları (FMCG) gıda ürünleri, perakende kartonları, promosyon amaçlı baskılar | Raf etkisinin en önemli olduğu durumlarda en güvenli varsayılan ayar |
| Mat BOPP | Yumuşak, yansıma yapmayan, birinci sınıf bir dokunuş | Kozmetik ürünleri, lüks kutular, birinci sınıf gıda ürünleri | Mağaza aydınlatması altında daha az parlama sorunu ortaya çıkar; koyu renkli düz yüzeylerde gümüşlenme olup olmadığına dikkat edin |
| Metalize BOPP | Metalik parlaklık | Şekerlemeler, hediye paketleri | Daha yüksek film maliyeti; ek bir avantaj olarak güçlü ışık bariyeri |
| Buğulanmaz BOPP | Şeffaf, yoğuşma önleyici | Soğutulmuş taze gıda ürünleri | Genel baskı işleri için değil, soğuk vitrinler için tasarlanmıştır |
| Termal BOPP (önceden kaplanmış) | Parlak veya mat, üzerine ısı ile etkinleşen yapışkan tabaka önceden uygulanmış | Tek tek beslemeli baskı, kitap kapakları, karton kutular | Film, aşağıdaki tüm süreç seçimlerini şekillendiren kendine özgü bir tutkal barındırıyor |
Kartonlar, etiketler, esnek poşetler ve torbalar BOPP laminasyonuna çok iyi uyum gösterir; bu nedenle aynı film ailesi gıda, kozmetik ve perakende ambalajlarında yaygın olarak kullanılır. Seçtiğiniz yüzey kaplaması, müşterinin gördüğü görüntüyü değiştirir. Değişmeyen ise filmin nasıl yapıştırıldığı, üretim hattının çalışma hızı veya metrekare başına yapıştırma maliyetidir. Bu, süreçle ilgili bir karardır ve asıl kârın elde edildiği nokta da budur.
BOPP’nin Bir Alt Tabakaya Bağlanmasının Dört Yolu
Her BOPP laminasyon hattı, “yapışma kuvveti nereden geliyor?” sorusuna farklı bir yanıt verir. Günümüz üretiminde bu soruya dört farklı geçerli yanıt bulunmaktadır ve her birinin kendine özgü yapıştırıcı lojistiği, kürlenme davranışı, hız sınırı ve arıza eğilimleri vardır.
Dört güzergâha genel bakış
Termal laminasyon: Yapıştırıcı, filmin üzerinde ilerler
Termal BOPP film, genellikle EVA olmak üzere düşük erime noktalı bir yapıştırıcı ile önceden kaplanmış olarak gelir. Laminasyon makinesi krom silindiri ısıtır, yapıştırıcı yumuşar ve sıkıştırma basıncı sayesinde yapıştırma işlemi tamamlanır. Sıvı yapıştırıcı dökülmez, karıştırılmaz veya temizlenmez. Yapıştırma işlemi, şerit ısıtılmış silindirden çıkar çıkmaz gerçekleşir; bu sayede lamine edilmiş tabakalar beklemeye gerek kalmadan doğrudan kesme, folyalama veya kabartma işlemlerine gönderilir. Bu anında sertleşme özelliği, termal laminasyonun, teslim süresinin satış argümanı olduğu kısa tirajlı işler, numuneler ve tek tek beslemeli işlerde tercih edilmesinin nedenidir. Bunun bedeli ise hız hesaplamasında yatmaktadır: Yapıştırıcının etkinleşmesi için filmin sıcak silindir üzerinde temas süresi olması gerekir; bu nedenle termal laminasyon makineleri, ıslak yapıştırma hatlarının çok altında bir hız sınırına sahiptir. İşlem çok hızlı yapılırsa yapıştırma düzensiz olur; bu durum genellikle işlemin daha hızlı ilerleyen bölümlerinde görülen kabarcıklar şeklinde kendini gösterir.
Çözücüsüz laminasyon: iki bileşenli yapıştırıcı, fırın gerektirmez
Solvent içermeyen hatlarda, rulo-rulo yapıştırma işlemi, solvent içermeyen ve kurutma fırını gerektirmeyen iki bileşenli bir poliüretan yapıştırıcı ile gerçekleştirilir. Bir dozaj sistemi, son derece ince bir yapıştırıcı tabakası uygular ve sıkıştırma bölgesi, filmi alt tabakaya birleştirir. Sektör kaynaklarına göre, film-film yapıştırma işleminde kullanılan yapıştırıcı miktarı, mürekkep kaplama oranına bağlı olarak yaklaşık 1,3 ila 2,5 g/m² arasındadır (Enercon, tarihsiz). Buharlaşacak bir taşıyıcı tabaka olmadığı için bu hatlar hızlı çalışır ve metre başına çok az enerji tüketir. Buradaki sorun, kürleme sürecidir: Rulo makineden çıktığında yapışma henüz tam olarak gerçekleşmemiştir. Solventsiz laminatların oda sıcaklığında kürlenme süresine ihtiyacı vardır ve tam kürlenme süresi, yapıştırıcının kimyasal yapısına bağlı olarak birkaç saatten yaklaşık iki güne kadar değişir (Nobelus Üniversitesi(, 2024). Rulo kuruyana kadar hiçbir ürün kesilemez, poşet haline getirilemez veya sevk edilemez; bu da deponuzun bir kısmını kimyasal bir zamanlayıcıya dönüştürür.
Çözücü bazlı kuru laminasyon: fırın yöntemi
Kuru yapıştırma hatları, çözücü içeren bir yapıştırıcıyı sürer, tabakayı sıcaklık bölgelerine sahip bir kurutma fırınından geçirir ve ardından alt tabaka sıcakken sıkıştırma basıncı altında lamine eder. Üretim makinelerinde genellikle 80°C civarında çalışan fırın, taşıyıcıyı buharlaştırır ve aktif yapıştırıcıyı geride bırakır. Bu yöntem, zorlu yapılar üzerinde güçlü yapışmalar sağlar: kağıt-film, film-alüminyum folyo ve otoklav sınıfı işler. Bunun bedelini enerji, ekstraksiyon ve çözücü işleme maliyetleri olarak ödersiniz. Kuru hat, fırının uzunluğu nedeniyle aynı genişlikteki çözücüsüz bir makineye kıyasla daha fazla yer kaplar. Alt tabakaların başka hiçbir yöntemle yapışmadığı durumlarda, bu yöntem güvenilir bir çözüm olmaya devam eder.
Ekstrüzyon laminasyonu: yapıştırıcı tabakası olarak erimiş reçine
Ekstrüzyon hatlarında yapıştırıcılar tamamen kullanılmaz. Makine, genellikle LDPE, PP, EVA veya EAA gibi reçineyi eritir ve bunu iki alt tabaka arasına ince bir erimiş tabaka halinde ekstrüde eder; bağlama işlevi reçinenin kendisi tarafından yerine getirilir. Bu hatlardaki film kalınlıkları yaklaşık 0,01 ila 0,11 mm arasındadır ve bu süreç, yapıştırıcı sistemlerinin zorlandığı kombinasyonları da işleyebilir: kağıt, tekstil kumaşı, dokunmamış kumaş, örme ağ. Bu, baskı koruması yerine işlevsel yapılar için standart bir yöntemdir; bu nedenle gıda ve tıbbi ambalaj üretiminde yaygın olarak kullanılmaktadır. Bunu, katmanlarınızdan birinin hiç de baskıya uygun bir film olmadığı özel durumlar için dördüncü bir çözüm olarak düşünün.
Beşinci ve niş bir çözüm daha mevcuttur: ilave yapıştırıcı kullanılmadan kendi kendilerine yapışan yapıştırıcısız termal filmler. Bu filmler, en az miktarda yapıştırıcının bile istenmediği lüks kutu ve kapak işlerinde kullanılır ve çoğu dönüştürücü için bu, bir makine yatırımı değil, bir film satın alımıdır.
Alıcıların en çok hafife aldığı fark, kürlenme farkıdır:
Gerçeklik kontrolü: Termal yapıştırma işlemleri, tabakanın silindirden çıktığı anda tamamlanmış olur. Solventsiz yapıştırma işlemlerinde ise rulonun kesilip işlenebilmesi için birkaç saat ila iki gün arasında bir kürlenme süresi gerekir. Kuru yapıştırma hatlarında laminasyon işlemi fırından hemen sonra gerçekleştirilir, ancak bunun yerine fırın enerjisi ve solvent kullanımı söz konusudur. İşleminizde kullanılan zamanlayıcıya göre yer kaplaması ve yarı mamul stoklamasını planlayın.
Süreci Sipariş Defterinize Uyumlaştırma
Dört rotadan hiçbiri mutlak anlamda en iyisi değildir. Asıl önemli olan soru, sizin sipariş defterinizin hangi aksaklıkları ve maliyetleri karşılayabileceğidir. Bunu belirleyen, siparişlerinizin üç özelliğidir.
- Alt tabaka yapısı. Film-film ve film-folyo rulo uygulamaları, çözücüsüz yöntemleri gerektirir. Kağıt ağırlıklı premium yapılar ise kuru yapıştırma veya termal tabakaları gerektirir. Dokumasız ve kumaş katmanlar ise ekstrüzyon yöntemini gerektirir.
- Parti büyüklüğü ve üretim geçiş sıklığı. Uzun üretim serileri, çözücüsüz hatların daha yüksek hız sınırından yararlanılmasını sağlar. Sık sık yapılan kısa işler ise, yapıştırıcı temizliği ve kürlenme bekleme süreleri nedeniyle her türlü hattı zorlar ve termal hatları avantajlı kılar.
- Teslimat taahhüdü. İşlem süresine göre satış yapıyorsanız, anında kürlenen termal ürünler en büyük gizli bekleme süresini ortadan kaldırır. Hacim bazında birim fiyat üzerinden satış yapıyorsanız, kürlenme süresi dakikadaki metre sayısından daha az önemlidir.
Son üç aylık siparişlerinizi bu filtreden geçirin; genellikle bir rota diğerlerinden ayrılır:
Süreç öz denetimi
- Siparişlerinizde hangi alt tabaka çiftleri ağırlıkta: film/film, kağıt/film mi, yoksa işlevsel yapılar mı?
- Ortalama parti uzunluğunuz nedir ve ne sıklıkla üretim hatı değiştiriyorsunuz?
- Müşteriler hızınızı mı yoksa birim fiyatınızı mı satın alıyor?
- Kurutma alanı için yeterli zemin alanınız var mı, yoksa fırın için yeterli zemin uzunluğunuz var mı?
- Elektrik şebekeniz, birkaç kilovatlık bir fırın serisini destekliyor mu?
Sektörün gidişatı bu konuyu daha iyi anlamamızı sağlıyor. Sektör gözlemcileri, modern esnek ambalaj üreticilerinin çoğunun solvent içermeyen yapıştırıcıları tercih ettiğini belirtiyor (Nobelus Üniversitesi, 2024). Bunun nedenleri arasında işletme maliyetleri, daha kolay kullanım ve çalışanlar ile çevre için güvenlik yer almaktadır. Düşük VOC beklentileri de aynı yönde baskı yaratmaya devam etmektedir. Ancak pazarlama iddialarına dikkatle yaklaşın. Termal film satıcıları “hiç yapıştırıcı içermez” sloganıyla öne çıkarken, solvent içermeyen ürün satıcıları “solvent içermez, minimum yapıştırıcı” sloganını öne sürmektedir. Her iki taraf da aynı düzenleyici baskıyı zıt açılardan ele almaktadır. Müşterileriniz için asıl önemli olan soru, film, alt tabaka ve mürekkebin bir araya gelmesiyle oluşan bitmiş yapının, satış yaptığınız pazarların geri dönüştürülebilirlik kurallarına uyup uymadığıdır. Bir örnek daha üzerinde durmaya değer. Dijital baskı dönüştürücüleri, inline yerine near-line laminasyon yaparlar; bu da onlara, yalnızca sipariş ekonomisine göre dört yoldan herhangi birini seçme özgürlüğü sağlar.
Laminasyon Makinesi Teknik Özellik Belgesi Nasıl Okunur?
Bir rota belirlendikten sonra, satın alma süreci teknik özellik tablosu hazırlama işine dönüşür ve bu tablolar, makinelerin gerçek performansından daha iyi görünecek şekilde düzenlenir. Bütçenizi koruyacak iki alışkanlık vardır: her rakamı, ona ilişkin açıklamayla birlikte okumak ve imzalamadan önce bu açıklamaları kabul belgesine eklemek.
Her Teknik Özellik Belgesindeki İki Hız Değeri
Rulodan ruloya laminasyon makineleri iki hız değeri belirtir ve bunlar eşanlamlı değildir. Mekanik hız, makinenin boş veya neredeyse boş çalışırken tahrik sisteminin ulaşabildiği hızdır. Laminasyon hızı ise makinenin yapınızı fiilen yapıştırırken sürdürdüğü hızdır ve her zaman daha düşük olan değerdir. Güncel üretim teknik özellik belgelerinde laminasyon hızı genellikle mekanik hızın yüzde on ila yirmi altında yer alır. Mekanik hızı 450 m/dk olarak ilan edilen bir hat, genellikle 400 m/dk hızında laminasyon yapar; 250 m/dk hızındaki bir kuru yapıştırma makinesi ise genellikle 220 m/dk hızında yapıştırma gerçekleştirir. Uzun bir işin saatlik maliyetini hesaplayana kadar bu fark küçük görünebilir. Kapasite planlamanızı laminasyon hızına göre yapın ve mekanik hızı yalnızca tanıtımlarda ulaşabileceğiniz bir üst sınır olarak değerlendirin.
Kabul kriterleri
Bunu kabul kriterlerinize ekleyin: Kapasite, mekanik hıza göre değil, kaplama ağırlığınız ve alt tabakanıza göre laminasyon hızı üzerinden hesaplanır.
Örnek kitapçıkta yer alan en yüksek sayı, mekanik dayanım derecesidir.
Kabul Formuna Başka Neler Eklenmelidir?
Web genişliği en öncelikli faktördür, çünkü diğer tüm unsurları sınırlar. Üretim amaçlı rulo-rulo hatları genellikle 1050, 1250 ve 1350 mm civarında yoğunlaşır. En geniş standart alt tabakanızı kapsayan genişlikte bir sistem satın alın ve ortak bir tesisin üretebileceği ara sıra ortaya çıkan büyük boyutlu işler için fazladan ödeme yapmaktan kaçının.
Gerginlik kontrolü, ürün kusur araştırmalarında sürekli gündeme gelen bir konudur. Açma, laminasyon ve sarma motorlarında bağımsız gerginlik kontrolü, her iki şeritin de sıkıştırma aralığı boyunca eşleşen hızlarda ilerlemesini sağlar. Dört motor asgari sayıdır; daha geniş veya daha hızlı hatlarda ise sekiz motor kullanılır. Bir satış temsilcisi, makinenin kaç gerginlik bölgesine sahip olduğunu açıklayamadığında, işte cevap budur.
Yapıştırıcı dozajı, çalıştırdığınız her solventsiz makine için metrekare başına maliyetinizi belirler. Dozaj sisteminin hangi kaplama ağırlığı aralığını desteklediğini ve bunun nasıl doğrulandığını sorun. Kuru yapıştırma hatlarında, fırının kaç sıcaklık bölgesine sahip olduğunu ve her birinin nasıl kontrol edildiğini sorun. Ardından toplam gücü gerçekçi bir şekilde değerlendirin. Laminasyon hatları, kompakt solventsiz makineler için on kilovat civarında başlarken, geniş kuru yapıştırma hatlarında 150 kW ve üzerine kadar çıkabilir. Binanızın elektrik tedariki, satın alma fiyatının bir parçasıdır. Genellikle 600 ila 800 mm olan rulo açma ve sarma çapları, hattın ekleme işlemleri için ne sıklıkla duracağını belirler.
Aşağıdaki sınır matrisi, kararın tamamını özetlemektedir:
Bağlanma yolu ve sipariş gerçekliği
| Güzergâh | Sipariş yapısı uyumu | İdeal nokta | Şu durumlarda başka kanala geçin: |
|---|---|---|---|
| Termal (önceden kaplanmış film) | Küçük tirajlı baskılar, numuneler, tek tek beslemeli kartonlar ve kapaklar | Anında kürlenme, yapıştırıcı kullanımı gerektirmez, hızlı teslimat süresi | Uzun film/film, ses seviyesi yüksek olarak oynatılır; bu durumda termal hız sınırı, kapasiteyi boşta bırakır |
| Çözücüsüz | Film/film ve film/folyo rulo işleri, orta ila yüksek hacimli | Metrekare başına en düşük yapıştırıcı maliyeti, en yüksek sürekli laminasyon hızları, fırın enerjisi gerektirmez | 2-3 g/m²’den fazla yapıştırıcı gerektiren, kağıt yoğunluğu yüksek veya son derece zorlu yapılar |
| Çözücü bazlı, kuruyan | Kağıttan filme, filmden folyoya, retort sınıfı zorlu yapıştırma işlemleri | Yapıştırılması zor yapılar üzerinde en sağlam yapıştırma bağlantıları | Enerji bütçesi, çözücü kullanımı veya zemin uzunluğu kısıtlıdır |
| Ekstrüzyon | Kağıt, dokunmamış kumaş ve kumaştan yapılmış işlevsel yapılar | Reçine aynı zamanda yapıştırma tabakası işlevi de görür; gıda ve tıbbi sektörlerdeki işleme uygulamaları için uygundur | İnce film/film baskı koruması: Ekstrüder kurulum maliyetinin hiçbir fayda sağlamadığı durum |
Laminasyon Sürecinde Ortaya Çıkan Sorunlar: Kusurlar ve Bunların Makine Kaynaklı Nedenleri
Kusurlar, süreç bilgisinin kendini amorti ettiği alanlardır; zira tekrarlayan laminasyon sorunlarının neredeyse tamamı dört temel nedene dayanır: film gerginliği, sıkıştırma basıncı, sıcaklık ve kürlenme. Arıza forumundaki başlıklar ilk bakışta dramatik görünebilir, ancak nedenleri oldukça sıradandır. Motokros grafikleri laminasyonunu yapan bir tabela üreticisi, 30 santimetre boyunca kusursuz başlayan bir serinin ardından her 5 ila 10 santimetrede bir kabarcık dizisi oluştuğunu bildirmiştir (Signs101 forumu, 2023). Bu durum, şeritlerin geri kalan kısmında da tekrarlandı. Topluluk tarafından yapılan teşhis, arz gerginliğinin aşırı yüksek olması ve silindiri deforme eden aşırı sıkıştırma basıncı nedeniyle iki şeridin biraz farklı hızlarda ilerlemesine yol açtığı yönündeydi. Sektör basınına ait sorun giderme kaynakları da aynı üçlüye, ancak farklı bir bakış açısıyla ulaşıyor (PostPress, 2015). Besleme gerginliğinin yetersiz olması hava kabarcıklarına neden olur. Laminasyon makinesinin çalışma hızından daha hızlı besleme yapılması hava kabarcıklarına neden olur. Ayrıca, mürekkep kurumadan inkjet baskıların laminasyonu, boşta dönen silindirlerde oluşan ısı noktalarının üzerine kabarcıklar oluşmasına neden olur.
| Arıza | İlk olarak kontrol edilmesi gereken şey | Bunu engelleyen makine kapasitesi |
|---|---|---|
| Kabarcıklar | Besleme rulosu gerginliği, ardından sıkıştırma basıncı | Çok bölgeli gerginlik kontrolü; eşit, ayarlanabilir sıkıştırma aralığı |
| Kırışıklıklar | Kumaş genişliği boyunca gerilim dengesi | Web yönlendirme; silindir durumu |
| Curl | Film ile alt tabaka arasındaki gerilim dengesi | Simetrik gerilme bölgeleri; uyumlu malzemeler |
| Katman Ayrılması | Kaplama ağırlığı ve kürlenme süresi | Doğru yapıştırıcı dozajı; gerçekten uygulanan bir kürleme planı |
| Gümüş çizgiler | Sıkıştırma silindirinin yüzey durumu | Silindir bakım programı |
Bu tablo bir teşhis talimatıdır, tek seferde tamamlanması gereken bir kontrol listesi değildir. En üstten en alta doğru ilerleyin, her vardiyada tek bir değişiklik yapın ve neyin değiştiğini not edin.
Her seferinde tek bir değişkeni değiştirin. Aynı vardiyada gerginlik, sıcaklık ve hız ayarlarını değiştirirseniz, dört olası nedeni olan bir arızanın kaynağını tespit etmek imkansız hale gelir. Ayrıca, herhangi bir film veya alt tabaka değişikliğinden sonra önceki ayarlar sadece öneri niteliğindedir, kesin değerler değildir: önce kısa bir deneme baskısı yapın.
Bu deneme alışkanlığı, satın alma sürecinin kendisine de yansır. Yeni bir laminasyon makinesi için en güvenilir kabul testi, ödeme tamamlanmadan önce makineyi kendi alt tabakanızda, kendi filminizde ve hedef katman ağırlığınızda çalıştırmaktır. Müşterinin malzemesiyle sevkiyat öncesi deneme imkânı sunan ve bunu video kaydı veya canlı tanık eşliğinde gerçekleştiren makine üreticilerini, bunu yapmayanlardan kolayca ayırt etmek mümkündür.
İşletme Yönü: Kapasite, Olgunlaşma ve Nakit
Bu süreci baştan sona gözden geçirdiğinizde, yatırım hesaplamaları kendiliğinden ortaya çıkar. Kürleme, işletme sermayesidir. Kürleme odasında bir ila iki gün bekleyen her çözücüsüz rulo, henüz faturalandırılamayan hammadde, mürekkep, makine süresi ve yer kaplamasıdır. Üstelik kürleme odası, zaten dolu olduğunu düşündüğünüz bir binanın içinde bir yerlerde bulunmak zorundadır. Termal hatlar bu zamanlamayı tamamen ortadan kaldırır; işte bu nedenle, hızlı teslimatla satış yapan bir dönüştürücü, ıslak hatların sunamadığı fiyatlandırma imkânlarına sahip olabilir. Hız değerleri, birim maliyeti belirler. Mekanik bir 450 m/dk hızında fiyatlandırılan ve laminasyon hızı 400 m/dk olan uzun tirajlı bir iş, hesap tablosunda vaat edilenden yaklaşık yüzde on bir daha az kapasite sunar. Bu fark, işin çalıştığı her saatte tekrarlanır. Elektrik, ilk metre satılmadan önce ortaya çıkan sabit bir maliyettir. Ve işleme karışımı, bir kapasite stratejisidir. Sipariş defterinde uzun film/film işleri ile ara sıra gelen premium kağıt işlerinin karışık olduğu bir dönüştürücü, nadiren tek bir makineyi her ikisi için de uygun hale getirebilir. Yaygın model, hacim üretimi için çözücüsüz bir hat ve kısa tirajlı numune işleri için bir termal makinedir.
Tedarikçileri ön elemeye alırken, broşürün ötesine geçen beş soru vardır. Hat, gerçekte hangi alt tabakaları laminatlayabilir? Sizin kaplama ağırlığınızda ne kadar yükü taşıyabilir? Gerilim bölgeleri nasıl düzenlenmiştir? Kabul testi nedir? Ve elektrik beslemeniz ne kadar güç sağlamalıdır? Örneğin, KETE’nin laminasyon makinesi serisi, her model için hem hız değerlerini yayınlamakta hem de 1050, 1250 ve 1350 mm’lik web genişliklerini listelemektedir (laminasyon makinesi serisi). Bu seri, 450 m/dk mekanik hız ve 400 m/dk laminasyon hızında çalışan, çözücüsüz iki ve üç katmanlı üretim hatlarını kapsamaktadır. Kuru yapıştırma makineleri 150 ila 250 m/dk hızlarında çalışır ve 150 m/dk hızındaki bir ekstrüzyon hattı, dokunmamış ve fonksiyonel yapıları kapsar. Hangi markayla görüşürseniz görüşün, konuşmanızı bu beş soru üzerinde tutun; böylece kabul belgenizdeki rakamlar, faturanızdaki rakamlarla uyuşacaktır.
Bu parametrelerin herhangi biri hakkında ikinci bir görüş almak isterseniz, sevkiyat öncesinde kendi malzemelerinizle deneme üretimi gerçekleştiriyoruz ve her bir üniteye en az bir yıllık garanti veriyoruz; bu garanti, belirli modellerde iki yıla kadar uzatılabilir (sevkiyat öncesi deneme çalıştırmaları).
Sevkiyat Öncesi Deneme Randevunuzu Alın
Film, alt tabaka ve kaplama ağırlığını getirin. Sevkiyat öncesinde makineyi sizin malzemenizle çalıştırıyoruz ve kabul belgenizdeki rakamlar, bizim imzaladığımız rakamlardır.
Deneme Seansı Randevusu AlınReferanslar
- Nobelus Üniversitesi. “İdeal Esnek Ambalaj Üretim Hattınızı Nasıl Kurarsınız: Laminasyon Yöntemini Seçme.” 2024. nobelusuniversity.com
- Enercon. “Solvent İçermeyen Laminasyon Alanındaki En İyi Uygulamalar ve Gelişmeler.” tarih belirtilmemiş. enerconind.com
- PostPress. “Soru-Cevap: Laminasyon Sürecinde Sık Karşılaşılan Sorunlar.” 2015. postpressmag.com
- Signs101.com. “Laminasyon Kabarcığı Sorunu.” 2023. signs101.com