 TH
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 IN
 JA
 ZH
 MS

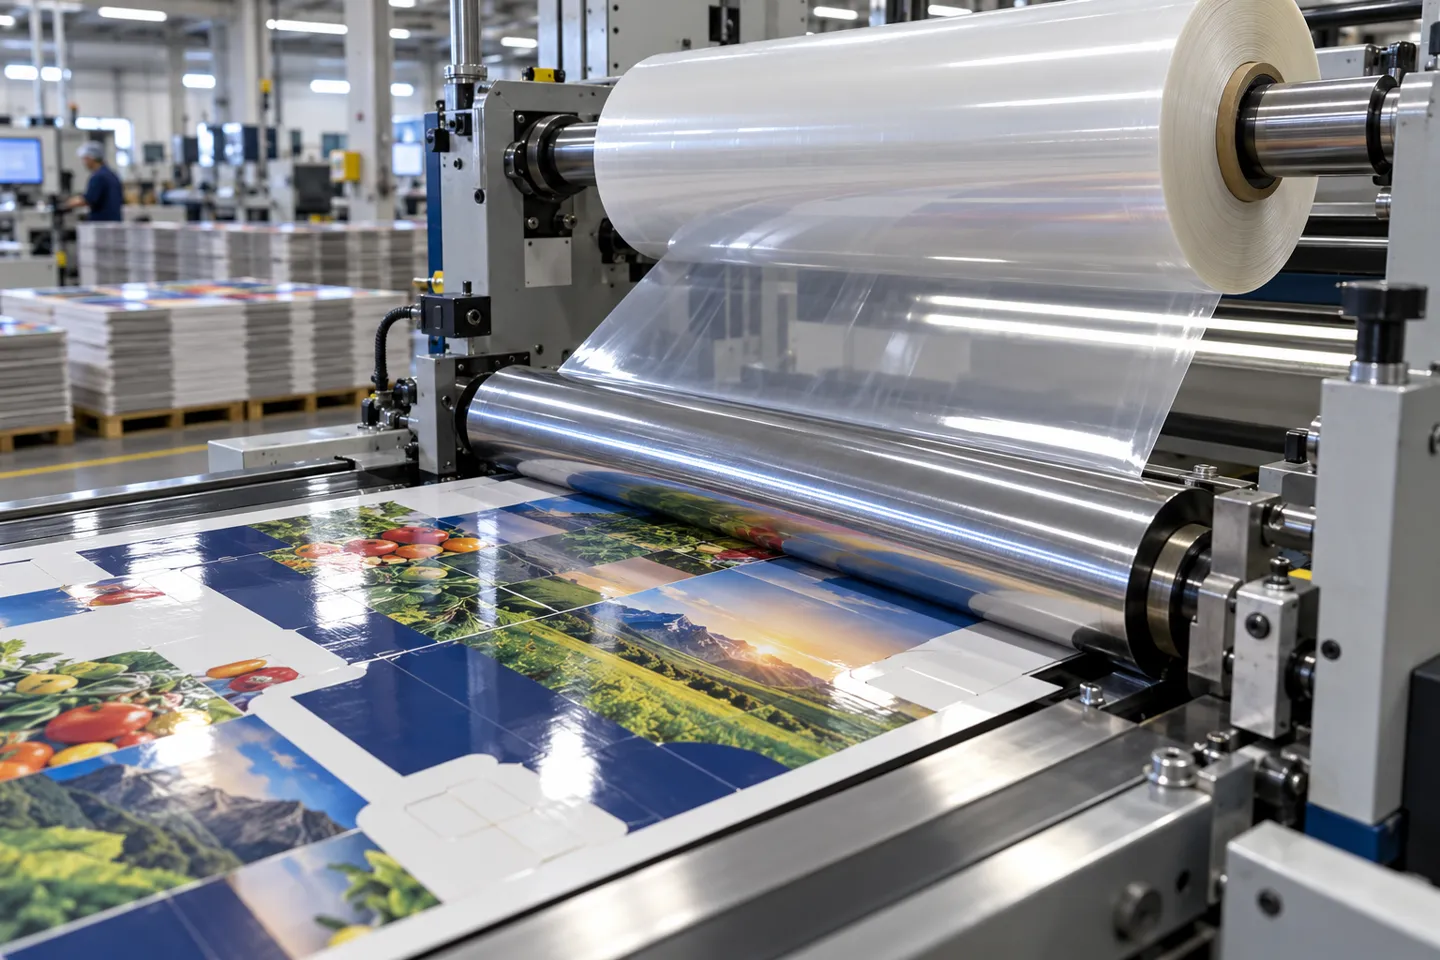
กล่องกระดาษที่พิมพ์แล้วมักไม่ถูกส่งออกสู่ตลาดในสภาพเปล่าๆ ก่อนที่จะตัดและพับแผ่นกระดาษ บรรจุภัณฑ์ส่วนใหญ่จะผ่านขั้นตอนอีกหนึ่งขั้นตอน คือการติดฟิล์มโพลีโพรพิลีนบางที่ผ่านกระบวนการยืดสองทิศทาง (biaxially oriented) ลงบนชั้นหมึก
การเคลือบ BOPP คืออะไรกันแน่
ฟิล์มนั้นคือ BOPP และขั้นตอนดังกล่าวคือการเคลือบ BOPP ชั้นเคลือบนี้ทำหน้าที่สามอย่างพร้อมกัน ได้แก่ ทำให้สีหมึกดูลึกขึ้น ป้องกันงานพิมพ์จากความชื้นและรอยขีดข่วน และเพิ่มความแข็งให้กล่อง กระเป๋า และถุงสามารถทนต่อการขนส่งและการจัดการได้ BOPP เป็นฟิล์มที่ใช้กันมากที่สุดสำหรับงานนี้ เนื่องจากการยืดโพลีโพรพิลีนในสองทิศทางทำให้มันมีความใสและความแข็งแรงที่ผิดปกติเมื่อเทียบกับความหนาของมัน
มีข้อจำกัดหนึ่งก่อนที่จะไปต่อ บทความนี้กล่าวถึงการเคลือบฟิล์มลงบนวัสดุพิมพ์และวัสดุบรรจุภัณฑ์ในสภาพแวดล้อมการผลิต ไม่ใช่เครื่องทำถุงแบบตั้งโต๊ะที่ใช้ปิดผนึกบัตรประจำตัว และไม่ใช่สายการผลิตที่ผลิตฟิล์ม BOPP ตั้งแต่ต้น หากคุณเป็นผู้กำหนดมาตรฐานบรรจุภัณฑ์ ผู้บริหารโรงพิมพ์ หรือมีแผนจะซื้ออุปกรณ์เคลือบฟิล์ม หกส่วนต่อไปนี้จะติดตามกระบวนการที่คุณต้องตัดสินใจจริง ๆ ตั้งแต่ฟิล์ม ไปจนถึงวิธีการยึดติด และเครื่องอุปกรณ์ จนถึงผลกระทบของการลงทุนทั้งหมดต่อใบคำนวณต้นทุนของคุณ
ตัวเลือกพื้นผิวฟิล์ม: แบบเงา แบบด้าน แบบเมทัลลิก และอื่นๆ อีกมากมาย
การเลือกใช้ฟิล์มเองคือขั้นตอนแรก และส่วนใหญ่เป็นการตัดสินใจด้านการตลาด แต่ละประเภทของ BOPP จะส่งผลต่อวิธีที่บรรจุภัณฑ์ดูบนชั้นวางสินค้า
| เสร็จ | ดูเหมือนอย่างไร | การใช้งานทั่วไป | หมายเหตุเกี่ยวกับการคัดเลือก |
|---|---|---|---|
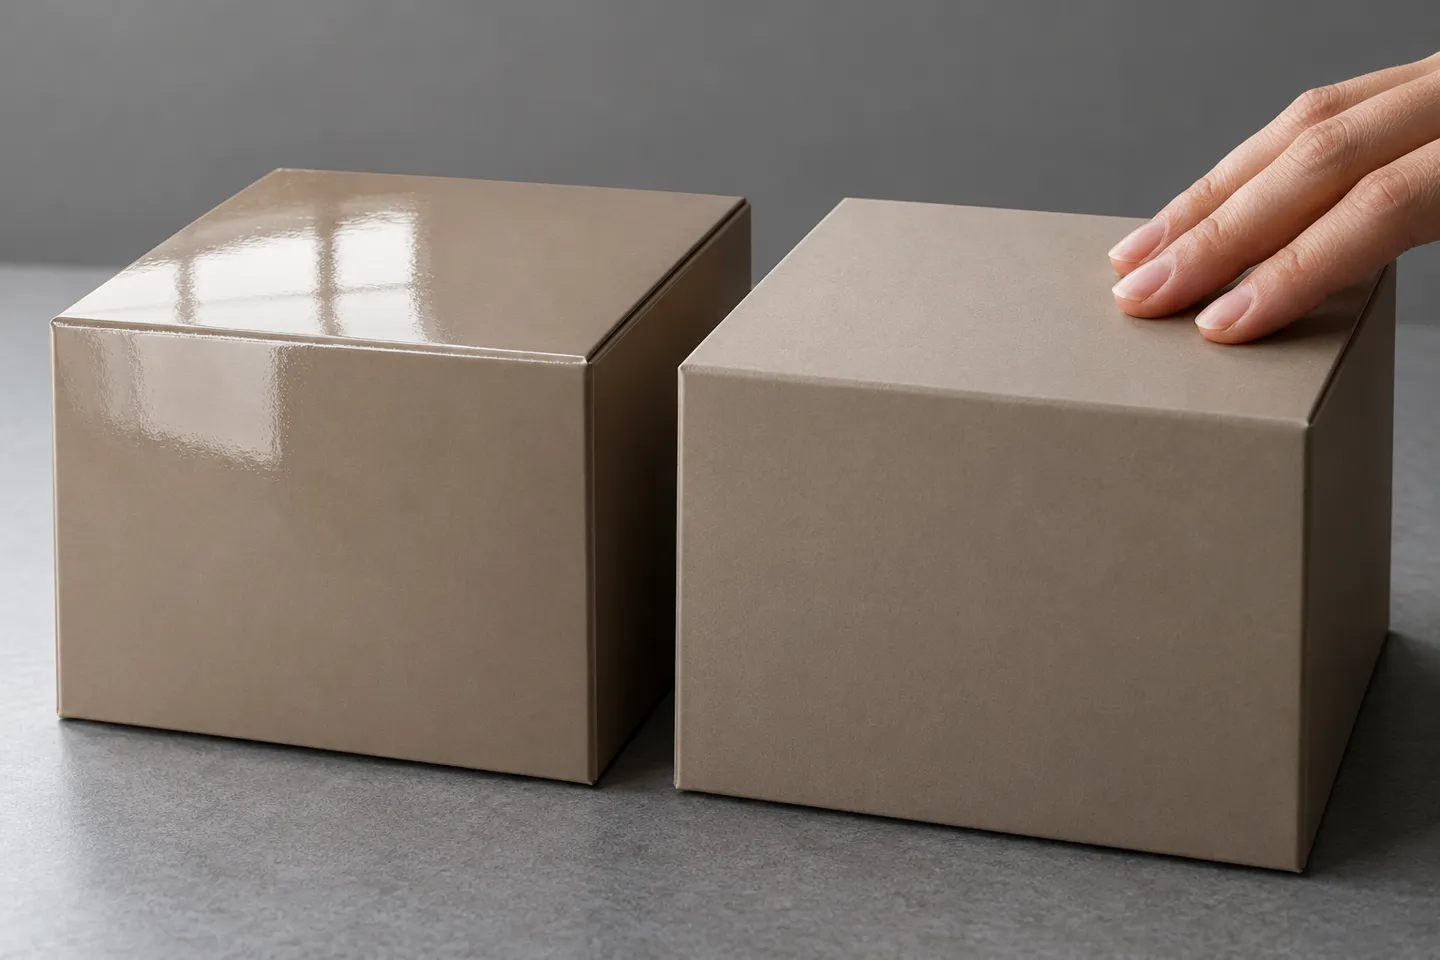
| BOPP แบบเงา | ความเงาสูง สีสันดูสดใสยิ่งขึ้น | อาหาร FMCG, กล่องกระดาษสำหรับขายปลีก, สิ่งพิมพ์ส่งเสริมการขาย | ค่าเริ่มต้นที่ปลอดภัยที่สุดเมื่อการรับแรงกระแทกของชั้นวางเป็นปัจจัยสำคัญที่สุด |
| BOPP แบบด้าน | นุ่ม ไม่สะท้อนแสง ให้สัมผัสที่หรูหรา | เครื่องสำอาง, กล่องสินค้าหรู, อาหารระดับพรีเมียม | มีปัญหากระจายแสงน้อยลงเมื่ออยู่ใต้แสงไฟในร้าน; ให้ระวังการเกิดรอยเงินบนพื้นสีทึบ |
| BOPP เคลือบโลหะ | ความเงาแบบโลหะ | ขนมหวาน, บรรจุภัณฑ์ของขวัญ | ต้นทุนฟิล์มที่สูงขึ้น; มีคุณสมบัติกันแสงได้ดีเป็นประโยชน์เพิ่มเติม |
| BOPP ป้องกันหมอก | ใส พร้อมระบบควบคุมการเกิดน้ำค้าง | อาหารสดที่เก็บในตู้เย็น | ออกแบบมาสำหรับตู้แสดงสินค้าในอุณหภูมิต่ำ ไม่ใช่สำหรับงานพิมพ์ทั่วไป |
| BOPP แบบกันความร้อน (เคลือบล่วงหน้า) | แบบเงาหรือแบบด้าน พร้อมชั้นกาวที่ทำงานเมื่อได้รับความร้อน ซึ่งได้ถูกติดไว้แล้ว | การพิมพ์แบบป้อนแผ่น, ปกหนังสือ, กล่องกระดาษ | ภาพยนตร์เรื่องนี้มีจุดยึดเหนี่ยวของตัวเอง ซึ่งกำหนดการเลือกขั้นตอนทั้งหมดต่อไปนี้ |
กล่องกระดาษ ฉลาก ถุงยืดหยุ่น และถุงต่าง ๆ ล้วนเหมาะสำหรับการเคลือบด้วย BOPP ซึ่งนี่คือเหตุผลที่กลุ่มฟิล์มเดียวกันนี้ถูกนำมาใช้ในบรรจุภัณฑ์อาหาร เครื่องสำอาง และสินค้าปลีก การเลือกพื้นผิวสำเร็จจะส่งผลต่อสิ่งที่ลูกค้าเห็น แต่สิ่งที่ไม่เปลี่ยนแปลงคือวิธีการยึดติดของฟิล์ม ความเร็วของสายการผลิต หรือต้นทุนการยึดติดต่อตารางเมตร นั่นคือส่วนของการตัดสินใจในกระบวนการผลิต และนี่คือจุดที่สร้างกำไรที่แท้จริง
สี่วิธีที่ BOPP ติดกับวัสดุฐาน
ทุกสายการผลิตการเคลือบ BOPP ต่างให้คำตอบที่แตกต่างกันต่อคำถามเดียวกัน: แรงยึดติดมาจากไหน? ในปัจจุบันมีสี่คำตอบที่ใช้ได้จริงในกระบวนการผลิต และแต่ละคำตอบมีระบบการจัดการกาว พฤติกรรมการบ่ม ความเร็วสูงสุด และลักษณะการล้มเหลวที่แตกต่างกัน
ภาพรวมของสี่เส้นทาง
การเคลือบด้วยความร้อน: สารยึดติดอยู่บนฟิล์ม
ฟิล์ม BOPP แบบเทอร์มอลมาพร้อมชั้นกาวที่หลอมเหลวต่ำ ซึ่งมักเป็น EVA เครื่องลามิเนตจะให้ความร้อนกับลูกกลิ้งโครเมียม ทำให้กาวอ่อนตัวลง และแรงกดระหว่างลูกกลิ้งจะสร้างการยึดติดให้สมบูรณ์ ไม่จำเป็นต้องเท กาวเหลว ผสม หรือทำความสะอาด กาวจะแข็งตัวทันทีที่ฟิล์มออกจากลูกกลิ้งที่ร้อน ดังนั้นแผ่นที่ลามิเนตแล้วสามารถส่งต่อไปยังขั้นตอนการตัด การเคลือบทอง หรือการปั๊มนูนได้ทันทีโดยไม่ต้องรอ การยึดติดทันทีนี้คือเหตุผลที่การลามิเนตแบบความร้อนเหมาะสำหรับงานผลิตจำนวนน้อย ตัวอย่าง และงานป้อนแผ่นทีละแผ่น ซึ่งเวลาการส่งมอบเป็นจุดขายหลัก ข้อแลกเปลี่ยนอยู่ที่การคำนวณความเร็ว: ฟิล์มจำเป็นต้องมีเวลาสัมผัสกับลูกกลิ้งร้อนเพื่อให้กาวทำงาน ดังนั้นเครื่องลามิเนตแบบความร้อนจึงมีความเร็วสูงสุดต่ำกว่าเครื่องลามิเนตแบบเปียกอย่างมาก หากผลิตเร็วเกินไป การยึดติดจะออกมาไม่สม่ำเสมอ ซึ่งมักสังเกตเห็นได้จากฟองอากาศที่ปรากฏเฉพาะในส่วนที่ผลิตด้วยความเร็วสูงเท่านั้น
การเคลือบแบบไม่ใช้ตัวทำละลาย: กาวสองส่วน ไม่ใช้เตาอบ
สายการผลิตแบบไม่ใช้ตัวทำละลายใช้กาวโพลียูรีเทนสองส่วนประกอบที่ไม่มีตัวทำละลายและไม่จำเป็นต้องใช้เตาอบแห้ง ระบบวัดปริมาณจะทาชั้นกาวบางเฉียบ และแรงกดระหว่างลูกกลิ้งจะเชื่อมฟิล์มกับวัสดุฐาน ตามข้อมูลอ้างอิงในอุตสาหกรรม ปริมาณกาวที่ใช้ในการเชื่อมฟิล์มกับฟิล์มอยู่ที่ประมาณ 1.3 ถึง 2.5 กรัมต่อตารางเมตร ขึ้นอยู่กับปริมาณหมึกที่เคลือบ (Enercon, n.d.). เนื่องจากไม่มีวัสดุพาหะที่จะระเหย จึงทำให้สายการผลิตนี้ทำงานได้เร็วและใช้พลังงานน้อยต่อเมตร แต่จุดที่ต้องระวังคือกระบวนการบ่ม: ความยึดติดยังไม่สมบูรณ์เมื่อม้วนวัสดุออกจากเครื่อง วัสดุเคลือบแบบไม่ใช้ตัวทำละลายจำเป็นต้องมีเวลาบ่มที่อุณหภูมิห้อง และระยะเวลาบ่มจนสมบูรณ์อาจใช้เวลาตั้งแต่หลายชั่วโมงจนถึงประมาณสองวัน ขึ้นอยู่กับองค์ประกอบทางเคมีของกาว (มหาวิทยาลัยโนเบลัส, 2024). ไม่สามารถตัดเป็นชิ้นเล็ก ๆ ทำเป็นถุง หรือส่งสินค้าได้จนกว่ารมม้วนจะแห้งสนิท ซึ่งทำให้ส่วนหนึ่งของคลังสินค้าของคุณกลายเป็นห้องทดลองเคมีชั่วคราว
การเคลือบแห้งด้วยสารละลาย: วิธีใช้เตาอบ
สายการผลิตแบบ Dry-bond จะเคลือบสารยึดติดที่มีตัวทำละลาย นำวัสดุผ่านเตาอบแห้งที่มีโซนอุณหภูมิต่างกัน แล้วทำการลามิเนตภายใต้แรงกดของ nip ขณะที่วัสดุฐานยังร้อนอยู่ เตาอบ ซึ่งโดยทั่วไปทำงานที่อุณหภูมิประมาณ 80°C บนเครื่องผลิต จะระเหยตัวทำละลายออกและเหลือสารยึดติดที่ใช้งานได้ไว้ วิธีนี้ช่วยให้ได้การยึดติดที่แข็งแรงบนโครงสร้างที่ยากต่อการยึดติด เช่น กระดาษกับฟิล์ม ฟิล์มกับฟอยล์อลูมิเนียม และงานระดับ retort คุณต้องจ่ายค่าใช้จ่ายในด้านพลังงาน การสกัด และการจัดการสารละลาย สายการผลิตแบบแห้งยังใช้พื้นที่พื้นมากกว่าเครื่องผลิตแบบไม่ใช้สารละลายที่มีความกว้างเท่ากัน เนื่องจากเตาอบมีความยาวมาก ดังนั้น เมื่อวัสดุฐานไม่สามารถติดกันได้ด้วยวิธีอื่น วิธีนี้ยังคงเป็นคำตอบที่เชื่อถือได้
การเคลือบด้วยวิธีอัดรีด: ใช้เรซินที่หลอมเหลวเป็นชั้นกาว
สายการผลิตแบบเอ็กซ์ทรูชันไม่ใช้สารยึดติดเลย เครื่องจะละลายเรซิน ซึ่งโดยทั่วไปคือ LDPE, PP, EVA หรือ EAA แล้วอัดออกมาเป็นชั้นบางๆ ที่ละลายอยู่ระหว่างวัสดุฐานทั้งสองชั้น โดยเรซินเองคือสารยึดติด ความหนาของฟิล์มในสายการผลิตนี้อยู่ระหว่างประมาณ 0.01 ถึง 0.11 มม. และกระบวนการนี้สามารถจัดการกับวัสดุผสมที่ระบบกาวทั่วไปมักมีปัญหา เช่น กระดาษ ผ้าทอ ผ้าไม่ทอ และผ้าถัก นี่เป็นวิธีการมาตรฐานสำหรับโครงสร้างที่มีฟังก์ชันใช้งานมากกว่าการป้องกันการพิมพ์ ซึ่งเป็นเหตุผลที่มันถูกใช้อย่างแพร่หลายในอุตสาหกรรมการแปรรูปบรรจุภัณฑ์อาหารและทางการแพทย์ ให้คิดถึงมันเป็นทางเลือกที่สี่สำหรับกรณีเฉพาะที่ชั้นหนึ่งของคุณไม่ใช่ฟิล์มที่สามารถพิมพ์ได้เลย
ยังมีตัวเลือกที่ห้า ซึ่งเป็นทางเลือกเฉพาะกลุ่ม นั่นคือ ฟิล์มความร้อนแบบไม่ใช้กาว ที่สามารถติดกันเองได้โดยไม่ต้องใช้กาวเพิ่มเติม ฟิล์มประเภทนี้เหมาะสำหรับงานผลิตกล่องและปกสินค้าหรูหรา ซึ่งแม้จะใช้กาวเพียงเล็กน้อยก็ไม่เป็นที่ต้องการ และสำหรับผู้ผลิตส่วนใหญ่ การเลือกใช้ฟิล์มประเภทนี้ถือเป็นการตัดสินใจในการซื้อวัสดุมากกว่าการตัดสินใจเกี่ยวกับเครื่องจักร
ความแตกต่างในกระบวนการบ่มคือสิ่งที่ผู้ซื้อมักประเมินต่ำที่สุด:
การตรวจสอบความเป็นจริง: การยึดติดด้วยความร้อนจะเสร็จสมบูรณ์ทันทีที่แผ่นวัสดุออกจากลูกกลิ้ง ส่วนการยึดติดแบบไม่ใช้ตัวทำละลายต้องใช้เวลาหลายชั่วโมงถึงสองวันเพื่อให้แห้งสนิท ก่อนที่จะสามารถตัดหรือแปรรูปม้วนได้ สายการผลิตแบบยึดติดแห้งจะทำการลามิเนตทันทีหลังจากออกจากเตาอบ แต่ต้องใช้พลังงานจากเตาอบและจัดการกับตัวทำละลายแทน ดังนั้น ให้วางแผนพื้นที่ทำงานและงานระหว่างดำเนินการให้สอดคล้องกับระยะเวลาที่กระบวนการของคุณกำหนด
การปรับกระบวนการให้สอดคล้องกับหนังสือสั่งซื้อของคุณ
ไม่มีเส้นทางใดในสี่เส้นทางนี้ที่ถือเป็นเส้นทางที่ดีที่สุดในความหมายที่สัมบูรณ์ คำถามที่ควรพิจารณาคือ หนังสือคำสั่งซื้อของคุณสามารถรับมือกับความล้มเหลวและค่าใช้จ่ายใดได้บ้าง ซึ่งขึ้นอยู่กับสามคุณสมบัติของคำสั่งซื้อของคุณ
- โครงสร้างของวัสดุฐาน การทำงานระหว่างฟิล์มกับฟิล์ม และระหว่างฟิล์มกับฟอยล์แบบม้วน ชี้ให้เห็นถึงกระบวนการผลิตแบบไม่ใช้ตัวทำละลาย โครงสร้างระดับพรีเมียมที่มีส่วนประกอบกระดาษมาก ชี้ให้เห็นถึงการยึดติดแบบแห้งหรือแผ่นความร้อน ชั้นวัสดุไม่ทอและชั้นผ้า ชี้ให้เห็นถึงกระบวนการอัดรีด
- ขนาดล็อตและความถี่ในการเปลี่ยนงาน การผลิตในปริมาณมากจะช่วยให้สายการผลิตแบบไม่ใช้ตัวทำละลายแสดงศักยภาพความเร็วสูงสุดได้ดีขึ้น ส่วนงานขนาดเล็กที่เปลี่ยนบ่อยครั้งจะทำให้สายการผลิตทุกประเภทต้องเผชิญกับปัญหาการทำความสะอาดกาวและเวลารอการบ่ม ซึ่งทำให้สายการผลิตแบบความร้อนมีความได้เปรียบ
- คำสัญญาด้านการส่งมอบ หากท่านขายตามรอบการผลิต เทคโนโลยีการอบร้อนแบบแห้งทันทีจะช่วยขจัดเวลาการรอที่ซ่อนอยู่ซึ่งมีผลกระทบมากที่สุด หากท่านขายตามราคาต่อหน่วยในปริมาณมาก เวลาการอบร้อนจะมีความสำคัญน้อยกว่าจำนวนเมตรต่อนาที
ลองใช้ตัวกรองนั้นกรองคำสั่งซื้อในช่วงสามเดือนที่ผ่านมา และโดยทั่วไปจะมีเส้นทางหนึ่งที่โดดเด่นกว่าเส้นทางอื่น ๆ:
การตรวจสอบระบบด้วยตนเอง
- คู่ของวัสดุฐานใดที่ได้รับความนิยมมากที่สุดในคำสั่งซื้อของคุณ: ฟิล์ม/ฟิล์ม, กระดาษ/ฟิล์ม หรือโครงสร้างที่มีฟังก์ชัน?
- ความยาวชุดงานมัธยฐานของคุณคือเท่าไร และคุณเปลี่ยนชุดงานบ่อยแค่ไหน?
- ลูกค้าซื้อเพราะความเร็วของคุณหรือเพราะราคาต่อหน่วยของคุณ?
- มีพื้นที่บนพื้นสำหรับพื้นที่อบแห้ง หรือความยาวของพื้นสำหรับเตาอบหรือไม่?
- ระบบไฟฟ้าของคุณสามารถรองรับเครื่องอบที่มีกำลังหลายกิโลวัตต์ได้หรือไม่?
ทิศทางของอุตสาหกรรมช่วยเพิ่มบริบท ผู้สังเกตการณ์ในอุตสาหกรรมระบุว่า ผู้ผลิตบรรจุภัณฑ์ยืดหยุ่นสมัยใหม่ส่วนใหญ่ชอบใช้กาวแบบไม่ใช้ตัวทำละลาย (มหาวิทยาลัยโนเบลัส, 2024). เหตุผลหลักคือค่าใช้จ่ายในการดำเนินงาน การใช้งานที่สะดวกขึ้น และความปลอดภัยสำหรับพนักงานและสิ่งแวดล้อม ความคาดหวังในการลดปริมาณ VOC ยังคงผลักดันไปในทิศทางเดียวกัน อย่างไรก็ตาม ควรพิจารณาคำโฆษณาทางการตลาดอย่างระมัดระวัง ผู้ขายฟิล์มความร้อนมักเน้นว่า “ไม่มีกาวเลย” ส่วนผู้ขายฟิล์มไร้ตัวทำละลายมักเน้นว่า “ไม่มีตัวทำละลาย ใช้กาวน้อยที่สุด” ทั้งสองกลุ่มนี้กำลังอธิบายแรงกดดันจากด้านกฎระเบียบเดียวกัน แต่จากมุมมองที่ตรงกันข้าม คำถามที่สำคัญจริง ๆ สำหรับลูกค้าของคุณคือ โครงสร้างสำเร็จรูป (ฟิล์ม + วัสดุฐาน + หมึกพิมพ์) จะตรงตามกฎเกณฑ์การรีไซเคิลของตลาดที่คุณจำหน่ายสินค้าหรือไม่ ยังมีกรณีอีกหนึ่งที่ควรกล่าวถึง ผู้ผลิตผลิตภัณฑ์พิมพ์ดิจิทัลมักทำการลามิเนตแบบ near-line แทนที่จะเป็น inline ซึ่งทำให้พวกเขาสามารถเลือกวิธีการใดก็ได้จากทั้งสี่วิธี โดยพิจารณาจากปัจจัยทางเศรษฐกิจของคำสั่งซื้อเพียงอย่างเดียว
วิธีอ่านใบข้อมูลทางเทคนิคของเครื่องเคลือบพลาสติก
เมื่อเส้นทางถูกกำหนดแล้ว การซื้อจะกลายเป็นกระบวนการตรวจสอบข้อมูลทางเทคนิค และข้อมูลทางเทคนิคเหล่านี้มักถูกเขียนให้ดูดีกว่าประสิทธิภาพการทำงานจริงของเครื่องจักร มีสองนิสัยที่ช่วยปกป้องงบประมาณของคุณ ได้แก่ การอ่านทุกตัวเลขพร้อมทั้งเงื่อนไขที่เกี่ยวข้อง และการระบุเงื่อนไขเหล่านั้นลงในใบรับมอบก่อนที่จะลงนาม
สองระดับความเร็วที่ปรากฏในทุกใบข้อมูลจำเพาะ
เครื่องลามิเนตแบบ Roll-to-roll ระบุค่าความเร็วสองค่า ซึ่งทั้งสองค่านี้ไม่ใช่คำที่มีความหมายเหมือนกัน ความเร็วทางกล คือความเร็วที่ระบบส่งกำลังสามารถทำได้เมื่อเครื่องทำงานในสภาพว่างหรือใกล้ว่าง ส่วนความเร็วการลามิเนต คือความเร็วที่เครื่องสามารถรักษาไว้ได้ขณะกำลังติดโครงสร้างจริง และค่านี้มักเป็นค่าที่ต่ำกว่าเสมอ ในใบข้อมูลจำเพาะการผลิตปัจจุบัน ค่าความเร็วการลามิเนตมักต่ำกว่าค่าความเร็วทางกลประมาณ 10 ถึง 20 เปอร์เซ็นต์ สายการผลิตที่โฆษณาว่ามีความเร็วทางกล 450 m/min มักจะลามิเนตได้จริงที่ 400 m/min; ส่วนเครื่องลามิเนตแบบแห้งที่มีความเร็วทางกล 250 m/min มักจะลามิเนตได้จริงที่ 220 m/min ความแตกต่างนี้อาจดูเล็กน้อย จนกระทั่งคุณคำนวณต้นทุนสำหรับการผลิตในปริมาณมากตามชั่วโมง ควรวางแผนกำลังการผลิตตามค่าความเร็วการลามิเนต และถือว่าค่าความเร็วทางกลเป็นขีดจำกัดสูงสุดที่คุณจะพบได้เฉพาะในการสาธิตเท่านั้น
เกณฑ์การรับยอมรับ
โปรดระบุข้อนี้ลงในเกณฑ์การรับสินค้า: ความจุถูกคำนวณจากความเร็วการเคลือบตามน้ำหนักชั้นเคลือบและวัสดุฐานของคุณ ไม่ใช่จากความเร็วทางกล
ตัวเลขสูงสุดในหนังสือตัวอย่างคือค่าความทนทานทางกล
ยังมีอะไรอีกที่ควรระบุในใบรับงาน
ความกว้างของเว็บเป็นปัจจัยสำคัญที่สุด เพราะมันกำหนดขีดจำกัดของทุกสิ่งอื่น ๆ สายการผลิตแบบโรล-ทู-โรลมักมีความกว้างอยู่ที่ประมาณ 1050, 1250 และ 1350 มม. ให้เลือกความกว้างที่ครอบคลุมวัสดุฐานมาตรฐานที่กว้างที่สุดของคุณ และหลีกเลี่ยงการจ่ายเงินสำหรับงานที่มีขนาดใหญ่กว่าปกติเป็นครั้งคราว ซึ่งโรงงานพันธมิตรสามารถดำเนินการได้
การควบคุมแรงตึงเป็นประเด็นที่การตรวจสอบข้อบกพร่องของผลิตภัณฑ์มักกลับมาพิจารณาซ้ำแล้วซ้ำเล่า การควบคุมแรงตึงแบบอิสระสำหรับมอเตอร์ในขั้นตอนการคลายม้วน การลามิเนต และการม้วนกลับ ทำให้ทั้งสองแถบวัสดุเคลื่อนที่ด้วยความเร็วที่สอดคล้องกันผ่านช่องบีบ มอเตอร์สี่ตัวเป็นจำนวนขั้นต่ำ ส่วนสายการผลิตที่กว้างขึ้นหรือเร็วขึ้นจะใช้มอเตอร์แปดตัว เมื่อพนักงานขายไม่สามารถอธิบายได้ว่าเครื่องมีโซนควบคุมแรงตึงกี่โซน นั่นคือคำตอบ
การวัดปริมาณสารยึดติดจะกำหนดต้นทุนต่อตารางเมตรของคุณสำหรับทุกเมตรที่ผลิตด้วยระบบไร้ตัวทำละลาย ถามว่าระบบวัดปริมาณสารยึดติดรองรับช่วงน้ำหนักชั้นเคลือบได้เท่าใด และวิธีการตรวจสอบความแม่นยำเป็นอย่างไร สำหรับสายการผลิตแบบแห้ง (dry-bond) ให้ถามว่าเตาอบมีกี่โซนอุณหภูมิ และแต่ละโซนถูกควบคุมอย่างไร จากนั้นให้พิจารณาปริมาณพลังงานรวมอย่างตรงไปตรงมา สายการผลิตการเคลือบมีช่วงพลังงานตั้งแต่หลายสิบกิโลวัตต์สำหรับเครื่องไร้ตัวทำละลายแบบกะทัดรัด ไปจนถึง 150 กิโลวัตต์ หรือมากกว่านั้นสำหรับสายการผลิตแบบแห้งที่มีขนาดกว้าง ระบบจ่ายวัสดุในโรงงานของคุณเป็นส่วนหนึ่งของราคาซื้อ ตรวจสอบเส้นผ่านศูนย์กลางของม้วนที่คลายและม้วนกลับ ซึ่งโดยทั่วไปอยู่ที่ 600 ถึง 800 มม. และพิจารณาว่าสายการผลิตจะหยุดเพื่อต่อม้วนบ่อยเพียงใด
แมทริกซ์ขอบเขตด้านล่างนี้สรุปการตัดสินใจทั้งหมดไว้ดังนี้:
เส้นทางพันธะเทียบกับความเป็นจริงของคำสั่ง
| เส้นทาง | การปรับโครงสร้างคำสั่ง | จุดที่ลงตัวที่สุด | เปลี่ยนไปเมื่อ |
|---|---|---|---|
| แบบความร้อน (ฟิล์มที่เคลือบไว้ล่วงหน้า) | การผลิตในปริมาณน้อย ตัวอย่าง กล่องกระดาษแบบป้อนแผ่น และปก | รักษาได้ทันที, ไม่ต้องใช้กาว, ดำเนินการรวดเร็ว | การผลิตฟิล์มยาว/การผลิตฟิล์มในปริมาณมาก ซึ่งความเร็วสูงสุดทางความร้อนทำให้กำลังการผลิตอยู่ในสภาพไม่ทำงาน |
| ไม่ใช้ตัวทำละลาย | งานผลิตม้วนฟิล์ม/ฟิล์ม และม้วนฟิล์ม/ฟอยล์ สำหรับปริมาณการผลิตระดับกลางถึงสูง | ต้นทุนกาวต่ำที่สุดต่อตารางเมตร ความเร็วการเคลือบที่คงที่สูงสุด ไม่ใช้พลังงานจากเตาอบ | โครงสร้างที่ใช้กระดาษมากหรือมีความต้องการสูงเป็นพิเศษ ซึ่งต้องการกาวมากกว่า 2-3 กรัมต่อตารางเมตร |
| แบบแห้งที่ใช้ตัวทำละลาย | การติดกระดาษกับฟิล์ม, ฟิล์มกับฟอยล์, การติดที่มีความต้องการสูงสำหรับบรรจุภัณฑ์แบบรีทอร์ต | ความยึดติดที่แข็งแกร่งที่สุดบนโครงสร้างที่ยากต่อการยึดติด | มีข้อจำกัดด้านงบประมาณพลังงาน การจัดการสารละลาย หรือความยาวของพื้น |
| การอัดรีด | โครงสร้างฟังก์ชันของกระดาษ ผ้าไม่ทอ และผ้า | เรซินทำหน้าที่เป็นชั้นยึดติดด้วย; เหมาะสำหรับการแปรรูปผลิตภัณฑ์อาหารและทางการแพทย์ | การป้องกันฟิล์มบาง/ฟิล์มพิมพ์ ซึ่งค่าใช้จ่ายในการติดตั้งเครื่องอัดรีดไม่ก่อให้เกิดประโยชน์ใดๆ |
เมื่อกระบวนการเคลือบไม่สำเร็จ: ข้อบกพร่องและสาเหตุจากด้านเครื่อง
ข้อบกพร่องคือจุดที่ความรู้เกี่ยวกับกระบวนการผลิตจะให้ผลตอบแทนอย่างคุ้มค่า เพราะปัญหาการเคลือบที่เกิดขึ้นซ้ำๆ เกือบทั้งหมดสามารถสืบย้อนกลับไปยังสี่สาเหตุหลัก ได้แก่ แรงตึงของฟิล์ม แรงกดระหว่างลูกกลิ้ง อุณหภูมิ และกระบวนการบ่ม เอกสารในหัวข้อฟอรั่มเกี่ยวกับความล้มเหลวอาจดูน่าตกใจ แต่สาเหตุที่แท้จริงกลับเป็นเรื่องธรรมดา ผู้ผลิตป้ายที่ทำการเคลือบกราฟิกมอเตอร์ครอส รายงานว่ากระบวนการเคลือบเริ่มต้นได้อย่างราบรื่นเป็นระยะทาง 30 เซนติเมตร แต่หลังจากนั้นเกิดเส้นฟองอากาศขึ้นทุก 5 ถึง 10 เซนติเมตร (ฟอรั่ม Signs101, 2023). รูปแบบนี้เกิดขึ้นซ้ำกับส่วนที่เหลือของเว็บ การวิเคราะห์ของชุมชนชี้ให้เห็นว่าปัญหาเกิดจากแรงตึงของสายพานที่มากเกินไปและแรงกดที่จุดบีบที่มากเกินไป ทำให้ลูกกลิ้งเกิดการบิดเบี้ยว ส่งผลให้เว็บทั้งสองเคลื่อนที่ด้วยความเร็วที่แตกต่างกันเล็กน้อย การวิเคราะห์ปัญหาจากสื่ออุตสาหกรรมก็ชี้ให้เห็นถึงสามปัจจัยเดียวกันนี้จากมุมมองที่ต่างออกไป (PostPress, 2015). การป้อนวัสดุไม่ทันจะทำให้อากาศถูกกักไว้ การป้อนวัสดุเร็วกว่าความเร็วของเครื่องลามิเนตจะทำให้อากาศถูกกักไว้ นอกจากนี้ การลามิเนตงานพิมพ์จากเครื่องพิมพ์อิงค์เจ็ทก่อนที่หมึกจะแห้งจะทำให้เกิดฟองอากาศบริเวณจุดร้อนที่เกิดขึ้นบนลูกกลิ้งที่ไม่ได้ใช้งาน
| ข้อผิดพลาด | สิ่งแรกที่ควรตรวจสอบ | ความสามารถของเครื่องที่ช่วยป้องกันสิ่งนั้น |
|---|---|---|
| ฟองอากาศ | แรงตึงของม้วนวัสดุ แล้วตามด้วยแรงกดระหว่างลูกกลิ้ง | ระบบควบคุมแรงตึงหลายโซน; แรงบีบที่สม่ำเสมอและสามารถปรับได้ |
| ริ้วรอย | ความสมดุลของแรงตึงตามความกว้างของผ้า | ระบบนำผ้าบนเว็บ; สภาพลูกกลิ้ง |
| Curl | ความสมดุลแรงตึงระหว่างฟิล์มและวัสดุรองรับ | เขตความตึงสมมาตร; วัสดุที่เข้ากัน |
| การแยกชั้น | น้ำหนักของชั้นเคลือบและเวลาการบ่ม | การวัดปริมาณกาวอย่างแม่นยำ; แผนการบ่มที่ปฏิบัติตามอย่างเคร่งครัด |
| เส้นสีเงิน | สภาพพื้นผิวของลูกกลิ้งนิป | แผนการบำรุงรักษาลูกกลิ้ง |
ตารางนั้นเป็นคำสั่งสำหรับการวินิจฉัย ไม่ใช่รายการตรวจสอบที่ต้องทำให้เสร็จในครั้งเดียว ให้ทำงานจากบนลงล่าง เปลี่ยนแปลงทีละอย่างต่อแต่ละกะ และบันทึกสิ่งที่ได้เปลี่ยนแปลงไว้
เปลี่ยนตัวแปรทีละตัว ข้อบกพร่องที่มีสี่สาเหตุที่เป็นไปได้จะไม่สามารถติดตามได้หากปรับแรงตึง อุณหภูมิ และความเร็วในกะเดียวกัน และหลังจากเปลี่ยนฟิล์มหรือวัสดุฐานแล้ว การตั้งค่าเดิมเป็นเพียงคำแนะนำ ไม่ใช่ข้อเท็จจริง: ให้ลองพิมพ์บนเว็บสั้นๆ ก่อน
นิสัยการทดลองนี้สามารถนำไปประยุกต์ใช้กับการซื้อสินค้าได้เช่นกัน การทดสอบความเหมาะสมที่น่าเชื่อถือที่สุดสำหรับเครื่องเคลือบใหม่ คือการทดลองใช้งานกับวัสดุพื้นฐานของคุณเอง ฟิล์มของคุณเอง และน้ำหนักชั้นเคลือบตามเป้าหมาย ก่อนที่จะโอนเงินชำระส่วนที่เหลือ ผู้ผลิตเครื่องที่เสนอการทดลองก่อนส่งสินค้าบนวัสดุของลูกค้า พร้อมด้วยวิดีโอหรือผู้สังเกตการณ์แบบสด สามารถแยกแยะได้ง่ายจากผู้ผลิตที่ไม่ทำเช่นนั้น
ด้านธุรกิจ: ความสามารถในการผลิต การบ่ม และเงินสด
ลองอ่านย้อนกลับตามห่วงโซ่นี้ดู และสูตรคำนวณการลงทุนจะปรากฏขึ้นเอง การอบแห้งคือทุนหมุนเวียน ทุกม้วนกระดาษที่ไม่มีตัวทำละลายซึ่งอยู่ในห้องอบแห้งเป็นเวลาหนึ่งถึงสองวัน คือวัสดุ หมึก เวลาเครื่อง และพื้นที่โรงงานที่ยังไม่สามารถออกใบแจ้งหนี้ได้ และห้องอบแห้งนั้นต้องตั้งอยู่ภายในอาคารที่คุณคิดว่าเต็มแล้ว สายการผลิตแบบเทอร์มอลสามารถข้ามขั้นตอนการตั้งเวลานี้ไปได้เลย ซึ่งนี่คือเหตุผลที่ผู้ผลิตที่ขายงานตามระยะเวลาการส่งมอบสามารถตั้งราคางานได้ต่างจากสายการผลิตแบบเปียก อัตราความเร็วคือต้นทุนต่อหน่วย งานผลิตจำนวนมากที่คำนวณราคาบนเครื่องกลความเร็ว 450 m/min แต่ผลิตบนเครื่องลามิเนตความเร็ว 400 m/min จะให้กำลังการผลิตต่ำกว่าประมาณ 11% เมื่อเทียบกับที่สเปรดชีตคาดการณ์ไว้ ช่องว่างนี้จะเกิดขึ้นซ้ำทุกชั่วโมงที่งานนั้นทำงานอยู่ ค่าไฟฟ้าเป็นต้นทุนคงที่ที่เกิดขึ้นก่อนที่เมตรแรกจะถูกขายออกไป และการผสมผสานกระบวนการผลิตคือกลยุทธ์ด้านกำลังการผลิต ผู้ผลิตที่หนังสือสั่งซื้อผสมผสานการผลิตฟิล์ม/ฟิล์มในปริมาณมากกับงานกระดาษพรีเมียมเป็นครั้งคราว มักไม่สามารถใช้เครื่องเดียวสำหรับทั้งสองประเภทได้ รูปแบบที่พบบ่อยคือใช้สายการผลิตแบบไม่ใช้ตัวทำละลาย (solventless) เป็นเครื่องหลักสำหรับปริมาณมาก และเครื่องเทอร์มอลเป็นเครื่องสำหรับงานปริมาณน้อย
เมื่อคุณคัดเลือกผู้จัดหาให้เหลือรายชื่อสั้นๆ มีคำถามห้าข้อที่จะช่วยให้คุณมองทะลุผ่านข้อมูลในโบรชัวร์ได้ ได้แก่ สายการผลิตนี้สามารถลามิเนตวัสดุฐานชนิดใดได้บ้าง? สามารถรับน้ำหนักชั้นเคลือบของคุณได้เท่าใด? โซนแรงตึงถูกจัดวางอย่างไร? การทดสอบรับมอบเป็นอย่างไร? และระบบจ่ายไฟฟ้าของคุณต้องสามารถรองรับได้เท่าใด? ตัวอย่างเช่น ไลน์เครื่องลามิเนตของ KETE จะระบุทั้งค่าความเร็วของทุกรุ่น และระบุความกว้างของวัสดุที่ 1050, 1250 และ 1350 มม. (กลุ่มเครื่องเคลือบพลาสติก). ซีรีส์นี้ครอบคลุมสายการผลิตแบบสองชั้นและสามชั้นที่ไม่ใช้ตัวทำละลาย ด้วยความเร็วทางกล 450 ม./นาที และความเร็วการลามิเนต 400 ม./นาที เครื่องบอนด์แบบแห้งทำงานที่ความเร็ว 150 ถึง 250 ม./นาที และสายการผลิตแบบเอ็กซ์ทรูชันที่ความเร็ว 150 ม./นาที ครอบคลุมโครงสร้างผ้าไม่ทอและโครงสร้างฟังก์ชันนัล ไม่ว่าคุณจะติดต่อแบรนด์ใด ให้จำกัดการสนทนาไว้ที่ 5 คำถามนี้ และตัวเลขในใบรับงานของคุณจะตรงกับตัวเลขในใบแจ้งหนี้
หากท่านต้องการความเห็นเพิ่มเติมเกี่ยวกับพารามิเตอร์ใดก็ตาม เราจะทดสอบเครื่องที่ยังไม่ได้ส่งมอบด้วยวัสดุของท่านเองก่อนการจัดส่ง และรับประกันทุกเครื่องอย่างน้อยหนึ่งปี ซึ่งสามารถขยายระยะเวลาการรับประกันเป็นสองปีสำหรับรุ่นบางรุ่น (การทดสอบก่อนส่งสินค้า).
จองการทดสอบก่อนส่งสินค้า
โปรดนำฟิล์ม วัสดุฐาน และน้ำหนักชั้นเคลือบมาด้วย เราจะทดสอบเครื่องด้วยวัสดุของคุณเองก่อนส่งสินค้า และตัวเลขที่ระบุในใบรับสินค้าของคุณคือตัวเลขที่เราจะใช้เป็นเกณฑ์ในการลงนามยืนยัน
จองการทดลองใช้เอกสารอ้างอิง
- มหาวิทยาลัยโนเบลัส. “วิธีจัดตั้งสายการผลิต Flex Pack ที่เหมาะสมที่สุด: การเลือกวิธีการเคลือบ” 2024. nobelusuniversity.com
- Enercon. “วิธีปฏิบัติที่ดีที่สุดและพัฒนาการในการเคลือบแบบไม่ใช้ตัวทำละลาย.” ไม่ระบุปี enerconind.com
- PostPress. “ถาม-ตอบ: ปัญหาทั่วไปในการเคลือบพลาสติก.” 2015. postpressmag.com
- Signs101.com. “ปัญหาฟองอากาศในการเคลือบพลาสติก.” 2023. signs101.com