 TH
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 IN
 JA
 ZH
 MS

01.การตัดด้วยใบมีดคืออะไรและทำงานอย่างไร?
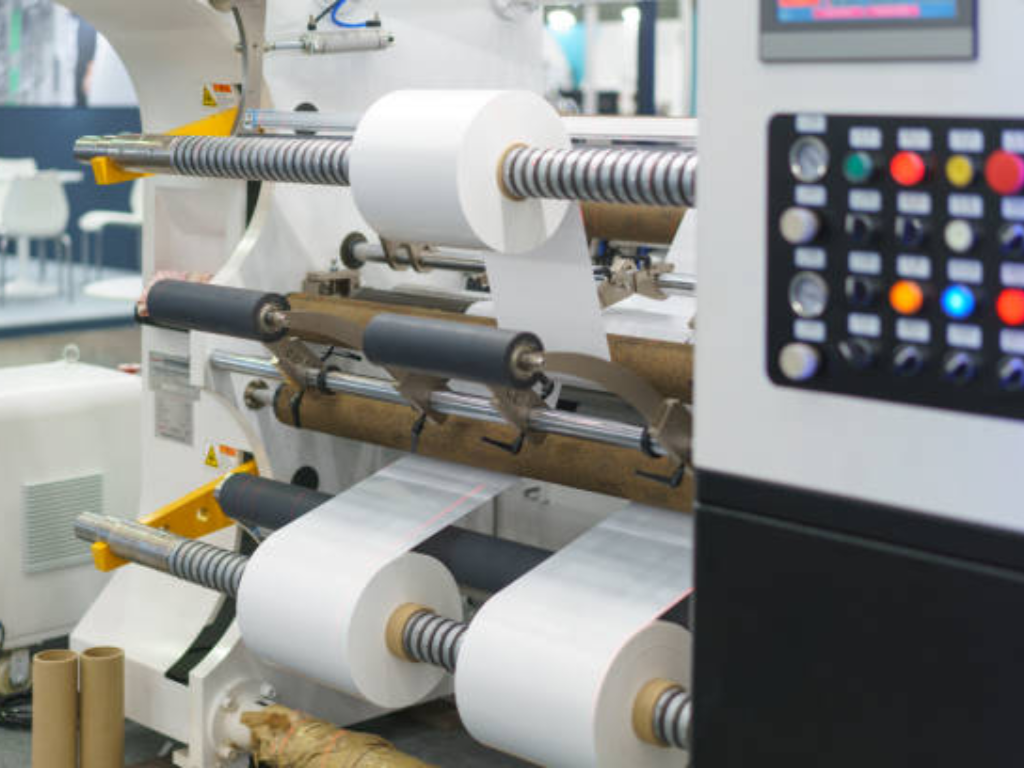
การตัดด้วยใบมีดโกนเป็นกระบวนการแปรรูปเว็บซึ่งใบมีดโกนที่อยู่กับที่ตัดผ่านม้วนวัสดุที่เคลื่อนที่ แยกออกเป็นความกว้างที่แคบลง ต่างจากการตัดเฉือนที่ใบมีดสองใบหมุนมาพบกันในลักษณะคล้ายกรรไกร การตัดด้วยใบมีดโกนอาศัยการแตกหักจากความเค้นดึง ปลายใบมีดสร้างรอยแตกที่ควบคุมได้ซึ่งแพร่กระจายไปข้างหน้า 1 3 มม. จากขอบตัด ทำให้วัสดุแตกออกก่อนที่จะสัมผัสกับพื้นผิวเต็มของใบมีด
ลองนึกภาพการเลื่อนซองจดหมายไปบนที่เปิดจดที่วางอยู่นิ่งๆ ซองจดหมายเคลื่อนที่ ส่วนใบมีดอยู่นิ่ง และการตัดเกิดขึ้นเพราะวัสดุถูกดันเข้าไปในขอบคม ยิ่งซองจดหมายบางเท่าไร การตัดก็จะยิ่งสะอาดเท่านั้น ซึ่งเป็นเหตุผลที่การตัดด้วยมีดโกนได้รับความนิยมอย่างมากในงานที่ต้องการตัดฟิล์มบาง
มีการกำหนดค่าทั่วไปสองแบบ มีดโกนเฉือนอากาศ จัดตำแหน่งใบมีดให้อยู่ในช่วงเปิดระหว่างลูกกลิ้ง ทำให้เป็นการตั้งค่าที่ง่ายที่สุดและเหมาะสำหรับวัสดุที่บอบบางซึ่งต้องการการสัมผัสให้น้อยที่สุด คมกริบราวมีดโกน ติดตั้งใบมีดภายในร่องบนลูกกลิ้งรองรับ ให้ความเสถียรและความแม่นยำสูงกว่า เป็นตัวเลือกที่เหมาะที่สุดเมื่อความแม่นยำของขนาดความกว้างการตัดมีความสำคัญ หรือเมื่อวัสดุมีความหนาเล็กน้อย
ความน่าสนใจของวิธีนี้คือความตรงไปตรงมา: สายการผลิตแบบมีดโกนทั่วไปสามารถทำงานได้ที่ความเร็ว 200 600 เมตรต่อนาที สามารถตัดความกว้างของรอยตัดได้ต่ำสุดถึง 5 มิลลิเมตร และใช้เวลาเพียง 10 15 นาทีในการเปลี่ยนใบมีดทั้งหมด ใบมีดเองมีราคาเพียงไม่กี่สตางค์เมื่อเทียบกับมีดหมุนที่ใช้ในระบบตัดเฉือน แต่ความเรียบง่ายนี้มาพร้อมกับการแลกเปลี่ยน: อายุการใช้งานของใบมีดสั้น และวิธีการนี้ไม่ยืดหยุ่นหากใช้วัสดุที่ไม่เหมาะสม การทำความเข้าใจข้อจำกัดเหล่านี้คือสิ่งที่คู่มือส่วนที่เหลือจะกล่าวถึง
02.มีดโกน vs. กรรไกรตัด vs. การขีด: วิธีการตัดแบบไหนที่เหมาะกับคุณ?
ก่อนที่จะลงลึกในแคตตาล็อกใบมีดและข้อมูลจำเพาะของเครื่องจักร ให้ตอบคำถามสามข้อนี้ก่อน:
- คุณกำลังตัดวัสดุอะไรอยู่ และมันหนาแค่ไหน?
- สายการผลิตของคุณมีการรันแคมเปญยาวนานสำหรับ SKU เดียวหรือมีการเปลี่ยนบ่อยครั้งระหว่างความกว้างและวัสดุที่แตกต่างกันหรือไม่?
- ระดับทักษะทางเทคนิคของทีมผู้ปฏิบัติงานของคุณคืออะไร?
คำตอบของคุณจะชี้ไปในทิศทางของวิธีหนึ่งโดยธรรมชาติ และห่างออกจากวิธีอื่น ๆ
การตัดด้วยใบมีดคม ทางเลือกที่ประหยัดสำหรับฟิล์มบาง
การตัดด้วยมีดโกนเป็นวิธีที่ใช้กันทั่วไปสำหรับฟิล์มพลาสติกบางที่ไม่มีความคม BOPP, PET, PE, CPP, PVC และลามิเนตน้ำหนักเบา โดยทั่วไปอยู่ในช่วง 12 175 ¼มม. (0.5 7 มิล) เมื่อทำงานได้ดีที่สุด มันสามารถให้ขอบที่สะอาด ปราศจากฝุ่น ที่ความเร็ว 300 600 เมตรต่อนาที โดยมีค่าความคลาดเคลื่อนของความกว้างของรอยตัดประมาณ ±0.5 มิลลิเมตร
เศรษฐศาสตร์มีความน่าสนใจ: ใบมีดเป็นแบบใช้แล้วทิ้งและมีค่าใช้จ่ายที่คุ้มค่า การติดตั้งใช้เวลาเพียง 10-15 นาที และระบบต้องการการลงทุนทุนน้อยมาก สำหรับผู้เปลี่ยนงานที่ทำงานหลายงานสั้น ๆ ต่อกะ ความสามารถในการเปลี่ยนใบมีดอย่างรวดเร็วของมีดโกนช่วยให้สายการผลิตสามารถทำงานต่อไปได้
เพดานก็มีความจริงไม่ต่างกัน ใบมีดเหล็กกล้าคาร์บอนที่ไม่เคลือบซึ่งตัดฟิล์ม PE มาตรฐานจะใช้งานได้ประมาณ 20 นาที ก่อนที่คุณภาพขอบจะลดลง ซึ่งหมายถึงต้องเปลี่ยนใบมีด 24 ครั้งต่อกะ 8 ชั่วโมง (Sollex, 2024) วัสดุที่หนาหรือมีลักษณะขัดจะกัดใบมีดจนขาดในเวลาไม่กี่นาที ที่ความเร็วเกิน 600 ม./นาที ความร้อนจากแรงเสียดทานสามารถทำให้ฟิล์มบางชนิดละลายได้ ทำให้เกิดขอบนูนคล้ายเม็ดลูกปัด และหากวัสดุของคุณมีอนุภาคสารเติมแต่ง เช่น แคลเซียมคาร์บอเนต ไทเทเนียมไดออกไซด์ ซิลิกาป้องกันการติดกัน อายุการใช้งานของใบมีดจะลดลงอย่างมาก
การตัดเฉือนแบบเฉือน เครื่องจักรอุตสาหกรรมที่แข็งแกร่งสำหรับความหลากหลายและความแม่นยำ
การตัดเฉือนใช้มีดหมุนสองเล่ม ได้แก่ ใบมีดชายและทั่งหญิง ที่มาบรรจบกันในลักษณะการตัดแบบกรรไกรต่อเนื่อง สามารถตัดวัสดุที่มีความยืดหยุ่นได้เกือบทุกชนิด: ฟิล์มตั้งแต่ 50 ¼ม. ถึงมากกว่า 500 ¼ม., กระดาษ, กระดาษแข็ง, ฟอยล์อะลูมิเนียม, วัสดุไม่ทอ, ผ้าอุตสาหกรรม, เทปกาว, และวัสดุหลายชั้น
ตัวชี้วัดประสิทธิภาพบอกเล่าเรื่องราว ระบบเฉือนสามารถควบคุมความกว้างของรอยตัดได้ ±0.1 มม. ซึ่งแน่นกว่าใบมีดโกนถึงห้าเท่า ความเร็วในการทำงานเกิน 600 ม./นาทีเป็นประจำ โดยสายการผลิตที่ปรับแต่งอย่างดีสามารถทำงานได้เกิน 1,000 ม./นาที อายุการใช้งานของใบมีดอยู่ระหว่าง 8,000 ถึง 12,000 กม. ก่อนการลับคมใหม่ ซึ่งมากกว่าใบมีดโกนแบบใช้แล้วทิ้งหลายระดับ
การแลกเปลี่ยนคือความซับซ้อนและค่าใช้จ่าย การตั้งค่าต้องใช้เวลา 30 45 นาที และช่างเทคนิคที่ผ่านการฝึกอบรมซึ่งเข้าใจการซ้อนทับของใบมีด (โดยทั่วไปคือ 0.0005″ 0.001″ สำหรับฟิล์ม, 0.001″ 0.002″ สำหรับกระดาษ), มุมเอียง (0.5° 1.5°), และแรงด้านข้าง (4 8 ปอนด์) การลงทุนเริ่มต้นสำหรับที่จับมีด, แกน, และระบบตำแหน่งนั้นสูงกว่ามาก และการลับคมใหม่ แม้ว่าจะมีค่าใช้จ่ายถูกกว่าในระยะยาวเมื่อเทียบกับการซื้อใบมีดแบบใช้แล้วทิ้ง แต่ต้องมีการจัดตารางการบำรุงรักษาและสต็อกใบมีดสำรอง
การตัดแผ่น/การตัดเป็นชิ้น เมื่อแรงกดทำหน้าที่ตัด
เครื่องตัดแบบทำคะแนนจะกดใบมีดวงกลมกับลูกกลิ้งทั่งที่ผ่านการชุบแข็ง (60 65 HRC) ด้วยแรง 2 8 ปอนด์ ทำให้วัสดุแตกออกแทนที่จะตัด มันทำหน้าที่ในช่องแคบแต่สำคัญ: เทปกาวที่ไวต่อแรงกด, แผ่นรองฉลาก, และกระดาษแข็งหนา การใช้งานที่ใบมีดโกนจะติดและใบมีดเฉือนจะเกินความจำเป็น
วิธีนี้สร้างฝุ่นมากที่สุดในสามวิธีและให้คุณภาพขอบที่หยาบที่สุด หากการใช้งานของคุณไม่ได้เจาะจงสำหรับเทป, ฉลาก, หรือกระดาษแข็งหนัก การใช้มีดโกนหรือกรรไกรเกือบจะเป็นตัวเลือกที่ดีกว่าอย่างแน่นอน
03.วัสดุใดเหมาะสมที่สุดสำหรับการตัดด้วยมีดโกน?
จุดตัดที่ดีที่สุดของมีดโกนนั้นแคบแต่ชัดเจน: ต้องเป็นวัสดุที่ไม่หยาบ มีความยืดหยุ่นบาง และบางเบา มีสองปัจจัยที่ตัดสินว่าวัสดุของคุณควรใช้กับเครื่องตัดด้วยมีดโกนหรือไม่: ความหนาและปริมาณสารเติมเต็ม
ด้านล่างนี้คือข้อมูลอ้างอิงความเหมาะสมของวัสดุแต่ละประเภท กรุณาใช้เป็นจุดเริ่มต้นเท่านั้น ควรทดสอบกับเกรดและสายการผลิตของคุณเสมอ
| ประเภทวัสดุ | ช่วงความหนาทั่วไป | ความเหมาะสมของมีดโกน | ใบมีดที่แนะนำ | หมายเหตุ |
|---|---|---|---|---|
| บอปป์ | สิบเมตรหกสิบเอ็ดในสี่ส่วนสิบเมตร | ยอดเยี่ยม | เหล็กกล้าคาร์บอน, เคลือบ Z | การใช้มีดโกนที่สะอาดที่สุด; การสึกหรอของใบมีดน้อยที่สุด |
| PET | 12,175¼ เมตร | ดี | สแตนเลส, เคลือบ TiN | เกจที่หนักกว่า (>100 ¼ม.) ขีดจำกัดของใบมีดโกน |
| โพลีเอทิลีนชนิดความหนาแน่นต่ำ / โพลีเอทิลีนชนิดความหนาแน่นสูง | 15,200 ¼ เมตร | ดี | เคลือบ Z (Zero Friction) | ฟิล์มอ่อน; การเคลือบ Z มีความสำคัญเหนือกว่า 50 ¼ม |
| CPP | 15 80 ¼ เมตร | ยอดเยี่ยม | เหล็กกล้าคาร์บอน, เคลือบ Z | คล้ายกับ BOPP; การตัดที่สะอาด |
| พีวีซี | 15,200 ¼ เมตร | เงื่อนไข | สแตนเลสสตีล, เคลือบเซรามิก | อาจทำให้เกิดการขัดถูได้ ขึ้นอยู่กับปริมาณสารพลาสติไซเซอร์ |
| กระดาษฟอยล์อลูมิเนียม | หกครึ่ง หนึ่งส่วนสี่ของเมตร | ยอดเยี่ยม | สแตนเลส | ฟอยล์บางตัดได้อย่างสวยงาม; ยิ่งแข็งยิ่งสึกเร็ว |
| ฟิล์มเคลือบโลหะ | 12 60 ¼ เมตร | เงื่อนไข | เคลือบเซรามิกหรือเคลือบ TiN | ชั้นโลหะเร่งการสึกหรอของใบมีดที่ไม่ได้เคลือบ |
| ลามิเนต (ฟิล์มต่อฟิล์ม) | 30 150 ¼ เมตร | เงื่อนไข | เคลือบเซรามิก | ชั้นกาวและการซ้อนวัสดุหลายชนิดสร้างแรงเครียดให้กับใบมีด |
| ผ้าไม่ทอ | 30 200 แกรมต่อตารางเมตร | เงื่อนไข | ทังสเตนคาร์ไบด์ | ความหยาบของเส้นใยแตกต่างกันอย่างมากตามประเภทและวิธีการยึดติด |
| กระดาษ / กระดาษแข็ง | 50 300+ ¼ม | ไม่แนะนำ | เส้นใยขัดทำลายใบมีดโกน; ใช้การตัดเฉือน |
รูปแบบชัดเจน: หากวัสดุของคุณเป็น d175 ¼m ไม่ขัดถู และไม่เติมสารใดๆ การตัดด้วยมีดโกนจะเหมาะสมที่สุด หากมีเส้นใดเส้นหนึ่งหนาขึ้น ขัดถูมากขึ้น หรือมีสารเติมเต็ม คุณควรพิจารณาการตัดเฉือน
04.การเลือกใบมีดโกน: วัสดุ, การเคลือบผิว, และพารามิเตอร์การตั้งค่า
นี่คือข้อเท็จจริงที่ถูกมองข้ามมากที่สุดในการใช้มีดโกน: การเลือกใบมีดเป็นตัวกำหนดเวลาการทำงานที่มีประสิทธิภาพของคุณ ไม่ใช่แค่ต้นทุนวัสดุสิ้นเปลืองเท่านั้น
ลองคำนวณดู ใบมีดเหล็กกล้าไร้เคลือบบนฟิล์ม PE ที่สะอาดใช้งานได้ประมาณ 20 นาที นั่นหมายถึงต้องเปลี่ยนใบมีด 24 ครั้งต่อกะ ที่ 3 นาที 5 วินาทีต่อการเปลี่ยนหยุดสายการผลิต เปลี่ยนใบมีด และร้อยด้ายใหม่ คุณจะสูญเสียเวลาการผลิต 72 120 นาที เกือบ 25% ของกะที่สูญเสียไปกับการเปลี่ยนใบมีด อัปเกรดตำแหน่งเดียวกันเป็นใบมีดเคลือบ Zero Friction (Z) และงานเดียวกันจะทำงานได้เป็นสัปดาห์โดยไม่ต้องเปลี่ยนใบมีด ใบมีดมีราคาต่อหน่วยสูงกว่า แต่การคำนวณแล้วผลลัพธ์เป็นประโยชน์อย่างมากต่อตัวเลือกที่เคลือบ
วัสดุใบมีดและการเคลือบผิว การเลือกขอบคมให้เหมาะสมกับวัสดุของคุณ
ประสิทธิภาพของใบมีดขึ้นอยู่กับวัสดุของพื้นผิว, การเคลือบผิว, และฟิล์มชนิดเฉพาะที่วิ่งผ่านมัน คู่มือการตัดใบมีดมาตรฐานอุตสาหกรรมของ Cadence, Inc. ให้ค่าดัชนีการสึกหรอพื้นฐานที่ทำให้การเปรียบเทียบเป็นไปได้ในทางปฏิบัติ (Cadence, Inc., 2024)
| วัสดุใบมีด | การเคลือบ | ดัชนีการสึกหรอ (เทียบกับเหล็กกล้าคาร์บอน) | เหมาะที่สุดสำหรับ | ชีวิตทั่วไป (ฟิล์ม PE ใส) |
|---|---|---|---|---|
| เหล็กกล้าคาร์บอน | ไม่มี | 1× | ภาพยนตร์งบประมาณต่ำ ฉายรอบสั้น สะอาด | ประมาณ 20 นาที |
| สแตนเลส | ไม่มี | ประมาณ 10 เท่า | สภาพแวดล้อมที่มีความไวต่อการกัดกร่อน | ประมาณ 3 ชั่วโมง 4 นาที |
| M2 HSS | เซรามิก (K) | ประมาณ 16 เท่า | ฟิล์มที่มีสารเติมแต่งชนิดอ่อน (CaCO₃, TiO₂) | ประมาณ 2 สัปดาห์ |
| ทังสเตนคาร์ไบด์แข็ง | ไม่มี | ประมาณ 80 เท่า | ฟิล์มสำหรับงานหนัก, พลาสติกทนการขัดถู/รีไซเคิล | เดือน |
| เซอร์โคเนียเซรามิก | ไม่มี (ลับคมตัวเอง) | ประมาณ 100 เท่า | ฟิล์มทนการขีดข่วนสูง, เติมแคลเซียมคาร์บอเนต | เดือน |
| ทังสเตนคาร์ไบด์ | เพชร (ไดอะเมซ®) | ประมาณ 1,300 เท่า | การใช้งานที่มีอายุการใช้งานสูงสุด; สภาพการใช้งานที่มีวัสดุขัดถูรุนแรง | 6 ปี 12 เดือน |
การเคลือบเพิ่มตรรกะของตัวเอง ไม่มีแรงเสียดทาน (Z) ลดแรงต้านทานบนฟิล์มยืดบาง ตัวเลือกอันดับหนึ่งสำหรับ PE ที่มีความกว้างต่ำกว่า 50 ¼ เมตร เซรามิก (K) รองรับสารเติมแต่งที่มีลักษณะขัดถู เช่น แคลเซียมคาร์บอเนต และไทเทเนียมไดออกไซด์ TiN (ที) ไทเทเนียมไนไตรด์, ชั้นเคลือบสีทอง ทำงานได้ดีสำหรับ PET และ PE ทั่วไป เซรามิกเต็มรูปแบบ (X) ปกป้องจากฟิล์มที่มีหมึกหรือพิมพ์หนา ซึ่งชั้นหมึกทำหน้าที่เป็นสารขัดถู
คำแนะนำที่เป็นประโยชน์: ขอตัวอย่างจากผู้จัดจำหน่ายใบมีดของคุณและทำการทดสอบจับเวลา บันทึกเวลาที่ใช้จนถึงเห็นครีบแรกบนขอบรอยตัด วัดผลอย่างชัดเจน อย่าเดา ใบมีดแบบ $2 ที่ใช้งานได้ 20 นาที มีต้นทุนต่อชั่วโมงการทำงานสูงกว่าใบมีดแบบ $20 ที่ใช้งานได้สองสัปดาห์
พารามิเตอร์การตั้งค่าใบมีด มุม ความลึก และการจัดตำแหน่ง
ใบมีดที่สมบูรณ์แบบในตำแหน่งที่ไม่ถูกต้องตัดได้แย่กว่าใบมีดทื่อในตำแหน่งที่ถูกต้อง
มุมปะทะ จุดเริ่มต้นมาตรฐานคือ 45° ต่อระนาบของวัสดุ มุมที่ต่ำกว่า (30 40°) จะทำให้เกิดการตัดที่ยาวนานขึ้นและกระจายการสึกหรอไปยังขอบตัดมากขึ้น เหมาะสำหรับฟิล์มบางมากที่ต้องการแรงเสียดทานน้อยที่สุด มุมที่สูงกว่า (50 60°) จะทำให้แรงมุ่งเน้นไปที่ขอบตัดที่สั้นกว่า เหมาะสำหรับวัสดุที่ต้านทานการเจาะ
ความลึกของการแทรกซึม สูตร: ความยาวส่วนยื่นของใบมีด = ความหนาของวัสดุ + 50% ของความหนาวัสดุ สำหรับ PE ขนาด 50 ¼ม. จะเท่ากับ 75 ¼ม. ของใบมีดที่ยื่นพ้นระนาบวัสดุ หากตื้นเกินไป ใบมีดจะข้ามส่วนที่ต้องการตัด ทำให้เส้นใยไม่ถูกตัด หากลึกเกินไป ใบมีดจะทำหน้าที่เหมือนเบรก เพิ่มแรงต้านและเสี่ยงต่อการขาดของเส้นใย
การปรับศูนย์ร่อง ในการตั้งค่าแบบมีดโกนในร่อง ปลายใบมีดต้องวางอยู่บนเส้นกึ่งกลางของร่องพอดี การเยื้องไปด้านใดด้านหนึ่งจะทำให้เกิดแรงตัดที่ไม่สมมาตร และผลลัพธ์คือเส้นตัดเป็นคลื่น ซึ่งเป็นหนึ่งในข้อร้องเรียนด้านคุณภาพที่พบบ่อยที่สุดบนสายการผลิตการตัดด้วยมีดโกน ความกว้างของร่องควรเกินความหนาของใบมีด 0.002″ 0.005″
สุดท้ายนี้ โปรดสังเกต 10% ไม้บรรทัดวัดความตึง: ความตึงของผ้าในบริเวณการตัดไม่ควรเกิน 10% ของขีดจำกัดยืดหยุ่นของวัสดุ หากเกินขีดจำกัดนี้ วัสดุจะยืดออกอย่างไม่สมมาตรทั้งสองข้างของใบมีด และคุณภาพของรอยตัดจะเสื่อมลงอย่างรวดเร็ว หลักการนี้ได้รับการก่อตั้งโดย ดร. เดวิด โรอิสุม ในงานวิจัยพื้นฐานของเขาเกี่ยวกับกลศาสตร์การจัดการผ้า
05.วิธีเลือกเครื่องตัดใบมีด: ข้อกำหนดหลักและเกณฑ์การตัดสินใจ
ณ จุดนี้ คุณทราบแล้วว่าวัสดุของคุณเหมาะสำหรับเครื่องตัดแบบใบมีดคม คำถามต่อไปคือ: ควรเลือกเครื่องแบบไหน?
เริ่มต้นด้วยการบันทึกความต้องการของคุณเองก่อนที่จะดูสเปคของใครก็ตาม เขียนไว้ดังนี้: (1) ความกว้างสูงสุดของเว็บที่การดำเนินงานของคุณสามารถจัดการได้ (ช่วงมาตรฐานในอุตสาหกรรม: 600 2,600 มม.), (2) ความเร็วเป้าหมายของสายการผลิตของคุณ (100 600 ม./นาที), (3) ความกว้างของช่องตัดขั้นต่ำที่คุณต้องการผลิต (5 50 มม. ขึ้นอยู่กับการใช้งาน), (4) เส้นผ่านศูนย์กลางสูงสุดของม้วนที่เสร็จแล้ว, และ (5) ความถี่ในการเปลี่ยนของคุณ รายวัน, รายสัปดาห์, หรือต่อกะ.
เมื่อมีตัวเลขเหล่านั้นแล้ว ให้ประเมินเครื่องจักรตามรายการตรวจสอบนี้:
| ข้อกำหนด | สิ่งที่ควรสังเกต | ทำไมจึงสำคัญ |
|---|---|---|
| ความกว้างเว็บสูงสุด | จับคู่กับลูกกลิ้งที่เข้ามาที่กว้างที่สุดของคุณ + 10% เป็นส่วนต่าง | การลงทุนที่รองรับอนาคต; หลีกเลี่ยงการซื้อเครื่องจักรที่สองสำหรับงานที่กว้างขึ้น |
| ความเร็วสูงสุด | 300 600 เมตร/นาที สำหรับระบบมีดโกน | ความเร็วที่สูงขึ้นช่วยเพิ่มปริมาณงานแต่เพิ่มการสึกหรอของใบมีดและความร้อน; ความสมดุลคือกุญแจสำคัญ |
| ความกว้างของรอยตัดขั้นต่ำ | d10 มม. สำหรับการใช้งานฟิล์มส่วนใหญ่ | ความสามารถที่แคบลงรองรับประเภทคำสั่งซื้อได้มากขึ้น; สำคัญอย่างยิ่งสำหรับผู้แปลงฉลากและเทป |
| ความแม่นยำในการตัดเฉือน | ±0.3 มม. หรือดีกว่า | ตรวจสอบว่าม้วนที่เสร็จสมบูรณ์ตรงตามข้อกำหนดของลูกค้าโดยไม่ต้องทำการแก้ไขใหม่ |
| เส้นผ่านศูนย์กลางการคลาย/ย้อนกลับ | สูงสุด 1,800 มม. สำหรับการคลี่ออก, 1,500 มม. สำหรับการม้วนกลับ | เส้นผ่านศูนย์กลางที่ใหญ่ขึ้นช่วยลดความถี่ในการเปลี่ยนม้วนและลดของเสียจากการต่อม้วน |
| การควบคุมความตึงเครียด | ระบบปิดพร้อมเซลล์โหลด, ความแม่นยำ ±1N | ปัจจัยเดียวที่สำคัญที่สุดในการรักษาคุณภาพของรอยตัดให้สม่ำเสมอทั่วทั้งความกว้าง |
| ตำแหน่งของใบมีด | คู่มือสำหรับการเปลี่ยนความถี่ต่ำ; อัตโนมัติ/เซอร์โวสำหรับการดำเนินงานแบบผสมสูง | การตัดตำแหน่งอัตโนมัติช่วยลดเวลาในการตั้งค่าจาก 30 นาที เหลือไม่ถึง 5 นาทีสำหรับงานที่มีความกว้างหลายขนาด |
| PLC และระบบควบคุม | ซีเมนส์, ยาสคาวา, หรือ เดลต้า พร้อมหน้าจอสัมผัส HMI | กำหนดความง่ายในการใช้งาน การจัดเก็บสูตร และความสามารถในการวินิจฉัย |
| การปฏิบัติตามข้อกำหนดด้านความปลอดภัย | CE, ISO 12100 หรือมาตรฐานท้องถิ่นที่เทียบเท่า | ไม่สามารถต่อรองได้; ส่งผลต่อการรับประกันภัยและการยอมรับของผู้ดำเนินการ |
เมื่อประเมินผู้จัดหา ให้มองไกลกว่าเอกสารสเปค ตัวอย่างเช่น ผู้ผลิตอย่าง KETE นำเสนอเครื่องตัดแบ่งที่มีให้เลือกทั้งแบบแกนกลาง, พื้นผิว, และแกนกลาง-พื้นผิว พร้อมรองรับวิธีการตัดด้วยใบมีดโกน, กรรไกร, และวิธีการทำรอยบาก บนแพลตฟอร์มเดียวที่ได้รับการรับรองมาตรฐาน CE และ RoHS สายการผลิตตัดแบ่งของพวกเขาให้ความแม่นยำ ±0.1 มม. พร้อมความกว้างการตัดแบ่งขั้นต่ำที่ 5 มม. และบริการครอบคลุมทั่วโลกในกว่า 80 ประเทศ รวมถึงการติดตั้งและฝึกอบรม ณ สถานที่ของลูกค้า การรับประกัน 1 2 ปี พร้อมการสนับสนุนหลังการขายโดยเฉพาะที่ service@ketegroup.com เป็นจุดอ้างอิงที่มีประโยชน์สำหรับสิ่งที่แพ็คเกจจากผู้จัดจำหน่ายที่ครบวงจรควรมี เพื่อสำรวจผลิตภัณฑ์ทั้งหมดของพวกเขา เยี่ยมชมที่ สายผลิตภัณฑ์เครื่องตัดเฉือน หรือตรวจสอบ การรับประกันและการให้บริการทั่วโลก.
นอกเหนือจากสเปคชีตแล้ว คุณภาพของผู้จัดหาสองประการมีความสำคัญมากกว่าตัวเลขใด ๆ ที่คุณเห็น. ประการแรก, ความสามารถในการตัดทดลอง ผู้จัดหาสามารถทดสอบวัสดุของคุณบนเครื่องจักรของพวกเขาได้หรือไม่ ก่อนที่คุณจะตัดสินใจ? เครื่องจักรที่สามารถตัด BOPP ได้สวยงามอาจประสบปัญหาในการตัดเกรด PET ที่คุณต้องการ และวิธีเดียวที่จะรู้ได้คือการทดสอบ. สอง, การเข้าถึงหลังการขาย เวลาตอบสนองสำหรับการสนับสนุนทางเทคนิคในภูมิภาคของคุณคืออะไร และชิ้นส่วนอะไหล่สามารถมาถึงได้รวดเร็วเพียงใด? เครื่องจักรที่มีสเปกสมบูรณ์แบบแต่ไม่มีบริการในท้องถิ่นคือภาระ ไม่ใช่สินทรัพย์.
06.ปัญหาทั่วไปของการใช้มีดโกนและวิธีแก้ไข
ทุกสายการผลิตที่มีเครื่องตัดมีดโกนย่อมประสบปัญหา ปัญหาที่เกิดขึ้นระหว่างสายการผลิตที่ทำกำไรได้กับสายการผลิตที่สูญเสียเงินไปกับเศษวัสดุและเวลาหยุดทำงานนั้นอยู่ที่ความรวดเร็วในการวินิจฉัยปัญหาเหล่านั้น นี่คือห้าปัญหาที่พบบ่อยที่สุด พร้อมสาเหตุที่เป็นไปได้และวิธีแก้ไขทันที
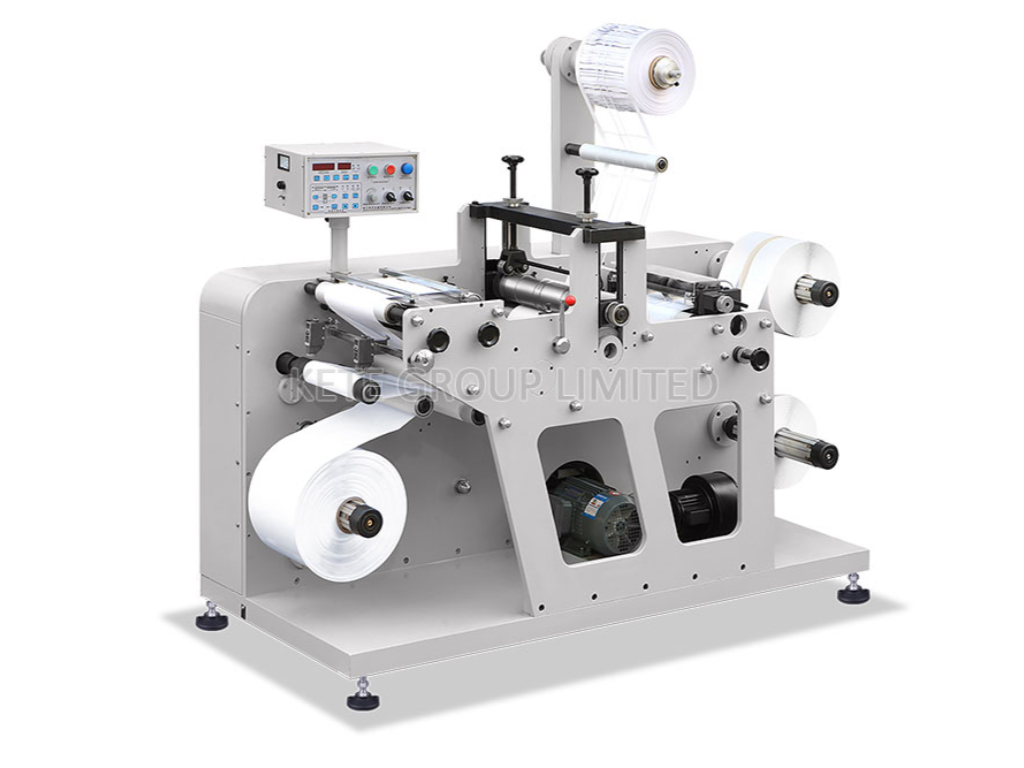
ขอบตัดที่หยาบหรือขรุขระ ใบมีดทื่อหรือมุมเอียงเกินไป ให้เปลี่ยนใบมีดก่อน เป็นตัวแปรที่ประหยัดที่สุดในการแก้ไขปัญหา หากปัญหายังคงอยู่ภายในไม่กี่นาที ให้ลองลดมุมการตัดลง (30 40°) และตรวจสอบว่าวัสดุของคุณไม่มีสารเติมแต่งที่ขัดถู
ละลายเม็ดพลาสติกตามขอบที่ตัด ความร้อนจากแรงเสียดทานสูงเกินจุดอ่อนตัวของฟิล์ม ประมาณ 120°C สำหรับ PE และ 160°C สำหรับ PP ให้ลดความเร็วสายพานลง 10 20% เป็นขั้นตอนแรก สำหรับการแก้ไขถาวร ให้เปลี่ยนไปใช้ใบมีดเคลือบ Zero Friction (Z) หรือ PTFE ซึ่งสร้างความร้อนน้อยลงที่ความเร็วเท่ากัน
เส้นริ้วหรือเส้นแนวที่คดเคี้ยว ความตึงของเว็บไม่สมมาตร ด้านซ้ายและขวาของใบมีดดึงด้วยแรงที่แตกต่างกัน ตรวจสอบการตั้งค่าโซนความตึงของคุณและตรวจสอบให้แน่ใจว่าใบมีดอยู่ตรงกลางในร่องของมัน ใช้กฎความตึง 10%: หากความตึงทั้งหมดเกิน 10% ของขีดจำกัดความยืดหยุ่นของฟิล์ม ให้ลดความตึงลงและทดสอบใหม่
เว็บขาดที่จุดตัด ใบมีดอาจหนาเกินไปสำหรับวัสดุ (ทำให้เกิดแรงต้านมากเกินไป) หรือแรงดึงของวัสดุที่เข้ามาสูงเกินไป ให้เปลี่ยนไปใช้ใบมีดที่บางที่สุดเท่าที่มี 0.009″ (0.23 มม.) เป็นจุดเริ่มต้นที่ดีสำหรับฟิล์มที่มีความกว้างน้อยกว่า 50 ¼ม และลดแรงดึงของวัสดุที่ป้อนเข้ามาทีละน้อยจนกว่าจะหยุดขาด
อายุการใช้งานของใบมีดสั้นผิดปกติ วัสดุของคุณอาจมีสารเติมแต่งที่มีคุณสมบัติขัดถูซึ่งคุณอาจไม่ได้คำนึงถึงไว้ ต้นเหตุที่พบบ่อย ได้แก่ แคลเซียมคาร์บอเนต (CaCOƒ) ซึ่งเป็นสารเติมแต่งเพื่อลดต้นทุน ไทเทเนียมไดออกไซด์ (TiO') สำหรับความขาว หรือซิลิกา (SiO') ซึ่งเป็นสารป้องกันการติดกันของชิ้นงาน ให้ตรวจสอบสูตรการผลิตกับผู้จัดจำหน่ายฟิล์มของคุณ จากนั้นอัปเกรดเป็นใบมีดเคลือบเซรามิกหรือใบมีดทังสเตนคาร์ไบด์ชนิดแข็งที่เหมาะกับชนิดของสารเติมแต่งที่เฉพาะเจาะจง
บันทึกข้อมูลอย่างง่าย: วันที่, วัสดุ, ประเภทใบมีด, นาทีที่ใช้จนถึงข้อบกพร่องแรก. ภายในหนึ่งเดือน, คุณจะมีข้อมูลเพียงพอเพื่อเพิ่มประสิทธิภาพการเลือกใบมีดตามวัสดุ และอาจลดค่าใช้จ่ายในการใช้ของเสียลงครึ่งหนึ่งพร้อมลดเวลาหยุดทำงาน.
หากคุณกำลังเปรียบเทียบผู้จัดจำหน่ายสำหรับสายการผลิตการตัดของคุณในครั้งต่อไป KETE มีแคตตาล็อกฉบับสมบูรณ์พร้อมข้อมูลจำเพาะและคำแนะนำการใช้งานให้คุณดาวน์โหลดได้ที่ ketegroup.com.
เอกสารอ้างอิง
- Sollex. “คู่มือการตัดด้วยใบมีดโกน: ใบมีดโกนอุตสาหกรรมสำหรับฟิล์มและฟอยล์.” 2024. sollex.com
- Cadence, Inc. “คู่มือการตัดด้วยมีด Razor.” 2024. cadenceblades.com
- PFFC Online. “ข้อดีของเทคนิคการตัดผ้าแบบ Shear, Razor และ Crush” pffc-online.com