 MS
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH

01.Apakah Pemotongan Pisau Cukur dan Bagaimana Ia Berfungsi?
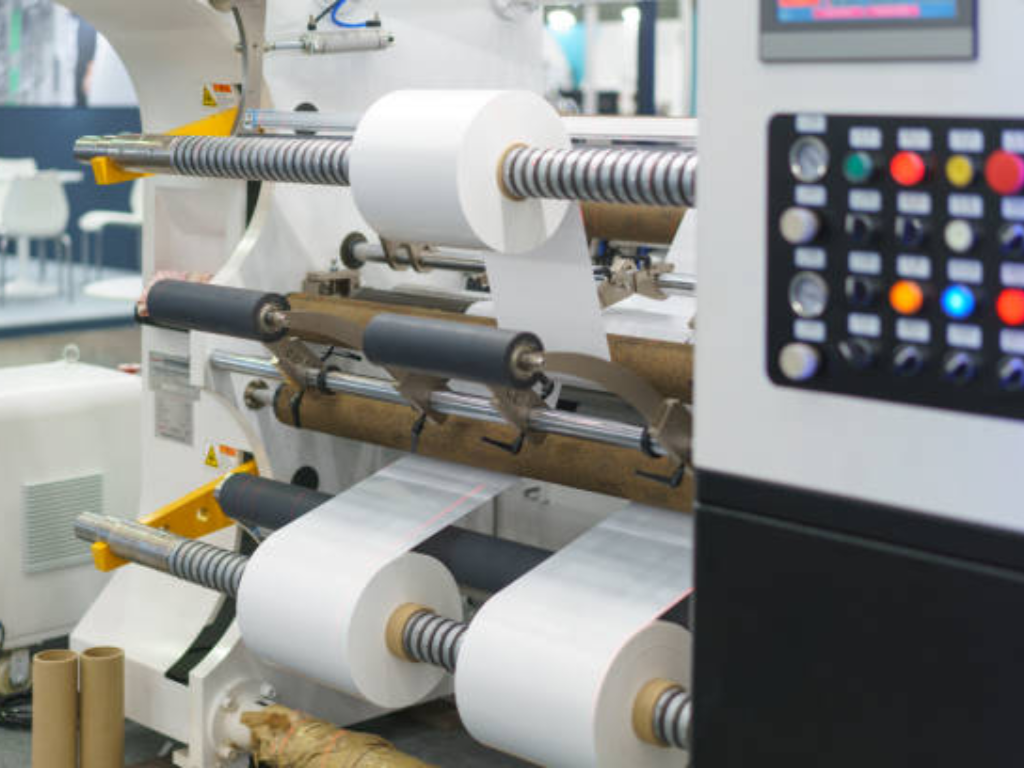
Pemotongan jalur pisau cukur ialah proses penukaran web di mana bilah pisau cukur pegun memotong gulungan bahan yang bergerak, memisahkannya kepada lebar yang lebih sempit. Berbeza dengan pemotongan gunting di mana dua pisau berputar bertemu dalam gerakan seperti gunting, pemotongan jalur pisau cukur bergantung kepada retakan tegasan tarikan. Pucuk bilah menghasilkan retakan terkawal yang merebak 1–3 mm di hadapan tepi pemotong, memecahkan bahan sebelum ia benar-benar menyentuh keseluruhan permukaan bilah.
Bayangkan ia seperti menyeret sampul melintasi pembuka surat tetap. Sampul itu bergerak, bilahnya kekal tidak bergerak, dan pemotongan berlaku kerana bahan itu sendiri menekan ke tepi bilah. Semakin nipis sampul, semakin kemas potongan, dan inilah sebabnya mengapa pemotongan dengan pisau cukur dominan dalam aplikasi filem nipis.
Terdapat dua konfigurasi biasa. Bilah cukur di udara meletakkan bilah pada jarak terbuka di antara gelendong, menjadikannya penyediaan paling mudah dan sesuai untuk substrat yang halus di mana sentuhan minimum diingini. pisau cukur dalam alur memuat bilah ke dalam alur pada gelendong penyokong, memberikan kestabilan dan ketepatan yang lebih tinggi, menjadi pilihan utama apabila ketepatan lebar celah penting atau apabila bahan sedikit lebih tebal.
Daya tarikan kaedah ini mudah difahami: barisan pemotongan jalur pisau cukur biasa boleh beroperasi pada kelajuan 200–600 m/min, mencapai lebar celah serendah 5 mm, dan hanya memerlukan 10–15 minit untuk pertukaran bilah sepenuhnya. Pisau itu sendiri berharga hanya beberapa sen berbanding pisau berputar yang digunakan dalam sistem gunting. Namun, kesederhanaan ini datang dengan kompromi: hayat pisau adalah pendek, dan kaedah ini tidak memaafkan jika bahan yang salah digunakan. Memahami batasan tersebut adalah fokus baki panduan ini.
02.Pisau cukur vs. Gunting vs. Skor: Kaedah belahan manakah yang sesuai untuk anda?
Sebelum menyelami katalog bilah dan spesifikasi mesin, jawab tiga soalan:
- Bahan apa yang anda belah, dan berapa tebalnya?
- Adakah barisan anda menjalankan kempen panjang untuk satu SKU, atau kerap menukar antara pelbagai lebar dan bahan?
- Apakah tahap kemahiran teknikal pasukan operator anda?
Jawapan anda sememangnya akan menunjukkan kepada satu kaedah dan menjauhkan diri daripada kaedah-kaedah lain.
Pemotongan Pisau Pilihan Ekonomi untuk Filem Tipis
Pemotongan pisau cukur adalah kaedah pilihan untuk filem plastik nipis yang tidak abrasif seperti BOPP, PET, PE, CPP, PVC dan laminat ringan, biasanya dalam julat 12–175 µm (0.5–7 mil). Pada tahap terbaiknya, ia menghasilkan tepi yang bersih dan bebas habuk pada kelajuan 300–600 m/min dengan toleransi lebar celah sekitar ±0.5 mm.
Aspek ekonomi adalah meyakinkan: bilah boleh dibuang dan menjimatkan kos, pemasangan mengambil masa 10 hingga 15 minit, dan sistem ini memerlukan pelaburan modal minimum. Bagi penukar yang menjalankan beberapa kerja pendek setiap syif, keupayaan pertukaran pantas Razor memastikan barisan terus bergerak.
Siling itu sama nyata. Bilah keluli karbon tanpa salutan yang memotong filem PE standard bertahan kira-kira 20 minit sebelum kualiti tepi merosot, bermakna 24 pertukaran bilah setiap syif 8 jam (Sollex, 2024). Bahan yang lebih tebal atau kasar memakan bilah dalam beberapa minit. Di atas 600 m/min, haba geseran boleh mencairkan sesetengah filem, meninggalkan tepi yang menonjol seperti manik. Dan jika bahan anda mengandungi zarah pengisi seperti kalsium karbonat, titanium dioksida, silika anti-kekangan, jangka hayat bilah merosot dengan teruk.
Pemotongan Shear: Kuda Kerja Industri untuk Kebolehversatan dan Ketepatan
Pemotongan shearing menggunakan dua pisau berputar – bilah jantan dan anvil betina – yang bertemu dalam potongan gunting berterusan. Ia boleh memproses hampir semua web fleksibel: filem berketebalan 50 µm hingga lebih 500 µm, kertas, papan, kerajang aluminium, bukan tenunan, fabrik industri, pita pelekat, dan laminat berbilang lapisan.
Metrik prestasi menceritakan segalanya. Sistem pemotongan mencapai toleransi lebar celah ±0.1 mm, lima kali lebih ketat daripada pisau cukur. Kelajuan secara rutin melebihi 600 m/min, dengan barisan yang ditala dengan baik mencapai lebih daripada 1,000 m/min. Umur bilah ialah 8,000–12,000 km antara pengasahan semula, beberapa ganda lebih lama berbanding bilah pisau cukur pakai buang.
Komprominya ialah kerumitan dan kos. Penyediaan memerlukan 30–45 minit dan seorang juruteknik terlatih yang memahami tumpang tindih pisau (biasanya 0.0005″–0.001″ untuk filem, 0.001″–0.002″ untuk kertas), sudut condong (0.5°–1.5°), dan daya sisi (4–8 paun). Pelaburan modal awal untuk pemegang pisau, poros, dan sistem penempatan adalah jauh lebih tinggi. Dan menajam semula, walaupun lebih murah dalam jangka panjang berbanding membeli bilah pakai buang, memerlukan jadual penyelenggaraan dan inventori pisau ganti.
Pemotongan Skor/Pengisaran Apabila Tekanan Menjadi Pemotong
Mesin belah skor menekan bilah bulat terhadap gelendong anvil yang dikeraskan (60–65 HRC) dengan daya 2–8 paun, menghancurkan bahan itu daripada memotongnya. Ia memenuhi keperluan khusus yang sempit tetapi penting: pita pelekat sensitif tekanan, lapisan pelindung stok label, dan aplikasi papan kertas tebal di mana bilah cukur boleh tersumbat dan pisau pemotong akan dianggap berlebihan.
Kaedah ini menghasilkan paling banyak habuk daripada ketiga-tiganya dan menghasilkan kualiti tepi yang paling kasar. Jika aplikasi anda bukan khusus untuk pita, label, atau kadbod tebal, pisau cukur atau gunting hampir pasti pilihan yang lebih baik.
03.Bahan apakah yang paling sesuai untuk pemotongan jalur nipis?
Titik optimum pemotongan pisau cukur adalah sempit tetapi jelas: web fleksibel nipis yang tidak mengikis. Dua faktor menentukan sama ada bahan anda sesuai untuk pemotong pisau cukur: ketebalan dan kandungan pengisi.
Di bawah adalah rujukan kesesuaian bagi setiap bahan. Gunakan ia sebagai titik permulaan; sentiasa uji dengan gred dan kelajuan baris anda.
| Jenis Bahan | Julat ketebalan tipikal | Kesesuaian Pisau Cukur | Bilah yang disyorkan | Nota |
|---|---|---|---|---|
| BOPP | 10 60 ¼m | Cemerlang | Pewangkar karbon, salutan Z | Permohonan pisau cukur paling bersih; keausan bilah minimum |
| PET | 12,175¼ m | Baik | Pewanggang tahan karat, salutan TiN | Ukuran yang lebih tebal (>100 ¼m) menolak had pisau cukur |
| Polietilena berketumpatan rendah / Polietilena berketumpatan tinggi | 15,200¼ m | Baik | Salutan Z (Sifar Geseran) | Filem lembut; salutan Z kritikal melebihi 50 ¼m |
| CPP | 15 80 ¼m | Cemerlang | Pewangkar karbon, salutan Z | Serupa dengan BOPP; potongan yang bersih |
| Poli(vinil klorida) | 15,200¼ m | bersyarat | Pewanggang keluli tahan karat, salutan seramik | Boleh menjadi kasar bergantung kepada kandungan pelunak |
| Lembaran aluminium | enam setengah, suku meter | Cemerlang | Pewangsa tahan karat | Lembaran logam nipis dipotong dengan indah; yang lebih keras haus lebih cepat. |
| Filem berlogam | 12 60 ¼m | bersyarat | Salutan seramik atau TiN | Lapisan logam mempercepat keausan pada bilah yang tidak bersalut |
| Laminat (filem ke filem) | 30 150 ¼m | bersyarat | Salutan seramik | Lapisan pelekat dan susunan pelbagai bahan menekankan bilah. |
| Bahan bukan tenunan | 30 200 gsm | bersyarat | Karbid tungsten | Kekasaran gentian berbeza dengan ketara mengikut jenis dan kaedah pengikatan. |
| Kertas / Kadbod | 50 300+ ¼m | Tidak disyorkan | Serat abrasif merosakkan bilah pisau cukur; gunakan belahan geseran. |
Coraknya jelas: jika bahan anda adalah d175 ¼m, tidak mengikis, dan tidak diisi, pemotongan jalur nipis akan memberi manfaat. Melanggar mana-mana satu garis itu—lebih tebal, lebih mengikis, atau diisi—dan anda perlu menggunakan pemotongan shearing.
04.Pemilihan Pisau Cukur: Bahan, Salutan, dan Parameter Penyediaan
Berikut adalah fakta paling kurang dihargai dalam pemotongan jalur pisau: pemilihan bilah menentukan masa operasi pengeluaran anda yang berkesan, bukan sekadar kos bahan habis pakai.
Kira angkanya. Bilah keluli karbon tanpa salutan pada filem PE bersih bertahan kira-kira 20 minit. Itu bersamaan 24 pertukaran setiap syif. Pada 3 hingga 5 minit setiap pertukaran—menhentikan barisan, menggantikan bilah, memasang semula—anda kehilangan 72 hingga 120 minit pengeluaran. Hampir 25% daripada syif terbuang untuk pertukaran bilah. Tingkatkan kedudukan yang sama kepada bilah bersalut Zero Friction (Z), dan kerja yang sama boleh dijalankan selama berminggu-minggu tanpa pertukaran. Bilah itu lebih mahal setiap unit, tetapi kiraannya amat memihak kepada pilihan bersalut.
Bahan dan Salutan Bilah Menyesuaikan Tepi dengan Bahan Anda
Prestasi bilah adalah fungsi bahan substrat, salutan, dan filem tertentu yang mengalir melawannya. Panduan pemotongan pisau cukur piawai industri Cadence, Inc. menyediakan garis dasar indeks keausan yang menjadikan perbandingan praktikal (Cadence, Inc., 2024).
| Bahan Bilah | Salutan | Indeks Keausan (berbanding Keluli Karbon) | Yang terbaik untuk | Kehidupan Biasa (Filem PE Bersih) |
|---|---|---|---|---|
| Pewangkar karbon | Tiada | 1× | Filem bajet rendah, tayangan terhad, bersih | ~20 minit |
| Pewagangan tahan karat | Tiada | ~10× | Persekitaran yang sensitif terhadap kakisan | ~3 4 jam |
| M2 HSS | Seramik (K) | ~16× | Filem dengan pengisi ringan (CaCO3, TiO2) | ~2 minggu |
| Karbid Tungsten Padu | Tiada | ~80× | Filem tugas berat, plastik abrasif/didaur semula | Bulan-bulan |
| Seramik Zirkonia | Tiada (menajamkan sendiri) | ~100× | Filem berabrasif tinggi, diisi kalsium karbonat | Bulan-bulan |
| Karbid Tungsten | Intan (Diamaze®) | ~1,300× | Aplikasi hayat maksimum; bahan abrasi melampau | 6 12 bulan |
Salutan menambah logik mereka sendiri. Sifar Geseran (Z) Mengurangkan rintangan pada filem regangan nipis. Pilihan utama untuk PE di bawah 50 ¼m. Seramik (K) menangani pengisi abrasif seperti kalsium karbonat dan titanium dioksida. TiN (T) Nitrida titanium, salutan berwarna emas, berfungsi dengan baik untuk PET dan PE guna umum. Seramik Penuh (X) melindungi daripada filem yang diink atau dicetak dengan pekat di mana lapisan dakwat itu sendiri bertindak sebagai bahan penggosok.
Nasihat praktikal: minta sampel daripada pembekal bilah anda dan jalankan ujian bermasa. Catatkan minit sehingga burr pertama kelihatan pada tepi celah. Kuantifikasi, jangan teka. Bilah $2 yang tahan 20 minit lebih mahal setiap jam operasi berbanding bilah $20 yang tahan dua minggu.
Parameter Penyediaan Bilah Sudut, Kedalaman, dan Penempatan
Bilah yang sempurna di kedudukan yang salah memotong lebih teruk daripada bilah yang tumpul di kedudukan yang betul.
Sudut serangan. Titik permulaan piawai ialah 45° kepada satah bahan. Sudut yang lebih rendah (30°–40°) menghasilkan tindakan pemotongan yang lebih panjang dan menyebarkan keausan ke seluruh tepi pemotong, sesuai untuk filem yang sangat nipis di mana rintangan minimum adalah kritikal. Sudut yang lebih tinggi (50°–60°) menumpukan daya pada segmen tepi yang lebih pendek, berguna apabila bahan menentang penembusan.
Kedalaman penembusan Formula: lanjutan bilah = ketebalan bahan + 50% ketebalan bahan. Untuk PE 50 ¼m, itu bermakna 75 ¼m bilah menonjol melepasi satah bahan. Terlalu cetek dan bilah akan terlepas, web berjalan tanpa dipotong. Terlalu dalam dan bilah bertindak sebagai brek, meningkatkan rintangan dan membahayakan putusnya web.
Pusat alur. Dalam susunan pisau cukur dalam alur, hujung bilah mesti terletak tepat pada garisan tengah alur. Penyimpangan ke mana-mana sisi menghasilkan daya pemotongan tidak simetri, dan hasilnya ialah garis belahan bergelombang, salah satu aduan kualiti paling biasa pada garisan belahan pisau cukur. Lebar alur hendaklah melebihi ketebalan bilah sebanyak 0.002″ hingga 0.005″.
Akhirnya, perhatikan Peraturan ketegangan 10%Tegangan web di zon pemotongan tidak boleh melebihi 10% had elastik bahan. Melebihi ambang itu, bahan meregang secara tidak simetri di kedua-dua belah bilah, dan kualiti celah merosot dengan cepat, satu prinsip yang ditetapkan oleh Dr. David Roisum dalam karya asasnya mengenai mekanik pengendalian web.
05.Cara Memilih Mesin Pemotong Pisau: Spesifikasi Utama dan Kriteria Keputusan
Pada ketika ini, anda sudah tahu bahan anda sesuai untuk mesin pemotong pisau cukur. Persoalan seterusnya: mesin yang mana?
Mulakan dengan mendokumenkan keperluan anda sendiri sebelum melihat lembaran spesifikasi sesiapa pun. Catatkan: (1) lebar web maksimum yang diendalikan oleh operasi anda ( julat industri biasa: 600 hingga 2,600 mm), (2) kelajuan talian sasaran anda (100 hingga 600 m/min), (3) lebar celah minimum yang perlu anda hasilkan (5–50 mm, bergantung pada aplikasi), (4) diameter maksimum roll siap, dan (5) kekerapan pertukaran anda harian, mingguan, atau setiap syif.
Dengan angka-angka tersebut di tangan, nilai mesin-mesin berdasarkan senarai semak ini:
| Spesifikasi | Apa yang perlu dicari | Mengapa Ia Penting |
|---|---|---|
| Lebar Web Maksimum | Sesuaikan dengan roll masuk anda yang paling lebar + margin 10% | Melindungi pelaburan untuk masa depan; mengelakkan pembelian mesin kedua untuk kerja yang lebih luas |
| Kelajuan Maksimum | 300 600 m/min untuk sistem pisau cukur | Kelajuan yang lebih tinggi meningkatkan throughput tetapi memburukkan keausan bilah dan haba; keseimbangan adalah kunci. |
| Lebar celah minimum | d10 mm untuk kebanyakan aplikasi filem | Keupayaan yang lebih terhad menyokong lebih banyak jenis pesanan; kritikal bagi penukar label dan pita |
| Ketepatan belahan | ±0.3 mm atau lebih baik | Menentukan sama ada gulungan siap memenuhi spesifikasi pelanggan tanpa perlu diolah semula. |
| Diameter relaks / uli balik | Hingga 1,800 mm pemuluran, 1,500 mm penggulungan semula | Diameter yang lebih besar mengurangkan kekerapan pertukaran gulungan dan pembaziran sambungan. |
| Kawalan Ketegangan | Gelung tertutup dengan sel beban, ketepatan ±1N | Faktor tunggal terbesar dalam kualiti celah yang konsisten merentasi keseluruhan lebar |
| Penempatan bilah | Manual untuk pertukaran frekuensi rendah; automatik/servo untuk operasi campuran tinggi | Penempatan automatik memendekkan masa persediaan daripada 30 minit kepada kurang daripada 5 minit untuk kerja lebar pelbagai. |
| PLC & Kawalan | Siemens, Yaskawa, atau Delta dengan HMI skrin sentuh | Menentukan kemudahan penggunaan, penyimpanan resipi, dan keupayaan diagnostik |
| Pematuhan Keselamatan | CE, ISO 12100, atau setaraf tempatan | Tidak boleh dirunding; juga mempengaruhi kelayakan insurans dan penerimaan operator. |
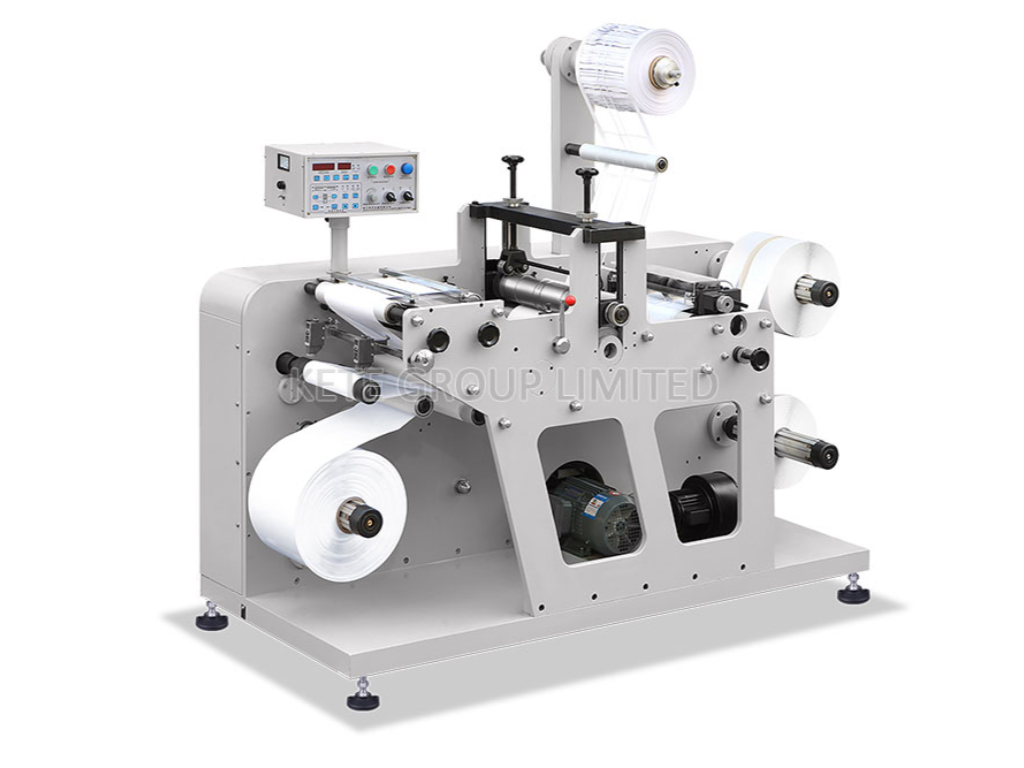
Apabila menilai pembekal, lihatlah melebihi helaian spesifikasi. Sebagai contoh, pengeluar seperti KETE menawarkan mesin pemotong jalur dengan konfigurasi penggulungan pusat, permukaan, dan pusat-permukaan, disokong oleh kaedah pisau cukur, gunting, dan alur pada satu platform, disahkan oleh pensijilan CE dan RoHS. Barisan mesin pemotong jalur mereka mencapai ketepatan ±0.1 mm dengan lebar celah minimum serendah 5 mm, dan liputan perkhidmatan global di lebih 80 negara merangkumi pemasangan di tapak dan latihan. Jaminan 1 hingga 2 tahun dengan sokongan selepas jualan khusus di service@ketegroup.com menyediakan titik rujukan berguna tentang apa yang sepatutnya terkandung dalam pakej pembekal yang menyeluruh. Untuk meneroka rangkaian penuh mereka, lawati barisan produk mesin belah atau semak mereka jaminan dan liputan perkhidmatan global.
Di luar helaian spesifikasi, dua kualiti pembekal lebih penting daripada mana-mana angka individu. Pertama, keupayaan pemotongan percubaan Bolehkah pembekal menjalankan bahan sebenar anda pada mesin mereka sebelum anda membuat komitmen? Mesin yang memotong BOPP dengan sempurna mungkin menghadapi kesukaran dengan gred PET khusus anda, dan satu-satunya cara untuk mengetahuinya ialah dengan menguji. Kedua, jangkauan selepas jualan Apakah masa tindak balas sokongan teknikal di rantau anda, dan sejauh manakah kelajuan penghantaran alat ganti? Mesin dengan spesifikasi sempurna tetapi tiada perkhidmatan tempatan adalah beban, bukan aset.
06.Masalah Lazim Pemotongan Pisau dan Cara Menyelesaikannya
Setiap barisan pemotongan pisau cukur akan mengalami masalah. Perbezaan antara barisan yang beroperasi secara menguntungkan dan barisan yang merugikan wang akibat sisa bahan dan masa henti adalah kelajuan masalah tersebut didiagnosis. Berikut adalah lima isu paling biasa, beserta punca yang mungkin dan penyelesaian segera.
Pinggir celah yang kasar atau berbulu Bilah itu tumpul atau sudutnya terlalu curam. Gantikan bilah terlebih dahulu kerana ia adalah pembolehubah paling murah untuk dihapuskan. Jika masalah itu berulang dalam beberapa minit, cuba sudut serangan yang lebih rendah (30–40°) dan semak sama ada bahan anda mengandungi pengisi abrasif.
Cairkan manik di sepanjang tepi potongan. Panas geseran melebihi titik pelembutan filem sekitar 120°C untuk PE, 160°C untuk PP. Kurangkan kelajuan talian sebanyak 10–20% sebagai langkah pertama. Untuk penyelesaian kekal, beralihlah kepada bilah Zero Friction (Z) atau bersalut PTFE, yang menjana kurang haba pada kelajuan yang sama.
Garis celah bergelombang atau berliku. Ketegangan web adalah tidak simetri; sisi kiri dan kanan bilah menarik dengan daya yang berbeza. Semak tetapan zon ketegangan anda dan pastikan bilah terletak di tengah alurnya. Terapkan peraturan ketegangan 10%: jika ketegangan total melebihi 10% had elastik filem, kurangkannya dan uji semula.
Web koyak pada titik belahan. Sama ada bilah terlalu tebal untuk bahan (menyebabkan rintangan berlebihan) atau ketegangan web masuk terlalu tinggi. Tukar kepada bilah teripis yang tersedia iaitu 0.009″ (0.23 mm) sebagai titik permulaan yang baik untuk filem di bawah 50 ¼ m dan kurangkan ketegangan pembukaan secara berperingkat sehingga putusan berhenti.
Hayat bilah secara tidak normal pendek. Bahan anda mungkin mengandungi pengisi abrasif yang belum anda ambil kira. Punca biasa: karbonat kalsium (CaCO3) sebagai pengisi pengurangan kos, dioksida titanium (TiO2) untuk keputihan, atau silika (SiO2) sebagai ejen anti-penghalangan. Sahkan formulasi dengan pembekal filem anda, kemudian naik taraf kepada bilah bersalut seramik atau bilah karbid tungsten pepejal yang sesuai dengan jenis pengisi tertentu.
Simpan log ringkas: tarikh, bahan, jenis bilah, minit sehingga kecacatan kualiti pertama. Dalam sebulan, anda akan mempunyai data yang mencukupi untuk mengoptimumkan pemilihan bilah mengikut bahan dan mungkin mengurangkan perbelanjaan bahan habis guna kepada separuh sambil mengurangkan masa henti.
Jika anda membandingkan pembekal untuk barisan pemotongan seterusnya, katalog penuh KETE dengan spesifikasi dan panduan aplikasi tersedia di ketegroup.com.
Rujukan
- Sollex. "Panduan Pemotongan Pisau Cukur Pisau Cukur Perindustrian untuk Filem & Kertas Logam." 2024. https://www.sollex.com/blog/post/razor-slitting-technique-slitter-rewinder
- Cadence, Inc. "Panduan Pemotongan Pisau Cukur." 2024. https://www.cadenceblades.com/
- PFFC Online. "Kelebihan Teknik Pemotongan Reben Shear, Pisau Cukur dan Penindasan." https://www.pffc-online.com/slit/18518-advantages-of-shear-razor-and-crush-web-slitting-techniques
- Catbridge. "Mengubah Perbualan: Memahami Kaedah Pemotongan Pisau Cukur." https://www.catbridge.com/converting-conversations-understanding-razor-slitting/
- Parkinson Technologies. "Panduan Muktamad Memilih Mesin Pemotong dan Penggulung Semula yang Betul untuk Perniagaan Anda." https://parkinsontechnologies.com/blog/the-ultimate-guide-to-choosing-the-right-slitter-rewinder-for-your-business
- KETE GROUP. Barisan Produk Mesin Pemotongan. https://www.ketegroup.com/machines/slitting-machines/
- KETE GROUP. Kualiti & Jaminan. https://www.ketegroup.com/quality/
- KETE GROUP. Hubungi. https://www.ketegroup.com/contact/
- KETE GROUP. Laman Utama. https://www.ketegroup.com/

