 MS
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH

Dalam landskap yang ketat bagi penukaran bahan industri, peralihan daripada gulungan induk kepada jalur siap yang lebih sempit dan spool yang lebih kecil pada mesin pemotong jalur berprestasi tinggi bukan sahaja keperluan mekanikal tetapi juga pembolehubah strategik dalam rantaian nilai pengeluaran, yang akhirnya membawa kepada produk akhir yang diingini. Antara pelbagai jenis metodologi pemotongan guntingan yang digunakan untuk mencapai ini dalam pelbagai industri, pemotongan jalur guntingan adalah yang paling maju dan pelbagai guna di antara metodologi yang digunakan untuk melaksanakan perkara ini. Secara asasnya, pemotongan guntingan adalah satu amalan mekanik terapan yang bertujuan untuk menyamakan ciri fizikal pelbagai jenis bahan dengan ciri kinetik putaran berkelajuan tinggi. Ini dilakukan untuk mengekalkan integriti bahan dan pada masa yang sama mencapai kualiti tepi yang memenuhi piawaian tinggi yang dituntut oleh pembuatan moden.
Panduan ini adalah perbincangan teknikal terperinci mengenai proses belahan serong, parameter utama yang menentukan kejayaannya, dan aplikasinya secara strategik dalam penggulung semula pemotong berkapasiti tinggi.
Apakah Pemotongan Shear dan Bagaimana Ia Berfungsi
Untuk mempelajari pemotongan geseran, perlu memahami apa yang dipanggil tindakan gunting. Berbeza dengan pemotongan pisau cukur, yang melibatkan bilah tetap menembusi web bergerak, atau pemotongan alur, yang melibatkan pemampatan untuk menekan serat ke atas anvil yang dikeraskan, pemotongan geseran melibatkan dua bilah pemotong geseran berputar. Bilah-bilah ini dirujuk sebagai pisau jantan (atas) dan pisau betina (bawah) atau jalur.
Proses mekanikal bermula dengan pemakanan bahan web di antara dua bilah pemotong bulat yang bersilang ini. Sentuhan antara bilah-bilah ini menyerupai gunting industri berketepatan tinggi yang bergerak pada kelajuan yang sama dengan bahan tersebut. Apabila bahan itu melalui kawasan potongan, iaitu titik persilangan kedua-dua bilah, bahan tersebut mengalami deformasi terluasa. Bilah atas memberikan daya ricih ke bawah manakala bilah bawah memberikan sokongan ke atas secara bertentangan. Ini membentuk satah potongan ricih menegak untuk pemotongan ricih yang bersih oleh bilah. Ia adalah patah bedah bahan di sepanjang satah ini. Oleh kerana pemotongan dilakukan melalui ricihan, bukan melalui penekanan atau penarikan, tepi yang terhasil amat bersih, tanpa bulu halus atau habuk yang mungkin terdapat pada teknik yang kurang tepat.
Kelajuan putaran bilah dan ketegangan web mengawal fizik interaksi ini. Untuk berkesan, pemotongan mesti mempunyai titik sentuhan yang tetap dan terkawal antara bilah, menghasilkan kualiti tepi yang unggul. Titik sentuhan ini bukan sekadar akibat penjajaran tetapi penentukuran terkawal terhadap daya yang memisahkan bahan dengan cara yang bersih pada peringkat molekul atau gentian, bergantung pada substrat. Ini menjadikan pemotongan geseran sebagai prosedur yang diingini dalam bahan komposit yang kompleks dan bahan berbilang lapisan di mana delaminasi atau koyakan tepi akan menjadikan produk tidak berguna.
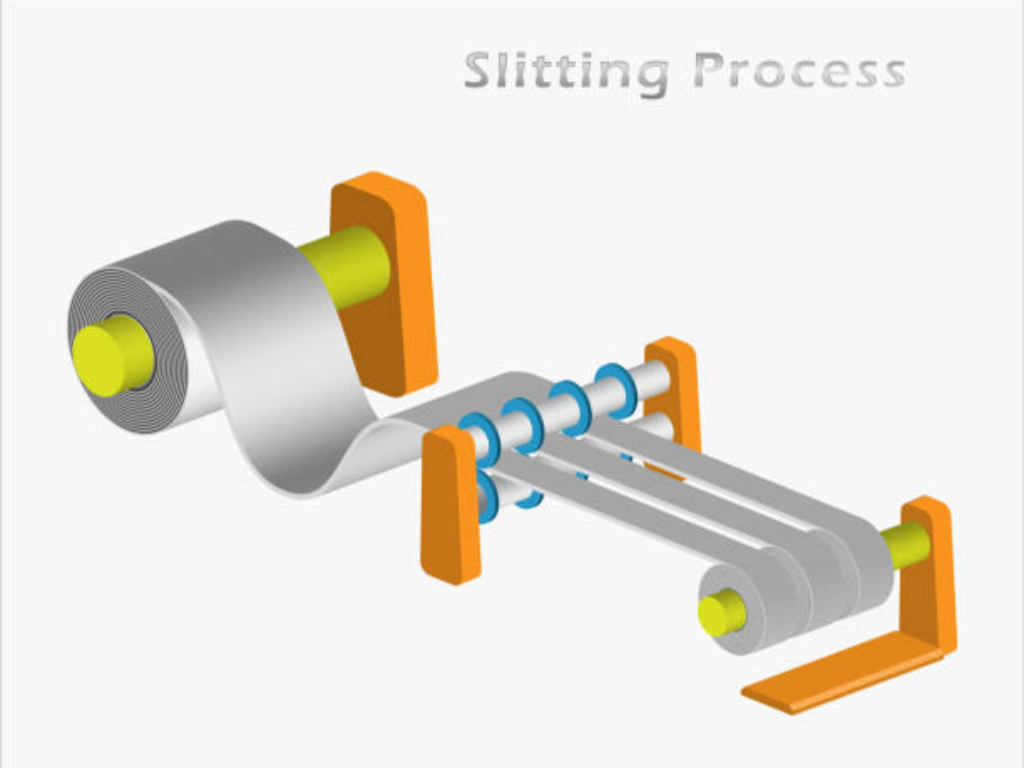
2 Jenis Pemotongan Shear: Pemotongan Tangensial vs. Pemotongan Balutan
Walaupun prinsip asas gunting sentiasa sama, geometri interaksi laluan bahan dengan pisau bulat dan bilah menghasilkan dua yang berbeza Jenis-jenis pemotongan renggangan pendekatan: belahan serong tegasan tangensial dan belahan balutan. Kompromi antara kesederhanaan penyediaan dan kestabilan web menentukan pilihan antara kedua-duanya.
Pemotongan Tangensial: Kecekapan dan Kebolehcapaian
Dalam pemotongan selit tangensial, bahan web adalah lurus dan hanya menyentuh titik sentuhan antara bilah atas dan bawah, yang berkaitan dengan sudut pemotongan yang anda pilih. Kandungan terletak di sekitar lengkungan pisau. Kelebihan utama susunan ini ialah ia mudah dipasang. Oleh kerana web tidak melingkari poros bawah, operator boleh meletakkan bilah dan memasukkan bahan ke dalam mesin dengan masa henti yang jauh lebih sedikit.
Walau bagaimanapun, pemotongan tangensial memberikan sokongan yang kurang kepada jaring semasa titik retakan. Ia sesuai untuk bahan tugas berat atau substrat yang lebih tebal yang mempunyai kekakuan dalaman yang mencukupi untuk menahan keletakan. Bagi bahan yang cenderung bergetar pada frekuensi tinggi atau mempunyai tenunan jaring frekuensi tinggi, pemotongan tangensial, seperti pemotongan mampatan, mungkin sukar mengekalkan kelurusan tepi mutlak yang diperlukan dalam aplikasi berprestasi tinggi.
Pemotongan Lipatan: Kestabilan Maksimum dan Ketepatan Kelajuan Tinggi
Pemotongan lipatan pembalut ialah apabila web dikelilingi sebahagiannya di sekitar pisau betina bawah atau roller penyokong semasa pemotongan. Susunan ini akan memastikan bahan disokong dengan baik oleh permukaan keras pada saat ia bersentuhan dengan bilah atas. Bahaya pergerakan sisi atau pergerakan menegak hampir dihapuskan sepenuhnya dengan mengunci web pada jalur bawah.
Ini adalah kaedah pilihan paling biasa untuk filem ultra-nipis, kerajang, dan kertas ringan, di mana getaran sekecil apa pun boleh mengakibatkan tepi bergerigi. Pemotongan gulungan membolehkan kadar pengeluaran yang lebih pantas kerana ketegangan berterusan pada poros bawah menentang daya sentrifugal pada web. Walaupun ia melibatkan proses penyusunan benang yang lebih rumit dan penyelarasan yang lebih tepat bagi keseluruhan laluan web, lebar celah dan kualiti tepi yang konsisten tidak dapat ditandingi.
Parameter Kritikal untuk Mencapai Pemotongan Saling yang Berkualiti
Dalam kejuruteraan ketepatan, perbezaan antara tepi ideal dan sisa bahan adalah keuntungan marginal yang diperoleh dengan mengoptimumkan parameter, membolehkan pemotongan yang tepat. Tetapan ini sangat sensitif untuk ditala dengan teliti, seperti alat muzik kelas atasan; satu pecahan kecil perbezaan boleh mengubah harmoni keseluruhan sistem.
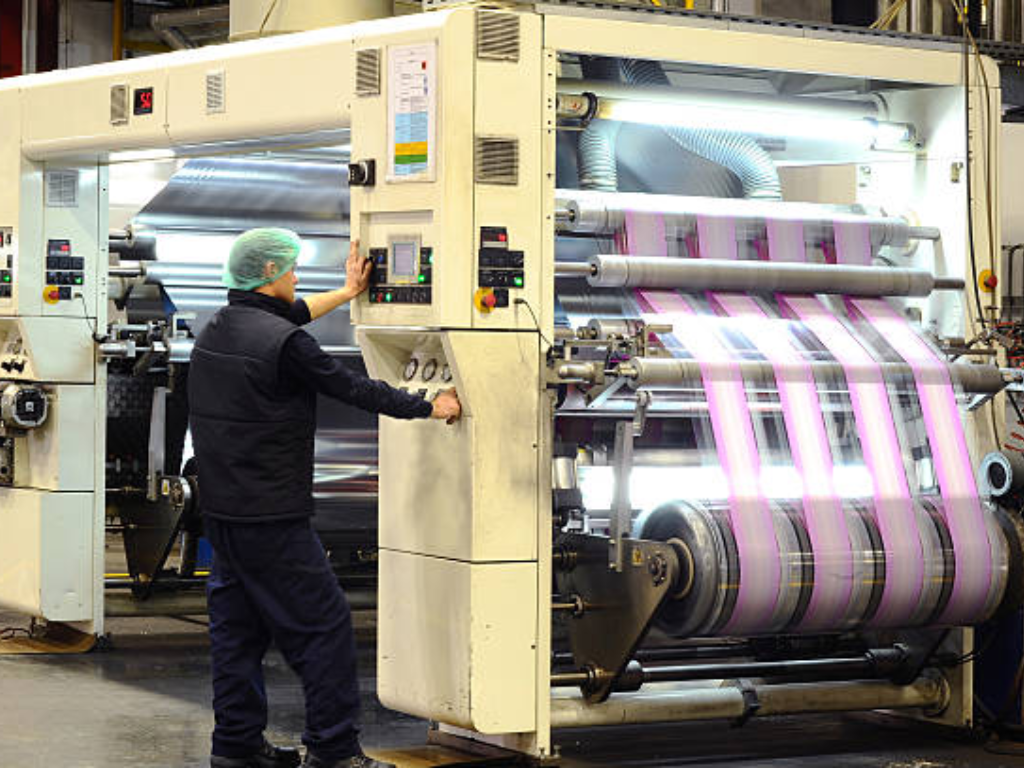
Sudut Cant dan Tindihan Bilah
Sudut Cant ialah sudut kecil di mana bilah jantan atas dimiringkan berbanding jalur betina bawah. Ia biasanya ditetapkan pada 0.5 hingga 1.0. Sudut Cant bertujuan memastikan bilah-bilah tidak bergeseran antara satu sama lain dengan seluruh permukaan rata, tetapi hanya pada satu titik, iaitu nip. Apabila sudut Cant terlalu rendah, bilah-bilah akan bergeseran, menghasilkan terlalu banyak haba dan habuk. Apabila sudut ini terlalu besar, 'nip' akan menjadi terlalu agresif dan bilah akan haus lebih awal serta mungkin mencalar tepinya, terutamanya apabila menggunakan pemotong belah gunting bulat.
Jarak menegak yang dipotong oleh bilah atas di bawah tepi atas jalur bawah dikenali sebagai tumpang tindih bilah. Tetapan tumpang tindih piawai biasanya dalam julat 0.015 hingga 0.030 (0.4mm hingga 0.75mm). Tindihan yang betul, digabungkan dengan teknologi tepi pemotong terkini, memastikan bahan dipotong sepenuhnya. Kekurangan tindihan menyebabkan pemotongan terlepas atau tidak lengkap, manakala tindihan yang berlebihan menyebabkan geseran dan mungkin menyebabkan bahan terbenam atau berkumpul di titik potongan, merosakkan substrat dan pisau.
Tekanan muatan sisi dan nisbah kelajuan berlebihan
Gaya mendatar yang digunakan untuk menolak bilah jantan ke arah jalur betina dikenali sebagai Tekanan Beban Sampingan. Gaya ini hendaklah mencukupi untuk mengekalkan sentuhan berbeban pegas yang mantap semasa berputar pada kelajuan tinggi tetapi tidak terlalu kuat sehingga menyebabkan ricih parasit semasa memproses filem tebal. Beban sampingan antara 2 hingga 5 paun biasanya ideal. Beban sampingan yang betul digunakan untuk memastikan bilah tidak bergetar atau terpisah apabila menghadapi perubahan ketebalan atau ketumpatan bahan.
Salah satu parameter paling penting yang sering diabaikan ialah faktor kritikal, iaitu Nisbah Kelebihan Kelajuan. Apabila melakukan pemotongan miring, pisau betina bawah biasanya dijalankan pada kelajuan 3–5 peratus lebih tinggi daripada kelajuan web. Ini memberikan kesan tarikan ringan yang membantu menarik bahan melalui titik potongan. Kelajuan berlebihan ini memastikan bahan tidak perlahan atau terkumpul, yang diperlukan untuk mengekalkan bilah bersih dan tajam serta mengelakkan putus web pada barisan penukaran berkelajuan tinggi.
Bilakah perlu memilih pemotongan miring berbanding pisau cukur atau alur skor
Langkah menggunakan pemotongan geseran berbanding teknik lain adalah pengiraan kos, kualiti dan kesesuaian bahan.
Gunting vs. Pisau cukur: Pemotongan jalur pisau cukur adalah penyelesaian paling murah, tetapi terhad oleh fizik potongan tarikan. Apabila pisau cukur menjadi tumpul, ia menghasilkan haba dan habuk. Ia juga tidak boleh digunakan pada bahan keras yang akan menajamkan semula tepi pisau cukur dalam beberapa minit. Sebagai perbandingan, pemotongan jalur guntingan sejuk adalah potongan sejuk yang hampir tidak menghasilkan habuk, dan merupakan satu-satunya pilihan dalam persekitaran bilik bersih atau pembungkusan gred perubatan.
Potong vs. Skor: Pemotongan skor (potongan hancur) sangat sesuai untuk bukan tenunan dan beberapa tekstil, tetapi ia pada dasarnya berdasarkan menghancurkan bahan. Ini menghasilkan tepi berbutir atau tebal yang boleh mengganggu penggulungan atau pencetakan selanjutnya. Pemotongan gunting mengekalkan ketebalan asal bahan sehingga ke tepi, yang penting untuk laminat berketepatan tinggi dan substrat dengan salutan rapuh.
Walaupun pemotongan geseran memerlukan pelaburan awal yang lebih tinggi dalam pemegang pisau dan bilah yang digilap dengan tepat, pelaburan itu dikembalikan melalui pembaziran yang lebih sedikit, tempoh yang lebih lama antara menajamkan bilah, dan keupayaan untuk beroperasi pada kelajuan yang jauh lebih tinggi tanpa menjejaskan kualiti.
Industri Utama dan Kesesuaian Bahan untuk Pemotongan Geseran
Pemotongan helaian telah menjadi asas kepada pelbagai industri berpotensi pertumbuhan tinggi kerana keserbagunaannya.
Pembungkusan Fleksibel: Filem berbilang lapisan dalam pembungkusan makanan dan farmaseutikal memerlukan pemotongan yang tidak menyebabkan perpisahan lapisan. Pemotongan serong digunakan untuk memastikan lapisan penghalang tidak rosak.
Bahan Bukan Tenunan dan Tekstil: Dalam kes produk kebersihan dan tisu lap perubatan, pemotongan geseran adalah bebas habuk dan oleh itu produk akhir selamat dan bersih.
Kertas Khusus dan Bahan Label: Pemotongan helaan menawarkan manfaat estetik dan fungsional serta kualiti yang diperlukan dalam produk pengguna kelas atasan, sama ada kertas foto berkilat tinggi atau label termal.
Bateri Kenderaan Elektrik (EV): Bateri litium-ion dibuat dengan memotong helaian nipis aluminium dan tembaga yang dilapisi dengan bahan kimia aktif. Sebarang burr atau habuk semasa proses ini boleh menyebabkan litar pintas dalam sel bateri. Standard industri untuk menyediakan tepi tanpa burr ialah pemotongan geseran.
Panduan Penyelesaian Masalah: Kerosakan Lazim dan Penyelesaian Profesional
Walaupun dengan peralatan terbaik, pembolehubah luaran boleh memperkenalkan kecacatan. Mengesan punca utama, terutamanya berkaitan dengan profil pisau, memerlukan pendekatan sistematik terhadap keseimbangan mekanikal.
| Kecacatan / Gejala | Punca Mekanikal yang Kemungkinan | Penyelesaian |
| Pengumpulan habuk yang berlebihan | Sudut Cant yang tidak betul atau tepi bilah yang tumpul menyebabkan geseran dan bukannya pemotongan. | Kalibrasi semula sudut kemiringan kepada 0.5° dan periksa tepi bilah di bawah pembesaran untuk kehausan. |
| Burr tepi atau "tepi kusut" | Tekanan beban sisi yang tidak mencukupi atau gelang betina yang haus menyebabkan pisau terpisah seketika. | Meningkatkan beban sisi pneumatik/pegas secara berperingkat; pastikan jalur bawah mempunyai sudut tajam dan segi empat sama. |
| Bahan "Plowing" / Tepi bergelombang | Blade Overlap ditetapkan terlalu dalam, memaksa bahan untuk cacat sebelum dipotong. | Angkat pemegang pisau atas untuk mengurangkan penembusan menegak (sasaran 0.4mm – 0.75mm). |
| Kerosakan Web / Variasi Lebar Celah | Ketegangan web yang tidak betul atau nisbah kelajuan berlebihan yang salah. | Sahkan poros bawah berputar 3-5% lebih laju daripada web; pastikan ketegangan konsisten di seluruh lebar mesin. |
Bagaimana Kejuruteraan Ketepatan KETE Menghapuskan Cabaran Pemotongan Shear
Pemotongan shearing adalah proses sensitif yang memerlukan tahap ketepatan yang kebanyakan mesin tidak dapat mengekalkan dari masa ke masa. Di sini falsafah kejuruteraan KETE berperanan untuk mengisi jurang antara teori dan amali di lantai kilang merentasi pelbagai industri. Kami pengiris-penggulung semula, yang merupakan mesin pemotong canggih, memanfaatkan teknologi pemotongan putar terkawal servo untuk mencapai toleransi mengagumkan sebanyak ±0.1mm, menghasilkan tepi yang bersih pada filem plastik, kerajang, dan kain tidak tenun pada kelajuan sehingga 500 m/min.
Elemen asas prestasi ini ialah penekanan tanpa belas kasihan terhadap kekakuan struktur. KETE menggunakan bingkai peredam getaran dan galas spindel berketepatan tinggi untuk membatalkan osilasi skala mikron yang biasanya menyebabkan kecacatan tepi. Selain kuasa mekanikal, mesin kami menggabungkan automasi peringkat tinggi, seperti kawalan ketegangan tepat dan pengiraan automatik panjang, untuk mempermudah proses membuka dan menggulung semula web yang dibungkus. KETE menjimatkan banyak masa persediaan dan pembaziran bahan dengan menggantikan kaedah cuba-jawab secara manual dengan sistem kawalan berulang dan berkualiti tinggi. Bagi penukar, ia bermakna pengurangan penyelenggaraan dan memaksimumkan pulangan atas pelaburan (ROI), yang bermaksud pengeluaran berkelajuan tinggi sentiasa dapat menyediakan kualiti potongan yang stabil dan kemas dalam apa jua keadaan. Hubungi pasukan kami hari ini!
Kesimpulan
Pemotongan geseran bukanlah sekadar prosedur mekanikal; ia adalah persimpangan penting antara fizik dan strategi perindustrian. Dalam dunia di mana harga bahan meningkat dan toleransi kualiti semakin menurun, keupayaan untuk menghasilkan tepi yang bersih dan bebas habuk pada kelajuan tinggi dengan pisau automatik merupakan kelebihan daya saing utama. Seperti yang telah dibincangkan, keberkesanan proses ini ditentukan oleh pengetahuan tentang parameter teknikal serta ketepatan mesin yang menyokongnya. Melalui pelaburan dalam teknologi yang sesuai dan sikap tegas terhadap penyediaan dan penyelenggaraan, pengubah boleh memastikan bahawa barisan pengeluaran mereka cekap, lestari, dan yang paling penting, tepat.


