 ZH
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 MS

在嚴苛的工業材料轉換領域中,利用高性能分條機將母捲轉化為成品——即較窄的帶材與較小的捲筒——不僅是機械上的必要步驟,更是生產價值鏈中的戰略變因,最終將引導至理想的終端產品。在各行各業為達成此目標所採用的各種剪切切割方法中,剪切分條是其中最先進且用途最廣泛的技術。從根本上說,剪切分條是一項應用力學的實踐,旨在使廣泛材料的物理特性與高速旋轉的動力學特性達到平衡。此舉既能維持材料的完整性,同時也能達到現代製造業所要求的高標準邊緣品質。
本指南針對剪切分切製程、決定其成功與否的關鍵參數,以及該製程在高產能分切複捲機中的策略性應用,進行了詳盡的技術探討。
何謂剪切分條?其運作原理為何
要了解剪切分切,必須先了解所謂的「剪刀式動作」。與「剃刀式分切」(即固定刀片刺穿移動中的卷材)或「壓痕分切」(即透過壓縮將纖維擠壓至硬化砧座上)不同,剪切分切是透過兩片旋轉的剪切刀片來完成。這兩片刀片分別稱為「公刀」(上方)與「母刀」(下方)或「母帶」。
該機械製程始於將卷材送入這兩片相交的圓形分切刀片之間。這兩片刀片之間的接觸,猶如兩把以與材料相同速度移動的高精度工業剪刀。當材料通過切割區域(即兩片刀片的交點)時,材料會產生局部變形。上刀片施加向下的剪切力,而下刀片則以相互抵消的方式提供向上的支撐。這形成了垂直的剪切平面,使刀片能進行乾淨利落的剪切。這是沿此平面對材料進行的「外科手術式」斷裂。由於切口是透過剪切而非壓碎或拖曳所形成,因此產生的邊緣格外平整,不會出現較低精度技術所產生的毛邊或粉塵。
刀片的旋轉速度與布幔的張力,共同決定了這種相互作用的物理特性。為了達到理想效果,剪切過程必須在刀片之間維持一個恆定且受控的接觸點,從而確保卓越的邊緣品質。這種接觸不僅是對齊的結果,更是對作用力的精準校準,使材料能根據基材的特性,在分子或纖維層級上以乾淨的方式分離。正因如此,剪切分切法成為處理複雜複合材料及多層材料的理想工藝,因為在這些材料中,若發生分層或邊緣毛邊,將導致產品無法使用。
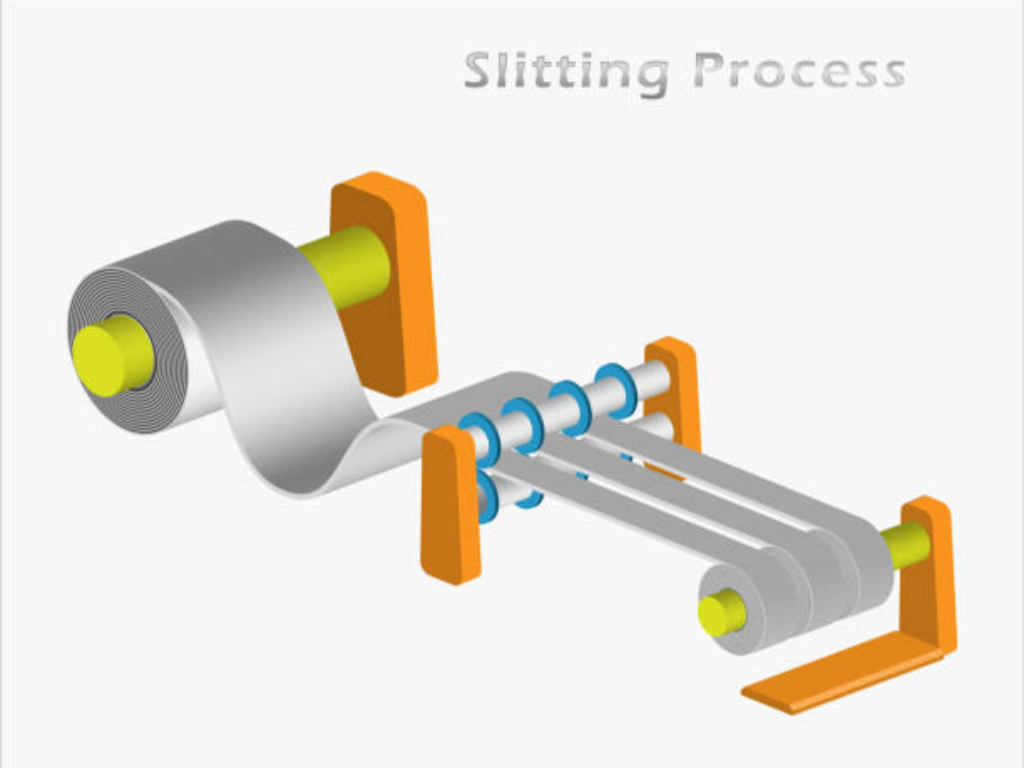
2 種剪切分切方式:切線式與纏繞式分切
雖然剪刀的基本原理始終如一,但材料路徑與圓形刀片及刀刃之間的相互作用幾何結構,卻帶來兩種不同的 剪切的類型 方法:切線剪切分切與纏繞分切。在設定簡便性與紙幅穩定性之間的權衡,將決定採用哪種方法。
切線式分切:效率與可及性
在切線式分切中,帶狀材料保持筆直,僅與上下刀片之間的接觸點相觸,這與您選擇的切割角度有關。被切材料位於刀片曲線的外緣。此種設定的主要優點在於易於設置。由於帶狀材料無需繞過下軸,操作員可快速調整刀片位置並將材料送入機器,大幅減少停機時間。
儘管如此,切線式分切在斷裂點處對紙幅的支撐較弱。此方法適用於較重型材料或較厚的基材,此類材料具備足夠的內部剛性以抵禦顫動現象。對於容易產生高頻振動或具有高頻紙幅織紋的材料而言,切線式分切與壓碎式分切一樣,往往難以維持高端應用所需的絕對邊緣平直度。
卷材分切:最高穩定性與高速精準度
包覆式分切是指在切割時,將材卷部分環繞於底部女刀或支撐輥上。此種配置可確保材料在接觸上刀的瞬間,能由硬質表面提供充分支撐。透過將材卷固定於底部支撐帶上,幾乎完全消除了材料發生橫向或垂直位移的風險。
這是處理超薄膜、箔片及輕質紙張時最常見且首選的方法,因為在這些材料上,即使最輕微的震動也可能導致邊緣不平整。捲筒分切能提升生產速度,因為底軸上的恆定張力可抵消材卷所受的離心力。儘管此方法涉及更複雜的穿線程序,且需更精確地對準整個材卷路徑,但其分切寬度與邊緣品質的一致性卻是無可比擬的。
實現高品質分切的關鍵參數
在精密工程領域中,理想邊緣與廢料批次之間的區別,在於透過優化參數所獲得的邊際效益,這使得精準切割成為可能。這些參數的微調極為講究,就像高階樂器一樣;哪怕只有千分之一的差異,都可能改變整個系統的和諧性。
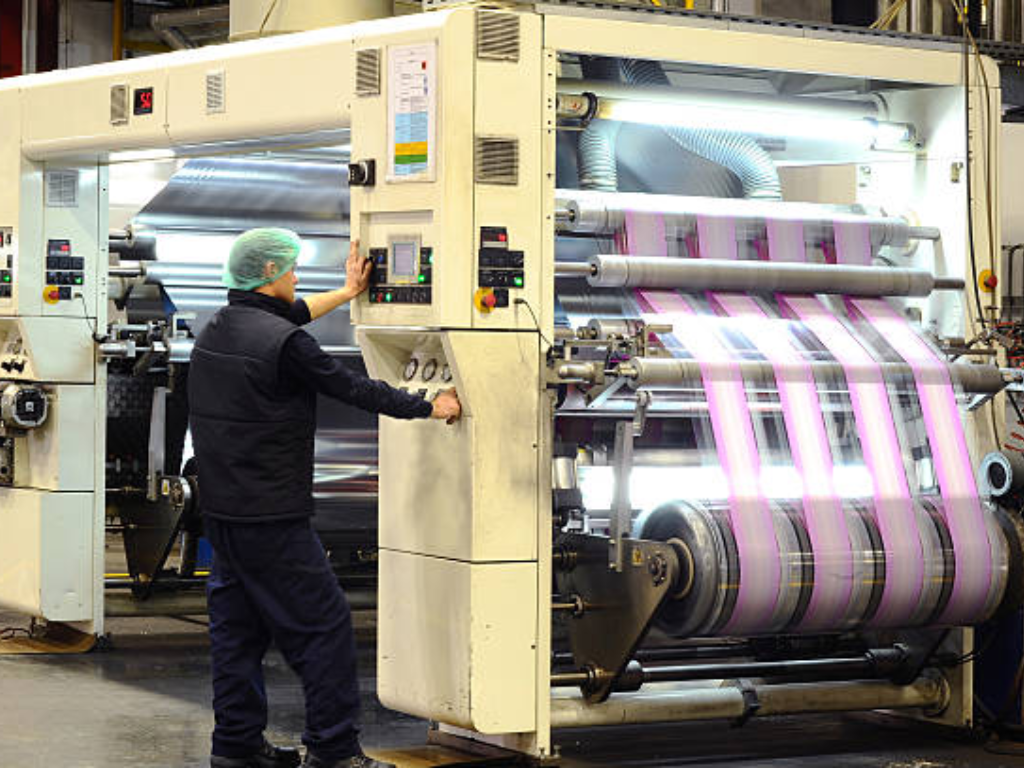
前掠角與刀片重疊度
傾角是指上方的雄刀片相對於下方的雌帶所傾斜的小角度。此角度通常設定在 0.5 至 1.0 之間。傾角的設計目的是確保刀片不會以整個平坦表面相互磨擦,而僅在單一點——即壓口處——進行接觸。當傾角過低時,刀片會相互摩擦,產生過多的熱量和粉塵。當傾角過大時,「壓點」的壓力過強,將導致刀片過早磨損,甚至可能造成刀緣缺口,特別是在使用圓盤式剪切分條機時。
上刀片在下方切割時,其刀刃下緣與下層帶材上緣之間的垂直距離稱為「刀片重疊量」。典型標準重疊量設定範圍為 0.015 至 0.030(0.4 毫米至 0.75 毫米)。正確的重疊量,搭配尖端技術,可確保材料被完全剪切。重疊量不足會導致剪切跳過或不完全,而重疊量過多則會產生摩擦,可能使材料在剪切點處被推入或皺摺,從而損壞基材與刀片。
側向載荷壓力與超速比
用於將公刀片推向母帶的水平力稱為「側向載荷壓力」。此力應足以在高速旋轉時維持穩定的彈簧式接觸,但又不致在處理厚膜時產生寄生阻力。通常以 2 至 5 磅的側向載荷為佳。正確的側向載荷可確保刀片在遇到材料厚度或密度變化時,不會產生抖動或脫離。
其中一項常被忽略但至關重要的參數,便是關鍵因素——超速比。進行剪切分切時,下刀通常以比基材速度高出 3% 至 5% 的速度運行。這會產生輕微的牽引作用,有助於將材料拉過切割點。這種超速設定可確保材料不會減速或堆積,這對於維持切邊整潔銳利,以及避免在高速加工生產線上發生卷材斷裂至關重要。
何時應選擇剪切分條,而非剃刀式分條或壓痕分條
選擇採用剪切分條而非其他技術,是基於成本、品質與材料相容性等因素的綜合考量。
剪刀 vs. 剃刀: 剃刀式分切是成本最低的方式,但受限於拖切的物理特性。當剃刀變鈍時,會產生熱量和粉塵。此外,此方法亦無法用於硬質材料,因為這類材料會在數分鐘內將剃刀刃磨鈍。相較之下,剪切式分切屬於冷切,幾乎不產生粉塵,是潔淨室環境或醫療級包裝中唯一的選擇。
剪切與刻痕: 壓切(壓碎式切割)對於無紡布及部分紡織品而言效果極佳,但其原理本質上是透過壓碎材料來進行切割。此過程會形成珠狀或增厚的邊緣,可能影響後續的捲繞或印刷工序。剪切分切則能保持材料邊緣的原始厚度,這對於高精度層壓材及具有脆性塗層的基材而言至關重要。
雖然剪切分條需要對刀架和精密切磨刀片進行較高的初期投資,但透過減少廢料、延長磨刀間隔,以及能夠在不影響品質的情況下以更高速度運作,這項投資最終仍能獲得回報。
剪切分條的關鍵產業與材料適用性
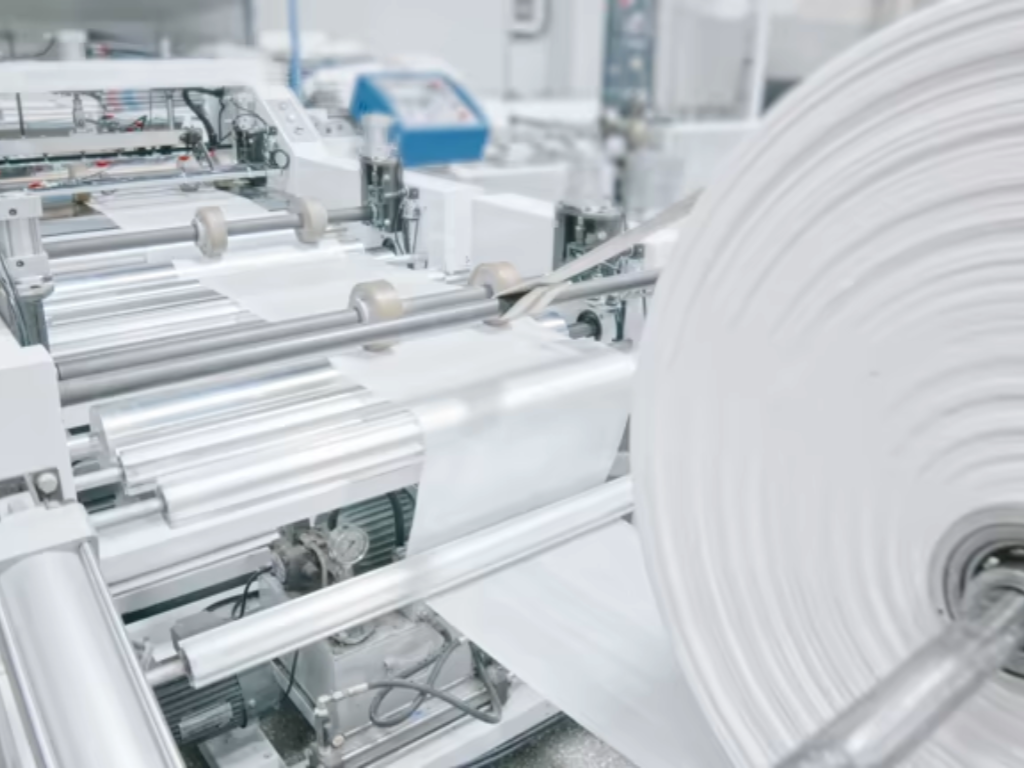
由於其多功能性,剪切分條技術一直是各類高成長產業的基石。
軟性包裝: 食品和藥品包裝中的多層薄膜需要一種不會導致分層的切割方式。為確保阻隔層不受損,通常採用剪切分切法。
非織造布與紡織品: 就衛生用品和醫療用濕巾而言,剪切分切過程無粉塵產生,因此最終產品既安全又潔淨。
特殊紙張與標籤用材: 無論是高光澤相片紙還是熱敏標籤,剪切分切工藝都能提供高端消費性產品所需的美觀與功能品質。
電動車(EV)電池: 鋰離子電池的製造過程是將塗有活性化學物質的鋁箔與銅箔切成薄片。此過程中若產生任何毛邊或灰塵,都可能導致電池單體短路。業界公認能確保邊緣零毛邊的標準製程,即是剪切分切法。
故障排除指南:常見故障與專業解決方案
即使使用最頂尖的設備,外部變因仍可能導致缺陷。要找出根本原因——尤其是與刀具輪廓相關的問題——必須採取系統化的方法來分析機械平衡。
| 缺陷/症狀 | 可能的機械原因 | 解決方案 |
| 過量灰塵堆積 | 前角不正確或刀刃鈍化,導致切削時產生摩擦而非剪切。 | 將傾角重新校準至 0.5°,並在放大鏡下檢查刀刃邊緣是否有磨損。 |
| 邊緣毛刺或「毛邊」 | 側向載荷壓力不足或母帶磨損,導致刀片短暫脫離。 | 逐步增加氣動/彈簧側的側向載荷;確保底部束帶的邊角銳利且呈直角。 |
| 材質「犁痕」/扇貝邊 | 「刀片重疊」設定過深,導致材料在切割前便產生變形。 | 將上刀座調高,以減少垂直切入深度(目標值為 0.4 毫米 – 0.75 毫米)。 |
| 紙張斷裂/切口寬度變化 | 網材張力不當,或超速比設定錯誤。 | 請確認底部輥軸的轉速比網帶快 3-5%;確保整台機台寬度範圍內的張力保持一致。 |
KETE 的精密工程如何解決剪切分條的挑戰
剪切分條是一項精密的工序,需要達到某種程度的精準度,而大多數機台隨時間推移往往難以維持此標準。在此,KETE 的工程理念便能發揮作用,彌合各產業生產現場中理論與實踐之間的差距。我們的 分切復捲機這些先進的裁切機採用伺服控制旋轉裁切技術,能達到 ±0.1 公釐的卓越公差,並以高達 500 公尺/分鐘的速度,在塑膠薄膜、鋁箔及不織布上裁切出整潔的邊緣。
本機型性能的核心要素,在於對結構剛性的嚴苛重視。KETE 採用減震框架與高精度主軸軸承,以消除通常會導致邊緣缺陷的微米級振動。除了機械動力外,我們的機器還結合了高階自動化功能,例如精準的張力控制與自動長度計數,藉此簡化包覆式卷材的放捲與收捲流程。KETE 透過以可重複且高品質的控制系統取代人工試錯,大幅節省了調機時間並減少材料浪費。對加工商而言,這意味著維護工作減少且投資報酬率(ROI)最大化,亦表示無論在何種環境下,高速生產皆能始終提供穩定且切割整齊的品質。立即聯繫我們的團隊!
結論
剪切分條不僅僅是一項機械工序;它更是物理學與工業策略之間的關鍵交匯點。在材料價格不斷上漲、品質公差日益縮小的當下,能夠運用自動刀具以高速加工出乾淨、無粉塵的邊緣,已成為一項重要的競爭優勢。正如我們先前所討論的,此製程的效能取決於對技術參數的掌握,以及背後機台的精度。透過投資合適的技術,並以嚴謹的態度進行設備調校與維護,加工商便能確保其生產線具備高效、永續,以及最重要的——高精準度。


