 MS
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH

Karton bercetak jarang sekali memasuki pasaran dalam keadaan kosong. Sebelum helaian dipotong dan dilipat, kebanyakan pembungkusan melalui satu lagi stesen: filem polipropilena berorientasikan dua paksi yang nipis dilekatkan di atas dakwat.
Apakah Laminasi BOPP Sebenarnya
Filem itu ialah BOPP, dan langkahnya ialah pelaminasi BOPP. Lapisan laminat ini menjalankan tiga tugas sekaligus. Ia menjadikan warna dakwat kelihatan lebih mendalam, ia melindungi cetakan daripada kelembapan dan calar, dan ia menambah kekakuan supaya kotak, beg dan poket tahan lasak semasa pengendalian. BOPP ialah filem paling biasa untuk tugas ini kerana meregangkan polipropilena dalam dua arah memberikan ketelusan dan kekuatan luar biasa untuk ketebalannya.
Satu batasan sebelum kita meneruskan. Artikel ini mengenai pelaminan filem pada substrat cetakan dan pembungkusan dalam persekitaran pengeluaran. Ia bukan mengenai mesin poket desktop yang menutup kad pengenalan, dan ia bukan mengenai barisan pengeluaran yang membuat filem BOPP pada asalnya. Jika anda terlibat dalam pembungkusan, mengendalikan kedai cetakan, atau merancang untuk membeli peralatan pelaminan, enam bahagian seterusnya mengikuti rantaian di mana anda sebenarnya membuat keputusan. Ia bermula dari filem ke kaedah pengikatan ke mesin, dan berakhir dengan apa yang dilakukan oleh keseluruhan pelaburan terhadap lembaran kos anda.
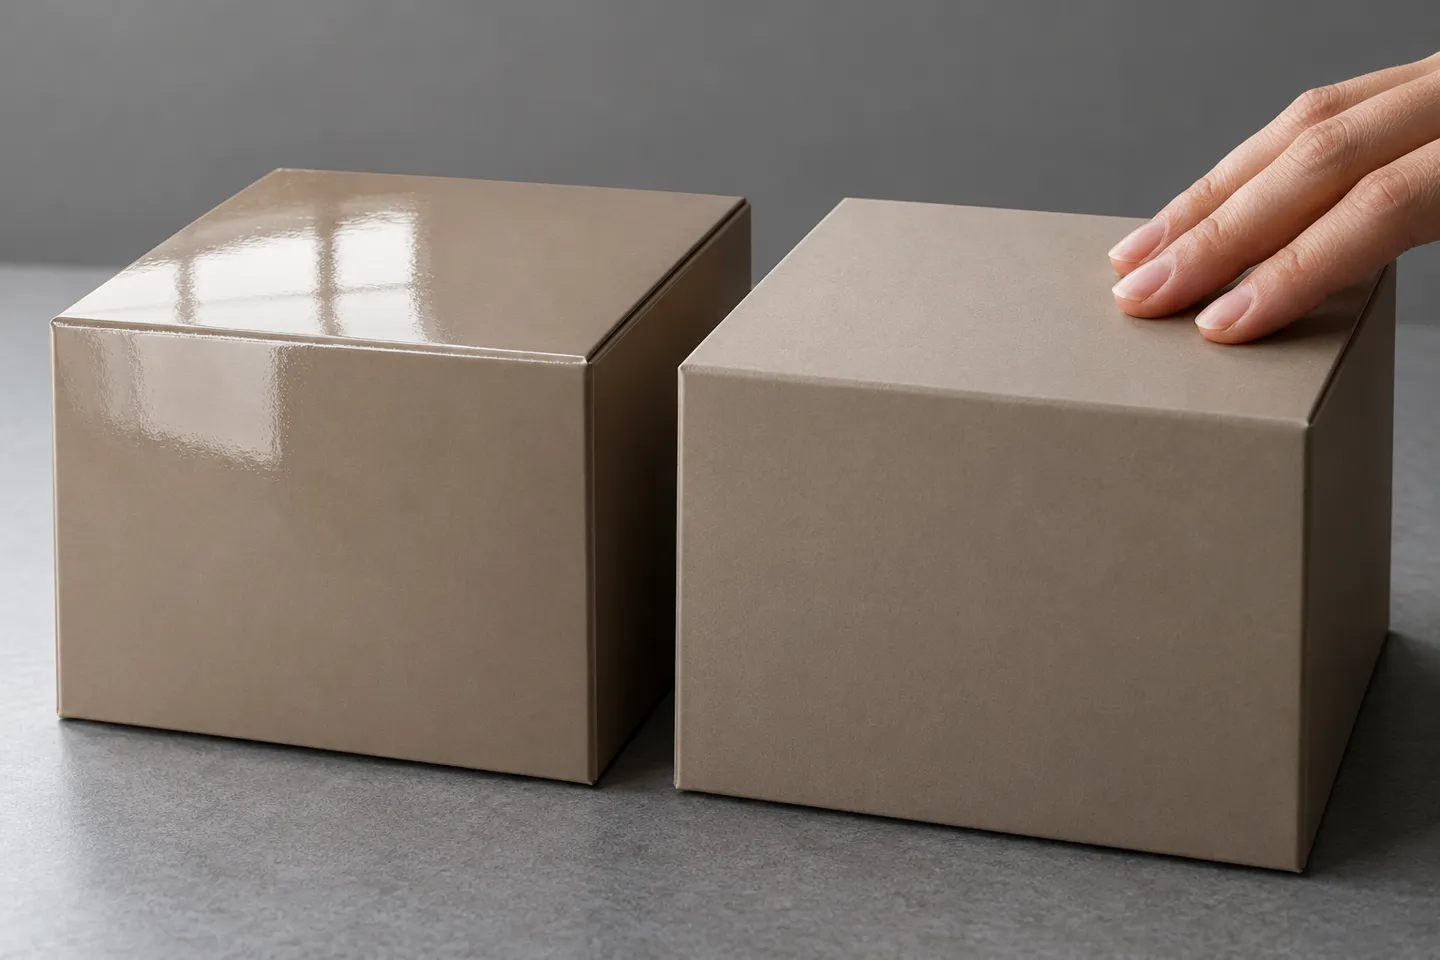
Pilihan Filem: Berkilat, Kusam, Bermetalisasi dan Melangkaui
Filem itu sendiri adalah keputusan pertama, dan ia kebanyakannya keputusan pemasaran. Setiap varian BOPP mengubah cara pembungkusan kelihatan di rak.
| Selesai | Bagaimana rupa | Permohonan tipikal | Nota pemilihan |
|---|---|---|---|
| BOPP berkilat | Kilauan tinggi, warna kelihatan lebih terang | Makanan FMCG, kotak runcit, cetakan promosi | Pilihan lalai paling selamat apabila impak rak paling penting |
| BOPP kusam | Lembut, tidak memantulkan cahaya, terasa premium | Kosmetik, kotak mewah, makanan premium | Menunjukkan lebih sedikit masalah silau di bawah pencahayaan kedai; perhatikan pengsilveran pada warna pepejal gelap. |
| BOPP berlogam | Kilauan logam | Manisan, pembungkusan hadiah | Kos filem yang lebih tinggi; penghalang cahaya yang kuat sebagai manfaat sampingan |
| BOPP kalis kabus | Jernih dengan kawalan kondensasi | Makanan segar sejuk beku | Direka untuk kabinet paparan sejuk, bukan untuk kerja cetakan umum. |
| BOPP termal (berlapis pra) | Berkilat atau matte dengan lapisan pelekat yang diaktifkan oleh haba telahpun digunakan | Cetakan berpenyuap helaian, kulit buku, kotak | Filem ini membawa gamnya sendiri, yang membentuk keseluruhan proses pilihan di bawah. |
Karton, label, poket fleksibel dan beg semuanya sesuai untuk laminasi BOPP, sebab itulah keluarga filem yang sama digunakan dalam pembungkusan makanan, kosmetik dan runcit. Kemasan yang anda pilih mengubah apa yang dilihat pelanggan. Apa yang tidak berubah ialah cara filem itu dipautkan, kelajuan barisan, atau kos pautan setiap meter persegi. Itulah keputusan proses, dan di sinilah wang sebenar terletak.
Empat Cara BOPP Mengikat pada Substrat
Setiap barisan laminasi BOPP menjawab soalan yang sama dengan cara yang berbeza: dari manakah datangnya daya pelekatan? Terdapat empat jawapan operasi dalam pengeluaran hari ini, dan masing-masing membawa logistik pelekat, tingkah laku pengerasan, had kelajuan, dan corak kegagalan tersendiri.
Empat laluan sekilas
Laminasi termal: pelekat terletak di atas filem.
Filem BOPP termal tiba dengan lapisan pelekat lebur rendah yang sudah disapu, biasanya EVA. Mesin laminasi memanaskan roller krom, pelekat menjadi lembut, dan tekanan nip menyempurnakan ikatan. Tiada pelekat cecair yang dicurahkan, dicampur, atau dibersihkan. Ikatan terbentuk sebaik sahaja helaian meninggalkan roller yang dipanaskan, jadi helaian berlamina terus dipindahkan ke pemotongan, pelapisan foil, atau pencetakan timbul tanpa menunggu. Penyembuhan serta-merta itulah sebabnya laminasi termal sesuai untuk cetakan berjumlah kecil, sampel, dan kerja helaian di mana kelajuan penyiapan menjadi titik jualan. Komprominya terletak pada matematik kelajuan: filem memerlukan masa sentuhan pada roller panas supaya pelekat dapat diaktifkan, jadi mesin laminasi termal mencapai had jauh di bawah mesin pengikatan basah. Jika dijalankan terlalu laju, ikatan akan menjadi tidak sekata, biasanya kelihatan sebagai buih yang muncul hanya pada bahagian larian yang lebih pantas.
Laminasi tanpa pelarut: gam dua komponen, tanpa ketuhar
Garis tanpa pelarut melekat roll-ke-roll dengan pelekat poliuretana dua komponen yang tidak mengandungi pelarut dan tidak memerlukan ketuhar pengeringan. Sistem metering menyapu lapisan gam setipis bisikan, dan nip menyatukan filem pada substrat. Rujukan industri meletakkan kerja filem-ke-filem pada kira-kira 1.3 hingga 2.5 g/m² bergantung kepada liputan dakwat (Enercon, t.t.). Kerana tiada pelarut untuk menguap, jalur-jalur ini bergerak pantas dan menggunakan sedikit tenaga setiap meter. Cabarannya ialah pengerasan: ikatan itu tidak muktamad apabila gulungan dikeluarkan dari mesin. Laminat tanpa pelarut memerlukan masa pengerasan pada suhu bilik, dan pengerasan penuh mengambil masa beberapa jam hingga kira-kira dua hari bergantung kepada kimia pelekat (Universiti Nobelus, 2024). Tiada apa yang boleh dislit, dibuat dalam beg, atau dihantar sehingga gulungan itu sembuh, yang menjadikan sebahagian gudang anda seperti pemasa kimia.
Laminasi kering berasaskan pelarut: laluan ketuhar
Barisan pengikatan kering menyapu pelekat berpeleraian, menjalankan web melalui ketuhar pengering dengan zon suhu, kemudian melaminasi di bawah tekanan nip semasa substrat masih panas. Ketuhar itu, yang biasanya beroperasi sekitar 80°C pada mesin pengeluaran, menguapkan peleraian dan meninggalkan pelekat aktif. Kaedah ini menghasilkan ikatan agresif pada struktur sukar: kertas ke filem, filem ke kerajang aluminium, kerja gred retort. Anda menebusnya dengan kos tenaga, pengekstrakan, dan pengendalian pelarut. Garis kering juga mengambil ruang lantai yang lebih panjang berbanding mesin tanpa pelarut dengan lebar yang sama, kerana ketuhar itu sememangnya panjang. Apabila substrat enggan melekat dengan cara lain, inilah jawapan yang boleh dipercayai.
Laminasi ekstrusi: resin cair sebagai lapisan gam
Barisan ekstrusi sama sekali tidak menggunakan pelekat. Mesin itu mencairkan resin, biasanya LDPE, PP, EVA atau EAA, dan mengekstrudnya sebagai lapisan cair nipis di antara dua substrat; resin itu sendiri menjadi ikatan. Ukuran filem pada talian ini ialah antara kira-kira 0.01 hingga 0.11 mm, dan proses ini mengendalikan gabungan bahan yang sukar diuruskan oleh sistem pelekat: kertas, fabrik tekstil, bukan tenunan, jaring rajut. Ia adalah laluan standard untuk struktur berfungsi dan bukannya perlindungan cetakan, itulah sebabnya ia digunakan dalam pengubahan pembungkusan makanan dan perubatan. Anggap ia sebagai jawapan keempat untuk kes khusus di mana salah satu lapisan anda langsung bukan filem yang boleh dicetak.
Terdapat satu lagi jawapan khusus: filem terma tanpa pelekat yang melekat pada dirinya sendiri tanpa sebarang gam tambahan. Filem ini digunakan untuk kotak mewah dan penutup di mana sebarang pelekat, walaupun sedikit, tidak diingini, dan bagi kebanyakan pengubah ia adalah pembelian filem, bukan keputusan mesin.
Perbezaan pematangan adalah yang paling sering dianggarkan rendah oleh pembeli:
Semakan realiti penyembuhan: Ikatan termal menjadi kekal sebaik sahaja helaian meninggalkan roller. Ikatan tanpa pelarut memerlukan beberapa jam hingga dua hari untuk mengeras sebelum roller boleh dipotong atau diubah suai. Garis ikatan kering melaminasi serta-merta selepas ketuhar tetapi memerlukan tenaga ketuhar dan pengendalian pelarut. Rancang ruang lantai dan kerja dalam proses mengikut pemasa yang digunakan dalam proses anda.
Menyesuaikan Proses dengan Buku Pesanan Anda
Tiada satu pun daripada empat laluan ini yang terbaik dalam apa jua erti mutlak. Persoalan yang lebih praktikal ialah kegagalan dan kos yang boleh ditanggung oleh buku pesanan khusus anda. Tiga atribut pesanan anda yang menentukannya.
- Struktur substrat. Kerja roll filem-ke-filem dan filem-ke-kerinting menunjukkan penggunaan tanpa pelarut. Struktur premium berasaskan kertas menunjukkan pengikatan kering atau helaian termal. Lapisan bukan tenunan dan fabrik menunjukkan ekstrusi.
- Saiz batch dan kekerapan pertukaran. Siri pengeluaran panjang memberi ganjaran kepada had kelajuan lebih tinggi bagi barisan tanpa pelarut. Tugas pendek yang kerap menghukum mana-mana barisan yang memerlukan pembersihan pelekat dan masa pengerasan, dan memihak kepada kaedah termal.
- Janji penghantaran. Jika anda menjual berdasarkan masa pusingan, penyembuhan termal segera menghapuskan masa tunggu tersembunyi yang paling lama. Jika anda menjual berdasarkan harga unit dalam kuantiti besar, pemasa penyembuhan kurang penting berbanding meter per minit.
Tapis pesanan anda bagi tiga bulan terakhir melalui penapis itu dan satu laluan biasanya akan berasingan daripada yang lain:
Proses pemeriksaan kendiri
- Pasangan substrat apakah yang dominan dalam pesanan anda, filem/filem, kertas/filem, atau struktur fungsional?
- Apakah panjang purata isian anda dan seberapa kerap anda menukar isian?
- Adakah pelanggan membeli kelajuan anda atau harga unit anda?
- Adakah anda mempunyai ruang lantai untuk kawasan pengeringan, atau panjang lantai untuk ketuhar?
- Adakah bekalan elektrik anda menyokong talian oven berbilang kilowatt?
Arah industri menambah konteks. Kebanyakan pengubah bungkusan fleksibel moden lebih suka pelekat tanpa pelarut, kata pemerhati industri (Universiti Nobelus, 2024). Sebab-sebabnya ialah kos operasi, pengendalian yang lebih mudah, dan keselamatan bagi pekerja serta alam sekitar. Jangkaan VOC rendah terus mendorong ke arah yang sama. Namun begitu, berhati-hatilah dengan dakwaan pemasaran. Penjual filem termal menonjolkan "tiada pelekat langsung", manakala penjual tanpa pelarut menonjolkan "tiada pelarut, gam minimum". Kedua-duanya menggambarkan tekanan peraturan yang sama dari dua pihak yang berbeza. Soalan yang sebenarnya penting bagi pelanggan anda ialah sama ada struktur siap, iaitu filem, substrat dan dakwat, memenuhi peraturan kitar semula pasaran tempat anda menjual. Satu lagi kes wajar diberi perhatian. Pengubah cetakan digital melaminasi secara hampir-garisan dan bukannya dalam talian, yang memberi mereka kebebasan untuk memilih mana-mana daripada empat laluan berdasarkan ekonomi pesanan sahaja.
Cara Membaca Lembaran Spesifikasi Mesin Pelamin
Setelah laluan ditetapkan, pembelian menjadi satu latihan helaian spesifikasi, dan helaian spesifikasi ditulis untuk kelihatan lebih baik daripada mesin yang beroperasi. Dua tabiat melindungi bajet anda: membaca setiap nombor beserta pengelarnya, dan memasukkan pengeluar ke dalam helaian penerimaan sebelum anda menandatangani.
Dua Kelajuan pada Setiap Lembaran Spesifikasi
Mesin laminasi gulung-ke-gulung menyenaraikan dua angka kelajuan, dan ia bukan sinonim. Kelajuan mekanikal ialah apa yang boleh dicapai oleh sistem pemacu apabila mesin berjalan kosong atau hampir kosong. Kelajuan laminasi ialah apa yang dikekalkan oleh mesin semasa ia benar-benar melaminasi struktur anda, dan ia sentiasa angka yang lebih rendah. Pada helaian spesifikasi pengeluaran semasa, angka laminasi biasanya berada sepuluh hingga dua puluh peratus di bawah angka mekanikal. Satu talian yang diiklankan pada kelajuan mekanikal 450 m/min biasanya melaminasi pada 400 m/min; mesin pengikatan kering 250 m/min biasanya mengikat pada 220 m/min. Jurangnya kelihatan kecil sehingga anda mengira kos untuk siri panjang mengikut jam. Rancang kapasiti berdasarkan angka melaminasi dan anggap angka mekanikal sebagai had maksimum yang hanya akan anda capai semasa demonstrasi.
Kriteria penerimaan
Tuliskan ini ke dalam kriteria penerimaan anda: kapasiti dikira berdasarkan kelajuan pelamin pada berat lapisan dan substrat anda, bukan pada kelajuan mekanikal.
Nombor tertinggi dalam buku sampel ialah penarafan mekanikal.
Apa Lagi yang Perlu Masuk dalam Lembaran Penerimaan
Lebar web diutamakan kerana ia mengehadkan semua yang lain. Barisan pengeluaran gulung-ke-gulung berkisar sekitar 1050, 1250 dan 1350 mm. Beli lebar yang mencukupi untuk substrat biasa anda yang paling lebar, dan jangan bayar untuk kerja bersaiz besar yang kadang-kadang boleh dijalankan oleh kilang rakan kongsi.
Kawalan ketegangan adalah perkara yang sentiasa menjadi tumpuan dalam siasatan kecacatan produk. Kawalan ketegangan bebas pada motor pembongkaran, pelaminasi, dan pemulihan memastikan kedua-dua lapisan bahan bergerak pada kelajuan yang sepadan melalui nip. Empat motor adalah minimum, manakala lapan motor diperlukan pada jalur yang lebih lebar atau lebih pantas. Apabila seorang jurujual tidak dapat menjelaskan berapa banyak zon ketegangan yang dimiliki oleh mesin itu, itulah jawapannya.
Pengagihan pelekat menentukan kos anda per meter persegi bagi setiap meter tanpa pelarut yang anda jalankan. Tanya julat berat lapisan yang disokong oleh sistem pengagihan dan bagaimana ia disahkan. Pada talian ikatan kering, tanya berapa banyak zon suhu yang dimiliki oleh ketuhar dan bagaimana setiap satu dikawal. Kemudian lihat jumlah kuasa dengan jujur. Lini pelamin berbeza-beza dari puluhan kilowatt untuk mesin tanpa pelarut padat sehingga 150 kW dan lebih untuk lini ikatan kering yang lebar. Bekalan bangunan anda adalah sebahagian daripada harga pembelian. Diameter gulungan yang dibuka dan digulung semula, biasanya 600 hingga 800 mm, tentukan kekerapan barisan berhenti untuk sambungan.
Matriks sempadan di bawah merumuskan keseluruhan keputusan:
Laluan pengikatan vs realiti pesanan
| Rute | Struktur pesanan sesuai | Tapak manis | Beralihlah apabila |
|---|---|---|---|
| Termal (filem bersalut pra) | Jejak pendek, sampel, kotak karton bersepah helaian dan penutup | Pembaikan segera, tiada pengendalian pelekat, masa penyiapan pantas | Filem panjang/filem dimainkan pada kelantangan, di mana had kelajuan termal menganggur kapasiti |
| Tanpa pelarut | Kerja gulungan filem/filem dan filem/keretas aluminium, volum sederhana hingga tinggi | Kos gam terendah per meter persegi, kelajuan laminasi berterusan tertinggi, tiada tenaga oven | Struktur yang banyak menggunakan kertas atau sangat menuntut yang memerlukan pelekat melebihi 2-3 g/m² |
| Kering berasaskan pelarut | Kertas ke filem, filem ke kerajang, ikatan bertaraf retort yang menuntut | Ikatan terkuat pada struktur yang sukar diikat | Belanjawan tenaga, pengendalian pelarut, atau panjang lantai terhad |
| Ekstrusi | Struktur fungsional kertas, bukan tenunan dan fabrik | Resin berfungsi dua kali ganda sebagai lapisan pengikat; sesuai untuk penukaran makanan dan perubatan. | Perlindungan filem nipis/cetakan filem, di mana perbelanjaan persediaan ekstruder tidak membeli apa-apa |
Apabila Laminasi Gagal: Kecacatan dan Akar Masalah pada Bahagian Mesin
Kekurangan adalah tempat di mana pengetahuan proses membuahkan hasil, kerana hampir setiap masalah pelaminan berulang berpunca daripada empat punca utama: ketegangan filem, tekanan nip, suhu, dan pengerasan. Rangkaian utas forum kegagalan kelihatan dramatik, tetapi puncanya biasa sahaja. Seorang pembuat papan tanda yang melaminasi grafik motocross melaporkan satu sesi yang bermula dengan bersih selama 30 sentimeter, kemudian menghasilkan barisan gelembung setiap 5 hingga 10 sentimeter (Forum Signs101, 2023). Corak itu berulang untuk selebihnya web. Diagnosis komuniti menunjukkan ketegangan bekalan yang terlalu ketat dan tekanan nip yang berlebihan membentuk semula roller, membenarkan kedua-dua web maju pada kadar yang sedikit berbeza. Penyelesaian masalah dalam akhbar perdagangan menyentuh ketiga-tiganya dari arah yang bertentangan (Hantar selepas, 2015). Ketegangan bekalan yang tidak mencukupi memerangkap udara. Memberi makan lebih pantas daripada kelajuan laminator memerangkap udara. Dan melaminasi cetakan inkjet sebelum dakwat kering menghasilkan gelembung di atas titik haba yang terbentuk pada roller yang tidak berputar.
| Kerosakan | Perkara pertama yang perlu diperiksa | Keupayaan mesin yang menghalangnya |
|---|---|---|
| Gelembung | Ketegangan gulungan bekalan, kemudian tekanan nip | Kawalan ketegangan berbilang zon; nip yang sekata dan boleh laras |
| Kedutan | Keseimbangan ketegangan merentasi lebar jaring | Pemanduan web; keadaan gelendong |
| Kerinting | Keseimbangan ketegangan antara filem dan substrat | Zon ketegangan simetri; bahan sepadan |
| Pengelupasan | Berat salutan dan masa pengerasan | Pengukuran pelekat yang tepat; pelan pengerasan yang benar-benar dipatuhi |
| Lakaran perak | Kondisi permukaan nip roller | Jadual penyelenggaraan roller |
Jadual itu adalah arahan diagnostik, bukan senarai semak untuk diselesaikan dalam satu pusingan. Bekerja dari atas ke bawah, satu perubahan setiap syif, dan catatkan apa yang dipindahkan.
Ubah satu pembolehubah pada satu masa. Kekurangan dengan empat punca calon menjadi sukar dijejaki jika anda melaras ketegangan, suhu, dan kelajuan dalam syif yang sama. Dan selepas sebarang pertukaran filem atau substrat, tetapan sebelum ini hanyalah cadangan, bukan fakta: jalankan dahulu satu web percubaan pendek.
Tabiat percubaan itu turut terpakai pada pembelian itu sendiri. Ujian penerimaan paling boleh dipercayai untuk laminator baru ialah menjalankannya pada substrat anda sendiri, filem anda sendiri, pada berat lapisan sasaran anda, sebelum baki pembayaran dijelaskan. Pengeluar mesin yang menawarkan percubaan pra-penghantaran menggunakan bahan pelanggan, disertai video atau saksi secara langsung, mudah dibezakan daripada mereka yang tidak.
Sisi Perniagaan: Kapasiti, Penyembuhan dan Wang Tunai
Bacalah semula rantaian ini dan matematik pelaburan menjadi jelas. Proses penyembuhan adalah modal kerja. Setiap roll tanpa pelarut yang berada di bilik penyembuhan selama satu hingga dua hari melibatkan bahan, dakwat, masa mesin, dan ruang lantai yang belum boleh ditagih. Dan bilik penyembuhan itu mesti wujud di suatu tempat dalam bangunan yang anda fikir sudah penuh. Barisan termal melangkau pemasa itu sepenuhnya, sebab itulah sebuah kilang penukar yang menjual berdasarkan masa pusing balik boleh menetapkan harga kerja yang barisan basah tidak mampu. Penarafan kelajuan adalah kos unit. Satu larian panjang yang diberi harga berdasarkan mesin mekanikal 450 m/min dan dihasilkan pada mesin pelamin 400 m/min memberikan kira-kira sebelas peratus kurang kapasiti berbanding yang dijanjikan oleh helaian kerja. Jurang itu berulang setiap jam larian kerja. Kuasa adalah kos tetap yang ditanggung sebelum meter pertama dijual. Dan campuran proses adalah strategi kapasiti. Seorang penukar yang buku pesananannya menggabungkan siri filem/filem panjang dengan kerja kertas premium sekali-sekala jarang memasang satu mesin untuk kedua-duanya. Bentuk yang biasa ialah satu talian tanpa pelarut sebagai enjin volum dan satu mesin termal sebagai mesin sampel larian pendek.
Apabila anda menyenarai pendek pembekal, lima soalan menembusi brosur. Substrat apakah yang sebenarnya boleh dilaminasi oleh mesin tersebut? Apakah ketahanan pada berat lapisan anda? Bagaimana zon ketegangan disusun? Apakah ujian penerimaan? Dan apakah yang perlu dibekalkan oleh bekalan elektrik anda? Sebagai contoh, rangkaian mesin laminasi KETE menerbitkan kedua-dua angka kelajuan pada setiap model dan menyenaraikan lebar web pada 1050, 1250 dan 1350 mm.Julat mesin pelamin). Siri ini merangkumi talian dua dan tiga lapisan tanpa pelarut pada kelajuan mekanikal 450 m/min dan laminasi 400 m/min. Mesin dry-bond beroperasi pada kelajuan 150 hingga 250 m/min, dan satu barisan ekstrusi 150 m/min merangkumi struktur bukan tenunan dan fungsional. Apa pun jenama yang anda tentukan, hadkan perbincangan kepada lima soalan itu dan angka pada helaian penerimaan anda akan sepadan dengan angka pada invois anda.
Jika anda mahukan pendapat kedua mengenai mana-mana parameter ini, kami menjalankan mesin prospektif menggunakan bahan anda sendiri sebelum penghantaran dan menyokong setiap unit dengan jaminan sekurang-kurangnya satu tahun, boleh dilanjutkan kepada dua tahun untuk model terpilih (ujian percubaan pra-penghantaran).
Tempah Ujian Pra-Penghantaran Anda
Bawa filem, substrat dan ketebalan lapisan anda. Kami mengendalikan mesin dengan bahan anda sendiri sebelum penghantaran, dan nombor pada helaian penerimaan anda itulah yang kami tandatangani.
Jadualkan larian percubaanRujukan
- Universiti Nobelus. "Cara Menyiapkan Barisan Flex Pack Ideal Anda: Memilih Kaedah Pelaminasi." 2024. nobelusuniversity.com
- Enercon. "Amalan Terbaik & Pembangunan dalam Pelaminan Tanpa Pelarut." t.t. enerconind.com
- PostPress. "Soal Jawab: Isu Lazim dalam Pelaminan." 2015. postpressmag.com
- Signs101.com. "Isu Gelembung Pelaminan." 2023. petandas101.com