 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

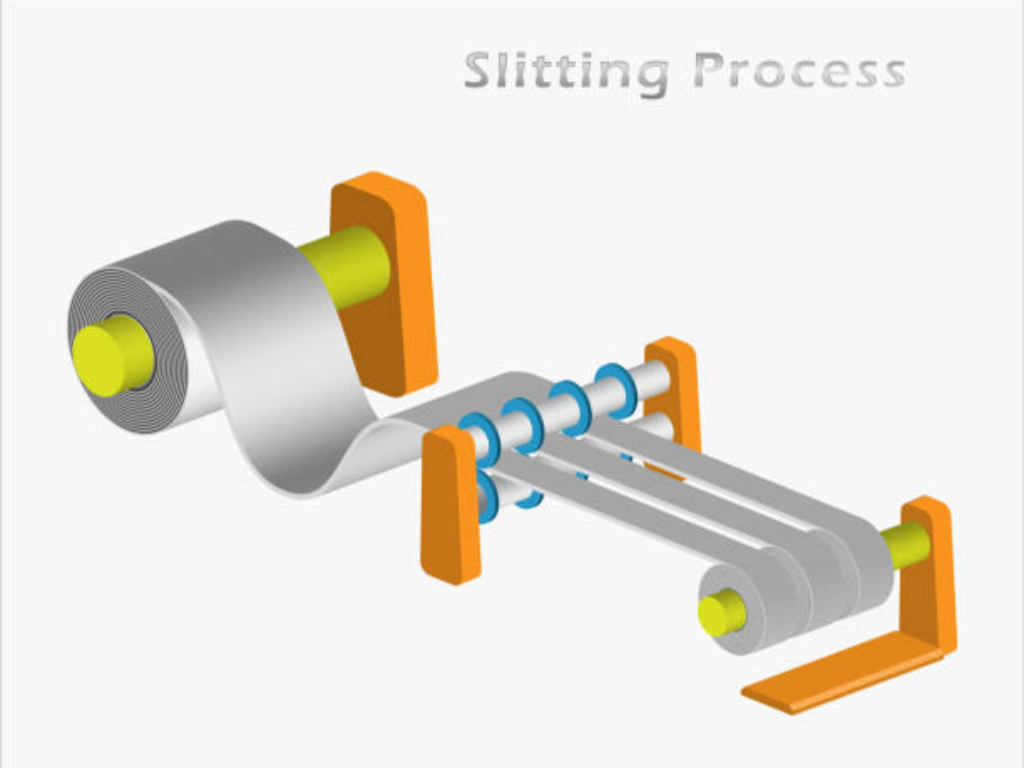
産業用材料の加工という厳しい環境において、高性能スリッティング機を用いてマスターロールから、幅の狭い完成品ストリップや小型のスプールへと加工するプロセスは、単なる機械的な必要性に留まらず、生産バリューチェーンにおける戦略的な要素であり、最終的には望ましい最終製品へとつながります。幅広い産業分野でこれを実現するために採用されているさまざまなせん断切断手法の中でも、せん断スリッティングは、この目的を達成するために用いられる手法の中で最も先進的かつ多目的です。基本的に、せん断スリッティングは、幅広い材料の物理的特性を高速回転の運動特性と調和させることを目的とした応用力学の実践である。これは、材料の完全性を維持すると同時に、現代の製造業が求める高水準のエッジ品質を実現するために行われる。
本ガイドでは、せん断スリッティングプロセス、その成否を左右する主要なパラメータ、および高生産性スリッターリワインダーにおける戦略的な適用について、詳細な技術的解説を行います。
せん断スリッティングとは何か、その仕組みは?
せん断スリッティングについて理解するには、いわゆる「はさみ動作」について学ぶ必要があります。固定された刃が移動するウェブを貫通させる「かみそり式スリッティング」や、圧縮力によって繊維を硬化させたアンビルに押し付ける「スコアスリッティング」とは対照的に、せん断スリッティングでは2枚の回転式せん断刃が使用されます。これらは、オス刃(上)とメス刃(下)またはメスバンドと呼ばれます。
この機械的プロセスは、2枚の交差する円形スリッターブレードの間にウェブ材を供給することから始まります。これらのブレード間の接触は、材料と同じ速度で動く2つの高精度な工業用はさみの動きに似ています。材料が2枚のブレードの交点である切断領域を通過すると、材料には局所的な変形が生じます。上側の刃は下向きのせん断力を加え、下側の刃はこれと拮抗するように上向きの支持力を加えます。これにより、刃によるきれいなせん断切断を行うための垂直なせん断面が形成されます。これは、この面に沿って素材を外科的に切断するようなものです。切断は、押しつぶしたり引きずったりするのではなく、せん断によって行われるため、生成される切断面は極めてきれいで、精度の低い技術で見られるような毛羽立ちや粉塵は一切発生しません。
ブレードの回転速度とウェブの張力が、この相互作用の物理的挙動を左右します。効果的なせん断を行うためには、ブレード間で一定かつ制御された接触点を維持する必要があり、それによって優れたエッジ品質が得られます。この接触は、単に位置合わせの結果であるだけでなく、基材に応じて分子レベルまたは繊維レベルで材料をきれいに切断するための、制御された力の調整によるものです。このため、剥離やエッジのほつれが生じると製品が使用不能になってしまうような、複雑な複合材料や多層材料においては、せん断スリッティングが望ましい工程となります。
せん断スリットの2つの種類:接線スリットとラップスリット
はさみの基本原理は常に同じですが、材料の経路と円形の刃やブレードとの相互作用の幾何学的構造によって、2つの異なる せん断切断の種類 手法:接線せん断スリッティングおよびラップスリッティング。セットアップの簡便さとウェブの安定性とのトレードオフによって、どちらを採用するかが決まります。
接線方向のスリッティング:効率性と利便性
接線方向のスリッティングでは、ウェブ材はまっすぐな状態で、上刃と下刃の接触点にのみ接触します。この接触点は、選択した切断角度によって決まります。ウェブ材は、ナイフの曲線に対して周辺部に位置します。この方式の主な利点は、セットアップが容易であることです。ウェブ材が下側のシャフトを巻き付くことがないため、オペレーターはダウンタイムを大幅に短縮して、刃の位置決めや機械へのウェブの通し作業を行うことができます。
とはいえ、接線方向のスリッティングでは、破断点におけるウェブへの支持力が弱くなります。これは、フラッタリングに耐えるのに十分な内部剛性を持つ、より頑丈な素材や厚めの基材に適しています。高周波で振動しやすい素材や、高周波のウェブ織り構造を持つ素材の場合、接線方向のスリッティングは、クラッシュカッティングと同様に、ハイエンド用途で求められる絶対的なエッジの真直度を維持することが困難になる場合があります。
ラップスリッティング:最高の安定性と高速処理における精度
ラップスリッティングとは、切断時にウェブを下側のメス刃または支持ローラーに部分的に巻き付ける方式です。この構成により、素材が上側の刃に接触するまさにその瞬間に、硬い表面によってしっかりと支えられます。ウェブを下側のバンドに固定することで、横方向や縦方向への動きによる危険は実質的に排除されます。
これは、極薄フィルム、箔、軽量紙の加工において最も一般的に採用されている方法です。これらの素材では、わずかな振動でもエッジがギザギザになってしまう可能性があります。ラップスリッティングでは、下部シャフトにかかる一定の張力がウェブにかかる遠心力と相殺されるため、生産速度を向上させることができます。スレッディング工程がより複雑で、ウェブ経路全体の位置合わせにもより高い精度が求められるものの、スリット幅とエッジ品質の一貫性においては他に類を見ません。
高品質なスリッティングを実現するための重要なパラメータ
精密工学において、理想的なエッジと不良品ロットを分けるのは、パラメータを最適化することで得られるわずかな改善であり、それによって精密な切断が可能になる。これらの設定の微調整は、高級楽器と同様に非常に繊細であり、ほんのわずかな違いがシステム全体の調和を左右してしまうことがある。
カント角とブレードのオーバーラップ
カント角とは、上部のオス刃が下部のメスバンドに対して傾いている小さな角度のことです。これは通常、0.5~1.0に設定されます。カント角は、刃の平らな面全体が互いに擦れ合うのではなく、ニップと呼ばれる一点のみで接触するようにするためのものです。カント角が小さすぎると、刃同士が擦れ合い、過度の熱や粉塵が発生します。一方、カン角が大きすぎると、「ニップ」が過度に激しくなり、ブレードが早期に摩耗するだけでなく、特に円形シアースリッターを使用する場合、刃先に欠けが生じる可能性もあります。
上部ブレードが下部バンドの上端より下方を切断する垂直方向の距離を「ブレードオーバーラップ」と呼びます。一般的な標準的なオーバーラップ設定は、0.015~0.030(0.4mm~0.75mm)の範囲内です。適切なオーバーラップと最先端の技術を組み合わせることで、素材を完全に切断することができます。オーバーラップが不足すると、切断が飛んだり不完全になったりしますが、逆にオーバーラップが大きすぎると摩擦が生じ、切断点で素材が食い込んだりたわんだりして、基材とナイフの両方を損傷させる原因となります。
横荷重と過速度比
オスブレードをメスバンドに押し付けるために作用する水平方向の力を「サイドロード圧力」と呼びます。この力は、高速回転時にバネによる安定した接触を維持するのに十分な強さである必要がありますが、厚膜を処理する際に寄生抵抗を引き起こすほど強すぎてはなりません。通常、2~5ポンドのサイドロードが理想的です。適切なサイドロードをかけることで、材料の厚さや密度の変化に直面した際にも、ブレードがチャタリングを起こしたり、外れたりすることを防ぐことができます。
頻繁に見過ごされがちな最も重要なパラメータの一つが、極めて重要な要素である「オーバースピード比」です。せん断スリッティングを行う際、下側のメス刃は通常、ウェブ速度より3~5パーセント高い速度で駆動されます。これにより、わずかな牽引効果が生まれ、素材を切断点まで引き込むのに役立ちます。このオーバースピードにより、素材の減速や滞留が防止され、エッジをきれいでシャープに保ち、高速加工ラインでのウェブ断裂を防ぐために不可欠です。
レイザーカットやスコアカットではなく、シアースリットを選ぶべき場合
他の手法の代わりにせん断スリッティングを採用するという判断は、コスト・品質・材料適合性のバランスを考慮した上での決定である。
はさみ vs. カミソリ: レイザースリッティングは最も安価な方法ですが、ドラッグカットの物理的特性による制約があります。レイザーの切れ味が鈍ると、熱や粉塵が発生します。また、数分で刃先を摩耗させてしまうような硬い素材には使用できません。これに対し、シアースリッティングは冷間切断であるため、粉塵が実質的に発生せず、クリーンルームや医療用パッケージングにおいては唯一の選択肢となります。
せん断とスコア: スコアスリット(クラッシュカット)は、不織布や一部の繊維製品には非常に適していますが、その原理は本質的に素材を押しつぶすことにあります。これにより、ビーズ状になったり厚みが増したりしたエッジが形成され、その後の巻き取りや印刷に支障をきたす可能性があります。一方、シアースリットは、エッジ部分まで素材の元の厚みを維持します。これは、高精度なラミネートや、脆いコーティングが施された基材にとって極めて重要です。
せん断スリッティングでは、ナイフホルダーや精密研磨された刃に対する初期投資は多くなりますが、廃棄物の削減、刃の研ぎ替え間隔の延長、そして品質を損なうことなくはるかに高速で稼働できることなどにより、その投資は回収されます。
せん断スリッティングにおける主要産業と材料の適合性
せん断スリッティングは、その汎用性の高さから、さまざまな高成長産業の基盤となってきました。
フレキシブル包装: 食品や医薬品の包装に使用される多層フィルムには、層間剥離が生じない切断が求められます。バリア層を損傷させないために、せん断スリッティングが用いられます。
不織布および繊維製品: 衛生用品や医療用ワイプの場合、せん断スリッティングは粉塵が発生しないため、最終製品は安全で清潔です。
特殊紙およびラベル用原紙: せん断スリッティングは、高光沢のフォト用紙であれ、感熱ラベルであれ、高級消費財に求められる美観と機能性の両面で優れた品質をもたらします。
電気自動車(EV)のバッテリー: リチウムイオン電池は、活性物質が塗布されたアルミニウム箔や銅箔の薄いシートを裁断して製造されます。この工程でバリや粉塵が生じると、電池セル内で短絡を引き起こす恐れがあります。バリのないエッジを実現するための業界標準の方法は、せん断スリッティングです。
トラブルシューティングガイド:よくある不具合と専門的な解決策
たとえ最高の設備を備えていても、外部要因によって欠陥が生じる可能性があります。特にナイフのプロファイルに関連する根本原因を特定するには、機械的平衡に対する体系的なアプローチが必要です。
| 不具合/症状 | 考えられる機械的な原因 | 解決策 |
| ほこりの過剰な堆積 | カント角が不適切であるか、刃先が鈍くなっているため、切断ではなくこすれが生じている。 | カン角を0.5°に再調整し、拡大鏡を使ってブレードの刃先に摩耗がないか点検してください。 |
| エッジのバリや「ほつれた」エッジ | サイドロード圧力が不十分であるか、メスバンドが摩耗しているために、ブレードが一時的に外れてしまう。 | 空気圧/バネによる横方向の荷重を段階的に増やし、底部のバンドの角が鋭く直角になっていることを確認してください。 |
| 素材「プラウイング」/スカラップエッジ | ブレードのオーバーラップが深すぎるため、切断される前に素材が変形してしまいます。 | 上部のナイフホルダーを上げて、垂直方向の切り込み深さを減らします(目標値:0.4mm~0.75mm)。 |
| ウェブの断裂/スリット幅のばらつき | ウェブの張力が不適切であるか、オーバースピード比が誤っている。 | 下部シャフトがウェブよりも3-5%速く回転していることを確認し、機械幅全体で張力が均一であることを確認してください。 |
KETEの精密工学が、せん断スリッティングの課題をどのように解消するか
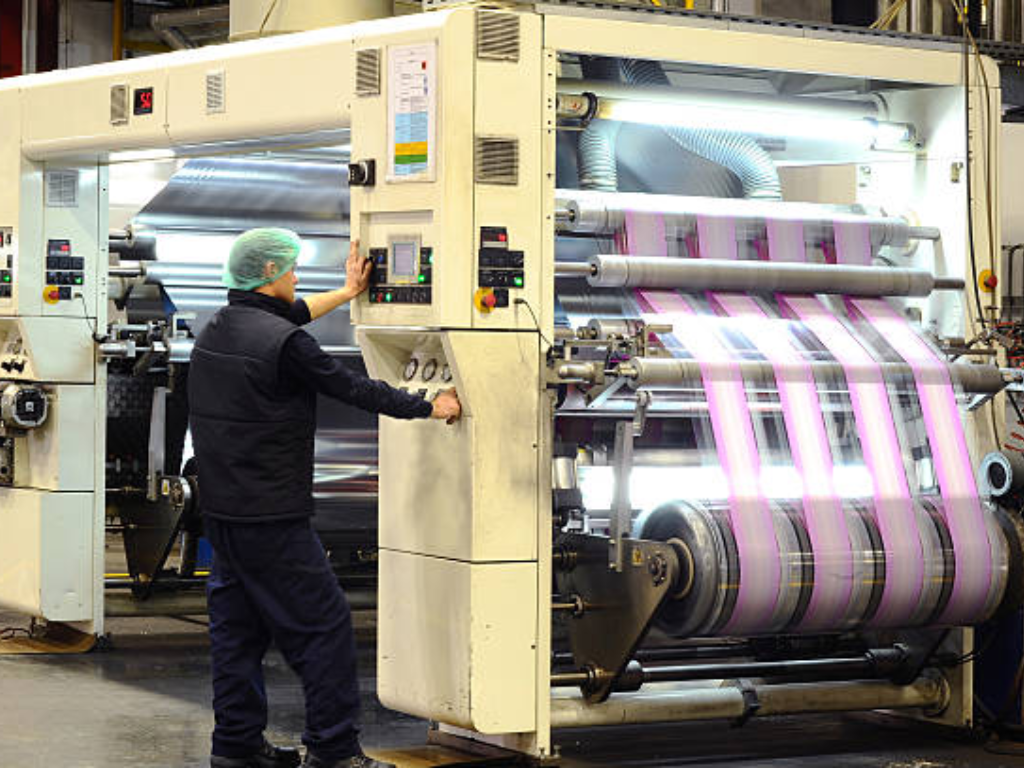
せん断スリッティングは、多くの機械が長期にわたって維持できないほどの精度を必要とする繊細な工程です。ここで、KETEのエンジニアリング哲学が、さまざまな業界の現場における理論と実践のギャップを埋める役割を果たします。当社の スリッター・リワインダー, これらは最先端の裁断機であり、サーボ制御による回転裁断技術を活用することで、±0.1mmという驚異的な公差を実現し、プラスチックフィルム、ホイル、不織布の端面をきれいに仕上げるほか、最大500 m/minの速度で裁断を行うことができます。
この性能の根幹をなすのは、構造的剛性への徹底したこだわりです。KETEは、振動減衰フレームと高精度スピンドルベアリングを採用し、通常はエッジ欠陥の原因となるミクロン単位の振動を打ち消します。機械的なパワーに加え、当社の機械は、正確な張力制御や自動長さ計測といった高度な自動化機能を組み合わせることで、巻き取りウェブの巻き出し・巻き取り工程を簡素化します。KETEは、手作業による試行錯誤を、再現性が高く高品質な制御システムに置き換えることで、セットアップ時間の大幅な短縮と材料の無駄を大幅に削減します。コンバーター企業にとっては、メンテナンスの軽減とROIの最大化につながり、どのような環境下でも高速生産により、常に安定したクリーンなカット品質を実現できます。ぜひ今すぐ当社チームまでお問い合わせください!
結論
せん断スリッティングは単なる機械的な工程ではなく、物理学と産業戦略が交差する重要な分岐点です。材料価格が高騰し、品質許容範囲が狭まっている現代において、自動ナイフを用いて高速で、きめ細やかで粉塵の出ないエッジを形成できる能力は、大きな競争優位性となります。これまで述べてきたように、このプロセスの有効性は、技術的パラメータに関する知識と、それを支える機械の精度によって決まります。適切な技術への投資と、セットアップおよびメンテナンスに対する厳格な姿勢を通じて、コンバーターは自社の生産ラインが効率的かつ持続可能であり、そして何よりも正確であることを確保できるのです。


