 ES
 EN
 RU
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

Entra en cualquier supermercado y tendrás en tus manos al menos tres tipos diferentes de bolsas de plástico antes de llegar a la caja: la bolsa transparente para frutas y verduras, la bolsa de la compra que cruje en la caja y, quizá, una bolsa para congelador con cierre hermético que te espera en casa. Todas parecen «bolsas de plástico», pero son productos fundamentalmente diferentes: materiales distintos, estructuras diferentes y fabricadas en líneas de producción totalmente distintas.
Comprender esas diferencias es importante, tanto si eres un responsable de compras que elige los envases para una marca de alimentación, como si eres el propietario de una fábrica que decide qué tipos de bolsas producir, o simplemente alguien que quiere saber qué es lo que está comprando realmente. Esta guía abarca todos los aspectos fundamentales: los polímeros que determinan el tacto y el rendimiento de una bolsa, los diseños estructurales que condicionan su funcionamiento, los procesos de fabricación que hay detrás de cada tipo y la cuestión práctica de qué bolsa es la más adecuada para cada uso.
Tipos según el material: una introducción a los polímeros de las bolsas de plástico
El polímero no es solo una «elección de material»: determina el tacto de la bolsa, su resistencia, su tolerancia a la temperatura, su estructura de costes e incluso en qué mercados se puede vender legalmente. Antes de profundizar en materiales concretos, he aquí un marco de cuatro dimensiones para evaluar cualquier polímero de bolsa de plástico: rendimiento mecánico (fuerza y flexibilidad), comportamiento térmico (punto de fusión y temperatura de termosellado), propiedades ópticas (transparencia y opacidad), y economía (coste de la materia prima y dificultad de procesamiento). Todos los materiales que se analizan a continuación se evalúan según estos cuatro criterios.
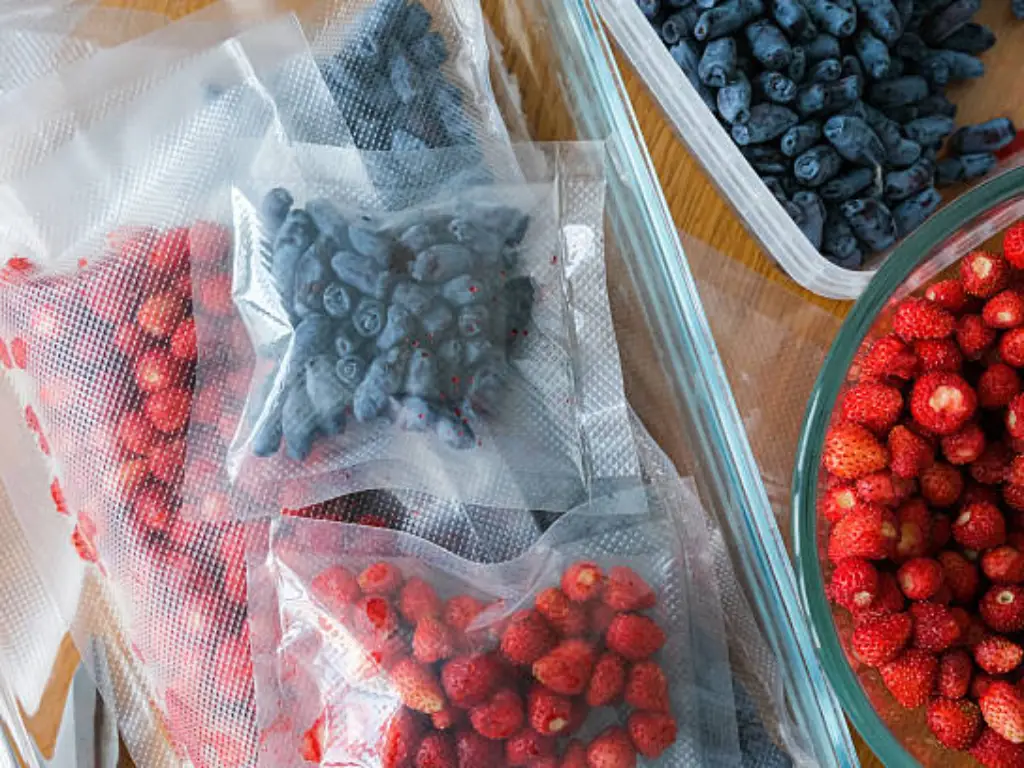
HDPE (polietileno de alta densidad): el material más versátil de las bolsas de plástico
El HDPE es el material más habitual para fabricar bolsas de plástico en todo el mundo, y seguramente lo hayas utilizado hoy mismo. Es ese material crujiente, ligeramente arrugado y semitransparente del que están hechas las bolsas de un solo uso de los supermercados y las bolsas de basura.
Las cifras lo explican. El HDPE tiene una densidad de 0,94-0,97 g/cm³ y un límite elástico de tracción de 20-30 MPa (ASTM D4976, 2020). Se funde a 120-130 °C y cristaliza a 80-90%, lo que le confiere esa rigidez característica y ese aspecto mate y lechoso. Con un grosor de 15-25 micras, se obtiene una bolsa de supermercado estándar con forma de camiseta con una capacidad de 3-5 kg; con un grosor de 30-50 micras, se convierte en una bolsa de basura con suficiente resistencia al desgarro para los residuos domésticos.
La razón por la que el HDPE predomina es muy sencilla: con el mismo grosor, es aproximadamente entre 3 y 4 veces más resistente que el LDPE. Eso significa que se necesita menos material para conseguir la misma resistencia, lo que lo convierte en la opción más rentable para aplicaciones de gran volumen. La contrapartida es la flexibilidad: las bolsas de HDPE resultan rígidas, crujen de forma audible y carecen de ese aspecto transparente y de alta calidad que suelen buscar las marcas minoristas.
Lo mejor para: bolsas de la compra, bolsas de basura y embalajes industriales, en los que el coste por unidad y la resistencia son más importantes que el aspecto.
LDPE (polietileno de baja densidad) — Flexibilidad y transparencia
Si el HDPE es el caballo de batalla, el LDPE es el modelo de exposición. Es suave, brillante y muy transparente: es el material con el que se fabrican las bolsas de las tiendas de lujo, las bolsas para el pan y las fundas para la ropa de la tintorería.
La diferencia estructural radica en las cadenas poliméricas. La estructura molecular altamente ramificada del LDPE limita la cristalización a 45–55%, lo que da lugar a una densidad comprendida entre 0,91 y 0,94 g/cm³. La resistencia a la tracción desciende hasta los 8–15 MPa —muy por debajo de la del HDPE—, pero lo que se pierde en resistencia se gana en flexibilidad, transparencia y capacidad de termosellado. El LDPE tiene un punto de reblandecimiento Vicat de 85–95 °C, lo que significa que se sella fácilmente a temperaturas más bajas y a velocidades de línea más rápidas. Mantiene su flexibilidad hasta los -60 °C, razón por la cual los envases de alimentos congelados casi siempre están fabricados con LDPE o sus mezclas.
Las ventajas e inconvenientes prácticos: el LDPE es más caro por unidad de resistencia que el HDPE, y es sensible a los aceites y las grasas, lo que puede provocar grietas por estrés ambiental con el paso del tiempo. Esa bolsa de panadería conserva perfectamente el pan, pero se estropearía rápidamente con alimentos fritos grasientos; por eso, algunas aplicaciones alimentarias requieren una estructura multicapa con una capa de barrera.
Lo mejor para: bolsas de la compra, bolsas para pan y productos frescos, envoltorios retráctiles, fundas para prendas de vestir y cualquier aplicación en la que la transparencia y la textura sean importantes.
LLDPE (polietileno lineal de baja densidad): la mejora en resistencia
El LLDPE es el material que muchos compradores no saben que necesitan. Su aspecto y tacto son similares a los del LDPE, pero, con el mismo grosor, ofrece una resistencia a la perforación y al desgarro entre dos y tres veces superior. La razón está en la arquitectura molecular: mientras que el LDPE tiene ramificaciones largas y caóticas, el LLDPE tiene ramificaciones cortas y uniformes que dan lugar a una estructura cristalina más homogénea —no hay más cristales, sino que están mejor organizados—.
La densidad se sitúa en el mismo rango que la del LDPE, entre 0,915 y 0,940 g/cm³, pero los valores de resistencia al impacto en la prueba de caída de la bola (Dart Drop) suelen superar los 200 g/µm, frente a los 100-150 g/µm del LDPE (ASTM D1709). La resistencia al desgarro según el método de Elmendorf es significativamente mayor tanto en el sentido longitudinal como en el transversal. En cuanto al procesamiento, el LLDPE requiere temperaturas de extrusión más elevadas (190-260 °C frente a los 176-232 °C del LDPE) y un mayor par motor, lo cual es un factor importante a tener en cuenta si gestionas tu propia línea de producción.
En la práctica, la mayoría de las bolsas de basura «de alta resistencia» y los revestimientos industriales son mezclas de LDPE y LLDPE, en lugar de LDPE puro. El LDPE puro simplemente no puede ofrecer la resistencia a los pinchazos necesaria para los residuos de la construcción o los desechos industriales con bordes afilados. Las bolsas para el congelador son otro ámbito en el que destaca el LLDPE, ya que su resistencia al impacto a bajas temperaturas evita que la bolsa se rompa al caer.
Una variante que conviene conocer: el mLLDPE (LLDPE catalizado con metaloceno) ofrece una distribución del peso molecular más estrecha, lo que se traduce en un mejor rendimiento de termosellado y una mayor transparencia óptica, aunque a un mayor coste de la materia prima.
Lo mejor para: bolsas para congelador, bolsas de basura de alta resistencia, bolsas industriales y cualquier aplicación en la que la resistencia a los pinchazos o el rendimiento a bajas temperaturas sean imprescindibles.
PP (polipropileno): el material de alto rendimiento
El polipropileno no es lo primero que le viene a la mente a la mayoría de la gente cuando piensa en una «bolsa de plástico», pero debería serlo. Las bolsas de PP son totalmente transparentes, rígidas y resistentes al calor hasta los 160 °C, lo que las convierte en el material ideal para envases de gran visibilidad en el sector minorista, aperitivos y bolsas de esterilización médica.
La densidad del PP es la más baja del grupo, con valores de 0,90-0,91 g/cm³, y su resistencia a la tracción, de 30-40 MPa, rivaliza con la del HDPE. Su ventaja principal es térmica: el punto de fusión de 160-165 °C del PP homopolímero le permite soportar procesos de llenado en caliente y esterilización con vapor que destruirían cualquier bolsa de PE. El BOPP (polipropileno orientado biaxialmente) va un paso más allá: al estirar la película en dos direcciones se crea un material con una opacidad de tan solo 1–2%, que rivaliza con el vidrio en cuanto a claridad, razón por la cual los envases de alta gama para aperitivos y dulces casi siempre utilizan BOPP.
La limitación fundamental: el PP homopolímero puro se vuelve frágil en torno a los 0 °C. Si se deja caer una bolsa de alimentos congelados fabricada con PP puro, es posible que se rompa en mil pedazos. Los grados de copolímero solucionan este problema, reduciendo el punto de fragilidad hasta aproximadamente los -20 °C, pero a un coste adicional. La estabilidad frente a los rayos UV es otro punto débil: el PP se degrada más rápido que el PE bajo la luz solar, a menos que se añadan estabilizadores.
Lo mejor para: bolsas de alta gama para el comercio minorista, envases para aperitivos y dulces (BOPP), bolsas para esterilización médica y sacos tejidos para cereales a granel y fertilizantes.
| Propiedad | HDPE | LDPE | LLDPE | PP |
|---|---|---|---|---|
| Densidad | 0,94–0,97 g/cm³ | 0,91–0,94 g/cm³ | 0,915–0,940 g/cm³ | 0,90–0,91 g/cm³ |
| Resistencia a la tracción | Entre veinte y treinta megapascales | 8–15 MPa | Caída de dardo >200 g/µm | 30-40 MPa |
| Punto de fusión | 120–130 °C | 85–95 °C (Vicat) | 190–260 °C (extrusión) | 160–165 °C |
| Lo mejor para | Bolsas de la compra, bolsas de basura | Comercio minorista, bolsas para pan, fundas para prendas de vestir | Bolsas para el congelador, bolsas de gran resistencia | Productos de alta gama, BOPP, productos sanitarios |
Tipos de diseño y estructura: cómo se fabrican las bolsas de plástico
El material determina el tacto de la bolsa, pero el diseño determina lo que realmente puede hacer. La estructura de una bolsa determina cómo se llena, cómo se transporta, cómo se cierra y cómo se presenta en el estante. Hay cuatro dimensiones que definen el diseño de cualquier bolsa: método de carga (parte superior abierta, acceso lateral, volumen ampliable), método de transporte (tipo de identificador o ninguno), método de cierre (precinto de un solo uso, resellable o sin precinto), y método de visualización (en plano, colgado o de pie).
Bolsas planas, bolsas con fuelle y tubos de polietileno: las formas básicas
Las bolsas planas de polietileno son exactamente lo que su nombre indica: dos láminas de film selladas por tres lados y abiertas por el cuarto. Son las más sencillas, económicas y rápidas de fabricar: las versiones con sellado inferior alcanzan una producción de entre 250 y 500 bolsas por minuto con maquinaria estándar. Las variantes con sellado lateral son adecuadas para líneas de envasado automatizadas, en las que la máquina se encarga de abrir, llenar y sellar la bolsa.
Las bolsas con fuelle incorporan pliegues extensibles en los laterales o en la base, lo que permite que la bolsa contenga artículos más voluminosos y de formas irregulares sin que se estire ni se rompa. Un fuelle en la base convierte una bolsa plana en una que puede mantenerse en pie: la estructura fundamental de las bolsas de café en grano, los envases de comida para mascotas y los sobres de comercio electrónico. La profundidad de los fuelles suele oscilar entre 5 y 20 cm (2–8 pulgadas), y el aumento de volumen respecto a una bolsa plana de la misma anchura puede alcanzar entre un 30 % y un 50%.
El tubo de polietileno se sitúa en el extremo más sencillo del espectro: un rollo continuo de película disponible en anchos que van desde los 2,5 cm hasta más de 3 metros, que el usuario corta y sella a la medida deseada. Para envases de bajo volumen o de longitud variable, es la opción más económica por unidad.
Bolsas tipo camiseta, bolsas con asas y diseños para llevar: pensadas para tu comodidad
La bolsa tipo camiseta —la clásica camiseta de supermercado— es el diseño de bolsa de plástico más producido del mundo. Se trata de una bolsa de HDPE con asas integradas troqueladas a partir del cuerpo de la bolsa, que suele medir entre 30 y 46 cm de ancho por 46 y 61 cm de largo, con un grosor de entre 15 y 25 micras. La velocidad de producción alcanza entre 120 y 250 bolsas por minuto en máquinas de doble línea. El coste por unidad puede bajar de un céntimo cuando se producen en grandes cantidades.
Las bolsas con asas rizadas están fabricadas con LDPE, lo que les confiere una mayor flexibilidad y un tacto de alta calidad, y son el estándar en boutiques y grandes almacenes. Las bolsas con asas troqueladas llevan aún más lejos el concepto de asas separadas del cuerpo de la bolsa, con aberturas cortadas con precisión que crean un aspecto más elegante y acorde con la imagen de marca; son habituales en el comercio minorista de gama media-alta, donde la bolsa forma parte de la experiencia del cliente.
Las bolsas con asa reforzada incorporan una pieza de asa reforzada independiente, lo que aumenta la capacidad de carga hasta los 5-10 kg. Son adecuadas para artículos más pesados —libros, artículos de ferretería, alimentos a granel— en los que una asa integrada tipo «camiseta» se rompería. El sobrecoste respecto a una bolsa tipo «camiseta» es de aproximadamente 2 a 3 veces mayor, debido al material adicional y a la estación de sellado de asas adicional en la línea de producción.
Una realidad del sector de la fabricación de bolsas que conviene tener en cuenta: las máquinas para fabricar bolsas tipo camiseta y las máquinas para fabricar bolsas con asas de bucle blando son equipos fundamentalmente diferentes. Si se invierte en uno de ellos, no basta con cambiar el utillaje para producir el otro, un hecho que determina la estrategia de producción de todas las fábricas de bolsas.
Bolsas con cremallera, bolsas con cierre deslizante y cierres reutilizables: diseño que permite abrir y cerrar la bolsa varias veces
Las bolsas resellables resuelven un problema concreto: el producto que contienen se consume con el tiempo, no de una sola vez. Las cremalleras de cierre a presión son el diseño más habitual y rentable, y se utilizan para verduras congeladas, queso rallado y embutidos. Las cremalleras deslizantes incorporan un cursor de plástico que se desliza por la guía, lo que facilita la apertura y el cierre —algo importante para productos dirigidos a consumidores de la tercera edad o para bolsas que se abren decenas de veces, como los aperitivos a granel o la comida para mascotas—.
El reto técnico radica en la fuerza necesaria para abrir la cremallera. Si está demasiado apretada, los consumidores se quejan o devuelven el producto. Si está demasiado floja, la bolsa tiene fugas o, lo que es peor, pierde su barrera contra el oxígeno y provoca que el contenido se eche a perder. El punto óptimo del sector se sitúa entre 5 y 15 N de fuerza de apertura. Las cremalleras de doble carril pueden alcanzar una hermeticidad tres veces superior a la de los diseños de un solo carril, lo cual es importante para los granos de café, los frutos secos y otros productos sensibles al oxígeno.
En lo que respecta a la producción, la inserción de la cremallera requiere añadir una estación específica a la máquina de fabricación de bolsas, lo que reduce la velocidad de la línea de 250 a 500 bolsas por minuto (en el caso de las bolsas planas) a entre 100 y 150 en el caso de las bolsas con cremallera. El material de la cremallera —normalmente LDPE o PP— debe ser compatible con el polímero del cuerpo de la bolsa para evitar problemas de compatibilidad en el reciclaje.
Para los responsables de compras, una medida práctica de verificación: soliciten siempre a su proveedor los datos de las pruebas de fuerza de apertura de la cremallera. Este único parámetro es responsable de una parte desproporcionada de las quejas de los consumidores sobre los envases resellables.
Bolsas verticales, bolsas con fuelle inferior y estructuras especiales: envases listos para la venta
La bolsa vertical ha transformado el envasado para el comercio minorista en la última década. Basta con pasear por cualquier pasillo de aperitivos para comprender por qué: una bolsa que se mantiene en pie en la estantería, con un amplio panel frontal imprimible, un pliegue en la base que le aporta estabilidad y una estructura multicapa que garantiza su capacidad de barrera. Es el tipo de bolsa más sofisticado desde el punto de vista técnico —y el más caro de fabricar—.
Una bolsa vertical típica para alimentos utiliza un laminado de tres capas: PET de 12 micras para la superficie exterior de impresión y la rigidez, lámina de aluminio de 7 a 9 micras como barrera contra el oxígeno y la humedad, y PE de 50 a 80 micras para la capa interior de termosellado. Con la capa de lámina de aluminio se pueden alcanzar tasas de transmisión de oxígeno inferiores a 1 cc/m²/día, algo esencial para productos como el café, los frutos secos y la cecina, en los que la oxidación implica que el producto se eche a perder.
Las bolsas tipo caja de fondo plano llevan este concepto un paso más allá, con una base rectangular que ofrece una mayor estabilidad en el lineal y un aspecto más elegante. Las bolsas con boquilla incorporan una boquilla de vertido adaptada para productos líquidos, como detergentes para la ropa, bebidas deportivas y purés para bebés.
La realidad es que una máquina para fabricar bolsas verticales pertenece a una categoría de maquinaria totalmente distinta a la de una máquina para fabricar bolsas planas. Las velocidades de producción se reducen a entre 40 y 80 bolsas por minuto, los índices de desperdicio oscilan entre 5 y 81 TP3T frente a los 1–21 TP3T de las bolsas simples, y la propia máquina cuesta varias veces más. Por eso, la mayoría de las startups del sector alimentario compran las bolsas a fabricantes especializados en lugar de producirlas internamente: la barrera de entrada es realmente alta.
De la materia prima a la bolsa terminada: cómo se fabrica cada tipo
Todas las bolsas de plástico se fabrican de la misma manera —gránulos de polímero que se introducen en una tolva—, pero las diferencias son enormes en la fase de moldeado. La máquina que elijas determina qué tipos de bolsas puedes fabricar, y la calidad de esa máquina determina el grado de competitividad de tu producto. Comprender esta relación permite convertir los abstractos «tipos de bolsas de plástico» en decisiones concretas de producción.
Fabricación de película y preparación de la materia prima: el punto de partida de cada bolsa
El proceso de extrusión de película soplada es el punto de partida universal. Los gránulos de polímero entran en un cilindro calentado, donde un tornillo giratorio los funde y los presuriza. El polímero fundido sale a través de una matriz circular, formando un tubo delgado que se infla inmediatamente con aire —como si se inflara un globo en vertical— hasta convertirse en una burbuja de entre 2 y 4 veces el diámetro de la matriz. Esta relación de soplado (BUR) es un parámetro crítico: una BUR alta refuerza el film en la dirección transversal al estirar las moléculas lateralmente; una BUR baja favorece la resistencia en la dirección de la máquina.
El aire de refrigeración procedente de un anillo externo solidifica la burbuja, que a continuación pasa a través de marcos de colapso y rodillos de presión hasta convertirse en un tubo plano que se enrolla en bobinas. Las líneas modernas con refrigeración interna de la burbuja (IBC) pueden aumentar la producción entre un 30 % y un 50% y mejorar significativamente la uniformidad del espesor, lo que suele permitir amortizar la inversión en un plazo de 12 meses gracias a un mayor rendimiento y una menor cantidad de desechos.
El material es importante en esta fase. El HDPE requiere velocidades de enfriamiento más lentas (velocidad de línea de 30-80 m/min) debido a su alta cristalinidad. El LDPE funciona a mayor velocidad (50-150 m/min). El LLDPE exige temperaturas de fusión más altas y un mayor par motor. Las líneas de coextrusión multicapa —que utilizan tres o más extrusoras en una sola matriz— pueden combinar diferentes materiales en un solo film: una capa exterior de LDPE para facilitar la impresión, una capa intermedia de LLDPE para aportar resistencia y una capa interior de EVA para garantizar un buen sellado térmico a baja temperatura. El coste energético es entre un 40 y un 60 % mayor que el de una línea de una sola capa, pero la mejora en el rendimiento del film lo justifica para aplicaciones exigentes.
Procesos de fabricación de bolsas por tipo: cómo las distintas máquinas dan forma a las diferentes bolsas
Es aquí donde los caminos se separan y donde la relación entre el tipo de bolsa y el equipo de producción se hace evidente.
A Máquina para fabricar bolsas con camisetas somete el rollo de material, ya sea impreso o sin imprimir, a una secuencia de estaciones: desenrollado → sellado de la base → troquelado de las asas → corte de cada bolsa → apilado y recuento. La velocidad de producción oscila entre 120 y 250 bolsas por minuto en configuraciones de doble línea. La estación de troquelado es el elemento diferenciador clave, ya que crea las asas integradas que definen el formato de camiseta.
A máquina para bolsas planas / con sellado inferior es más sencillo y rápido: desenrollado → barra de sellado inferior → cuchilla de corte → apilado. Al no haber una estación de asas que ralentice el proceso, las velocidades alcanzan entre 250 y 500 bolsas por minuto. Las variantes de sellado lateral se sellan a lo largo de los bordes en lugar de por la parte inferior, lo que da como resultado bolsas más adecuadas para las líneas de llenado automatizadas.
A máquina para fabricar bolsas con cremallera añade una estación de inserción de cremallera y termosellado entre el desenrollado y la formación de la bolsa. Esta estación introduce el perfil de cremallera preformado (LDPE o PP, a juego con el material del cuerpo de la bolsa) en su posición entre las capas de película, donde unas barras calientes lo fijan en su sitio. La mayor complejidad reduce la velocidad de la línea a 100-150 bolsas por minuto y aumenta las tasas de desperdicio a 3-5%.
A máquina para fabricar bolsas verticales Es la más compleja del grupo. Gestiona simultáneamente varias bobinas (capa exterior de impresión, capa de barrera y capa interior de sellado), forma el pliegue inferior, realiza el sellado en varios lados y, a menudo, también integra una estación de cierre tipo cremallera. Las velocidades se reducen a entre 40 y 80 bolsas por minuto. Las tasas de desperdicio de entre 5 y 81 TP3T son normales y reflejan la complejidad que supone coordinar múltiples bandas de material y estaciones de sellado.
La distinción entre servoaccionamiento y accionamiento mecánico es relevante en todos los tipos de máquinas. Las máquinas servoaccionadas utilizan motores programables para cada eje de movimiento, lo que permite alcanzar una precisión de posicionamiento de ±0,1 mm y realizar cambios rápidos entre tamaños de bolsa mediante la selección de recetas en la pantalla táctil. Las máquinas mecánicas accionadas por levas son más baratas de adquirir, pero ofrecen una precisión de ±1,5 mm y requieren cambios físicos de levas para cambiar las dimensiones de las bolsas, un proceso que puede llevar horas. Para las fábricas que cambian con frecuencia el tamaño de las bolsas, las máquinas servoaccionadas suelen ser la mejor inversión a largo plazo, a pesar de su mayor coste inicial.
Para cualquiera que se inicie en la producción de bolsas, el proceso de toma de decisiones sobre el equipamiento es sencillo: en primer lugar, hay que determinar el tipo de bolsa al que se quiere dirigir (la venta a supermercados implica bolsas tipo camiseta; la venta a marcas de alimentación, bolsas con cremallera o bolsas verticales); en segundo lugar, hay que ajustar el presupuesto y las expectativas de volumen a la clase de máquina; en tercer lugar, hay que valorar si la flexibilidad que ofrecen los servomotores justifica el sobrecoste. Los fabricantes de maquinaria especializados en líneas de producción de varios tipos de bolsas —como KETE GROUP, cuya gama de productos abarca máquinas para bolsas tipo camiseta, máquinas para bolsas planas y sistemas para bolsas con cremallera— pueden ofrecer la orientación técnica necesaria para tomar esta decisión, pero la elección estratégica de qué tipos de bolsas producir siempre debe ser lo primero.
Control de calidad y normas de grosor: qué diferencia a las buenas bolsas de las malas
Para los compradores B2B, el control de calidad es la conversación que tiene lugar tras la negociación del precio, pero antes de la orden de compra. Una bolsa que falla en la práctica cuesta mucho más que los céntimos que se ahorran al recurrir a un proveedor más barato.
La tolerancia de espesor es el parámetro más básico. ±10% del espesor nominal es el valor de referencia del sector; ±5% indica que un proveedor mantiene un estricto control del proceso. Una variación del espesor superior a 15% provoca problemas en las fases posteriores del proceso: registro de impresión irregular, resistencia del sellado poco fiable y bolsas que fallan de forma impredecible bajo carga.
Entre los ensayos de laboratorio más importantes se encuentran la resistencia a la tracción (ASTM D882 — Muestra de 25,4 mm de ancho, longitud de medición de 50 mm, velocidad de ensayo de 500 mm/min), ensayo de impacto con caída de dardo (ASTM D1709 — medición de la energía necesaria para provocar la rotura en condiciones específicas) y la resistencia del sellado térmico (ASTM F88 — un mínimo de 15 N por cada 25 mm de anchura para envases destinados al sector alimentario). El coeficiente de fricción (COF, ASTM D1894) debe situarse entre 0,2 y 0,4 en el caso de las bolsas que se procesan en líneas de envasado automatizadas: si son demasiado resbaladizas, se deslizan fuera de las cintas transportadoras; si son demasiado pegajosas, se atascan.
Cada tipo de bolsa presenta sus propios defectos característicos. Las bolsas tipo camiseta adolecen de asas asimétricas cuando se produce una desviación en la alineación del troquelado. Las bolsas con cremallera fallan cuando el perfil de la cremallera se desprende del film —un problema de adhesión que se debe a una temperatura o presión de sellado insuficientes—. Las bolsas verticales presentan fugas en los sellados de las esquinas del fuelle inferior, donde tres o cuatro capas de material deben fusionarse perfectamente en un único ciclo de sellado. Una lista de comprobación práctica para la inspección de entrada —una muestra aleatoria de 10 bolsas, medir el grosor en 3 puntos de cada una, realizar una prueba de carga en las asas, una prueba de desprendimiento de los sellos y una prueba de fricción de la impresión— permite detectar la mayoría de los problemas antes de que lleguen al cliente.
Cómo elegir la bolsa de plástico adecuada: guía para elegir según el uso
En las secciones anteriores se ha ofrecido una visión técnica completa. En esta sección se reorganiza esa información en función de tu caso de uso concreto. Busca tu aplicación en la columna de la izquierda; el resto de la fila te indica qué debes comprar.
| Aplicación | Material recomendado | Tipo de bolsa recomendado | Espesor habitual | Consideraciones clave |
|---|---|---|---|---|
| Caja de un supermercado o tienda minorista | HDPE | Bolsa camiseta | 15–25 µm | El coste por unidad más bajo; capacidad de 3 a 5 kg; consulta la normativa local sobre plásticos de un solo uso |
| Tiendas boutique / tiendas de moda | LDPE | Asa troquelada o asa flexible | 40–60 µm | La imagen de marca y la transparencia son importantes; la calidad de impresión es un factor determinante a la hora de comprar |
| Pan, bollería, productos de panadería | LDPE | Plano / Sellado por la base | 25–35 µm | Se exige la certificación de seguridad alimentaria; transparencia para la visibilidad del producto |
| Alimentos congelados (verduras, carne, marisco) | Mezcla de LLDPE y LDPE | Bolso plano / con cremallera | 50–75 µm | La resistencia al impacto a bajas temperaturas es fundamental; resistencia a la perforación para productos con hueso |
| Aperitivos, dulces, café (expositor de estantería) | Laminado de BOPP o PET/PE | Bolsa vertical | 60-100 µm (multicapa) | La barrera de oxígeno es fundamental para la vida útil; la calidad de impresión influye en las decisiones de compra |
| Piezas industriales, ferretería, mercancías pesadas | Polietileno de alta densidad o polietileno lineal de baja densidad | Plano / Con fuelle | 75–150 µm | Resistencia a los pinchazos y a los desgarros; capacidad de carga de 10 a 25 kg |
| Productos sanitarios / esterilización | PP o HDPE | Plano / Autosellante | 50–100 µm | Compatibilidad con los métodos de esterilización (EtO, rayos gamma, vapor); no desprende fibras |
| Gestión de residuos (domésticos) | Mezcla de LDPE y LLDPE | Camiseta / Pantalón con cordón | 30–50 µm | Resistencia al desgarro para residuos irregulares; cordón ajustable para facilitar su uso en la cocina |
| Gestión de residuos (industriales y de la construcción) | Mezcla de LDPE y LLDPE | Plano / Con fuelle | 80–150 µm | Alta resistencia a los pinchazos; se recomienda considerar el uso de material reciclado (PCR) para cumplir con los requisitos de sostenibilidad. |
| Envíos de comercio electrónico | LDPE o LLDPE | Sobre de plástico / Plano | 50–80 µm | Opaco para mayor privacidad; tira adhesiva autosellante; precinto de seguridad opcional |
Cómo utilizar esta tabla: Empieza por tu producto: ¿qué vas a envasar, cuánto pesa y qué forma tiene? A continuación, comprueba los requisitos de presentación: ¿el cliente necesita ver el producto? Por último, confirma las restricciones normativas y presupuestarias. Errores comunes que hay que evitar: elegir únicamente en función del precio (una bolsa más barata y fina que se rompe supone un mayor coste total por devoluciones y daños), ignorar la compatibilidad con la línea de envasado (un COF incorrecto provoca atascos en la automatización) y pasar por alto la normativa del mercado de destino (la norma de compostaje EN 13432 de la UE no tiene equivalente en muchos mercados en los que las declaraciones de «biodegradable» siguen sin estar reguladas).
Alternativas sostenibles y respetuosas con el medio ambiente a las bolsas de plástico: ¿qué es lo que realmente funciona?
La sostenibilidad en el ámbito de las bolsas de plástico es un panorama en el que se entremezclan la innovación genuina, el bombo publicitario y soluciones bienintencionadas que fracasan en la práctica. A continuación, ofrecemos una evaluación sincera de lo que hay disponible, qué significan realmente las certificaciones y cuáles son las ventajas e inconvenientes.
| Solución | Base del material | Condiciones de degradación | Tiempo de degradación | Certificación | Limitación clave | Coste frente al PE convencional |
|---|---|---|---|---|---|---|
| PLA (ácido poliláctico) | Almidón de maíz / caña de azúcar | Compost industrial (58 °C, alta humedad) | 3 a 6 meses | EN 13432, ASTM D6400 | Transición vítrea a 55-60 °C: no admite el llenado en caliente; es frágil; contamina los flujos de reciclaje de PE | 3–5× |
| Mezcla de PBAT y PLA | Poliéster biodegradable de origen fósil + PLA | Compost industrial | 3 a 6 meses | EN 13432 | Es más flexible que el PLA puro; no obstante, sigue requiriendo una infraestructura de compostaje industrial. | 2–4× |
| Oxodegradable (aditivo EPI) | PE convencional + aditivo de sal metálica | La luz y el calor provocan la fragmentación | De 18 a 60 meses para fragmentarse | No existe ninguna norma internacional reconocida | Se fragmenta en microplásticos; no es biodegradable; está prohibido por la Directiva de la UE sobre plásticos de un solo uso. | 1,2–1,5× |
| Reciclado post-consumo (PCR) | HDPE/LDPE reciclado y repeliculado | N/A (economía circular, no degradación) | N/A | GRS (Norma Global de Reciclado) | Color grisáceo, posible olor, pérdida de propiedades mecánicas de 10–20%; las restricciones relativas al contacto con alimentos varían según la jurisdicción | 1,2–1,8× |
| Bolsas de papel | Papel Kraft | Degradación natural | 1-2 meses | FSC (aprovisionamiento forestal) | No son resistentes al agua; su capacidad de carga es muy inferior a la del polietileno; su fabricación consume cuatro veces más energía y el doble de agua que las bolsas de polietileno. | 2–3 veces |
| Reducción del espesor (aligeramiento) | PE convencional, más fino | N/A | N/A | No se requiere ninguna certificación especial | Los límites de rendimiento físico restringen el clareo; actualmente, esta es la vía «sostenible» más pragmática para los usuarios industriales | 0,8–0,9× |
EN 13432 — la norma europea para envases compostables industrialmente — exige cuatro requisitos: una biodegradación ≥90% en un plazo de 6 meses a 58 °C (EN ISO 14855-1), desintegración en ≤10% fragmentos de más de 2 mm en un plazo de 12 semanas, ausencia de efectos negativos en el proceso de compostaje y ausencia de ecotoxicidad en el compost final (verificado mediante ensayos de crecimiento vegetal según la norma OCDE 208).
La incómoda verdad: las condiciones del compostaje industrial —58 °C, 50–60% de humedad, aireación continua— no son las mismas que las de un cubo de compostaje doméstico. Si una bolsa de PLA se comercializa en un mercado que carece de infraestructura de compostaje industrial, persistirá en el medio ambiente durante años, siendo, desde el punto de vista de los residuos, prácticamente idéntica a una bolsa de plástico convencional. Antes de optar por cualquier opción «biodegradable», comprueba que tu mercado de destino cuente realmente con la infraestructura de recogida y tratamiento necesaria para gestionarla.
En la mayoría de las aplicaciones industriales y B2B actuales, reducción del calibre —utilizar menos material para conseguir el mismo rendimiento mediante el uso de resinas de mejor calidad y un mejor control del proceso— es la medida de sostenibilidad más rentable y con un impacto realmente significativo. Reduce el consumo de material, disminuye el peso del transporte y reduce la huella de carbono sin necesidad de crear nuevas infraestructuras de reciclaje o compostaje que quizá ni siquiera existan.
Poniendo todo en su sitio
No es necesario que te aprendas de memoria todas las densidades de los polímeros ni todas las velocidades de las máquinas para tomar una buena decisión a la hora de elegir una bolsa de plástico. Lo que sí necesitas es un modelo mental claro: el material establece el mínimo en cuanto a rendimiento y coste, el diseño determina lo que la bolsa puede hacer realmente y el proceso de fabricación decide si puedes fabricarla tú mismo o si tienes que comprársela a un transformador.
Si hay algo que debas recordar de esta guía, que sea esto: la pregunta nunca es simplemente «¿qué tipo de bolsa de plástico?», sino «¿qué material, con qué estructura, fabricada con qué maquinaria y para qué mercado?». Cada respuesta reduce las opciones. Una marca de alimentos congelados necesita LLDPE, no porque sea el más barato, sino porque la resistencia al impacto a bajas temperaturas es imprescindible cuando una bolsa de pollo congelado cae al suelo de un almacén. Un tostador de café que elige entre una bolsa plana y una bolsa con fondo rígido está, en realidad, eligiendo entre parecer un producto básico o parecer una marca. El propietario de una fábrica que se decide entre una máquina de bolsas tipo camiseta y una de bolsas con cierre está apostando por los clientes a los que quiere atender durante los próximos diez años.
La bolsa de plástico es un producto sencillo. Pero conseguir que sea la adecuada no lo es. Por eso, comprender el panorama completo —materiales, diseño, fabricación— se traduce en mejores decisiones.
Referencias
- ASTM International. «ASTM D4976-12a(2020) — Especificación estándar para materiales de polietileno destinados al moldeo y la extrusión». 2020. https://www.astm.org/d4976-12ar20.html
- Federación Británica de Plásticos. «Normas de compostabilidad — EN 13432». https://www.bpf.co.uk/Topics/Standards_for_compostability.aspx
- ASTM International. «ASTM D882-18 — Método de ensayo estándar para determinar las propiedades de tracción de láminas finas de plástico». https://www.astm.org/d0882-18.html
- ASTM International. «ASTM D1709-22 — Métodos de ensayo estándar para determinar la resistencia al impacto de las láminas de plástico mediante el método del dardo en caída libre». https://www.astm.org/d1709-22.html
- ASTM International. «ASTM F88-21 — Método de ensayo estándar para determinar la resistencia de sellado de materiales de barrera flexibles». https://www.astm.org/f0088-21.html
- ASTM International. «ASTM D1894-14 — Método de ensayo estándar para determinar los coeficientes de fricción estáticos y cinéticos de películas y láminas de plástico». https://www.astm.org/d1894-14.html
- ISO. «ISO 14855-1:2012 — Determinación de la biodegradabilidad aeróbica final de los materiales plásticos en condiciones controladas de compostaje». https://www.iso.org/standard/78712.html
- KETE GROUP LIMITED. Página web de la empresa. https://www.ketegroup.com/
- KETE GROUP LIMITED. Página de contacto. https://www.ketegroup.com/contact/

