 ZH
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 MS

紙袋市場——為何設計決策比以往任何時候都更為重要
全球紙袋市場正處於結構性增長軌道上。該市場在 2024 年的市值約為 $5.99 億,預計到 2030 年將達到 $8.29 億,年複合增長率為 5.57%(360iResearch(2025年)。這些數字背後反映出:已有超過170個國家頒布了某種形式的一次性塑膠限制措施;電子商務包裝需求持續攀升;而目前有72%的消費者表示,企業對永續發展的承諾會影響他們的購買決策。
對企業家和工廠經理而言,這種成長既代表著機會,也隱藏著一個關鍵的陷阱。大多數初次涉足紙袋生產的業者都會犯同樣的錯誤:他們先去選購機器,然後才思考這台機器能生產什麼樣的紙袋。正確的順序應該是相反的。紙袋的設計——尺寸、袋底樣式、材質、提把——決定了所有後續的生產要求。一旦設計失誤,您將擁有一台昂貴的機器,卻無法生產市場真正需要的紙袋。
就連全球最知名的品牌,也都是透過艱辛的經驗才學到這個教訓。當樂高(LEGO)將其標誌性的積木套組包裝從塑膠轉為紙質時,該公司測試了超過 180 種不同的紙張類型和 15 種原型,才最終確定了一種可行的設計(數位製造(2025年)。他們所面臨的挑戰——對濕度的敏感性、高速下的抗撕裂性,以及材料性能不穩定——正是每家紙袋製造商都必須應對的挑戰。
大多數關於紙袋設計的線上內容,僅止於探討流行趨勢與材質。其中所欠缺的——而本文剩餘部分將提供——正是如何將設計決策轉化為機器需求。讀完本文後,您不僅會了解如何設計紙袋,更能掌握如何確保您的設計能夠高效地進行大規模生產。
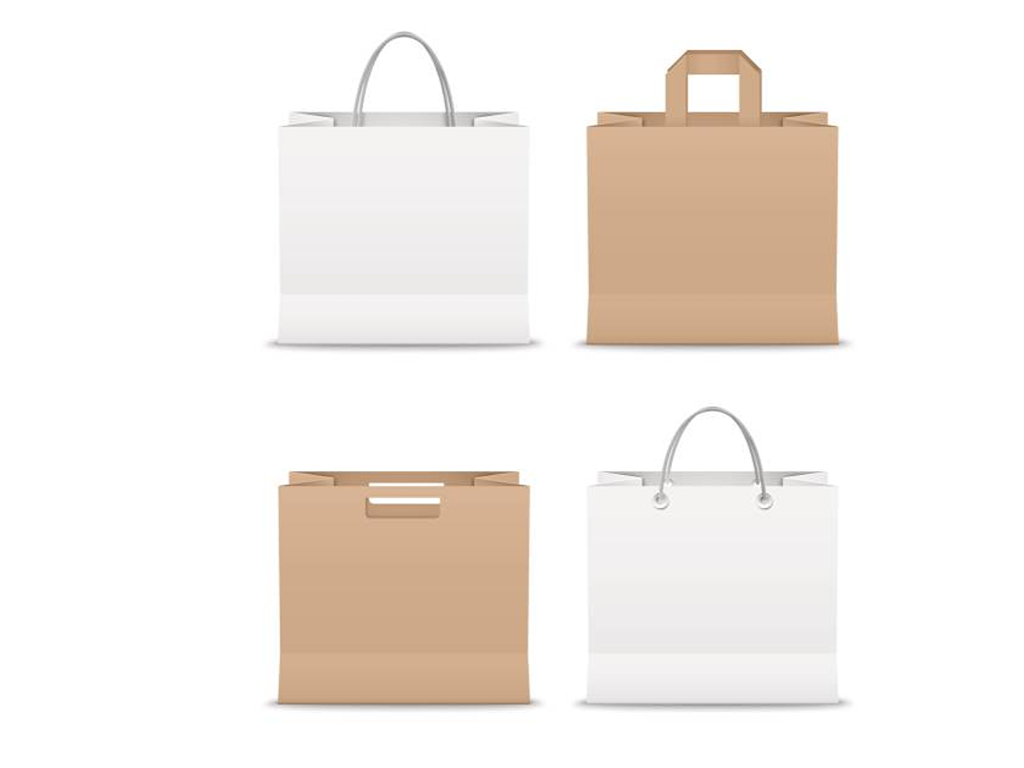
紙袋的構造解析——核心結構設計要素
每個紙袋都由三個數字來定義:寬度 × 底摺 × 高度。若您無法確切地指定這三個尺寸,就還沒有準備好與機器供應商洽談。以下是決定這些數值的結構要素,以及規範這些數值的工程準則。
尺寸基礎知識——寬度、補角、高度及其相關規則
紙袋的規格說明首先列出三項尺寸,順序始終為 寬 × 長 × 高:
- 寬度 (W): 正面面板尺寸,係指橫跨包袋前面的測量值。此尺寸決定了包袋的視覺佔地範圍,以及其能容納的商品最大寬度。
- Gusset (G): 這種可擴展的側邊摺疊設計,能讓平坦的袋子展開成立體容器。側邊摺疊處的運作原理類似手風琴的風箱——收起時,袋子可平放以便儲存和運輸;展開時,則能形成深度。
- 高度 (H): 從底部摺痕到頂部邊緣(或帶提手的包袋上提把的固定點)的距離。
有兩條工程準則規範了這些尺寸之間的關係。首先,為了確保袋子能正常展開,袋底褶的寬度應等於袋身寬度的 60% 至 70% —— 一個寬 10 英吋的袋子,需要 6 至 7 英吋寬的袋底褶,才能在包覆方形或矩形物體時正確展開(FTC 造紙機, 2024)。其次,長寬比若介於 1.5 至 2.0 之間,可最大限度地提高標準捲材寬度的材料利用率。
有一項細節常讓新手感到意外:紙張的纖維走向必須與袋身高度垂直。紙張在纖維走向方向上的強度最高——也就是造紙過程中多數纖維對齊的方向——因此將纖維走向設定為垂直,能將袋子的承載能力優化至最佳。若纖維走向指定不當,撕裂強度可能會降低 30% 或更多。
標準零售袋的尺寸提供了一個實用的參考框架:
| 尺寸類別 | 典型尺寸(寬×深×高,公分) | 常見應用 |
|---|---|---|
| 小 | 11 × 6 × 14 | 珠寶、化妝品、小禮物 |
| 中 | 18 × 10 × 23 | 書籍、小型服飾、配件 |
| 大 | 26 × 12 × 32 | 服飾、鞋類、多種商品 |
| 特大號 | 31 × 12 × 42 | 外套、盒裝產品 |
| 葡萄酒袋 | 12 × 9 × 39 | 葡萄酒與烈酒瓶 |
就重型工業用袋而言,多層結構能大幅提升承重能力:5層袋的承重能力約為6.8公斤,而採用加固車縫的10層袋則可接近27公斤。
襠部結構與底部樣式——決定包包功能的兩大關鍵因素
紙袋設計中最常被忽略的變因,正是側襟與袋底的樣式——而這兩者對機台選型卻具有最大的影響。在開始評估設備之前,務必先了解三種主流的袋底樣式。
V 型底(收口底)
V 型底是紙袋界的「主力軍」。當紙袋處於平摺狀態時,底部會摺疊成尖銳的「V」字形;展開後,則形成狹長的矩形底座。這是標準的雜貨袋——生產成本經濟實惠,適合承載輕至中量的物品,並透過 V 型底紙袋機生產,產能可達每分鐘 500 只。常用材質為35–80 GSM的牛皮紙。若您的目標市場是食品包裝、麵包袋或輕量零售袋,V型底紙袋很可能是您的首選。
方形底袋(SOS — 自動開口袋)
由查爾斯·斯蒂爾韋爾(Charles Stilwell)於 1883 年發明的方形底袋,其側邊採用褶皺設計,使其能自行直立——這項看似簡單的創新,卻徹底改變了零售包裝產業。平坦的矩形底座不僅提供穩定性,更展現出高檔的外觀。SOS 製袋機比 V 形底製袋機結構更為複雜,運作速度為每分鐘 150 至 280 個,適用紙張克重為 80 至 140 克/平方米。對於零售購物袋、服裝包裝,以及任何需要袋子保持敞開狀態以便免提裝填的應用場合,方形底袋已成為業界標準。
帶階梯式層壓板的夾底(工業級)
針對重型應用——例如水泥、麵粉、化學品、動物飼料——階梯式層壓夾緊底部的設計,能將應力分散至封口處的多層交錯結構中。其工程效益顯著:在受控測試中,階梯式層壓結構將平均抗墜落強度從 171 英吋提升至 291 英吋,相較於平切式替代方案,70% 規格的表現更為優異。此類袋子需使用多層管狀袋機進行生產,其設備類別與零售袋機截然不同。
避免結構失效——載荷分布、應力集中點與測試
了解紙袋為何會失效,比死記硬背設計規則更有助於學習。生產過程中絕大多數的結構性問題,可歸因於以下四種失效模式:
底部噴發 當袋內物品的重量超過袋底的密封強度時,便會發生此情況——這是雜貨與零售袋中最常見的破損原因。未經提把加固的單層牛皮紙袋,通常在承重約 1.8 公斤時便會破裂。解決方法是在袋底嵌入加固紙板(承重超過 3 公斤時使用 0.5–1.0 毫米厚的灰板),或針對工業用途採用階梯式多層結構。
處理撕裂現象 這種情況發生在提把的固定點無法均勻分散負荷時。提把、結扣、加固補片與基底紙構成了一個整體系統——僅升級提把材質卻忽略補片,是一種常見的「得不償失」做法。對於超過 5 公斤的負載,加固補片應至少為 150 GSM,且寬度應為提把固定區域寬度的兩倍。相較於單結固定方式,將扭轉紙提把打成雙結可將抗拉強度提升約 40%。
側板破裂 問題源於襯片摺痕處,在機械成形過程中反覆摺疊會形成微細摺痕,導致應力集中。在成形過程中採用較大的襯片角度與較平緩的摺曲半徑,可降低此風險。
因潮濕而導致的強度降低 是「沉默的殺手」。當紙張的含水率超過 10% 時,其抗拉強度會下降 30–50%。根據 ISO 287 標準,製造過程中的最佳含水率範圍為 6–8%。這意味著進料紙張的儲存條件——溫度、濕度及存放期限——會直接影響生產品質。
在正式量產前,應透過測試驗證設計。關鍵標準包括用於評估耐磨性的 ASTM D5264、用於評估抗撕裂性的 ASTM D6242,以及一項經驗法則:測試負載應等於預期使用重量的 150%。
材料至關重要——紙張等級、塗佈與永續性的權衡
紙張的選擇不僅關乎外觀。它還決定了抗撕裂強度、與生產線速度的相容性,以及最終每袋的成本。「牛皮紙」並非單一種類——它涵蓋了廣泛的等級、纖維組成及性能特徵。
紙張等級、GSM 及強度-成本方程式
克重——依據 ISO 536 標準以每平方公尺克數(GSM)為單位——是紙張規格的通用標示。它也是對機器性能影響最直接的參數。
| 紙張等級 | 典型的 GSM 訊號範圍 | 最佳應用程式 |
|---|---|---|
| 天然棕色牛皮紙 | 80–150 | 食品雜貨、綜合零售、環保品牌 |
| 漂白白色牛皮紙 | 120–170 | 現代零售、咖啡廳、服飾 |
| 塗布美術紙(C1S/C2S) | 128–300 | 奢侈品零售、化妝品、高端品牌 |
| 再生牛皮紙(80–100% PCW) | 70–120 | 以循環經濟為定位的品牌 |
| 特殊效果(有紋理、珠光、染色) | 150–250 | 頂級限量版包裝 |
有四項機械性能決定某種紙張品級是否適合用於製袋。機向拉伸指數應介於 80–120 Nm/g 之間(ISO 1924-3)。抗爆指數應達到 5.0–6.5 kPa·m²/g(ISO 2758)。機向彎曲抗力指數應介於 115–300 Nm³/kg³ 之間(ISO 2493-1)。此外,至關重要的是,針葉木纖維含量應至少達到 70% —— 來自松樹和雲杉等針葉樹種的長纖維,能提供短硬木纖維無法比擬的抗撕裂性。
克重與機器速度之間存在直接的權衡關係。紙張克重每增加 10 GSM,其彎曲剛度便會隨之提高,這會增加紙張通過機器摺疊工位時的成形阻力。實際結果是:一台在 80 GSM 牛皮紙上額定產能為每分鐘 280 件的機器,在 120 GSM 紙張上可能僅能達到每分鐘 220 至 240 件的產能。這並非機器故障——而是材料物理特性所帶來的限制,您應將此因素納入設計規格與產能預測的考量之中。
塗層、阻隔層與多層結構
單層紙袋的性能存在上限。透過塗佈與多層結構,可以突破這個限制——但這也意味著製紙機的複雜度與資本投資將產生顯著變化。
在塗層方面,業界正迅速從傳統的聚乙烯(PE)複合工藝轉向水性及生物聚合物替代方案。以 Smart Planet Technologies 的 HyperBarrier 塗層為例,其氧氣阻隔性能比傳統塗層高出 20 倍,水蒸氣阻隔性能則高出 15 倍,同時將塑膠含量減少 40% —— 這種結合同時滿足了性能與永續性的要求。水性壓克力與 PVOH(聚乙烯醇)塗層雖具備生物可分解性,但代價是乾燥時間較長(3–8 秒,相較於 UV 固化塗層的不到 1 秒),這直接影響生產線的運行速度。
多層結構則遵循不同的原理。典型的三層工業麻袋通常會結合內層的聚乙烯層(用於防潮)、中層的牛皮紙層(用於提供結構強度),以及外層的牛皮紙層(作為印刷表面)。各層在底部封口處以階梯式錯位方式黏合——每層均與下一層錯開——藉此將拉伸應力分散至更大的黏合面積上。層間黏合強度應超過每 15 毫米 2.5 牛頓,以防止在裝填及搬運過程中發生分層。
就機械層面而言:多層袋需要多個放捲架、層間對位系統,以及更複雜的袋底成型工位。單層 V 形底製袋機與三層工業用管狀袋機在根本上是截然不同的機器——並非彼此的升級版本。
永續發展資歷——認證、法規與誠實的取捨
關於紙袋的永續性討論,往往被過度簡化。要進行客觀的評估,必須從這個現實出發:生產一個紙袋所需的能源約為生產一個一次性塑膠袋的四倍,耗水量約為其一百倍,而產生的固體廢棄物重量則約為其七倍(愛荷華州自然資源部(DNR)/BCAL 研究; 聯合國環境規劃署(UNEP)的薈萃分析, 2020).
這並非反對紙袋的論點——而是為了闡明紙製品的環保優勢究竟何在。紙製品的優勢在於其生命週期的末端:它能在數週至數月內自然分解,而非歷經數世紀;可透過既有的纖維回收流程進行再利用;且不會以海洋微塑膠污染的形式長期殘留。紙製品的環保價值在於循環經濟,而非碳足跡。
對生產商而言,認證將這些行銷宣稱轉化為可驗證的標準。在大多數已開發市場中,FSC(森林管理委員會)或 PEFC(森林認證認可計畫)的產銷監管鏈認證是基本要求。若要宣稱產品具有生物可降解性,則必須取得堆肥化認證——例如 DIN CERTCO、TÜV Austria OK compost 以及 BPI(生物可降解產品協會)認證。在歐盟,《包裝與包裝廢棄物法規》(PPWR)將自 2025 年起分階段實施,其中規定了強制性的回收材料最低含量及可回收性要求。在美國,聯邦貿易委員會(FTC)的《綠色指南》(Green Guides)則規範了環保行銷宣稱的實證依據。
設計層面的優化措施,在不改變紙袋功能的前提下,能顯著降低環境足跡。將再生纖維含量提高 10 個百分點,可減少約 5–8% 的碳足跡,此數值已涵蓋收集、分類及再製漿所需的能源消耗。輕量化——透過設計優化在維持功能強度的同時降低每平方公尺克數(GSM)——可同時減少材料用量與運輸重量。此外,若從採用生物質熱電聯產的造紙廠採購紙張,相較於依賴電網供電的造紙廠,可將有效碳足跡減少 30% 或更多。
設計決策如何驅動機器需求——關鍵的轉換步驟
在紙袋生產過程中,最代價高昂的錯誤並非買錯機器——而是未釐清哪台機器能生產該款紙袋,便貿然進行設計。每項設計決策都會連帶影響對機器的需求。本節內容將為您充當解讀橋樑。
袋型 → 機器類型 — 哪種機器能生產哪種袋子
袋子設計與機器型號之間的關聯性並不具彈性。V 形底機無法生產方底袋;而基本的方底機則無法在生產線上直接安裝扭紙提把。在確定袋子設計之前,若能先了解這些固定的對應關係,便能避免最昂貴的返工情況。
| 包款風格 | 所需機器類型 | 典型速度 | 紙張克重 (GSM) | 概略價格範圍 |
|---|---|---|---|---|
| V-Bottom(雜貨、食品、麵包) | V型底紙袋機 | 每分鐘 50 至 500 件 | 35–80 | 一千至四千五百至八千 |
| 方形底座(零售購物) | SOS 方形底座機 | 每分鐘 150 至 280 件 | 80–140 | 每公噸 75 至 150 K,需 1 至 4 公噸 |
| 方底 + 內嵌式柔版印刷 | SOS 機台 + 2/4 色柔版印刷單元 | 每分鐘 120 至 250 件 | 80–140 | 每公噸 1 至 4 公噸,總量為 150,000 至 350,000 公噸 |
| 全自動扭轉式提把袋 | SOS + 繩索握把成型 + 安裝 | 最高每分鐘 230 件 | 80–140 | 一千至兩千兩百至一千五百三十 |
| 食品級紙袋 | 高速夾底食品袋包裝機 | 最高每分鐘 500 件 | 30–80 | 每公噸 120K 中含 1 至 4 公噸 |
核心組件品牌對價格和可靠性均有顯著影響:採用三菱或安川可程式邏輯控制器(PLC)、NSK 軸承以及諾德森熱熔膠系統所組裝的機器,雖然售價較高,但能提供更穩定的產出,且保養間隔更長。
尺寸範圍 → 機器規格 — 避免尺寸不符的陷阱
除了紙袋款式之外,尺寸不符是買家選錯機型的第二大常見原因。每台紙袋生產機在可生產的紙袋尺寸上都有嚴格的機械限制,而這些限制是由實體組件所決定的——包括放捲架的寬度、成形滾筒的直徑,以及輸送機構的行程長度。
讓我們來看看一個實際案例。以 XKJD-350 為例,這是一款具代表性的中階機型,在長型格式設定下,可處理 80 至 350 公釐寬度的袋子,以及 400 至 760 公釐長度的袋子。若您目標的包裝袋設計需要寬度為 400 毫米的包裝袋,這台機器便無法生產——其成形肩部根本無法容納如此寬度的紙張。您需要升級至 450 毫米或 550 毫米級別的機器。
尺寸設定的工作流程應依此順序進行:首先定義最小與最大的目標袋子尺寸,接著尋找其規格範圍能輕鬆涵蓋這兩者的機器。若您計畫同時生產小型珠寶袋(寬 11 公分)與大型服裝袋(寬 31 公分),則需要一台最小寬度為 11 公分或以下、最大寬度為 31 公分或以上的機器。部分機台側重於寬廣的規格範圍;另一些則針對狹窄的規格範圍進行優化,以實現更高速度。伺服驅動機台在換模時間方面也具備顯著優勢:換模時間僅需 5 至 15 分鐘,相較於機械調整機台的 30 至 60 分鐘——在多 SKU 生產環境中,此差異將迅速累積。
材料 → 生產速度與產能 —— 為何紙張選擇會影響產出
即使袋子的款式和尺寸與機器完全匹配,材料選擇仍會帶來第三層限制。機器的額定速度是在最佳條件下測得的——通常使用標準尺寸的中等克重牛皮紙。一旦更換材料,實際產能就會隨之改變。
有三種材料與機台之間的相互作用特別重要。首先,克重與速度的關係:隨著克重增加,彎曲剛度會隨之上升,每個成形工位需要更大的力道和更長的時間來摺疊紙張。經驗法則指出,每增加 10 GSM,速度應降低 5–15%。其次,表面摩擦:塗佈紙的表面摩擦力低於未塗佈牛皮紙,這意味著若未重新校準紙幅張力,送紙輥可能會打滑。對於塗佈紙張,通常需將張力降低 20–30%,以同時防止打滑與塗佈層磨損。第三,含水率:紙張若超出 6–8% 的最佳範圍,便會導致成型問題——過乾會使紙張在摺痕處開裂;過濕則會導致膠水吸收不均,延長固化時間,並可能在堆疊過程中導致底部封口開裂。
黏合劑系統本身便設有速度上限。水性黏合劑需要 3 至 8 秒的開放時間才能固化,這在某些袋子結構的生產過程中,實際上限制了生產線的速度。熱熔黏合劑在不到一秒內即可固化,並能支援更高的產能,但耗材成本較高,且若熱熔黏合劑污染了紙張回收流程,將降低回收率。
正是這些互動因素,使得多數初次接手者發現,從設計到量產的轉化過程比預期中更為複雜。一款在紙面上看起來完美的包款設計,在生產現場的表現卻可能大打折扣——這並非因為設計或機器有瑕疵,而是因為材料與機台的搭配並未經過工程設計。
在這個製程階段,與能提供工程級售前諮詢的製造商合作,將顯得格外重要。在 KETE,專案工程師會在報價階段審查您的目標紙袋設計——在推薦機器配置之前,先確認您的尺寸、材質及速度目標是否內部一致。這一步驟的設計審查,結合使用您指定的紙張進行免費樣品生產,能在問題演變成代價高昂的錯誤之前及早發現不符之處。若您希望針對現有機器選項對紙袋設計進行技術評估,可透過以下方式聯繫 KETE 的專案工程師: 聯絡頁面.

把手、承重能力與表面處理——功能與美學的層面
提把決定了使用者與紙袋之間的首次實體互動,而表面處理則決定了品牌給人的印象。這兩者都是附加的決策——它們在基礎袋身設計之上層層疊加,並相應地增加了生產機台的複雜度。
提把固定系統在工程設計上應與袋身同樣受到重視。袋內應加裝一片加固補片——克重至少 150 GSM,寬度至少為固定區域寬度的兩倍——藉此將提把結點的集中載荷分散至更廣的紙張區域。與單結固定方式相比,將扭轉紙提把採用雙結固定,可將抗拉強度提升約 40%。這些細節雖對終端消費者而言不可見,卻決定了提袋能否安然完成從商店到家中的旅程。
表面處理技術——啞光或亮光覆膜、燙金、壓花、局部UV上光——能增添視覺差異性,且在高端零售領域中日益受到重視。每種技術都需要額外的機台工位或獨立的後製工序。覆膜單元會使基礎機台成本增加約 20–40%。對大多數入門級生產商而言,將後製工序外包給專業加工商,比自行在廠內處理更具資本效益——至少在產量足以支撐這項投資之前是如此。
從設計到現實——端到端的生產工作流程與如何選擇合適的機器
優秀的紙袋設計是一個過程,而非單純的一幅圖稿。以下這個七步驟的工作流程,將引導您從概念發想到實際生產,而最後一節則提供了一個評估機器供應商的框架。
7 步驟的製作工作流程
步驟 1:界定您的目標市場與包款類型。 您的客戶是誰?他們需要什麼樣的袋子?麵包店需要 V 型底麵包袋;服飾零售商則需要方底購物袋。僅此一項決定,就能將您的機器選項縮小約 80%。
步驟 2:指定尺寸與材質。 根據袋子將裝載的產品,確定寬度 × 長度 × 高度(W × G × H),並預留 20–30% 的空間,以便於裝填。根據載重要求及品牌定位,選擇紙張等級與克重(GSM)。
步驟 3:將設計規格對應至機器參數。 請根據上一節所述的選型框架,確定哪些機型類別、尺寸範圍及速度等級符合您的設計需求。將規格無法滿足您袋子尺寸要求的機型排除在外。
步驟 4:製作實體樣品。 請在目標機器上使用您指定的紙張,至少運行 100 至 200 個樣品袋。統計顯著性至關重要——僅進行五個樣品袋的測試,根本無法反映量產的一致性。
步驟 5:進行破壞性測試。 將樣品裝載至 150% 的預期使用重量。檢查破損點。若袋子始終在提把接合處或底部封口處破損,請在投入量產前重新檢視這些設計要素。
步驟 6:確定機器配置並完成購買。 確定機器規格,包括所有選配模組(列印、把手安裝、窗戶修補)。確認交貨期、付款條件、安裝時程及保固範圍。
第 7 步:安裝、調試、培訓及逐步提升產能。 標準機台的安裝(含操作員培訓)需時 3 至 7 天;客製化配置的生產線則可能需要 7 至 14 天。請預留生產爬坡期的預算——預計在投產後的頭 4 至 6 週內,產能效率將穩定在額定產能的 80% 至 90% 之間。
如何評估機械供應商
除了規格和價格之外,有五項供應商特質能將長期生產合作夥伴與僅進行交易型設備銷售的供應商區分開來:
- 設計審查能力: 供應商會審查您的包款設計,並確認該設計能否在他們推薦的機器上生產嗎?還是他們只是直接報價標準款式,而未針對您的規格進行討論?
- 購買前試用: 在您決定下單之前,他們會先使用您指定的紙張材質並依照您要求的尺寸進行試印嗎?
- 元件透明度: 核心組件(PLC、伺服馬達、軸承、塗膠系統)是否來自公認的品牌,且當地有完善的售後服務支援?三菱、安川、西門子、NSK 及諾德森是業界的標竿,而非奢侈品。
- 安裝與培訓: 報價中是否包含現場安裝、調試及操作員培訓——還是這些項目會以獨立的明細項目另行報價?
- 保固與技術支援的回應速度: 業界標準保固期為一年。部分製造商針對特定機型將保固期延長至兩年,並針對在正常使用下受損的非耗損性零件提供免費更換服務。請確認服務回應時間的承諾——對全球買家而言,具備遠端視訊支援能力的 24 小時技術回應,是合理的最低期望標準。以 KETE 為例,該公司提供為期一年的標準保固,針對非人為錯誤造成的損壞提供免費零件更換服務,並維持 24 小時技術回應,同時提供全球現場安裝與培訓支援(KETE).
紙袋市場會獎勵那些能將設計成功轉化為實際生產的製造商。這項商機確實存在——數十億美元的市場成長、法規的助力,以及不斷轉變的消費者偏好,正使許多地區的需求增長速度超越供應。然而,阻隔商機與實際執行之間的障礙並非資金,而是知識:必須清楚知道該設計什麼、如何制定規格,以及哪台機器能以市場所需品質與產量來生產。本指南已為您提供框架,下一步便是與機器合作夥伴進行洽談,由其根據實際生產限制來驗證您的設計。
參考文獻
- 360iResearch。《按材質類型、款式、容量劃分的紙袋市場——2025-2030 年全球預測》。2025 年。 https://www.giiresearch.com/report/ires1676830-paper-bags-market-by-material-type-style-capacity.html
- 《Manufacturing Digital》。「為什麼要把樂高積木裝進紙袋這麼複雜?」2025年。 https://manufacturingdigital.com/articles/why-is-packing-lego-in-paper-based-bags-so-complicated
- FTC 造紙機。「了解為何 ISOS 紙製提袋需要方形底。」2024 年。 https://ftcpapermachine.com/isos-paper-carry-bag-making/
- 愛荷華州自然資源部(DNR)/生物多樣性與氣候行動辦公室(BCAL)。《購物袋的生命週期評估》。 https://www.iowadnr.gov/Portals/idnr/uploads/waste/smm_plasticssubcommitteemeeting2summary.pdf
- 聯合國環境規劃署/氣候技術與創新中心(UNEP / CTCN)。《一次性塑膠袋及其替代方案:基於生命週期評估的建議》。2020年。 https://www.ctc-n.org/resources/single-use-plastic-bags-and-their-alternatives-recommendations-life-cycle-assessments
- KETE GROUP。「聯絡我們。」 https://www.ketegroup.com/contact/
- KETE GROUP。「首頁。」 https://www.ketegroup.com/

