 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

紙袋市場――なぜデザイン上の判断がこれまで以上に重要なのか
世界の紙袋市場は、構造的な成長軌道に乗っている。2024年の市場規模は約$5.99億であり、2030年までに$8.29億に達すると予測されており、年平均成長率5.57%で拡大すると見込まれている(360iResearch(2025年)。これらの数字の背景には、170カ国以上が何らかの形で使い捨てプラスチックの規制を施行していること、Eコマースの梱包材需要が引き続き増加していること、そして現在72%の消費者が、持続可能性への取り組みが購入決定に影響を与えると回答していることが挙げられます。
起業家や工場管理者にとって、この成長はチャンスであると同時に、重大な落とし穴でもあります。紙袋製造に初めて参入する企業のほとんどは、同じ過ちを犯します。まず機械を探し、それからその機械でどのような袋が作れるかを考えるのです。正しい順序は逆です。袋のデザイン――寸法、底の形状、素材、取っ手――が、下流工程のあらゆる要件を決定づけるのです。デザインを誤れば、市場が実際に求めている袋を生産できない、高価な機械を抱えることになってしまいます。
世界有数の大手ブランドでさえ、この教訓を痛いほど身をもって学んできました。レゴ社が、その象徴的なブロックセットのパッケージをプラスチック製から紙製へと切り替えた際、実用的なデザインにたどり着くまでに、180種類以上の紙と15種類の試作品をテストしました(デジタル製造(2025年)。彼らが直面した課題――湿度への敏感さ、高速時の耐引裂性、材料挙動のばらつき――は、すべての紙袋メーカーが対処しているのと同じ課題である。
紙袋のデザインに関するオンライン上のコンテンツの多くは、トレンドや素材の説明にとどまっています。そこで欠けている点――そしてこの記事の残りの部分で解説する内容――は、デザインの決定事項を製造上の要件に落とし込む方法です。この記事を読み終える頃には、紙袋の設計方法だけでなく、そのデザインを大規模かつ効率的に製造できるようにする方法も理解できるようになるでしょう。
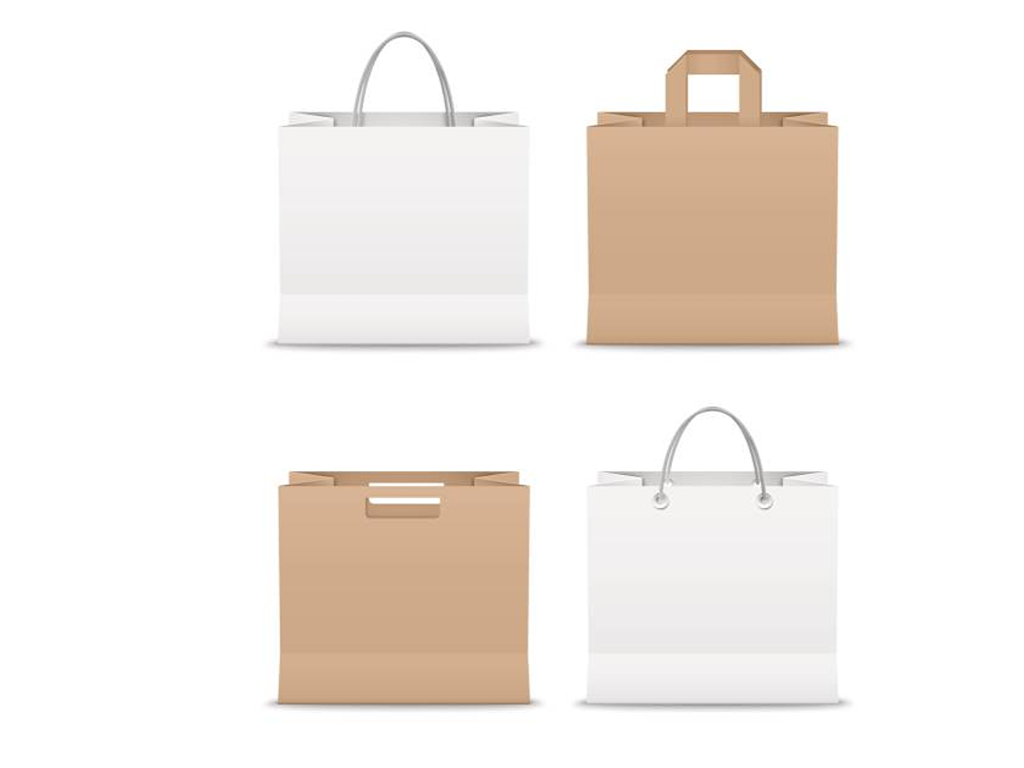
紙袋の構造 — 主要な構造設計要素
紙袋は、幅 × ガセット × 高さの3つの数値によって定義されます。これら3つの寸法を確実に指定できないのであれば、機械のサプライヤーと話し合う準備はまだ整っていません。ここでは、これらの数値を決定づける構造要素と、それらを規定する設計上のルールについて説明します。
寸法の基礎 — 幅、ガセット、高さ、およびそれらを規定するルール
紙袋の仕様は、3つの寸法から始まり、常に幅(W)×奥行き(G)×高さ(H)の順で表記されます:
- 幅(W): バッグの前面を横切って測定した前面パネルの寸法。これにより、バッグの視覚的な占有面積と、収納可能な商品の最大幅が決まります。
- ガセット (G): 平らな袋を立体的な容器に広げることができる、拡張可能なサイドフォールド。ガセットはアコーディオンのベローズのように機能します。折りたたまれているときは、袋は平らな状態で保管や輸送が可能であり、拡張すると奥行きが生まれます。
- 高さ(H): 底の折り目から上端(または取っ手付きのバッグの場合は、取っ手の取り付け箇所)までの距離。
これらの寸法の関係には、2つの設計上のルールがあります。まず、適切に広がるためには、ガセットの幅は袋の幅の60%から70%に等しい必要があります。つまり、幅10インチの袋の場合、正方形や長方形の物体の周りを正しく開くためには、6~7インチのガセットが必要です(FTC製紙機械(2024年)。第二に、長さ対幅の比率が1.5~2.0であれば、標準的なロール幅からの材料利用率を最大化できる。
初心者を驚かせる細かい点として、紙の繊維方向は袋の高さに沿って垂直になるようにしなければならない。紙は、製紙工程でほとんどの繊維が整列する方向である「繊維方向」に沿って最も強度が高くなるため、繊維方向を垂直にすることで袋の耐荷重能力を最大限に引き出すことができる。繊維方向を誤って指定すると、引裂強度が30%以上低下する可能性がある。
一般的な小売用袋のサイズは、参考となる目安となります:
| サイズ区分 | 標準寸法(幅×奥行き×高さ、cm) | 一般的な用途 |
|---|---|---|
| 小 | 11 × 6 × 14 | ジュエリー、化粧品、ささやかな贈り物 |
| 中 | 18 × 10 × 23 | 書籍、小物の衣類、アクセサリー |
| 大 | 26 × 12 × 32 | 衣類、靴、その他各種商品 |
| 特大 | 31 × 12 × 42 | コート、箱入り商品 |
| ワインバッグ | 12 × 9 × 39 | ワインおよびスピリッツのボトル |
頑丈な工業用袋の場合、多層構造により耐荷重が飛躍的に向上します。5層構造の袋では約6.8kgの荷重に耐えられますが、縫い目を補強した10層構造の袋では27kg近くまで耐えることができます。
ガセットの構造と底部の形状――バッグの機能性を左右する2つの決定事項
ガセットと底部の形状は、紙袋のデザインにおいて最も見過ごされがちな要素であると同時に、機械の選定に最も大きな影響を与える要素でもあります。設備の評価を始める前に、3つの主要な底部の形状について理解しておくことが不可欠です。
Vボトム(ピンチボトム)
Vボトムは、紙袋業界の主力製品です。平らな状態では、底が尖った「V」字形に折りたたまれており、開くと細長い長方形の底面を形成します。これは標準的な食料品用袋であり、製造コストが安く、軽量から中程度の荷重に適しており、Vボトム紙袋製造機で1分間に最大500枚の速度で生産されます。使用する素材は通常、35~80 GSMのクラフト紙です。食品包装、パン袋、または軽量の小売用袋をターゲット市場としている場合、Vボトム型が最適な選択肢となるでしょう。
スクエアボトム(SOS — 自動開口袋)
1883年にチャールズ・スティルウェルによって発明されたスクエアボトム袋は、側面にプリーツが施されており、自立して直立することができます。一見単純に見えるこの革新は、小売包装を一変させました。平らな長方形の底面は安定性を確保し、高級感のある外観を実現しています。SOS成形機はVボトム成形機よりも構造が複雑で、紙の坪量80~140 GSMの素材を使用し、毎分150~280個の速度で稼働します。小売用のショッピングバッグ、アパレル製品の包装、および両手を空けたまま中身を詰められるようバッグを自立させておく必要があるあらゆる用途において、スクエアボトムは標準となっています。
段付き合板付きピンチボトム(工業用グレード)
セメント、小麦粉、化学薬品、動物飼料などの過酷な用途において、段付きプライ構造のピンチボトムは、封口部の複数の層にストレスを分散させます。この構造設計による効果は極めて大きく、制御された試験において、段付き多層構造により平均落下強度が171インチから291インチへと向上し、フラッシュカット方式の代替品と比較して70%の改善が確認されました。これらの袋の製造には多層用チューブ成形機が必要であり、小売用袋製造機とは全く異なる設備カテゴリーに属します。
構造的破損の防止 — 荷重分散、応力集中箇所、および試験
紙袋が破損する原因を理解することは、設計ルールを暗記するよりもはるかに有益です。生産における構造上の問題の大部分は、以下の4つの破損パターンに起因しています:
底部の噴出 これは、袋の中身が底部のシール強度を超えた際に発生します。これは、食料品や小売用の袋において最も一般的な破損原因です。取っ手の補強がない単層のクラフト袋は、通常、約1.8 kgの荷重で破損します。この対策としては、底部に補強用の段ボールを挿入すること(3 kgを超える荷重の場合は0.5~1.0 mmのグレーボードを使用)、あるいは産業用途向けの多層構造を採用することが挙げられます。
切り口のほつれへの対処 これは、ハンドルの取り付け部分が荷重を分散できない場合に発生します。ハンドル、結び目、補強パッチ、および基材紙は一体となったシステムを形成しています。パッチを無視してハンドルの素材だけを改良するのは、よくある「安物買いの銭失い」です。5kgを超える荷重に対しては、補強パッチは少なくとも150GSMであり、ハンドル取り付け部分の幅の2倍の幅を持つ必要があります。撚り紙製ハンドルを二重結びにすると、単一の結び目による取り付けと比較して、引張強度が約40%向上します。
側面パネルの破裂 その原因は、ガセットの折り目線にあります。機械成形の際に繰り返し折り畳まれることで、微細なしわが形成され、そこに応力が集中してしまうのです。成形時にガセットの角度を広くし、折り曲げ半径を緩やかにすることで、このリスクを軽減できます。
湿気による強度低下 は「サイレントキラー」です。紙の引張強度は、含水率が10%を超えると30~50%低下します。ISO 287によると、製造上の最適条件は含水率6~8%です。つまり、搬入される紙の保管条件(温度、湿度、保管期間)が、生産品質に直接影響を与えるということです。
試験は、本格生産に先立ち、設計の妥当性を確認するために行うべきである。主な規格としては、耐摩耗性に関するASTM D5264、耐引裂性に関するASTM D6242、および試験荷重は予想使用重量の150%に等しいべきであるという経験則が挙げられる。
素材の重要性 — 紙のグレード、コーティング、そして持続可能性におけるトレードオフ
用紙の選定は、単に外観の問題だけではありません。それは引裂強度や機械の稼働速度との適合性、ひいては1袋あたりのコストを左右するものです。また、「クラフト紙」といっても単一の製品ではなく、グレード、繊維組成、性能特性など、その範囲は多岐にわたります。
紙の等級、GSM、および強度とコストの関係式
坪量(ISO 536に基づき1平方メートルあたりのグラム数(GSM)で表される)は、紙の仕様を示す世界共通の基準です。また、これは機械の性能に最も直接的な影響を与えるパラメータでもあります。
| 紙の等級 | GSMの一般的な通信範囲 | 最優秀アプリケーション |
|---|---|---|
| ナチュラルブラウン・クラフト | 80~150 | 食料品、一般小売、環境に配慮したブランド |
| 漂白された白いクラフト紙 | 120~170 | 現代的な小売店、カフェ、アパレル店 |
| コートアート紙(C1S/C2S) | 128–300 | 高級小売、化粧品、ハイエンド・ブランディング |
| 再生クラフト紙(80–100% PCW) | 70~120 | 循環型経済を掲げるブランド |
| 特殊加工(テクスチャ加工、パール加工、染色) | 150~250 | プレミアム限定パッケージ |
ある紙種が袋の製造に適しているかどうかは、4つの機械的特性によって決まります。機械方向の引張指数は80~120 Nm/gの範囲にある必要があります(ISO 1924-3)。破裂指数は5.0~6.5 kPa・m²/gに達している必要があります(ISO 2758)。機械方向の曲げ抵抗指数は、115~300 Nm³/kg³の範囲にある必要があります(ISO 2493-1)。そして極めて重要な点として、針葉樹繊維の含有率は少なくとも70%でなければなりません。松やトウヒなどの針葉樹由来の長い繊維は、広葉樹の短い繊維では得られない耐引裂性を提供します。
坪量と機械速度の間には直接的なトレードオフの関係があります。紙の坪量が10 GSM増加するごとに曲げ剛性が高まり、これにより機械の折り加工ステーションにおける成形抵抗が増大します。その結果、80 GSMのクラフト紙で毎分280枚の処理能力を持つ機械でも、120 GSMの紙では毎分220~240枚しか処理できない場合があります。これは機械の欠陥ではなく、材料の物理的制約によるものです。この点を踏まえ、設計仕様および生産能力の予測を立てる必要があります。
コーティング、バリア層、および多層構造
単層の紙袋には性能上の限界があります。その限界を打ち破るには、コーティングや多層構造の採用が有効ですが、それらは同時に、機械の複雑さや設備投資の面でも飛躍的な変化を伴います。
コーティング分野では、業界は従来のポリエチレン(PE)ラミネートから、水性およびバイオポリマー製の代替品へと急速にシフトしています。例えば、スマート・プラネット・テクノロジーズ社の「HyperBarrier」コーティングは、従来のコーティングに比べて酸素バリア性が20倍、水蒸気バリア性が15倍向上している一方で、プラスチック含有量を40%削減しており、性能と持続可能性の両方の要件を満たす組み合わせとなっています。水性アクリルおよびPVOH(ポリビニルアルコール)コーティングは、生分解性を備えている反面、乾燥時間が長くなる(UV硬化型コーティングの1秒未満に対し、3~8秒)という欠点があり、これが生産ラインの速度に直接影響を及ぼします。
多層構造には、これとは異なる原理が採用されています。一般的な3層構造の工業用袋では、湿気から保護するための内側のポリエチレン層、構造的強度を確保するための中間のクラフト紙層、そして印刷面となる外側のクラフト紙層が組み合わされている。各層は底部の封口部で、各層が互いにずれるように段差を付けて接合されており、これにより引張応力がより広い接合領域に分散される。充填や取り扱い中の層間剥離を防ぐため、層間接着強度は15 mmあたり2.5 N以上である必要がある。
機械的な側面から言えば、多層袋の製造には、複数の巻き出しスタンド、層位置合わせシステム、そしてより複雑な底成形ステーションが必要となります。単層のVボトム成形機と3層用の工業用チューバーは、根本的に異なる機械であり、互いのアップグレード版というわけではありません。
サステナビリティの実績 — 認証、規制、そして現実的なトレードオフ
紙袋をめぐる持続可能性に関する議論は、しばしば過度に単純化されがちです。率直な評価を行うには、まず次の現実から始める必要があります。紙袋を1つ製造するには、使い捨てのビニール袋1つを製造する場合に比べ、エネルギーが約4倍、水が約100倍、重量ベースで固形廃棄物が約7倍発生するのです(アイオワ州天然資源局(DNR)/BCALによる調査; UNEPのメタ分析, 2020).
これは紙袋を否定する議論ではなく、紙の環境面での利点が実際にどこにあるのかを理解するための議論である。紙の強みは使用後の処理にある。紙は数世紀もかかるのではなく、数週間から数ヶ月で生分解され、確立された繊維回収システムを通じてリサイクルが可能であり、海洋のマイクロプラスチック汚染として残留することもない。紙の環境面での利点は、カーボンフットプリントの問題ではなく、循環型経済の観点から捉えるべきものである。
生産者にとって、認証制度はこうした主張をマーケティング用語から検証可能な基準へと変換するものです。FSC(森林管理協議会)やPEFC(森林認証制度承認プログラム)のCoC(生産・流通管理)認証は、ほとんどの先進国市場において最低限求められる基準となっています。生分解性を謳う場合には、DIN CERTCO、TÜV Austria OK compost、BPI(生分解性製品協会)などの堆肥化可能性に関する認証が必須となります。欧州連合(EU)では、2025年から段階的に導入される「包装および包装廃棄物規制(PPWR)」により、再生材料の最低含有率およびリサイクル可能性に関する要件が義務付けられています。米国では、FTC(連邦取引委員会)の「グリーン・ガイド」が、環境に関するマーケティング主張の立証基準を規定しています。
設計レベルの最適化により、バッグの機能を変更することなく、環境負荷を大幅に低減することができます。再生繊維の含有率を10パーセントポイント増加させることで、回収、選別、再パルプ化に要するエネルギーを考慮しても、カーボンフットプリントを約5~8%削減できます。軽量化——設計の最適化を通じて機能的な強度を維持しつつGSMを低減すること——により、材料の使用量と輸送重量を同時に削減できます。また、バイオマスを燃料とする熱電併給システムを採用している製紙工場から紙を調達することで、一般電力に依存する製紙工場と比較して、実質的なカーボンフットプリントを30%以上削減することが可能です。
設計上の決定が機械の要件にどのように影響するか — 重要な変換ステップ
紙袋の製造において、最もコストのかかる過ちは、間違った機械を購入することではなく、どの機械で製造できるかを理解せずに袋を設計してしまうことです。設計上のあらゆる決定は、機械の要件へと連鎖的に影響します。このセクションは、その橋渡し役となります。
バッグのスタイル → 機械の種類 — どの機械がどのバッグを製造するか
袋のデザインと機械の種類との関係は柔軟ではありません。V底用の機械では、角底の袋を製造することはできません。また、基本的な角底用機械では、ツイスト紙ハンドルをインラインで取り付けることはできません。袋のデザインを確定する前に、こうした固定的な対応関係を理解しておくことで、最もコストのかかる手直し作業を防ぐことができます。
| バッグのスタイル | 必要な機械の種類 | 標準速度 | 紙のGSM | おおよその価格帯 |
|---|---|---|---|---|
| V-ボトム(食料品、食品、パン) | V字型底の紙袋製造機 | 1分あたり50~500個 | 35~80 | 1,000~4,500、8,000 |
| スクエアボトム(小売) | SOSスクエアボトムマシン | 1分あたり150~280個 | 80~140 | 150K 1トンあたり1~4トン |
| スクエアボトム+インラインフレキソ印刷 | SOS機械+2色/4色フレキソユニット | 1分あたり120~250個 | 80~140 | 150,000~350,000トンのうち、1トンあたり1~4トン |
| フルオート式ツイストハンドルバッグ | SOS + ロープハンドルの成形 + 取り付け | 最大230個/分 | 80~140 | 1,000~2,200~1,530 |
| 食品用紙袋 | 高速ピンチボトム式食品袋製造機 | 最大500個/分 | 30~80 | 120K 1トンあたり1~4トン |
主要コンポーネントのブランドは、価格と信頼性の両方に大きな影響を与えます。三菱電機や安川電機のPLCを中核とし、NSKのベアリングやノードソンのホットメルト接着システムを搭載した機械は、価格は高くなりますが、より安定した生産性能と長いメンテナンス間隔を実現します。
寸法範囲 → 機械仕様 — サイズ不一致の落とし穴を回避する
袋の形状に次いで、寸法の不一致は、購入者が誤った機械を購入してしまう2番目に多い理由です。どの紙袋製造機にも、製造可能な袋のサイズには厳格な機械的制限があり、これらの制限は、アンワインディングスタンドの幅、成形ドラムの直径、搬出機構のストローク長といった物理的な構成部品によって決定されます。
具体的な例を考えてみましょう。代表的な中級機種であるXKJD-350は、ロングフォーマット設定において、袋の幅80~350 mm、長さ400~760 mmに対応しています。もし、目標とする袋のデザインが幅400 mmの袋を必要とする場合、この機械では製造できません。成形ショルダーが、それほど幅の広い紙を受け入れることができないからです。その場合は、450 mmまたは550 mmクラスの機械にグレードアップする必要があります。
サイズ選定のワークフローは、以下の順序で進める必要があります。まず、対象となるバッグの最小および最大の寸法を定義し、その両方を余裕を持ってカバーできる仕様範囲を持つ機械を探します。幅11cmの小型ジュエリーバッグと幅31cmの大型アパレルバッグの両方を生産する予定の場合、最小幅が11cm以下、最大幅が31cm以上の機械が必要となります。機種によっては幅広いサイズ範囲を重視するものもあれば、狭い範囲で高速稼働に最適化されているものもあります。また、サーボ駆動式の機械は、サイズ切り替え時間においても大きな利点があります。サイズ変更にかかる時間は5~15分であるのに対し、機械式調整の機械では30~60分を要します。この差は、複数のSKUを生産する環境では、急速に累積していきます。
素材 → 生産速度と生産能力 — 用紙の選択が生産量に影響を与える理由
袋の形状や寸法が機械に完全に適合していても、素材の選択によってさらに別の制約が生じます。機械の定格速度は、最適な条件下――通常は標準サイズのミディアムウェイトのクラフト紙を使用した場合――で測定されます。素材を変えれば、実際の処理能力も変わってしまいます。
特に重要な素材と機械の相互作用が3つあります。第一に、GSMと速度の関係です。坪量が増加すると曲げ剛性が高まり、各成形ステーションでは用紙を折り曲げるために、より大きな力と時間が必要となります。経験則として、GSMが10増加するごとに速度を5~15%低下させる必要があります。第二に、表面摩擦です。コート紙は非コートクラフト紙よりも表面摩擦が低いため、ウェブ張力を再調整しないと、送りローラーが滑る可能性があります。スリップとコーティングの摩耗の両方を防ぐためには、通常、コート紙の場合、張力を20~30%低下させる必要があります。第三に、含水率です。6~8%という適正範囲外の紙は成形上の問題を引き起こします。乾燥しすぎると折り目部分にひび割れが生じ、湿りすぎると接着剤の吸収が不均一になり、硬化時間が長引くほか、積層中に底面のシールが開いてしまう可能性があります。
接着剤システム自体が処理速度の上限を定めています。水性接着剤は硬化までに3~8秒のオープンタイムを必要とするため、特定の袋の仕様では、事実上、ライン速度に上限が生じます。ホットメルト接着剤は1秒未満で硬化し、より高い処理能力を実現しますが、消耗品のコストが高くなるほか、ホットメルトが紙のリサイクル工程に混入した場合、リサイクル性が低下するという課題があります。
こうした相互作用があるからこそ、多くの初めて設計に携わる人々は、デザインから生産への移行が予想以上に複雑だと感じるのです。紙の上では見事に機能するバッグのデザインも、実際の生産現場では期待外れの結果に終わることがあります。それは、デザインや機械に欠陥があるからではなく、素材と機械の適合性が適切に設計されていなかったためです。
この工程において、エンジニアリングレベルのプリセールスコンサルティングを提供するメーカーと協力することの価値が特に高まります。KETEでは、見積もり段階でプロジェクトエンジニアがお客様の目標とする袋の設計を精査し、寸法、素材、生産速度の目標に内部的な整合性があることを確認した上で、機械の構成を提案いたします。この設計レビューのステップと、お客様が指定した用紙を使用した無料のサンプル製作を組み合わせることで、高額なミスにつながるような不整合を未然に防ぐことができます。利用可能な機械オプションに対する袋の設計の技術的評価をご希望の場合は、KETEのプロジェクトエンジニアまで お問い合わせページ.

ハンドル、耐荷重、仕上げ — 機能性と美観の側面
取っ手は、ユーザーが紙袋と初めて物理的に触れ合う瞬間を決定づけ、仕上げはブランドイメージを決定づけます。どちらも追加的な決定事項であり、袋の基本デザインの上に重ねられるものであり、それに応じて製造工程の複雑さも増します。
ハンドルの取り付けシステムは、バッグ本体と同様に、設計上の細心の注意を払うべき部分です。バッグの内側に、最低150 GSMで、取り付け部分の幅の少なくとも2倍の広さを持つ補強パッチを配置することで、ハンドルの結び目にかかる集中荷重を、より広い紙の面積に分散させることができます。ねじった紙製ハンドルを二重結びにすると、単一の結び目による取り付けに比べて引張強度が約40%向上します。こうした細部はエンドユーザーには見えませんが、袋が店舗から自宅までの移動に耐えられるかどうかを左右する重要な要素です。
仕上げ加工(マットまたはグロスラミネート、箔押し、エンボス加工、スポットUV加工など)は、視覚的な差別化をもたらし、高級小売分野ではますますその需要が高まっています。各加工には、追加の機械ステーションまたは個別の後処理工程が必要となります。ラミネート装置を導入すると、基本機体のコストに約20~40%が上乗せされます。ほとんどのエントリーレベルの製造業者にとって、少なくとも生産量が投資を正当化できる水準に達するまでは、仕上げ工程を専門のコンバーターに外注する方が、社内で実施するよりも資本効率が高いと言えます。
設計から完成まで――エンドツーエンドの生産ワークフローと機械の選び方
優れた紙袋のデザインは、単なる図面ではなく、一連のプロセスです。以下の7段階のワークフローでは、コンセプトから生産に至るまでの紙袋の制作プロセスを解説し、最後のセクションでは、機械サプライヤーを評価するための枠組みを紹介します。
7ステップの制作ワークフロー
ステップ1:ターゲット市場とバッグの種類を明確にする。 顧客は誰で、どのような袋を必要としているのでしょうか?パン屋にはV底のパン用袋が必要で、衣料品店には角底のショッピングバッグが必要です。この判断だけで、候補となる機械の選択肢は約80%ほど絞り込まれます。
ステップ 2:寸法と材質を指定します。 バッグに入れる製品に合わせて幅(W)×奥行き(G)×高さ(H)を決定し、詰め込みやすさを考慮して20~30%の余裕を持たせてください。耐荷重要件やブランドの位置づけに基づいて、紙のグレードとGSMを選択してください。
ステップ3:設計仕様を機械のパラメータに割り当てる。 前のセクションで紹介した選定基準に基づき、設計に適合する機械のカテゴリー、サイズ範囲、および速度クラスを特定してください。バッグの寸法に対応できない仕様の機械は除外してください。
ステップ4:実物サンプルを作成する。 指定した用紙を使用して、対象の機械で少なくとも100~200袋のサンプルを印刷してください。統計的有意性は重要です。5袋だけのテスト印刷では、生産の一貫性について何も判断できません。
ステップ5:破壊試験を行う。 150%に、想定される使用時の重量に相当するサンプルを装填する。破損箇所を点検する。バッグが常に取っ手の取り付け部分や底部のシール部分で破損する場合は、量産に移行する前に、それらの設計要素を見直すこと。
ステップ6:機械の構成を確定し、購入する。 すべてのオプションユニット(印刷機能、ハンドル取り付け、窓のパッチ処理など)を含め、機械の仕様を確定してください。納期、支払条件、設置スケジュール、および保証範囲を確認してください。
ステップ7:設置、試運転、研修、および段階的稼働。 標準的な機械の設置には、オペレーター研修を含めて3~7日を要します。カスタマイズされたラインの場合は、7~14日かかる場合があります。生産立ち上げ期間を見込んでください。稼働開始後4~6週間以内に、効率は定格能力の80~90%の水準で安定すると見込まれます。
機械サプライヤーの評価方法
仕様や価格以外にも、長期的な生産パートナーと、単なる取引相手としての機器ベンダーとを区別する5つのサプライヤーの資質があります:
- 設計レビュー能力: サプライヤーは、貴社のバッグのデザインを確認し、推奨する機械で製造可能かどうかを確かめてくれますか?それとも、貴社の仕様を十分に考慮せずに、標準モデルに基づいて見積もりを出しているだけでしょうか?
- 購入前の試用: 契約を結ぶ前に、貴社の用紙と指定された寸法を使ってサンプルを作成してくれるのでしょうか?
- コンポーネントの透明度: 主要部品(PLC、サーボモーター、ベアリング、接着システム)は、現地でサービスサポートが受けられる定評のあるブランドの製品ですか?三菱、安川電機、シーメンス、NSK、ノードソンは、業界の標準であり、決して贅沢品ではありません。
- 導入およびトレーニング: 見積もりには、現場での設置、試運転、およびオペレーター研修が含まれていますか?それとも、これらは別項目の価格として計上されていますか?
- 保証およびサポートの対応の迅速さ: 業界標準は1年間の保証です。一部のメーカーでは、特定のモデルについて保証期間を2年に延長し、通常の使用下で損傷した摩耗部品以外の部品について、無償での交換サービスを提供しています。対応時間の保証内容を確認してください。世界中の購入者にとって、リモートビデオサポート機能を備えた24時間体制の技術対応は、最低限期待される水準です。例えば、KETE社は、人為的ミスが原因でない損傷に対して無償で部品を交換する1年間の標準保証を提供し、24時間体制の技術対応を維持するとともに、世界中で現場での設置およびトレーニングサポートを提供しています(KETE).
紙袋市場では、デザインから生産への転換を適切に行えるメーカーが報われる。その機会は現実のものだ――数十億ドル規模の市場成長、規制面での追い風、そして消費者の嗜好の変化により、多くの地域で需要が供給を上回るペースで拡大している。しかし、機会と実行の間の障壁は資金ではない。それは知識、すなわち「何を設計すべきか」「どのように仕様を定めるか」、そして「市場が求める品質と生産量を満たすためにどの機械が生産できるか」を知ることである。本ガイドではその枠組みを紹介した。次のステップは、実際の生産上の制約に照らして設計の妥当性を検証できる機械メーカーとの対話である。
紙袋のデザインを検証する準備はできていますか?
仕様書をKETEのプロジェクトエンジニアにお送りいただければ、無料で互換性評価と最適な機械の提案をさせていただきます。
無料のデザイン診断を受けましょう参考文献
- 360iResearch. 「素材別・スタイル別・容量別の紙袋市場 — 2025-2030年の世界市場予測」 2025年。 https://www.giiresearch.com/report/ires1676830-paper-bags-market-by-material-type-style-capacity.html
- Manufacturing Digital. 「レゴを紙製の袋に詰めるのがなぜこんなに複雑なのか」。2025年。 https://manufacturingdigital.com/articles/why-is-packing-lego-in-paper-based-bags-so-complicated
- FTC Paper Machine. 「ISOS製紙用キャリーバッグに四角い底が必要な理由」2024年。 https://ftcpapermachine.com/isos-paper-carry-bag-making/
- アイオワ州天然資源局(DNR)/BCAL。「レジ袋のライフサイクルアセスメント」。 https://www.iowadnr.gov/Portals/idnr/uploads/waste/smm_plasticssubcommitteemeeting2summary.pdf
- UNEP / CTCN. 「使い捨てプラスチック袋とその代替品:ライフサイクルアセスメントに基づく提言」2020年。 https://www.ctc-n.org/resources/single-use-plastic-bags-and-their-alternatives-recommendations-life-cycle-assessments
- KETE GROUP。「お問い合わせ。」 https://www.ketegroup.com/contact/
- KETE GROUP. 「ホームページ」 https://www.ketegroup.com/

