 MS
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH

Pasaran Beg Kertas — Mengapa Keputusan Reka Bentuk Lebih Penting Daripada Sebelumnya
Pasaran beg kertas global berada dalam trajektori pertumbuhan struktur. Dinilai sekitar $5.99 bilion pada tahun 2024, ia dijangka mencapai $8.29 bilion menjelang 2030, berkembang pada kadar pertumbuhan tahunan kompaun sebanyak 5.57% (360iResearch, 2025). Di sebalik angka-angka ini: lebih daripada 170 negara telah menggubal beberapa bentuk sekatan plastik guna sekali, permintaan pembungkusan e-dagang terus meningkat, dan 72% pengguna kini berkata komitmen kelestarian mempengaruhi keputusan pembelian mereka.
Bagi usahawan dan pengurus kilang, pertumbuhan ini menandakan peluang — dan satu perangkap kritikal. Kebanyakan pemula dalam pengeluaran beg kertas melakukan kesilapan yang sama: mereka bermula dengan mencari mesin, kemudian baru memikirkan jenis beg yang boleh dihasilkan dengannya. Susunan yang betul adalah sebaliknya. Reka bentuk beg — dimensi, gaya bahagian bawah, bahan, pemegang — menentukan setiap keperluan seterusnya. Silap reka bentuk, anda akan memiliki mesin mahal yang tidak dapat menghasilkan beg yang sebenarnya diperlukan oleh pasaran anda.
Malahan jenama terbesar di dunia pun telah mempelajari pelajaran ini dengan cara yang sukar. Apabila LEGO beralih daripada pembungkusan plastik kepada pembungkusan berasaskan kertas untuk set bata ikoniknya, syarikat itu menguji lebih 180 jenis kertas dan 15 prototaip sebelum menemui reka bentuk yang sesuai (Pengilangan Digital, 2025). Cabaran yang mereka hadapi — kepekaan terhadap kelembapan, ketahanan koyak pada kelajuan tinggi, tingkah laku bahan yang tidak konsisten — adalah cabaran yang sama yang dihadapi oleh setiap pengeluar beg kertas.
Kebanyakan kandungan dalam talian mengenai reka bentuk beg kertas hanya membincangkan trend dan bahan. Apa yang kurang — dan apa yang disediakan oleh baki artikel ini — ialah terjemahan daripada keputusan reka bentuk kepada keperluan mesin. Menjelang akhir, anda akan memahami bukan sahaja cara mereka bentuk beg kertas, tetapi juga bagaimana memastikan reka bentuk anda boleh dihasilkan secara cekap pada skala besar.
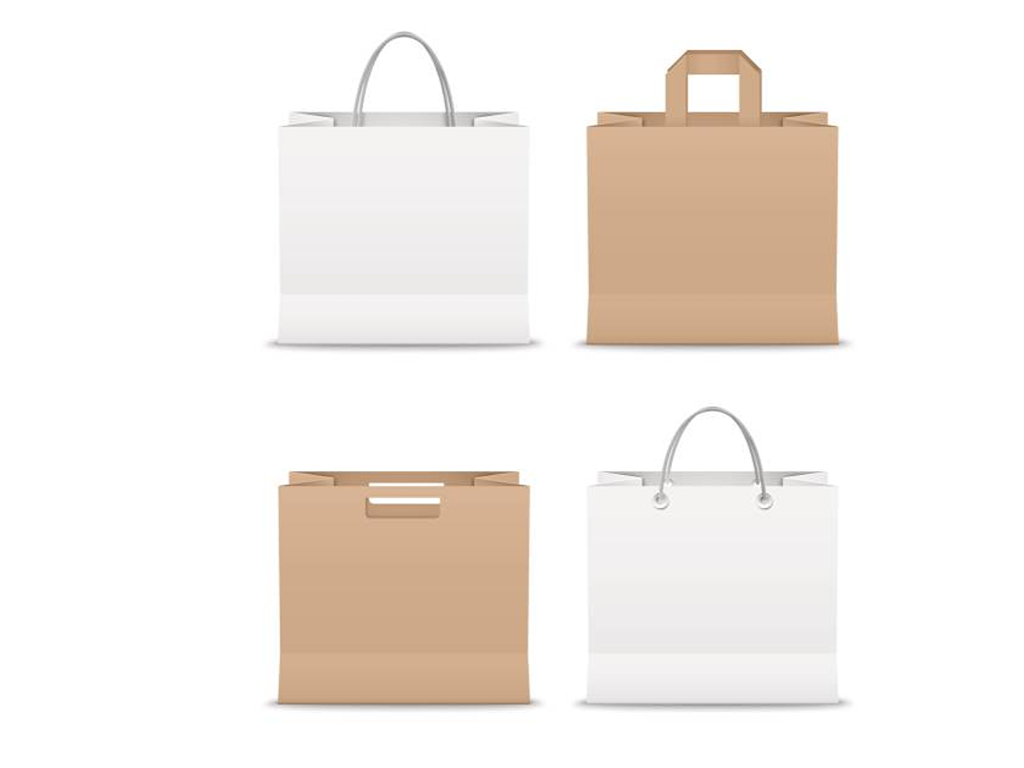
Anatomi Beg Kertas — Elemen Reka Bentuk Struktur Teras
Setiap beg kertas ditakrifkan oleh tiga nombor: Lebar × Lipatan sisi × Tinggi. Jika anda tidak dapat menentukan ketiga-tiga dimensi ini dengan yakin, anda belum bersedia untuk berbincang dengan pembekal mesin. Berikut adalah elemen struktur yang menentukan nombor-nombor tersebut, dan peraturan kejuruteraan yang mengaturnya.
Asas Dimensi — Lebar, Gusset, Ketinggian, dan Peraturan yang Mengaturnya
Spesifikasi beg kertas bermula dengan tiga dimensi, yang sentiasa dinyatakan dalam susunan L × P × T:
- Lebar (W): Dimensi panel hadapan, diukur merentasi bahagian hadapan beg. Ini menentukan jejak visual beg dan lebar produk maksimum yang boleh dimuatkannya.
- Gusset (G): Lipatan sisi boleh mengembangkan yang membolehkan beg rata terbuka menjadi bekas tiga dimensi. Gusset berfungsi seperti bellows akordion — apabila dilipat, beg terletak rata untuk penyimpanan dan penghantaran; apabila dikembangkan, ia menghasilkan kedalaman.
- Ketinggian (H): Jarak dari lipatan bawah ke tepi atas (atau ke titik lampiran pemegang pada beg berpenegang).
Dua peraturan kejuruteraan mengawal hubungan antara dimensi ini. Pertama, lebar gusset hendaklah sama dengan 60% hingga 70% daripada lebar beg untuk pengembangan yang betul — beg selebar 10 inci memerlukan gusset selebar 6 hingga 7 inci untuk terbuka dengan betul di sekitar objek segi empat sama atau segi empat tepat (Mesin Kertas FTC, 2024). Kedua, nisbah panjang kepada lebar antara 1.5 hingga 2.0 memaksimumkan penggunaan bahan daripada lebar gulung piawai.
Satu perincian yang mengejutkan pendatang baru: arah urat kertas mesti mengikut menegak sepanjang ketinggian beg. Kertas paling kuat mengikut uratnya — arah di mana kebanyakan gentian disusun semasa proses pembuatan kertas — jadi dengan meletakkan urat secara menegak, keupayaan beg menahan beban dioptimumkan. Menyatakan arah urat dengan salah boleh mengurangkan ketahanan koyak sebanyak 30% atau lebih.
Saiz beg runcit standard menyediakan rangka rujukan yang berguna:
| Kategori Saiz | Dimensi Tipikal (L×B×T, cm) | Gunaan Biasa |
|---|---|---|
| Kecil | 11 × 6 × 14 | Perhiasan, kosmetik, hadiah kecil |
| Sederhana | 18 × 10 × 23 | Buku, pakaian kecil, aksesori |
| Besar | 26 × 12 × 32 | Pakaian, kasut, pelbagai barangan |
| Sangat Besar | 31 × 12 × 42 | Jaket, produk dalam kotak |
| Beg Wain | 12 × 9 × 39 | Botol wain dan minuman keras |
Untuk karung industri tugas berat, pembinaan berbilang dinding meningkatkan kapasiti muatan dengan ketara: karung 5-lapis menampung kira-kira 6.8 kg, manakala karung 10-lapis dengan jahitan diperkuat hampir mencapai 27 kg.
Konfigurasi Gusset dan Gaya Bahagian Bawah — Dua Keputusan yang Menentukan Fungsi Beg
Gusset dan gaya bahagian bawah adalah pembolehubah yang paling sering diabaikan dalam reka bentuk beg kertas — dan yang paling memberi kesan kepada pemilihan mesin. Memahami tiga gaya bahagian bawah utama adalah penting sebelum anda mula menilai peralatan.
V-Bottom (Pinch Bottom)
V-bottom adalah kuda kerja dalam dunia beg kertas. Apabila dalam keadaan rata, bahagian bawahnya dilipat menjadi bentuk "V" yang runcing; apabila dibuka, ia membentuk asas segi empat tepat yang sempit. Ini adalah beg runcit standard — menjimatkan kos pengeluaran, sesuai untuk muatan ringan hingga sederhana, dan dihasilkan pada mesin beg kertas V-bottom pada kelajuan sehingga 500 keping seminit. Julat bahan biasanya kertas kraft 35–80 GSM. Jika pasaran sasaran anda ialah pembungkusan makanan, beg roti, atau beg runcit ringan, V-bottom mungkin titik permulaan anda.
Dasar Segi Empat (SOS — Beg Buka Sendiri)
Dicipta oleh Charles Stilwell pada tahun 1883, beg dasar segi empat sama menampilkan sisi berkerut yang membolehkannya berdiri sendiri — satu inovasi yang kelihatan ringkas tetapi mengubah pembungkusan runcit. Dasar segi empat sama yang rata memberikan kestabilan dan penampilan premium. Mesin SOS lebih kompleks berbanding mesin dasar V, beroperasi pada 150–280 keping seminit dengan ketebalan kertas 80–140 GSM. Untuk beg membeli-belah runcit, pembungkusan pakaian, dan mana-mana aplikasi di mana beg perlu berdiri terbuka untuk pengisian tanpa menggunakan tangan, dasar segi empat sama adalah piawaian.
Pinch Bottom dengan Lapisan Bertingkat (Gred Perindustrian)
Untuk aplikasi tugas berat — simen, tepung, bahan kimia, makanan haiwan — bahagian bawah pinjam berlapis bertingkat mengagihkan tegasan merentasi beberapa lapisan bertindih semasa penutupan. Kebaikan kejuruteraannya adalah ketara: pembinaan bertingkat-lapisan meningkatkan kekuatan jatuh purata daripada 171 inci kepada 291 inci dalam ujian terkawal, peningkatan 70% berbanding alternatif potongan rata. Beg ini memerlukan mesin tuber pelbagai lapisan dan merupakan kategori peralatan yang sama sekali berbeza daripada mesin beg runcit.
Mengelakkan Kegagalan Struktur — Pengagihan Beban, Titik Tegasan, dan Ujian
Memahami mengapa beg kertas gagal lebih mengajar daripada menghafal peraturan reka bentuk. Empat mod kegagalan bertanggungjawab ke atas sebahagian besar isu struktur dalam pengeluaran:
Letupan bawah berlaku apabila kandungan beg melebihi kekuatan segel bawah — kegagalan paling biasa pada beg runcit dan pasar raya. Beg kraft satu lapisan tanpa pengukuhan pemegang biasanya gagal pada beban kira-kira 1.8 kg. Penyelesaiannya ialah sisipan kad pengukuhan di bahagian bawah (kad kelabu 0.5–1.0 mm untuk beban melebihi 3 kg) atau pembinaan lapisan bertingkat untuk aplikasi industri.
Tangani pecah-belah berlaku apabila titik lampiran pemegang tidak dapat mengagihkan beban. Pemegang, simpulan, tampalan pengukuhan, dan kertas asas membentuk satu sistem bersepadu — menaik taraf hanya bahan pemegang sambil mengabaikan tampalan adalah penjimatan palsu yang biasa. Patch pengukuhan hendaklah sekurang-kurangnya 150 GSM dan dua kali ganda lebar kawasan lampiran pemegang untuk beban melebihi 5 kg. Mengikat dua kali pemegang kertas berpilin meningkatkan kekuatan tegangan kira-kira 40% berbanding pengikatan tunggal.
Pecah panel sisi bermula pada garisan lipatan gusset, di mana lipatan berulang semasa pembentukan mesin menghasilkan kerutan mikro yang menumpukan tegasan. Sudut gusset yang lebih luas dan jejari lipatan yang lebih lembut semasa pembentukan mengurangkan risiko ini.
Pelemahan akibat kelembapan adalah pembunuh senyap. Kekuatan tegangan kertas menurun sebanyak 30–50% apabila kandungan lembapan melebihi 10%. Titik optimum pembuatan ialah kandungan lembapan 6–8%, menurut ISO 287. Ini bermakna keadaan penyimpanan kertas yang masuk — suhu, kelembapan, dan jangka hayat rak — secara langsung mempengaruhi kualiti pengeluaran.
Ujian harus mengesahkan reka bentuk sebelum pengeluaran penuh. Piawaian utama termasuk ASTM D5264 untuk ketahanan abrasi, ASTM D6242 untuk ketahanan koyak, dan peraturan am bahawa beban ujian harus bersamaan 150% daripada berat yang dijangka semasa digunakan.
Bahan Penting — Gred Kertas, Salutan, dan Kompromi Kelestarian
Pilihan kertas bukan sekadar tentang penampilan. Ia menentukan kekuatan koyakan, keserasian kelajuan mesin, dan akhirnya kos setiap beg anda. Dan "kertas kraft" bukanlah satu perkara — ia merangkumi pelbagai gred, komposisi gentian, dan ciri prestasi.
Gred Kertas, GSM, dan Persamaan Kuat-Kos
Grammage — diukur dalam gram setiap meter persegi (GSM) mengikut ISO 536 — adalah bahasa sejagat bagi spesifikasi kertas. Ia juga merupakan parameter yang memberi impak paling langsung terhadap prestasi mesin.
| Gred Kertas | Julat GSM tipikal | Permohonan Terbaik |
|---|---|---|
| Kraft Coklat Semula Jadi | 80–150 | Barang runcit, runcit am, jenama mesra alam |
| Kraft Putih Diputihkan | 120–170 | Peruncitan moden, kafe, pakaian |
| Kertas Seni Berlapis (C1S/C2S) | 128–300 | Peruncitan mewah, kosmetik, penjenamaan kelas atasan |
| Kraft kitar semula (80–100% PCW) | 70–120 | Jenama yang diletakkan dalam ekonomi bulat |
| Khas (bertekstur, berkilau mutiara, diwarnakan) | 150–250 | Pembungkusan edisi terhad premium |
Empat sifat mekanikal menentukan sama ada gred kertas sesuai untuk pengeluaran beg. Indeks tegangan dalam arah mesin hendaklah antara 80–120 Nm/g (ISO 1924-3). Indeks letupan hendaklah mencapai 5.0–6.5 kPa·m²/g (ISO 2758). Indeks ketahanan lenturan dalam arah mesin hendaklah antara 115–300 Nm³/kg³ (ISO 2493-1). Dan yang paling penting, kandungan gentian kayu lembut hendaklah sekurang-kurangnya 70% — gentian panjang daripada spesies kayu lembut seperti pain dan spruce menyediakan ketahanan koyakan yang tidak dapat ditandingi oleh gentian kayu keras yang pendek.
Terdapat pertukaran langsung antara ketumpatan kertas (gram/m2) dan kelajuan mesin. Setiap peningkatan 10 GSM dalam ketumpatan kertas meningkatkan kekakuan lenturan, yang meningkatkan rintangan pembentukan melalui stesen lipatan mesin. Keputusan praktikalnya: mesin yang dinilai mampu menghasilkan 280 keping seminit pada kertas kraft 80 GSM mungkin hanya mencapai 220–240 keping seminit pada kertas 120 GSM. Ini bukan kecacatan mesin — ia adalah sekatan fizik bahan yang seharusnya mempengaruhi spesifikasi reka bentuk anda dan unjuran kapasiti pengeluaran anda.
Salutan, Penghalang, dan Pembinaan Pelbagai Lapisan
Beg kertas bersepurasa mempunyai had prestasi. Salutan dan pembinaan berbilang lapis adalah cara untuk menembusi had itu — tetapi ia juga mewakili perubahan mendadak dalam kerumitan mesin dan pelaburan modal.
Pada bahagian salutan, industri sedang beralih dengan pantas daripada laminasi polietilena (PE) tradisional ke arah alternatif berasaskan air dan biopolimer. Salutan HyperBarrier keluaran Smart Planet Technologies, sebagai contoh, menawarkan halangan oksigen 20 kali lebih baik dan perlindungan wap lembapan 15 kali lebih baik berbanding salutan konvensional, sambil mengurangkan kandungan plastik sebanyak 40% — gabungan yang memenuhi keperluan prestasi dan kelestarian. Salutan akrilik berasaskan air dan PVOH (polivinil alkohol) menawarkan kebolehbiomaterisasi dengan kos masa pengeringan yang lebih lama (3–8 saat berbanding kurang daripada 1 saat untuk salutan yang dikeringkan dengan UV), yang secara langsung menjejaskan kelajuan barisan.
Konstruksi berbilang lapisan mengikuti logik yang berbeza. Satu beg industri tiga lapis tipikal mungkin menggabungkan lapisan polietilena dalaman untuk perlindungan kelembapan, lapisan kraft tengah untuk kekuatan struktur, dan lapisan kraft luaran untuk permukaan cetakan. Lapisan-lapisan itu disatukan pada penutup bawah dengan susunan bertingkat terpisah — setiap lapisan dialihkan sedikit berbanding yang sebelumnya — yang mengagihkan tegasan tarikan merentasi kawasan lekatan yang lebih luas. Kekuatan ikatan antara lapisan hendaklah melebihi 2.5 N bagi setiap 15 mm untuk mengelakkan perlepasan lapisan semasa pengisian dan pengendalian.
Implikasi mesin: beg berbilang lapisan memerlukan beberapa penyangga pemulasan, sistem pendaftaran lapisan, dan stesen pembentukan bahagian bawah yang lebih kompleks. Mesin V-bottom satu lapisan dan mesin tuber industri tiga lapisan adalah mesin yang berbeza secara asas — bukan peningkatan antara satu sama lain.
Kelayakan Kelestarian — Pensijilan, Peraturan, dan Kompromi yang Jujur
Perbincangan mengenai kelestarian beg kertas sering disederhanakan secara berlebihan. Penilaian jujur bermula dengan realiti ini: menghasilkan beg kertas memerlukan kira-kira empat kali ganda lebih banyak tenaga, menggunakan kira-kira 100 kali ganda lebih banyak air, dan menjana kira-kira tujuh kali ganda lebih banyak sisa pepejal mengikut berat berbanding menghasilkan beg plastik sekali pakai (Kajian Iowa DNR / BCAL; Meta-analisis UNEP, 2020).
Ini bukan hujah menentang beg kertas — ini adalah hujah untuk memahami di mana kelebihan alam sekitar kertas sebenarnya terletak. Kekuatan kertas terletak pada penghujung hayatnya: ia terbiodegradasi dalam beberapa minggu hingga beberapa bulan, bukannya berabad-abad, ia boleh dikitar semula melalui saluran pemulihan gentian yang sedia ada, dan ia tidak kekal sebagai pencemaran mikroplastik laut. Kes alam sekitar bagi kertas adalah kes ekonomi bulat, bukan kes jejak karbon.
Bagi pengeluar, pensijilan menterjemahkan tuntutan ini daripada bahasa pemasaran kepada piawaian yang boleh disahkan. Pensijilan rantaian pemilikan FSC (Forest Stewardship Council) atau PEFC (Program for the Endorsement of Forest Certification) adalah jangkaan asas di kebanyakan pasaran maju. Pensijilan kebolehkompostan — DIN CERTCO, TÜV Austria OK compost, BPI (Biodegradable Products Institute) — diperlukan jika membuat tuntutan kebiodegradasian. Di Kesatuan Eropah, Peraturan Pembungkusan dan Sisa Pembungkusan (PPWR), yang dilaksanakan secara berperingkat mulai 2025, menetapkan had minimum kandungan kitar semula yang wajib dan keperluan kebolehkitar semula. Di Amerika Syarikat, Garis Panduan Hijau FTC mengawal bukti bagi tuntutan pemasaran alam sekitar.
Pengoptimuman peringkat reka bentuk boleh mengurangkan jejak alam sekitar dengan ketara tanpa menjejaskan fungsi beg. Meningkatkan kandungan gentian kitar semula sebanyak 10 mata peratus mengurangkan jejak karbon kira-kira 5–8%, mengambil kira tenaga untuk pengumpulan, pengasingan, dan pemprosesan semula. Pengurangan berat — mengurangkan GSM sambil mengekalkan kekuatan fungsional melalui pengoptimuman reka bentuk — mengurangkan penggunaan bahan dan berat pengangkutan serentak. Dan mendapatkan kertas daripada kilang yang menggunakan penjanaan haba dan kuasa gabungan berasaskan biomas boleh mengurangkan jejak karbon efektif sebanyak 30% atau lebih berbanding kilang yang bergantung kepada elektrik grid.
Bagaimana Keputusan Reka Bentuk Memacu Keperluan Mesin — Langkah Terjemahan Kritikal
Kesilapan paling mahal dalam pengeluaran beg kertas bukanlah membeli mesin yang salah — ia adalah mereka bentuk beg tanpa memahami mesin yang boleh membuatnya. Setiap keputusan reka bentuk kemudiannya menjadi keperluan mesin. Bahagian ini adalah penterjemah anda.
Gaya Beg → Jenis Mesin — Mesin Mana Membuat Beg Mana
Hubungan antara reka bentuk beg dan jenis mesin adalah kaku. Mesin dasar V tidak dapat menghasilkan beg dasar segi empat sama. Mesin dasar segi empat sama asas tidak dapat memasang pemegang kertas berpilin secara bersiri. Memahami pemetaan tetap ini sebelum anda memuktamadkan reka bentuk beg dapat mengelakkan semakan semula yang paling mahal.
| Gaya Beg | Jenis Mesin yang Diperlukan | Kelajuan tipikal | Kertas GSM | Julat Harga Anggaran |
|---|---|---|---|---|
| V-Bawah (barang runcit, makanan, roti) | Mesin beg kertas V-Bottom | 50–500 keping setiap minit | 35–80 | Satu hingga empat ribu, lima ratus hingga lapan ribu |
| Square Bottom (kedai runcit) | Mesin dasar segi empat SOS | 150–280 keping setiap minit | 80–140 | Satu hingga empat tan bagi setiap tan pada 75 hingga 150 K |
| Dasar Segi Empat + cetakan fleksografi bersepadu | Mesin SOS + unit fleksografi 2/4 warna | 120–250 keping setiap minit | 80–140 | Satu hingga empat tan bagi setiap tan, iaitu 150 hingga 350 kilogram |
| Beg pemegang berpusing automatik sepenuhnya | SOS + pembentukan pemegang tali + penyambungan | Sehingga 230 biji/minit | 80–140 | Satu hingga dua ribu dua ratus hingga satu ribu lima ratus tiga puluh |
| Beg kertas gred makanan | Mesin beg makanan pinjatan bawah berkelajuan tinggi | Sehingga 500 keping seminit | tiga puluh hingga lapan puluh | Satu hingga empat tan sejam – satu hingga empat tan sejam |
Jenama komponen teras memberi pengaruh ketara terhadap harga dan kebolehpercayaan: mesin yang dibina menggunakan PLC Mitsubishi atau Yaskawa dengan galas NSK dan sistem gam lebur panas Nordson dijual pada harga lebih tinggi tetapi menghasilkan keluaran yang lebih konsisten dan selang servis yang lebih panjang.
Julat Dimensi → Spesifikasi Mesin — Mengelakkan Perangkap Ketidakpadanan Saiz
Selepas gaya beg, ketidakpadanan dimensi adalah sebab kedua paling biasa pembeli membeli mesin yang salah. Setiap mesin beg kertas mempunyai had mekanikal ketat pada saiz beg yang boleh dihasilkannya, dan had ini ditetapkan oleh komponen fizikal — lebar penyangga pemulangan, diameter silinder pembentukan, panjang langkah mekanisme penghantaran.
Pertimbangkan contoh praktikal. XKJD-350, sebuah mesin julat pertengahan yang mewakili, mengendalikan lebar beg dari 80 hingga 350 mm dan panjang beg dari 400 hingga 760 mm dalam tetapan format panjangnya. Jika reka bentuk beg sasaran anda memerlukan beg selebar 400 mm, mesin ini tidak dapat menghasilkannya — bahu pembentukan tidak dapat memuatkan kertas selebar itu. Anda perlu menaik taraf kepada mesin kelas 450 mm atau 550 mm.
Aliran kerja penentuan saiz hendaklah dijalankan mengikut urutan ini: tentukan terlebih dahulu dimensi beg sasaran terkecil dan terbesar anda, kemudian cari mesin yang spesifikasinya merangkumi kedua-duanya dengan selesa. Jika anda merancang untuk menghasilkan kedua-dua beg barang kemas kecil (lebar 11 cm) dan beg pakaian besar (lebar 31 cm), anda memerlukan mesin yang lebar minimumnya ialah 11 cm atau ke bawah dan lebar maksimumnya ialah 31 cm atau ke atas. Sesetengah mesin memfokuskan julat lebar; manakala yang lain dioptimumkan untuk julat sempit dengan kelajuan lebih tinggi. Mesin berkuasa servo juga menawarkan kelebihan ketara dalam masa pertukaran saiz: 5–15 minit untuk menukar saiz berbanding 30–60 minit pada mesin yang disesuaikan secara mekanikal — perbezaan yang bertambah dengan pantas dalam persekitaran pengeluaran berbilang SKU.
Bahan → Kelajuan dan Kebolehan Pengeluaran — Mengapa Pilihan Kertas Mempengaruhi Keluaran
Walaupun gaya dan dimensi beg dipadankan dengan sempurna pada mesin, pilihan bahan mewujudkan lapisan ketiga sekatan. Kelajuan dinilai mesin diukur di bawah keadaan optimum — biasanya dengan kertas kraft berberat sederhana dalam saiz standard. Tukar bahan, dan anda mengubah hasil sebenar.
Tiga interaksi bahan-mesin adalah sangat penting. Pertama, GSM berbanding kelajuan: apabila ketumpatan gram meningkat, kekakuan lenturan meningkat, dan setiap stesen pembentukan memerlukan lebih banyak daya dan masa untuk melipat kertas. Peraturan amnya ialah pengurangan kelajuan sebanyak 5–15% bagi setiap peningkatan 10 GSM. Kedua, geseran permukaan: kertas bersalut mempunyai geseran permukaan yang lebih rendah berbanding kraft tidak bersalut, yang bermakna gelendong pemakan mungkin tergelincir melainkan ketegangan web disesuaikan semula. Ketegangan biasanya perlu dikurangkan sebanyak 20–30% untuk stok bersalut bagi mengelakkan both gelinciran dan kerosakan salutan. Ketiga, kandungan lembapan: kertas di luar julat optimum 6–8% menyebabkan masalah pembentukan — terlalu kering kertas retak pada garisan lipatan; terlalu lembap gam diserap secara tidak sekata, memanjangkan masa pengerasan dan berpotensi menyebabkan meterai bawah terbuka semasa susunan.
Sistem pelekat itu sendiri mengenakan had kelajuan. Gam berasaskan air memerlukan masa terbuka 3–8 saat untuk mengeras, yang secara berkesan mengehadkan kelajuan baris pada konfigurasi beg tertentu. Pelekat panas lebur mengeras dalam masa kurang daripada satu saat dan menyokong hasil kerja yang lebih tinggi, tetapi dengan kos bahan habis pakai yang lebih tinggi dan kebolehkitar semula yang dikurangkan jika pelekat panas lebur mencemarkan aliran kitar semula kertas.
Interaksi inilah yang menjadikan kebanyakan pembeli pertama kali mendapati penterjemahan daripada reka bentuk ke pengeluaran lebih kompleks daripada yang dijangkakan. Reka bentuk beg yang kelihatan cantik di atas kertas boleh berfungsi dengan teruk di lantai pengeluaran — bukan kerana reka bentuk atau mesin itu cacat, tetapi kerana padanan bahan dan mesin tidak direka dengan teliti.
Inilah peringkat dalam proses di mana bekerja dengan pengeluar yang menyediakan perundingan pra-jualan peringkat kejuruteraan menjadi sangat berharga. Di KETE, jurutera projek menyemak reka bentuk beg sasaran anda semasa fasa sebut harga — mengesahkan bahawa dimensi, bahan, dan sasaran kelajuan anda konsisten secara dalaman sebelum mencadangkan konfigurasi mesin. Langkah semakan reka bentuk ini, digabungkan dengan pengeluaran sampel percuma menggunakan stok kertas yang anda nyatakan, mengesan ketidakpadanan sebelum ia menjadi kesilapan yang mahal. Jika anda ingin penilaian teknikal terhadap reka bentuk beg anda berdasarkan pilihan mesin yang tersedia, anda boleh menghubungi jurutera projek KETE melalui mereka Halaman Kenalan.

Pemegang, Kapasiti Muatan, dan Penyempurnaan — Lapisan Fungsional dan Estetik
Pemegang menentukan interaksi fizikal pertama pengguna dengan beg kertas, dan kemasan menentukan kesan jenama. Kedua-duanya adalah keputusan tambahan — ia disusun di atas reka bentuk asas beg dan menambah kerumitan mesin mengikut keperluan.
Sistem lampiran pemegang layak mendapat perhatian kejuruteraan yang sama seperti badan beg. Patching pengukuhan di dalam beg — sekurang-kurangnya 150 GSM, lebarnya sekurang-kurangnya dua kali ganda zon lampiran — mengagihkan beban titik daripada simpulan pemegang ke kawasan kertas yang lebih luas. Mengikat dua kali pemegang kertas berpilin meningkatkan kekuatan tegangan kira-kira 40% berbanding pengikatan tunggal. Perincian ini tidak kelihatan kepada pelanggan akhir tetapi menentukan sama ada beg dapat bertahan perjalanan dari kedai ke rumah.
Teknik kemasan — laminasi kusam atau berkilat, percetakan foil, embossing, UV titik — menambah perbezaan visual dan semakin diharapkan dalam segmen runcit premium. Setiap teknik memerlukan stesen mesin tambahan atau langkah pemprosesan pasca yang berasingan. Unit laminasi menambah kira-kira 20–40% kepada kos asas mesin. Bagi kebanyakan pengeluar peringkat permulaan, mengalih keluar kerja kemasan kepada pengubah khusus lebih cekap dari segi modal berbanding melaksanakannya sendiri — sekurang-kurangnya sehingga jumlah keluaran membenarkan pelaburan tersebut.
Dari Reka Bentuk ke Realiti — Aliran Kerja Pengeluaran Dari Awal hingga Akhir dan Cara Memilih Mesin Anda
Reka bentuk beg kertas yang baik adalah satu proses, bukan sekadar lakaran. Aliran kerja tujuh langkah berikut membawa beg daripada konsep hingga pengeluaran, dan bahagian akhir menyediakan rangka kerja untuk menilai pembekal mesin.
Aliran Kerja Pengeluaran 7 Langkah
Langkah 1: Tetapkan pasaran sasaran dan jenis beg anda. Siapa pelanggan anda, dan beg apa yang mereka perlukan? Kedai roti memerlukan beg roti dasar V; peruncit pakaian memerlukan beg membeli-belah dasar segi empat sama. Keputusan ini sahaja menyempitkan pilihan mesin anda kira-kira 80%.
Langkah 2: Nyatakan dimensi dan bahan. Tentukan W × G × H berdasarkan saiz produk yang akan diisi dalam beg, serta ruang kosong 20–30% untuk memudahkan pembungkusan. Pilih gred kertas dan GSM berdasarkan keperluan beban dan kedudukan jenama.
Langkah 3: Padankan spesifikasi reka bentuk peta dengan parameter mesin. Menggunakan rangka kerja terjemahan daripada bahagian sebelumnya, kenal pasti kategori mesin, julat saiz, dan kelas kelajuan yang sesuai dengan reka bentuk anda. Buang mesin yang spesifikasinya tidak dapat menampung dimensi beg anda.
Langkah 4: Menghasilkan sampel fizikal. Jalankan sekurang-kurangnya 100–200 beg sampel pada mesin sasaran menggunakan stok kertas yang anda tentukan. Kepentingan statistik adalah penting — ujian lima beg tidak memberitahu apa-apa tentang konsistensi pengeluaran.
Langkah 5: Uji sehingga gagal. Muatkan sampel ke 150% dengan berat yang dijangka semasa digunakan. Periksa titik kegagalan. Jika beg sentiasa gagal pada sambungan pemegang atau meterai bawah, semak semula elemen reka bentuk tersebut sebelum memulakan pengeluaran.
Langkah 6: Selesaikan konfigurasi mesin dan pembelian. Pastikan spesifikasi mesin, termasuk semua unit pilihan (cetakan, pemasangan pemegang, tampalan tingkap). Sahkan masa penghantaran, terma pembayaran, jadual pemasangan, dan liputan jaminan.
Langkah 7: Pasang, komisionkan, latih, dan ramp. Pemasangan mesin standard mengambil masa 3–7 hari termasuk latihan operator; barisan yang disesuaikan mungkin memerlukan 7–14 hari. Sediakan bajet untuk tempoh peningkatan pengeluaran — jangka kecekapan akan stabil pada 80–90% daripada kapasiti dinilai dalam 4–6 minggu pertama operasi.
Bagaimana menilai pembekal mesin
Selain spesifikasi dan harga, lima kualiti pembekal membezakan rakan kongsi pengeluaran jangka panjang daripada penjual peralatan transaksi:
- Keupayaan semakan reka bentuk: Adakah pembekal menyemak reka bentuk beg anda dan mengesahkan ia boleh dihasilkan pada mesin yang mereka cadangkan — atau adakah mereka hanya memberi sebut harga untuk model standard tanpa mengambil kira spesifikasi anda?
- Pengambilan sampel sebelum pembelian: Adakah mereka akan menjalankan sampel menggunakan stok kertas anda dan dimensi sasaran anda sebelum anda membuat komitmen?
- Keterbukaan komponen: Adakah komponen teras (PLC, motor servo, galas, sistem gam) daripada jenama yang diiktiraf dengan sokongan perkhidmatan yang tersedia secara tempatan? Mitsubishi, Yaskawa, Siemens, NSK, dan Nordson adalah penanda aras industri, bukan kemewahan.
- Pemasangan dan latihan: Adakah sebut harga itu merangkumi pemasangan di tapak, pengaktifan, dan latihan pengendali — atau adakah perkara-perkara ini dikenakan harga sebagai item berasingan?
- Kebolehbalasan jaminan dan sokongan: Standard industri ialah waranti satu tahun. Sesetengah pengeluar melanjutkan sehingga dua tahun pada model terpilih dan menyediakan penggantian alat ganti percuma untuk komponen bukan haus yang rosak semasa penggunaan biasa. Semak komitmen masa tindak balas — tindak balas teknikal 24 jam dengan keupayaan sokongan video jauh adalah jangkaan minimum yang munasabah bagi pembeli global. KETE, sebagai contoh, menyediakan waranti standard selama satu tahun dengan penggantian alat ganti percuma untuk kerosakan bukan disebabkan kesilapan manusia, mengekalkan tindak balas teknikal 24 jam, dan menawarkan pemasangan di lapangan serta sokongan latihan global (KETE).
Pasaran beg kertas memberi ganjaran kepada pengeluar yang berjaya menterjemahkan reka bentuk ke dalam pengeluaran dengan tepat. Peluang ini nyata — pertumbuhan pasaran bernilai berbilion dolar, sokongan peraturan, dan perubahan keutamaan pengguna memperluas permintaan lebih pantas daripada bekalan di banyak rantau. Tetapi halangan antara peluang dan pelaksanaan bukanlah modal. Ia adalah pengetahuan: mengetahui apa yang perlu direka, bagaimana menjelaskannya, dan mesin mana yang boleh menghasilkannya dengan kualiti dan kuantiti yang diperlukan pasaran anda. Panduan ini telah memberikan anda kerangka kerja. Langkah seterusnya ialah perbincangan dengan rakan kongsi mesin yang boleh mengesahkan reka bentuk anda berdasarkan kekangan pengeluaran sebenar.
Sedia untuk mengesahkan reka bentuk beg kertas anda?
Hantar spesifikasi anda kepada jurutera projek KETE untuk penilaian kesesuaian percuma dan cadangan mesin.
Dapatkan Penilaian Rekabentuk Percuma AndaRujukan
- 360iResearch. "Pasaran Beg Kertas mengikut Jenis Bahan, Gaya, Kapasiti — Ramalan Global 2025-2030." 2025. https://www.giiresearch.com/report/ires1676830-paper-bags-market-by-material-type-style-capacity.html
- Digital Pembuatan. "Mengapa Mengemas LEGO dalam Beg Berasaskan Kertas Begitu Rumit." 2025. https://manufacturingdigital.com/articles/why-is-packing-lego-in-paper-based-bags-so-complicated
- Mesin Kertas FTC. "Memahami Mengapa Beg Kertas ISOS Perlu Dasar Segi Empat Sama." 2024. https://ftcpapermachine.com/isos-paper-carry-bag-making/
- Iowa DNR / BCAL. "Penilaian Kitaran Hidup Beg Beli-Belah." https://www.iowadnr.gov/Portals/idnr/uploads/waste/smm_plasticssubcommitteemeeting2summary.pdf
- UNEP / CTCN. "Beg Plastik Sekali Guna dan Pilihan Lainnya: Cadangan daripada Penilaian Kitaran Hayat." 2020. https://www.ctc-n.org/resources/single-use-plastic-bags-and-their-alternatives-recommendations-life-cycle-assessments
- KETE GROUP. "Hubungi." https://www.ketegroup.com/contact/
- KETE GROUP. "Halaman Utama." https://www.ketegroup.com/

