 RU
 EN
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

Картонная упаковка с печатью редко поступает на рынок без дополнительной отделки. Перед тем как лист разрезают и сгибают, большая часть упаковки проходит ещё один этап: поверх краски наклеивается тонкая двухосно-ориентированная полипропиленовая плёнка.
Что такое ламинирование BOPP на самом деле
Эта пленка называется БОПП, а этап производства — ламинирование БОПП. Ламинированный слой выполняет сразу три незаметные функции. Он придает цветам краски более насыщенный вид, защищает печать от влаги и потертостей, а также придает жесткость, благодаря чему картонные коробки, пакеты и пакеты-мешочки выдерживают транспортировку и обработку. БОПП является наиболее распространенной пленкой для этих целей, поскольку растяжение полипропилена в двух направлениях придает ему необычную прозрачность и прочность с учетом его толщины.
Прежде чем продолжить, давайте уточним один момент. Эта статья посвящена ламинированию пленки на полиграфические и упаковочные материалы в условиях промышленного производства. Речь не идет ни о настольных машинах для ламинирования, которые запечатывают удостоверения личности, ни о производственных линиях, на которых изначально изготавливается БОПП-пленка. Если вы занимаетесь разработкой упаковки, управляете типографией или планируете приобрести ламинирующее оборудование, следующие шесть разделов описывают цепочку, на основе которой вы фактически принимаете решения. Она проходит от пленки до метода склеивания и выбора оборудования и заканчивается тем, как все эти инвестиции отражаются на вашей ведомости затрат.
Варианты плёнок: глянцевая, матовая, металлизированная и другие
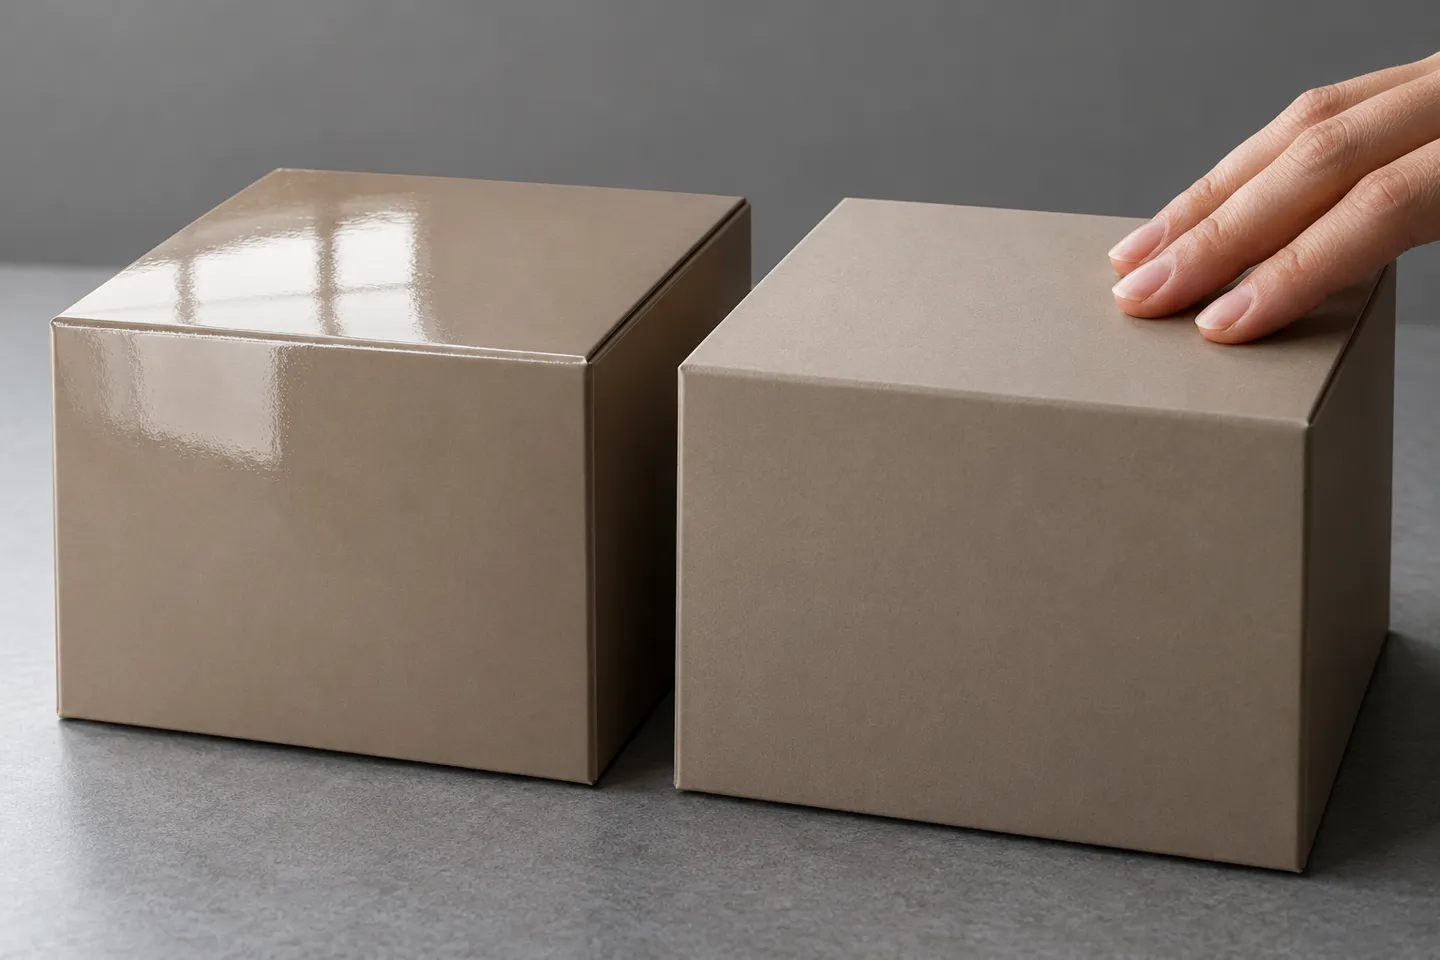
Выбор самой пленки — это первое решение, и в основном оно носит маркетинговый характер. Каждый вариант пленки BOPP по-своему влияет на то, как упаковка выглядит на полке.
| Отделка | Как это выглядит | Типичные области применения | Примечание по выбору |
|---|---|---|---|
| Глянцевая пленка BOPP | Высокий блеск, цвета выглядят ярче | Продукты повседневного спроса, картонные упаковки для розничной торговли, рекламная полиграфия | Наиболее надежный вариант по умолчанию, когда важность удара о полку имеет первостепенное значение |
| Матовый БОПП | Мягкая, небликующая, с ощущением высокого качества | Косметика, роскошные подарочные наборы, продукты питания премиум-класса | При освещении в магазине блики проявляются в меньшей степени; обратите внимание на появление серебристого налета на темных однотонных тканях |
| Металлизированный БОПП | Металлический блеск | Кондитерские изделия, подарочная упаковка | Более высокая стоимость пленки; дополнительным преимуществом является высокая светонепроницаемость |
| BOPP с противотуманным покрытием | Прозрачный с системой предотвращения запотевания | Свежие продукты, хранящиеся в холодильнике | Предназначен для печати на холодных витринах, а не для обычных полиграфических работ |
| Термочувствительная пленка BOPP (с предварительным покрытием) | Глянцевая или матовая поверхность с уже нанесенным термоактивным клеевым слоем | Печать с листовым подачей, обложки книг, картонные коробки | Фильм содержит собственное связующее вещество, которое определяет выбор всего последующего процесса |
Картонные коробки, этикетки, гибкие пакеты и мешки хорошо поддаются ламинированию BOPP, поэтому пленки этого семейства широко используются в упаковке продуктов питания, косметики и товаров розничной торговли. Выбранное вами покрытие влияет на то, как продукт выглядит для покупателя. Но оно не влияет на способ склеивания пленки, скорость работы линии или стоимость склеивания на квадратный метр. Это — технологическое решение, и именно в нем кроются реальные деньги.
Четыре способа сцепления BOPP с подложкой
Каждая линия ламинирования BOPP по-своему отвечает на один и тот же вопрос: откуда берется сила сцепления? На сегодняшний день в производстве существует четыре рабочих решения, и каждое из них имеет свои особенности в плане логистики нанесения клея, характера отверждения, предельной скорости и типичных причин отказов.
Краткий обзор четырёх маршрутов
Термоламинирование: клей наносится на пленку
Термопленка BOPP поставляется с предварительно нанесенным слоем клея с низкой температурой плавления, как правило, на основе ЭВА. Ламинатор нагревает хромированный валик, клей размягчается, а давление в зазоре обеспечивает окончательное сцепление. Не требуется ни заливать, ни смешивать, ни очищать жидкий клей. Сцепление происходит сразу же после того, как полотно покидает нагретый валик, поэтому ламинированные листы без промедления поступают на резку, фольгирование или тиснение. Именно благодаря этому мгновенному отвердеванию термическая ламинация идеально подходит для мелких тиражей, изготовления образцов и работы с листовым материалом, где ключевым преимуществом является скорость выполнения заказа. Компромисс заключается в расчёте скорости: пленке необходимо время контакта с горячим валиком для активации клея, поэтому максимальная скорость термических ламинаторов значительно ниже, чем у линий с мокрым склеиванием. Если работать слишком быстро, склеивание получается неравномерным, что обычно проявляется в виде пузырьков, появляющихся только на участках тиража, прошедших с большей скоростью.
Ламинирование без растворителей: двухкомпонентный клей, без сушки в печи
На линиях без использования растворителей склеивание «рулон к рулону» осуществляется с помощью двухкомпонентного полиуретанового клея, не содержащего растворителей и не требующего сушильной печи. Система дозирования наносит тончайший слой клея, а склеивание происходит в зазоре между валами. По данным отраслевых источников, расход клея при склеивании пленки с пленкой составляет примерно от 1,3 до 2,5 г/м² в зависимости от плотности нанесения краски (Enercon, без даты). Поскольку нет носителя, который мог бы испариться, эти линии работают быстро и потребляют мало энергии на метр. Сложность заключается в отверждении: соединение ещё не является окончательным, когда рулон сходит с машины. Бессольвентные ламинаты требуют времени отверждения при комнатной температуре, и полное отверждение занимает от нескольких часов до примерно двух дней в зависимости от химического состава клея (Университет «Нобелус», 2024). Ничто не может быть разрезано, упаковано в пакеты или отправлено до тех пор, пока рулон не пройдет процесс отверждения, что превращает часть вашего склада в химическую лабораторию.
Сухая ламинация с использованием растворителей: метод с применением печи
Линии сухого склеивания наносят клей на основе растворителя, пропускают полотно через сушильную печь с температурными зонами, а затем ламинируют под давлением в зазоре, пока основа еще горячая. Печь, температура в которой на производственных машинах обычно составляет около 80 °C, выпаривает растворитель, оставляя активный клей. Такой метод обеспечивает прочное склеивание сложных материалов: бумаги с пленкой, пленки с алюминиевой фольгой, а также изделий, предназначенных для стерилизации в автоклаве. Однако это сопряжено с затратами на энергию, систему вытяжки и обращение с растворителем. Линия сухого склеивания также занимает больше площади, чем безрастворительная машина той же ширины, поскольку печь просто длинная. В тех случаях, когда субстраты не поддаются склеиванию другими способами, это остается надежным решением.
Экструзионное ламинирование: расплавленная смола в качестве клеевого слоя
На экструзионных линиях полностью обходятся без клеящих веществ. Машина плавит полимер, как правило, LDPE, PP, EVA или EAA, и выдавливает его в виде тонкого расплавленного слоя между двумя основаниями; сам полимер выступает в качестве связующего. Толщина пленки на этих линиях составляет от 0,01 до 0,11 мм, и данный процесс позволяет обрабатывать комбинации материалов, с которыми не справляются клеевые системы: бумагу, текстильные ткани, нетканые материалы, трикотажную сетку. Это стандартный способ изготовления функциональных структур, а не защиты печати, поэтому он широко применяется в производстве упаковки для пищевых продуктов и медицинских изделий. Считайте это четвертым решением для конкретного случая, когда один из ваших слоев вообще не является пленкой, пригодной для печати.
Существует и пятый, нишевый вариант: термопленки без клея, которые склеиваются между собой без использования каких-либо дополнительных клеящих веществ. Они используются при изготовлении элитных коробок и обложек, где нежелательно применение даже минимального количества клея, и для большинства производителей упаковки выбор таких пленок является скорее вопросом приобретения материала, чем выбором оборудования.
Именно эту разницу в сроках отвердевания покупатели недооценивают больше всего:
Реалистичная оценка ситуации: Термическое склеивание считается завершённым в тот момент, когда лист покидает валик. Для безрастворительного склеивания требуется от нескольких часов до двух дней отверждения, прежде чем рулон можно будет разрезать или подвергнуть дальнейшей обработке. Линии сухого склеивания осуществляют ламинирование сразу после печи, но при этом требуют затрат энергии на нагрев печи и работы с растворителями. Планируйте занимаемую площадь и объём незавершённого производства с учётом временных параметров, характерных для вашего технологического процесса.
Согласование процесса с вашим портфелем заказов
Ни один из этих четырёх маршрутов не является лучшим в абсолютном смысле. Реальный вопрос заключается в том, какие сбои и затраты способна выдержать именно ваша книга заказов. Это определяют три характеристики ваших заказов.
- Структура субстрата. При склеивании пленка с пленкой и пленка с фольгой рекомендуется использовать безрастворительную технологию. Для премиальных структур с высоким содержанием бумаги рекомендуется сухое склеивание или термолисты. Для нетканых материалов и тканевых слоев рекомендуется экструзия.
- Размер партии и частота переналадки. При производстве крупных партий выгодно использовать максимальную скорость безрастворительных линий. Частые небольшие заказы создают проблемы для любой линии из-за необходимости очистки от клея и ожидания отверждения, а также делают более предпочтительными термические линии.
- Гарантия сроков поставки. Если вы продаете с учетом сроков выполнения заказа, термоматериал с мгновенным отверждением устраняет самое значительное скрытое время ожидания. Если вы продаете по цене за единицу при больших объемах, время отверждения имеет меньшее значение, чем количество метров в минуту.
Проанализируйте заказы за последние три месяца с помощью этого фильтра, и, как правило, один маршрут будет выделяться среди остальных:
Самопроверка процесса
- Какие комбинации подложек преобладают в ваших заказах: пленка/пленка, бумага/пленка или функциональные структуры?
- Какова средняя длина партии у вас и как часто вы производите переналадку?
- Клиенты покупают вашу скорость или цену за единицу?
- У вас есть место на полу для зоны сушки или достаточно места по длине для печи?
- Достаточно ли мощности вашей электросети для работы линейки духовок мощностью в несколько киловатт?
Отраслевая тенденция помогает понять ситуацию. Как отмечают отраслевые обозреватели, большинство современных производителей гибкой упаковки отдают предпочтение клеям без растворителей (Университет «Нобелус», 2024). Причины заключаются в эксплуатационных расходах, простоте обращения, а также в безопасности для работников и окружающей среды. Требования по низкому содержанию ЛОС продолжают подталкивать к тому же решению. Однако к маркетинговым заявлениям следует относиться с осторожностью. Продавцы термопленки заявляют: «совершенно без клея», а продавцы безрастворительных материалов — «без растворителей, с минимальным количеством клея». Оба подхода отражают одно и то же давление со стороны регулирующих органов, но с противоположных сторон. Вопрос, который действительно важен для ваших клиентов, заключается в том, соответствует ли готовая структура — пленка плюс подложка плюс краска — правилам переработки отходов на рынках, на которые вы поставляете свою продукцию. Ещё один случай заслуживает упоминания. Предприятия по переработке цифровой печати осуществляют ламинирование в режиме «near-line», а не «inline», что даёт им возможность выбирать любой из четырёх способов исключительно исходя из экономической целесообразности заказа.
Как читать технические характеристики ламинатора
Как только маршрут определён, процесс закупки превращается в заполнение технических паспортов, а технические паспорта составляются так, чтобы оборудование выглядело лучше, чем работает на самом деле. Две привычки помогут вам сберечь бюджет: внимательно изучать каждое число с учётом сопутствующих оговорок и включать эти оговорки в акт приёмки перед подписанием.
Две скорости в каждой технической спецификации
В технических характеристиках рулонных ламинаторов указываются два показателя скорости, которые не являются синонимами. Механическая скорость — это максимальная скорость, которую может развивать приводная система при работе машины без материала или с минимальной нагрузкой. Скорость ламинирования — это скорость, которую машина поддерживает во время фактического склеивания вашей конструкции, и она всегда ниже механической. В современных технических паспортах скорость ламинирования, как правило, на 10–20 % ниже механической. Линия, рекламируемая с механической скоростью 450 м/мин, обычно ламинирует со скоростью 400 м/мин; машина для сухого склеивания со скоростью 250 м/мин обычно склеивает со скоростью 220 м/мин. Разница кажется небольшой, пока вы не рассчитаете стоимость большого тиража в расчете на час. Планируйте производительность исходя из скорости ламинирования, а механическую скорость рассматривайте как максимальный предел, которого вы достигнете только во время демонстраций.
Критерии приемки
Укажите следующее в критериях приемки: производительность рассчитывается исходя из скорости ламинирования с учетом веса нанесения и материала основы, а не исходя из механической скорости.
Наибольшее число в справочнике — это механический показатель.
Что ещё должно быть указано в акте приёмки
Ширина полотна имеет первостепенное значение, поскольку она определяет все остальные параметры. Производственные линии типа «рулон-рулон» обычно работают с шириной около 1050, 1250 и 1350 мм. Выбирайте ширину, соответствующую самому широкому из ваших стандартных материалов, и не соглашайтесь платить за выполнение единичных заказов с нестандартными размерами, которые может выполнить партнерское предприятие.
Регулирование натяжения — это тот аспект, к которому постоянно возвращаются при расследовании дефектов продукции. Независимое регулирование натяжения на двигателях размотки, ламинирования и перемотки обеспечивает движение обеих полос с одинаковой скоростью через зазор. Минимальное количество двигателей — четыре, а на более широких или высокоскоростных линиях — восемь. Если продавец не может объяснить, сколько зон регулирования натяжения имеется на машине, это и есть ответ.
Дозирование клея определяет ваши затраты на квадратный метр при каждом метре безрастворительной продукции, которую вы выпускаете. Уточните, какой диапазон наносимой массы поддерживает система дозирования и как он проверяется. В случае линий сухого склеивания спросите, сколько температурных зон имеет печь и как регулируется каждая из них. Затем объективно оцените общую мощность. Мощность ламинирующих линий варьируется от десятков киловатт для компактных безрастворительных машин до 150 кВт и более для широких линий сухого склеивания. Энергоснабжение вашего здания является частью стоимости покупки. Диаметры размоточных и намоточных рулонов, обычно от 600 до 800 мм, определяют, как часто линия останавливается для сращивания рулонов.
Приведенная ниже матрица границ отражает суть всего решения:
Маршрут слияния против реальности заказов
| Маршрут | Оценка соответствия структуры ордера | Оптимальная точка | Переключитесь, когда |
|---|---|---|---|
| Термочувствительная (пленка с предварительным покрытием) | Небольшие тиражи, пробные экземпляры, картонные коробки с листовой подачей и обложки | Мгновенное отверждение, отсутствие необходимости работы с клеем, быстрое выполнение заказа | Длинные плёнки/серии плёнок обрабатываются в больших объёмах, причём максимальная скорость термической обработки ограничивает пропускную способность |
| Без растворителей | Работа с рулонами пленки и фольги, средние и большие объемы | Минимальная стоимость клея на квадратный метр, максимальные стабильные скорости ламинирования, отсутствие энергозатрат на сушильную печь | Конструкции с большим количеством бумаги или особо сложные конструкции, требующие нанесения клея в количестве более 2–3 г/м² |
| Сушка на основе растворителя | Склеивание бумаги с пленкой, пленки с фольгой, сложные соединения, требующие использования ретортной упаковки | Наиболее прочные соединения на конструкциях, сложных для склеивания | Существуют ограничения по энергетическому балансу, работе с растворителями или длине пола |
| Экструзия | Функциональные структуры из бумаги, нетканых материалов и ткани | Смола выполняет также функцию связующего слоя; подходит для производства упаковки пищевых продуктов и медицинских изделий | Защита от отпечатков на тонкой пленке/пленке, когда затраты на настройку экструдера не приносят никакой выгоды |
Когда ламинирование идёт не так, как надо: дефекты и их причины, связанные с оборудованием
Именно при устранении дефектов знание технологического процесса окупается, поскольку практически каждая повторяющаяся проблема при ламинировании сводится к четырём основным причинам: натяжению плёнки, давлению в зазоре, температуре и отверждению. Сообщения на форумах, посвящённых неисправностям, выглядят драматично, но причины оказываются вполне обычными. Один производитель вывесок, ламинировавший графику для мотокросса, сообщил о партии, которая вначале прошла без проблем на протяжении 30 сантиметров, а затем на каждых 5–10 сантиметров появлялась линия пузырей (Форум Signs101, 2023). Такая же картина наблюдалась и на остальных участках полотна. По результатам диагностики специалистов причиной оказались чрезмерное натяжение полотна и слишком высокое давление в зазоре, что привело к деформации валика и, как следствие, к тому, что два полотна продвигались с немного разной скоростью. В публикациях специализированной прессы при устранении неисправностей к тому же набору причин приходят с другой стороны (PostPress, 2015). Недостаточная натяжка материала приводит к образованию пузырьков воздуха. Подача материала со скоростью, превышающей скорость ламинатора, также приводит к образованию пузырьков воздуха. Кроме того, ламинирование струйных отпечатков до полного высыхания чернил приводит к появлению пузырьков над зонами нагрева, образующимися на холостых валиках.
| Дефект | Первое, что нужно проверить | Возможность машины, которая это предотвращает |
|---|---|---|
| Пузырьки | Натяжение подающего рулона, затем давление в зазоре | Многозонное регулирование натяжения; равномерный, регулируемый зазор |
| Морщины | Равномерное распределение натяжения по всей ширине полотна | Управление положением полотна; состояние роликов |
| Curl | Баланс натяжения между пленкой и подложкой | Зоны симметричного напряжения; совместимые материалы |
| Отслоение | Плотность нанесения и время отверждения | Точное дозирование клея; план отверждения, который действительно соблюдается |
| Серебряные пряди | Состояние поверхности прижимного валика | График технического обслуживания роликов |
Эта таблица — инструкция по диагностике, а не контрольный список, который нужно выполнить за один раз. Работайте сверху вниз, вводите по одному изменению за смену и записывайте, что изменилось.
Изменяйте по одной переменной за раз. Неисправность, имеющая четыре возможные причины, становится невозможной для выявления, если в течение одной смены изменять натяжение, температуру и скорость. Кроме того, после любой смены пленки или подложки предыдущие настройки следует рассматривать лишь как ориентир, а не как достоверные данные: сначала необходимо провести короткий пробный прогон полотна.
Эта практика тестирования распространяется и на сам процесс покупки. Самым надежным приемочным испытанием для нового ламинатора является его запуск на вашем собственном материале, с вашей пленкой и с заданной плотностью нанесения покрытия до того, как будут произведены оплата. Производителей оборудования, которые предлагают предпродажное тестирование на материалах заказчика с видеозаписью или в присутствии свидетеля, легко отличить от тех, кто этого не делает.
Деловая сторона: производственные мощности, доработка и денежные потоки
Проследите эту цепочку, и экономика инвестиций станет очевидной. Сушка — это оборотный капитал. Каждый рулон безрастворительной печати, находящийся в сушильной камере в течение одного-двух дней, представляет собой материалы, краску, время работы оборудования и производственную площадь, которые пока нельзя выставить в счёт. А сушильная камера должна где-то размещаться в здании, которое, как вам кажется, и так уже переполнено. Термические линии полностью обходят этот временной барьер, поэтому переработчик, ориентированный на быструю обработку заказов, может устанавливать цены на заказы, недоступные для линий с влажной печатью. Показатели скорости — это удельная себестоимость. Крупный тираж, рассчитанный на механической линии со скоростью 450 м/мин и произведенный на ламинирующей линии со скоростью 400 м/мин, обеспечивает примерно на 11 % меньшую производительность, чем обещала таблица расчётов. Этот разрыв повторяется каждый час работы заказа. Электроэнергия — это фиксированные затраты, которые возникают ещё до продажи первого метра продукции. А сочетание технологических процессов — это стратегия использования производственных мощностей. Переработчик, в портфеле заказов которого длинные тиражи «пленка-пленка» чередуются с эпизодическими заказами на бумагу премиум-класса, редко может использовать одну и ту же машину для обоих видов продукции. Обычно в качестве основного оборудования для массового производства используется линия без растворителей, а термолиния — для пробных тиражей.
При отборе поставщиков в первую очередь следует задать пять ключевых вопросов, которые позволяют проникнуть за фасад рекламных брошюр. Какие материалы линия действительно способна ламинировать? Какую нагрузку она выдерживает при заданной плотности нанесения покрытия? Как организованы зоны натяжения? Каковы условия приемочных испытаний? И какие требования предъявляются к источнику электропитания? Например, в линейке ламинаторов KETE для каждой модели указываются как показатели скорости, так и ширина полотна: 1050, 1250 и 1350 мм (Ассортимент ламинаторов). В линейку входят линии для производства двух- и трехслойных материалов без использования растворителей со скоростью 450 м/мин (механическая часть) и 400 м/мин (ламинирование). Машины сухого склеивания работают со скоростью от 150 до 250 м/мин, а экструзионная линия со скоростью 150 м/мин предназначена для производства нетканых и функциональных материалов. Независимо от того, с какой маркой вы ведете переговоры, придерживайтесь этих пяти вопросов, и цифры в вашем акте приемки будут совпадать с цифрами в счете-фактуре.
Если вам требуется дополнительная экспертная оценка по любому из этих параметров, мы проводим испытания оборудования на вашем собственном материале перед отправкой и предоставляем на каждую единицу гарантию сроком не менее одного года, который для отдельных моделей может быть продлен до двух лет (предпогрузочные пробные запуски).
Закажите пробную поездку перед отправкой
Принесите с собой пленку, подложку и данные о весе покрытия. Перед отправкой мы проводим пробный запуск оборудования на вашем материале, и именно на основании показателей, указанных в вашем акте приемки, мы ставим свою подпись.
Запланировать пробный запускСсылки
- Университет Нобелус. «Как организовать идеальную линию по производству гибкой упаковки: выбор метода ламинирования». 2024 г. nobelusuniversity.com
- Enercon. «Передовой опыт и достижения в области ламинирования без использования растворителей». без даты. enerconind.com
- PostPress. «Вопросы и ответы: типичные проблемы при ламинировании». 2015 г. postpressmag.com
- Signs101.com. «Проблема с пузырьками при ламинировании». 2023 г. signs101.com