 MS
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH

Jika anda sedang menilai teknologi percetakan untuk pengeluaran pembungkusan, anda mungkin telah mendengar bahawa gravure memberikan kualiti imej terbaik daripada mana-mana proses konvensional — dan juga bahawa silinder itu berharga sangat mahal. Kedua-duanya benar. Memahami dari mana kualiti itu datang, dan bila kos silinder benar-benar berbaloi, bermula dengan mengetahui bagaimana proses itu berfungsi pada peringkat mekanikal.
Percetakan gravure — juga dikenali sebagai rotogravure — adalah proses intaglio: imej diukir sebagai jutaan sel kecil terbenam di bawah permukaan silinder logam. Berbeza dengan fleksografi (yang mencetak dari plat timbul) atau litografi offset (yang mencetak dari permukaan rata), gravure memindahkan dakwat dari bawah permukaan cetakan. Setiap sel berfungsi sebagai takungan dakwat mini: sel yang lebih dalam menampung lebih banyak dakwat dan menghasilkan nada yang lebih gelap, manakala sel yang lebih cetek menghasilkan nada yang lebih terang. Kawalan tonal berdasarkan kedalaman inilah yang memberikan gravure kebolehannya yang tersohor untuk menghasilkan gradien yang lancar dan imej fotografi pada kelajuan tinggi.
Secara gabungan, pencetakan gravure dan fleksografi menyumbang lebih daripada 80% daripada semua dakwat pembungkusan yang digunakan di seluruh dunia. Pasaran gabungan flexo-gravure dianggarkan bernilai $358.5 bilion pada tahun 2026, dengan gravure sahaja mewakili kira-kira $107.8 bilion daripada jumlah tersebut (Smithers, 2026).
Empat ciri menentukan apa yang gravure lakukan dengan terbaik. Pertama, ia menghasilkan reproduksi nada berterusan — struktur sel terukir menghasilkan gradien berkualiti fotografi sebenar, bukan simulasi separuh nada. Kedua, ia mengekalkan konsistensi warna yang luar biasa dalam siri cetakan yang sangat panjang kerana silinder logam tidak haus atau berubah bentuk seperti plat fleksibel. Ketiga, gravure menjadi semakin menjimatkan apabila panjang siri cetakan meningkat, kerana kos perkakas silinder yang tinggi diagihkan ke atas jutaan cetakan. Keempat, ia mengendalikan julat substrat yang luar biasa luas — daripada filem plastik nipis dan kerajang aluminium hingga kadbod dan laminat — menjadikannya pilihan utama untuk aplikasi pembungkusan fleksibel di mana satu mesin cetakan perlu mengendalikan pelbagai jenis bahan.
Ciri-ciri ini menjelaskan mengapa gravure kekal penting dalam pembungkusan, walaupun teknologi digital dan fleksografi terus maju. Soalan seterusnya yang paling kerap ditanya oleh pengurus pengeluaran dan pembeli pembungkusan adalah mudah: bagaimana sebenarnya proses ini berfungsi?
Proses Percetakan Gravure: Dari Silinder ke Cetakan Siap
Memahami gravure memerlukan menjejaki perjalanan dari karya seni digital hingga roll siap — satu perjalanan yang terungkap melalui tiga peringkat yang saling berkaitan. Anggap ia sebagai model pengeluaran lima bahagian: penyediaan silinder pra-cetakan, formulasi dakwat, kitaran unit cetakan, pendaftaran pelbagai warna, dan penyiapan pasca-cetakan. Setiap peringkat bergantung kepada ketepatan peringkat sebelumnya.
Penyediaan Silinder: Pengukiran, Pelapisan Krom, dan Kawalan Kualiti
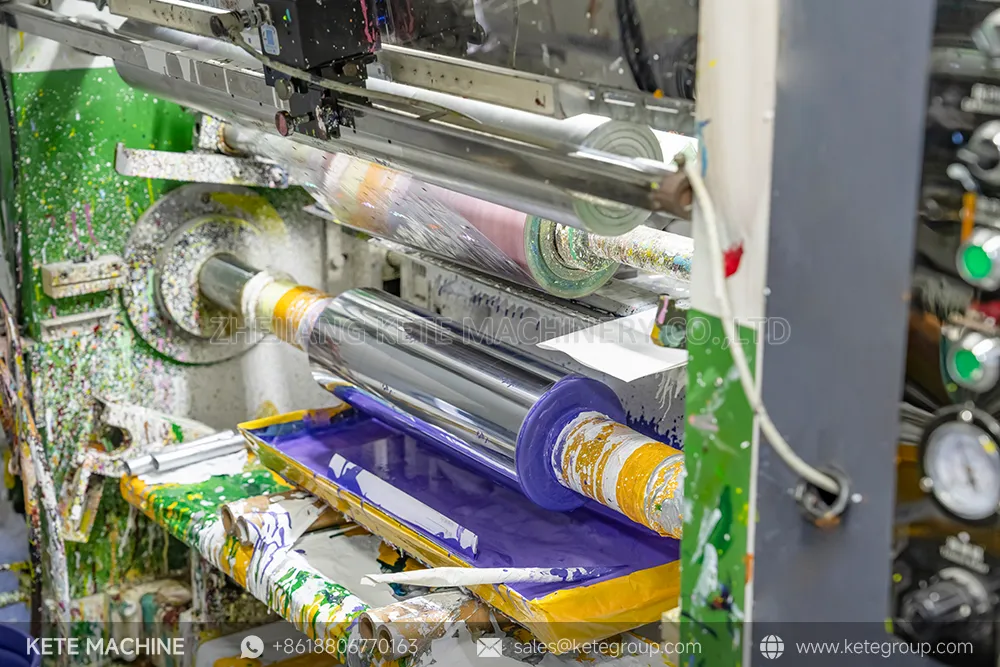
Setiap warna dalam reka bentuk cetakan gravure memerlukan silinder terukirnya sendiri. Kerja pembungkusan enam warna memerlukan enam silinder — satu untuk sian, satu untuk magenta, satu untuk kuning, satu untuk hitam, serta mana-mana warna khas atau salutan. Ini adalah kos pendahuluan tunggal terbesar dalam cetakan gravure, dan inilah sebabnya mengapa perubahan reka bentuk selepas pengukiran silinder adalah mahal: anda sedang membuat semula silinder logam, bukan menukar plat polimer.
Proses bermula dengan pemisahan imej. Karya seni asal dipisahkan secara digital kepada lapisan warna komponennya, dan setiap lapisan ditukar menjadi corak titik yang sepadan dengan sel terukir pada silinder. Silinder pangkalan keluli pertama kali dilapisi tembaga — biasanya ketebalannya 150–200 μm untuk pengukiran elektromekanikal — bagi menghasilkan permukaan kerja yang sel-selnya dipotong.
Dua teknologi ukiran menguasai pengeluaran moden. Ukiran elektromekanikal (EME) menggunakan stylus berujung berlian yang secara fizikal memotong sel ke permukaan tembaga yang berputar, dengan kedalaman sel dikawal oleh osilasi stylus. Ukiran laser (LE) menggunakan pancaran laser tertumpu untuk mengablaskan sel terus ke dalam tembaga, mencapai ketepatan penempatan sel di bawah 10 μm. LE memerlukan lapisan tembaga yang lebih nipis — kira-kira 95 μm berbanding 170 μm untuk EME — menjimatkan kira-kira 0.38 kg tembaga setiap silinder dan mengurangkan penggunaan kromium sebanyak kira-kira 0.024 kg setiap silinder (Laporan Saintifik Alam, 2022). Komprominya: EME menghasilkan sel yang lebih dalam dan lebih kukuh untuk liputan dakwat yang berat; LE menawarkan ketepatan yang lebih tinggi untuk kerja perincian halus.
Selepas diukir, silinder menjalani pelapisan kromium elektroplating — lapisan setebal 10–12 μm untuk silinder EME atau 6–8 μm untuk silinder LE. Lapisan kromium itulah yang menjadikan silinder cukup tahan lama untuk pengeluaran. Piawaian industri menetapkan kekerasan Vickers antara 850–950 HV. Silinder di bawah 800 HV biasanya ditolak kerana kromium lembut haus secara tidak sekata dan menyebabkan kecacatan jalur. Silinder yang dikrom dengan betul boleh beroperasi sejauh 150,000–200,000 meter linear sebelum kehilangan kedalaman sel melebihi toleransi haus 3 μm yang mencetuskan proses kromium semula. Asas keluli itu sendiri boleh digunakan semula melalui beberapa kitaran penanggalan jalur tembaga dan pelapisan semula, memberikan jangka hayat yang diukur dalam tahun, bukannya dalam jumlah cetakan.
Kitaran Cetakan: Pemberian dakwat, pengikisan doktor, pemindahan, dan pengeringan
Setelah silinder dipasang pada mesin cetak, setiap unit cetakan melalui empat langkah — dan kitaran ini berulang untuk setiap stesen warna pada barisan.
Langkah 1 — Mengink. Silinder yang diukir berputar melalui dulang dakwat, merendam permukaan yang dilapisi sel dalam dakwat cecair berketumpatan rendah. Dakwat gravure secara semula jadi adalah cair — biasanya 17–18 saat pada cawan Zahn — kerana ia mesti mengalir dengan mudah ke dalam sel yang mungkin hanya sedalam 50 μm. Kedua-dua formulasi berasaskan pelarut dan berasaskan air digunakan secara meluas, dengan dakwat berasaskan air semakin mendapat pasaran dengan pantas sebagai tindak balas kepada peraturan VOC yang semakin ketat.
Langkah 2 — Mengelap bilah doktor. Segera selepas silinder keluar dari dulang dakwat, bilah doktor keluli fleksibel mengikis permukaannya dengan sedikit gerakan berayun. Bilah ini menyingkirkan semua dakwat dari kawasan yang tidak diukir — "tanah" licin di antara sel — sambil meninggalkan dakwat di dalam rongga yang terbenam. Bilah ini meluncur di atas garisan skrin yang tidak diukir, yang memberikan sokongan struktur untuk mengelakkan tepi bilah daripada terjebak ke dalam sel. Sudut bilah, tekanan, dan kelajuan osilasi adalah parameter kritikal: sudut yang terlalu rata menyebabkan kabus (kabut dakwat di kawasan bukan cetakan); sudut yang terlalu tegak mempercepatkan keausan bilah dan silinder.
Langkah 3 — Pemindahan dakwat. Substrat — sama ada filem, kertas, atau kerajang — ditekan ke atas silinder yang telah diink oleh roller kesan berlapis getah yang menggunakan tekanan 1–5 MPa. Melalui gabungan tekanan mekanikal dan tindakan kapilari, dakwat dipindahkan daripada sel terus ke permukaan substrat. Banyak mesin cetakan menambah langkah ini dengan bantuan elektrostatik (ESA), yang menerapkan cas elektrik untuk meningkatkan pelepasan dakwat daripada sel — amat berharga untuk kawasan separuh nada pada substrat kasar atau berliang. Satu pengecualian penting: ESA tidak boleh digunakan dengan dakwat logam, yang bersifat pengalir elektrik.
Langkah 4 — Pengeringan. Bahan substrat yang dicetak terus melalui pengering udara panas berkelajuan tinggi sebelum memasuki unit warna seterusnya. Cat mesti benar-benar kering — pelarut atau air sisa akan menyebabkan penyumbatan (pemindahan ke bahagian belakang web pada roll pemulangan) dan pencemaran warna pada unit-unit berikutnya. Kapasiti pengeringan sering menjadi had sebenar kelajuan pada mesin cetak gravure: mesin yang dinilai pada 300 m/min mungkin hanya dapat beroperasi pada 180–220 m/min dalam amalan kerana pengering tidak dapat mengekalkan kelajuan maksimum apabila lapisan cat tebal.
Empat langkah ini diulang untuk setiap unit warna secara berurutan. Mesin cetak moden menggunakan sistem kawalan pendaftaran sisi dan merentasi automatik untuk mengekalkan penjajaran dalam ±0.1 mm di semua stesen warna — tahap ketepatan yang menjadi kritikal apabila mencetak teks halus, kod bar, atau tanda pendaftaran untuk operasi penukaran seterusnya.
Penyempurnaan Selepas Cetakan dan Jaminan Kualiti
Selepas unit warna terakhir, banyak mesin cetak gravure dilengkapi stesen kemasan dalam talian — pengkilatan, embossing, pemotongan acuan, dan kadang-kadang penebukan foil — yang menghasilkan produk siap terus dari hujung talian tanpa pemprosesan luar talian berasingan. Keupayaan dalam talian ini memberikan kelebihan produktiviti yang ketara untuk pembungkusan berkuantiti tinggi.
Kawalan kualiti dalam gravure tertumpu pada beberapa parameter yang boleh diukur. Perbezaan warna (ΔE) biasanya ditetapkan pada ≤ 2–3 untuk pembungkusan jenama, diukur dengan spektrofotometer berbanding piawaian yang diluluskan. Ketumpatan cetakan dipantau secara berterusan: penurunan ketumpatan melebihi 0.10 unit di bawah piawaian akan mencetuskan siasatan. Peringkat pelarut sisa Adalah kritikal untuk pembungkusan bersentuhan makanan, dengan peraturan EU mengehadkan jumlah pelarut sisa kepada ≤ 10 mg/m². Setiap metrik ini bergantung pada keadaan silinder yang konsisten, formulasi dakwat, dan prestasi pengeringan. Apabila mana-mana satu pembolehubah berubah, corak kecacatan yang terhasil biasanya dapat dikenali oleh operator berpengalaman — bintik-bintik (warna tidak sekata), lubang jarum (kegagalan kesinambungan filem dakwat), atau jalur (garis kelihatan akibat serpihan di bawah bilah doktor).
Gravure vs. Flexo vs. Digital: Teknologi Mana yang Sesuai untuk Pengeluaran Anda?
Tiada teknologi cetakan yang unggul secara menyeluruh. Pilihan yang tepat bergantung pada tiga perkara: panjang cetakan biasa anda, keperluan kualiti anda, dan struktur bajet anda. Perbandingan di bawah dibina berdasarkan tiga dimensi ini untuk membantu anda menilai teknologi mana yang selari dengan realiti pengeluaran anda.
Kualiti dan Konsistensi Cetakan: Di Mana Setiap Teknologi Unggul
Gravure kekal sebagai penanda aras kualiti untuk percetakan nada berterusan jangka panjang. Silinder terukirnya menghasilkan gradien fotografik sebenar — kedalaman sel berubah secara berterusan, jadi peralihan nada adalah lancar dan bukannya dibina daripada titik separuh nada. Sebaliknya, fleksografi membina imejnya daripada titik timbul pada plat fotopolimer fleksibel. Kualiti fleksografi telah meningkat dengan ketara — fleksografi HD moden dengan teknologi titik puncak rata boleh mencapai skrin 200 LPI dan mencukupi untuk kebanyakan grafik pembungkusan — tetapi ia tidak dapat menandingi keupayaan nada berterusan asli gravure, dan peningkatan titiknya biasanya 5–10% lebih tinggi. Percetakan digital (inkjet atau elektrofotografi) menawarkan keupayaan data boleh ubah — setiap cetakan boleh berbeza — dan tiada kos plat atau silinder, tetapi had kualiti imej dan kelajuannya kekal di bawah kedua-dua proses konvensional untuk kerja cetakan berjangka panjang.
| Dimensi Kualiti | Ukiran | Flexo | Digital |
|---|---|---|---|
| Reproduksi nada berterusan | ★★★★★ | ★★★☆☆ | ★★★☆☆ |
| Keseragaman ketumpatan dakwat pepejal | ★★★★★ | ★★★★☆ | ★★★☆☆ |
| Teks halus / ketajaman garisan | ★★★★☆ | ★★★★☆ | ★★★☆☆ |
| Konsistensi warna antara setiap batch | ★★★★★ | ★★★★☆ | ★★★☆☆ |
| Data boleh ubah / personalisasi | ☆☆☆☆☆ | ☆☆☆☆☆ | ★★★★★ |
Pecahan Kos: Peralatan, Persiapan, dan Di Mana Setiap Teknologi Memberi Pulangan
Di sinilah teknologi-teknologi ini berbeza dengan ketara — dan di sinilah ramai pembeli pertama kali membuat kesilapan mahal dengan terlalu memfokuskan pada harga pembelian dan bukannya pada ekonomi jangka hayat.
Struktur kos gravure memuatkan beban kos pada peringkat awal. Satu silinder yang diukir dan dikrom boleh menelan kos beberapa ribu dolar bergantung pada saiz, dan kerja enam warna memerlukan enam daripadanya. Penyediaan dan pelarasan pendaftaran menambah masa persiapan — pertukaran kerja sepenuhnya boleh mengambil masa 30–60 minit bagi setiap stesen warna. Tetapi apabila mesin cetak beroperasi, kos setiap cetakan adalah yang terendah bagi mana-mana teknologi cetakan. Pada ratusan ribu meter linear bagi setiap set silinder, kos alatan yang diagihkan bagi setiap unit menjadi tidak ketara. Dan kelajuan operasi yang tinggi — 200–300 m/min untuk komersial, 400+ m/min pada mesin cetak berkelajuan tinggi model terkini — memberikan hasil keluaran yang tidak dapat ditandingi oleh flexo mahupun digital.
Flexo menempati kedudukan pertengahan. Piring fotopolimer berharga puluhan hingga ratusan dolar setiap satu, dan peralatan CTP (komputer ke piring) membolehkan pengeluaran dalaman. Masa penyediaan lebih pendek berbanding gravure — mesin cetak moden dengan penetapan kesan berkuasa servo boleh menyiapkan pertukaran kerja sepenuhnya dalam beberapa minit. Kos per-cetakan adalah lebih tinggi berbanding gravure pada cetakan berjumlah panjang tetapi lebih rendah pada cetakan berjumlah pendek hingga sederhana. Titik persilangan ekonomi antara flexo dan gravure biasanya berada dalam julat 20,000–50,000 meter linear, walaupun ia berbeza mengikut kerumitan kerja, bilangan warna, dan kos buruh serta silinder serantau.
Percetakan digital tiada kos alatan — tiada plat, tiada silinder, tiada persiapan mesin selain penyediaan fail. Kos setiap cetakan, bagaimanapun, adalah 3–10 kali lebih tinggi berbanding cetakan konvensional disebabkan penggunaan dakwat atau toner. Ini menjadikan digital pemenang jelas untuk cetakan kurang lebih 1,000–5,000 meter linear dan kalah jelas melebihi 50,000. Di antara itu terdapat zon kelabu di mana keputusan bergantung pada masa penyiapan, keperluan data berubah-ubah, dan sama ada kerja itu akan diulang — mengagihkan kos alatan ke atas beberapa cetakan.
Kekelestarian dan Persiapan untuk Masa Depan: Gambaran Peraturan
Peraturan alam sekitar sedang membentuk semula landskap persaingan antara teknologi-teknologi ini. Cat gravur berasaskan pelarut — pilihan lalai industri sejak sekian lama — mengeluarkan sebatian organik meruap (VOC) yang tertakluk kepada had yang semakin ketat di Eropah, Amerika Utara, dan China. Peralihan kepada dakwat gravure berasaskan air semakin dipercepatkan: di China, mesin gravure dakwat berasaskan air menyumbang 37.1% pasaran pada 2025 dan dijangka melebihi 50.1% menjelang 2027, didorong oleh piawaian pelepasan pencemar atmosfera baharu untuk cetakan pembungkusan yang berkuat kuasa pada pertengahan 2025 (Berita Mesin Cerah, 2026).
Kebimbangan peraturan berasingan ialah kromium heksavalen, yang digunakan dalam pelapisan elektrolitik silinder gravur. Peraturan REACH Kesatuan Eropah telah menandakan sebatian kromium heksavalen sebagai Bahan Kebimbangan Sangat Tinggi, dan industri sedang giat menyelidik salutan alternatif — pelapisan elektroless nikel-boron menunjukkan potensi, dengan kekerasan yang dilaporkan melebihi kromium konvensional dalam ujian makmal. Ini bukan masalah operasi segera bagi kebanyakan pengubah, tetapi ia adalah risiko struktur yang perlu diawasi oleh sesiapa yang membuat pelaburan peralatan selama 10 tahun.
Flexo mempunyai kisah kelestarian yang lebih mudah: dakwat berasaskan air dan dakwat yang boleh disembuhkan dengan sinaran UV mudah didapati dan telah terbukti, dan pembuatan plat sedang beralih daripada sistem cuci pelarut kepada sistem termal dan cuci air. Pencetakan digital menghapuskan sepenuhnya pelepasan VOC, walaupun penggunaan tenaga dan sisa bahan habis guna daripada kartrij toner dan kepala inkjet mempunyai jejak alam sekitar mereka sendiri — satu perkara yang kurang mendapat perhatian berbanding yang sepatutnya.
Di Mana Cetakan Gravure Cemerlang: Aplikasi Utama di Pelbagai Industri
Kekuatan teknikal Gravure diterjemahkan kepada aplikasi pasaran tertentu. Memahami di mana ia dominan membantu menjelaskan sama ada pengeluaran anda sesuai dengan teknologi ini.
| Kawasan Permohonan | Substrat Tipikal | Panjang larian | Keperluan Utama |
|---|---|---|---|
| Pembungkusan fleksibel (makanan, minuman, penjagaan diri) | BOPP, PET, PE, kerajang aluminium, laminat | Sangat tinggi | Konsistensi warna + keselamatan gred makanan + keserbagunaan substrat |
| Label (minuman, minuman keras, penjagaan diri) | Kertas, filem, kertas berlogam | Tinggi | Teks halus + dakwat logam + ketahanan calar |
| Percetakan dekor (kertas dinding, lantai, corak urat kayu) | Kertas, filem PVC | Sangat tinggi | Ketepatan warna pada cetakan semula + lebar luas |
| Kotak lipat (tembakau, kosmetik, farmaseutikal) | Karton | Tinggi | Butiran skrin baris tinggi + ketepatan warna jenama |
| Penerbitan (majalah, katalog) | Kertas bersalut ringan | Sangat tinggi (menurun) | Kelajuan + kos salinan rendah |
| Percetakan fungsional (elektronik, sel solar) | Filem khusus, kaca | Rendah (nilai tinggi) | Pematerian corak tepat + keserasian bahan |
Pembungkusan fleksibel adalah pasaran gravure terbesar setakat ini — menyumbang kira-kira 60–70% daripada keseluruhan jilid cetakan gravure — kerana jenama makanan dan minuman menuntut konsistensi warna, julat substrat, dan pilihan dakwat selamat makanan yang disediakan oleh gravure pada skala besar. Di hujung spektrum yang bertentangan, gravure penerbitan berada dalam kemerosotan teruk apabila jumlah majalah dan katalog beralih ke media digital. Cerita pertumbuhan baharu ialah percetakan fungsional dan perindustrian: keupayaan gravure untuk mencetak corak dakwat pengalir, dielektrik, dan cecair fungsional lain pada substrat fleksibel pada kelajuan tinggi menarik pelaburan R&D dalam elektronik bercetak, sel solar fleksibel, dan pembungkusan pintar.
Apa yang perlu dipertimbangkan apabila melabur dalam peralatan gravure
Membeli mesin cetak gravure bukanlah sekadar membeli sebuah mesin — ia adalah melabur dalam keupayaan pengeluaran yang akan membentuk struktur kos, kualiti produk, dan kedudukan persaingan anda untuk 5–10 tahun akan datang. Pengering yang spesifikasinya terlalu rendah atau bilangan warna yang ditentukan secara berlebihan adalah kesilapan yang terkumpul dari tahun ke tahun dalam bentuk leher botol pengeluaran, pembaziran berlebihan, atau modal yang terbuang. Pembelian bijak bermula dengan dua soalan: apa sebenarnya yang anda perlukan mesin ini lakukan, dan berapa kos sebenar yang akan ditanggung sepanjang hayat kerjanya?
Menyesuaikan Spesifikasi Mesin Padanan dengan Keperluan Pengeluaran Anda
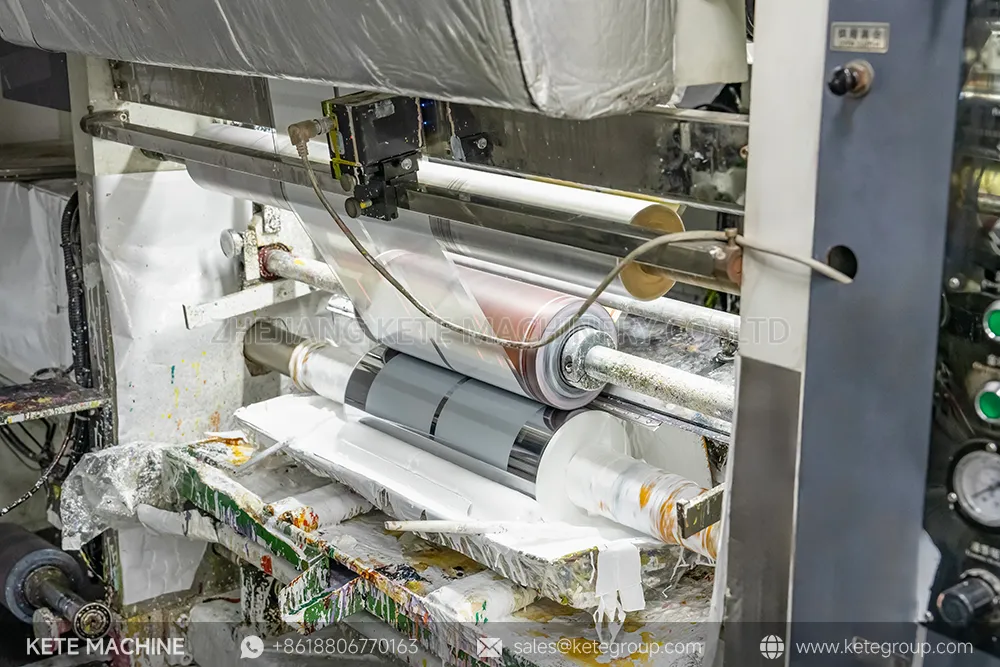
Kesilapan spesifikasi yang paling biasa — dan paling mahal — dalam pembelian mesin gravure ialah membeli stesen warna secara berlebihan sambil menetapkan kapasiti pengeringan yang tidak mencukupi. Mesin cetak 10 warna dengan pengering bersaiz kecil akan berjalan lebih perlahan berbanding mesin cetak 8 warna yang seimbang dengan baik. Botol leher bukan terletak pada berapa banyak warna yang boleh anda cetak, tetapi pada kelajuan anda mengeringkannya antara stesen.
Mulakan dengan campuran produk sebenar anda, bukan yang anda idamkan. Lebar cetakan Perlu sesuai dengan lebar substrat maksimum yang anda gunakan secara berkala, dengan lebih kurang 100–200 mm lebihan. Lebar biasa ialah 600, 800, 1,000, dan 1,200 mm, manakala mesin cetak jalur lebar boleh mencapai 1,500 mm dan lebih untuk aplikasi hiasan dan industri. Stesen warna seharusnya sama dengan reka bentuk semasa anda yang paling kompleks ditambah satu atau dua warna untuk fleksibiliti masa depan dan warna atau salutan khas. Operasi pembungkusan fleksibel tipikal memerlukan 6–8 warna; menambah stesen melebihi itu meningkatkan kos mesin, kos inventori silinder, dan masa penyediaan tanpa semestinya menambah throughput.
Penarafan kelajuan berbanding throughput sebenar menyebabkan kesilapan walaupun pada pembeli yang berpengalaman. Mesin cetak yang dinilai pada 300 m/min jarang dapat mengekalkan kelajuan itu dalam pengeluaran. Kadar aliran sebenar bergantung pada kapasiti pengeringan, ciri substrat, dan liputan dakwat, dan biasanya berada pada 60–75% daripada kelajuan maksimum yang dinilai. Pengering, bukan motor pemacu, adalah pengawal sebenar kelajuan. Apabila menilai spesifikasi, bandingkan kapasiti pengewapan yang dinilai bagi sistem pengeringan (kg pelarut atau air sejam) dengan liputan dakwat dan kelajuan yang anda perlukan — bukan kelajuan utama pada risalah.
Ketepatan pendaftaran Keperluan bergantung pada apa yang anda cetak. Untuk grafik pembungkusan warna blok, toleransi ±0.3 mm sering boleh diterima. Untuk teks halus, kod bar, atau ciri keselamatan, toleransi ±0.1 mm diperlukan, dan mesin cetak perlu dilengkapi kawalan pendaftaran melintang dan memanjang berkuasa servo untuk mengekalkan toleransi tersebut semasa perubahan kelajuan. Pilihan sistem dakwat — pelarut, berasaskan air, atau UV — mempunyai implikasi susulan terhadap konfigurasi pengering, rawatan ekzos (RTO atau pemulihan pelarut), dan pematuhan peraturan. Jika anda menjangkakan peralihan kepada dakwat berasaskan air sepanjang hayat perkhidmatan mesin, pengering perlu mempunyai kapasiti terma yang mencukupi untuk menangani haba laten pengewapan air yang lebih tinggi.
Julat substrat Mudah diabaikan: pastikan mesin cetak boleh mengendalikan filem paling nipis anda dan papan paling tebal anda, serta sistem kawalan ketegangan dapat mengekalkan pendaftaran tepat sepanjang julat tersebut. Mesin cetak yang dioptimumkan untuk filem PET 12 μm mungkin menghadapi kesukaran dengan kad kertas 300 g/m² melainkan zon ketegangan dan tetapan kesan direka untuk kedua-duanya.
Kos Pemilikan Keseluruhan: Lihat Melebihi Harga Pembelian
Harga invois mesin cetak gravure hanya mewakili sebahagian kecil daripada jumlah perbelanjaan yang akan anda keluarkan sepanjang hayat operasinya. Model TCO yang berdisiplin memisahkan yang kelihatan daripada yang tidak kelihatan.
Kos sekali sahaja termasuk mesin itu sendiri, pemasangan dan pengaktifan (yang boleh menelan kos antara 5–15% daripada harga mesin bergantung pada penyediaan tapak dan sama ada pembekal menghantar jurutera untuk pemasangan di tapak), set awal silinder yang diukir (kalihkan kos setiap silinder dengan bilangan warna dan bilangan SKU yang anda rancangkan untuk dijalankan), dan latihan pengendali. Kos operasi tahunan pecah kepada penggunaan dakwat, tenaga (sistem pengering menyumbang 60–70% daripada jumlah penggunaan tenaga mesin cetak), bahan habis guna (pisau doktor, pemulihan roller kesan, penapis), dan pembaikan semula silinder. Silinder biasanya perlu dikrom semula selepas 150,000–200,000 meter linear, dan asas keluli boleh digunakan semula melalui beberapa kitaran pelapisan semula. Dakwat berasaskan pelarut lebih murah setiap kilogram tetapi melibatkan kos pematuhan VOC; dakwat berasaskan air lebih mahal setiap kilogram tetapi menghapuskan pengendalian pelarut dan mungkin mengurangkan premium insurans.
The kos tersembunyi adalah apa yang membezakan pemasangan yang menguntungkan daripada kekecewaan kewangan. Masa pertukaran kerja — 30–60 minit bagi setiap stesen warna — secara langsung mengurangkan jam pengeluaran yang tersedia. Pada mesin cetak yang menjalankan banyak kerja pendek, pertukaran boleh memakan 20–30% daripada masa terjadual keseluruhan. Kadar pembaziran semasa permulaan dan pertukaran kerja: mesin cetak baru biasanya menghasilkan 5–10% pembaziran semasa tempoh penstabilan selepas pemasangan, dan walaupun operasi yang sudah matang mencatat 2–5% pembaziran persediaan bagi setiap pertukaran kerja. Ketersediaan tenaga kerja mahir menjadi kebimbangan yang semakin meningkat di seluruh industri — juruterai gravure berpengalaman dan jurucocok warna sangat diperlukan — dan kos untuk merekrut atau melatih mereka perlu diambil kira dalam kes pelaburan.
Sebagai ilustrasi kasar: dalam tempoh tiga tahun pada mesin cetak 8 warna kelas pertengahan, harga pembelian mungkin menyumbang kira-kira 40% daripada jumlah kos, dengan silinder dan pengesanan semula pada 20%, bahan habis guna dan tenaga pada 25%, serta buruh dan masa henti pada 15%. Peratusan tepat bergantung kepada campuran produk anda, panjang larian, dan struktur kos tempatan — tetapi coraknya kekal: harga mesin sahaja memberitahu anda kurang daripada separuh cerita.
- Masa henti pertukaran — 30–60 minit bagi setiap stesen warna, boleh memakan 20–30% daripada masa yang dijadualkan
- Sisa permulaan — 5–10% semasa penstabilan, 2–5% bagi setiap pertukaran kerja walaupun pada kematangan
- Kekurangan tenaga kerja mahir — operator dan pencocok warna berpengalaman semakin sukar ditemui
Jika idea untuk memodelkan semua pembolehubah ini terasa membebankan, ia membantu untuk bekerjasama dengan pembekal yang telah melihat pelbagai persekitaran pengeluaran untuk membimbing proses penentuan spesifikasi. Sesetengah pengeluar — terutamanya mereka yang berpengalaman dalam menyampaikan barisan pengeluaran lengkap dan bukannya mesin berdiri sendiri — boleh membantu memetakan campuran produk anda kepada konfigurasi mesin cetak yang tepat, termasuk perancangan silinder, saiz pengering, dan keperluan latihan pengendali. Sebagai contoh, seorang penukar pembungkusan fleksibel di Rusia baru-baru ini memasang sebuah barisan pengeluaran rotogravure sepenuhnya ke-pouch — termasuk peralatan mencetak, melaminasi, memotong, dan membuat pouch — dengan pengeluar menyediakan pengawasan pemasangan dan latihan pengendali sebagai sebahagian daripada penghantaran yang diselaraskan tunggal. Pendekatan bersepadu ini mengurangkan beban penyelarasan ke atas pembeli dan membantu memastikan bahawa mesin-mesin individu bersaiz sesuai untuk berfungsi bersama sebagai satu sistem dan bukannya sebagai sekumpulan unit yang ditetapkan secara berasingan.
Masa Depan Percetakan Gravure: Tren yang Membentuk Pelaburan Anda Seterusnya
Mesin gravure yang anda beli hari ini akan beroperasi dalam industri yang kelihatan berbeza lima tahun dari sekarang. Empat trend sedang membentuk semula landskap teknologi — dan setiap satu mempunyai implikasi praktikal bagi keputusan peralatan anda.

Automasi pintar adalah perubahan paling ketara pada barisan gravure moden. Teknologi poros elektronik — menggantikan poros pemacu mekanikal dengan motor servo diselaraskan — telah mengurangkan masa pra-pendaftaran kira-kira 50% dan membolehkan ketepatan pendaftaran ±0.1 mm. Penderia berteknologi IoT dengan algoritma pembelajaran mesin kini mencapai kadar ketepatan diagnostik melebihi 95% untuk mod kerosakan biasa. Fabrik yang telah mengguna pakai sistem ini melaporkan peningkatan penggunaan peralatan sekitar 25% dan kadar penghantaran tepat pada masanya meningkat daripada 85% kepada 98%. Simulasi kembar digital — mencipta model mesin cetak maya untuk menguji kerja baharu sebelum menggunakan bahan fizikal — memendekkan kitaran pembangunan produk baharu sehingga 30%.
Peralihan hijau sedang dipercepatkan lebih pantas daripada yang dijangkakan oleh ramai pengubah. Mesin gravure dakwat berasaskan air merupakan segmen yang berkembang paling pesat, dengan bahagian pasaran China dijangka melepasi 50% menjelang 2027. Sistem pengoksidaan terma regeneratif (RTO) untuk barisan berasaskan pelarut kini mencapai lebih daripada 99% pemusnahan VOC sambil memulihkan 40–50% tenaga terma untuk digunakan semula dalam sistem pengeringan. Persoalan kromium heksavalen — sama ada salutan silinder piawai industri akan kekal berdaya maju di bawah peraturan kimia global yang semakin ketat — masih belum diselesaikan, tetapi saluran penyelidikan sedang aktif. Satu alternatif yang berdaya maju dalam dekad ini adalah satu prospek yang realistik.
Asia sebagai enjin pertumbuhan bukan ramalan — ia adalah realiti semasa. China, India, dan Asia Tenggara secara kolektif memacu sebahagian besar pemasangan mesin cetakan gravure baharu, disokong oleh peningkatan perbelanjaan pengguna pada barangan berbalut dan keutamaan sejarah rantau ini terhadap kualiti reproduksi aksara halus gravure. Eksport mesin gravure China mencapai $960 juta pada tahun 2024, peningkatan 12.3% tahun ke tahun, mencerminkan skala keupayaan pembuatan domestik dan penerimaan yang semakin meningkat terhadap peralatan buatan China di pasaran di seluruh Rusia, Timur Tengah, Asia Tenggara, Afrika, dan Amerika Latin.
Model pengeluaran hibrid sedang mendapat sambutan. Daripada memilih antara gravure dan digital, sesetengah penukar mengguna pakai strategi "gravure larian panjang + digital larian pendek" — menjalankan pesanan ulangan menggunakan gravure untuk kos per unit terendah manakala menggunakan digital untuk sampel, siri kecil, dan elemen data boleh ubah seperti kod QR atau salinan label serantau. Reka bentuk mesin cetak modular yang membolehkan troli gravure dan fleksografi ditukar pada barisan yang sama mula muncul, memberikan penukar fleksibiliti untuk mengarahkan kerja ke proses yang paling menjimatkan kos tanpa memperuntukkan ruang lantai untuk mesin cetak berasingan.
Tiada satu pun daripada trend ini bermakna gravure akan lenyap. Apa yang dimaksudkan ialah mesin gravure yang anda pelabur hari ini idealnya mempunyai seni bina untuk menampung dakwat berasaskan air, infrastruktur sensor untuk menyokong penyelenggaraan ramalan, dan modulariti untuk diintegrasikan dengan unit digital atau fleksografi apabila campuran produk anda berkembang. Mesin yang mengunci anda pada operasi pelarut sahaja dengan pendaftaran pemacu mekanikal mungkin kelihatan menjimatkan pada invois tetapi mahal dalam akaun untung rugi lima tahun.
Proses percetakan gravure itu sendiri — silinder yang diukir, bilah doktor, pemindahan kesan — tidak berubah secara mendasar selama beberapa dekad. Apa yang telah berubah ialah segala-galanya di sekelilingnya: bagaimana silinder dihasilkan, bagaimana mesin cetakan dikawal, bagaimana dakwat dirumus, dan bagaimana data pengeluaran direkod dan dianalisis. Memahami proses itu adalah asasnya. Membina keupayaan pengeluaran berdasarkan pemahaman itu — dengan peralatan yang tepat, sokongan pembekal yang sesuai, dan pandangan yang jelas tentang hala tuju teknologi — adalah apa yang menjadikan gravure daripada kaedah cetakan yang menarik menjadi kelebihan daya saing.

