 KO
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 TR
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

코르크 마개가 꽂힌 진 병이 충전기에서 나오는데, 거친 종이 마개와 제대로 밀착되지 않은 플라스틱 수축 밴드가 씌워져 있다. 6주 후, 위조 방지 테이프의 한쪽 가장자리가 들떠 있고, 선반 온도가 변동할 때마다 병 뚜껑이 흔들리며, 시음실의 누군가가 엄지손톱으로 테이프를 통째로 떼어내고 있다. 주류 병의 캡슐은 장식, 위조 방지, 먼지 차단이라는 세 가지 역할을 한다. 그러나 이 캡슐은 재질과는 거의 무관한 이유로 이 세 가지 역할을 모두 제대로 수행하지 못한다.
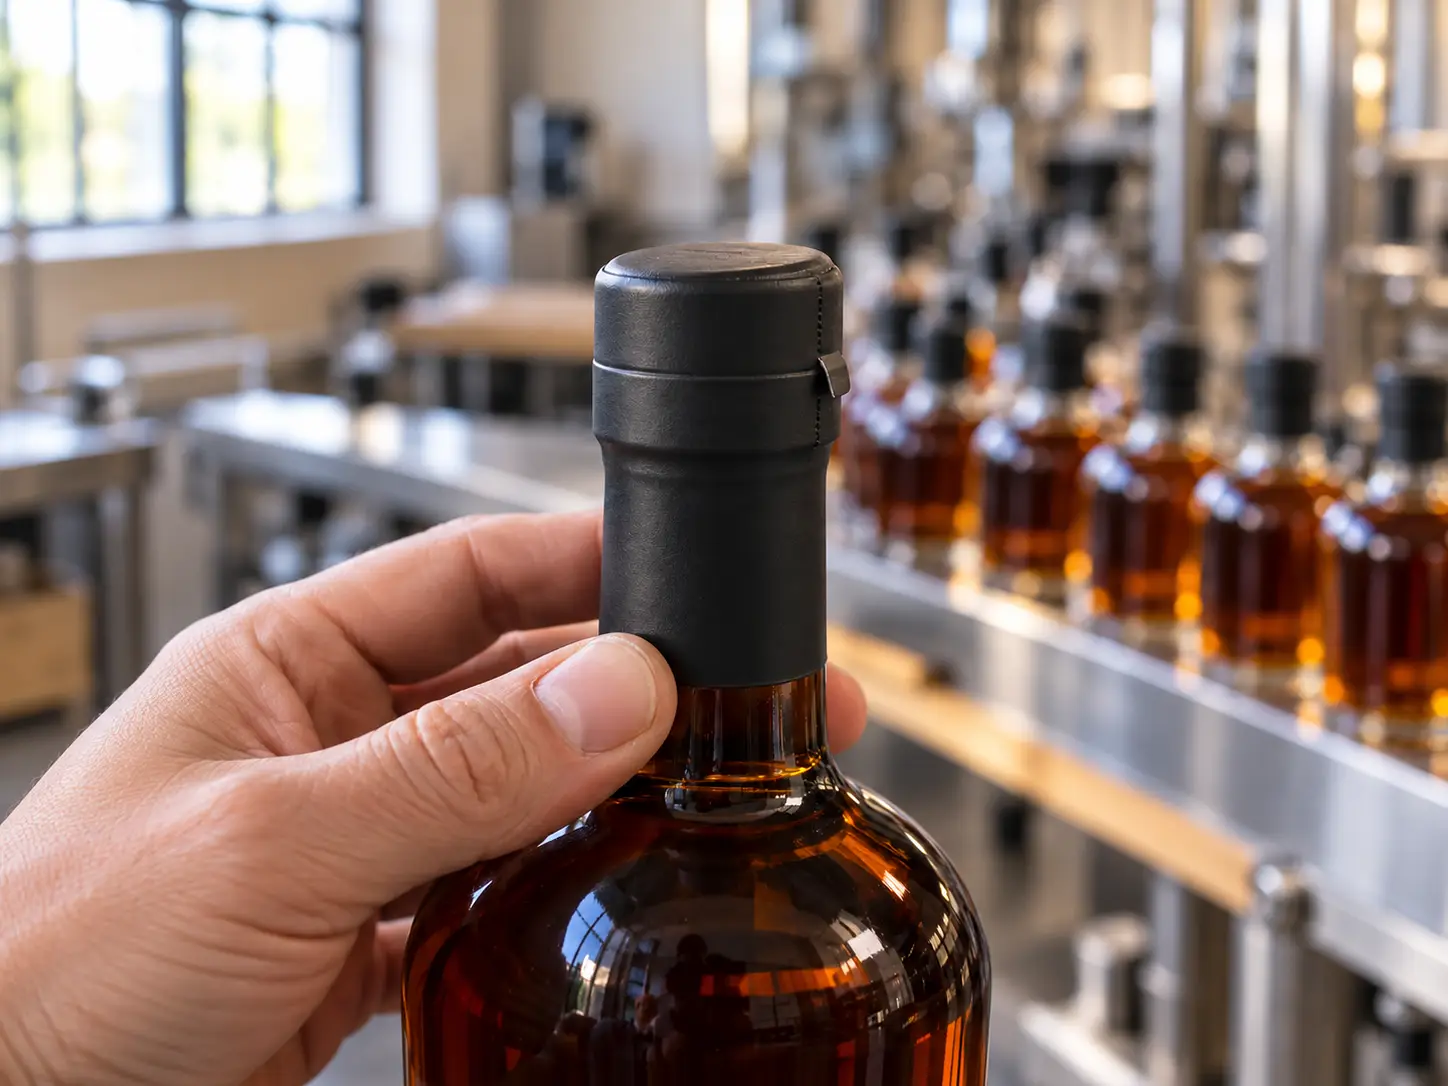
‘핏’부터 시작하기: 주류 병 캡슐이 어떤 관련이 있는지
‘캡슐’이라고도 불리는 이 목 포일은 와인이나 증류주 병의 마개와 병 목 윗부분을 덮는 씌우는 부분입니다. 이 포일은 병의 외관을 완성해 줄 뿐만 아니라, 고객이 한눈에 병이 개봉되었는지 여부를 알 수 있게 해줍니다. 또한 마개 부위에 먼지가 들어가는 것을 막아줍니다. 이 글에서 ‘캡슐’은 항상 이러한 목 포일을 의미하며, 부록을 뜻하는 용어는 아닙니다.
한 가지 오해를 바로잡을 필요가 있습니다. 캡슐은 밀봉 장치가 아닙니다. 밀봉은 코르크, 나사식 뚜껑, 또는 바 탑 스토퍼가 담당합니다. 만약 실제 문제가 병의 압력 손실이나 누출이라면, 다른 캡슐을 사용한다고 해서 문제가 해결되지 않으며, 아무리 수축 장력을 높여도 밀봉 장치의 장착 상태가 불량하면 소용이 없습니다.
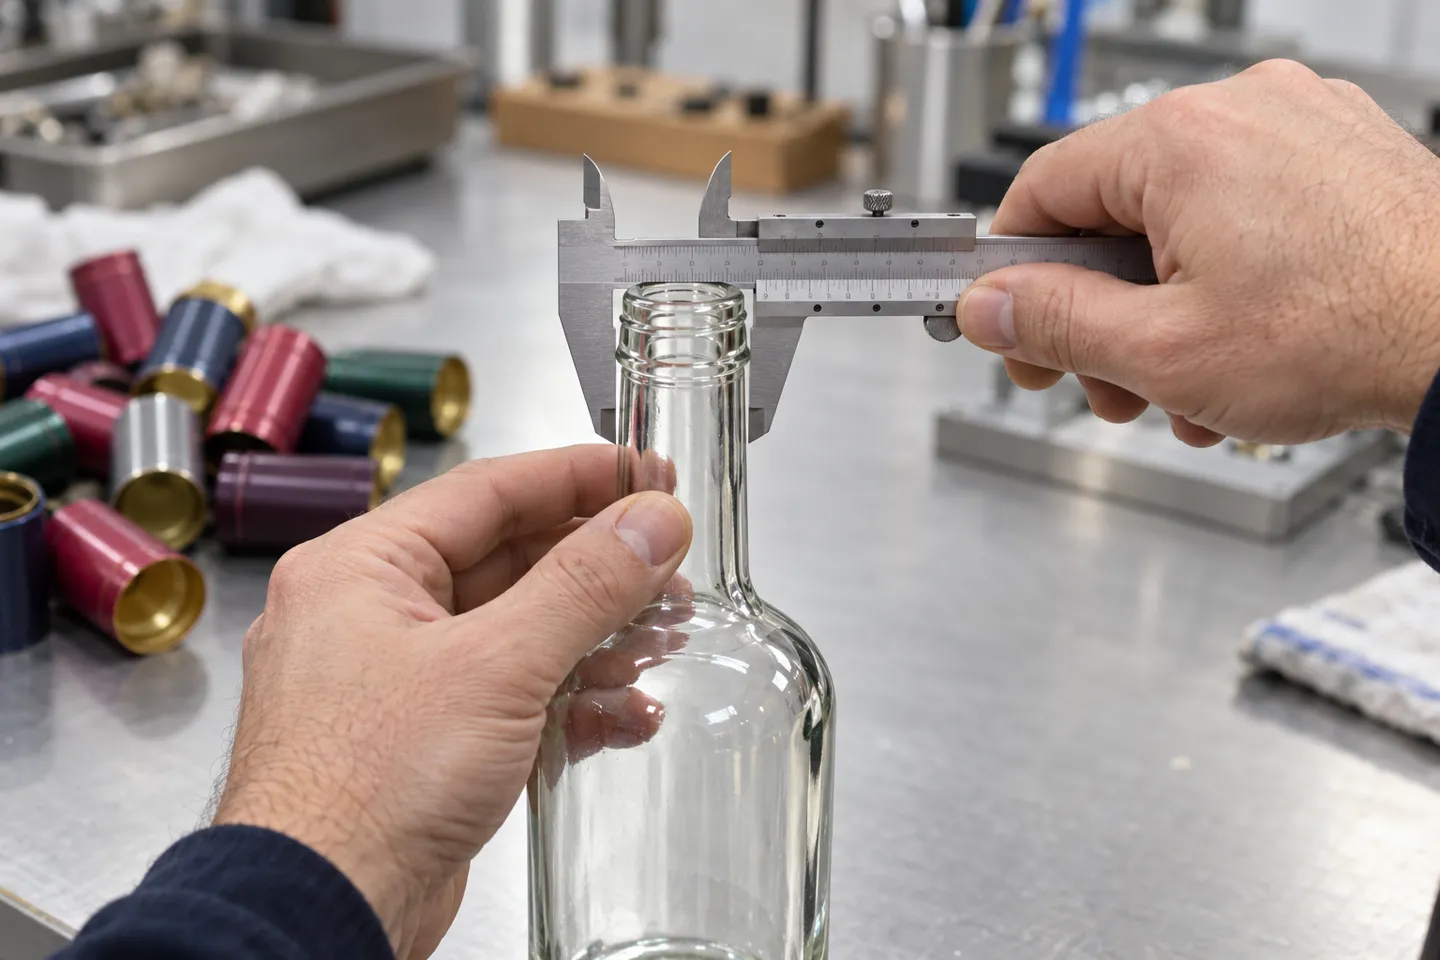
캡슐의 규격은 무엇보다도 크기에 따라 결정됩니다. 캡슐은 병 목 부분의 외경과 캡슐 자체의 길이에 따라 분류됩니다. PVC 수축 캡슐의 소매 제품 목록을 살펴보면, 직경 30, 30.5, 32mm에 길이 60mm인 제품이 주를 이룹니다 (아마존 상품 목록). 나사식 마개가 달린 병의 경우, 해당 병목에 적용되는 업계 코드는 BVS 30H60이며, 이는 CETIE에서 관리하는 30mm × 60mm 규격의 표준화된 프로파일입니다 (CETIE 마감 데이터 시트 GME 30H60). 바 탑 마개로 밀봉된 병의 경우, 주문을 진행하기 전에 캡슐이 덮어야 할 상단 캡의 지름을 추가로 확인해야 합니다.
그 한 가지 치수만 틀려도 이 기사의 다른 내용은 모두 무의미해집니다. 캡슐이 아예 끼워지지 않거나, 헐렁하게 끼워지게 되는데, 바로 그 헐렁함이 모든 실패 사례의 시작점입니다.
병에 캡슐 넣기: 방법과 주의할 점
소량 생산 규모에서 캡슐을 병에 끼워 넣는 방법에는 세 가지가 있으며, 각 방법마다 성공 여부를 좌우하는 결정적인 판단 기준이 하나씩 있습니다.
체중을 줄이는 세 가지 방법, 각각 한 가지씩 판단이 필요한 부분
끓는 물에 담그기
집게로 1~2초간 목 부분을 말립니다.
열풍기를 약한 바람으로 설정
약한 불에, 계속 저어주면 라벨이 손상되지 않습니다.
스팀
인쇄 라벨을 위한 가장 느리지만 가장 안전한 선택입니다.
첫 번째 방법은 끓는 물에 잠깐 담그는 것입니다. 집게로 병 목 부분을 잡고 캡슐을 1~2초 정도 담급니다. 여기서 중요한 것은 타이밍입니다. 가정에서 와인을 만드는 사람들은 타이밍이나 병 온도가 맞지 않으면 이 방법으로 부착한 캡이 고르지 않게 수축하여 팽팽하게 조여지지 않고 주름지게 된다고 말합니다 (와인 제조 이야기).
두 번째 방법은 열풍기를 약한 바람으로 설정하고, 병을 돌려서 캡슐이 한쪽만 타지 않고 고르게 수축되도록 하는 것입니다. 여기서 중요한 것은 거리 조절입니다. 너무 가까이 대면 PVC가 타버리고 그 아래에 있는 라벨도 그을리게 되어, 마무리를 멋지게 하려던 것이 반품 문제로 이어질 수 있습니다.
세 번째는 스팀으로, 앞서 언급한 두 가지 방법보다 온화하며 속도가 느리고, 라벨에 대해 신경 쓰이는 분들에게 일반적으로 권장되는 방법입니다.
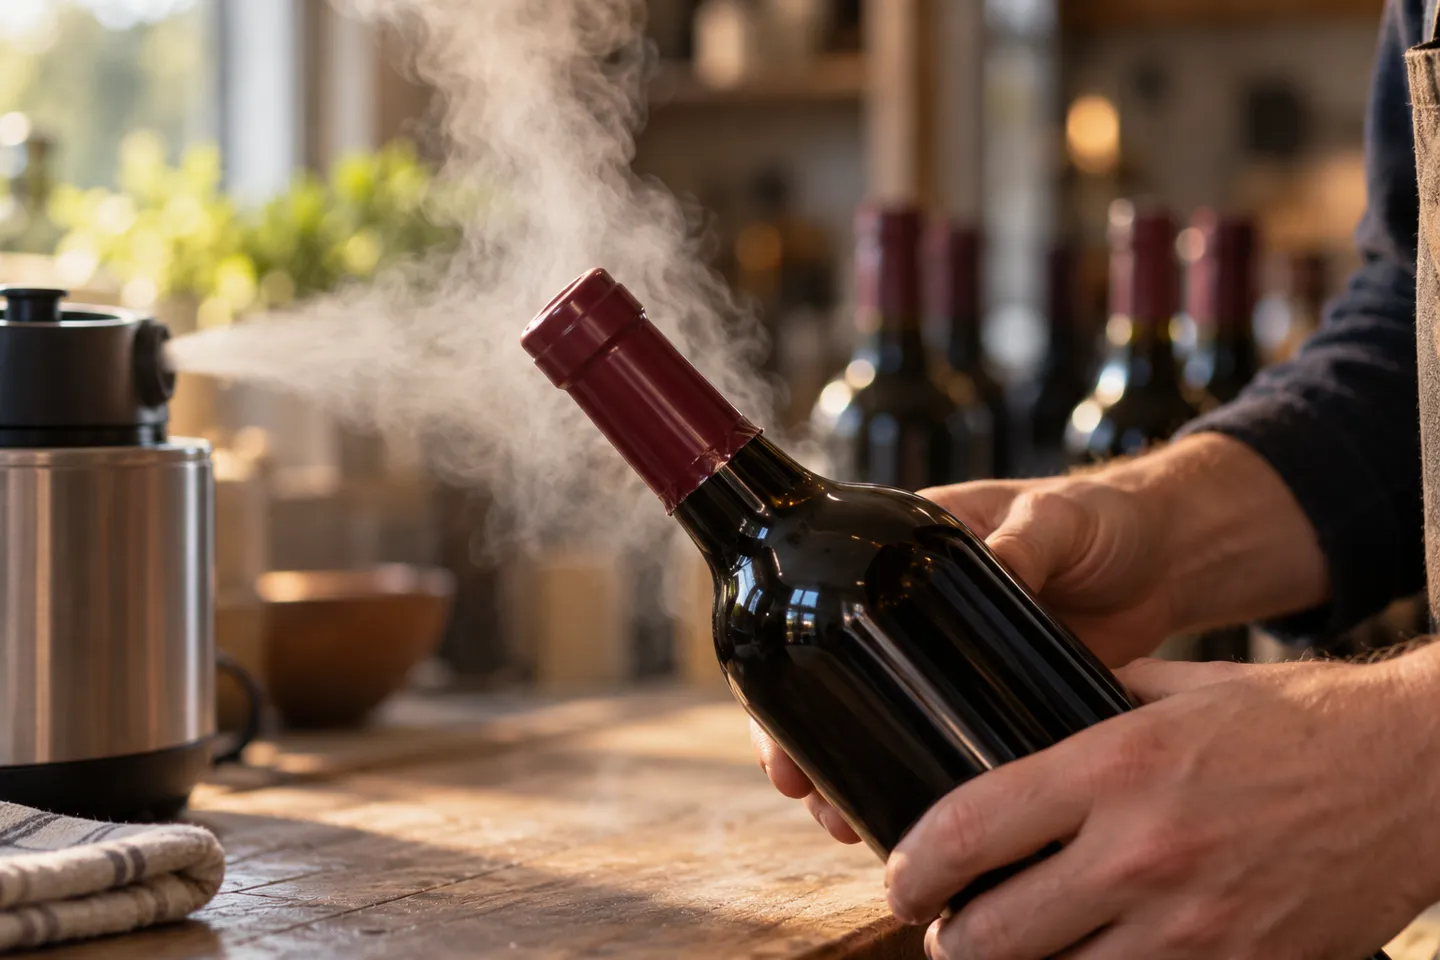
어떤 방법을 사용하든, 이 세 가지 규칙보다 우선해야 할 한 가지 규칙이 있습니다. 바로 병이 먼저 안정된 온도에 도달하도록 하는 것입니다. 따뜻한 환경에서 막 충전된 병은 여전히 실내와 열을 주고받고 있습니다. 병 상단의 공기가 따뜻해져 팽창하면 마개에 압력을 가하게 되는데, 목이 짧은 병의 경우 그 압력만으로도 캡슐 전체가 위로 밀려 올라갈 수 있습니다.
수축 점검 목록
- 실온에 보관된 병으로, 충전 작업은 적어도 몇 시간 전에 완료되었습니다.
- 선택한 방법: 물에 1~2초간 담그기, 열풍기를 약한 바람으로 돌리며 가열하기, 또는 스팀 처리하기.
- 캡슐을 착용하기 전에 목을 닦아 말립니다.
- 수축 후 비틀기 시험: 캡슐이 목 부분에서 회전해서는 안 됩니다.
- 헐거울 경우: 한 번 더 수축시킨 다음, 지름을 한 사이즈 줄이세요.
- 병이 위로 밀려 올라가거나 탬퍼 테이프가 터진 경우: 먼저 병의 온도를 확인한 다음, 병목 높이와 캡슐 길이를 비교해 보십시오.
체크리스트의 마지막 문장은 다시 한 번 읽어볼 가치가 있습니다. 캡슐이 위로 밀려 올라가거나 봉인 테이프가 떨어질 때, 본능적으로 도포 기술을 탓하게 됩니다. 하지만 종종 기술에는 문제가 없고, 병 자체에 문제가 있는 경우가 많습니다.
재료의 핵심: 열수축, 롤온, 그리고 공정 단계별로 발생하는 결함의 원인
캡슐은 병에 부착되는 방식에 따라 두 가지 유형으로 나뉘며, 이러한 구분은 이 기사에서 다룰 거의 모든 실패 사례를 설명해 줍니다. PVC 또는 PET-G 필름으로 만들어진 열수축 캡슐은 열을 가해 수축함으로써 병을 단단히 고정합니다. 알루미늄 호일이나 폴리라미네이트로 만들어진 롤온 캡슐은 기계적으로 성형되며, 열을 전혀 가하지 않습니다.
| 재료 | 앞으로 어떻게 될지 | 가격과 외관 | 일반적인 용도 | 어디서 실패하는가 |
|---|---|---|---|---|
| PVC 열수축 튜브 | 끓는 물, 열풍기, 또는 증기 | 가장 저렴한 가격, 폭넓은 색상 범위 | 일반 와인, 증류주, 취미용 병입 | 수축 불균형, 헐렁한 핏, 라벨의 열 손상 |
| PET-G 열수축 튜브 | PVC와 동일한 방법 | 비슷한 가격에 더 선명한 화질 | 투명 또는 인쇄된 수축 캡슐 | PVC와 동일 |
| 알루미늄 호일 (무연) | 기계식 롤온 | 중급~프리미엄 | 상업용 스틸 와인 | 롤링 압력 부족, 긁힘 |
| 폴리라미네이트(알루미늄에 폴리에스터 또는 폴리에틸렌 층이 겹쳐진 소재) | 기계식 롤온 방식, 열을 가하지 않음 | 고급스러운 마감 | 상업용 와이너리, 스파클링 와인 | 적절한 장착 및 주행 압력, 절대 가열하지 마십시오 |
열수축 캡슐: PVC 및 PET-G
이 소재는 대부분의 사람들이 떠올리는 대표적인 캡슐로, 그럴 만한 이유가 있습니다. 바로 한 병을 비우는 데 드는 비용이 가장 저렴하고 소량으로도 구하기 가장 쉽기 때문입니다. PVC는 가열하면 급격하고 균일하게 수축하며, 인쇄와 착색이 잘 되어 바 카운터에 진열된 주류 병에 주로 사용되는 표준 캡슐 소재입니다. PET-G는 PVC와 동일한 특성을 가지면서도 투명도가 더 뛰어나며, 이는 투명하거나 창이 있는 디자인의 경우 중요한 요소입니다.
이해해야 할 중요한 점은 열수축 캡슐이 고장 나는 원인이 필름 자체가 아니라 열과 장착 상태 때문이라는 것입니다. 안정적인 온도에서 병에 부착되고 직경이 정확히 맞는 저렴한 PVC 캡슐은 수년 동안 제자리에 그대로 유지됩니다. 하지만 따뜻한 병에 서둘러 씌우거나 병 목보다 한 사이즈 큰 캡슐을 사용한 경우에는 그렇지 않습니다. 열수축 캡슐에 대한 불만 사항을 살펴보면, 거의 모든 경우가 소재 자체보다는 이 두 가지 원인 중 하나에서 비롯된 것입니다.
롤온 캡슐: 알루미늄 호일 및 폴리라미네이트
프리미엄 제품군은 열을 전혀 가하지 않고 작동합니다. 폴리라미네이트 캡슐은 알루미늄과 폴리에스터 또는 폴리에틸렌 층을 적층한 것으로, 기계적 압력을 가해 압연 및 회전 성형 과정을 거쳐 제작되므로, 상업용 와이너리에서 위조 방지 및 브랜드 홍보를 위해 사용하는 그 깔끔한 외관을 갖추고 있습니다 (프레시문 패키징(, 2016). 스파클링 와인과 샴페인 병의 경우, 캡슐은 케이지와 크라운 코크 위에 씌워진 뒤, 상단 부분이 이 둘을 감싸도록 성형됩니다.
수축 현상이 없기 때문에 수축으로 인한 불량도 발생하지 않습니다. 대신 기계적 불량이 발생하는데, 압연 압력이나 캡슐 크기가 맞지 않으면 캡슐이 목 부분에 헐겁게 끼거나 성형 과정에서 긁힘이 생깁니다. 불량 원인이 열원에서 금형으로 옮겨졌으며, 이 차이는 배치별 원인을 진단할 때 중요한 의미를 갖습니다.
사이즈: 모든 것을 결정하는 숫자
두 계열 모두에서 가장 먼저 확인해야 할 사항은 동일합니다. 목부 외경과 캡슐 길이는 일반적으로 28~32mm × 45~60mm 범위 내에 있어야 하며, 바 탑(bar top) 병의 경우 탑햇(top hat) 직경도 함께 확인해야 합니다. 다음 섹션에서 다루게 될 유명한 ‘짧은 목’ 결함은 본질적으로 치수 문제입니다. 직경은 누구나 확인하는 수치이지만, 높이는 종종 간과되는 부분이며, 바로 이 높이가 온도 변화로 인해 캡슐이 병 어깨 부분에서 벗겨질 수 있는지 여부를 결정합니다.
사이즈 안내 요약
28~32 mm
목의 외경
45~60 mm
캡슐 길이
+ 1
추가 확인: 바 카운터 위에 놓인 병의 실린더형 병 입구 지름
나사산 규격 약어: BVS 30H60은 CETIE에서 관리하는 표준화된 30mm × 60mm 목부 프로파일입니다.
완전성을 기하기 위해 한 가지 관련 옵션을 더 소개하자면, 왁스 인장이 있습니다. 이는 캡슐을 완전히 대체할 수 있고 수작업 배치에 적합하며, 수축 라인에서는 사용할 수 없기 때문에 장비 업그레이드라기보다는 브랜드 차원의 결정에 해당합니다.
캡슐이 통하지 않는 경우: 경계와 실패 사례
지금까지 설명한 내용은 캡슐이 정상적으로 작동하는 경우를 다룬 것입니다. 이 섹션에서는 그 외의 경우에 대해 다루며, 제품 페이지보다는 증류소 및 가정용 병입 관련 게시글을 참고했습니다. 왜냐하면 실패 사례는 캡슐을 판매한 사람들이 아니라, 그 문제를 직접 수습한 사람들이 기록해 두었기 때문입니다.
보고된 사례
목이 짧은 병의 경우, 온도가 상승하면서 병 뚜껑이 바깥쪽으로 밀려나와 수축 캡슐에 붙어 있던 탬퍼 테이프가 떨어져 나갔다. 증류소는 투명한 수축 밴드로 교체하고 병 취급 방식을 변경했다.
출처: ADI 포럼, 패키징 섹션, 2015년
일어나기 전에 본받아야 할 세 가지 실패 사례
첫 번째 실패 사례는 앞서 언급한 ADI 포럼 사건입니다. 증류소 직원들은 목이 짧은 병의 경우, 열기만으로도 병 입구가 바깥쪽으로 밀려나며, 더 이상 맞지 않는 병목에 고정된 캡슐이 들썩여 탬퍼 씰이 파손된다는 사실을 발견했습니다 (ADI 포럼(, 2015). 파손 원인은 목 높이와 열팽창이 복합적으로 작용하기 때문입니다. 확인해야 할 사항: 주문하기 전에 카탈로그 사진이 아닌 실제 병의 총 목 높이를 측정하고, 보관 온도 범위 내에서 목 높이가 어떻게 변하는지 문의하십시오.
두 번째는 스크류 캡 논란입니다. 홈브루잉 포럼에서 회원들은 수축 랩과 스크류 캡 중 어느 쪽이 더 나은지에 대해 토론한 끝에, 와인병 목 부분이 이 과정을 견디기에는 강도가 부족할 수 있다는 결론을 내리고, 일반 스크류 캡을 계속 사용할 것을 권장했습니다 (홈브루 포럼). 한편, 시판 제품들은 나사식 마개와 호환된다고 홍보되고 있습니다. 두 가지 모두 맞을 수 있는데, 이는 구체적인 병에 따라 달라지기 때문입니다. 확인해야 할 사항은 다음과 같습니다. 나사식 마개와 캡슐의 호환 여부를 ‘예/아니오’로 단정 짓는 규칙이 아니라, 병마다 개별적으로 확인해야 할 사항으로 간주하고, 일괄 생산에 들어가기 전에 직접 보유한 병을 대상으로 테스트해 보십시오.
세 번째는 타이밍 문제입니다. 병이 아직 따뜻할 때 수축 캡을 씌우면 캡이 헐거워졌는데, 이를 해결하기 위해서는 병이 완전히 식을 때까지 기다렸다가 캡을 씌우면 되었습니다 (와인 제조 이야기). 검토 가능한 조치: 병 온도를 작업대에서 임의로 판단하는 사항이 아닌, 캡핑 공정의 필수 조건으로 삼는다.
병 종류별 경계 행렬
| 병 시나리오 | 딱 맞는 캡슐 | 어디서 실패하는가 | 가장 먼저 확인해야 할 사항 |
|---|---|---|---|
| 일반 스틸 와인, 코르크 마개 | PVC 또는 PET-G 열수축 튜브, 30-32 mm | 따뜻한 병에 씌워진 헐거운 수축 필름 | 마개 씌우기 전 병의 온도 |
| 스파클링 와인과 샴페인 | 케이지 위에 폴리람 롤온을 바르세요 | 케이지 주변의 상부 성형, 압연 압력 | 케이지 높이 및 상단 지름 |
| 바 상단 마개가 달린 증류주 병 | 탑햇 형태의 열수축 튜브 또는 롤온 바 상단 캡슐 | 탑햇의 직경 불일치, 짧은 목 부분의 열 상승 | 실린더 모자의 지름과 목 부분의 전체 높이 |
| 나사식 마개 병 | 병이 견딜 수 있다면 수축 밴드를 조이세요 | 병에 따라 목 부분의 강도가 다릅니다 | 먼저 본인의 병으로 테스트해 보세요 |
| 목이 짧은 병 | 캡슐이 효과가 없었던 곳에서는 투명한 수축 밴드가 효과가 있었다 | 온도 변화로 인해 캡슐과 탬퍼 테이프가 들썩인다 | 저장 온도에 따른 넥 높이 |
| 배럴형 물통 및 가스통 | 대형 열수축 슬리브 | 더 큰 크기로 구현된 동일한 소재의 원리 | 용기 목 부분 대비 슬리브 크기 |
이 표를 한 행씩 훑어보며 본인의 병과 비교해 보십시오. 그리고 ‘더 좋은 캡슐을 구입하라’는 내용이 실패 사례 항목 중 단 하나도 없다는 점에 유의하십시오. 모든 항목에는 ‘먼저 치수나 상태를 확인하라’고 명시되어 있습니다.
캡슐을 병과 와인에 맞추기
이 시점이 되면 선택지는 이미 대부분 좁혀져 있습니다. 네 가지 질문만 더 하면 끝입니다.
첫째, 와인이나 증류주입니다. 스틸 와인과 증류주는 대부분 열수축 캡슐을 사용합니다. 스파클링 와인의 경우 케이지 위에 롤온 방식의 폴리라미네이트 캡슐을 씌워야 하기 때문에, 샴페인 병의 목 부분이 다른 병들과 다르게 보입니다. 둘째, 병의 사양입니다: 목 부분의 외경, 목 전체 높이, 그리고 바 카운터용 병의 경우 탑햇 지름이 중요합니다. 셋째, 소매 환경입니다. 진위 확인 기능이 진열대에서 판매 촉진 역할을 한다면, 찢어내는 탭과 인쇄된 캡 본체를 미리 명시해 두는 것이 좋습니다. 넷째, 수량입니다. 100병 정도라면 캡슐을 수작업으로 부착하는 데 오후 한나절 정도면 충분합니다. 1만 병이 되면 부착 품질은 생산상의 문제가 되며, 캡슐 공급은 허용 오차가 적용된 조달 결정 사항이 됩니다.
네 가지 질문으로 알아보는 캡슐 선택법
- 와인 종류: 스틸 와인 또는 증류주 = 열수축 튜브; 스파클링 와인 = 케이지 위에 폴리람 랩핑.
- 병: 목 부분 외경, 전체 높이, 병 입구 지름은 실제 병을 확인하여 측정했습니다.
- 선반 작업: 찢어내는 탭, 인쇄된 본체, 변조 방지 밴드 적용 여부(지정 여부에 관계없이).
- 생산량: 수작업 배치 방식 vs 규격에 따른 구매 캡슐 vs 자체 캡슐 생산.
네 번째 질문의 마지막 부분은 별도의 단락을 할애할 가치가 있습니다. 생산량이 수천 병 이상으로 늘어나면, 일부 와이너리와 증류소는 단순한 캡슐 구매자에서 벗어나 직접 캡슐을 생산해야 할지 고민하기 시작합니다. 이는 전혀 다른 논의이며, 고려해야 할 수치도 다릅니다.
캡슐 구매에서 직접 만들기까지
생산 측면에서 볼 때, 캡슐은 가공된 제품입니다. 인쇄된 필름은 튜브가 되고, 튜브는 절단된 캡슐이 되며, 이 과정에서 장식 및 검사가 이루어집니다. 그리고 이 전체 공정은 병에 일관되게 맞는 캡슐을 생산하기 위해 존재합니다. 매트릭스에 나열된 불량 목록은 이 측면에서는 다르게 보입니다. “치수나 상태를 확인하라”고 명시된 모든 셀은 생산자가 갖추었는지 여부를 가리는 품질 역량입니다. 즉, 필름 및 절단 단계에서 목 높이 공차를 준수하는지, 그리고 캡슐이 진열대에 올라간 후가 아니라 출하 전에 불량품을 걸러내는 검사가 이루어지는지 여부입니다.
이 생산 라인은 캡슐 자체와 동일한 재료 축을 따릅니다. 열수축 캡슐 라인은 PVC 또는 PET-G 필름을 사용합니다. 이 라인은 SKU당 생산량이 적고 디자인 변경이 잦은 스틸 와인, 증류주 및 수제 주류 시장에 적합합니다. 반면, 폴리라미네이트 라인은 순수한 생산 속도보다는 상단 성형 및 엠보싱에 가치를 두는 스파클링 와인 및 프리미엄 시장에 적합합니다. 두 라인 중 어느 것을 선택할지는 단순히 기계적인 결정이라기보다는 어떤 고객층을 확보할 것인지에 대한 결정에 가깝습니다. 생산 능력에 대해서는 어느 쪽이든 한 가지 주의할 점이 있습니다. 공개된 기계 속도는 ‘범위’일 뿐, ‘보장’이 아닙니다. 시중에 나와 있는 캡슐 기계 모델들의 생산 속도는 버전에 따라 분당 약 80개에서 220개까지 다양하며, 브로셔에 명시된 최고 기계적 수치가 병입 일정을 수립할 때 기준으로 삼아야 할 수치는 아닙니다.
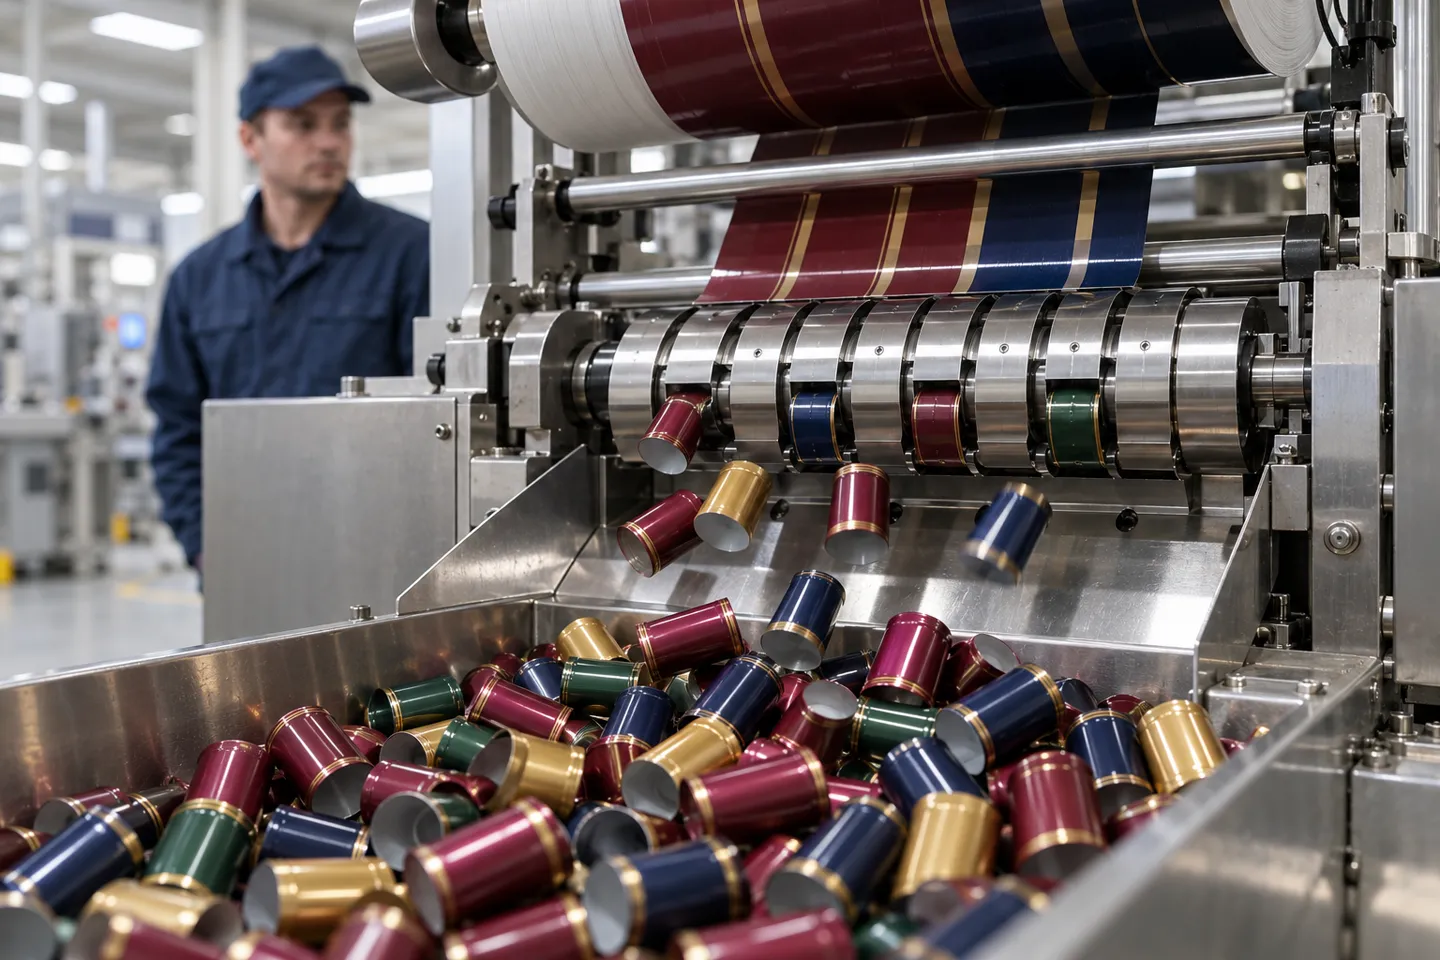
KETE는 이러한 두 가지 분야를 모두 아우르고 있습니다. 당사의 열수축 라인은 분당 80개에서 150개까지 3단계로 구분된 PVC 및 PET-G 캡슐을 처리하며, 고속 모델은 분당 180개에서 220개의 속도로 온라인 검사를 수행하여 결함이 있는 캡슐을 자동으로 걸러냅니다. 또한 당사의 폴리람(Polylam) 라인은 상단에 엠보싱 처리가 된 샴페인 및 스파클링 와인용 캡슐을 성형합니다. 만약 귀사가 와인 캡슐 생산 라인, 귀사가 실제로 병입하는 와인 종류에 맞춰 설정을 조정해 드리겠습니다.
캡슐을 한 상자씩 구매하든, 수십만 개씩 생산하든, 지켜야 할 원칙은 똑같습니다. ‘적합성’은 자사 병을 기준으로 측정된 수치이며, ‘열’은 여러분이 제어해야 할 조건입니다. 창고 선반에서 발생하는 급격한 온도 변화에도 견뎌내는 캡슐이야말로, 실제 환경을 기준으로 크기를 측정하고 검수된 캡슐입니다.
참조
- Freshmoon Packaging. “폴리람 캡슐이란 무엇인가?” 2016. freshmoonpackaging.com
- ADI 포럼. “상단부 상승/이탈 — 열수축 캡슐?” 2015. adiforums.com
- 홈브루 포럼. “수축 필름이 씌워진 스크류 캡.” thehomebrewforum.co.uk
- WineMakingTalk. “수축 캡은 언제 해야 할까요?” winemakingtalk.com
- CETIE. “마감 데이터 시트: GME 30H60.” cetie.org
- 아마존. “와인 병용, 찢어내기 탭이 달린 PVC 열수축 캡슐.” amazon.com