 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

01.「レイザースリッティング」とは何か、その仕組みは?
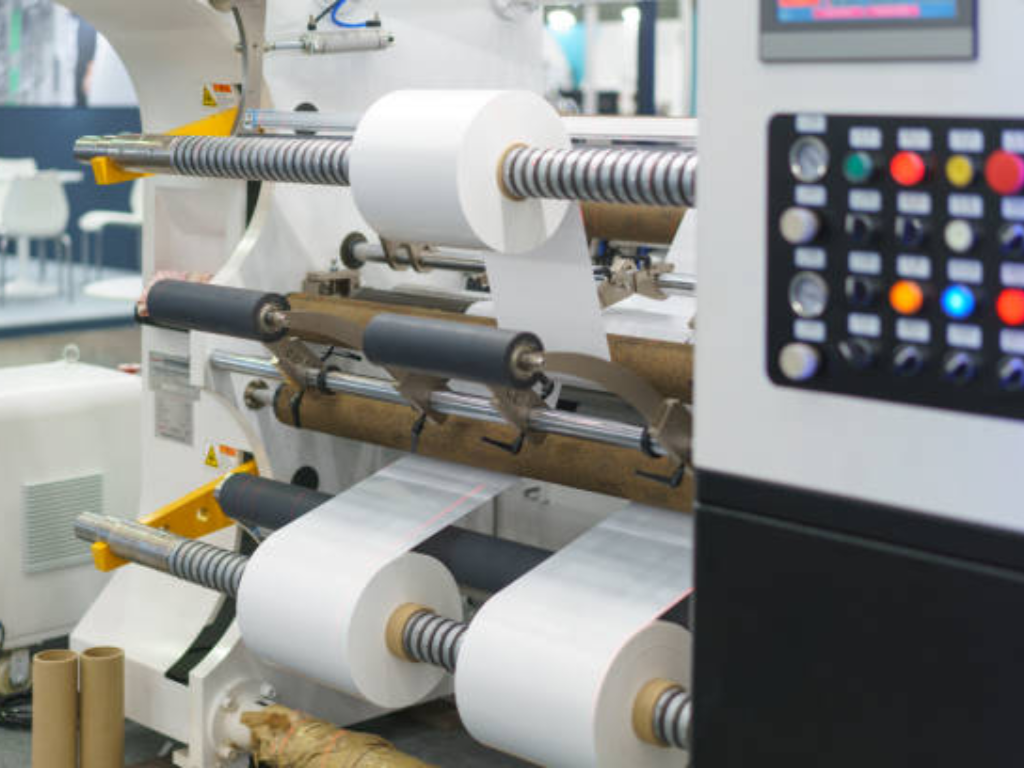
レイザースリッティングとは、静止したレイザーブレードが移動する素材のロールを切り裂き、より狭い幅に分割するウェブ加工プロセスである。2つの回転する刃がハサミのように互いに接触するシアースリッティングとは異なり、レイザースリッティングは引張応力による破断を利用している。刃先が制御された亀裂を発生させ、その亀裂は刃先から1~3mm前方へと伝播し、材料が刃の全面に物理的に接触する前に切断します。
まるで、固定されたレターオープナーの上を封筒を滑らせるようなものだと考えてみてください。封筒が動き、刃は静止したままで、素材が刃先に押し込まれることで切断が行われます。封筒が薄いほど、切り口はきれいになります。まさにこの理由から、薄膜用途ではカミソリスリットが主流となっているのです。
一般的な構成には2つあります。 空中カミソリ ブレードをローラー間の開口部に配置するため、セットアップが最も簡単で、接触を最小限に抑えたい繊細な基材に最適です。 溝に差し込むカミソリ 支持ロールの溝内にブレードを取り付けることで、安定性と精度が向上します。スリット幅の精度が重要である場合や、素材がやや厚い場合に最適な選択肢です。
この手法の魅力は明快です。一般的なカミソリ式スリッティングラインは、200~600 m/minの速度で稼働でき、最小スリット幅は5 mmまで可能で、ブレードの完全な交換にもわずか10~15分しかかかりません。ブレード自体のコストは、シャーシステムで使用されるロータリーナイフに比べればごくわずかです。しかし、この簡便さには代償が伴います。ブレードの寿命が短く、不適切な素材を使用すると、この方法は容赦なく失敗に終わります。本ガイドの残りの部分では、こうした限界について解説していきます。
02.カミソリ・せん断・スコアリング:どのスリッティング方法が最適か?
ブレードのカタログや機械の仕様を詳しく調べる前に、次の3つの質問に答えてください:
- どのような素材をスリット加工される予定で、その厚さはどれくらいですか?
- 御社の生産ラインでは、単一のSKUで長期にわたる生産を行っているのでしょうか、それとも、幅や素材の切り替えを頻繁に行っているのでしょうか?
- 御社のオペレーターチームの技術スキルレベルはどの程度ですか?
あなたの答えは、自然と一つの方法へと導き、他の方法からは遠ざかることになるでしょう。
レイザースリッティング 薄膜加工における経済的な選択肢
レイザースリッティングは、BOPP、PET、PE、CPP、PVC、および軽量ラミネートなど、通常12~175¼m(0.5~7ミル)の範囲にある、薄くて非研磨性のプラスチックフィルムに最適な方法です。最適な条件下では、300~600 m/minの速度で、スリット幅の許容誤差を±0.5 mm程度に抑えながら、きれいでほこりのないエッジを実現します。
その経済性は非常に魅力的です。ブレードは使い捨てでコストパフォーマンスに優れ、セットアップには10~15分しかかからず、システムに必要な設備投資も最小限で済みます。1シフトあたり複数の短尺ジョブを処理する加工業者にとって、レイザーの迅速な交換機能は生産ラインの稼働を維持します。
この限界も同様に現実的なものです。コーティングを施していない炭素鋼製の刃で標準的なPEフィルムを切断する場合、刃先の品質が低下するまで約20分しか持ちません。つまり、8時間シフトあたり24回の刃交換が必要となります(Sollex、2024年)。より厚い素材や研磨性の高い素材では、刃が数分で摩耗してしまいます。600 m/minを超えると、摩擦熱によって特定のフィルムが溶け、ビーズ状の隆起した縁が残ることがあります。また、材料に充填剤粒子(炭酸カルシウム、二酸化チタン、シリカ系アンチブロック剤など)が含まれている場合、刃の寿命は激減します。
せん断スリッティング 汎用性と精度を兼ね備えた産業の主力機器
せん断スリッティングでは、2枚の回転刃(オス刃とメスアンビル)が互いに接触し、連続的なハサミ切りを行います。この方式では、50 ¼mから500 ¼mを超えるフィルム、紙、板紙、アルミ箔、不織布、工業用布、粘着テープ、多層ラミネートなど、事実上あらゆる柔軟なウェブを処理できます。
その性能は数値が物語っています。せん断システムは、スリット幅の公差を±0.1 mmに抑え、これはカミソリの5倍も厳しい精度です。速度は通常600 m/minを超え、最適に調整されたラインでは1,000 m/minを超えることもあります。刃の寿命は再研磨までの間、8,000~12,000 kmに及び、使い捨てカミソリの刃とは桁違いの長寿命を誇ります。
その代償となるのは、複雑さとコストです。セットアップには30~45分を要し、ナイフのオーバーラップ(フィルムの場合は通常0.0005~0.001インチ、紙の場合は0.001~0.002インチ)、カンティング角度(0.5°~1.5°)、および側方力(4~8ポンド)を理解している熟練の技術者が必要です。ナイフホルダー、シャフト、位置決めシステムへの初期投資額は、かなり高額になります。また、使い捨てブレードを購入するよりも長期的には安上がりですが、再研磨にはメンテナンススケジュールと予備のナイフの在庫が必要となります。
スコア/クラッシュスリッティング 圧力を利用して切断を行う方法
スリットプレスでは、円形の刃を硬化処理されたアンビルローラー(60~65 HRC)に2~8ポンドの力で押し当て、素材を切断するのではなく押しつぶして分離させます。この装置は、範囲は狭いものの重要なニッチ市場、すなわち、感圧接着テープ、ラベル用紙のライナー、および厚手の板紙などの用途において、カミソリ刃では粘着剤がこびりついてしまう一方で、せん断ナイフでは過剰な処理になってしまうような場面で活用されています。
この方法は、3つの方法の中で最も粉塵が多く発生し、エッジの仕上がりが最も粗くなります。テープ、ラベル、あるいは厚手の板紙以外の用途であれば、カミソリやシアーを使うほうがほぼ間違いなく適しています。
03.カミソリスリット加工には、どのような素材が最適ですか?
カミソリ式スリッターの最適な適用範囲は狭いものの、明確に定義されています。それは、非研磨性で、薄手の柔軟なウェブです。素材がカミソリ式スリッターに適しているかどうかは、厚さと充填剤の含有量という2つの要素によって決まります。
以下は、素材ごとの適合性に関する参考情報です。これを目安としてご利用ください。必ず、ご使用の具体的なグレードおよびライン速度でテストを行ってください。
| 材料の種類 | 代表的な厚さの範囲 | レイザーの適合性 | おすすめのブレード | 注記 |
|---|---|---|---|---|
| BOPP | 10メートルと61.25メートル | 素晴らしい | 炭素鋼、Zコーティング | 最もスムーズな剃り心地;刃の摩耗を最小限に抑えます |
| PET | 12,175¼ m | いいね | ステンレス鋼、TiNコーティング | より太いゲージ(100 ¼m超)は、カミソリの限界に挑戦する |
| 低密度ポリエチレン/高密度ポリエチレン | 15,200 1/4m | いいね | Zコーティング(ゼロフリクション) | ソフトフィルム;50 ¼mを超えるとZコーティングが重要となる |
| CPP | 15 80 ¼m | 素晴らしい | 炭素鋼、Zコーティング | BOPPと同様で、切れ目がきれいです |
| PVC | 15,200 1/4m | 条件付き | ステンレス鋼、セラミックコーティング | 可塑剤の含有量によっては、研磨作用を及ぼす場合があります |
| アルミホイル | 6時間半、41分 | 素晴らしい | ステンレス鋼 | 薄い箔はきれいに切れますが、硬い焼き入れ鋼は摩耗が早くなります |
| メタライズフィルム | 12 60 ¼m | 条件付き | セラミックまたはTiNコーティング | 金属層は、コーティングされていないブレードの摩耗を早める |
| ラミネート(フィルム対フィルム) | 3万150、25万 | 条件付き | セラミックコーティング | 接着層や多材料積層体がブレードにストレスを与える |
| 不織布 | 30 200 gsm | 条件付き | 炭化タングステン | 繊維の研磨性は、その種類や結合方法によって大きく異なります。 |
| 紙/板紙 | 50 300以上 ¼m | お勧めしません | 研磨性のある繊維はカミソリの刃を傷めるため、せん断スリッティングを使用してください |
傾向は明らかです。素材がd175・1/4mで、非研磨性かつフィラーを含まないものであれば、カミソリスリットが適しています。これらの条件のいずれか――厚みがある、研磨性が高い、あるいはフィラーが含まれている――に該当する場合は、せん断加工を検討すべきでしょう。
04.カミソリ刃の選定:材質、コーティング、および設定パラメータ
カミソリスリッティングにおいて、最も過小評価されている事実がこれです。刃の選定は、単なる消耗品のコストだけでなく、実質的な稼働時間を左右するのです。
数字で考えてみましょう。コーティングされていない炭素鋼製のブレードで、きれいなPEフィルムを加工する場合、約20分間使用できます。つまり、1シフトあたり24回のブレード交換が必要になります。1回の交換につき3~5分(ラインの停止、刃の交換、糸の通し直し)を要すると、72~120分の生産時間が失われます。シフト時間の25~%近くが刃の交換に費やされていることになります。同じ工程で「ゼロフリクション(Z)」コーティング刃に切り替えれば、同じ作業を数週間、刃を交換することなく継続できます。刃の単価は高くなりますが、計算上はコーティング刃の方が圧倒的に有利です。
刃の材質とコーティング 加工対象の素材に合わせた刃先の選定
ブレードの性能は、基材、コーティング、およびブレードと接触する特定のフィルムによって決まります。Cadence, Inc.が提供する業界標準のカミソリスリットガイドには、実用的な比較を可能にする摩耗指数の基準値が示されています(Cadence, Inc., 2024)。
| ブレードの材質 | コーティング | 摩耗指数(炭素鋼との比較) | 最適 | 標準的な寿命(クリーンPEフィルム) |
|---|---|---|---|---|
| 炭素鋼 | なし | 1× | 低予算・小ロット・高品質なフィルム | 約20分 |
| ステンレス鋼 | なし | 約10倍 | 腐食の影響を受けやすい環境 | 約3~4時間 |
| M2 HSS | セラミック (K) | 約16倍× | 微量の充填剤(CaCO₃、TiO₂)を含むフィルム | 約2週間 |
| 超硬合金 | なし | 約80× | 高耐久性フィルム、研磨材・再生プラスチック | ヶ月 |
| ジルコニアセラミック | なし(自己研削式) | 約100倍 | 耐摩耗性に優れたフィルム、炭酸カルシウム充填型 | ヶ月 |
| 炭化タングステン | ダイヤモンド(Diamaze®) | 約1,300× | 耐用年数が最も長い用途;極めて研磨性の高い研磨材 | 6 12か月 |
コーティングには独自の論理がある。 ゼロ・フリクション (Z) 薄いストレッチフィルムの空気抵抗を低減します。50 ¼m未満のPEフィルムには最適です。 セラミック (K) 炭酸カルシウムや二酸化チタンなどの研磨性充填剤に対応しています。 TiN (T) 窒化チタンは、金色のコーティングであり、汎用的なPETやPEに効果的です。 オールセラミック (X) インクの層自体が研磨剤として作用する、インクの濃度が非常に高いフィルムや印刷されたフィルムから保護します。
実用的なアドバイス:ブレードのサプライヤーにサンプルを依頼し、時間測定テストを行ってください。スリットエッジに最初のバリが現れるまでの時間を記録してください。推測ではなく、数値で把握しましょう。20分しか持たない$2ブレードは、2週間持つ$20ブレードよりも、稼働時間あたりのコストが高くなります。
ブレードの設定パラメータ 角度、深さ、位置決め
完璧な刃でも位置が間違っていれば、適切な位置にある鈍い刃よりも切れ味が悪くなる。
迎え角。 標準的な切削角は、材料面に対して45°です。角度を小さくすると(30~40°)、切削動作が長くなり、摩耗が刃先のより広い範囲に分散されます。これは、抵抗を最小限に抑えることが極めて重要な極薄の膜の切削に最適です。角度を大きくすると(50~60°)、力がより短い刃先部分に集中するため、材料の貫通が困難な場合に有用です。
浸透深度。 計算式:ブレードの突出量 = 材料の厚さ + 材料の厚さ×50%。50 ¼mのPEの場合、材料面から75 ¼mのブレードが突出することになる。突出量が浅すぎると、ブレードが材料を滑り、ウェブが未切断のまま進んでしまう。突出量が深すぎると、ブレードがブレーキの役割を果たし、抵抗が増加してウェブが破断するリスクが高まる。
溝のセンタリング。 カミソリ式スリット装置では、刃先が溝の中心線に正確に位置していなければなりません。どちらかの側にずれがあると、非対称な切削力が生じ、その結果、スリットラインに波打ちが生じます。これは、カミソリ式スリットラインにおいて最もよく見られる品質上のクレームの一つです。溝の幅は、刃の厚さより0.002インチ~0.005インチ広くする必要があります。
最後に、次の点に注意してください。 10% 張力則: スリッティングゾーンにおけるウェブの張力は、材料の弾性限界の10%を超えてはならない。この閾値を超えると、材料はブレードの両側で非対称に伸び、スリット品質が急速に低下する。これは、ウェブハンドリング力学に関する基礎的研究において、デビッド・ロイサム博士によって確立された原理である。
05.カミソリ式スリッターの選び方:主要な仕様と選定基準
ここまで来れば、ご自身の素材にはカミソリ式スリッターが適していることはお分かりでしょう。次の疑問は、どの機械を選ぶか、ということです。
他社の仕様書を確認する前に、まずは自社の要件を整理することから始めましょう。以下の点を書き出してください:(1) 自社工程で対応可能な最大ウェブ幅(一般的な産業用範囲:600~2,600 mm)、(2) 目標ライン速度(100~600 m/min)、 (3) 製造に必要な最小スリット幅(用途に応じて5~50 mm)、(4) 完成ロールの最大直径、および (5) 切り替え頻度(毎日、毎週、または1シフトごと)。
これらの数値を踏まえて、以下のチェックリストに基づいて機械を評価してください:
| 仕様 | 注目すべき点 | その重要性 |
|---|---|---|
| 最大ウェブ幅 | 最も幅の広い搬入ロールに合わせて、+10%の余裕を持たせてください | 将来を見据えた投資が可能となり、より幅の広い作業のために2台目の機械を購入する必要がなくなります |
| 最高速度 | カミソリシステム用:300~600 m/min | 速度を上げるとスループットは向上するが、ブレードの摩耗や発熱も増大するため、バランスが重要となる |
| 最小スリット幅 | ほとんどのフィルム用途では d10 mm | 機能の幅を狭めることで、より多くの注文タイプに対応可能に。ラベル・テープのコンバーターにとって極めて重要 |
| スリッティング精度 | ±0.3 mm 以上 | 完成したロールが、手直しなしに顧客の仕様を満たしているかどうかを判定します |
| 巻き出し/巻き取り径 | 最大¦1,800 mmの巻き出し、¦1,500 mmの巻き取り | 直径を大きくすることで、ロール交換の頻度を減らし、継ぎ目のロスを削減できます。 |
| 張力制御 | ロードセル付きクローズドループ、±1Nの精度 | 全幅にわたって一貫したスリット品質を実現するための最大の要因は、 |
| ブレードの位置決め | 低頻度での切り替えには手動、多品種生産には自動/サーボ方式を採用 | 自動位置決め機能により、複数の幅のジョブにおけるセットアップ時間が30分から5分未満に短縮されます |
| PLCおよび制御システム | シーメンス、安川電機、またはデルタ製のタッチスクリーン式HMI | 使いやすさ、レシピの保存機能、および診断機能を決定する |
| 安全コンプライアンス | CE、ISO 12100、または各国の同等の規格 | 交渉の余地なし。また、保険適格性および事業者の承認にも影響する。 |
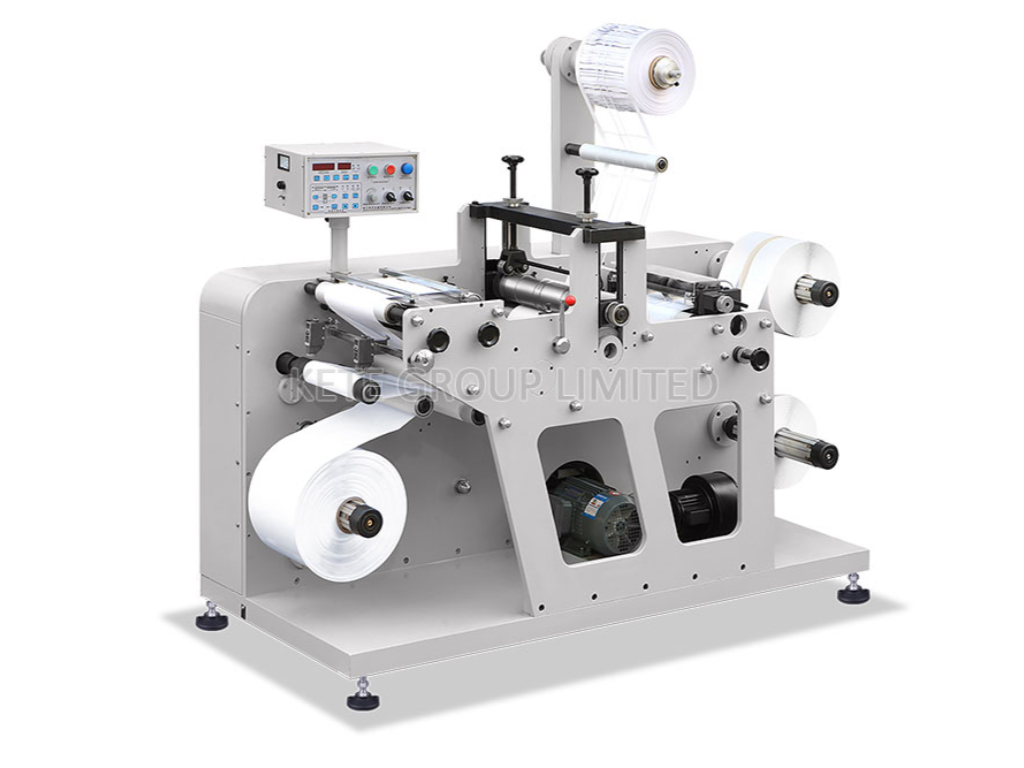
サプライヤーを評価する際は、仕様書だけにとどまらず、その先を見据えてください。 例えば、KETEのようなメーカーは、センター巻き、表面巻き、およびセンター・表面巻きといったさまざまな構成に対応したスリッティングマシンを提供しており、単一のプラットフォーム上でカミソリ式、せん断式、スコアリング式の各切断方式に対応し、CEおよびRoHS認証を取得しています。同社のスリッティングラインは、±0.1 mmの精度と最小5 mmのスリット幅を実現しており、80カ国以上をカバーするグローバルサービス体制には、現場での設置およびトレーニングが含まれています。service@ketegroup.comで提供される1~2年の保証と専任のアフターサービスサポートは、充実したサプライヤーパッケージに何が含まれるべきかを知る上で、有益な参考となります。同社の全製品ラインナップをご覧になるには、以下のサイトをご覧ください。 スリッティングマシンの製品ライン または、それらの内容を 保証および世界的なサービス網.
仕様書の内容以上に、個々の数値よりも重要なサプライヤーの資質が2つあります。まず、 試作切断機能 発注を決定する前に、サプライヤーに実際の素材をその機械で加工してもらうことは可能でしょうか? BOPPを美しくスリットできる機械でも、お客様の特定のPETグレードではうまくいかない場合があります。それを確かめる唯一の方法は、実際にテストしてみることです。次に、 アフターサービスの対応範囲 御社の地域におけるテクニカルサポートの対応時間はどのくらいですか?また、交換部品はどのくらいの速さで届きますか?スペックは完璧でも、現地でのサービス体制が整っていなければ、その機械は資産ではなく、むしろ負担となります。
06.カミソリスリット加工における一般的な問題とその解決策
どのカミソリスリッティングラインでも、何らかの問題が発生します。利益を生み出すラインと、スクラップや稼働停止による損失を出し続けるラインとの違いは、そうした問題をどれだけ迅速に特定できるかにあります。ここでは、最もよくある5つの問題と、その考えられる原因および即座の対処法をご紹介します。
スリットの縁が粗い、またはぼやけている。 刃が鈍っているか、切削角度が急すぎます。まず刃を交換してください。これが最もコストがかからない解決策です。それでも数分以内に問題が再発する場合は、切削角度を浅く(30~40°)して、加工材料に研磨性充填剤が含まれていないか確認してください。
カットした縁に沿ってビーズを溶かします。 摩擦熱により、フィルムの軟化点(PEは約120°C、PPは約160°C)を超過しています。まず、ライン速度を10 20%分低下させてください。恒久的な対策としては、同じ速度でも発熱が少ない「ゼロフリクション(Z)」またはPTFEコーティングされたブレードに切り替えてください。
波打った、あるいは蛇行したスリットライン。 ウェブの張力が非対称になっており、ブレードの左右で異なる力が加わっています。張力ゾーンの設定を確認し、ブレードが溝の中央に位置しているか確認してください。10%の張力ルールを適用してください。総張力がフィルムの弾性限界の10%を超える場合は、張力を下げ、再度テストを行ってください。
スリット箇所でウェブが切断されます。 ブレードが素材に対して厚すぎる(過剰な抵抗が生じている)か、または供給されるウェブの張力が高すぎるかのいずれかです。入手可能な最も薄いブレードに切り替えてください。50 ¼m未満のフィルムの場合、0.009インチ(0.23 mm)が適切な開始点となります。また、破断がなくなるまで、巻き出し張力を少しずつ下げてみてください。
ブレードの寿命が異常に短い。 お使いの材料には、おそらく想定外の研磨性充填剤が含まれている可能性があります。代表的な例としては、コスト削減のための充填剤である炭酸カルシウム(CaCO₃)、白度向上のための二酸化チタン(TiO₂)、あるいはブロッキング防止剤としてのシリカ(SiO₂)などが挙げられます。フィルムのサプライヤーに配合を確認した上で、その充填剤の種類に合わせたセラミックコーティング刃または固体炭化タングステン刃に交換してください。
簡単な記録をつけておきましょう:日付、材料、刃の種類、最初の品質不良が発生するまでの所要時間。1か月もすれば、材料に応じた最適な刃の選定を行うのに十分なデータが揃い、消耗品のコストを半分に削減しつつ、ダウンタイムも短縮できるでしょう。
次回のスリッティングラインのサプライヤーを比較検討されている場合は、仕様や用途ガイドが掲載されたKETEの完全なカタログを以下からご覧いただけます ketegroup.com.
参考文献
- Sollex. 「レイザースリッティングガイド フィルム・フォイル用工業用カミソリ刃」 2024年. https://www.sollex.com/blog/post/razor-slitting-technique-slitter-rewinder
- Cadence, Inc. 「レイザースリッティングガイド」 2024年。 https://www.cadenceblades.com/
- PFFC Online。「シアー、レイザー、クラッシュ・ウェブ各スリッティング技術の利点」。 https://www.pffc-online.com/slit/18518-advantages-of-shear-razor-and-crush-web-slitting-techniques
- Catbridge。「コンバーティング・カンバセーションズ:レイザー・スリッティング手法の理解」。 https://www.catbridge.com/converting-conversations-understanding-razor-slitting/
- Parkinson Technologies。「ビジネスに最適なスリッター・リワインダーを選ぶための究極のガイド」。 https://parkinsontechnologies.com/blog/the-ultimate-guide-to-choosing-the-right-slitter-rewinder-for-your-business
- KETE GROUP。スリッター製品ライン。 https://www.ketegroup.com/machines/slitting-machines/
- KETE GROUP. 品質と保証。 https://www.ketegroup.com/quality/
- KETE GROUP. お問い合わせ。 https://www.ketegroup.com/contact/
- KETE GROUP。ホームページ。 https://www.ketegroup.com/

