 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

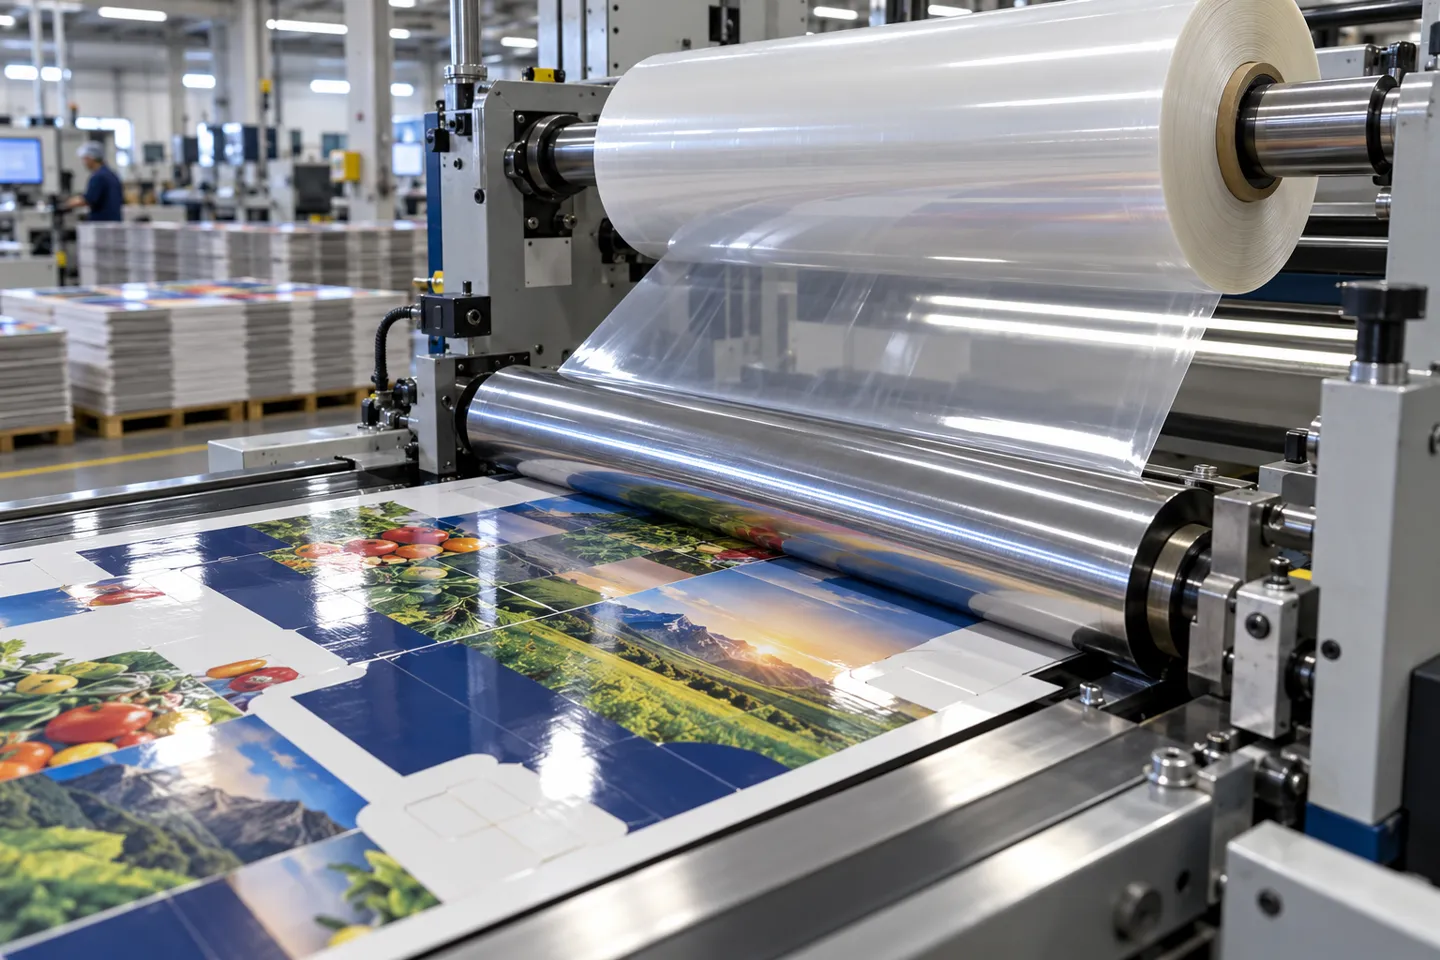
印刷済みの段ボール箱が、そのままの状態で市場に出回ることはめったにありません。シートが裁断・折り目付けされる前に、ほとんどの包装材はさらに1つの工程を経ます。それは、インクの上に薄い二軸延伸ポリプロピレンフィルムを貼り付ける工程です。
BOPPラミネートとは一体何か
そのフィルムはBOPPであり、この工程はBOPPラミネート加工です。ラミネート層は、3つの重要な役割を同時に果たしています。インクの色をより鮮やかに見せ、印刷面を湿気や擦れから保護し、さらに剛性を高めることで、段ボール箱や袋、パウチが取り扱いの過程で破損しないようにします。BOPPがこの用途で最も一般的に使用されるフィルムである理由は、ポリプロピレンを2方向に延伸させることで、その厚さにしては並外れた透明度と強度が得られるためです。
話を進める前に、一点だけ明確にしておきます。この記事は、生産現場における印刷物や包装用基材へのラミネートフィルム貼り付けについて扱っています。IDカードを密封する卓上型のパウチ機や、そもそもBOPPフィルムを製造する生産ラインについては扱っていません。パッケージングの仕様を決定する方、印刷会社を経営している方、あるいはラミネート装置の購入を検討している方にとって、次の6つのセクションは、実際に意思決定を行う一連の流れに沿って解説しています。フィルムから接着方法、装置へと進み、最終的にはその投資全体がコスト計算にどのような影響を与えるかまでを解説しています。
フィルムの種類:光沢、マット、メタリック、そしてそれ以外
どのフィルムを採用するかが最初の判断基準であり、これは主にマーケティング上の判断です。BOPPのバリエーションごとに、棚に並んだ際のパッケージの印象が変わってきます。
| 終了 | その様子 | 代表的な用途 | 選定に関する注記 |
|---|---|---|---|
| 光沢BOPP | 光沢感が高く、発色が鮮やか | FMCG食品、小売用段ボール箱、販促用印刷物 | 棚への衝撃が最も重要となる場合、最も安全なデフォルト設定 |
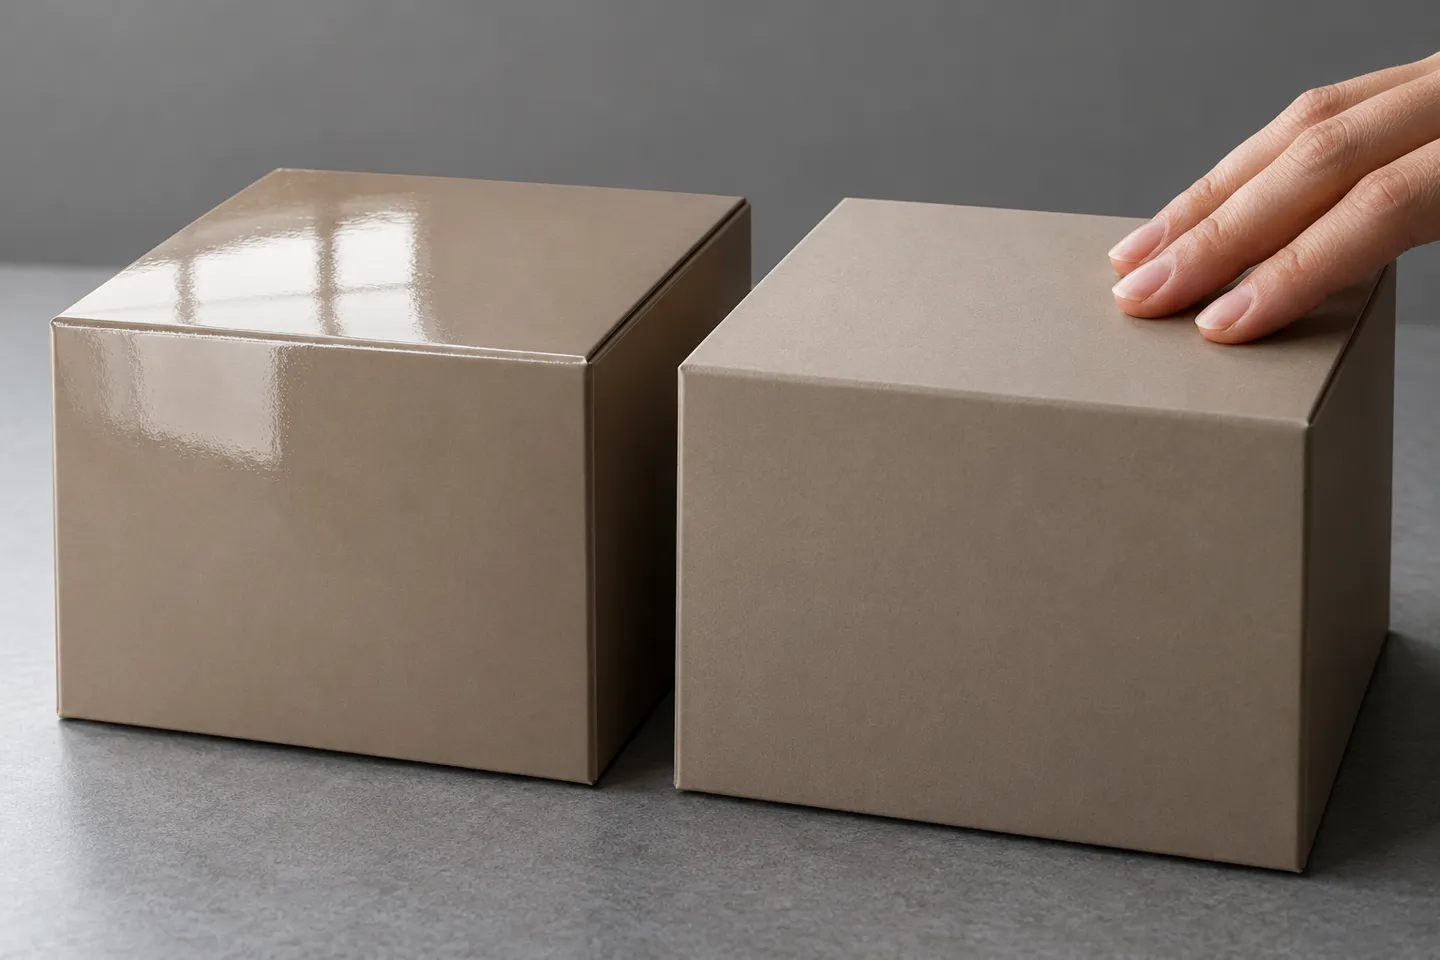
| マット仕上げのBOPP | 柔らかく、反射せず、高級感のある手触り | 化粧品、高級ギフトボックス、高級食品 | 店舗の照明下ではグレアの問題が比較的少ない。ただし、濃い無地の生地ではシルバーリング現象に注意が必要だ。 |
| メタライズドBOPP | メタリックな光沢 | 菓子、ギフト包装 | フィルムコストが高くなるが、副次的な利点として高い遮光性がある |
| 防曇BOPP | 透明、結露防止機能付き | 冷蔵生鮮食品 | 一般的な印刷作業ではなく、冷蔵ショーケース用に設計されています |
| 熱転写用BOPP(プレコート加工済み) | 光沢仕上げまたはマット仕上げで、熱活性化型粘着層がすでに塗布済み | 枚葉印刷、書籍の表紙、段ボール箱 | このフィルムには独自の接着剤が含まれており、それが以下の全工程の選択を左右しています |
段ボール箱、ラベル、フレキシブルパウチ、袋などはすべてBOPPラミネート加工に適しているため、食品、化粧品、小売用パッケージの各分野で同じフィルム群が広く採用されています。選択する仕上げによって、顧客の目に映る見た目は変わります。しかし、フィルムがどのように接着されるか、生産ラインの稼働速度、あるいは1平方メートルあたりの接着コストといった点は変わりません。これらは工程上の決定事項であり、まさにここがコストの鍵を握る部分なのです。
BOPPが基材に接着する4つの方法
BOPPラミネートラインはどれも、「接着力はどこから生じるのか」という同じ問いに対して、それぞれ異なる答えを出しています。現在の生産現場では、4つの実用的な答えが存在しており、それぞれに固有の接着剤の取り扱い方法、硬化特性、速度の上限、および不具合の傾向があります。
4つのルートの概要
熱ラミネート:接着剤がフィルムの上に乗る
熱ラミネート用BOPPフィルムには、通常EVAなどの低融点接着剤があらかじめ塗布された状態で納入されます。ラミネーターがクロムローラーを加熱すると、接着剤が軟化し、ニップ圧によって接着が完了します。液体接着剤の注入、混合、洗浄は一切必要ありません。ウェブが加熱されたローラーから離れるやいなや接着が定着するため、ラミネートされたシートは待機することなく、そのまま裁断、箔押し、またはエンボス加工へと移ることができます。この瞬時の硬化特性こそが、納期が売りの小ロット生産、サンプル作成、枚葉加工において、サーマルラミネートが優位性を発揮する理由です。その代償は速度のバランスにあります。接着剤を活性化させるには、フィルムが加熱ローラーに接触する時間が必要であるため、サーマルラミネーターの最高速度はウェットボンディングラインよりもかなり低くなります。速度を出しすぎると、接着がムラになり、通常は生産ラインの高速部分でのみ気泡として現れます。
無溶剤ラミネート:2液型接着剤、オーブン不要
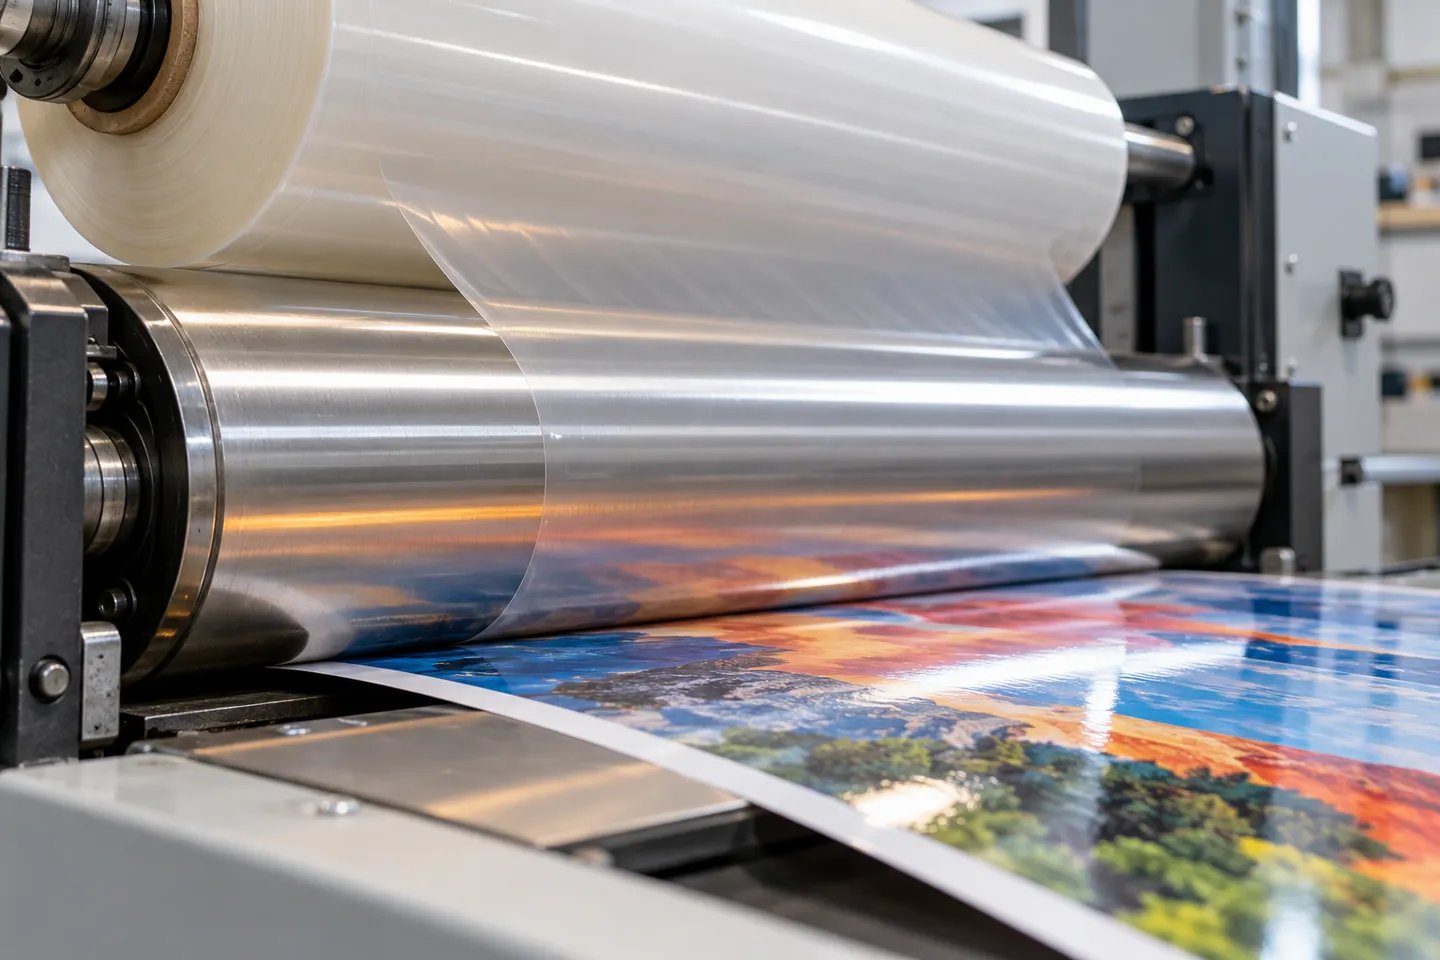
無溶剤ラインでは、溶剤を含まず、乾燥炉を必要としない二液型ポリウレタン系接着剤を用いて、ロール・ツー・ロール方式で貼り合わせを行います。計量システムにより極薄の接着剤層が塗布され、ニップでフィルムと基材が接合されます。業界の参考値によると、フィルムとフィルムの貼り合わせにおける接着剤使用量は、インクの被覆率に応じておよそ1.3~2.5 g/m²となっています(エネルコン, n.d.). 蒸発させるキャリアがないため、これらのラインは高速で稼働し、1メートルあたりのエネルギー消費量も少ない。ただし、問題となるのは硬化工程である。ロールが機械から出た時点では、接着は完全には完了していない。無溶剤ラミネートは室温での硬化時間を必要とし、接着剤の化学的性質に応じて、完全な硬化には数時間から約2日間かかる(ノーベラス大学(2024年)。ロールが硬化するまでは、裁断も、パウチ加工も、出荷も一切行えないため、倉庫の一部が化学反応の進行を待つ場所となってしまいます。
溶剤系ドライラミネート:オーブン法
ドライボンドラインでは、溶剤を含む接着剤を塗布した後、ウェブを温度ゾーンが設定された乾燥炉に通し、基材が熱いうちにニップ圧をかけてラミネートします。生産用機械では通常約80°Cに設定された乾燥炉内で、溶剤が蒸発し、有効な接着剤のみが残ります。この方法により、紙とフィルム、フィルムとアルミ箔、レトルト対応製品など、接着が困難な構造間でも強力な接着を実現できます。その代償として、エネルギー消費、溶剤の回収、および溶剤の取り扱いにかかるコストが発生します。また、乾燥ラインはオーブン自体が長いため、同じ幅の無溶剤式機械に比べて設置面積も大きくなります。他の方法では基材の接着が困難な場合、この方法は依然として信頼できる解決策となります。
押出ラミネート:溶融樹脂を接着層として用いる
押出ラインでは、接着剤を一切使用しません。機械が樹脂(通常はLDPE、PP、EVA、またはEAA)を溶融させ、2つの基材の間に薄い溶融層として押し出します。樹脂そのものが接着剤の役割を果たします。これらのラインで製造されるフィルムの厚さは約0.01~0.11 mmの範囲であり、このプロセスでは、紙、織物、不織布、ニットメッシュなど、接着剤システムでは対応が難しい組み合わせも処理可能です。これは、印刷保護というよりは機能性構造を実現するための標準的な手法であり、そのため食品や医療用パッケージの加工分野で広く採用されています。層の1つが印刷可能なフィルムではないという特定のケースにおける「第4の解決策」として考えてください。
5つ目のニッチな解決策として、接着剤を一切使用せずにフィルム同士が密着する「無接着熱転写フィルム」があります。これは、ごくわずかな接着剤さえも望まれない高級箱やカバーの製造に用いられ、多くの加工業者にとっては、機械の選定というよりもフィルムの購入という形で導入されています。
硬化の差異こそ、買い手が最も過小評価しがちな点です:
現実を直視する: 熱接着は、シートがローラーから出た瞬間に完全に固まります。一方、無溶剤接着の場合は、ロールをスリット加工や二次加工を行う前に、数時間から2日間の硬化期間が必要です。ドライボンディングラインでは、オーブン通過直後にラミネート処理が行われますが、その代わりにオーブンの熱エネルギーや溶剤の取り扱いが発生します。プロセスの所要時間に合わせて、床面積や仕掛品の管理計画を立ててください。
注文帳に合わせてプロセスを調整する
4つのルートのいずれも、絶対的な意味で「最良」というわけではありません。現実的に検討すべき問題は、自社の注文帳がどの程度の失敗やコストを吸収できるかということです。これを決定づけるのは、注文の3つの特性です。
- 基材の構造。フィルム対フィルムおよびフィルム対フォイルのロール加工には、無溶剤方式が適している。紙を多用した高級構造には、ドライボンディングまたは熱接着シートが適している。不織布や布の層には、押出成形が適している。
- バッチサイズと切り替え頻度。長時間の連続稼働では、無溶剤ラインの高い最高速度が有利に働きます。頻繁な短時間の作業では、接着剤の洗浄や硬化待ちが発生するため、どのラインにとっても負担となり、熱式が有利になります。
- 納期に関する約束。納期重視で販売する場合、瞬乾型熱硬化材は最大の「隠れた待ち時間」を解消します。一方、大量販売で単価重視の場合、硬化時間は「1分あたりのメートル数」ほど重要ではありません。
過去3か月分の注文をそのフィルターにかけてみると、たいてい1つのルートが他とは一線を画していることがわかります:
プロセスの自己点検
- ご注文の中で、フィルム/フィルム、紙/フィルム、あるいは機能性構造といったどの基材の組み合わせが主流となっていますか?
- バッチの長さの中央値はどれくらいですか?また、切り替えはどのくらいの頻度で行っていますか?
- 顧客は、スピードと単価のどちらを重視して購入しているのでしょうか?
- 養生エリアを設けるための床面積や、オーブンを設置するための床の長さはありますか?
- ご自宅の電源は、数キロワット級のオーブンに対応していますか?
業界の動向が背景を明らかにしている。業界関係者の指摘によると、現代のフレキシブル包装コンバーターの多くは、無溶剤系接着剤を好んで使用しているという(ノーベラス大学(2024年)。その理由としては、ランニングコスト、取り扱いの容易さ、そして作業員や環境への安全性が挙げられます。低VOCへの期待も、同様の傾向を後押しし続けています。ただし、マーケティング上の主張には注意が必要です。サーマルフィルムの販売業者は「接着剤を一切使用しない」ことを前面に打ち出し、無溶剤フィルムの販売業者は「溶剤不使用、接着剤を最小限に抑えた」ことを強調しています。これらはどちらも、相反する側面から同じ規制上の圧力を表しているのです。顧客にとって真に重要なのは、フィルム、基材、インクからなる完成品が、販売先の市場で求められるリサイクル可能性の基準を満たしているかどうかである。もう1つ、言及すべき事例がある。デジタル印刷コンバーターは、インラインではなくニアラインでラミネートを行うため、受注の経済性のみに基づいて4つの方法のいずれかを自由に選択することができる。
ラミネート機の仕様書の読み方
ルートが決まれば、購入は仕様書の確認作業へと移りますが、仕様書は実際の機械の性能よりも良く見えるように書かれるものです。予算を守るには、2つの習慣が役立ちます。それは、すべての数値をその条件付きで読み解くことと、署名する前にその条件を検収書に明記することです。
あらゆる仕様書に記載されている「2つの速度」
ロール・トゥ・ロール式ラミネーターには2つの速度値が記載されていますが、これらは同義語ではありません。機械速度とは、機械が空負荷またはほぼ空負荷の状態で駆動系が発揮できる速度のことです。ラミネート速度とは、実際に構造体を接着している間に機械が維持できる速度であり、常に機械速度よりも低い数値となります。現在の生産仕様書では、ラミネート速度は通常、機械速度よりも10~20%低い数値となっています。機械速度450 m/minと宣伝されているラインは、通常400 m/minでラミネートを行います。また、250 m/minのドライボンディング機は、通常220 m/minで接着を行います。この差は小さく聞こえるかもしれませんが、長時間の稼働を時間単位で計算してみると、その差は顕著になります。生産能力の計画はラミネート速度に基づいて行い、機械速度はデモ時のみ達成される上限値として扱うようにしてください。
受け入れ基準
受け入れ基準に次のように明記してください:処理能力は、機械的な速度ではなく、ご指定の塗布量および基材におけるラミネート速度に基づいて算出されます。
このサンプルブックに記載されている最大の数値は、機械的定格です。
受諾書には他に何を記載すべきか
ウェブ幅が最優先されるのは、それが他のすべての要素の上限となるからです。量産用のロール・トゥ・ロール生産ラインの幅は、1050、1250、1350 mm 程度に集中しています。通常使用する基材の中で最も幅の広いものに適合する幅の設備を購入し、提携工場に委託できるような、たまに発生する特大サイズの案件のために余計な費用を支払うことは避けましょう。
張力制御は、製品欠陥の調査において常に焦点となる項目です。巻き出し、ラミネート、巻き取りの各モーターで独立した張力制御を行うことで、2本のウェブをニップ部を通過する際、両方を一致した速度で移動させることができます。モーターは4基が最低ラインで、幅の広いラインや高速ラインでは8基が標準です。営業担当者がその機械に何つの張力ゾーンがあるかを説明できない場合、それ自体が答えとなります。
無溶剤式ラミネーターでは、塗布量の制御が1平方メートルあたりのコストを左右します。塗布システムが対応する塗布量範囲と、その検証方法について確認してください。ドライボンドラインについては、オーブンの温度ゾーン数と、各ゾーンの制御方法について尋ねてください。そして、総消費電力を現実的に見極めましょう。ラミネートラインの消費電力は、コンパクトな無溶剤式機械の数十キロワットから、幅広のドライボンドラインの150 kW以上まで多岐にわたります。建物の電力供給能力も購入価格の一部となります。通常600~800 mmの巻き出し・巻き取りロールの直径によって、継ぎ目のためにラインが停止する頻度が決まります。
以下の境界行列は、この決定全体を要約したものです:
ボンディング経路と実際の順序の比較
| ルート | 注文構造の適合度 | スイートスポット | 次のような場合は切り替えてください |
|---|---|---|---|
| サーマル(プレコートフィルム) | 小ロット、見本、枚葉式段ボール箱、表紙 | 即効性、接着剤の取り扱いが不要、短納期 | 長尺フィルム/フィルムは大量に処理されるため、熱処理速度の上限が処理能力を制約する |
| 無溶剤 | フィルム/フィルムおよびフィルム/ホイルのロール加工、中~大量生産 | 1平方メートルあたりの接着剤コストが最も低く、持続的なラミネート速度が最も速く、オーブンによるエネルギー消費がない | 接着剤の使用量が2~3 g/m²を超える、紙を多用する構造や極めて厳しい要件が求められる構造 |
| 溶剤系乾燥 | 紙からフィルムへ、フィルムからホイルへ――レトルト用として求められる高い接着性能 | 接着が困難な構造体における最強の接着力 | エネルギー収支、溶媒の取り扱い、または床の長さに制約がある |
| 押出成形 | 紙、不織布、および織物の機能性構造 | 樹脂は接着層としても機能し、食品および医療分野の加工に適しています。 | 薄膜/フィルム印刷保護において、押出機のセットアップにかかる手間はまったく報われない |
ラミネーションの不具合:欠陥とその機械側の原因
欠陥の発生時には、プロセスに関する知識が真価を発揮します。というのも、繰り返し発生するラミネート問題のほとんどは、フィルムの張力、ニップ圧力、温度、硬化という4つの根本原因に起因するからです。不具合に関するフォーラムのスレッドには劇的な事例が掲載されていますが、その原因はごくありふれたものです。モトクロス用グラフィックをラミネートしていたあるサインメーカーは、最初の30センチメートルは問題なく進んだものの、その後5~10センチメートルごとに気泡の列が生じたという事例を報告しています(Signs101 フォーラム(2023年)。この現象は、残りのウェブでも繰り返された。現場での診断結果は、供給張力が強すぎることと、過度のニップ圧によってローラーが変形し、2つのウェブの送り速度にわずかな差が生じたことに起因すると結論づけられた。業界誌のトラブルシューティング記事も、別の角度から同じ3つの要因を指摘している(ポストプレス(2015年)。送り速度が不十分だと、空気が閉じ込められてしまいます。ラミネーターの走行速度よりも速いペースで用紙を送ると、空気が閉じ込められてしまいます。また、インクジェットプリントのインクが乾く前にラミネートすると、アイドルローラーに発生する熱スポットの上に気泡が生じてしまいます。
| 欠陥 | まず確認すべきこと | それを防ぐ機械の性能 |
|---|---|---|
| バブル | 供給ロールの張力、次にニップ圧力 | マルチゾーン張力制御;均一で調整可能なニップ |
| しわ | ウェブ幅全体にわたる張力バランス | ウェブガイド;ローラーの状態 |
| カール | フィルムと基材間の張力バランス | 対称的な応力領域;適合した材料 |
| 層間剥離 | 塗膜重量と硬化時間 | 正確な接着剤の吐出量;実際に遵守される硬化計画 |
| 銀色の筋 | ニップローラーの表面状態 | ローラーのメンテナンススケジュール |
その表は診断手順であり、一度で全てを完了させるためのチェックリストではありません。上から順に進め、1シフトにつき1つの変更を行い、何が変更されたかを記録してください。
変数は一度に1つずつ変更してください。 4つの原因が考えられる不具合は、同じシフト内で張力、温度、速度を調整してしまうと、原因の特定が不可能になります。また、フィルムや基材を変更した後は、以前の設定はあくまで目安であり、絶対的なものではありません。まずは短い試験用ウェブを走らせてみてください。
こうした試用習慣は、実際の購入段階にも引き継がれます。新しいラミネーターにとって最も信頼できる受入試験は、代金の残額を支払う前に、自社の基材やフィルムを使用し、目標の塗布重量で実際に稼働させてみることです。顧客の材料を用いた出荷前の試運転を、動画や立会いの形で提供している機械メーカーは、そうでないメーカーとは一目で区別がつきます。
ビジネスの側面:生産能力、熟成、資金繰り
この一連の流れを振り返れば、投資の計算は自ずと明らかになります。硬化工程は運転資金を消費します。硬化室に1~2日間置かれている無溶剤ロール1本ごとに、まだ請求できない材料費、インク代、機械稼働時間、そして床面積が発生しています。しかも、その硬化室は、すでに満杯だと思っている建物のどこかに設けなければならないのです。サーマルラインはこの時間的制約を完全に回避できるため、ターンアラウンドを売りにするコンバーターは、ウェットラインでは不可能な価格設定で仕事を請け負えるのです。速度定格は単位コストに直結します。機械速度450 m/minで価格設定された大量生産案件を、ラミネート速度400 m/minで生産した場合、スプレッドシートで予測された生産能力より約11%低い結果となります。この差は、その案件が稼働する1時間ごとに繰り返されます。電力は、最初の1メートルが販売される前から発生する固定費です。そして、工程の組み合わせこそが生産能力戦略なのです。長尺のフィルム・フィルム案件と、時折入る高級紙案件が混在する受注状況にあるコンバーターは、1台の機械で両方をこなせることはめったにありません。一般的な構成は、大量生産の主力として無溶剤ラインを、短納期のサンプル生産用としてサーマル機を配置するというものです。
サプライヤーを候補に絞り込む際、パンフレットの内容を突き詰めて考える上で重要な5つの質問があります。そのラインでは実際にどのような基材をラミネートできるのか? 指定の塗布量でどの程度の負荷に耐えられるのか? テンションゾーンはどのように配置されているのか? 検収試験の内容は? そして、電源にはどのような仕様が求められるのか? 例えば、KETEのラミネート機シリーズでは、各モデルの速度データが公表されているほか、ウェブ幅として1050、1250、1350 mmが記載されています(ラミネート機ラインナップ)。このシリーズには、機械速度450 m/min、ラミネート速度400 m/minの無溶剤2層および3層ラインが含まれます。ドライボンド機の稼働速度は150~250 m/minで、150 m/minの押出ラインは不織布および機能性構造材に対応しています。どのブランドに発注する場合でも、これら5つの質問に焦点を絞って話し合いを行えば、受諾書に記載された数値と請求書の数値が一致することでしょう。
これらの仕様についてセカンドオピニオンをご希望の場合は、出荷前にお客様ご提供の素材を用いて試運転を行い、すべての製品に最低1年間の保証を付けております。また、一部のモデルについては、保証期間を2年間に延長することも可能です(出荷前の試運転).
参考文献
- ノーベラス大学。「理想的なフレックスパック生産ラインの構築方法:ラミネート方法の選び方」。2024年。 nobelusuniversity.com
- Enercon. 「無溶剤ラミネートのベストプラクティスと最新動向」. 発行年不詳. enerconind.com
- PostPress. 「Q&A:ラミネート加工におけるよくある問題点」 2015年。 postpressmag.com
- Signs101.com. 「ラミネート加工時の気泡の問題」. 2023年. signs101.com