 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

コルク栓のついたジンのボトルが充填機から出てくると、粗い紙のキャップと、なかなか平らに収まらなかったプラスチック製のシュリンクバンドが巻かれている。6週間後、改ざん防止テープの一端が剥がれ、棚の温度変動でボトルキャップがぐらつき、テイスティングルームの誰かが親指の爪でそれを丸ごと剥がしている。酒類のボトルに付けられたカプセルには、装飾、改ざん防止、防塵という3つの役割がある。しかし、その素材とはほとんど関係のない理由により、これら3つの役割をすべて果たせていない。
まずはフィット感から:リキュールボトルのカプセルが関係することとは
カプセル(ネックフォイルとも呼ばれる)とは、ワインやスピリッツのボトルの栓と首元の上部を覆うスリーブのことです。これによりボトルに完成された印象を与え、顧客が一目でそのボトルが開封済みかどうかを判断できるようになります。また、栓の周囲にほこりが入るのを防ぐ役割も果たします。本記事において、「カプセル」とは常にこのネックフォイルを指し、付録のような意味ではありません。
まず、ある誤解をすぐに解いておきたい。カプセルは密封部品ではない。密封の役割を果たすのは、コルク、スクリューキャップ、あるいはバートップストッパーである。もし実際の問題がボトルの気圧低下や液漏れであるならば、カプセルを交換しても解決しないし、どんなにシュリンクの張力を強めても、閉鎖部のフィットが悪い場合はどうにもならない。
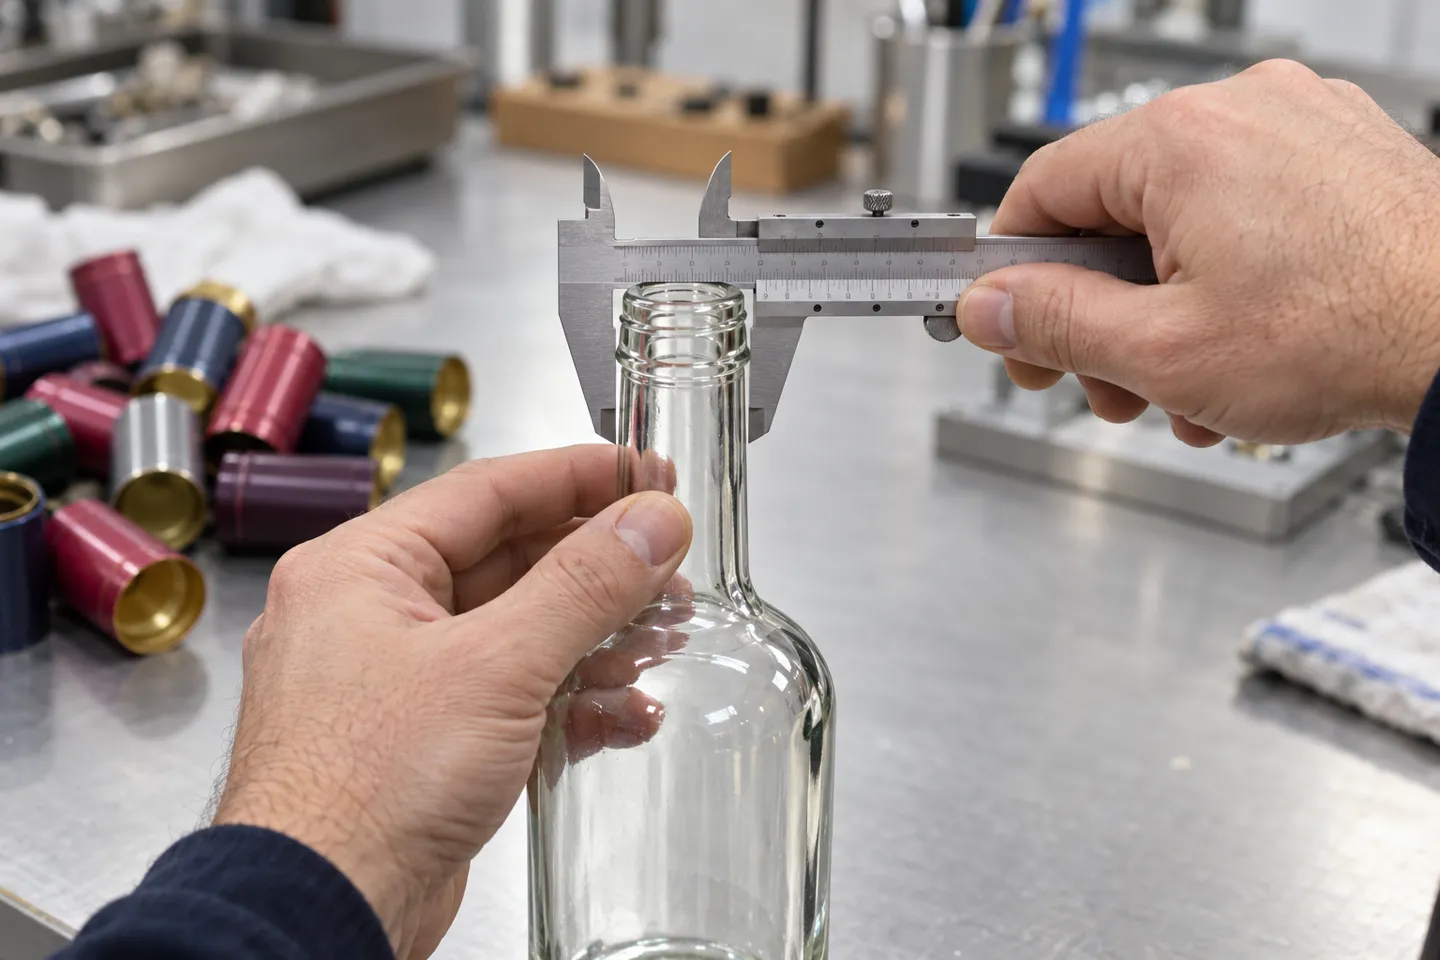
カプセルの仕様は、何よりもまずサイズによって決まります。カプセルは、ボトルネックの口径の外径と、カプセル自体の長さによって分類されます。PVC収縮カプセルの小売商品一覧では、直径30、30.5、32 mm、長さ60 mmのものが主流となっています(Amazonの商品ページ). スクリューキャップ式のボトルにおいて、対応するネック部の業界規格はBVS 30H60であり、これはCETIEが管理する30 mm×60 mmの標準化されたプロファイルです(CETIE 仕上げデータシート GME 30H60). バートップストッパーで密封するボトルについては、注文を行う前に、もう1つ確認すべき数値があります。それは、カプセルが覆う必要があるトップハットの直径です。
その1つの寸法を間違えてしまえば、この記事の他の内容はすべて無意味になってしまいます。カプセルは装着できないか、あるいは緩く装着されてしまうことになりますが、この「緩さ」こそが、あらゆる失敗の始まりなのです。
カプセルをボトルに入れる方法:手順とよくあるトラブル
小ロット規模でカプセルをボトルに収縮させる方法は3つあり、それぞれについて、成功するか否かを左右する判断が1つずつあります。
縮小する3つの方法、それぞれ1つの判断が必要
熱湯に浸す
トングで1~2秒、首の部分を乾かす。
ヒートガンを弱火に設定
弱火で、絶えずかき混ぜていれば、ラベルは傷みません。
Steam
印刷ラベルには、最も時間がかかり、最も安全な選択肢です。
1つ目は、熱湯に浸す方法です。トングでカプセルの首の部分をつかみ、1~2秒ほど熱湯に浸します。重要なのはタイミングです。自家醸造家たちの報告によると、この方法でカプセルを取り付けた場合、タイミングやボトルの温度が適切でないと、カプセルが不均一に収縮してしまい、ぴっちりと締まるどころか、しわだらけになってしまうそうです(ワイン造りトーク).
2つ目は、ヒートガンを弱火に設定し、ボトルを回転させながら加熱することです。こうすることで、カプセルが片側だけ焦げ付くことなく、均一に収縮します。重要なのは距離の調整です。近づきすぎるとPVCが溶けてしまい、その下のラベルも焦げてしまうため、仕上げの仕上げが返品問題につながってしまいます。
3つ目はスチームです。他の2つよりも肌に優しく、作用も緩やかで、ラベル表示に不安を感じる人には通常、これが推奨されます。
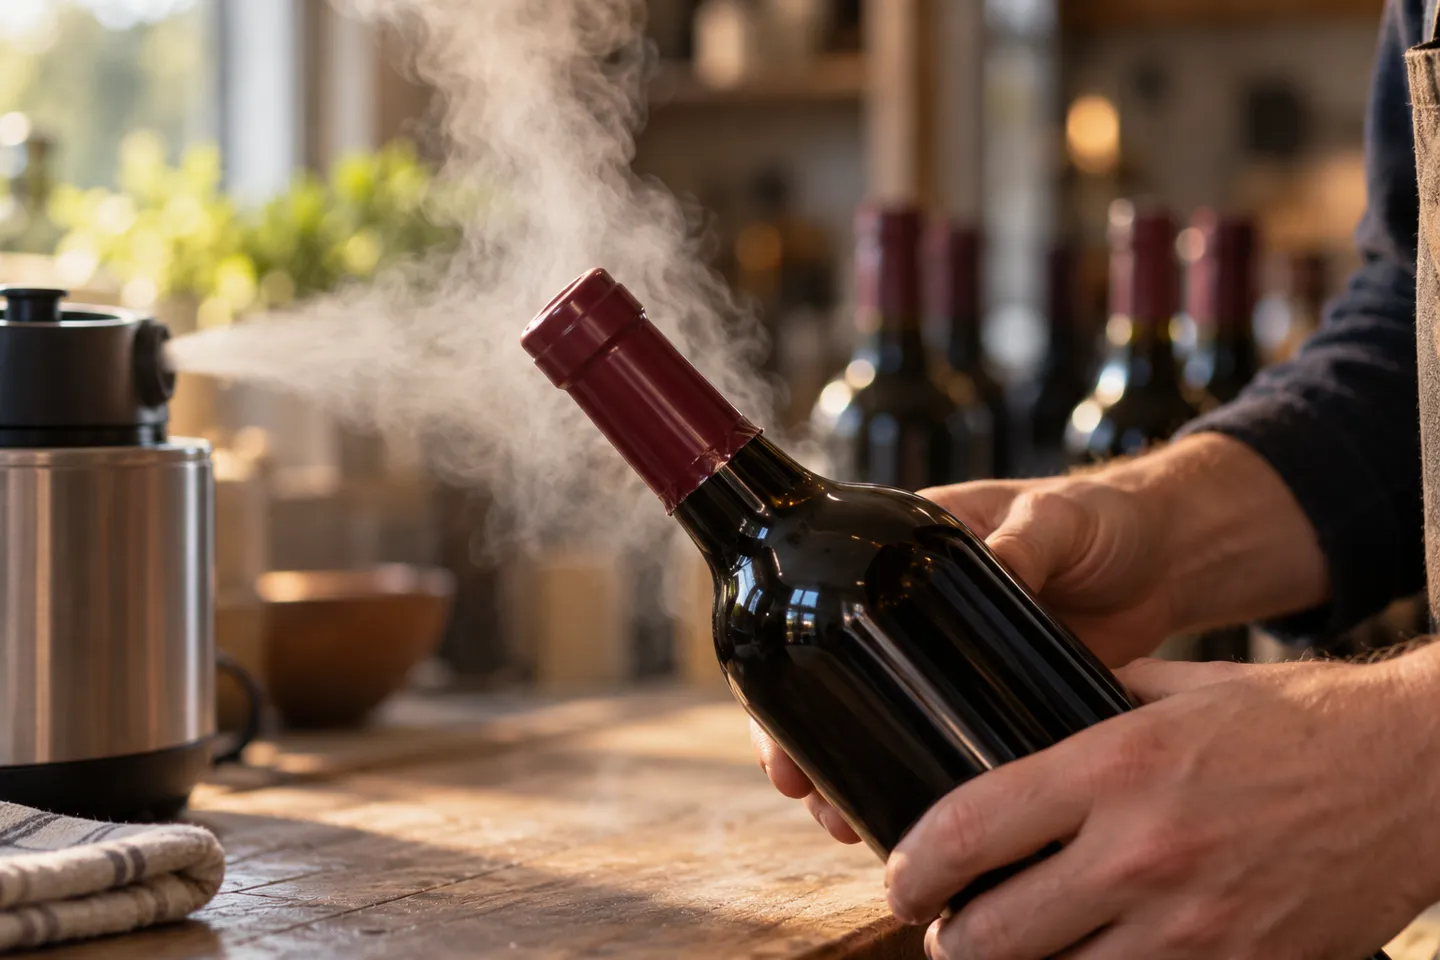
どの方法を採用する場合でも、これら3つのルールに先立って守らなければならないことが1つあります。それは、まずボトルを安定した温度に戻すことです。充填直後の温かいボトルは、まだ室温と熱を交換し続けています。ヘッドスペース内の空気が温まって膨張すると、キャップに圧力が加わり、首の短いボトルの場合、その圧力だけでカプセル全体が上にずれてしまうことがあります。
シュリンク包装のチェックリスト
- 常温で保管されているボトルで、充填作業は少なくとも数時間前に終了しています。
- 推奨される方法:水に1~2秒浸す、ヒートガンを弱火にして回転させながら当てる、またはスチームを使用する。
- カプセルを装着する前に、首の汗を拭き取っておきます。
- 収縮後のねじれ試験:カプセルはネック部分で回転してはならない。
- 緩んでいる場合は、一度再収縮させてから、直径を1サイズ小さくしてください。
- ボトルがずれたり、タンパーテープが外れたりした場合は、まずボトルの温度を確認し、次にボトルの首の高さとカプセルの長さを照らし合わせて確認してください。
チェックリストの最後の行は、もう一度読み返す価値があります。カプセルが浮き上がったり、封印テープが剥がれたりした場合、つい施用方法を原因だと考えがちです。しかし、多くの場合、施用方法に問題はなく、ボトル側に原因があるのです。
「材料の軸:熱収縮、ロールオン、そしてなぜ工程の後に不具合が生じるのか」
カプセルは、ボトルに取り付けられる仕組みによって2つの種類に分類され、この分類こそが、この記事で取り上げるほぼすべての不具合の原因となっています。PVCまたはPET-Gフィルムで作られた熱収縮型カプセルは、熱によって収縮することでボトルに密着します。一方、アルミ箔またはポリラミネートで作られたロールオン型カプセルは、機械的に成形されるもので、熱が加えられることは一切ありません。
| 素材 | 今後の展開 | 価格と外観 | 代表的な用途 | その欠点 |
|---|---|---|---|---|
| PVC熱収縮チューブ | 沸騰したお湯、ヒートガン、または蒸気 | 最低コスト、幅広い色域 | スティルワイン、蒸留酒、自家醸造 | 縮みのムラ、着心地の緩さ、ラベルの熱による損傷 |
| PET-G熱収縮チューブ | PVCと同じ方法 | 同程度のコストで、より鮮明な画質 | 透明または印刷済みのシュリンクカプセル | PVCと同様 |
| アルミ箔(鉛フリー) | 機械式ロールオン | ミドル~プレミアム | 市販のスティルワイン | 転がり圧が不十分、傷 |
| ポリラミネート(アルミニウムにポリエステルまたはポリエチレンの層を積層したもの) | 機械式ロールオン、加熱なし | 高級感のある仕上げ | 商業ワイナリー、スパークリングワイン | フィット感と転がり抵抗、決して熱くならない |
熱収縮カプセル:PVCおよびPET-G
これは、多くの人が思い描く典型的な組み合わせであり、それには十分な理由があります。ボトルを仕上げる上で最も安価な方法であり、少量でも入手しやすいからです。PVCは加熱すると急激かつ均一に収縮し、印刷や着色にも適しており、バーカウンターに並ぶスピリッツボトルの標準的なキャップとして広く使用されています。PET-Gも同様の特性を持つほか、透明度が高いため、透明なデザインや窓付きデザインにおいて重要な役割を果たします。
理解しておくべき重要な点は、熱収縮カプセルが破損するのは、素材そのものの問題ではなく、熱とフィット感に起因するということです。安定した温度下で、適切な直径のボトルに装着された安価なPVC製カプセルは、何年経っても外れることはありません。しかし、温かいボトルに急いで装着されたり、ボトルの首のサイズより1サイズ大きいものが使用されたりした場合は、そうはいきません。熱収縮カプセルに関する苦情を読むと、そのほとんどすべてが、素材そのものではなく、これら2つの原因のいずれかに起因していることがわかります。
ロールオンカプセル:アルミ箔およびポリラミネート
プレミアムシリーズは、熱を一切加えずに製造されています。ポリラミネートカプセルは、アルミニウムとポリエステルまたはポリエチレンの層を積層したもので、機械的な圧力をかけて圧延・成形されるため、商業用ワイナリーが改ざん防止やブランドイメージの演出に用いるような、シャープな外観を備えています(フレッシュムーン・パッケージング(2016年)。スパークリングワインやシャンパンのボトルでは、カプセルはワイヤーケージとクラウンコークの上に被せられ、その上部がそれらを包み込むように成形されています。
収縮がないため、収縮による不良は発生しません。その代わりに生じるのは機械的な不良です。すなわち、圧延圧力やカプセルのサイズにずれがあると、カプセルがネック部分に緩くはまったり、成形時に傷がついたりします。不良の原因が熱源から金型へと移ったわけですが、バッチの診断を行う際には、この区別が重要になります。
サイズ:すべてを決定づける数字
どちらのシリーズにおいても、最初に確認すべき点は同じです。すなわち、首部の外径とカプセルの長さであり、通常は28~32 mm × 45~60 mmの範囲内となります。なお、バートップボトルについては、トップハットの直径も確認する必要があります。次のセクションで取り上げる、よく知られた「ショートネック」の不具合は、その根本的な原因がサイズの問題にあります。直径は誰もが確認する数値ですが、高さは見落とされがちです。しかし、温度変化によってカプセルが肩部から浮き上がるかどうかを決定づけるのは、まさにこの高さなのです。
サイズ選びのクイックリファレンス
28~32 mm
首部の外径
45~60 mm
カプセルの長さ
+ 1
追加確認:バーカウンター上のボトルのシルクハットの直径
ねじ山形状の略記法:BVS 30H60 は、CETIE が管理する標準化された 30 mm × 60 mm のネックプロファイルです。
完全を期すために、もう1つ関連する選択肢として「ワックスシール」があります。これはカプセルの代わりとして完全に機能し、手作業での配置に適しています。また、収縮ラインでは使用できないため、設備のアップグレードというよりは、ブランドとしての判断による選択となります。
カプセルが機能しない場合:境界と失敗事例
以上の内容は、正常に機能するカプセルについて述べたものです。このセクションでは、それとは異なるケースについて取り上げます。ここで参照しているのは、製品ページではなく、蒸留所や自家瓶詰めに関するスレッドです。なぜなら、不具合に関する記録は、カプセルを販売した側ではなく、実際にその問題を処理した人々によって残されているからです。
報告された症例
首の短いボトルでは、温度の上昇によりボトルの上部が膨らみ、シュリンクカプセルからタンパーテープが剥がれてしまった。蒸留所は透明なシュリンクバンドに切り替え、ボトルの取り扱い方法を変更した。
出典:ADIフォーラム、パッケージングセクション、2015年
起こる前に見習うべき3つの失敗例
最初の失敗例は、前述のADIフォーラムの事例です。蒸留所のスタッフは、首の短いボトルでは、熱だけでボトルの上部が外側に押し出され、もはや首の形状に合わなくなったカプセルが浮き上がり、タンパーシールが破損してしまうことを発見しました(ADIフォーラム(2015年)。破損の原因は、ネックの高さと熱膨張が相まって生じるものです。確認すべき事項:注文する前に、カタログの写真ではなく、実際に手元にあるボトルのネックの高さを測定し、保管温度範囲全体でどのような変化が生じるかを確認してください。
2つ目は、スクリューキャップをめぐる論争です。自家醸造のフォーラムで、シュリンク包装とスクリューキャップのどちらが良いかについて議論していたメンバーたちは、ワインボトルの首の部分はこの工程に耐えるほど強くない可能性があるとの結論に達し、通常のスクリューキャップを使い続けることを推奨しました(ホームブリュー・フォーラム)。一方、市販品は「スクリューキャップ対応」として販売されています。どちらの主張も正しい可能性があります。なぜなら、その可否はボトルごとに異なるからです。確認すべき手順は、スクリューキャップとカプセルの組み合わせを「ボトルごとの確認事項」として扱い、ロットを確定する前に自社のボトルでテストを行うことです。これは、単純な「可」か「不可」かというルールとして扱うのではなく、個別の確認作業として行うべきです。
3つ目はタイミングのミスです。ボトルがまだ温かいうちにシュリンクキャップを装着したため、キャップが緩んでしまいました。この問題を解決するには、ボトルが安定するまで待ってからキャップを装着するだけで済みました(ワイン造りトーク). 検証可能な対策:ボトルの温度を、作業台での判断に委ねるのではなく、キャッピング工程における必須条件とする。
ボトル種別ごとの境界行列
| ボトルのシナリオ | ぴったりフィットするカプセル | その欠点 | まず確認すべきこと |
|---|---|---|---|
| スタンダードなスティルワイン、コルク栓 | PVCまたはPET-G製熱収縮チューブ、30~32 mm | 温かいボトルに緩くシュリンク包装されている | キャッピング前のボトルの温度 |
| スパークリングワインとシャンパン | ケージの上にポリラムを巻き付ける | ケージ周囲の成形、圧延圧力 | ケージの高さと上部の直径 |
| バートップストッパー付きスピリッツ | トップハット型の熱収縮チューブ、またはロールオン式バートップカプセル | トップハットの直径の不一致、短いネック部における熱上昇気流 | シルクハットの直径と首部分の全高 |
| スクリューキャップ付きボトル | ボトルに余裕があれば、シュリンクバンドを締めてください | ボトルの種類によって首の強度は異なります | まずはご自身のボトルで試してみてください |
| 首の短い瓶 | カプセルでは効果がなかった場所で、透明なシュリンクバンドが効果を発揮した | 温度変化により、カプセルとタンパーテープが浮き上がる | 保管温度範囲におけるネックの高さ |
| 樽型の水・ガスボンベ | 大判熱収縮スリーブ | 同じ素材のコンセプトを、より大きなサイズで | 容器の首部に対するスリーブのサイズ |
この表を1行ずつ読みながら、ご自身のボトルと照らし合わせてみてください。そして、失敗の項目には「より良いカプセルを購入する」と書かれているものは一つもないことにご注目ください。どの項目も「まず寸法や状態を確認する」と書かれています。
カプセルとボトル、そしてワインの組み合わせ
この段階まで来れば、選択肢はすでにほぼ絞り込まれています。あと4つの質問で決着がつきます。
まず、ワインやスピリッツについてです。スティルワインやスピリッツには、ほとんどの場合、熱収縮カプセルが使用されます。スパークリングワインには、ケージの上に巻き付けるタイプのポリラミネートカプセルが適しているため、シャンパンのボトルは首の部分の形状が異なって見えます。次に、ボトルについてです。ボトルの首の外径、首の高さ全体、そしてバートップ用であればトップハットの直径が重要です。第三に、小売環境です。もし改ざん防止機能が店頭での販売促進に寄与するのであれば、テアタブやボトル本体の印刷については、事前に指定しておく価値があります。第四に、数量です。100本程度であれば、手作業でカプセルを取り付けるのは午後1時間程度で済む合理的な作業です。しかし1万本となると、取り付けの品質は生産上の課題となり、カプセルの調達も許容誤差を伴う調達判断となります。
4つの質問で学ぶカプセルの選び方
- ワインの種類:スティルワインまたはスピリッツ=熱収縮チューブ;スパークリングワイン=ケージの上にポリラムを被せる。
- ボトル:首部の外径、全高、バー上部の直径は、実物のボトルで確認済みです。
- 棚卸作業:引き抜きタブ、印刷済み本体、改ざん防止バンドの有無。
- 生産量:手作業によるバッチ生産、仕様に基づく市販カプセルの使用、および自社でのカプセル製造の比較。
その4つ目の質問の最後の項目については、別の段落を設けて取り上げる価値がある。生産量が数千本を超えると、一部のワイナリーや蒸留所は、単にカプセルを購入する顧客という立場から脱却し、自らカプセルを製造すべきかどうかを検討し始める。これはまた別の話であり、検討すべき数値も異なる。
カプセルの購入から製造まで
製造側の視点から見ると、カプセルは加工された製品です。印刷されたフィルムがチューブになり、チューブが裁断されたカプセルとなり、その過程で装飾や検査が行われます。この一連の工程はすべて、ボトルに確実に適合するカプセルを供給するという単一の目的のために存在しています。マトリックス上の不具合リストは、この視点から見ると異なる様相を呈します。「寸法や状態を確認する」と記載された各セルは、製造者が有するか否かという品質能力そのものです。すなわち、フィルム製造段階や裁断段階でネック高さの公差が守られていること、そして不良カプセルが棚に陳列された後ではなく、出荷前に検査で検出されることです。
この生産ラインは、カプセル自体と同じ素材軸に沿って構成されています。熱収縮カプセルラインでは、PVCまたはPET-Gフィルムを使用します。このラインは、SKUあたりの生産量が少なく、装飾のデザイン変更が頻繁に行われるスティルワイン、スピリッツ、クラフト市場向けです。一方、ポリラミネートラインは、スパークリングワインやプレミアム市場向けであり、ここでは単純な生産速度よりも、上部成形やエンボス加工の品質が価値の源泉となります。どちらを選ぶかは、機械の選定というよりも、どの顧客層をターゲットにするかという判断に尽きます。生産能力については、どちらのケースにおいても注意すべき点があります。公表されている機械の速度は「範囲」であり、「保証」ではないということです。市販されているカプセル充填機のモデルでは、バージョンによって生産速度は1分あたり約80個から220個まで幅があり、パンフレットに記載されている最高速度の数値は、瓶詰めスケジュールを立てる際の基準としては不適切です。
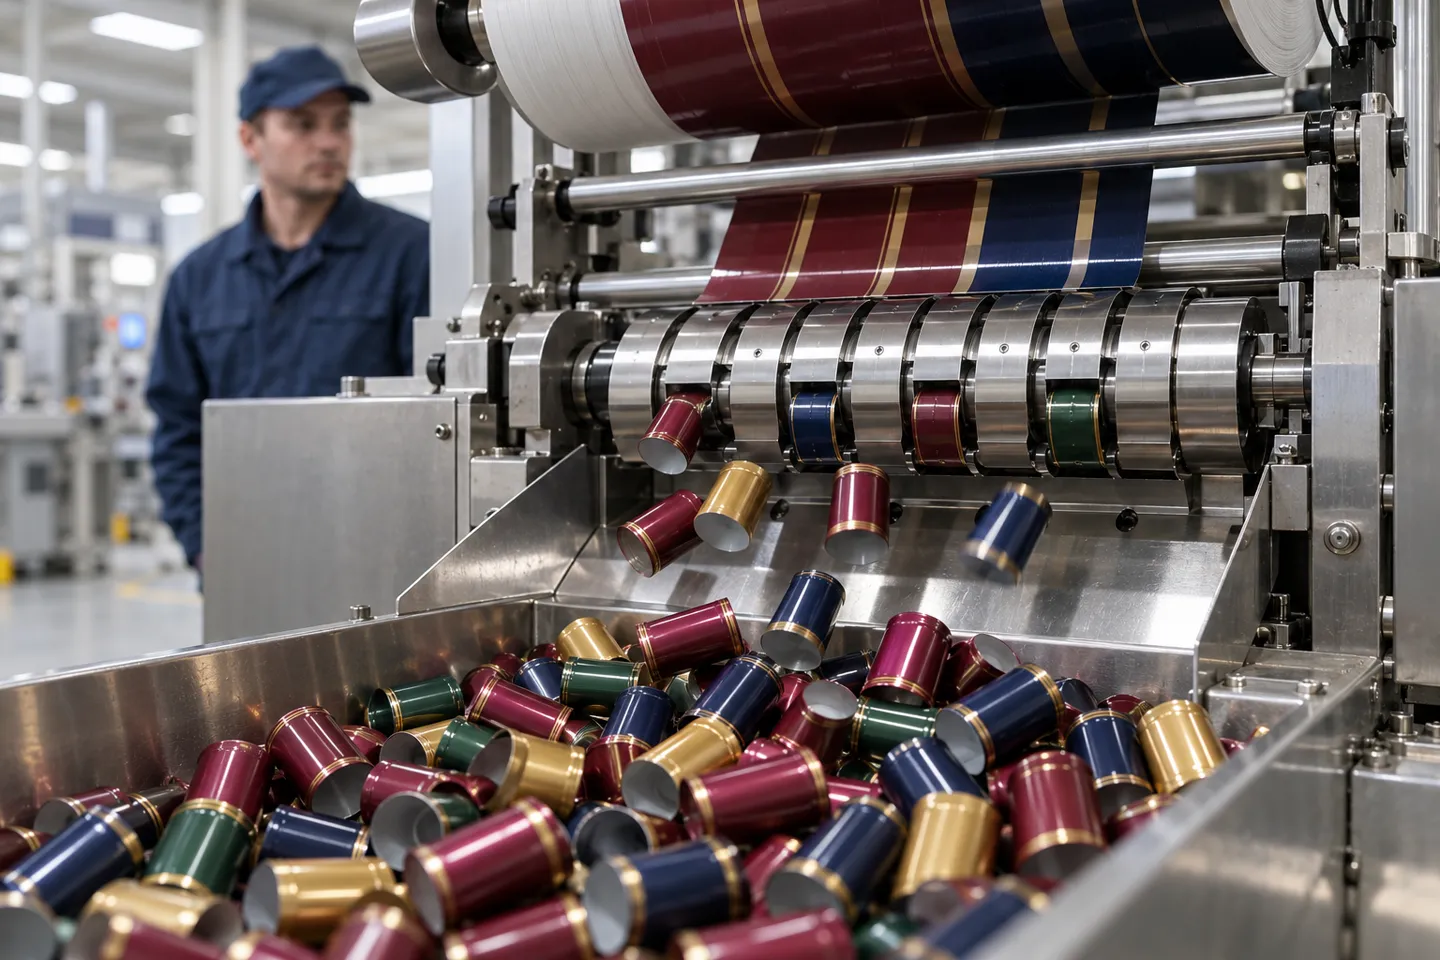
KETEは、この2つの分野の両方を手掛けています。当社の熱収縮ラインでは、PVCおよびPET-G製のカプセルを、毎分80個から150個の3段階の生産速度で処理します。また、高速モデルでは、オンライン検査機能を搭載し、欠陥のあるカプセルを自動的に排除しながら、毎分180個から220個の速度で生産します。さらに、当社のポリラムラインでは、上部にエンボス加工が施されたシャンパンおよびスパークリングワイン用カプセルを成形します。もし、 ワインカプセル製造ライン, 実際に瓶詰めするワインのスタイルに合わせて設定を調整いたします。
カプセルを箱単位で購入する場合でも、10万個単位で製造する場合でも、求められる厳格さは同じです。「フィット」とは自社のボトルで測定された寸法であり、「熱」とは自社で管理する条件です。そして、倉庫の棚で温度変化にさらされても耐え抜くカプセルこそが、実際の状況に基づいて寸法が調整され、検査されたカプセルなのです。
カプセル装置
充填するボトルに合わせてカプセルラインを選定する
お客様のボトルの首部の仕上げ、ワインの種類、生産ロット量に合わせて構成された、熱収縮チューブおよびポリラミネート製の充填ライン。
カプセルラインのコンサルティングを開始する参考文献
- Freshmoon Packaging. 「ポリラムカプセルとは?」 2016年。 freshmoonpackaging.com
- ADIフォーラム。「トップスの上昇・下落――熱収縮カプセル?」2015年。 adiforums.com
- ホームブリュー・フォーラム。「シュリンク包装付きのスクリューキャップ」。 thehomebrewforum.co.uk
- WineMakingTalk. 「シュリンクキャップはいつ行うべきか?」 winemakingtalk.com
- CETIE. 「仕上げデータシート:GME 30H60」 cetie.org
- Amazon。「ワインボトル用、引き裂きタブ付きPVC熱収縮カプセル」。 amazon.com