 IN
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 JA
 ZH
 MS

एक मुद्रित गत्ते का डिब्बा शायद ही कभी बिना किसी आवरण के बाजार में जाता है। शीट को काटने और मोड़ने से पहले, अधिकांश पैकेजिंग एक और स्टेशन से गुजरती है: स्याही के ऊपर एक पतली, द्विअक्षीय रूप से उन्मुख पॉलीप्रोपाइलीन फिल्म चिपका दी जाती है।
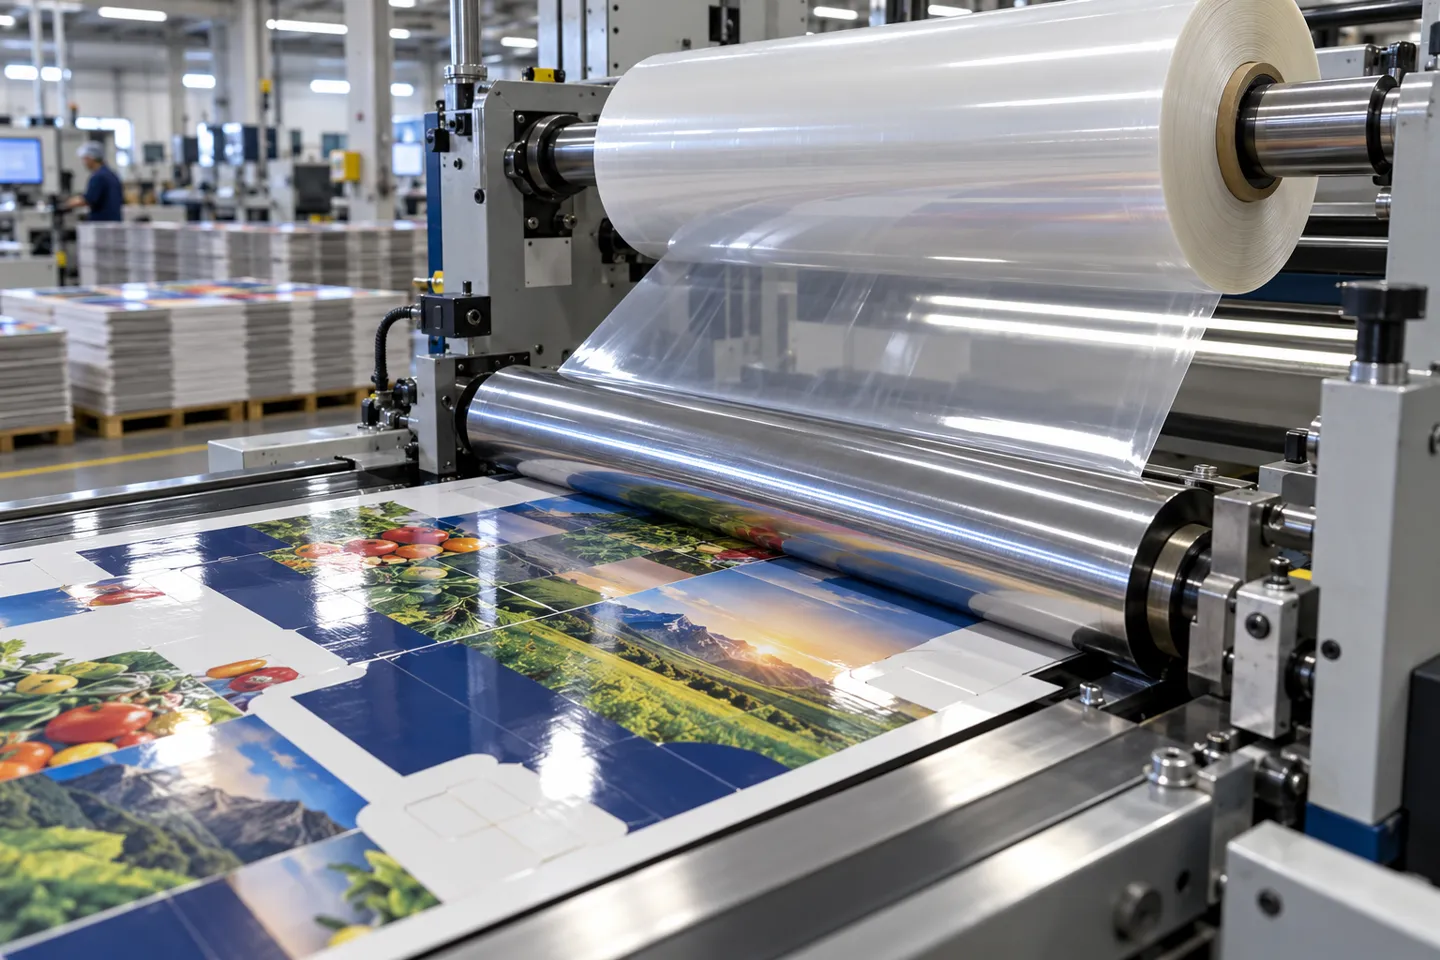
BOPP लैमिनेशन वास्तव में क्या है
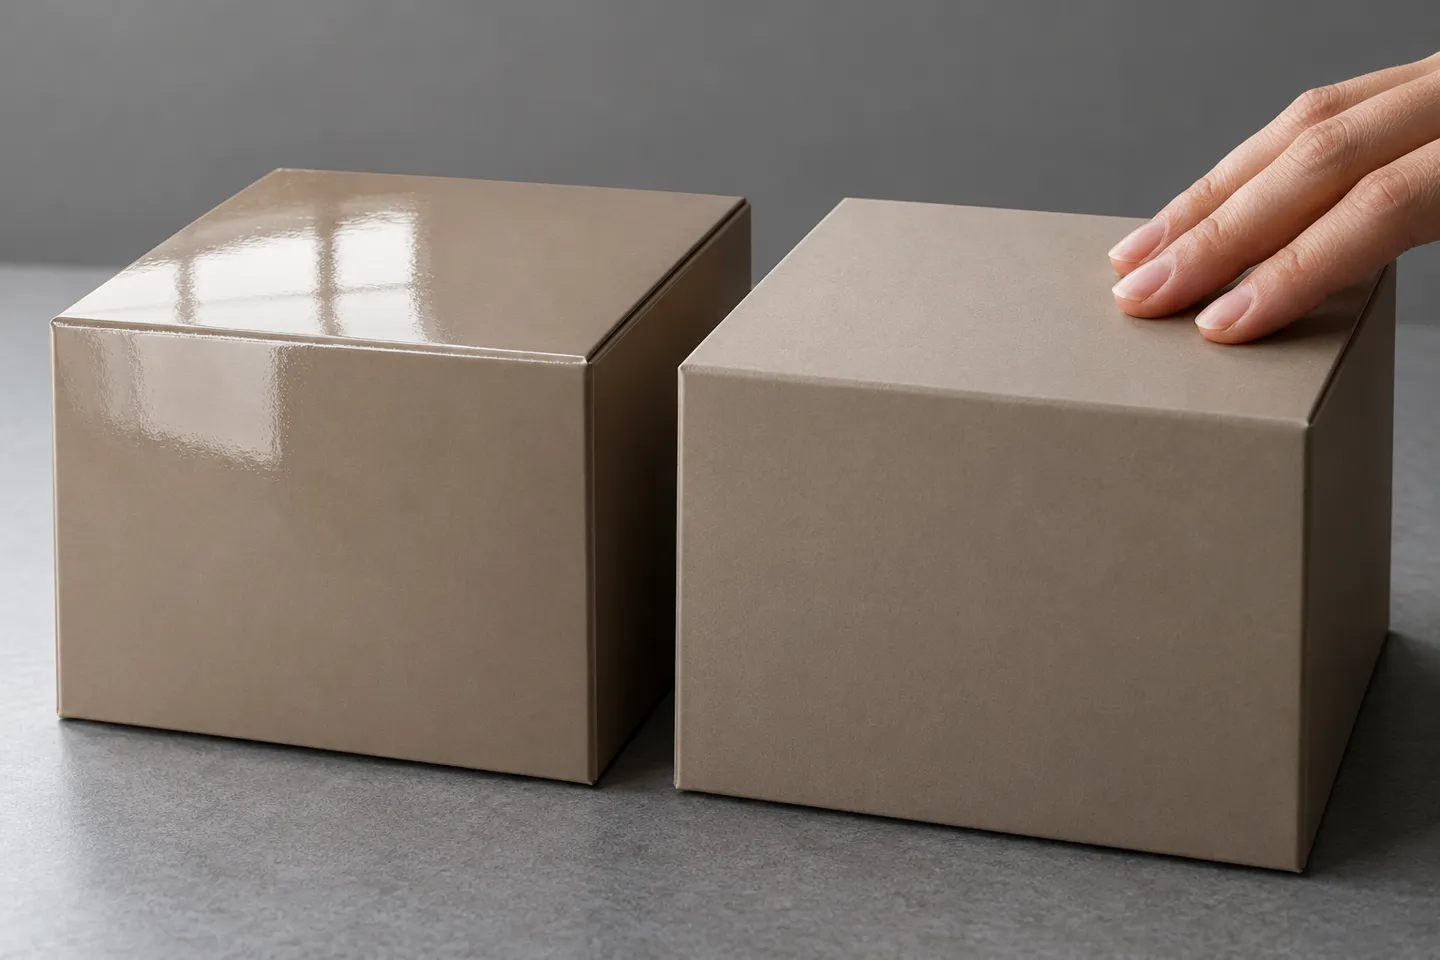
वह फिल्म BOPP है, और यह चरण BOPP लैमिनेशन है। लैमिनेट परत एक साथ तीन काम करती है। यह स्याही के रंगों को गहरा दिखाती है, प्रिंट को नमी और खरोंच से बचाती है, और कठोरता बढ़ाती है ताकि कार्टन, बैग और पाउच हैंडलिंग के दौरान टिकाऊ रहें। इस काम के लिए BOPP सबसे आम फिल्म है क्योंकि पॉलीप्रोपाइलीन को दो दिशाओं में खींचने से इसकी मोटाई के हिसाब से असाधारण पारदर्शिता और मजबूती मिलती है।
आगे बढ़ने से पहले एक सीमा। यह लेख उत्पादन सेटिंग में प्रिंट और पैकेजिंग सब्सट्रेट्स पर लैमिनेटिंग फिल्म लगाने के बारे में है। यह डेस्कटॉप पाउच मशीन के बारे में नहीं है जो आईडी कार्ड सील करती है, और यह उन उत्पादन लाइनों के बारे में भी नहीं है जो मूल रूप से BOPP फिल्म बनाती हैं। यदि आप पैकेजिंग निर्दिष्ट करते हैं, प्रिंट शॉप चलाते हैं, या लैमिनेशन उपकरण खरीदने की योजना बना रहे हैं, तो अगले छह अनुभाग उस श्रृंखला का अनुसरण करते हैं जिस पर आप वास्तव में निर्णय लेते हैं। यह फिल्म से बांडिंग विधि और मशीन तक चलती है, और अंत में यह दिखाती है कि यह पूरी निवेश आपकी लागत सूची पर क्या प्रभाव डालती है।
फिल्म विकल्प: ग्लॉस, मैट, मेटलाइज्ड और उससे भी आगे
फिल्म स्वयं पहला निर्णय है, और यह मुख्यतः एक विपणन संबंधी निर्णय है। प्रत्येक BOPP वेरिएंट पैकेज को शेल्फ पर दिखने के तरीके को बदल देता है।
| खत्म करना | यह कैसा दिखता है | आम अनुप्रयोग | चयन टिप्पणी |
|---|---|---|---|
| ग्लॉस BOPP | उच्च चमक, रंग अधिक तीव्र दिखते हैं | एफएमसीजी खाद्य, खुदरा कार्टन, प्रचारात्मक मुद्रण | जब शेल्फ प्रभाव सबसे अधिक मायने रखता है, तो सबसे सुरक्षित विकल्प |
| मैट BOPP | नरम, गैर-चकाचौंध, प्रीमियम एहसास | सौंदर्य प्रसाधन, लक्ज़री बॉक्स, प्रीमियम भोजन | दुकान की रोशनी में चमक की समस्याएँ कम दिखती हैं; गहरे ठोस सतहों पर चांदीनुमा परत के लिए ध्यान दें। |
| मेटालाइज्ड बीओपीपी | धात्विक चमक | मिठाई, उपहार पैकेजिंग | अधिक फिल्म लागत; एक अतिरिक्त लाभ के रूप में मजबूत प्रकाश अवरोधक |
| एंटी-फ़ॉग बीओपीपी | संक्षेपण नियंत्रण के साथ पारदर्शी | ताज़ा खाद्य पदार्थ, जिन्हें रेफ्रिजरेटर में रखा जाता है | ठंडे प्रदर्शन मामलों के लिए डिज़ाइन किया गया, सामान्य मुद्रण कार्य के लिए नहीं। |
| थर्मल बीओपीपी (पूर्व-लेपित) | ग्लॉस या मैट, जिसमें पहले से ही हीट-एक्टिवेटेड चिपकने वाली परत लगाई गई हो। | शीट-फेड प्रिंट, पुस्तक आवरण, कार्टन | फिल्म अपने साथ अपना गोंद लाती है, जो पूरी प्रक्रिया को आकार देता है और नीचे दिए गए विकल्प को चुनता है। |
कार्टन, लेबल, लचीले पाउच और बैग सभी BOPP लैमिनेशन को अच्छी तरह से स्वीकार करते हैं, इसलिए यही फिल्म परिवार खाद्य, कॉस्मेटिक्स और रिटेल पैकेजिंग में दिखाई देता है। आप जो फिनिश चुनते हैं वह ग्राहक को जो दिखता है उसे बदल देती है। जो बात यह नहीं बदलती वह है फिल्म का बंधन कैसे होता है, लाइन कितनी तेज़ चलती है, या प्रति वर्ग मीटर बंधन की लागत क्या है। यह प्रक्रिया संबंधी निर्णय है, और यहीं असली पैसा है।
एक आधार पर BOPP के चिपकने के चार तरीके
हर BOPP लैमिनेशन लाइन एक ही सवाल का अलग-अलग जवाब देती है: बॉन्डिंग बल कहाँ से आता है? आज उत्पादन में चार व्यावहारिक उत्तर हैं, और प्रत्येक के अपने चिपकने वाले की लॉजिस्टिक्स, क्योरिंग व्यवहार, गति सीमा और विफलता की आदतें होती हैं।
एक नजर में चार मार्ग
थर्मल लैमिनेशन: चिपकने वाला फिल्म पर ही रहता है।
थर्मल BOPP फिल्म कम-पिघलने वाले चिपकने वाले पदार्थ, आमतौर पर EVA, से पहले से लेपित होकर आती है। लैमिनेटर एक क्रोम रोलर को गर्म करता है, चिपकने वाला पदार्थ नरम हो जाता है, और निप दबाव बंधन को पूरा करता है। कोई तरल चिपकने वाला पदार्थ नहीं डाला जाता, मिलाया जाता, या साफ किया जाता है। जैसे ही वेब गर्म रोलर से निकलती है, बंधन सेट हो जाता है, इसलिए लैमिनेट की गई शीट्स बिना किसी प्रतीक्षा के सीधे कटिंग, फॉइलिंग, या एम्बॉसिंग के लिए चली जाती हैं। वह तुरंत सुखाने की क्षमता ही कारण है कि थर्मल लैमिनेशन छोटे प्रिंट रन, नमूनों और शीट-फेड कार्यों के लिए उपयुक्त है, जहाँ काम को जल्दी पूरा करना ही मुख्य आकर्षण होता है। इसमें गति का एक गणितीय समीकरण है: फिल्म को सक्रिय होने के लिए गर्म रोलर पर संपर्क समय की आवश्यकता होती है, इसलिए थर्मल लैमिनेटर्स की अधिकतम गति वेट-बॉन्डिंग लाइनों से काफी कम होती है। यदि इसे बहुत तेज़ी से चलाया जाए तो बंधन धब्बेदार हो जाता है, जो आमतौर पर बुलबुलों के रूप में दिखाई देता है और केवल प्रिंट रन के तेज़ हिस्सों में ही दिखता है।
सॉल्वेंट रहित लैमिनेशन: दो-घटक गोंद, बिना ओवन के
सॉल्वेंटलेस लाइन्स दो-घटक पॉलीयूरेथेन चिपकने वाले से रोल-टू-रोल बांड करती हैं, जिसमें कोई सॉल्वेंट नहीं होता और जिसे सुखाने के लिए ओवन की आवश्यकता नहीं होती। एक मीटरिंग सिस्टम फुसफुसाती-पतली गोंद की परत लगाता है, और निप फिल्म को सब्सट्रेट से जोड़ता है। उद्योग संदर्भ फिल्म-टू-फिल्म कार्य को स्याही कवरेज के आधार पर लगभग 1.3 से 2.5 ग्राम/वर्ग मीटर के बीच बताते हैं।एनरकॉन, n.d.). क्योंकि वाष्पीकरण के लिए कोई वाहक नहीं होता, ये लाइनें तेज़ी से चलती हैं और प्रति मीटर कम ऊर्जा का उपयोग करती हैं। समस्या क्योरिंग की है: जब रोल मशीन से निकलता है तो बंधन अंतिम नहीं होता। सॉल्वेंटलेस लैमिनेट्स को कमरे के तापमान पर क्योर समय की आवश्यकता होती है, और पूर्ण क्योरिंग में चिपकने वाले के रसायन के आधार पर कई घंटों से लेकर लगभग दो दिनों तक का समय लगता है (नोबेलस विश्वविद्यालय, 2024). जब तक रोल ठीक नहीं हो जाता, तब तक कुछ भी चीरा नहीं जा सकता, पाउच में नहीं डाला जा सकता, या भेजा नहीं जा सकता, जो आपके गोदाम के एक हिस्से को रसायन संबंधी टाइमर में बदल देता है।
सॉल्वेंट-आधारित ड्राई लैमिनेशन: ओवन मार्ग
ड्राई-बॉन्ड लाइनें एक सॉल्वेंट युक्त चिपकने वाले पदार्थ की कोटिंग करती हैं, वेब को तापमान क्षेत्रों वाले सुखाने वाले ओवन से गुजारती हैं, फिर सब्सट्रेट गर्म होने पर निप दबाव के तहत लैमिनेट करती हैं। ओवन, जो आमतौर पर उत्पादन मशीनों पर लगभग 80°C पर चलता है, वाहक को वाष्पित कर देता है और सक्रिय चिपकने वाले पदार्थ को पीछे छोड़ देता है। यह तरीका आपको कठिन संरचनाओं पर मजबूत बंधन प्रदान करता है: कागज से फिल्म, फिल्म से एल्यूमीनियम फॉयल, रेटॉर्ट-ग्रेड कार्य। इसके लिए आपको ऊर्जा, निष्कर्षण और सॉल्वेंट हैंडलिंग में कीमत चुकानी पड़ती है। एक ड्राई लाइन समान चौड़ाई की सॉल्वेंटलेस मशीन की तुलना में अधिक जगह घेरती है, क्योंकि ओवन बस लंबा होता है। जहाँ सब्सट्रेट्स किसी अन्य तरीके से बंधने से इनकार करते हैं, वहाँ यह एक भरोसेमंद समाधान बना रहता है।
एक्सट्रूज़न लैमिनेशन: पिघले हुए रेज़िन को गोंद की परत के रूप में
एक्सट्रूज़न लाइनें पूरी तरह से चिपकने वाले पदार्थों का उपयोग नहीं करतीं। मशीन आमतौर पर LDPE, PP, EVA या EAA जैसे रेज़िन को पिघलाती है और इसे दो सब्सट्रेट्स के बीच एक पतली पिघली हुई परत के रूप में निकालती है; रेज़िन स्वयं ही बंधन का काम करता है। इन लाइनों पर फिल्म गेज लगभग 0.01 से 0.11 मिमी तक होते हैं, और यह प्रक्रिया उन संयोजनों को संभालती है जिनसे चिपकने वाले सिस्टम जूझते हैं: कागज, वस्त्र, नॉनवॉवन, बुने हुए जाल। यह मुद्रण सुरक्षा के बजाय कार्यात्मक संरचनाओं के लिए मानक मार्ग है, इसलिए इसका उपयोग खाद्य और चिकित्सा पैकेजिंग रूपांतरण में होता है। इसे उस विशिष्ट मामले के लिए चौथा उत्तर समझें जहाँ आपकी एक परत बिल्कुल भी मुद्रण योग्य फिल्म नहीं है।
एक पाँचवां, विशिष्ट उत्तर मौजूद है: बिना किसी चिपकने वाले पदार्थ के थर्मल फिल्में जो बिना किसी अतिरिक्त गोंद के स्वयं से जुड़ जाती हैं। ये उन लक्ज़री बॉक्स और कवर के कामों में उपयोगी होती हैं जहाँ न्यूनतम चिपकन भी अवांछित होता है, और अधिकांश परिवर्तकों के लिए ये मशीन के निर्णय की बजाय फिल्म की खरीद होती हैं।
उपचार का अंतर वह है जिसे खरीदार सबसे अधिक कम आंकते हैं:
यथार्थ की जाँच: थर्मल बॉन्ड्स उस क्षण ही अंतिम हो जाते हैं जब शीट रोलर से निकलती है। सॉल्वेंटलेस बॉन्ड्स को रोल को स्लिट या कन्वर्ट करने से पहले कई घंटे से दो दिन तक क्योर होने की आवश्यकता होती है। ड्राई-बॉन्ड लाइनें ओवन के तुरंत बाद लेमिनेट करती हैं, लेकिन इसके लिए ओवन ऊर्जा और सॉल्वेंट हैंडलिंग की व्यवस्था करनी पड़ती है। अपनी प्रक्रिया में उपयोग होने वाले किसी भी टाइमर के अनुसार फर्श की जगह और कार्य-प्रगति की योजना बनाएँ।
आपकी ऑर्डर बुक के अनुसार प्रक्रिया का मिलान
चारों मार्गों में से कोई भी किसी भी निरपेक्ष अर्थ में सर्वश्रेष्ठ नहीं है। व्यावहारिक प्रश्न यह है कि आपकी विशिष्ट ऑर्डर बुक किन विफलताओं और लागतों को सहन कर सकती है। आपके ऑर्डरों के तीन गुण इसे निर्धारित करते हैं।
- सब्सट्रेट संरचना। फिल्म-टू-फिल्म और फिल्म-टू-फॉइल रोल वर्क सॉल्वेंटलेस की ओर संकेत करता है। कागज-प्रधान प्रीमियम संरचनाएं ड्राई बॉन्डिंग या थर्मल शीट्स की ओर संकेत करती हैं। नॉनवॉवन और फैब्रिक परतें एक्सट्रूज़न की ओर संकेत करती हैं।
- बैच आकार और परिवर्तन आवृत्ति। लंबे रन सॉल्वेंटलेस लाइनों की उच्च गति सीमा का लाभ उठाते हैं। बार-बार होने वाले छोटे कार्य चिपकने वाले पदार्थ की सफाई और क्योरिंग की प्रतीक्षाओं के कारण किसी भी लाइन को दंडित करते हैं, और थर्मल लाइनों को प्राथमिकता देते हैं।
- डिलीवरी का वादा। यदि आप टर्नअराउंड पर बेचते हैं, तो इंस्टेंट-क्योर थर्मल सबसे बड़ी छिपी हुई प्रतीक्षा को दूर करता है। यदि आप वॉल्यूम पर इकाई मूल्य पर बेचते हैं, तो क्योर टाइमर की तुलना में प्रति मिनट मीटर अधिक मायने रखते हैं।
अपने पिछले तीन महीनों के ऑर्डरों को उस फ़िल्टर से चलाएँ और एक मार्ग आमतौर पर बाकी से अलग हो जाता है:
प्रक्रिया स्व-जाँच
- आपके ऑर्डरों में कौन से सब्सट्रेट जोड़े प्रमुख हैं: फिल्म/फिल्म, कागज/फिल्म, या कार्यात्मक संरचनाएँ?
- आपकी माध्यिक बैच लंबाई क्या है और आप इसे कितनी बार बदलते हैं?
- क्या ग्राहक आपकी गति खरीदते हैं या आपकी प्रति इकाई कीमत?
- क्या आपके पास क्यूरिंग क्षेत्र के लिए फर्श की जगह है, या ओवन के लिए फर्श की लंबाई है?
- क्या आपकी विद्युत आपूर्ति बहु-किलोवाट ओवन लाइन का समर्थन करती है?
उद्योग की दिशा संदर्भ जोड़ती है। अधिकांश आधुनिक लचीली पैकेजिंग परिवर्तकों को सॉल्वेंट रहित चिपकने वाले पदार्थ पसंद हैं, उद्योग पर्यवेक्षक नोट करते हैं (नोबेलस विश्वविद्यालय, 2024). इसके कारण हैं चलने की लागत, आसान हैंडलिंग, और कर्मचारियों तथा पर्यावरण के लिए सुरक्षा। कम-VOC की उम्मीदें इसी दिशा में आगे बढ़ाती रहती हैं। हालांकि, मार्केटिंग दावों को सावधानी से लें। थर्मल फिल्म विक्रेता "बिल्कुल भी चिपकने वाला नहीं" के साथ नेतृत्व करते हैं, और सॉल्वेंट रहित विक्रेता "कोई सॉल्वेंट नहीं, न्यूनतम गोंद" के साथ नेतृत्व करते हैं। दोनों विपरीत दिशाओं से एक ही नियामक दबाव का वर्णन करते हैं। वास्तव में आपके ग्राहकों के लिए महत्वपूर्ण सवाल यह है कि क्या तैयार संरचना, यानी फिल्म + सब्सट्रेट + स्याही, उन बाजारों के पुनर्चक्रण नियमों को पूरा करती है जिनमें आप बेचते हैं। एक और मामला भी उल्लेख के योग्य है। डिजिटल प्रिंट कन्वर्टर्स इनलाइन के बजाय नियर-लाइन लैमिनेट करते हैं, जिससे वे केवल ऑर्डर की आर्थिकी के आधार पर चारों में से किसी भी मार्ग को चुनने के लिए स्वतंत्र रहते हैं।
लेमिनेटिंग मशीन स्पेक शीट कैसे पढ़ें
एक बार मार्ग तय हो जाने के बाद, खरीद एक स्पेसिफिकेशन-शीट अभ्यास बन जाती है, और स्पेसिफिकेशन-शीट्स इस तरह लिखी जाती हैं कि वे चल रही मशीनों से बेहतर दिखें। दो आदतें आपके बजट की रक्षा करती हैं: प्रत्येक संख्या को उसके क्वालिफायर के साथ पढ़ना, और हस्ताक्षर करने से पहले क्वालिफायरों को स्वीकृति पत्र में शामिल करना।
हर स्पेक शीट पर दो गति
रोल-टू-रोल लैमिनेटर्स दो गति आंकड़े दिखाते हैं, और वे समानार्थी नहीं हैं। यांत्रिक गति वह है जो ड्राइव ट्रेन मशीन को खाली या लगभग खाली चलाते समय दे सकती है। लैमिनेटिंग गति वह है जो मशीन वास्तव में आपके संरचनात्मक भाग को बांधते समय बनाए रखती है, और यह हमेशा कम आंकड़ा होता है। वर्तमान उत्पादन विनिर्देश पत्रों में लैमिनेटिंग आंकड़ा आमतौर पर यांत्रिक आंकड़े से दस से बीस प्रतिशत कम होता है। 450 मी/मिनट की यांत्रिक गति से विज्ञापित एक लाइन आमतौर पर 400 मी/मिनट पर लेमिनेट करती है; 250 मी/मिनट की ड्राई-बॉन्ड मशीन आमतौर पर 220 मी/मिनट पर बॉन्ड करती है। यह अंतर तब तक छोटा लगता है जब तक आप प्रति घंटे के हिसाब से एक लंबी रन की कीमत नहीं लगाते। लेमिनेटिंग गति पर योजना क्षमता निर्धारित करें और यांत्रिक गति को एक ऊपरी सीमा के रूप में मानें जिसे आप केवल डेमो में ही हासिल करेंगे।
स्वीकृति मानदंड
इसे अपने स्वीकृति मानदंडों में शामिल करें: क्षमता की गणना आपके कोट वजन और सब्सट्रेट पर लेमिनेशन गति के आधार पर की जाती है, न कि यांत्रिक गति के आधार पर।
नमूना पुस्तक का उच्चतम अंक यांत्रिक रेटिंग है।
स्वीकृति पत्र में और क्या शामिल होना चाहिए
वेब चौड़ाई सबसे पहले आती है क्योंकि यह बाकी सब पर सीमा लगाती है। उत्पादन की रोल-टू-रोल लाइनें लगभग 1050, 1250 और 1350 मिमी के आसपास केंद्रित होती हैं। अपनी सबसे चौड़ी नियमित सब्सट्रेट को कवर करने वाली चौड़ाई खरीदें, और कभी-कभार होने वाले बड़े आकार के काम के लिए भुगतान करने से बचें जिसे कोई साझेदार संयंत्र चला सकता है।
टेंशन नियंत्रण वह बिंदु है जिस पर दोष जांच बार-बार लौटती रहती है। अनवाइंड, लैमिनेट और रिवाइंड मोटर्स पर स्वतंत्र टेंशन नियंत्रण निप से होकर दोनों वेब्स को समान गति से चलाता है। चार मोटर्स न्यूनतम हैं, चौड़ी या तेज लाइनों पर आठ मोटर्स होते हैं। जब कोई सेल्समैन यह नहीं बता पाता कि मशीन में कितने टेंशन जोन हैं, तो यही उत्तर है।
एडहेसिव मीटरिंग आपके द्वारा चलाए जाने वाले प्रत्येक सॉल्वेंटलेस मीटर पर प्रति वर्ग मीटर आपकी लागत निर्धारित करती है। पूछें कि मीटरिंग सिस्टम कौन सी कोट-वेट रेंज को संभालता है और इसकी जांच कैसे की जाती है। ड्राई-बॉन्ड लाइनों पर पूछें कि ओवन में कितने तापमान क्षेत्र हैं और प्रत्येक को कैसे नियंत्रित किया जाता है। फिर कुल बिजली की खपत को ईमानदारी से देखें। लैमिनेटिंग लाइनें कॉम्पैक्ट सॉल्वेंटलेस मशीनों के लिए दसियों किलोवाट से लेकर चौड़ी ड्राई-बॉन्ड लाइनों के लिए 150 किलोवाट और उससे अधिक तक होती हैं। आपकी इमारत की आपूर्ति खरीद मूल्य का हिस्सा है। रोल के अनविन्ड और रिविंड व्यास, जो आमतौर पर 600 से 800 मिमी होते हैं, और यह तय करें कि लाइन स्प्लाइस के लिए कितनी बार रुकती है।
नीचे दिया गया सीमा मैट्रिक्स पूरे निर्णय को संक्षेपित करता है:
बंधन मार्ग बनाम आदेश वास्तविकता
| मार्ग | आदेश संरचना फिट करें | सबसे उपयुक्त स्थान | जब... तो बदलें |
|---|---|---|---|
| थर्मल (पूर्व-लेपित फिल्म) | छोटे रन, नमूने, शीट-फेड कार्टन और कवर | तत्काल उपचार, शून्य चिपकने वाले प्रबंधन, त्वरित निष्पादन | दीर्घ फिल्म/फिल्म वॉल्यूम पर चलती है, जहाँ थर्मल स्पीड सीलिंग क्षमता निष्क्रिय रहती है। |
| सॉल्वेंट रहित | फिल्म/फिल्म और फिल्म/फॉयल रोल का काम, मध्यम से उच्च मात्रा में | प्रति वर्ग मीटर गोंद की सबसे कम लागत, उच्चतम निरंतर लैमिनेशन गति, कोई ओवन ऊर्जा नहीं | कागज़-प्रधान या अत्यधिक माँग वाली संरचनाएँ जिन्हें 2-3 g/m² से अधिक चिपकने वाले पदार्थ की आवश्यकता होती है। |
| सॉल्वेंट-आधारित सूखा | कागज से फिल्म, फिल्म से फॉयल, रिटॉर्ट-ग्रेड के लिए मजबूत बंधन | जिन संरचनाओं पर चिपकाना मुश्किल होता है, उन पर सबसे मजबूत बंधन | ऊर्जा बजट, सॉल्वेंट हैंडलिंग, या फर्श की लंबाई सीमित है। |
| एक्सट्रूज़न | कागज, गैर-बुना और कपड़े की कार्यात्मक संरचनाएँ | रेज़िन बंधन परत के रूप में भी काम करता है; खाद्य और चिकित्सा रूपांतरण के लिए उपयुक्त है। | थिन फिल्म/फिल्म प्रिंट सुरक्षा, जहाँ एक्सट्रूडर सेटअप ओवरहेड से कुछ भी नहीं मिलता। |
जब लैमिनेशन गलत हो जाता है: दोष और उनकी मशीन-पक्षीय जड़ें
दोष वे स्थान हैं जहाँ प्रक्रिया का ज्ञान स्वयं को सार्थक बनाता है, क्योंकि लगभग हर बार दोहराई जाने वाली लैमिनेशन समस्या चार मूल कारणों तक सीमित होती है: फिल्म तनाव, निप दबाव, तापमान, और क्योर। विफलताओं के फोरम थ्रेड्स देखने में नाटकीय लगते हैं, लेकिन कारण साधारण हैं। एक साइन मेकर ने मोटोक्रॉस ग्राफिक्स लैमिनेट करते समय बताया कि शुरुआत में 30 सेंटीमीटर तक सब कुछ साफ था, फिर हर 5 से 10 सेंटीमीटर पर बुलबुले की एक रेखा बनने लगी।साइन्स101 फोरम, 2023). यह पैटर्न बाकी वेब के लिए भी दोहराया गया। समुदाय का निदान आपूर्ति तनाव के अत्यधिक कसने और अत्यधिक निप दबाव के कारण रोलर के विकृत होने पर आया, जिससे दो वेब थोड़ी अलग-अलग गति से आगे बढ़ रहे थे। ट्रेड प्रेस समस्या निवारण दूसरी दिशा से भी इसी तीनों तक पहुंचता है (पोस्टप्रेस, 2015). अपर्याप्त आपूर्ति तनाव हवा को फँसा देता है। लैमिनेटर की गति से तेज़ी से फ़ीडिंग करने पर हवा फँस जाती है। और इंकजेट प्रिंट्स को स्याही सूखने से पहले लैमिनेट करने पर निष्क्रिय रोलर्स पर विकसित होने वाले हीट स्पॉट्स पर बुलबुले बन जाते हैं।
| दोष | सबसे पहले जांचने वाली चीज़ | मशीन क्षमता जो इसे रोकती है |
|---|---|---|
| बुलबुले | पहले रोल तनाव, फिर निप दबाव | बहु-क्षेत्रीय तनाव नियंत्रण; समान, समायोज्य निप |
| झुर्रियाँ | वेब की पूरी चौड़ाई पर वोल्टेज संतुलन | वेब गाइडिंग; रोलर की स्थिति |
| घुँघराला | फिल्म और सब्सट्रेट के बीच तनाव संतुलन | समतुल्य तनाव क्षेत्र; मेल खाने वाली सामग्रियाँ |
| परत अलग होना | कोट का वजन और क्योर समय | सटीक चिपकने वाले पदार्थ की मात्रांकन; एक उपचार योजना जिसका वास्तव में पालन किया जाता है। |
| चाँदी की धारियाँ | निप रोलर सतह की स्थिति | रोलर रखरखाव अनुसूची |
वह तालिका एक निदान आदेश है, एक ही बार में पूरी करने के लिए चेकलिस्ट नहीं। ऊपर से नीचे तक काम करें, प्रत्येक शिफ्ट में एक बदलाव करें, और लिखें कि क्या बदला गया।
एक समय में एक चर बदलें। चार संभावित कारणों वाला दोष उसी शिफ्ट में तनाव, तापमान और गति बदलने पर पता नहीं चल पाता। और किसी भी फिल्म या सब्सट्रेट बदलने के बाद, पिछली सेटिंग्स सुझाव मात्र हैं, तथ्य नहीं: पहले एक छोटा परीक्षण वेब चलाएँ।
यह परीक्षण की आदत स्वयं खरीद तक फैल जाती है। नए लैमिनेटर के लिए सबसे भरोसेमंद स्वीकृति परीक्षण यह है कि भुगतान की शेष राशि स्थानांतरित होने से पहले आप इसे अपनी खुद की सब्सट्रेट और अपनी फिल्म पर, अपने लक्षित कोट वजन पर चलाकर देखें। ग्राहक की सामग्री पर प्री-शिपमेंट परीक्षण वीडियो या प्रत्यक्ष गवाह के साथ प्रदान करने वाले मशीन निर्माताओं को उन निर्माताओं से आसानी से अलग पहचाना जा सकता है जो ऐसा नहीं करते।
व्यावसायिक पक्ष: क्षमता, उपचार और नकदी
इस श्रृंखला को फिर से पढ़ें और निवेश का गणित अपने आप समझ में आ जाएगा। क्योरिंग कार्यशील पूंजी है। क्योर रूम में एक से दो दिन तक रखा गया हर सॉल्वेंटलेस रोल सामग्री, स्याही, मशीन का समय और फर्श की जगह है, जिसका बिल अभी नहीं बनाया जा सकता। और क्योर रूम को इमारत में कहीं न कहीं मौजूद होना ही है, जिसे आप पहले से ही भरा हुआ मानते हैं। थर्मल लाइनें उस टाइमर को पूरी तरह से छोड़ देती हैं, और यही कारण है कि टर्नअराउंड पर बेचने वाला एक कन्वर्टर उन नौकरियों का दाम तय कर सकता है जो एक वेट लाइन नहीं कर सकती। गति रेटिंग्स यूनिट लागत हैं। एक लंबी रन जिसकी कीमत मैकेनिकल 450 मी/मिनट पर लगाई गई हो और जिसे लैमिनेटिंग 400 मी/मिनट पर उत्पादित किया गया हो, वह स्प्रेडशीट द्वारा वादा की गई क्षमता से लगभग ग्यारह प्रतिशत कम क्षमता प्रदान करती है। यह अंतर हर घंटे दोहराता है जब काम चलता है। बिजली एक निश्चित लागत है जो पहले मीटर की बिक्री से पहले ही आ जाती है। और प्रोसेस मिक्स क्षमता रणनीति है। एक कन्वर्टर जिसकी ऑर्डर बुक में लंबी फिल्म/फिल्म रन के साथ कभी-कभार प्रीमियम पेपर का काम शामिल होता है, वह शायद ही एक ही मशीन को दोनों के लिए फिट करता है। आम तौर पर, वॉल्यूम इंजन के रूप में एक सॉल्वेंटलेस लाइन और शॉर्ट-रन सैंपलर के रूप में एक थर्मल मशीन होती है।
जब आप आपूर्तिकर्ताओं को शॉर्टलिस्ट करते हैं, तो पाँच प्रश्न ब्रोशर को भेद देते हैं। यह लाइन वास्तव में किन सब्सट्रेट्स को लैमिनेट कर सकती है? यह आपके कोट वेट पर क्या सहन कर सकती है? तनाव क्षेत्र कैसे व्यवस्थित हैं? स्वीकृति परीक्षण क्या है? और आपकी विद्युत आपूर्ति को क्या प्रदान करना चाहिए? उदाहरण के लिए, KETE की लैमिनेटिंग मशीन श्रृंखला प्रत्येक मॉडल पर गति के आंकड़े प्रकाशित करती है और वेब चौड़ाइयों को 1050, 1250 और 1350 मिमी में सूचीबद्ध करती है।लेमिनेटिंग मशीन की श्रृंखलायह श्रृंखला सॉल्वेंट रहित दो- और तीन-प्लाई लाइनों को 450 मी/मिन मैकेनिकल और 400 मी/मिन लैमिनेटिंग पर कवर करती है। ड्राई-बॉन्ड मशीनें 150 से 250 मी/मिन तक चलती हैं, और 150 मी/मिन की एक्सट्रूज़न लाइन नॉनवॉवन और कार्यात्मक संरचनाओं को कवर करती है। आप जिस भी ब्रांड को ब्रीफ करें, बातचीत को उन्हीं पाँच सवालों तक सीमित रखें और आपकी स्वीकृति पत्र पर दिए गए नंबर आपके चालान पर दिए गए नंबरों से मेल खाएंगे।
यदि आप इनमें से किसी भी पैरामीटर पर दूसरी राय चाहते हैं, तो हम शिपमेंट से पहले आपके अपने मटेरियल पर प्रॉस्पेक्टिव मशीनें चलाते हैं और प्रत्येक यूनिट को कम से कम एक साल की वारंटी के साथ प्रदान करते हैं, जिसे चुनिंदा मॉडलों पर दो साल तक बढ़ाया जा सकता है।बिक्री-पूर्व परीक्षण संचालन).
अपना प्री-शिपमेंट परीक्षण बुक करें
अपनी फिल्म, सब्सट्रेट और कोट वजन लाएँ। हम शिपमेंट से पहले आपकी सामग्री पर मशीन चलाते हैं, और आपकी स्वीकृति पत्र पर दिए गए नंबरों के आधार पर ही हम हस्ताक्षर करते हैं।
ट्रायल रन शेड्यूल करेंसंदर्भ
- नोबेलस यूनिवर्सिटी। "अपनी आदर्श फ्लेक्स पैक लाइन कैसे स्थापित करें: लैमिनेशन विधि का चयन।" 2024। नोबेलस यूनिवर्सिटी डॉट कॉम
- Enercon. "सॉल्वेंटलेस लैमिनेटिंग में सर्वोत्तम प्रथाएँ और विकास।" तिथिहीन। एनरकोनइंड.कॉम
- पोस्टप्रेस। "प्रश्नोत्तर: लैमिनेटिंग में सामान्य समस्याएँ।" 2015। पोस्टप्रेसमैग डॉट कॉम
- Signs101.com. "लेमिनेटिंग बबल समस्या." 2023. साइन्स101.कॉम