 DE
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 VN
 TH
 IN

Der Markt für Papiertüten – Warum Designentscheidungen wichtiger denn je sind
Der weltweite Markt für Papiertüten befindet sich auf einem strukturellen Wachstumskurs. Mit einem Marktvolumen von rund $5,99 Milliarden im Jahr 2024 wird er bis 2030 voraussichtlich $8,29 Milliarden erreichen und dabei mit einer durchschnittlichen jährlichen Wachstumsrate von 5,57% wachsen (360iResearch, 2025). Hinter diesen Zahlen verbirgt sich Folgendes: Mehr als 170 Länder haben in irgendeiner Form Beschränkungen für Einwegkunststoffe erlassen, die Nachfrage nach Verpackungen im E-Commerce steigt weiter an, und 72% der Verbraucher geben mittlerweile an, dass Nachhaltigkeitsverpflichtungen ihre Kaufentscheidungen beeinflussen.
Für Unternehmer und Fabrikleiter bedeutet dieses Wachstum eine Chance – und eine entscheidende Gefahr. Die meisten Neueinsteiger in die Papiertütenproduktion machen denselben Fehler: Sie suchen sich zunächst eine Maschine aus und überlegen erst danach, welche Tüten sie damit herstellen können. Die richtige Reihenfolge ist genau umgekehrt. Das Tütendesign – die Abmessungen, die Bodenform, das Material, die Tragegriffe – bestimmt alle nachfolgenden Anforderungen. Wählen Sie das Design falsch, besitzen Sie eine teure Maschine, die nicht die Tüten herstellen kann, die Ihr Markt tatsächlich benötigt.
Selbst die größten Marken der Welt haben diese Lektion auf die harte Tour gelernt. Als LEGO bei seinen legendären Bausteinsets von Kunststoff- auf Papierverpackungen umstellte, testete das Unternehmen über 180 verschiedene Papiersorten und 15 Prototypen, bevor es sich für ein praktikables Design entschied (Digitale Fertigung, 2025). Die Herausforderungen, mit denen sie konfrontiert waren – Feuchtigkeitsempfindlichkeit, Reißfestigkeit bei hohen Geschwindigkeiten, uneinheitliches Materialverhalten – sind dieselben Herausforderungen, denen sich jeder Hersteller von Papiertüten stellen muss.
Die meisten Online-Beiträge zum Thema Papiertüten-Design beschränken sich auf Trends und Materialien. Was dabei fehlt – und was der Rest dieses Artikels vermittelt –, ist die Umsetzung von Designentscheidungen in maschinelle Anforderungen. Am Ende werden Sie nicht nur verstehen, wie man eine Papiertüte entwirft, sondern auch, wie Sie sicherstellen können, dass Ihr Entwurf effizient und in großem Maßstab hergestellt werden kann.
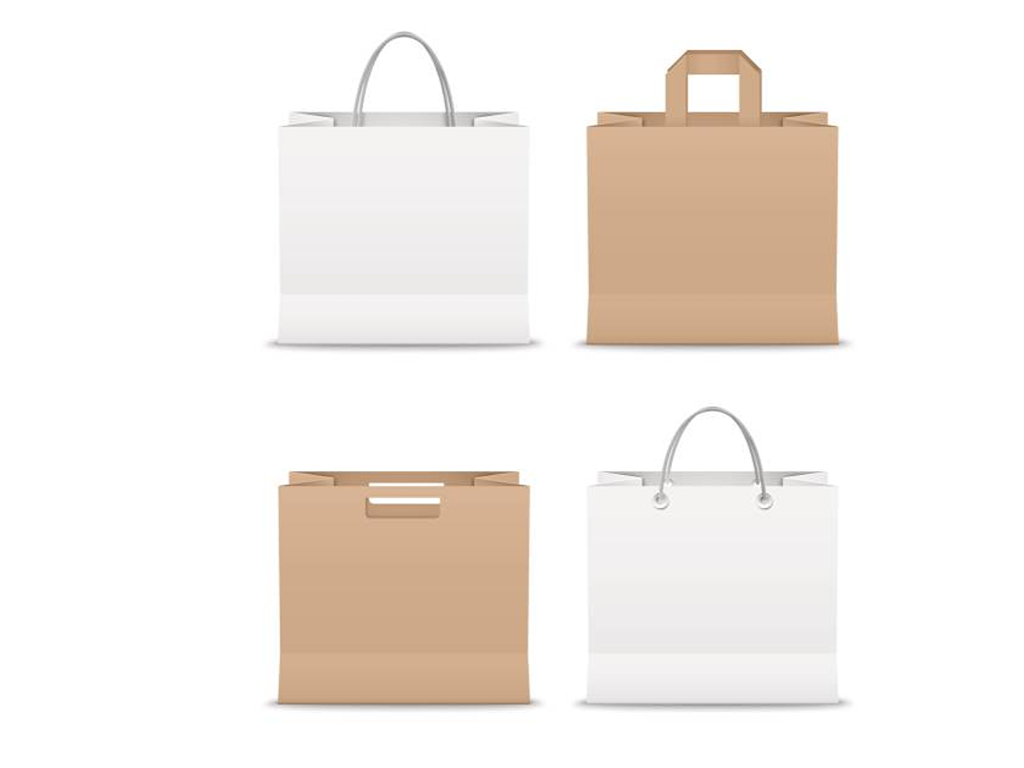
Der Aufbau einer Papiertüte – Wesentliche Elemente der Konstruktion
Jede Papiertüte wird durch drei Zahlen definiert: Breite × Seitenfalte × Höhe. Wenn Sie diese drei Maße nicht mit Sicherheit angeben können, sind Sie noch nicht bereit für Gespräche mit einem Maschinenlieferanten. Im Folgenden werden die strukturellen Elemente vorgestellt, die diese Zahlen bestimmen, sowie die technischen Regeln, denen sie unterliegen.
Grundlagen der Abmessungen – Breite, Zwickel, Höhe und die dafür geltenden Regeln
Die Angabe der Maße einer Papiertüte beginnt mit drei Abmessungen, die stets in der Reihenfolge B × H × T angegeben werden:
- Breite (B): Die Abmessung der Vorderseite, gemessen über die Vorderseite der Tasche. Diese bestimmt die optische Größe der Tasche und die maximale Produktbreite, die darin Platz findet.
- Gusset (G): Die ausziehbare Seitenfalte, durch die sich ein flacher Beutel zu einem dreidimensionalen Behälter entfalten lässt. Die Seitenfalten funktionieren wie ein Akkordeonbalg – im zusammengeklappten Zustand liegt der Beutel flach zur Lagerung und zum Versand; im ausgezogenen Zustand entsteht Tiefe.
- Höhe (H): Der Abstand von der unteren Falz bis zur Oberkante (bzw. bis zur Befestigungsstelle des Henkels bei Taschen mit Henkeln).
Zwei technische Regeln bestimmen das Verhältnis zwischen diesen Maßen. Erstens sollte die Seitenfalzbreite 60% bis 70% der Beutelbreite betragen, um eine ordnungsgemäße Ausdehnung zu gewährleisten – ein 10 Zoll breiter Beutel benötigt eine Seitenfalzbreite von 6 bis 7 Zoll, damit er sich korrekt um quadratische oder rechteckige Gegenstände öffnen lässt (FTC-Papiermaschine, 2024). Zweitens sorgt ein Längen-Breiten-Verhältnis von 1,5 bis 2,0 für eine optimale Materialausnutzung bei Standardrollenbreiten.
Ein Detail, das Neulinge oft überrascht: Die Faserrichtung des Papiers muss vertikal entlang der Sackhöhe verlaufen. Papier ist entlang seiner Faserrichtung am stärksten – also in der Richtung, in der sich die meisten Fasern während des Papierherstellungsprozesses ausrichten –, sodass eine vertikale Ausrichtung der Faserrichtung die Tragfähigkeit des Sacks optimiert. Eine falsche Festlegung der Faserrichtung kann die Reißfestigkeit um 30% oder mehr verringern.
Die Standardgrößen von Einkaufstüten bieten einen nützlichen Anhaltspunkt:
| Größenklasse | Typische Abmessungen (B × T × H, cm) | Gemeinsame Anwendungen |
|---|---|---|
| Klein | 11 × 6 × 14 | Schmuck, Kosmetik, kleine Geschenke |
| Mittel | 18 × 10 × 23 | Bücher, Kleinbekleidung, Accessoires |
| Groß | 26 × 12 × 32 | Kleidung, Schuhe, verschiedene Artikel |
| Extra groß | 31 × 12 × 42 | Mäntel, verpackte Produkte |
| Weintasche | 12 × 9 × 39 | Wein- und Spirituosenflaschen |
Bei hochbelastbaren Industriesäcken erhöht die mehrlagige Konstruktion die Tragfähigkeit erheblich: Ein 5-lagiger Sack hält etwa 6,8 kg aus, während ein 10-lagiger Sack mit verstärkten Nähten fast 27 kg trägt.
Zwickelausführung und Bodenform – die beiden Entscheidungen, die die Funktion einer Tasche bestimmen
Die Form des Seitenfaltenbereichs und des Bodens sind die am häufigsten übersehenen Faktoren beim Design von Papiertüten – und zugleich diejenigen, die den größten Einfluss auf die Maschinenauswahl haben. Bevor Sie mit der Bewertung der Anlagen beginnen, ist es unerlässlich, die drei gängigsten Bodenformen zu kennen.
V-Boden (Pinch-Boden)
Der V-Boden ist das Arbeitstier unter den Papiertüten. Im flachen Zustand faltet sich der Boden zu einer spitzen „V“-Form; im aufgeklappten Zustand bildet er einen schmalen rechteckigen Boden. Dies ist die Standard-Einkaufstüte – kostengünstig in der Herstellung, geeignet für leichte bis mittlere Belastungen und auf V-Boden-Papiertütenmaschinen mit Geschwindigkeiten von bis zu 500 Stück pro Minute produziert. Als Material wird in der Regel Kraftpapier mit einer Grammatur von 35–80 g/m² verwendet. Wenn Ihr Zielmarkt Lebensmittelverpackungen, Brottüten oder leichte Einkaufstüten ist, ist der V-Boden wahrscheinlich Ihr Ausgangspunkt.
Quadratischer Boden (SOS – Self-Opening Sack)
Der 1883 von Charles Stilwell erfundene Beutel mit quadratischem Boden verfügt über plissierte Seitenwände, dank derer er von selbst aufrecht stehen kann – eine täuschend einfache Innovation, die die Verpackungskultur im Einzelhandel revolutionierte. Der flache, rechteckige Boden sorgt für Stabilität und eine hochwertige Optik. SOS-Maschinen sind komplexer als V-Boden-Maschinen und arbeiten mit einer Leistung von 150–280 Stück pro Minute bei Papiergewichten von 80–140 GSM. Für Einkaufstaschen, Bekleidungsverpackungen und alle Anwendungen, bei denen der Beutel zum freihändigen Befüllen offen stehen muss, ist der quadratische Boden der Standard.
Klemmboden mit abgestufter Schicht (Industriequalität)
Bei Anwendungen mit hoher Beanspruchung – Zement, Mehl, Chemikalien, Tierfutter – verteilt der gestufte Pinch-Boden die Belastung auf mehrere versetzt angeordnete Lagen am Verschluss. Der technische Nutzen ist erheblich: Die gestufte Lagenkonstruktion erhöht die durchschnittliche Fallfestigkeit in kontrollierten Tests von 171 Zoll auf 291 Zoll – eine Verbesserung von 70% gegenüber Alternativen mit bündigem Schnitt. Diese Säcke erfordern mehrlagige Tuber-Maschinen und gehören zu einer völlig anderen Anlagenkategorie als Maschinen für Einzelhandelsbeutel.
Vermeidung von Strukturversagen – Lastverteilung, Belastungspunkte und Prüfungen
Zu verstehen, warum Papiertüten versagen, ist lehrreicher, als sich Konstruktionsregeln auswendig zu lernen. Vier Versagensarten sind für den Großteil der strukturellen Probleme in der Produktion verantwortlich:
Ausbruch am Boden Dies tritt auf, wenn der Inhalt der Tüte die Festigkeit der Bodenversiegelung übersteigt – die häufigste Versagensursache bei Einkaufs- und Einzelhandelstüten. Eine einlagige Kraftpapiertüte ohne Verstärkung an den Griffen versagt in der Regel bei einer Belastung von etwa 1,8 kg. Abhilfe schafft ein verstärkter Kartoneinsatz im Boden (0,5–1,0 mm Graupappe für Belastungen über 3 kg) oder eine mehrlagige Konstruktion für industrielle Anwendungen.
Ausreißen am Griff Dies geschieht, wenn der Befestigungspunkt des Tragegriffs die Last nicht verteilen kann. Der Tragegriff, der Knoten, der Verstärkungsflicken und das Grundpapier bilden ein integriertes System – nur das Material des Tragegriffs zu verbessern und dabei den Flicken außer Acht zu lassen, ist eine häufige Scheinersparnis. Ein Verstärkungseinsatz sollte bei Belastungen über 5 kg mindestens 150 GSM betragen und doppelt so breit sein wie der Befestigungsbereich des Tragegriffs. Das doppelte Verknoten von gedrehten Papiertragegriffen verbessert die Zugfestigkeit um etwa 40% im Vergleich zur Befestigung mit einem einzigen Knoten.
Riss in der Seitenwand entsteht an den Falzlinien der Seitenfalten, wo durch wiederholtes Falten während der maschinellen Umformung Mikrofalten entstehen, in denen sich die Spannung konzentriert. Breitere Seitenfaltenwinkel und sanftere Falzradien während der Umformung verringern dieses Risiko.
Feuchtigkeitsbedingte Schwächung ist der stille Killer. Die Zugfestigkeit von Papier sinkt um 30–50%, wenn der Feuchtigkeitsgehalt 10% übersteigt. Der optimale Bereich für die Herstellung liegt gemäß ISO 287 bei einem Feuchtigkeitsgehalt von 6–8%. Das bedeutet, dass die Lagerbedingungen des angelieferten Papiers – Temperatur, Luftfeuchtigkeit und Lagerdauer – einen direkten Einfluss auf die Produktionsqualität haben.
Durch Tests sollten die Konstruktionen vor der Serienfertigung validiert werden. Zu den wichtigsten Normen zählen ASTM D5264 für die Abriebfestigkeit, ASTM D6242 für die Reißfestigkeit sowie die Faustregel, dass die Prüfkräfte dem 150% des erwarteten Gewichts im Einsatz entsprechen sollten.
Das Material ist entscheidend – Papiersorten, Beschichtungen und Abwägungen hinsichtlich der Nachhaltigkeit
Bei der Papierauswahl geht es nicht nur um das Aussehen. Sie bestimmt die Reißfestigkeit, die Kompatibilität mit der Maschinengeschwindigkeit und letztendlich Ihre Kosten pro Beutel. Und „Kraftpapier“ ist keine einheitliche Kategorie – es umfasst eine breite Palette an Qualitäten, Faserzusammensetzungen und Leistungseigenschaften.
Papierqualitäten, GSM und das Verhältnis von Festigkeit zu Kosten
Das Flächengewicht – gemessen in Gramm pro Quadratmeter (GSM) gemäß ISO 536 – ist die universelle Einheit für die Angabe von Papierspezifikationen. Es ist zudem der Parameter, der den unmittelbarsten Einfluss auf die Maschinenleistung hat.
| Papierqualität | Typische GSM-Reichweite | Beste Anwendung |
|---|---|---|
| Naturbraunes Kraftpapier | 80-150 | Lebensmittelhandel, Einzelhandel allgemein, umweltorientierte Marken |
| Gebleichtes weißes Kraftpapier | 120–170 | Moderne Einzelhandelsgeschäfte, Cafés, Bekleidung |
| Beschichtetes Kunstdruckpapier (C1S/C2S) | 128–300 | Luxus-Einzelhandel, Kosmetik, High-End-Marken |
| Recyceltes Kraftpapier (80–100% PCW) | 70–120 | Marken, die auf Kreislaufwirtschaft setzen |
| Spezialausführungen (strukturiert, perlmuttartig, gefärbt) | 150–250 | Hochwertige Verpackung in limitierter Auflage |
Vier mechanische Eigenschaften entscheiden darüber, ob eine Papiersorte für die Sackherstellung geeignet ist. Der Zugfestigkeitsindex in Laufrichtung sollte zwischen 80 und 120 Nm/g liegen (ISO 1924-3). Der Berstindex sollte 5,0 bis 6,5 kPa·m²/g erreichen (ISO 2758). Der Biegefestigkeitsindex in Maschinenrichtung sollte im Bereich von 115–300 Nm³/kg³ liegen (ISO 2493-1). Entscheidend ist zudem, dass der Nadelholzfaseranteil mindestens 70% beträgt – lange Fasern aus Nadelbaumarten wie Kiefer und Fichte sorgen für eine Reißfestigkeit, die kurze Laubholzfasern nicht erreichen können.
Es besteht ein direkter Zusammenhang zwischen der Grammatur und der Maschinengeschwindigkeit. Mit jeder Erhöhung des Papiergewichts um 10 GSM steigt die Biegesteifigkeit, was den Formungswiderstand in den Falzstationen der Maschine erhöht. Das praktische Ergebnis: Eine Maschine, die für 280 Stück pro Minute bei 80 GSM Kraftpapier ausgelegt ist, erreicht bei 120 GSM Papier möglicherweise nur 220–240 Stück pro Minute. Dies ist kein Maschinenfehler – es handelt sich um eine materialphysikalische Einschränkung, die sowohl bei Ihren Konstruktionsspezifikationen als auch bei Ihren Prognosen zur Produktionskapazität berücksichtigt werden sollte.
Beschichtungen, Barrieren und mehrschichtiger Aufbau
Einschichtige Papiertüten stoßen an ihre Leistungsgrenzen. Durch Beschichtungen und mehrlagige Konstruktionen lassen sich diese Grenzen überwinden – doch dies bedeutet auch einen deutlichen Anstieg der Maschinenkomplexität und der Investitionskosten.
Im Bereich der Beschichtungen vollzieht die Branche einen raschen Wandel weg von der traditionellen Polyethylen (PE)-Laminierung hin zu Alternativen auf Wasserbasis und aus Biopolymeren. Die „HyperBarrier“-Beschichtung von Smart Planet Technologies bietet beispielsweise eine 20-mal bessere Sauerstoffbarriere und einen 15-mal besseren Wasserdampfschutz als herkömmliche Beschichtungen, während gleichzeitig der Kunststoffanteil um 40% reduziert wird – eine Kombination, die sowohl Leistungs- als auch Nachhaltigkeitsanforderungen erfüllt. Wasserbasierte Acryl- und PVOH-Beschichtungen (Polyvinylalkohol) bieten biologische Abbaubarkeit, allerdings auf Kosten längerer Trocknungszeiten (3–8 Sekunden gegenüber unter 1 Sekunde bei UV-gehärteten Beschichtungen), was sich direkt auf die Liniengeschwindigkeit auswirkt.
Bei der mehrlagigen Konstruktion kommt eine andere Logik zum Tragen. Ein typischer dreilagiger Industriesack besteht beispielsweise aus einer inneren Polyethylenlage zum Feuchtigkeitsschutz, einer mittleren Kraftpapierlage für die strukturelle Festigkeit und einer äußeren Kraftpapierlage als Druckfläche. Die Lagen werden am Bodenverschluss versetzt miteinander verbunden – jede Lage ist gegenüber der nächsten versetzt –, wodurch die Zugspannung auf eine größere Verbindungsfläche verteilt wird. Die Haftfestigkeit zwischen den Lagen sollte 2,5 N pro 15 mm betragen, um ein Ablösen der Lagen während des Befüllens und der Handhabung zu verhindern.
Die Auswirkungen auf die Maschine: Mehrlagige Beutel erfordern mehrere Abwickelständer, Systeme zur Lagenausrichtung und komplexere Bodenformungsstationen. Eine Einlagen-V-Boden-Maschine und eine 3-lagige Industrie-Tub-Maschine sind grundlegend unterschiedliche Maschinen – und keine Weiterentwicklungen voneinander.
Nachweis der Nachhaltigkeit – Zertifizierungen, Vorschriften und ehrliche Abwägungen
Die Diskussion über die Nachhaltigkeit von Papiertüten wird oft zu stark vereinfacht. Eine ehrliche Bewertung muss von folgender Tatsache ausgehen: Die Herstellung einer Papiertüte erfordert etwa viermal mehr Energie, verbraucht etwa 100-mal mehr Wasser und verursacht gewichtsmäßig etwa siebenmal mehr festen Abfall als die Herstellung einer Einweg-Plastiktüte (Studie des Iowa DNR / BCAL; UNEP-Metaanalyse, 2020).
Dies ist kein Argument gegen Papiertüten – es ist ein Argument dafür, zu verstehen, worin der ökologische Vorteil von Papier tatsächlich besteht. Die Stärke von Papier liegt am Ende seines Lebenszyklus: Es wird innerhalb von Wochen bis Monaten statt über Jahrhunderte hinweg biologisch abgebaut, kann über etablierte Verfahren zur Faserrückgewinnung recycelt werden und bleibt nicht als Mikroplastikverschmutzung im Meer zurück. Das ökologische Argument für Papier ist ein Argument der Kreislaufwirtschaft, kein Argument des CO₂-Fußabdrucks.
Für Hersteller setzen Zertifizierungen diese Angaben aus der Marketing-Sprache in überprüfbare Standards um. Die Chain-of-Custody-Zertifizierung nach FSC (Forest Stewardship Council) oder PEFC (Programme for the Endorsement of Forest Certification) ist in den meisten entwickelten Märkten die Grundvoraussetzung. Zertifizierungen zur Kompostierbarkeit – DIN CERTCO, TÜV Austria OK compost, BPI (Biodegradable Products Institute) – sind erforderlich, wenn Angaben zur biologischen Abbaubarkeit gemacht werden. In der Europäischen Union legt die ab 2025 schrittweise eingeführte Verpackungs- und Verpackungsabfallverordnung (PPWR) verbindliche Mindestanteile an Recyclingmaterial sowie Anforderungen an die Recyclingfähigkeit fest. In den Vereinigten Staaten regeln die „FTC Green Guides“ die Begründung von umweltbezogenen Marketingaussagen.
Optimierungen auf der Konstruktionsebene können den ökologischen Fußabdruck deutlich verringern, ohne die Funktion der Tüte zu beeinträchtigen. Eine Erhöhung des Anteils an Recyclingfasern um 10 Prozentpunkte reduziert den CO₂-Fußabdruck um etwa 5–8%, wobei der Energieaufwand für Sammlung, Sortierung und Aufschluss berücksichtigt wird. Gewichtsreduzierung – also die Verringerung der Grammatur bei gleichbleibender funktionaler Festigkeit durch Designoptimierung – senkt gleichzeitig den Materialverbrauch und das Transportgewicht. Und die Beschaffung von Papier aus Papierfabriken, die biomassebasierte Kraft-Wärme-Kopplung nutzen, kann den effektiven CO₂-Fußabdruck im Vergleich zu Fabriken, die auf Netzstrom angewiesen sind, um 30% oder mehr reduzieren.
Wie Designentscheidungen die Anforderungen an Maschinen beeinflussen – Der entscheidende Übersetzungsschritt
Der mit Abstand teuerste Fehler bei der Herstellung von Papiertüten ist nicht der Kauf der falschen Maschine – sondern die Entwicklung einer Tüte, ohne zu wissen, welche Maschine sie herstellen kann. Jede Designentscheidung wirkt sich auf die Anforderungen an die Maschine aus. Dieser Abschnitt dient Ihnen als Wegweiser.
Beuteltyp → Maschinentyp – Welche Maschine stellt welchen Beutel her?
Die Beziehung zwischen Beutelentwurf und Maschinentyp ist nicht flexibel. Eine Maschine für Beutel mit V-Boden kann keine Beutel mit quadratischem Boden herstellen. Eine Standardmaschine für Beutel mit quadratischem Boden kann keine gedrehten Papiergriffe im Durchlauf anbringen. Wenn Sie diese festen Zuordnungen kennen, bevor Sie einen Beutelentwurf endgültig festlegen, vermeiden Sie die teuerste Art von Nacharbeit.
| Taschenmodell | Erforderlicher Maschinentyp | Typische Geschwindigkeit | Papier (GSM) | Ungefähre Preisspanne |
|---|---|---|---|---|
| V-Bottom (Lebensmittel, Essen, Brot) | Maschine zur Herstellung von Papiertüten mit V-Boden | 50–500 Stück pro Minute | 35–80 | Eine bis vier Tonnen pro Tonne von fünf bis acht Tonnen |
| Quadratischer Boden (Einzelhandel) | SOS-Maschine mit quadratischem Boden | 150–280 Stück pro Minute | 80–140 | Ein bis vier Tonnen pro Quadratmeter – ein bis vier Tonnen pro Quadratmeter |
| Quadratischer Boden + Inline-Flexodruck | SOS-Maschine + 2/4-Farben-Flexodruckwerk | 120–250 Stück pro Minute | 80–140 | Ein bis vier Tonnen pro Tonne von 150 bis 350 Kilogramm |
| Tasche mit vollautomatischem, gedrehtem Griff | SOS + Seilgriffformung + Befestigung | Bis zu 230 Stück/Minute | 80–140 | $220K–$530K |
| Papiertüte in Lebensmittelqualität | Hochgeschwindigkeitsmaschine zur Herstellung von Lebensmittelbeuteln mit geklemmtem Boden | Bis zu 500 Stück/Minute | 30-80 | Ein bis vier Tonnen pro Tonne pro Kilometer – ein bis zwei Tonnen pro Tonne pro Kilometer |
Die Marken der Kernkomponenten haben einen erheblichen Einfluss sowohl auf den Preis als auch auf die Zuverlässigkeit: Maschinen, die auf SPSen von Mitsubishi oder Yaskawa basieren und mit NSK-Lagern sowie Heißklebesystemen von Nordson ausgestattet sind, erzielen zwar höhere Preise, bieten jedoch eine gleichmäßigere Leistung und längere Wartungsintervalle.
Maßbereich → Maschinenspezifikation – So vermeiden Sie die Falle der falschen Maßauswahl
Nach dem Beuteltyp sind Abweichungen bei den Abmessungen der zweithäufigste Grund, warum Käufer die falsche Maschine erwerben. Jede Papierbeutelmaschine unterliegt festen mechanischen Grenzen hinsichtlich der Beutelgrößen, die sie herstellen kann, und diese Grenzen werden durch physikalische Komponenten bestimmt – die Breite des Abwickelständers, den Durchmesser der Formtrommel und die Hublänge des Ausgabemechanismus.
Betrachten wir ein praktisches Beispiel: Die XKJD-350, eine typische Maschine der Mittelklasse, verarbeitet in der Langformat-Einstellung Beutelbreiten von 80 bis 350 mm und Beutellängen von 400 bis 760 mm. Wenn Ihr geplantes Beuteldesign einen 400 mm breiten Beutel vorsieht, kann diese Maschine diesen nicht herstellen – die Formschulter kann Papier dieser Breite einfach nicht aufnehmen. Sie müssten auf eine Maschine der 450-mm- oder 550-mm-Klasse umsteigen.
Der Workflow zur Größenbestimmung sollte in folgender Reihenfolge ablaufen: Legen Sie zunächst die kleinsten und größten Zielabmessungen für Ihre Beutel fest und suchen Sie dann nach Maschinen, deren Spezifikationsbereich beide Werte problemlos abdeckt. Wenn Sie sowohl kleine Schmuckbeutel (11 cm breit) als auch große Bekleidungsbeutel (31 cm breit) herstellen möchten, benötigen Sie eine Maschine, deren Mindestbreite 11 cm oder weniger und deren Höchstbreite 31 cm oder mehr beträgt. Einige Maschinen legen den Schwerpunkt auf einen breiten Bereich; andere sind für einen schmalen Bereich mit höherer Geschwindigkeit optimiert. Servogesteuerte Maschinen bieten zudem einen erheblichen Vorteil bei der Umrüstzeit: 5–15 Minuten für einen Größenwechsel gegenüber 30–60 Minuten bei mechanisch verstellbaren Maschinen – ein Unterschied, der sich in Produktionsumgebungen mit vielen Artikelnummern (SKUs) schnell summiert.
Material → Produktionsgeschwindigkeit und -kapazität – Warum die Wahl des Papiers den Durchsatz beeinflusst
Selbst wenn Stil und Abmessungen der Beutel perfekt auf die Maschine abgestimmt sind, führt die Materialauswahl zu einer dritten Ebene von Einschränkungen. Die Nenndrehzahl einer Maschine wird unter optimalen Bedingungen gemessen – in der Regel mit mittelschwerem Kraftpapier in Standardgröße. Ändert man das Material, ändert sich auch der tatsächliche Durchsatz.
Drei Wechselwirkungen zwischen Material und Maschine sind besonders wichtig. Erstens: GSM im Verhältnis zur Geschwindigkeit: Mit steigendem Flächengewicht nimmt die Biegesteifigkeit zu, und jede Formstation benötigt mehr Kraft und Zeit, um das Papier zu falzen. Als Faustregel gilt eine Geschwindigkeitsreduzierung von 5–15% pro 10 GSM Zuwachs. Zweitens: Oberflächenreibung: Beschichtete Papiere weisen eine geringere Oberflächenreibung auf als unbeschichtetes Kraftpapier, was bedeutet, dass die Zuführwalzen rutschen können, sofern die Bahnspannung nicht neu kalibriert wird. Bei gestrichenen Papiersorten muss die Spannung in der Regel um 20–30% reduziert werden, um sowohl ein Durchrutschen als auch einen Abrieb der Beschichtung zu verhindern. Drittens der Feuchtigkeitsgehalt: Papier, das außerhalb des optimalen Bereichs von 6–8% liegt, verursacht Formungsprobleme – ist es zu trocken, reißt das Papier an den Falzlinien; ist es zu feucht, zieht der Klebstoff ungleichmäßig ein, was die Aushärtungszeit verlängert und möglicherweise dazu führt, dass sich die untere Versiegelung beim Stapeln öffnet.
Das Klebstoffsystem selbst setzt der Geschwindigkeit eine Obergrenze. Wasserbasierte Klebstoffe benötigen eine Offene Zeit von 3–8 Sekunden zum Aushärten, was die Liniengeschwindigkeit bei bestimmten Beutelkonfigurationen effektiv begrenzt. Schmelzklebstoffe härten in weniger als einer Sekunde aus und ermöglichen einen höheren Durchsatz, allerdings bei höheren Verbrauchskosten und einer eingeschränkten Recyclingfähigkeit, falls der Schmelzklebstoff den Papierrecyclingstrom verunreinigt.
Diese Wechselwirkungen sind der Grund, warum die meisten Erstkäufer die Umsetzung vom Entwurf bis zur Produktion als komplexer empfinden als erwartet. Ein Taschenentwurf, der auf dem Papier hervorragend funktioniert, kann in der Produktion dramatisch hinter den Erwartungen zurückbleiben – nicht, weil der Entwurf oder die Maschine fehlerhaft sind, sondern weil die Abstimmung zwischen Material und Maschine nicht optimal ausgelegt wurde.
An dieser Stelle des Prozesses erweist sich die Zusammenarbeit mit einem Hersteller, der eine technische Beratung vor dem Kauf anbietet, als besonders wertvoll. Bei KETE prüfen Projektingenieure bereits in der Angebotsphase Ihr geplantes Beuteldesign – sie stellen sicher, dass Ihre Abmessungen, Materialien und Geschwindigkeitsvorgaben intern konsistent sind, bevor sie eine Maschinenkonfiguration empfehlen. Dieser Schritt der Konstruktionsprüfung, kombiniert mit der kostenlosen Herstellung von Mustern unter Verwendung des von Ihnen angegebenen Papiermaterials, deckt Unstimmigkeiten auf, bevor sie zu kostspieligen Fehlern werden. Wenn Sie eine technische Bewertung Ihres Beuteldesigns im Hinblick auf die verfügbaren Maschinenoptionen wünschen, können Sie sich über deren Kontaktseite.

Griffe, Tragfähigkeit und Oberflächenausführung – die funktionale und ästhetische Ebene
Die Henkel bestimmen die erste physische Interaktion des Nutzers mit einer Papiertüte, und die Veredelung prägt den Eindruck der Marke. Beides sind zusätzliche Entscheidungen – sie bauen auf dem grundlegenden Design der Tüte auf und erhöhen entsprechend die Komplexität der maschinellen Fertigung.
Das Befestigungssystem für die Tragegriffe verdient ebenso viel technische Aufmerksamkeit wie der Taschenkörper. Ein Verstärkungseinsatz im Inneren der Tasche – mit einer Grammatur von mindestens 150 GSM und einer Breite, die mindestens doppelt so groß ist wie die Befestigungszone – verteilt die Punktbelastung vom Knoten des Tragegriffs auf eine größere Papierfläche. Das doppelte Verknoten von gedrehten Papiergriffen erhöht die Zugfestigkeit um etwa 40% im Vergleich zur Befestigung mit einem einzigen Knoten. Diese Details sind für den Endkunden unsichtbar, entscheiden jedoch darüber, ob die Tasche den Weg vom Geschäft nach Hause übersteht.
Veredelungstechniken – Matt- oder Glanzlaminierung, Folienprägung, Prägung, Spot-UV – sorgen für optische Abgrenzung und werden in Premium-Einzelhandelssegmenten zunehmend erwartet. Jede Technik erfordert eine zusätzliche Maschinenstation oder einen separaten Nachbearbeitungsschritt. Laminierwerke erhöhen die Grundkosten der Maschine um etwa 20–40%. Für die meisten Einsteiger ist die Auslagerung der Weiterverarbeitung an einen Spezialverarbeiter kapitaleffizienter als die Umsetzung im eigenen Haus – zumindest solange, bis das Volumen die Investition rechtfertigt.
Vom Entwurf zur Realität – Der gesamte Produktionsablauf und wie Sie die richtige Maschine auswählen
Ein gutes Design für eine Papiertüte ist ein Prozess, keine Zeichnung. Der folgende siebenstufige Arbeitsablauf begleitet eine Tüte vom Konzept bis zur Produktion, und der letzte Abschnitt bietet einen Rahmen für die Bewertung von Maschinenlieferanten.
Der 7-stufige Produktionsablauf
Schritt 1: Legen Sie Ihren Zielmarkt und die Art der Tasche fest. Wer ist Ihr Kunde, und welche Tüte benötigt er? Eine Bäckerei benötigt Brottüten mit V-förmigem Boden; ein Bekleidungsgeschäft benötigt Einkaufstüten mit quadratischem Boden. Allein diese Entscheidung schränkt Ihre Maschinenauswahl um etwa 80% ein.
Schritt 2: Geben Sie die Abmessungen und das Material an. Legen Sie die Maße B × H × T entsprechend dem Inhalt der Tüte fest und rechnen Sie zusätzlich 20–30% Spielraum für eine einfache Befüllung hinzu. Wählen Sie die Papiersorte und das Flächengewicht (g/m²) entsprechend den Belastungsanforderungen und der Markenpositionierung aus.
Schritt 3: Ordnen Sie die Konstruktionsspezifikationen den Maschinenparametern zu. Ermitteln Sie anhand des Übersetzungsrahmens aus dem vorigen Abschnitt, welche Maschinenkategorie, welcher Größenbereich und welche Geschwindigkeitsklasse zu Ihrem Entwurf passen. Schließen Sie Maschinen aus, deren Spezifikationen nicht mit den Abmessungen Ihrer Beutel vereinbar sind.
Schritt 4: Physische Muster herstellen. Führen Sie auf der Zielmaschine mindestens 100–200 Probenbeutel mit dem von Ihnen festgelegten Papiermaterial durch. Die statistische Signifikanz ist entscheidend – ein Testlauf mit nur fünf Beuteln sagt nichts über die Konsistenz in der Produktion aus.
Schritt 5: Testen bis zum Versagen. Belasten Sie die Muster mit dem für den Einsatz erwarteten Gewicht gemäß 150%. Untersuchen Sie die Bruchstellen. Wenn die Beutel durchweg an der Griffbefestigung oder der Bodenversiegelung versagen, sollten Sie diese Konstruktionselemente noch einmal überprüfen, bevor Sie die Produktion freigeben.
Schritt 6: Maschinenkonfiguration abschließen und Kauf tätigen. Legen Sie die Maschinenspezifikation fest, einschließlich aller optionalen Einheiten (Druckfunktion, Griffbefestigung, Fenstereinbau). Klären Sie die Lieferzeit, die Zahlungsbedingungen, den Zeitplan für die Installation und den Garantieumfang.
Schritt 7: Installation, Inbetriebnahme, Schulung und Hochlauf. Die Standardinstallation der Maschine dauert 3–7 Tage, einschließlich der Bedienerschulung; bei individuell konfigurierten Anlagen kann die Installation 7–14 Tage in Anspruch nehmen. Planen Sie eine Anlaufphase ein – die Auslastung wird sich voraussichtlich innerhalb der ersten 4–6 Betriebswochen bei 80–90% der Nennkapazität einpendeln.
So bewerten Sie einen Maschinenlieferanten
Abgesehen von technischen Daten und Preis unterscheiden fünf Eigenschaften langfristige Produktionspartner von reinen Anbietern von Ausrüstung:
- Fähigkeit zur Entwurfsprüfung: Prüft der Lieferant Ihr Taschendesign und bestätigt, dass es auf der von ihm empfohlenen Maschine hergestellt werden kann – oder unterbreitet er Ihnen ein Standardmodell, ohne auf Ihre Spezifikationen einzugehen?
- Probenahme vor dem Kauf: Werden sie vor Ihrer endgültigen Entscheidung Testdrucke mit Ihrem Papier und Ihren gewünschten Abmessungen anfertigen?
- Transparenz der Komponenten: Stammen die Kernkomponenten (SPS, Servomotoren, Lager, Klebeanlagen) von anerkannten Marken, für die vor Ort Kundendienstleistungen verfügbar sind? Mitsubishi, Yaskawa, Siemens, NSK und Nordson sind in der Branche Maßstäbe und kein Luxus.
- Installation und Schulung: Sind die Installation vor Ort, die Inbetriebnahme und die Schulung des Bedienpersonals im Angebot enthalten – oder werden diese als separate Posten berechnet?
- Garantie und Reaktionsgeschwindigkeit des Supports: Der Branchenstandard ist eine einjährige Garantie. Einige Hersteller verlängern die Garantie bei ausgewählten Modellen auf zwei Jahre und bieten einen kostenlosen Ersatz von Nicht-Verschleißteilen, die bei normalem Gebrauch beschädigt wurden. Prüfen Sie die zugesicherten Reaktionszeiten – ein technischer Support rund um die Uhr mit Fernunterstützung per Video ist eine angemessene Mindestanforderung für internationale Käufer. KETE beispielsweise gewährt eine einjährige Standardgarantie mit kostenlosem Ersatz von Nicht-Verschleißteilen bei Schäden, die nicht auf menschliches Versagen zurückzuführen sind, bietet einen technischen Support rund um die Uhr und unterstützt weltweit bei der Installation vor Ort sowie bei Schulungen (KETE).
Der Markt für Papiertüten belohnt Hersteller, denen die Umsetzung vom Entwurf bis zur Produktion gelingt. Die Chance ist real – ein Marktwachstum in Milliardenhöhe, günstige regulatorische Rahmenbedingungen und sich wandelnde Verbraucherpräferenzen lassen die Nachfrage in vielen Regionen schneller steigen als das Angebot. Doch die Barriere zwischen Chance und Umsetzung ist nicht das Kapital. Es ist das Wissen: zu wissen, was man entwerfen muss, wie man es spezifiziert und welche Maschine es in der Qualität und Menge produzieren kann, die Ihr Markt erfordert. Dieser Leitfaden hat Ihnen den Rahmen aufgezeigt. Der nächste Schritt ist ein Gespräch mit einem Maschinenpartner, der Ihr Design anhand realer Produktionsbedingungen überprüfen kann.
Sind Sie bereit, Ihr Papiertüten-Design zu validieren?
Senden Sie Ihre Spezifikationen an einen KETE-Projektingenieur, um eine kostenlose Kompatibilitätsprüfung und eine Maschinenempfehlung zu erhalten.
Holen Sie sich Ihre kostenlose Design-AnalyseReferenzen
- 360iResearch. „Markt für Papiertüten nach Materialart, Ausführung und Fassungsvermögen – Globale Prognose 2025–2030.“ 2025. https://www.giiresearch.com/report/ires1676830-paper-bags-market-by-material-type-style-capacity.html
- Manufacturing Digital. „Warum ist das Verpacken von LEGO in Papiertüten so kompliziert?“ 2025. https://manufacturingdigital.com/articles/why-is-packing-lego-in-paper-based-bags-so-complicated
- FTC Paper Machine. „Warum ISOS-Papiertragetaschen einen quadratischen Boden benötigen.“ 2024. https://ftcpapermachine.com/isos-paper-carry-bag-making/
- Iowa DNR / BCAL. „Ökobilanz von Einkaufstüten.“ https://www.iowadnr.gov/Portals/idnr/uploads/waste/smm_plasticssubcommitteemeeting2summary.pdf
- UNEP / CTCN. „Einweg-Plastiktüten und ihre Alternativen: Empfehlungen aus Lebenszyklusanalysen.“ 2020. https://www.ctc-n.org/resources/single-use-plastic-bags-and-their-alternatives-recommendations-life-cycle-assessments
- KETE GROUP. "Kontakt". https://www.ketegroup.com/contact/
- KETE GROUP. „Startseite.“ https://www.ketegroup.com/

