 AR
 EN
 RU
 ES
 FR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

نادرًا ما تُطرح العلبة الكرتونية المطبوعة في الأسواق دون تغليف إضافي. وقبل قص الورقة وثنيها، تمر معظم العبوات بمحطة أخرى: حيث يتم لصق طبقة رقيقة من فيلم البولي بروبيلين الموجه ثنائي المحور فوق الحبر.
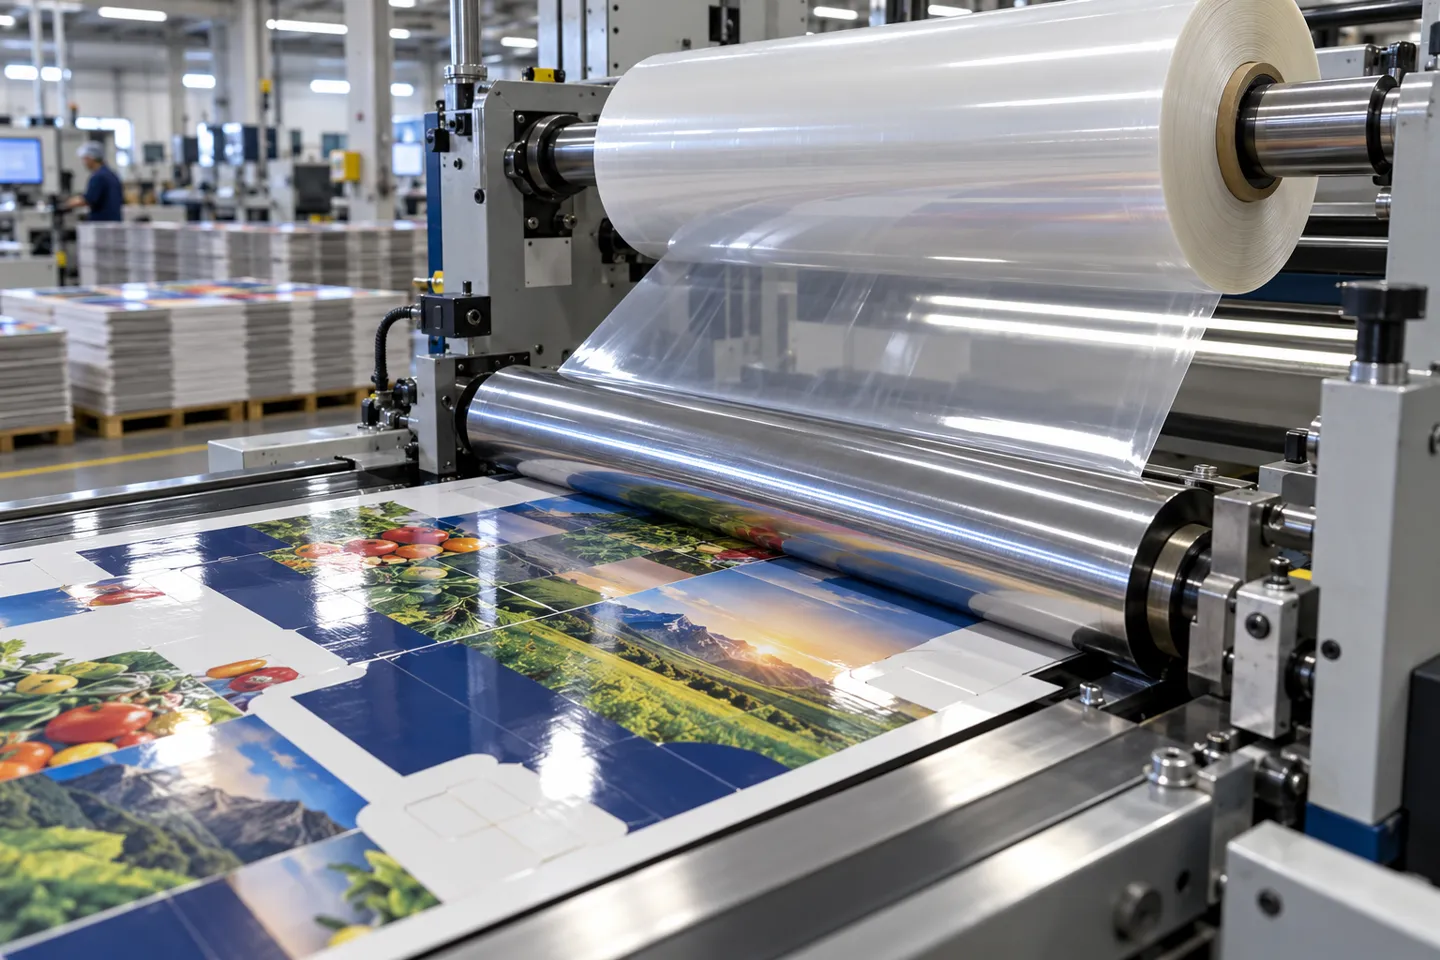
ما هو التصفيح باستخدام فيلم BOPP في الواقع؟
هذا الفيلم هو BOPP، وهذه الخطوة هي عملية التصفيح بـ BOPP. تؤدي طبقة التصفيح ثلاث مهام خفية في آن واحد: فهي تجعل ألوان الحبر تبدو أكثر عمقًا، وتحمي المطبوعات من الرطوبة والخدوش، وتضفي صلابةً عليها حتى تتحمل العلب والكيسات والأكياس عمليات المناولة. ويُعد BOPP الفيلم الأكثر شيوعًا لهذه المهمة، لأن شد البولي بروبيلين في اتجاهين يمنحه شفافية وقوة غير عاديتين بالنسبة لسمكه.
هناك نقطة تحديد واحدة قبل أن نمضي قدمًا. تتناول هذه المقالة عملية تصفيح الأفلام على ركائز الطباعة والتغليف في بيئة الإنتاج. وهي لا تتناول آلة التغليف المكتبية التي تُغلق بطاقات الهوية، ولا تتناول خطوط الإنتاج التي تصنع أفلام BOPP في المقام الأول. إذا كنت متخصصًا في مجال التغليف، أو تدير مطبعة، أو تخطط لشراء معدات التغليف بالفيلم، فإن الأقسام الستة التالية تتناول سلسلة القرارات التي تتخذها فعليًّا. تبدأ هذه السلسلة من الفيلم، مرورًا بطريقة التثبيت، وصولاً إلى الآلة، وتنتهي بالتأثير الكلي للاستثمار على قائمة التكاليف الخاصة بك.
خيارات الأغشية: لامعة، غير لامعة، معدنية، وغيرها
يُعد الفيلم بحد ذاته القرار الأول، وهو قرار تسويقي في المقام الأول. فكل نسخة من BOPP تغير الطريقة التي تظهر بها العبوة على الرف.
| ينهي | كيف يبدو الأمر | التطبيقات النموذجية | ملاحظة بشأن الاختيار |
|---|---|---|---|
| BOPP اللامع | لمعان عالٍ، وألوان أكثر حيوية | المنتجات الغذائية سريعة الاستهلاك، علب التجزئة، المطبوعات الترويجية | الخيار الافتراضي الأكثر أمانًا عندما يكون تأثير الرف هو الأهم |
| BOPP غير اللامع | ناعمة، غير عاكسة، ذات ملمس فاخر | مستحضرات التجميل، الصناديق الفاخرة، الأطعمة الفاخرة | تظهر مشاكل انعكاس أقل تحت إضاءة المتجر؛ انتبه لظهور طبقة فضية على الألوان الداكنة السادة |
| BOPP المطلي بالمعدن | اللمعان المعدني | الحلويات، تغليف الهدايا | ارتفاع تكلفة الفيلم؛ ووجود حاجز قوي ضد الضوء كميزة إضافية |
| BOPP مضاد للضباب | شفاف مع نظام التحكم في التكثف | الأطعمة الطازجة المبردة | مصممة خصيصًا لخزائن العرض المبردة، وليست مخصصة لأعمال الطباعة العامة |
| BOPP الحراري (مطلي مسبقًا) | لامع أو غير لامع مع طبقة لاصقة تنشط بالحرارة مطبقة مسبقًا | الطباعة على أوراق منفردة، أغلفة الكتب، العلب الكرتونية | يحتوي الفيلم على عنصر التماسك الخاص به، وهو ما يحدد خيارات العملية برمتها على النحو التالي |
تتناسب العلب الكرتونية والملصقات والأكياس المرنة مع عملية التصفيح باستخدام فيلم BOPP بشكل جيد، ولهذا السبب تظهر نفس فئة الأفلام في تغليفات المواد الغذائية ومستحضرات التجميل وتغليفات البيع بالتجزئة. إن اللمسة النهائية التي تختارها تغير ما يراه العميل. أما ما لا يتغير فهو كيفية ربط الفيلم، أو سرعة تشغيل خط الإنتاج، أو تكلفة الربط لكل متر مربع. هذا هو القرار المتعلق بالعملية، وهو المكان الذي تكمن فيه الأرباح الحقيقية.
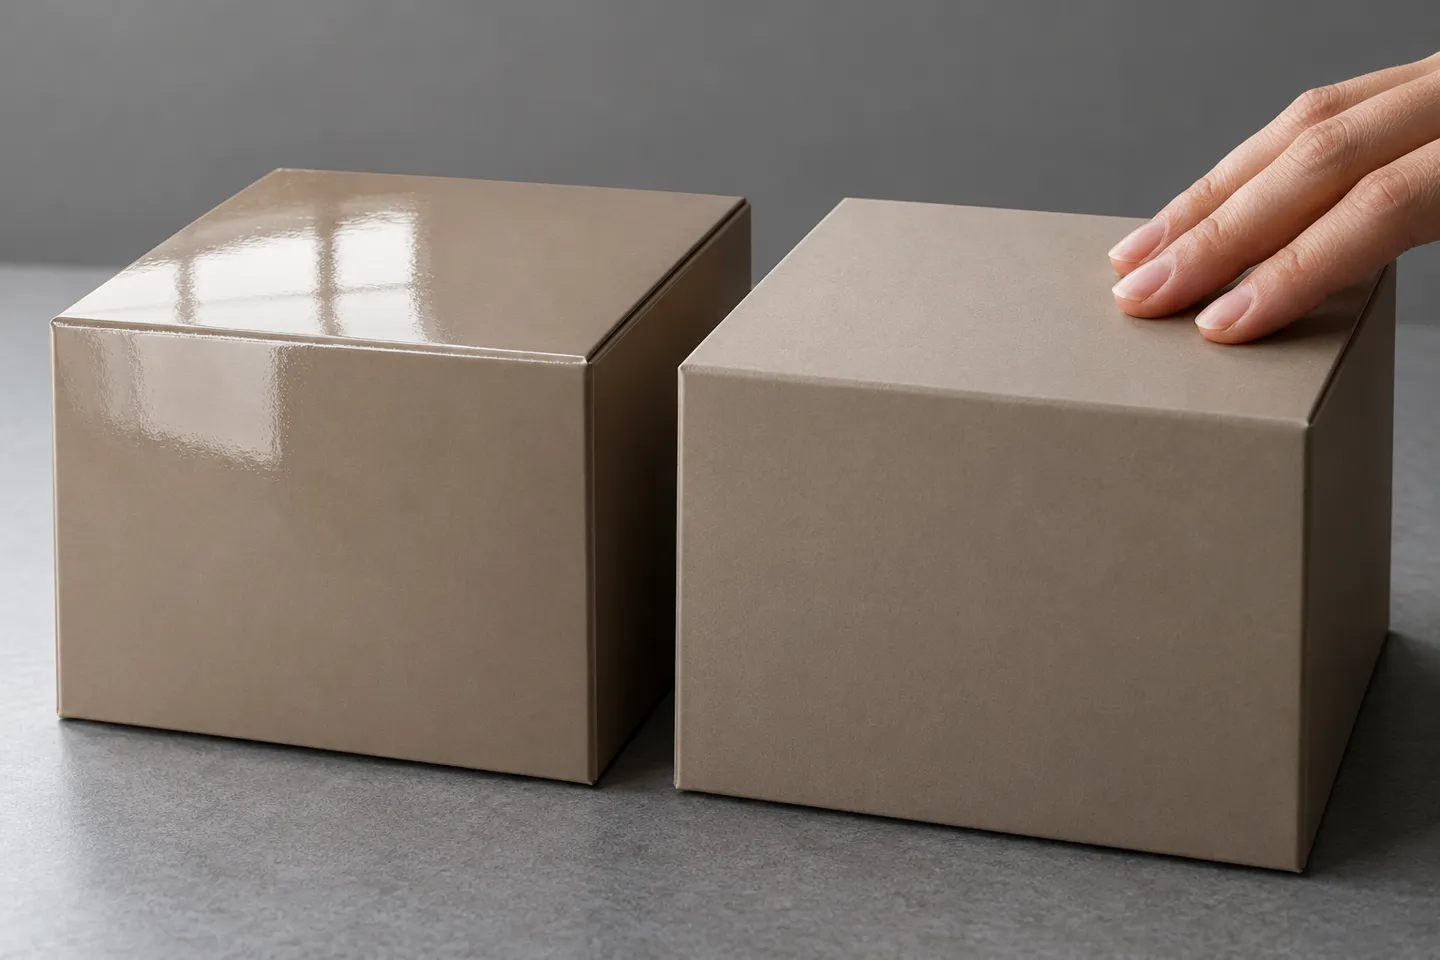
الطرق الأربع التي يلتصق بها فيلم BOPP بالسطح
تقدم كل خط تصفيح BOPP إجابة مختلفة على السؤال نفسه: من أين تأتي قوة الالتصاق؟ هناك أربع إجابات عملية مطبقة حاليًا في مجال الإنتاج، ولكل منها خصائصها الخاصة فيما يتعلق بعمليات التصاق المواد اللاصقة، وسلوك المعالجة، والحد الأقصى للسرعة، وأنماط الفشل.
نظرة عامة على المسارات الأربعة
التغليف الحراري: يتم وضع المادة اللاصقة على الفيلم
يأتي فيلم BOPP الحراري مطليًّا مسبقًا بمادة لاصقة منخفضة درجة الانصهار، وعادةً ما تكون من مادة EVA. تقوم آلة التغليف بتسخين أسطوانة كروم، فتلين المادة اللاصقة، ويكمل ضغط التلامس عملية الالتصاق. ولا يتم سكب أي مادة لاصقة سائلة أو خلطها أو تنظيفها. يتماسك الالتصاق فور خروج الشريط من الأسطوانة الساخنة، لذا تنتقل الأوراق المغلفة مباشرةً إلى مرحلة القطع أو التغليف بالرقائق المعدنية أو النقش دون أي انتظار. هذا التصلب الفوري هو السبب في أن التغليف الحراري هو الخيار الأمثل للكميات الصغيرة، والعينات، والأعمال التي تُغلف بالورق حيث يُعد وقت الإنجاز هو نقطة البيع. تكمن المقايضة في حسابات السرعة: يحتاج الفيلم إلى وقت تلامس مع الأسطوانة الساخنة حتى ينشط المادة اللاصقة، لذا فإن سرعة آلات التغليف الحراري تقل بكثير عن خطوط التغليف الرطب. إذا تم تشغيل الآلة بسرعة أكبر من اللازم، فإن الالتصاق يصبح غير متساوٍ، وعادةً ما يظهر ذلك على شكل فقاعات تظهر فقط في الأجزاء الأسرع من العملية.
التصفيح بدون مذيبات: غراء ثنائي المكونات، بدون فرن
تقوم خطوط الإنتاج الخالية من المذيبات بالربط من لفة إلى لفة باستخدام مادة لاصقة من البولي يوريثان ثنائية المكونات لا تحتوي على أي مذيبات ولا تحتاج إلى فرن تجفيف. يقوم نظام القياس بتطبيق طبقة رقيقة جدًّا من الغراء، ثم يقوم «نيب» بربط الفيلم بالركيزة. تشير المراجع الصناعية إلى أن وزن الربط بين الفيلمين يتراوح تقريبًا بين 1.3 و2.5 غ/م² اعتمادًا على تغطية الحبر (إنركون، بدون تاريخ). ونظرًا لعدم وجود مادة حاملة تتبخر، فإن هذه الخطوط تعمل بسرعة وتستهلك طاقة قليلة لكل متر. لكن المشكلة تكمن في عملية المعالجة: فالرابطة لا تكون نهائية عند خروج اللفة من الآلة. تحتاج الطبقات المركبة الخالية من المذيبات إلى وقت للمعالجة في درجة حرارة الغرفة، وتتراوح مدة المعالجة الكاملة من عدة ساعات إلى حوالي يومين، اعتمادًا على التركيب الكيميائي للمادة اللاصقة (جامعة نوبيلوس، 2024). لا يمكن قص أي شيء أو تعبئته في أكياس أو شحنه حتى يتم معالجة اللفة، مما يحول جزءًا من مستودعك إلى غرفة انتظار كيميائية.
التصفيح الجاف باستخدام المذيبات: طريقة الفرن
تقوم خطوط اللصق الجاف بتطبيق مادة لاصقة تحتوي على مذيب، وتمرير الشريط عبر فرن تجفيف مزود بمناطق درجات حرارة مختلفة، ثم إجراء عملية التصفيح تحت ضغط النقرة بينما تكون الركيزة ساخنة. يعمل الفرن، الذي تعمل درجة حرارته عادةً عند حوالي 80 درجة مئوية في آلات الإنتاج، على تبخير المذيب وترك المادة اللاصقة الفعالة. توفر لك هذه الطريقة روابط قوية على الهياكل الصعبة: مثل الورق مع الفيلم، والفيلم مع رقائق الألومنيوم، والأعمال المخصصة للأوتوكلاف. لكنك تدفع ثمن ذلك من حيث استهلاك الطاقة، وعملية الاستخلاص، والتعامل مع المذيبات. كما تشغل خطوط التصاق الجافة مساحة أرضية أكبر مقارنة بالآلات الخالية من المذيبات التي لها نفس العرض، وذلك ببساطة لأن الفرن طويل. وحيثما تتعذر عملية التصاق الركائز بأي طريقة أخرى، تظل هذه الطريقة هي الحل الموثوق به.
التصفيح بالبثق: استخدام الراتنج المنصهر كطبقة لاصقة
تتجنب خطوط البثق استخدام المواد اللاصقة تمامًا. تقوم الآلة بإذابة الراتينج — وعادةً ما يكون LDPE أو PP أو EVA أو EAA — ثم تقوم ببثقه على شكل طبقة رقيقة منصهرة بين الركيزتين؛ حيث يُشكل الراتينج نفسه عامل الربط. تتراوح سماكة الأغشية في هذه الخطوط بين حوالي 0.01 و0.11 مم، وتتعامل هذه العملية مع تركيبات يصعب على أنظمة المواد اللاصقة التعامل معها: الورق، والأقمشة النسيجية، والأقمشة غير المنسوجة، والشبكات المحبوكة. وهي الطريقة القياسية للهياكل الوظيفية بدلاً من حماية الطباعة، ولهذا السبب تُستخدم في تصنيع عبوات الأغذية والمستلزمات الطبية. اعتبرها الحل الرابع للحالة المحددة التي تكون فيها إحدى طبقاتك ليست غشاءً قابلاً للطباعة على الإطلاق.
وهناك حل خامس متخصص: الأغشية الحرارية الخالية من المواد اللاصقة التي تلتصق ببعضها البعض دون الحاجة إلى أي مادة لاصقة إضافية. وتُستخدم هذه الأغشية في صناعة الصناديق والأغلفة الفاخرة حيث يُفضل تجنب استخدام أي مادة لاصقة حتى ولو بكميات ضئيلة، وبالنسبة لمعظم شركات التصنيع، فإن شراء هذه الأغشية يُعد قرارًا يتعلق بشراء المنتج وليس باختيار الآلة.
الفرق في مدة المعالجة هو أكثر ما يقلل المشترون من شأنه:
تقييم واقعي: تكون عمليات الربط الحراري نهائية فور خروج اللفة من الأسطوانة. أما عمليات الربط الخالية من المذيبات فتحتاج إلى عدة ساعات إلى يومين من المعالجة قبل أن يصبح من الممكن تقطيع اللفة أو معالجتها. تعمل خطوط الربط الجاف على التصفيح فور خروج اللفة من الفرن، لكنها تتطلب بدلاً من ذلك توفير طاقة الفرن والتعامل مع المذيبات. يجب تخطيط المساحة الأرضية والعمل قيد التنفيذ وفقًا للمؤقت الذي تستخدمه عمليتك.
مواءمة العملية مع دفتر الطلبات الخاص بك
لا يُعتبر أي من المسارات الأربعة هو الأفضل بالمعنى المطلق. والسؤال العملي الذي يجب طرحه هو: ما هي حالات الفشل والتكاليف التي يمكن أن يتحملها دفتر أوامرك المحدد؟ وهناك ثلاث سمات لأوامرك هي التي تحدد ذلك.
- هيكل الركيزة. تشير عمليات التصنيع بين الأغشية وبين الأغشية والرقائق المعدنية إلى استخدام تقنية خالية من المذيبات. أما الهياكل الفاخرة التي تحتوي على نسبة عالية من الورق، فتشير إلى استخدام الترابط الجاف أو الأوراق الحرارية. أما الطبقات غير المنسوجة وطبقات الأقمشة، فتشير إلى استخدام تقنية البثق.
- حجم الدفعة وتكرار التبديل. تُعد العمليات ذات الحجم الكبير ميزةً للخطوط الخالية من المذيبات بفضل السرعة القصوى العالية التي تتمتع بها. أما المهام القصيرة المتكررة فتشكل عبئًا على أي خط بسبب عمليات تنظيف المواد اللاصقة وفترات الانتظار حتى التصلب، وتُعد ميزةً للخطوط الحرارية.
- وعد التسليم. إذا كنت تبيع على أساس مدة الإنجاز، فإن المعالجة الحرارية الفورية تزيل أكبر عائق خفي في عملية الانتظار. أما إذا كنت تبيع على أساس السعر الوحدوي بكميات كبيرة، فإن مدة المعالجة تصبح أقل أهمية من عدد الأمتار في الدقيقة.
قم بتصفية طلباتك خلال الأشهر الثلاثة الماضية باستخدام هذا المعيار، وستجد عادةً مسارًا واحدًا يبرز عن البقية:
التحقق الذاتي من العملية
- ما هي أزواج الركائز التي تشكل الجزء الأكبر من طلباتكم: فيلم/فيلم، ورق/فيلم، أم الهياكل الوظيفية؟
- ما هو متوسط طول الدفعة لديك، وكم مرة تقوم بتغييرها؟
- هل يشتري العملاء السرعة التي تقدمها أم السعر الوحدوي؟
- هل تتوفر لديك مساحة أرضية كافية لمنطقة التجفيف، أم طول أرضي كافٍ لفرن؟
- هل يدعم مصدر التيار الكهربائي لديك تشغيل فرن بقدرة عدة كيلووات؟
ويوفر اتجاه الصناعة سياقًا إضافيًا. ويشير مراقبو الصناعة إلى أن معظم شركات تصنيع التغليف المرن الحديثة تفضل استخدام المواد اللاصقة الخالية من المذيبات (جامعة نوبيلوس، 2024). وتتمثل الأسباب في تكلفة التشغيل، وسهولة الاستخدام، وسلامة العمال والبيئة. كما أن التوقعات المتعلقة بانخفاض مركبات العضوية المتطايرة (VOC) تواصل الدفع في نفس الاتجاه. لكن يجب التعامل مع الادعاءات التسويقية بحذر. فبائعو الأغشية الحرارية يروجون لعبارة «خالية تمامًا من المواد اللاصقة»، بينما يروج بائعو الأغشية الخالية من المذيبات لعبارة «خالية من المذيبات، وتحتوي على الحد الأدنى من الغراء». وكلاهما يصفان نفس الضغط التنظيمي من جانبين متعارضين. والسؤال الذي يهم عملاءك فعليًّا هو ما إذا كانت البنية النهائية — التي تتكون من الفيلم والركيزة والحبر — تستوفي قواعد قابلية إعادة التدوير في الأسواق التي تبيع فيها منتجاتك. وهناك حالة أخرى تستحق الذكر. يقوم مُصنِّعو الطباعة الرقمية بالتغليف بالقرب من خط الإنتاج (near-line) بدلاً من التغليف المباشر (inline)، مما يتيح لهم حرية اختيار أي من المسارات الأربعة بناءً على الجدوى الاقتصادية للطلب وحده.
كيفية قراءة ورقة مواصفات آلة التغليف باللامينات
بمجرد تحديد المسار، تتحول عملية الشراء إلى مجرد عملية مراجعة لورقة المواصفات، وغالبًا ما تُكتب أوراق المواصفات بحيث تبدو أفضل مما هي عليه الآلات في الواقع. وهناك عادتان تحميان ميزانيتك: قراءة كل رقم مع المحددات المرتبطة به، وإدراج هذه المحددات في ورقة القبول قبل التوقيع.
السرعتان المذكورتان في كل ورقة مواصفات
تُدرج آلات التصفيح من لفة إلى لفة رقمين للسرعة، وهما ليسا مترادفين. السرعة الميكانيكية هي السرعة التي يمكن أن يصل إليها نظام الدفع عندما تعمل الآلة دون حمل أو بحمل قريب من الصفر. أما سرعة التصفيح فهي السرعة التي تحافظ عليها الآلة أثناء عملية ربط البنية فعليًّا، وهي دائمًا الرقم الأقل. في أوراق مواصفات الإنتاج الحالية، عادةً ما يكون رقم سرعة التصفيح أقل بنسبة تتراوح بين عشرة وعشرين في المائة من الرقم الميكانيكي. فالخط الذي يُعلن عن سرعة ميكانيكية تبلغ 450 م/دقيقة عادةً ما يقوم بالتصفيح بسرعة 400 م/دقيقة؛ أما آلة التصفيح الجاف التي تبلغ سرعتها الميكانيكية 250 م/دقيقة، فعادةً ما تقوم بالتصفيح بسرعة 220 م/دقيقة. قد يبدو هذا الفارق ضئيلًا حتى تقوم بحساب تكلفة الإنتاج للساعات في عمليات الإنتاج الطويلة. لذا، قم بتخطيط السعة بناءً على سرعة التصفيح، واعتبر السرعة الميكانيكية بمثابة الحد الأقصى الذي لن تصل إليه إلا في العروض التوضيحية.
معايير القبول
أدرج ما يلي في معايير القبول الخاصة بك: تُحسب السعة بناءً على سرعة التغليف وفقًا لوزن الطبقة والركيزة المستخدمتين، وليس بناءً على السرعة الميكانيكية.
أعلى رقم وارد في دفتر العينات هو التصنيف الميكانيكي.
ما هي العناصر الأخرى التي يجب تضمينها في ورقة القبول؟
يأتي عرض الشريط في المرتبة الأولى لأنه يحدد كل العوامل الأخرى. تتراوح أبعاد خطوط الإنتاج من لفة إلى لفة بين 1050 و1250 و1350 ملم. اشترِ العرض الذي يغطي أوسع ركيزة عادية لديك، وتجنب دفع تكاليف الأعمال ذات الأحجام الكبيرة التي قد يتم تنفيذها من حين لآخر في مصنع شريك.
يُعد التحكم في الشد هو النقطة التي تعود إليها التحقيقات في عيوب المنتجات مرارًا وتكرارًا. ويضمن التحكم المستقل في الشد لمحركات فك اللف، والتصفيح، وإعادة اللف، استمرار حركة كلتا الشريحتين بسرعات متطابقة عبر نقطة الضغط. ويُعد استخدام أربعة محركات هو الحد الأدنى، بينما يصل العدد إلى ثمانية محركات في الخطوط الأوسع أو الأسرع. وعندما يعجز مندوب المبيعات عن توضيح عدد مناطق الشد التي تحتوي عليها الآلة، فإن ذلك هو الجواب.
يحدد قياس كمية المادة اللاصقة التكلفة لكل متر مربع في كل متر يتم إنتاجه بدون مذيبات. اسأل عن نطاق وزن الطبقة الذي يدعمه نظام القياس وكيفية التحقق منه. في خطوط التصاق الجاف، اسأل عن عدد مناطق درجة الحرارة التي يحتوي عليها الفرن وكيفية التحكم في كل منها. ثم انظر إلى إجمالي الطاقة بصدق. تتراوح طاقة خطوط التصفيح من عشرات الكيلووات للآلات المدمجة التي تعمل بدون مذيبات وصولاً إلى 150 كيلووات وأكثر لخطوط التصاق الجاف العريضة. يُعتبر تزويد المبنى بالطاقة جزءًا من سعر الشراء. وتحدد أقطار لفائف الفك واللف، التي تتراوح عادةً بين 600 و800 ملم، عدد المرات التي يتوقف فيها الخط لإجراء عمليات الربط.
تلخص مصفوفة الحدود الواردة أدناه القرار بأكمله:
مسار الربط مقابل واقع الطلبات
| الطريق | ملاءمة هيكل الأمر | النقطة المثالية | قم بالتبديل عندما |
|---|---|---|---|
| حراري (غشاء مطلي مسبقًا) | الطبعات الصغيرة، والعينات، والكرتون المُغذى بالورق، والأغلفة | علاج فوري، لا حاجة للتعامل مع المواد اللاصقة، إنجاز سريع | تُعرض الأفلام الطويلة/سلسلة الأفلام بصوت عالٍ، حيث يؤدي الحد الأقصى للسرعة الحرارية إلى توقف السعة عن العمل |
| بدون مذيبات | أعمال لفائف الفيلم/الفيلم ولفائف الفيلم/الرقائق المعدنية، بكميات متوسطة إلى كبيرة | أقل تكلفة للغراء لكل متر مربع، وأعلى سرعات تصفيح مستمرة، دون استهلاك طاقة للفرن | الهياكل التي تحتوي على كميات كبيرة من الورق أو التي تتطلب معايير صارمة للغاية وتحتاج إلى أكثر من 2-3 غ/م² من المادة اللاصقة |
| تجفيف باستخدام المذيبات | من الورق إلى الفيلم، ومن الفيلم إلى الرقاقة المعدنية، وعمليات الربط الصعبة الخاصة بالعبوات المعقمة | أقوى الروابط على الهياكل التي يصعب ربطها | هناك قيود على ميزانية الطاقة، أو التعامل مع المذيبات، أو طول الأرضية |
| البثق | الهياكل الوظيفية المصنوعة من الورق والأقمشة غير المنسوجة والأقمشة | تُستخدم الراتنجات أيضًا كطبقة ربط؛ وهي مناسبة لتصنيع المنتجات الغذائية والطبية | حماية الطباعة بالغشاء الرقيق/الغشاء، حيث لا تحقق تكاليف إعداد آلة البثق أي فائدة |
عندما تسوء عملية التصفيح: العيوب وأسبابها المتعلقة بالآلة
تُعد العيوب المجال الذي تثبت فيه المعرفة العملية جدواها، لأن كل مشكلة متكررة في عملية التغليف تقريبًا تعود إلى أربعة أسباب جذرية: شد الفيلم، وضغط نقطة التلامس، ودرجة الحرارة، والتصلب. قد تبدو المواضيع المتعلقة بالفشل في منتديات النقاش مثيرة للقلق، لكن أسبابها عادية. فقد أبلغ أحد صانعي اللافتات، الذي كان يقوم بتغليف رسومات سباقات الموتوكروس، عن عملية بدأت بشكل سلس لمسافة 30 سنتيمترًا، ثم ظهرت فيها سلسلة من الفقاعات كل 5 إلى 10 سنتيمترات (منتدى Signs101، 2023). وتكرر هذا النمط في بقية أجزاء الشريط. وخلص تشخيص المجتمع الفني إلى أن السبب يكمن في التوتر المفرط في الإمداد والضغط المفرط في منطقة الضغط، مما أدى إلى تشوه الأسطوانة، وبالتالي تقدم الشريحتين بسرعات مختلفة قليلاً. وتوصلت المطبوعات المتخصصة في مجال حل المشكلات إلى نفس الأسباب الثلاثة من منظور مختلف (PostPress، 2015). يؤدي عدم كفاية الضغط إلى احتباس الهواء. كما أن التغذية بسرعة تفوق سرعة آلة التغليف يؤدي إلى احتباس الهواء. كما أن تغليف المطبوعات الناتجة عن الطابعات النافثة للحبر قبل جفاف الحبر يؤدي إلى ظهور فقاعات فوق نقاط الحرارة التي تتشكل على البكرات الخاملة.
| عيب | أول شيء يجب التحقق منه | القدرة الفنية للجهاز التي تمنع حدوث ذلك |
|---|---|---|
| الفقاعات | شد لفة التغذية، ثم ضغط منطقة الضغط | التحكم في الشد متعدد المناطق؛ ضغط متساوٍ وقابل للتعديل |
| التجاعيد | توازن الشد على طول عرض النسيج | توجيه الويب؛ حالة الأسطوانات |
| Curl | توازن التوتر بين الفيلم والركيزة | مناطق الشد المتماثلة؛ المواد المتطابقة |
| انفصال الطبقات | وزن الطبقة ومدة المعالجة | قياس دقيق لكمية المادة اللاصقة؛ خطة معالجة يتم الالتزام بها فعليًّا |
| خطوط فضية | حالة سطح أسطوانة الضغط | جدول صيانة الأسطوانات |
هذا الجدول عبارة عن توجيهات تشخيصية، وليس قائمة مراجعة يجب إنجازها دفعة واحدة. اعمل من الأعلى إلى الأسفل، وقم بتغيير واحد في كل نوبة عمل، وسجل ما تم تغييره.
قم بتغيير متغير واحد في كل مرة. يصبح من الصعب تحديد سبب عيب ما — الذي قد يكون له أربعة أسباب محتملة — إذا قمت بتعديل الشد والحرارة والسرعة خلال نفس الوردية. وبعد أي تغيير في الفيلم أو الركيزة، تصبح الإعدادات السابقة مجرد اقتراحات وليست حقائق: قم أولاً بتشغيل شريط تجريبي قصير.
ويمتد هذا الأسلوب التجريبي ليشمل عملية الشراء نفسها. إن الاختبار الأكثر موثوقية لتقييم جهاز التغليف الجديد هو تشغيله على الركيزة الخاصة بك، وعلى الفيلم الخاص بك، وبوزن الطبقة المستهدف، قبل إتمام عملية الدفع. ومن السهل التمييز بين مصنعي الآلات الذين يقدمون تجربة ما قبل الشحن على مواد العميل — مصحوبة بفيديو أو بشاهد مباشر — وأولئك الذين لا يقدمونها.
الجانب التجاري: السعة، المعالجة، والنقد
إذا أعدت قراءة هذه السلسلة، فستجد أن حسابات الاستثمار تتضح من تلقاء نفسها. عملية المعالجة هي رأس مال متداول. فكل لفة خالية من المذيبات تبقى في غرفة المعالجة لمدة يوم إلى يومين تمثل مواد وحبر ووقت تشغيل الآلة ومساحة أرضية لا يمكن إصدار فاتورة بها بعد. كما يجب أن توجد غرفة المعالجة في مكان ما داخل مبنى تعتقد بالفعل أنه ممتلئ. أما الخطوط الحرارية فتتخطى هذا العنصر الزمني تمامًا، ولهذا السبب يمكن للمُصنِّع الذي يعتمد على سرعة الإنجاز أن يحدد أسعارًا للمشاريع لا تستطيع الخطوط الرطبة تقديمها. معدلات السرعة تعني تكلفة الوحدة. إن الطبعة الكبيرة التي يتم تسعيرها على أساس سرعة ميكانيكية تبلغ 450 م/دقيقة، ويتم إنتاجها على خط تصفيح بسرعة 400 م/دقيقة، توفر سعة أقل بنحو 11 في المائة مما وعدت به جدول البيانات. وتتكرر هذه الفجوة كل ساعة يتم فيها تشغيل العمل. الطاقة هي تكلفة ثابتة تبدأ قبل بيع أول متر. وتنوع العمليات هو استراتيجية السعة. نادرًا ما يتمكن المُصنِّع الذي يضم دفتر طلباته مزيجًا من عمليات الطباعة الطويلة على الأفلام/الأفلام مع أعمال ورقية فاخرة من حين لآخر من تكييف آلة واحدة مع كلا النوعين. النموذج الشائع هو خط إنتاج خالٍ من المذيبات كمحرك للحجم الكبير وآلة حرارية كعينة للإنتاج قصير المدى.
عند تقييم قائمة الموردين المختارين، هناك خمسة أسئلة تتجاوز مجرد ما ورد في الكتيب الترويجي. ما هي المواد الأساسية التي يمكن للخط أن يقوم بتغليفها فعليًّا؟ ما هي السعة التي يتحملها عند وزن الطبقة المطلوب؟ كيف يتم ترتيب مناطق الشد؟ ما هو اختبار القبول؟ وما هي متطلبات الإمداد الكهربائي؟ على سبيل المثال، تنشر مجموعة آلات التغليف من KETE أرقام السرعة لكل طراز، كما تدرج عرض اللفافة بمقاسات 1050 و1250 و1350 ملم (مجموعة آلات التغليف). تشمل هذه السلسلة خطوط إنتاج ذات طبقتين وثلاث طبقات بدون مذيبات، بسرعة ميكانيكية تبلغ 450 م/دقيقة وسرعة تصفيح تبلغ 400 م/دقيقة. تعمل آلات الربط الجاف بسرعة تتراوح بين 150 و250 مترًا في الدقيقة، ويغطي خط البثق الذي تبلغ سرعته 150 مترًا في الدقيقة الأقمشة غير المنسوجة والهياكل الوظيفية. مهما كانت العلامة التجارية التي تختارها، ركز المحادثة على تلك الأسئلة الخمسة، وستتطابق الأرقام الواردة في ورقة القبول مع الأرقام الواردة في فاتورتك.
إذا كنت ترغب في الحصول على رأي ثانٍ بشأن أي من هذه المعايير، فإننا نقوم بتشغيل الآلات المختارة على المواد الخاصة بك قبل الشحن، ونقدم ضمانًا لكل وحدة لمدة لا تقل عن سنة واحدة، قابلة للتمديد إلى سنتين في طرازات محددة (عمليات التشغيل التجريبية قبل الشحن).
احجز تجربة ما قبل الشحن
يرجى إحضار الفيلم والركيزة ووزن الطبقة. نقوم بتشغيل الآلة على المواد الخاصة بكم قبل الشحن، والأرقام الواردة في ورقة القبول الخاصة بكم هي التي نوقع عليها.
حجز موعد لتجربة تجريبيةالمراجع
- جامعة نوبيلوس. «كيفية إعداد خط إنتاج العبوات المرنة المثالي: اختيار طريقة التغليف باللامينات». 2024. nobelusuniversity.com
- Enercon. «أفضل الممارسات والتطورات في مجال التصفيح بدون مذيبات». بدون تاريخ. enerconind.com
- PostPress. «أسئلة وأجوبة: المشكلات الشائعة في عملية التغليف باللامينات». 2015. postpressmag.com
- Signs101.com. «مشكلة الفقاعات في عملية التغليف بالبلاستيك». 2023. signs101.com