 ZH
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 MS

在要求嚴苛的工業柔版印刷領域中,精準度不僅是一項目標,更是操作可行性的先決條件。網紋輥是衡量此精準度的主要指標,亦是油墨輸送系統中至關重要的計量元件。網紋輥可被視為微觀層面的流體動力學機制,其中體積、表面張力與機械壓力等變因相互作用,共同造就均勻的印刷圖像。
本指南針對網紋輥的性質、用途及選用標準,提供一套詳盡的分析模型,以確保技術操作人員與生產經理能善用製造設備,透過做出明智的決策來優化營運流程。
什麼是網紋輥?
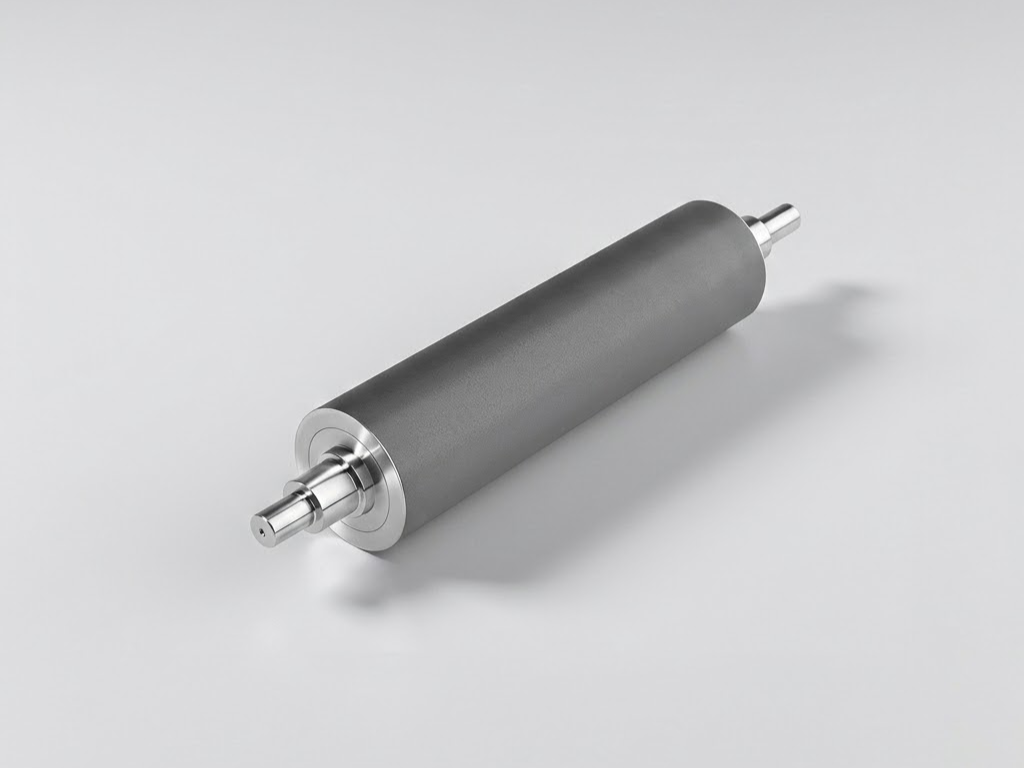
網紋輥是一種特殊的圓柱體,通常由鋼或鋁製成的芯軸構成,其表面會鍍鉻,而在現代應用中,更常見的是採用雷射雕刻的陶瓷表面。其表面佈滿高密度的微觀網格——即經過精密設計的凹槽——這些凹槽的設計旨在將特定且精確計量的油墨轉移並輸送至印版上。
網紋輥的研發,源於早期柔版印刷機的變動性問題——當時的印刷機採用粗糙的橡膠輥,無法精確控制墨量。在現代環境中,網紋輥通常被稱為柔版印刷機的「心臟」,這個比喻突顯了它在確保墨水持續、有節奏地流動以滿足高速生產需求方面的關鍵作用。若無網紋輥所提供的供墨一致性,柔版印刷製程將容易受到色密度與圖像清晰度失控變化的影響,也將無法滿足現代包裝與標籤產業對高品質的要求。
網紋輥在技術上以其蝕刻特徵為主要標誌。無論是透過機械工具蝕刻,還是採用高解析度光纖雷射,其目標皆在於創造出均勻的幾何紋理。這些網點極其微小,肉眼無法辨識,但它們的整體功能卻決定了價值數百萬美元的印刷批次能否成功。
網紋輥在印刷過程中的運作原理
網紋輥的功能循環是一個四步驟的過程,用以描述網紋輥基於機械平衡所發揮的作用。該循環首先是將油墨浸入或塗佈至網孔中,接著是定量階段、轉移階段,最後是恢復階段。
上墨: 網紋輥在旋轉時,要麼浸沒於墨槽中,要麼在高性能生產環境下,透過帶有隔間的刮刀系統供墨。在當代的高速印刷製程中,基本的墨槽輥可能無法有效抵消高速旋轉所產生的物理效應。當印刷機速度超過每分鐘 500 公尺時,網紋輥的旋轉速度會形成強大的離心屏障;實際上,微孔內所含的空氣會形成一層緩衝層,從而防止流入的油墨被擠出。
隔室系統透過控制封閉腔體內的靜水壓力,從而解決了此問題;此機制實質上是將流體擠入細胞中,以達到 100% 飽和狀態。然而,流體環境中的這個關鍵組件容易受到干擾。當泵浦壓力或油墨黏度未經適當控制時,可能會導致腔室內的油墨產生湍流。這種湍流會引起空氣卷入,形成微觀氣泡,這些氣泡會在最終基材上呈現為針孔或白點,這正是油墨未能滲透至單元底部所致。因此,實現層流且加壓的流動狀態,其重要性與蝕刻本身同樣關鍵。
修訂: 這是計量過程中最重要的階段。在分室式系統中,後導刀是主要的計量元件。此導刀通常由鋼材或高科技聚合物製成,並以特定角度設置於旋轉的網紋輥上。導刀會清除所謂「平坦區域」(即網格之間的平坦表面)上所有多餘的油墨,僅將油墨保留在凹陷的網格中。這確保了網紋輥上殘留的油墨量,精確等同於網格的總容積。
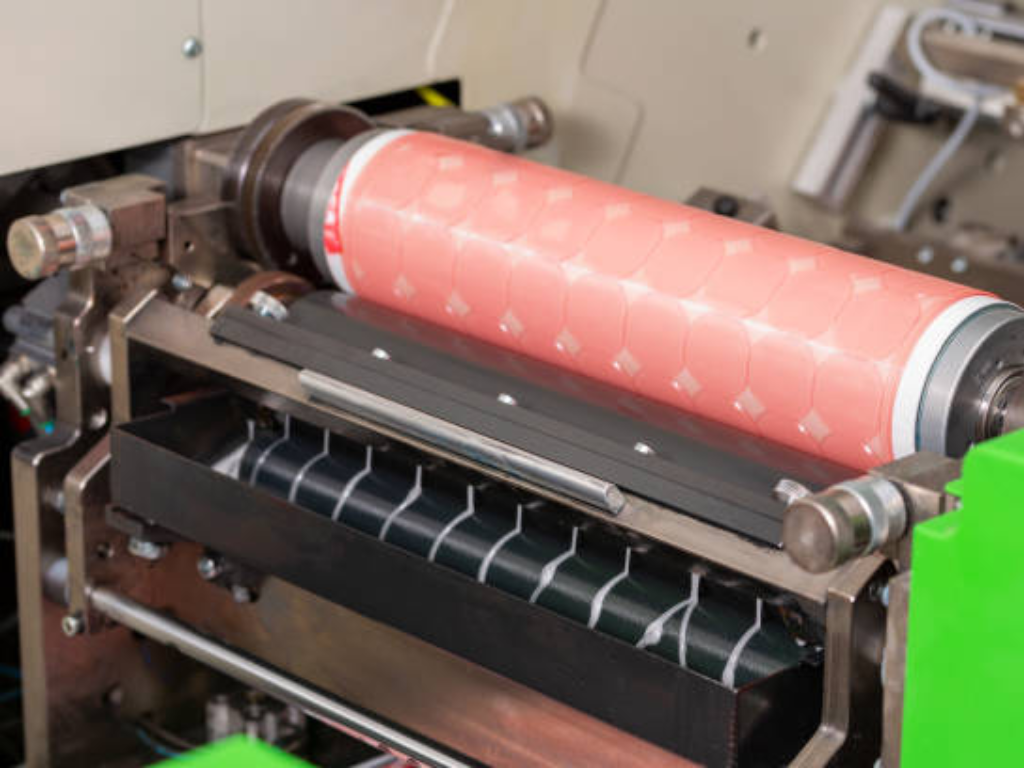
轉帳: 隨後,經計量的油墨會與柔性印版上的凸起圖像區域接觸。透過表面張力與壓合壓力的綜合作用,每個墨槽中的一部分油墨會被排出並沉積在印版上。值得注意的是,轉印率絕不會達到 100%;通常只有 60% 至 80% 的油墨體積會被轉印,此參數稱為「釋放效率」。
恢復: 一旦完成轉印,滾筒將恢復朝向上墨站旋轉。任何未被轉印的剩餘油墨應保持液態,以確保油墨轉印效果一致,並避免油墨在網胞內乾燥、造成網胞堵塞,進而降低滾筒在後續旋轉過程中的有效容積。
這是一個每小時重複數千次的機械循環。正是印刷機的穩定性——也就是窄幅網紋輥芯的剛性,以及壓力調節系統的精準度——才使得這種微觀轉印能在數英里的基材上保持恆定。
主要技術參數:LPI、BCM 及網格幾何形狀
該產業採用一系列標準化測量方法來評估網紋輥的性能。這些參數可用於預測油墨的行為及色彩的再現效果。
網線數(LPI)與油墨體積(BCM)的比較
在選擇網紋輥時,需權衡的關鍵在於線數(以每英吋線數,即 LPI 為單位)與油墨體積(以每平方英吋十億立方微米,即 BCM 為單位)之間的關係。
每線性英吋內雕刻角度所含的網點數量,稱為線數(LPI)。LPI 數值越高,網點就越小且越密集。要重現細微細節、漸層以及高解析度的網點圖,必須採用較高的 LPI,因為較高的 LPI 能為印版上的細小網點提供更穩固的支撐。
墨量(BCM)是指特定區域內各色塊理論容量的總和。BCM 值越高,所需的墨膜厚度就越大,這在需要呈現粗體、實色色塊及厚塗層的情況下尤為重要。
兩者之間呈反比關係:LPI 值越高,每個網點的物理空間就越小,這本質上限制了可達成的最大 BCM。舉例來說,200 LPI 的滾筒可能具有 10.0 的 BCM 以支援高網點覆蓋率,但在高解析度工藝印刷中使用的 1200 LPI 滾筒,其 BCM 則可能僅有 1.8。若平衡設定不當,將導致印刷污點(網點使用過多油墨)或色彩褪色(油墨量不足)。
細胞的角度與形狀
網格的幾何形狀決定了墨水的釋放方式,以及滾筒與刮刀之間的相互作用。最常見的角度是 60 度(六邊形),此角度能使網格排列得最為緊密,並在最大表面積下攜帶最少的墨水。
儘管如此,為解決某些工業問題,也開發了特殊的幾何形狀。例如,採用 30 或 45 度的角度,以避免莫爾紋的產生,即網紋輥網眼與印刷版網點之間產生的光學干涉。此外,為將油墨湍流與高速噴濺現象降至最低,已設計出長條狀或槽狀的網紋結構,包括 GTT(基因轉移技術)或 S 形設計。這些形狀能讓油墨更自由地流動,實際上形成一種「油墨接力輸送」的效應,使油墨在網紋單元之間更順暢地流動,從而確保在高離心力下仍能形成均勻的油墨膜層,並能處理更大的油墨流量。
探討主要類型:鍍鉻網紋輥與陶瓷網紋輥
網紋輥的使用壽命及其與各種油墨化學成分的相容性,取決於輥體的材質組成。
業界標準是鍍鉻(鋼製)滾筒。其製造過程是先對鋼芯進行機械雕刻,再鍍上一層薄薄的工業級鉻層,以防止磨損和腐蝕。鍍鉻滾筒雖具成本效益,但存在嚴重限制。機械蝕刻工藝無法達到現代高解析度印刷所需的高 LPI 數值。此外,鉻的硬度不及陶瓷,也就是說,這些滾筒會因刮刀的持續摩擦而容易磨損,導致墨量隨時間逐漸流失。
最新一代的尖端技術是陶瓷網紋輥。這些輥體是透過熱噴塗工藝,將高密度氧化鉻陶瓷塗層施加於不鏽鋼或鋁基材上。塗層施加完成後,陶瓷表面會被拋光至鏡面光澤,並使用高精度二氧化碳或光纖雷射進行雕刻。陶瓷輥的維克氏硬度遠高於鋼材,因此具備卓越的耐磨性。這種穩定性確保了即使經過數百萬次印製,BCM 仍能保持穩定。此外,透過雷射雕刻可實現超過 1500 LPI 的線數,從而使現代軟包裝能達到照相級的印刷品質。
| 特色 | 鍍鉻(鋼) | 陶瓷(氧化鉻) |
| 表面硬度 | 約 700 維克氏硬度 | 1200 – 1300+ 維克氏硬度 |
| Max Line Screen (LPI) | 最高 500 LPI | 高達 1500+ LPI |
| 墨水釋放效率 | 中等 | 優質(高表面能) |
| 耐磨性 | 低(易受劃痕影響) | 極佳(極長壽) |
| 初期成本 | 經濟 | 增加投資 |
| 長期 投資報酬率 (ROI) | 低(需頻繁更換) | 高(多年來 BCM 數值穩定) |
選購策略:如何根據您的印刷需求進行選擇
選擇網紋輥是一項策略性流程,旨在將技術能力與基材的物理特性及油墨的化學特性相協調。若無法使這些變數相互匹配,將導致調機時間延長並造成浪費。
基材的選擇
BCM 規格的主要決定因素是基板的孔隙率與表面能。
多孔基材:未經塗佈的紙張或瓦楞紙會吸收大量油墨。為抵銷這種吸收作用並呈現鮮豔的色彩,必須採用較高的 BCM(即較低的 LPI)。
非多孔基材:薄膜(PE、PP、PET)及箔片不具吸墨性。墨水會停留在這些材料的表面上。因此,應採用較小的 BCM(即較高的 LPI),以確保墨水不會失控擴散,進而導致網點增益及影像銳度下降。
墨水相容性
無論是水性、溶劑型還是紫外線固化型,油墨的化學特性都會影響油墨從墨槽中釋出的過程。
水性油墨較易受表面張力影響,因此可能需要進行塗層處理或採用特定幾何結構,以確保油墨能從單元中徹底清除。
UV油墨的黏度要高得多。其較高的光密度源於油墨本身較為濃稠,因此所需的網紋輥 BCM 值需略高於溶劑型油墨。
溶劑型油墨乾燥速度極快;因此,應選擇適當的網紋輥,以確保油墨在轉移過程中不會在網格中開始乾燥,否則將導致鬼影或網點不均。
故障排除:探討網紋輥性能與常見印刷瑕疵之間的關聯
雖然理論上選定參數可與基材及油墨的化學特性相匹配,但在高速印刷與柔版印刷的工業實際應用中,往往會引入以視覺缺陷形式呈現的動態變因。唯有透過對網紋輥在高離心力作用下與油墨及印版之間相互作用的深入了解,才能有效排除這些問題。生產經理可藉由釐清此類缺陷的成因,區分機械故障與網紋輥規格不當所導致的問題。
網紋輥噴墨現象
高速 UV 柔版印刷中最令人困擾的缺陷之一,便是所謂「高品質網紋輥」會導致基材上形成不希望出現的墨滴,通常出現在印刷區域的前緣。這主要是刮刀與網紋輥壓合處的流體動力學失常所致。當網紋輥高速旋轉時,空氣會被困在微細網眼中。當這些微孔撞擊充滿油墨的腔室時,空氣便會被壓縮。當微孔通過刮刀下方時,壓力會突然釋放,導致油墨從微孔中噴出。這種現象在 UV 油墨中尤為常見,因為此類油墨黏度較高且表面張力較大。為減輕此現象,操作人員通常必須採用更複雜的網細胞幾何結構,例如 S 形或開放式溝槽蝕刻,這類設計能讓空氣更容易逸出,同時避免將油墨擠出。
莫爾紋
莫爾紋是一種幾何干涉圖案,當兩種週期性結構——網紋輥的網格與印版網屏上的網點——未能對齊時便會產生。這會在印刷品上形成令人分心的水印或波浪狀效果。防止莫爾紋的終極技術準則是「3.5:1 至 5:1 比例法則」。這意味著網紋輥的網線數(LPI)必須至少為印版網點頻率的 3.5 至 5 倍。舉例來說,在印刷 150 線網點圖像時,建議使用 600 至 750 LPI 的網紋輥。當此比例過低時,印版網點可能會物理性地沉入網紋輥網眼(即所謂的「網點下陷」),導致油墨吸附不均勻並產生視覺干涉。
鬼魂現象
機械性重影是一種淡而重複的影像,會出現在不該出現的位置,通常反映了前一版面配置中曾存在的實色區域。就網紋輥而言,這通常是「墨水供應不足」的徵兆。當網紋輥在首次將油墨轉移至印版後,其網孔無法迅速獲得足夠的補充,或是部分油墨在網孔底部已部分乾燥(堵塞)時,便會發生這種情況。當網紋輥無法在一次旋轉內恢復 100% 的墨量時,下一次轉移的墨量會較少,從而形成前一影像的殘影。解決殘影問題可分兩步進行:提高隔室式系統的墨量流量,並進行深度化學清潔,以確保網格單元中理論上的 BCM 所有微米級空間皆可隨時使用。
然而,技術參數本身並無法防止視覺干擾,除非印刷機在結構上具備阻尼設計。KETE 的工程理念指出,網紋輥不能被視為獨立的零件。即使是最精細的雕刻,當輥芯產生偏移時,仍會受到所謂的「齒輪震顫」或套准誤差的影響。我們的 柔版印刷機 其設計採用超高剛性心軸與高精度壓力調節系統,以消除振動——這正是影響轉印一致性的主要障礙。KETE 機械能穩定機械環境,確保網輪即使在最高生產速度下,仍能維持微觀平衡。
保養與維護:減少損傷及清潔要訣
網紋輥是一種高精度儀器,卻必須在嚴苛的工業環境中運作。其最大的敵人是機械衝擊與乾涸的油墨。由於網孔壁極其微小(寬度往往僅有幾微米),因此極為脆弱。只要與硬質表面發生一次碰撞,便可能壓碎這些網孔壁,形成永久性的「平斑」或 雕刻的「指紋」 這會在之後的每一張印刷品中顯現為瑕疵。
清潔規範 這是網紋輥維護的基石。若讓油墨在網眼中乾燥,輥體的有效網目體積(BCM)將會降低,從而導致難以診斷的色差。維護工作應採取分級方法:
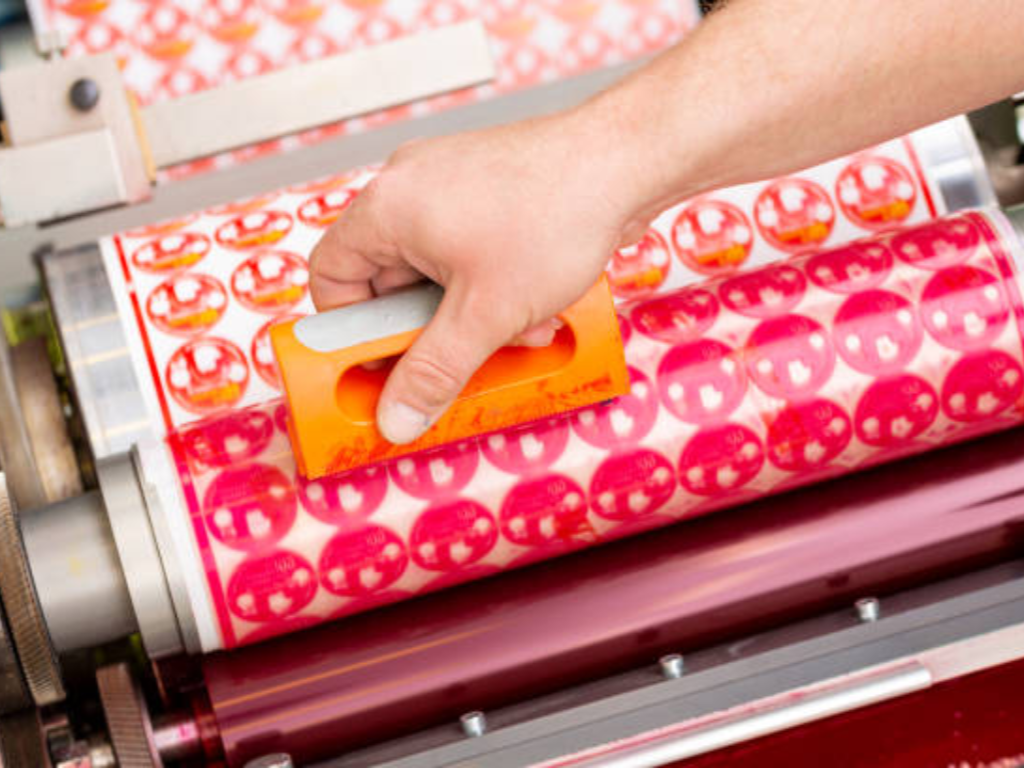
每日清潔: 印刷完成後,必須立即使用專用的化學溶劑清潔滾筒。使用不鏽鋼或黃銅刷(視滾筒材質為陶瓷或鉻而定)進行手工刷洗,有助於清除濕墨。
化學浸泡: 應定期使用深層清潔凝膠處理滾筒,讓凝膠滲透至網格底部,以溶解頑固的樹脂殘留物。在飲料包裝領域中,清潔度至關重要,因此此步驟至關重要。
超音波或雷射清洗: 對於嚴重「堵塞」的滾筒,必須進行進階的離機清潔。超音波清洗槽利用高頻聲波產生空化氣泡,將乾涸的油墨從網孔中清除。近年來,雷射清潔已成為「黃金標準」,因為它利用脈衝雷射將乾涸的油墨氣化,且無需與脆弱的陶瓷壁產生物理接觸。
主動維護不僅僅是為了保持清潔;更是為了保障設備的投資報酬率。保養得當的陶瓷網紋輥可使用多年,反之,若疏於保養,則可能在數月內便失去使用價值。
常見問題
問:網紋輥的作用是什麼?
網紋輥的作用如同精密的計量儀器。其主要功能是舀取特定體積的油墨,並將其以穩定且均勻的墨膜形式輸送至印版上。藉由微觀蝕刻的網格,它能確保在整個生產過程中,每張印刷品的顏色與密度始終如一。
問:網紋輥的使用壽命有多長?
使用壽命在很大程度上取決於材質與保養情況。在專業保養下,陶瓷網紋輥的使用壽命通常介於 2 至 5 年(或數百萬轉)。相較之下,鍍鉻輥的耐用性遠低於陶瓷網紋輥,且由於其對刀片摩擦的抗性較低,通常需更早更換或重新雕刻。
問:哪種裝置負責刮除網紋輥上的油墨?
刮刀即是負責此項任務的裝置。它是一條薄而經精密研磨的鋼製或塑膠條,用以刮除滾筒「陸區」(表面)上的多餘油墨,僅將油墨保留於凹槽內,以確保精準的供墨量。
問:網紋輥是如何與印刷輥配合運作的?
這兩根氣缸透過同步轉移過程運作:
- 網紋輥與印刷(印版)滾筒相對旋轉。
- 透過物理接觸,網紋輥凹槽中的定量油墨會轉移到印刷版的凸起圖像區域上。
- 此轉印過程是由毛細作用與表面張力驅動,將油墨從滾筒的微小細胞轉移至印版表面,最後才印至承印物上。
結論
總而言之,網紋輥是印刷產業中確保柔版印刷製程具備可擴展性與重複性的關鍵元件。透過掌握 LPI、BCM 及網格幾何形狀的細微差異,並嚴格遵循維護時程表,製造商便能確保其印刷品質符合現代市場的嚴苛標準。然而,必須認識到網紋輥並非獨立運作。印刷批次的最終成功,取決於網輥品質與印刷機本身機械穩定性之間的協同作用。在高精度工程技術上進行投資——無論是計量組件還是容納這些組件的機械設備——都是在工業印刷的競爭環境中實現卓越營運的唯一永續途徑。


