 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

精度とは、要求の厳しい産業用フレキソ印刷の分野において単なる目標であるだけでなく、操業上の実現可能性のための前提条件でもあります。アニロックスローラーは、この精度を左右する主要な要素であり、インク供給システムにおける究極の流量制御要素でもあります。アニロックスローラーは、微視的なレベルにおける流体力学の仕組みとして知られており、体積、表面張力、機械的圧力の各変数が一体となって、均一な印刷画像を生み出しています。
本ガイドでは、アニロックスローラーの特性、用途、および選定基準に関する詳細な分析モデルを紹介しています。これにより、技術担当者や生産管理者が、製造設備を最大限に活用し、十分な情報に基づいた意思決定を行うことで、業務の効率化を図れるようにすることを目的としています。
アニロックスローラーとは何ですか?
アニロックスローラーとは、通常、鋼またはアルミニウム製の芯を基に作られ、その表面にクロムメッキが施されているか、あるいは近年ではより一般的になっているレーザー彫刻されたセラミック表面で覆われた特殊なシリンダーである。その表面には、微細なセル(精密に設計された窪み)が高密度に配置されており、これらは所定の正確な量のインクを印刷版に転写・供給するように設計されている。
アニロックスローラーは、かつて、インクの量を正確に制御できなかった粗末なゴムローラーを基盤としていた初期のフレキソ印刷機のばらつきを解決するために開発されました。現代の環境において、アニロックスローラーは一般にフレキソ印刷機の「心臓部」と呼ばれており、この比喩は、高速生産に必要な連続的かつリズミカルなインクの流れを確保する上でのその重要性を強調しています。アニロックスがもたらす塗布量の一貫性がなければ、フレキソ印刷プロセスは色濃度や画像の鮮明さにおいて制御不能な変動の影響を受けやすくなり、現代のパッケージングおよびラベル業界が求める高品質の要件を満たすことはできないでしょう。
アニロックスは、その彫刻によって技術的に特徴づけられます。機械工具による彫刻であれ、高精細ファイバーレーザーによるものであれ、均一な幾何学的パターンを形成することが目的です。これらのセルは肉眼では見えないほど微小ですが、その全体的な機能こそが、数百万ドル規模の印刷ロットの成否を左右するのです。
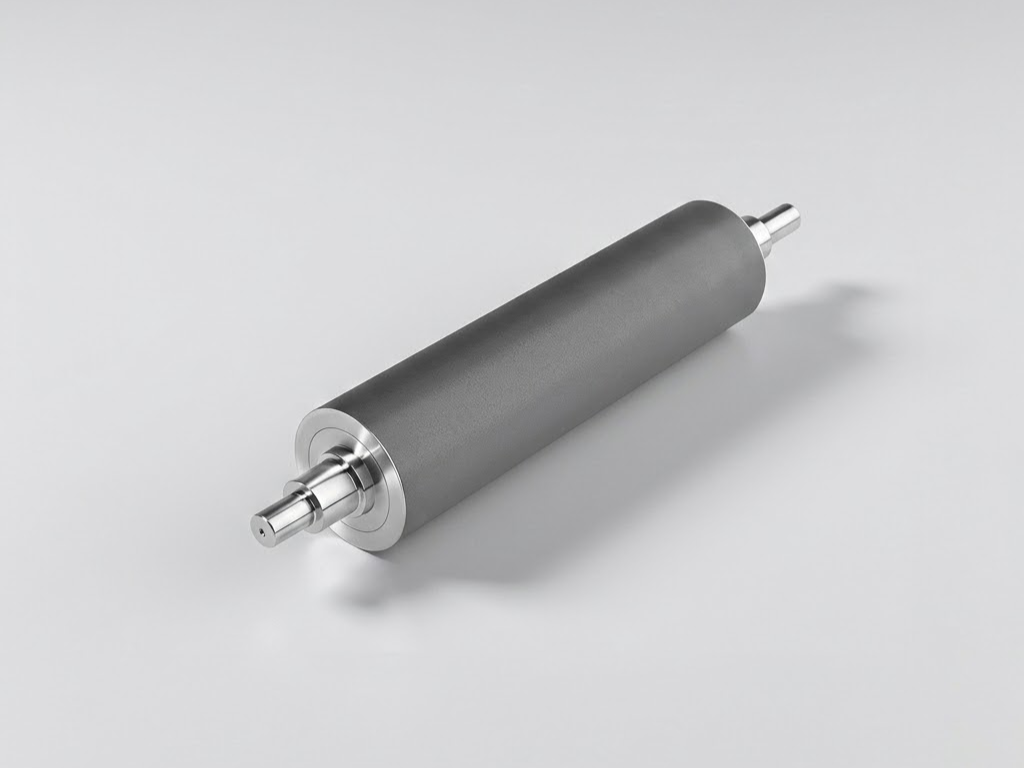
印刷工程におけるアニロックスローラーの仕組み
アニロックスローラーの機能サイクルは、機械的平衡に基づいてアニロックスの役割を説明する4段階のプロセスです。まず、インクをセルに浸漬または塗布することから始まり、次に計量段階、転写段階、そして最後に回復段階へと進みます。
インク塗り: アニロックスローラーは、回転しながらインク槽に浸漬されるか、あるいは高性能な設定では、チャンバー式ドクターブレードシステムを介してインクが供給されます。現代の高速印刷プロセスでは、基本的なインク槽ローラーだけでは、高速回転に伴う物理的現象に対処できない場合があります。印刷速度が毎分500メートルを超える場合、アニロックスローラーの回転速度は強力な遠心力による障壁を形成します。事実上、微細セル内に閉じ込められた空気がクッションとなり、流入するインクの変位を防ぎます。
チャンバー式システムは、密閉された空洞内の静水圧を制御することでこの問題を解決するものであり、これにより流体が細胞内に強制的に送り込まれ、100%の飽和状態が達成されます。しかし、流体環境におけるこの重要な要素は、外部からの干渉を受けやすいという弱点があります。ポンプの圧力やインクの粘度が適切に制御されていない場合、チャンバー内のインクに乱流が生じる可能性があります。この乱流により、空気の巻き込み(微細な気泡)が発生し、インクがセルの底部に到達していない最終基材上にピンホールや白い斑点として現れます。したがって、層流かつ加圧された流れを実現することは、彫刻そのものと同じくらい重要です。
編集: これは、インキ計量において最も重要な工程です。チャンバー式システムにおいて、トレーリングブレードが主要なメータリング手段となります。このブレードは通常、鋼製またはハイテクポリマー製であり、回転するアニロックスローラーに対して一定の角度で配置されます。このブレードは、いわゆるランド領域(セルの間の平坦な部分)にある余分なインクをすべて除去し、くぼんだセル内にのみインクを残します。これにより、ローラーに残るインクの量がセルの総容積と正確に一致することが保証されます。
転送: その後、計量されたインクは、フレキシブル印刷版の凸部と接触する。各セル内のインクの一部が、表面張力とニップ圧の作用によって排出され、版上に付着する。なお、インクの転写率は決して100%にはならない。通常、インク量の60%から80%が転写され、この値は「転写効率」と呼ばれる。
回復: 転写が完了すると、ローラーはインキステーションに向かって再び回転を開始します。転写されなかった未使用のインクは、安定したインク転写を確保し、セル内で乾燥して詰まりが生じ、その後の回転時にローラーの有効容積が減少することを防ぐため、液体の状態を保つ必要があります。
これは、1時間に数千回繰り返される機械的なサイクルです。印刷機の安定性、すなわちナローウェブ用アニロックスマンドレルの剛性と、圧力調整システムの精度によって、何マイルにも及ぶ基材全体にわたって、この微細な転写が一定に保たれるのです。
主要な技術パラメータ:LPI、BCM、およびセルの形状
この業界では、アニロックスローラーの性能を測定するために、一連の標準化された測定基準が用いられています。これらのパラメータを用いることで、インクの挙動や色の再現性を予測することができます。
線数(LPI)対インク量(BCM)
アニロックス選定におけるトレードオフは、線数(1インチあたりの線数、LPI)とインク量(1平方インチあたりの10億立方ミクロン、BCM)の関係にあります。
彫刻の角度における1線形インチあたりのセル数は、「ラインスクリーン(LPI)」と呼ばれます。LPIが高いほど、セルはより小さく、より密になります。微細なディテール、グラデーション、高解像度のハーフトーンを再現するには、高いLPIが必要となります。これは、高いLPIであればあるほど、印刷版上の微細なドットをよりしっかりと支えることができるためです。
インク体積(BCM)とは、特定の領域におけるセルの理論上の容量の合計を指します。BCMが大きいほど、必要なインク膜の厚みも大きくなり、これは太く均一な色面や厚塗りの場合に必要となります。
この2つの間には逆相関の関係があります。LPIが高いほど、1セルあたりの物理的なスペースは小さくなり、それによって達成可能な最大BCMが本質的に制限されます。例えば、200 LPIのローラーであれば、高い網点密度に対応するためにBCMを10.0に設定できますが、高精細プロセス印刷で使用される1200 LPIのローラーでは、BCMは1.8にとどまります。このバランスを誤ると、インクの付着過多による汚れた印刷(ドットがインクを過剰に吸収する)や、インクの量が不足して色あせた印刷(色味が薄くなる)といった問題が生じます。
細胞の角度と形状
セルの形状によって、インクの放出量や、ローラーとドクターブレードとの相互作用が決まります。最も一般的な角度は60度(六角形)で、この角度ではセルが最も密に配置され、少ないインク量で最大の表面積を確保することができます。
とはいえ、特定の産業上の課題に対処するために、特殊な形状も開発されてきました。その一例として、アニロックスセルと印刷版スクリーンのドットとの間の光学的干渉であるモアレ模様を回避するために、30度または45度の角度を採用することが挙げられます。さらに、GTT(Genetic Transfer Technology)やS字型デザインなど、細長い形状や溝状のセル構造が、インクの乱流や高速での飛散を最小限に抑えるために設計されています。これらの形状により、インクの流れがより自由になり、いわば「バケツリレー」のようなインク供給が可能となります。これにより、高い遠心力下でもセル間でインクがよりスムーズに流れ、均一なインク膜が確保されるほか、より多くのインク量を処理できるようになります。
主な種類を比較:クロムメッキアニロックスローラーとセラミックアニロックスローラー
アニロックスローラーの耐用年数および各種インクの化学的性質との適合性は、ローラーの材質構成によって決まります。
業界標準は、クロムメッキ(スチール)ローラーでした。これらは、スチール製の芯に機械彫刻を施し、摩耗や腐食を防ぐために工業用クロムを薄くコーティングして製造されます。クロムメッキローラーはコストパフォーマンスに優れていますが、重大な制限があります。機械的な彫刻工程では、現代の高精細印刷に必要な高いLPI(線数)を達成することができません。さらに、クロムはセラミックに比べて硬度が低いため、ドクターブレードとの絶え間ない摩擦によってローラーが摩耗しやすく、その結果、時間の経過とともにインク量が徐々に減少してしまいます。
最新の最先端技術として、セラミックアニロックスローラーがあります。このローラーは、溶射プロセスを用いて、ステンレス鋼またはアルミニウムの基材に高密度の酸化クロムセラミックコーティングを施すために使用されます。コーティング後、セラミックは鏡面仕上げに研磨され、高精度のCO₂レーザーまたはファイバーレーザーで彫刻が施されます。セラミックローラーのビッカース硬度は鋼の何倍も高く、これにより卓越した耐摩耗性を発揮します。この安定性により、数百万回の印刷後もBCMが安定していることが保証されます。さらに、レーザー彫刻を用いることで1500を超えるLPIを実現でき、現代のフレキシブルパッケージングにおける写真品質の印刷が可能となります。
| 特集 | クロムメッキ(スチール) | セラミック(酸化クロム) |
| 表面硬度 | 約700ビッカース | 1200~1300+ ビッカース |
| マックス・ライン・スクリーン (LPI) | 最大500 LPI | 最大1500+ LPI |
| インク放出効率 | 中程度 | スーペリア(高表面エネルギー) |
| 耐摩耗性 | 低(傷つきやすい) | 優秀(極めて高い耐久性) |
| 初期費用 | 経済 | 投資額の増加 |
| 長期 ROI | 低(頻繁な交換) | 高(長年にわたりBCMが安定している) |
選定戦略:印刷ニーズに合わせた選び方
アニロックスローラーの選定は、技術的な能力と、印刷物の物理的特性およびインクの化学的性質とを整合させる、戦略的なプロセスです。これらの変数を適切に調整できないと、セットアップ時間の長期化やロスの発生につながります。
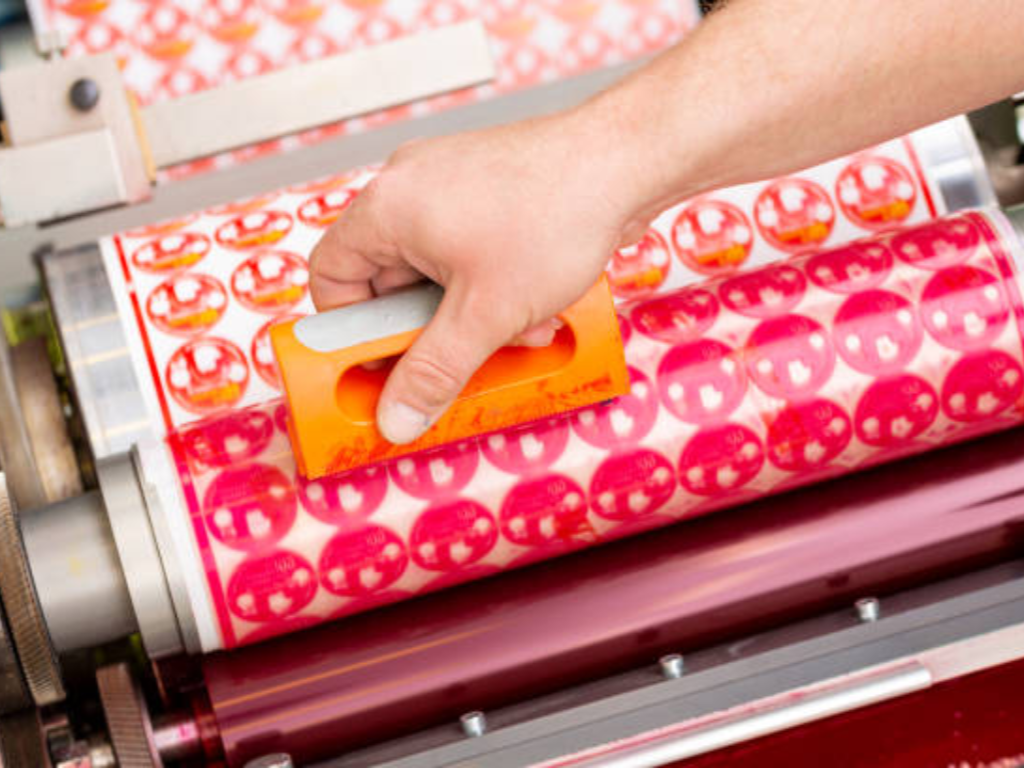
基板の選定
BCM要件の主な決定要因は、基板の多孔性と表面エネルギーである。
多孔質の基材:コーティングが施されていない紙や段ボールは、インクの大部分を吸収してしまいます。この吸収を相殺し、鮮やかな色を出すためには、より高いBCM(より低いLPI)が必要となります。
非多孔質基材:フィルム(PE、PP、PET)やホイルはインクを吸収しません。これらの素材では、インクは表面に留まります。そのため、インクが制御不能に広がってドットゲインが生じたり、画像の鮮明さが失われたりしないようにするには、BCMを小さく(LPIを大きく)することが望ましいです。
インクの互換性
インクの化学的性質(水性、溶剤系、UV硬化型など)は、セルからのインクの放出に影響を与えます。
水性インクは表面張力の影響を受けやすいため、セルから確実に洗浄できるよう、コーティングを施すか、適切な形状を採用する必要がある場合があります。
UVインクは粘度がはるかに高い。その光学密度が高いのは、インクがより粘稠であるためであり、そのため、溶剤系インクよりもBCMがわずかに高いアニロックスローラーが必要となる。
溶剤系インクは乾燥が非常に早いため、転写工程中にインクがセル内で乾燥し始めないよう、アニロックスを選択する必要があります。そうしないと、ゴーストやインクの塗布ムラが生じる恐れがあります。
トラブルシューティング:アニロックス性能と一般的な印刷不良の関連性
選定パラメータは理論上、基材やインキの化学的特性に合わせて調整できるものの、高速印刷やフレキソ印刷の現場では、視覚的な欠陥として現れる動的な変動要因が生じがちです。こうした問題の解決には、高い遠心力が作用する環境下におけるアニロックスローラーとインキ、および版との相互作用に関する専門的な知見が不可欠です。生産管理者は、こうした欠陥の原因を特定することで、機械的な故障とアニロックスローラーの仕様不備とを区別することができます。
アニロックス・スピッティング
高速UVフレキソ印刷における最も厄介な欠陥の一つは、いわゆる「高品質アニロックス」が、基材上、通常は印刷領域の前端部に望ましくないインク滴を形成してしまう現象です。これは主に、ドクターブレードとアニロックスローラーのニップ間における流体力学的な不具合によるものです。ローラーが高速で回転すると、微細なセル内に空気が閉じ込められます。これらのセルがインクで満たされたチャンバーに衝突すると、空気は圧縮されます。セルがドクターブレードの下を通過すると、圧力が急激に解放され、インクがセルから飛び散ります。これは、UVインクがより粘度が高く、表面張力も強いため、特に頻繁に発生します。これを軽減するため、オペレーターはしばしば、S字型やオープンチャネル型の彫刻など、より複雑なセル形状を採用せざるを得ません。これにより、インクを押し出すことなく、空気をより容易に逃がすことができます。
モアレ模様
モアレとは、アニロックスセルグリッドと印刷版のスクリーン上のドットという2つの周期的な構造が位置合わせされていない場合に生じる幾何学的な干渉パターンです。これにより、印刷物に目障りな透かし模様や波打ったような効果が現れます。モアレを防ぐための究極の技術的ルールは、「3.5:1~5:1の比率ルール」です。これは、アニロックス網目線数(LPI)が、版面のスクリーン周波数の少なくとも3.5倍から5倍でなければならないことを意味します。例えば、150線のスクリーン画像を印刷する場合、600~750 LPIのアニロックスが望ましいです。この比率が過度に低い場合、プレートのドットがアニロックスセルに物理的に沈み込み(いわゆる「ドットディッピング」)、インクの拾い込みが不均一になり、視覚的な干渉が生じる可能性があります。
ゴーストイング
機械的ゴーストとは、本来あるべきではない場所に現れる、かすかで反復的な画像のことで、通常は前の印刷レイアウトに存在していた塗りつぶし領域を反映したものです。これは、アニロックスローラーの場合、多くの場合「インク不足」の兆候です。これは、プレートへの最初の転写後にセルへのインク補充が十分に速く行えない場合、あるいはセル底部のインクの一部が部分的に乾燥(詰まり)てしまった場合に発生します。アニロックスが1回転でインク量を100%回復できない場合、次の転写では濃度が低下し、前の画像のゴーストが形成されます。ゴースト現象の解決には、チャンバー式システムでのインク流量を増やすことと、セル内の理論上のBCM(インク保持容量)を構成するすべての微細な空間が使用可能な状態になるよう徹底的な化学洗浄を行うという、2つの手順が必要です。
しかし、印刷機自体に構造的な減衰措置が講じられていない限り、技術的な比率だけでは視覚的な干渉を防ぐことはできません。KETEの設計理念では、アニロックスローラーを独立した部品として捉えることはできないとしています。マンデルがたわみやすい場合、どんなに精巧な彫刻であっても、いわゆる「ギアチャター」や見当ずれの原因となってしまいます。当社の フレキソ印刷機 これらの機械は、一貫した転写の最大の敵である振動を除去するため、超高剛性のマンドレルと高精度な圧力調整システムを採用しています。KETEの機械は機械的環境を安定させ、最大生産速度時であってもアニロックスロールの微細な平衡状態を保証します。
お手入れとメンテナンス:ダメージを最小限に抑える方法と掃除のコツ
アニロックスローラーは高精度な装置ですが、過酷な産業環境下で稼働しています。その最大の敵は、機械的な衝撃と乾燥したインクです。セルの壁は微細(幅がわずか数ミクロン程度の場合が多い)であるため、極めて壊れやすいものです。硬い表面に一度でも衝撃を受けると、これらの壁が潰れてしまい、永久的な「フラットスポット」が生じたり、 彫刻の「指紋」 それにより、その後のすべての印刷物に欠陥として現れてしまいます。
清掃手順 これはアニロックスローラーのメンテナンスにおける基本です。セル内部でインクが乾燥してしまうと、ローラーの実効BCMが低下し、診断が困難な色ずれを引き起こします。メンテナンスは、段階的なアプローチに従って行う必要があります:
毎日の掃除: 印刷終了直後、ローラーは当該インク専用の溶剤で洗浄する必要があります。ステンレス製または真鍮製のブラシ(ローラーがセラミック製かクロムメッキ製かによって異なります)を用いて手作業でこすることで、付着した湿ったインクを効果的に除去できます。
薬液浸漬: 定期的に、ローラーには、セルの底部に浸透して頑固な樹脂を溶解させるディープクリーニング用ジェルで処理する必要があります。これは、清潔さが最優先される飲料包装の分野において極めて重要です。
超音波洗浄またはレーザー洗浄: 著しく「目詰まり」したローラーについては、印刷機外での高度な洗浄が必要となります。超音波洗浄槽では、高周波の音波を利用してキャビテーション気泡を発生させ、セルから乾燥したインクを浮き上がらせます。最近では、パルスレーザーを用いて、壊れやすいセラミック製の壁面に物理的に接触することなく乾燥したインクを気化させるレーザー洗浄が、「ゴールドスタンダード」となっています。
予防保全は、単に清潔さを保つことだけでなく、設備の投資収益率(ROI)を守るためのものです。適切にメンテナンスされたセラミックアニロックスは数年も使用できますが、手入れを怠ったものはわずか数ヶ月でその機能を失ってしまう可能性があります。
よくある質問
Q:アニロックスローラーにはどのような役割がありますか?
アニロックスローラーは、精密な計量装置としての役割を果たします。その主な機能は、所定量のインクを取り込み、印刷版に均一で安定したインク膜を供給することです。微細な刻み目(セル)を用いることで、生産工程全体を通じて、すべての印刷物の色と濃度が均一に保たれるようにします。
Q:アニロックスローラーの寿命はどれくらいですか?
耐用年数は、材質やメンテナンス状況に大きく左右されます。セラミック製のアニロックスローラーは、適切な手入れが行われていれば、通常2年から5年(あるいは数百万回転)程度持ちます。一方、クロムメッキ製のローラーは耐久性がはるかに低く、ブレードとの摩擦に対する耐性が低いため、通常、より早い段階で交換や再彫刻が必要となります。
Q:アニロックスロールのインクを削り取る装置は何ですか?
この役割を担うのがドクターブレードです。これは、鋼またはプラスチック製の薄く精密に研磨された帯状の部品で、ローラーの「ランド」(表面)から余分なインクを拭き取り、くぼんだセル内だけにインクを残すことで、正確なインク供給を確保します。
Q:アニロックスローラーは印刷シリンダーとどのように連携して機能するのですか?
2つのシリンダーは、同期した移送プロセスで動作します:
- アニロックスローラーは、印刷(版)シリンダーに対して回転します。
- 物理的な接触を通じて、アニロックスセル内に計量されたインクが、印刷版の盛り上がった画像部分に転写されます。
- この転写は、毛細管現象と表面張力によって行われ、インクはローラーの微細なセルから版表面へと移動し、最終的に被印刷物に転写されます。
結論
要約すると、アニロックスローラーは、印刷業界におけるフレキソ印刷プロセスの拡張性と再現性を実現する決定的な構成要素である。LPI、BCM、およびセルの形状に関する微妙な違いを熟知し、厳格なメンテナンススケジュールを遵守することで、メーカーは自社の印刷品質が現代市場の厳しい基準を満たすことを保証できる。しかし、アニロックスローラーは単独で機能するものではないことを認識することが極めて重要である。印刷工程の最終的な成功は、アニロックスローラーの品質と、印刷機自体の機械的安定性との相乗効果にかかっています。計量部品と、それらを収容する機械の両方において、高精度なエンジニアリングに投資することこそが、競争の激しい産業用印刷業界において、卓越した運用を実現するための唯一の持続可能な道なのです。


