 ZH
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 MS

一瓶紅酒被端上桌,瓶頸處套著一個彩色套筒。服務生在第二道凹槽正下方剪開一條細窄的帶子,接著將套筒整片剝下。這個套筒就是「瓶塞套」,即覆蓋在軟木塞和瓶頸頂端的那層外罩。關於這個詞彙,需要澄清一點:本文所指的是瓶頸上的那層外罩,而非保健品膠囊或咖啡膠囊。
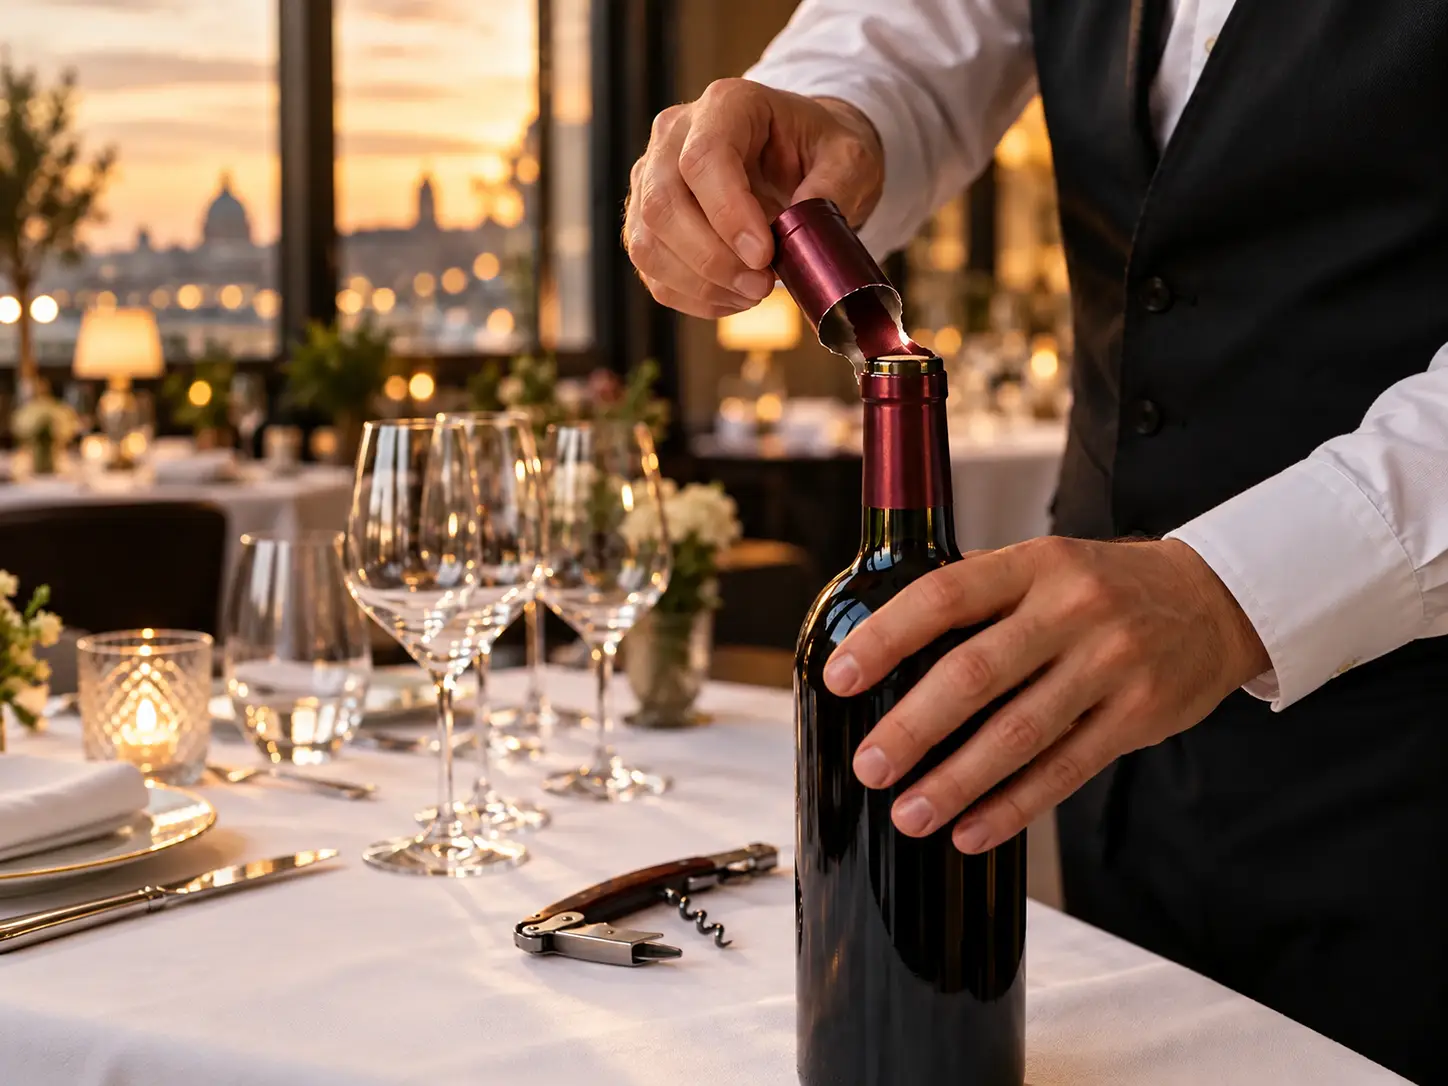
這種膠囊最初是用於防治害蟲。過去,窖藏的葡萄酒常需在窖中存放數年,而在此期間,裸露的軟木塞可能遭到囓齒動物和軟木蠹蟲的侵害,因此使用錫箔包裝能保持軟木塞的完整(維基百科(2026年)。這個瓶頸環還能接住倒酒時流出的第一滴酒,這正是為何切割線對任何倒酒的人來說都很重要。
這層封套並不會改變葡萄酒的品質。一旦軟木塞塞入瓶中,錫箔便不會對酒液產生任何影響,完全移除它也不會造成任何損害。它當今的功能更接近包裝,而非保存。它標示著這瓶酒自離開酒莊後便未曾開封,並印有酒莊的色彩與徽章。在法國,這甚至可能是一項法律要求,因為在法國國內市場銷售的葡萄酒必須貼有 CRD 稅務封套(維基百科(法語版), 2026).
這種材質的歷史值得了解,因為它能解釋今日酒架上陳列的酒款為何。錫箔曾以鉛為原料,直到研究顯示瓶口可能殘留有毒微量物質,並混入倒出的葡萄酒中。鉛在 1990 年代逐漸被淘汰。在美國,美國食品藥物管理局(FDA)自 1996 年起禁止在國內及進口葡萄酒瓶上使用鉛製錫箔(維基百科(2026年)。錫、鋁、熱縮塑膠及層壓材料已取代了它。
酒瓶瓶蓋的兩大類:收縮套標與預成型瓶蓋
架上的每顆膠囊都屬於以下兩大類之一,而其類別決定了膠囊在您手中會呈現何種狀態。第一類也是最常見的是收縮套管:這是一種由 PVC 或 PET-G 薄膜製成的管狀物,可鬆鬆地套在瓶頸上,經加熱後會收縮緊貼瓶身。家庭釀酒者會將其套上瓶頸,再用熱風槍加熱;而裝瓶生產線則會將其送入收縮隧道或旋轉機中處理。第二類是預成型瓶蓋,由多層複合材料、錫或鋁製成,並在工廠中捲製成固定且接縫處壓邊的形狀。預成型瓶蓋的形狀永遠不會改變。它滑入瓶頸後會緊密貼合,就像錫蓋套在果醬罐上那樣。將蠟澆淋在軟木塞上,則是一種完全跳過這兩大類的替代方法。
| 家庭 | 結構 | 開場方式 | 常見材料 |
|---|---|---|---|
| 熱縮套管 | 寬鬆管狀設計,可熱縮至頸部 | 撕下標籤,或沿第二道邊緣下方用刀切開 | PVC、PET-G |
| 預成型殼體 | 工廠壓接,固定形狀 | 刀切;無收縮工序 | 多層層壓板、錫、鋁 |
這兩類包裝雖都具備易開設計,但故障方式各不相同,且這些故障直接源於其結構。就收縮套標而言,若撕開舌片過於脆弱,就會導致半個套標仍黏在瓶身上。葡萄酒業界人士對此正是抱怨不已(Reddit r/wine, 2023)。收縮品質本身就是一個獨立的議題。手部溫度不均會導致皺褶,一位家庭釀酒者直言不諱地表示:「我的酒標效果很好,但酒帽卻會起皺。我使用熱風槍」 (釀酒談(, 2012)。貝殼雖能避免過熱的問題,卻無法收縮以掩蓋頸部奇特的形狀。
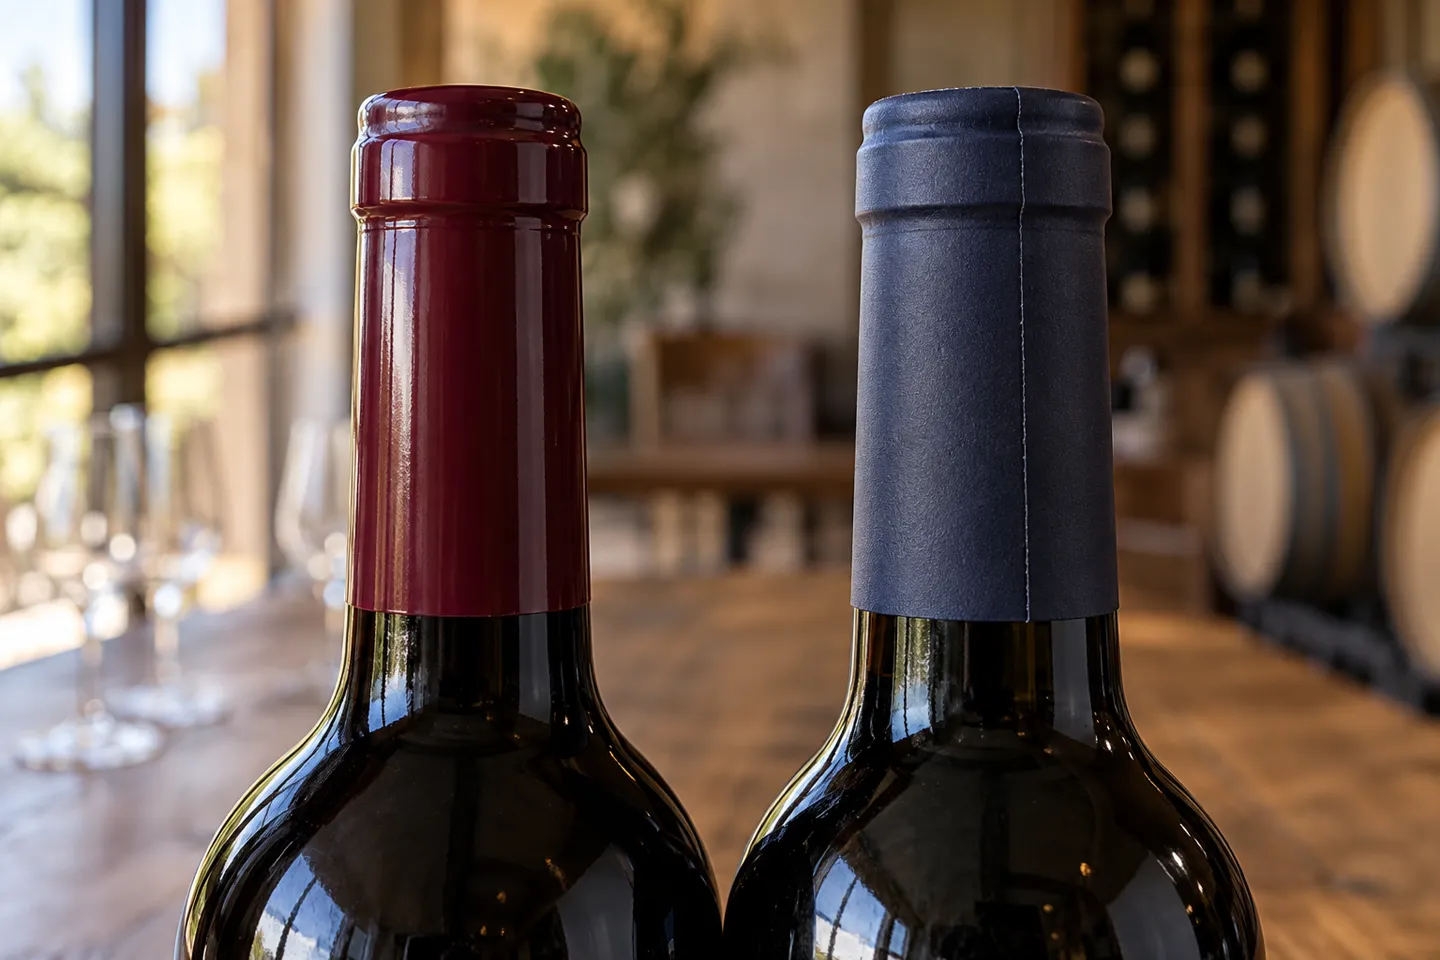
隨著年份的增長,情況會以某種特定方式產生變化。對於存放二十年或更久的酒瓶,鋁箔往往會與玻璃黏合在一起,因此打開前應先將整個瓶蓋完整地取下(Reddit r/wine(2016年)。侍酒師會在第二道唇緣下方、即滴水環處進行切割,以確保倒酒時流暢,並保持標籤外觀完整。
陳年酒瓶:開瓶前請將果皮完全剝除
在酒窖中陳放二十年,錫箔可能會與玻璃瓶身熔合。在插入開瓶器之前,請先將整個錫箔帽完全撕下;部分撕除的做法僅適用於年輕的葡萄酒。
與包裹葡萄酒瓶相同的熱縮技術,也能密封其他瓶口。熱縮封蓋用於封口香料罐、五加侖裝水瓶以及瓦斯鋼瓶。正是這項技術,讓封蓋工廠的產品銷售範圍遠不止於葡萄酒。
你真的需要膠囊嗎?相關爭議、規則,以及三種取得方式
近期,葡萄酒媒體對酒塞膠囊直言不諱。《葡萄酒愛好者》雜誌刊登了一篇題為〈酒塞膠囊必須淘汰〉的文章,主張它們毫無用處(《葡萄酒愛好者》(2022年)。《華盛頓郵報》指出瓶身鋁箔既浪費又令人困擾,並報導有酒莊已完全停用此設計(《華盛頓郵報》(, 2022)。這項批評確實有其道理。膠囊需要成本,它們在以極簡主義為賣點的包裝上增添了一層塑膠或鋁箔,而且當標籤撕裂時,還會讓服務人員感到困擾。
然而,市場非但沒有消失,反而呈現分化。法國國內葡萄酒若未附有 CRD 封套,便無法合法運送,因此這部分的需求由法律所規定(維基百科(法語版)(2026年)。氣泡酒需要一款頂部經特殊成型的瓶帽,這點是任何裸塞設計都無法取代的。在零售環節,防篡改設計依然至關重要。而在高價位區間,瓶帽即是品牌的展示畫布:色彩、徽章、質感,以及那種讓人直覺感受到「這瓶酒是禮物」的觸感提示。放棄使用瓶帽的酒莊,大多集中在日常消費級市場。頂級市場和法定產區則並未跟進。
是什麼將膠囊推出去的
- 永續發展的壓力與塑膠疲勞
- 按批量計算的每瓶成本
- 伺服器因分頁撕裂而感到沮喪
- 極簡主義的「玻璃優先」呈現方式
是什麼讓膠囊保持在裡面?
- 法國國內葡萄酒必須標示 CRD 稅務標籤
- 零售端的防篡改標記
- 香檳與氣泡酒的頂部成形
- 高價位區間的品牌畫布與贈禮提示
若您確實需要封口膠囊,共有三種取得方式,而數量決定了選擇。來自釀酒及包裝供應商的現成封口膠囊以整箱為單位出貨,可直接使用熱風槍或小型收縮機進行封口。這正是家庭釀酒者及極小規模酒莊的採購方式(釀酒超級商店(2026年)。客製化印刷膠囊可印上您的圖案,供應商會針對每種設計和尺寸設定最低訂購量,因此報價將取決於您的標籤數量與顏色。第三種選擇是自行製作膠囊。這是一項涉及經濟考量的生產決策,接下來的兩節將詳細說明實際所需的條件。
指定膠囊:材質、限制及應提出哪些要求
按材質分類:每種材質的實際表現
選擇膠囊材質,是選擇一種整體特性,而非單純的顏色。PVC 收縮套標是市場主流選擇。其成本最低,在適中溫度下即可緊密收縮並呈現光澤,因此在零售包裝中佔據主導地位。其弱點在於聲譽問題,因為 PVC 背負著環境負面形象,這正為反膠囊論點提供了養分。PET-G 套標的收縮特性與 PVC 相似,當永續性成為規格考量時,市場便傾向採用此類產品,其價格僅略高於 PVC。多層複合材質套標是由鋁箔與紙張或薄膜層層複合而成。它們能呈現出啞光且厚實的手感,因此被高端靜酒及多數香檳酒莊採用;由於凹版印刷紙張是複合材質的一部分,因此印刷效果極佳。錫製套標則因儀式感與成本因素而位居首選。無論預算多寡,在軟木塞上澆注蠟層都能達到相同的視覺效果。
無論哪種材料最終獲得您的採購訂單,實際生產該材料的生產線將決定該膠囊在大量生產時的成本。
根據您的材料選擇合適的線材在任何關於規格的討論中,都應提及一項歷史背景:鉛已不復存在,自 1996 年起在美國被禁止使用(維基百科(2026年)。如今談論「錫感」時,指的是錫或鋁,而非過去曾存在於那裡的金屬。
膠囊技術的局限:情境與界限
每種膠囊選項在特定範圍內皆能運作,一旦超出該範圍便會失效。這些失效情況的重複性極高,甚至可以製成表格。下表即是這份實用版本:依不同情境列出——哪些選項適用、何處會失效,以及在下單前可透過哪些檢查來及早發現問題。
根據情境選擇膠囊:適用性、限制及檢查要點
| 情境 | 更合身的選項 | 斷裂之處 | 下單前請先確認 |
|---|---|---|---|
| 居家釀酒,小批量 | 可手動加熱的 PVC 熱縮套管 | 熱風槍會造成不均勻的皺褶,金箔的情況最嚴重 | 設有通氣孔,適用於 30 或 33 公釐規格,在整箱訂購前請先測試十幾個 |
| 莊園裝瓶線 | 採用機械方式(旋轉式或隧道式)套覆的收縮套管 | 受熱不均會在底部邊緣呈現為皺褶 | 應根據薄膜類型調整隧道溫度與輸送帶速度 |
| 氣泡酒與香檳 | 多層複合材料外殼,頂部經成型處理 | 收縮膜無法形成蘑菇狀頂部 | 確認頂部成形模具及頸部直徑 |
| 圖書館館藏與過期出版物 | 寬鬆版外殼或可完全拆卸式設計 | 舊錫箔與頸部玻璃黏合在一起 | 針對較舊的瓶子,請指定可完全拆卸的開口 |
| 散裝水、瓦斯鋼瓶、香料罐 | 厚壁 PVC 或 PET-G 套管 | 葡萄酒級的測厚儀無法適用於工業用瓶頸 | 請指定實際頸部直徑,而非葡萄酒標準 |
| 炎熱的氣候與漫長的海上運輸 | PET-G 套管或多層複合材料外殼 | 低品質的 PVC 在經歷熱循環後會變得脆化 | 索取溫度循環測試資料 |
請將這份對照表視為操作指引,而非評判標準。「在訂購整箱前先測試一打」能讓您僅需支付一瓶的價格,便篩選出劣質的收縮膜批次。「根據收縮膜類型調整隧道溫度」則能區分出機製收縮膜與手工揉皺的收縮膜。收縮膜僅在狹窄的溫度範圍內收縮,而每種熱源在該溫度範圍內的作用方式各不相同。
下單前應向膠囊供應商詢問哪些問題
區分真正膠囊供應商與轉售商的關鍵在於具體問題。由於膠囊會接觸瓶口的注入口,請要求供應商提供符合您所在市場法規的食品接觸相關文件。請詢問薄膜的收縮溫度範圍以及供應商建議的熱源,然後將這兩項資訊與您的裝瓶線設備進行比對。請索取符合您瓶口規格的瓶頸配合表;多數軟木塞瓶口適用 30 或 33 毫米,但最終決定因素是您的瓶身,而非產品類別。關於客製化印刷,請詢問印版費用、每款設計的最低訂購量,以及在貴公司旺季時的交貨週期。最後,請確認哪些易開功能屬於標準配備,哪些屬於選配項目:如撕開式拉環、通氣孔、微孔壓痕及浮雕。若供應商能針對這五個問題提供具體數字,您便能要求其嚴格遵守這些數字承諾。
膠囊型 RFQ 檢查清單
- 貴公司市場所需的食品接觸相關文件;膠囊位於流動點處。
- 收縮溫度範圍及建議的熱源,需配合您的裝瓶線。
- 瓶頸尺寸對照表:膠囊直徑與瓶口規格;通常為 30 或 33 公釐,具體取決於您的瓶子。
- 客製化印刷的經濟考量:印版成本、每款設計的最低訂購量,以及您旺季時的交貨期。
- 易開設計選項:撕開式拉片、通氣孔、打孔、壓花,以及標準款與選配款。
從購買膠囊到自行生產:打造膠囊系列究竟需要什麼
何時自製膠囊值得(以及何時不值得)
無論是長期採購膠囊,還是自行生產,兩者皆屬合理之舉,且兩者之間的界線是可量化的。當每月消耗量遠遠超過客製化供應商設定的最低訂購量時,自行生產便開始顯現效益。在該產量下,您是以噸為單位採購 PVC 或多層複合材料,並自行進行加工,每顆膠囊的材料成本僅需幾分錢。當換線成本成為考量因素時,自行生產的效益會更顯著。對於每個年份都要重新印製設計圖的酒莊,或是服務數十家酒莊的加工商而言,廠內的一條生產線比供應商的排隊等候更具價值。但若由單一客戶主導產量、訂單呈現季節性波動,或是工廠在高峰期之間會閒置,則不值得投資。瓶蓋生產線是一項需要持續供料才能運作的資產。判斷「自製或外購」的關鍵在於:您在各種材料和瓶頸尺寸上的需求是否足夠穩定,足以維持其運作。
每顆膠囊背後的生產鏈
膠囊是一種經過印刷、裁切和成型處理的產品,生產線的流程也反映了這項順序。套管成型是整條生產鏈的起點:預先裁切好的 PVC 或 PET-G 薄膜以約 250 公尺/分鐘的速度縫合為管狀。凹版印刷以 150 至 180 公尺/分鐘的速度將圖案印製在薄膜或複合材料上,這正是膠囊印刷呈現出那種飽滿、如型錄般清晰銳利外觀的原因。分切工序以每分鐘約400至600公尺的速度,將印製好的卷材裁切成膠囊寬度。隨後,裁切站以每分鐘高達500刀的速度,將套管裁切成膠囊長度。成型是最後的加工步驟。標準的PVC或聚酯複合材料生產線每分鐘可機械成型160顆膠囊;高速生產線則為250顆;而配備頂部成型的香檳專用生產線則為130顆。
套管成形。 接縫處理,速度約為 250 公尺/分鐘級。
蝕刻印刷。 150 至 180 公尺/分鐘級。
按寬度分條。 400 至 600 公尺/分鐘級。
按長度裁切。 每分鐘最多可進行 500 次切割。
膠囊成形。 130 至 250 顆/分鐘(視生產線類型而定,採用機械式)。
在線檢測 並自動拒絕。
自動計數與包裝。
當您親眼看到材料在實際生產線上流動時,便更容易理解該製程流程。下方的影片展示了多層複合材料葡萄酒封口機如何以生產速度成型封口、添加 C 型沖孔與撕線,並進行燙金處理。
一台 KETE 多層複合材料葡萄酒封口機,正演示 C 型沖孔、撕線成形及燙金等工序。
完成上述成型與裝飾工序後,品質檢驗階段將在生產線上同步進行。機器視覺檢測系統會檢查每顆膠囊,並在包裝前自動剔除瑕疵品;同時,自動計數系統會將產出產品分裝成經過計數的批次。在經過檢測的生產線上,被剔除的產品絕不會進入客戶的紙箱中;而在人工生產線上,則需由人員在最後階段親手清點並目視檢查每顆膠囊。
標稱轉速、實際轉速與自動化之必要性
每台成型機都標示有兩個速度數值,而這兩者之間的差距正是產能規劃出錯的根源。現行生產線的公開數據,讓這道差距具體顯現。標準的 PVC 或多層複合材料生產線,銘牌標示每分鐘 160 顆膠囊,實際工作速度為 120 至 150;高速生產線銘牌標示每分鐘 250 顆,實際工作速度為 180 至 220;香檳生產線銘牌標示每分鐘 130 顆,實際工作速度為 100 至 120(葡萄酒封蓋機系列, 2026).
銘牌轉速與實際轉速
機械銘牌上標示的工作速度,即每分鐘的膠囊數量。
請根據作業速度進行規劃,並預留 20% 至 30% 的餘裕以因應換線作業。
這種謹慎並非出於悲觀。它正是香檳補瓶、瓶頸尺寸變更及標籤更換等作業實際產生的影響。若將此差異乘以整班次,所產生的差距足以買下一棧板瓶帽,或造成一棧板的損失。自動化正是縮小此差距的關鍵。透過具備自動剔除功能的線上檢測,品質檢查無需降低生產速度。自動計數功能消除了手動裝箱的環節,而這正是悄然限制生產線實際產量的瓶頸。在比較報價時,請向各家機器製造商詢問其設備在您所用材料及瓶頸尺寸下的實際工作速度,而非銘牌標示的數值。接著再詢問,從平頂瓶口切換至香檳瓶口的換線時間需耗費多少分鐘。
如何像經營者一樣解讀《Capsule Business》
趨勢頭條看似顯示市場正在萎縮,但營運商的帳簿在進行任何計算之前,已先將該類別進行區分。PVC 收縮套標支撐著日常消費級市場,該市場銷量龐大,且「反膠囊」論點在此處的衝擊最為強烈。多層複合材料外殼則主導高階與法規合規市場,在這些領域中,CRD 合規義務與香檳瓶口成型技術使需求保持結構性穩定。專為單一材料配置的生產線,無異於押注帳目中的一欄永遠不會變動。自 2022 年以來,這兩欄的走勢便一直呈反向發展。
自動化決策正是實際創造利潤的關鍵所在。檢驗、剔除與計數環節,決定了一間工廠是出售機器工時,還是出售合格膠囊。採用人工檢驗的生產線,其產能上限取決於計數台的運作速度;而採用自動檢驗的生產線,則能維持成型速度,並自動剔除不合格品,僅損失這些剔除的產量。
產能誠信是最後一項紀律。交貨承諾的關鍵在於實際作業速度,而非標稱產能。為換線作業預留的 20% 至 30% 緩衝空間,正是決定生產線能否如期完成進度,還是得為延誤找藉口的關鍵差異。那些僅憑標稱產能報價的操作員,雖能贏得訂單,卻會讓整班次陷入困境。
這正是從閱讀關於膠囊的知識,轉變為實際操作膠囊的關鍵時刻。我們在 KETE 打造膠囊生產線。產品範圍涵蓋 PVC 和 PET-G 收縮套管,以及多層複合材料外殼,包括香檳瓶蓋成型。該生產線將成型機與套管封口、凹版印刷、分切及裁切工序相結合。成型機的機械運行速度依生產線不同,分別為每分鐘 160、250 及 130 顆膠囊,並配備在線檢測、自動剔除及自動計數功能。該 葡萄酒封蓋機系列 此處列出本文中使用的數據。若您正根據自身的膠囊容量來評估生產線規格,我們的工程師將依據您實際的瓶頸來確定生產線規格,而非僅依循銘牌標示的規格。
參考文獻
- 維基百科。「葡萄酒瓶」。查閱於 2026 年。 wikipedia.org
- 《葡萄酒愛好者》雜誌。「葡萄酒膠囊必須淘汰。」2022年。 wineenthusiast.com
- 《華盛頓郵報》。「葡萄酒瓶上的鋁箔既浪費、又令人煩躁,且即將消失。」2022年。 washingtonpost.com
- 維基百科。「權利代表膠囊。」查閱於 2026 年。 wikipedia.org
- WinemakingTalk 論壇。「熱縮膠囊」。2012年。 winemakingtalk.com
- Reddit,r/wine。「Reddit 上的葡萄酒專家們,當看到某人的葡萄酒知識或習慣時,什麼會讓你們立刻感到不悅?」2023年。 reddit.com
- Reddit,r/wine。「正確去除錫箔帽的方法是什麼?」2016年。 reddit.com
- Winemaking Superstore。「葡萄酒瓶用 PVC 熱縮膠囊。」查閱於 2026 年。 winemakingsuperstore.com