 MS
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH

Pendahuluan
Kerosakan bilah doktor sebanyak 0.1mm dalam persekitaran pengeluaran berkelajuan tinggi boleh memotong 10,000 meter substrat pembungkusan, menukarkan potensi keuntungan menjadi sisa perindustrian. Ketepatan dalam persekitaran pembuatan moden bukan sekadar impian tetapi asas kelestarian ekonomi. Untuk mengekalkan kualiti cetakan yang unggul dan memanjangkan hayat bilah, pemahaman tentang nuansa mekanikal adalah penting. Dalam keadaan berkelajuan tinggi proses percetakan fleksografi dan percetakan gravur, bilah doktor cetakan adalah titik sentuhan mekanikal utama antara mekanik cecair yang kompleks dan substrat akhir. Komponen ini sering diabaikan kerana kelihatan ringkas, tetapi ia adalah penentu akhir ketebalan filem cat dan, oleh itu, integriti estetik dan fungsional produk yang dicetak.
Dengan peningkatan kadar pengeluaran dan permintaan jenama terhadap konsistensi warna mutlak yang semakin meningkat, penguasaan keunikan teknikal dalam pemilihan dan pelaksanaan bilah doktor cetakan telah menjadi bukan sahaja tugas pinggiran tetapi juga kemahiran penting bagi mana-mana perusahaan cetakan yang berdaya saing. Ini amat tepat apabila mengenal pasti keperluan khusus bilah doktor gravure berbanding bilah doktor untuk cetakan fleksografi, terutamanya apabila berurusan dengan dakwat abrasif.
Apakah Doctor Blade dan Mengapa Ia Penting dalam Percetakan
Doctor blade ialah jalur berketepatan tinggi, biasanya diperbuat daripada keluli atau bilah plastik polimer sintetik, yang digunakan untuk membersihkan lebihan dakwat pada permukaan licin silinder cetakan atau sel terukir pada roller aniloks. Tujuan utamanya ialah metring, iaitu proses memastikan hanya jumlah dakwat yang tepat dan telah ditetapkan tinggal dalam ukiran sebelum ia dipindahkan ke plat atau substrat.
Kepentingan elemen ini tidak dapat dibesar-besarkan. Pisau doktor dalam sistem fleksografi adalah pengawal isipadu. Tanpa kehadirannya, pemindahan dakwat akan tidak terkawal, mengakibatkan limpahan, ketumpatan tidak teratur, dan kehilangan sepenuhnya julat tona. Dari segi ekonomi, salah satu tuil kawalan kos utama ialah pisau doktor. Pengukuran yang betul akan menjimatkan pembaziran dakwat dan juga mengehadkan bilangan barangan tolak yang merupakan pembunuh keuntungan senyap dalam industri pembungkusan. Selain itu, bilah ini melindungi bahagian mesin cetak yang paling mahal: roller aniloks seramik atau silinder gravur yang diukir. Bilah yang dipilih atau tidak diselenggara dengan betul boleh menyebabkan parut kekal akibat zarah keras pada permukaan ini, yang mengakibatkan kerosakan peralatan yang dahsyat dan kos modal yang besar untuk menggantikannya.
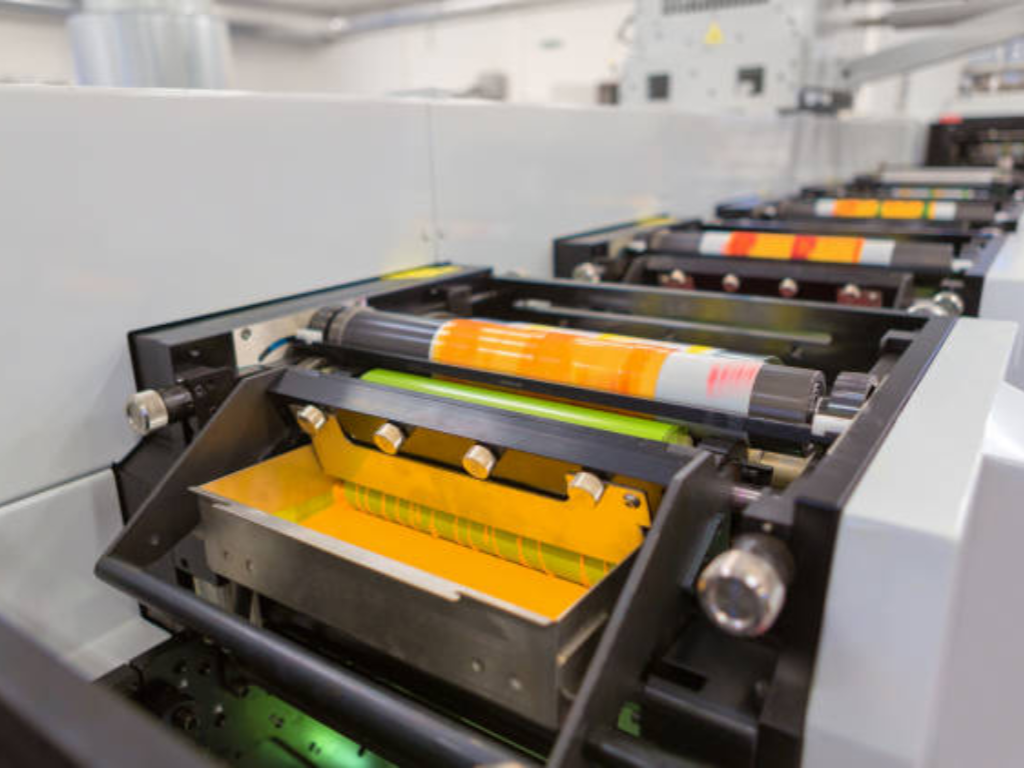
Prinsip Kerja: Bagaimana Doctor Blades Memastikan Ketepatan
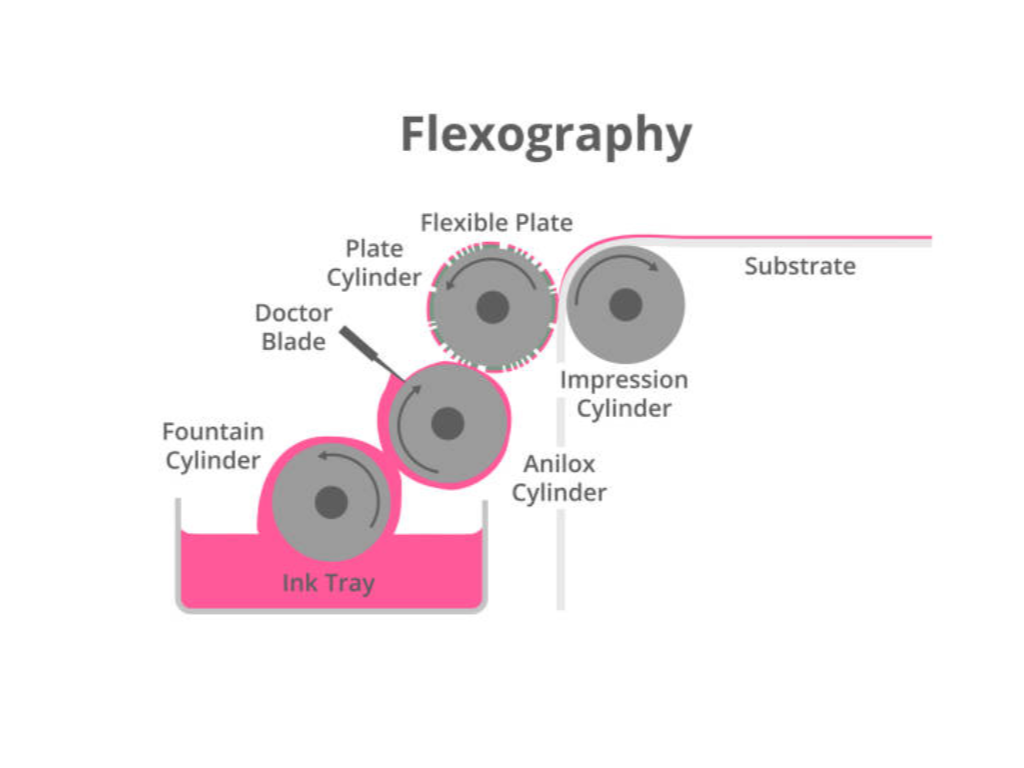
Kecekapan kerja bilah doktor adalah berdasarkan konsep sapuan mekanikal dan ricih cecair. Oleh kerana silinder cetakan berputar pada kelajuan tinggi, ia mengangkut dakwat berlebihan dari takungan dakwat ke plat cetakan. Untuk mericih lebihan ini, bilah doktor diset pada sudut sentuhan tertentu, biasanya 30 hingga 35 darjah.
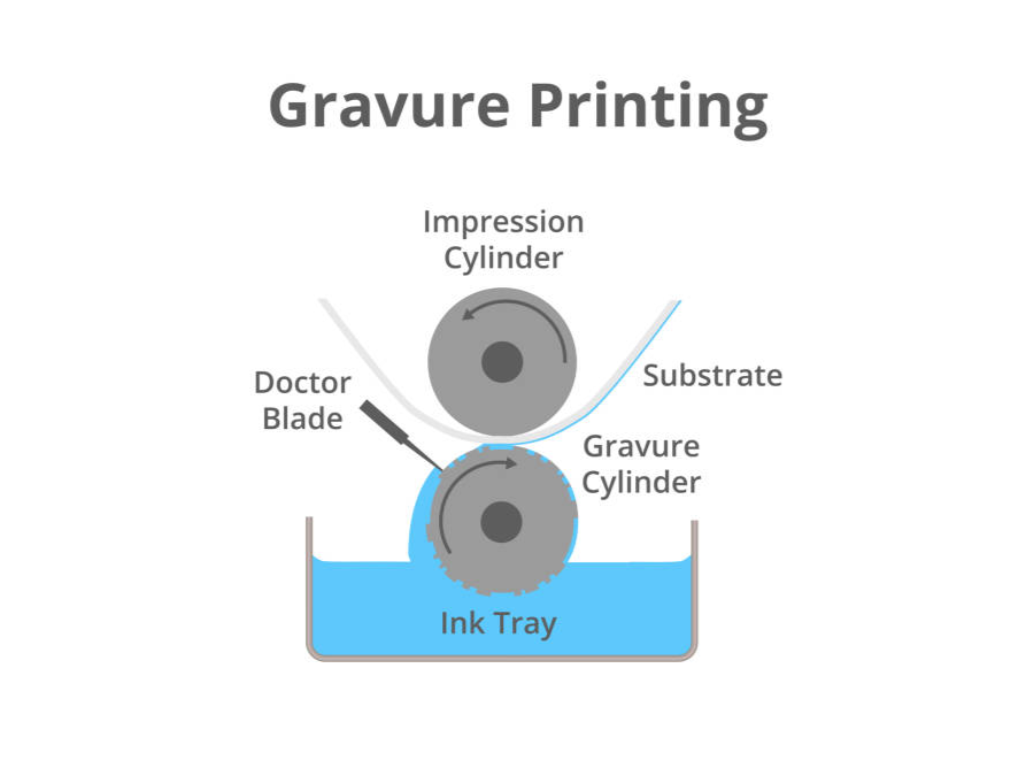
Ia adalah satu keseimbangan halus antara kuasa-kuasa. Di satu pihak, terdapat tekanan pneumatik atau mekanikal pada bilah untuk menetapkannya pada silinder. Di pihak lain, terdapat daya angkat hidrodinamik daripada filem dakwat itu sendiri. Bilah doktor adalah penjaga yang berjaga-jaga semasa lintasan pantas, dan hanya sejumlah dakwat yang sangat tepat dibenarkan melalui pintu mikroskopiknya untuk memastikan pemindahan dakwat yang konsisten. Apabila tekanan tidak mencukupi, bilah akan terapung di atas filem dakwat, dan kesannya dipanggil percikan atau kabus. Tekanan yang berlebihan menyebabkan kadar geseran yang lebih tinggi, yang seterusnya membawa kepada keausan pramatang bilah dan silinder, dan mungkin menghasilkan haba yang mencukupi untuk mengubah kelikatan kimia dakwat. Ketepatan dijamin oleh kestabilan pemegang bilah dan keseragaman jejak bilah, atau kawasan sebenar sentuhan dengan silinder.
Memahami Jenis-Jenis Pisau Doktor Biasa dalam Percetakan
Bilah doktor tidak homogen; ia boleh diklasifikasikan mengikut geometri fizikalnya dan sistem mekanikal yang terkandung di dalamnya.
Pengelasan mengikut profil tepi
Profil hujung atau tepi bilah menentukan interaksinya dengan dakwat dan permukaan silinder seiring berjalannya waktu.
Jenis Lamela
Pucuk lamela ditakrifkan oleh ketebalan yang lebih rendah pada tepi sentuhan. Sebagai contoh, bilah baru mungkin mempunyai ketebalan asas 0.20 mm dan pucuk lamela 0.075 mm. Manfaat utama reka bentuk ini ialah kawasan sentuhan tidak berubah walaupun bilah haus. Dalam pencetakan definisi tinggi, di mana konsistensi tona amat penting, bilah lamela digunakan untuk memastikan jejak tidak membesar dan ketumpatan dakwat tidak teralih semasa siri pengeluaran panjang.
Jenis Pesanan
Pinggir bevel ialah hujung miring, biasanya digilap pada sudut 2 hingga 15 darjah. Kawasan sentuhan bilah bevel, tidak seperti lamela, bertambah dengan keausan. Walau bagaimanapun, profil bevel jauh lebih kukuh dan berfungsi dengan berkesan bersama roller aniloks berpusing. Ia digunakan dalam aplikasi di mana beban dakwat yang banyak diperlukan, pigmen abrasif (dakwat putih atau logam) diperlukan, dan di mana kawasan warna pepejal hendak dicetak di mana titik tonal tidak perlu bersifat mikroskopik tetapi mekanikal.
Jenis Bulat/Jejari
Pinggir bevel ialah hujung miring, biasanya digilap pada sudut antara 2 hingga 15 darjah. Kawasan sentuhan bilah bevel, tidak seperti lamela, bertambah dengan keausan. Walau bagaimanapun, profil bevel jauh lebih kukuh. Ia digunakan dalam aplikasi di mana beban dakwat yang banyak diperlukan, pigmen abrasif (dakwat putih atau logam) diperlukan, dan di mana kawasan warna pepejal hendak dicetak di mana titik tonal tidak perlu bersifat mikroskopik tetapi bersifat mekanikal.
Pengelasan mengikut Sistem Bilah
Kecekapan bilah juga ditentukan oleh sistem bilik atau pemegang di mana ia berada.
Sistem Bilah Tunggal
Dalam sistem pancut terbuka konvensional, satu bilah doktor digunakan, biasanya pada kedudukan mengekori atau menggosok, untuk mengawal pemindahan dakwat dari gelendong aniloks. Sistem bilah tunggal murah dan mudah dipasang, tetapi ia mudah mengalami penguapan dakwat dan pencemaran alam sekitar. Konfigurasi yang lebih kompleks kini menggantikannya dalam aplikasi perindustrian berkelajuan tinggi.
Sistem Bilah Doktor Berbilik
Standard emas kontemporari ialah sistem berkamar, terutamanya dalam fleksografi. Ia terdiri daripada dua bilah, satu daripadanya ialah bilah pemeteran dan satu lagi bilah pengekangan, yang dikurung dalam ruang tertutup. Susunan ini membolehkan aliran dakwat bertekanan yang berterusan, menghapuskan pengewapan dakwat berasaskan pelarut (dan dengan itu mengekalkan pH dan kelikatan), serta meminimumkan jumlah pembaziran dakwat sambil mengurangkan masa henti mesin cetak. Kestabilan hidraulik yang diperlukan untuk menghapuskan percikan dakwat dalam operasi berkelajuan tinggi disediakan oleh sistem berkamar.
Meneroka Bahan Pisau Doktor: Keluli vs Sintetik
Pemilihan bahan adalah satu kompromi antara ketepatan, ketahanan, dan keselamatan.
Pewangkar karbon adalah piawaian dalam industri. Ia adalah yang paling keras dan boleh digilap kepada toleransi yang sangat halus. Keluli karbon memberikan sapuan paling tajam apabila digunakan dalam gravure berkelajuan tinggi atau flexo skrin halus. Walau bagaimanapun, ia mudah berkarat apabila digunakan dengan dakwat berasaskan air.
Pewagangan tahan karat menyelesaikan masalah kakisan dan oleh itu menjadi piawaian pencetakan fleksografi yang menggunakan air. Walaupun sedikit lebih lembut daripada keluli karbon, ia tidak membenarkan karat terbentuk, yang jika tidak akan menjadi bahan penggosok dan merosakkan roller aniloks.
Bilah Plastik/Sintetik (Polester atau UHMW) telah menjadi sangat popular. Cadangan nilai utama mereka ialah ia selamat, ia tidak membentuk tepi tajam seperti bilah keluli yang haus, dan pengendali kurang berkemungkinan cedera. Selain itu, ia jauh lebih lembut pada roller anilox. Walaupun ia tidak dapat menandingi ketepatan metrik halus keluli dalam kerja lpi (garis per inci) yang tinggi, ia baik dalam pencetakan gelombang, salutan dan padatan format besar.
Dilapisi seramik Blades adalah berkualiti tertinggi. Pengilang menghasilkan bilah dengan meletakkan lapisan seramik mikroskopik di atas asas keluli, yang menggabungkan ketepatan keluli dan jangka hayat yang mungkin 3 hingga 5 kali lebih lama. Ini adalah pelaburan untuk mengurangkan masa henti kerana semakin sedikit bilah berubah, semakin banyak jam pengeluaran aktif.
Pemilihan Strategik: Menyesuaikan Pisau Doktor dengan Proses Anda
Pilihan ini bukan bersifat subjektif, tetapi merupakan masalah pengoptimuman pelbagai-variabel di mana ciri mekanikal bilah dan jenis dakwat perlu sepadan dengan tenaga kinetik mesin cetak, terutamanya dalam aplikasi percetakan fleksografi. Empat vektor teknikal utama perlu dipertimbangkan untuk mencapai keseimbangan di bilik cetak:
Jenis Cetakan: Flexo, Gravure, dan Offset
Keperluan spring bagi bilah, termasuk ketebalan bilah, ditentukan oleh antara muka mekanikal. Dalam Flexo, penekanan diberikan kepada keselamatan aniloks seramik; bilah dengan asas 0.15 mm dan lamela 0.075 mm adalah kebiasaan dalam kerja lpi tinggi untuk mengelakkan parut. Dalam Gravure, perhatian diberikan kepada kawasan permukaan silinder krom; bilah yang lebih berat 0.20mm digunakan untuk memberikan ketegaran yang diperlukan bagi mengelakkan kabus pada jalur lebar. Dalam unit pelapisan atau metering saluran dakwat, percetakan offset memerlukan bilah dengan kestabilan dimensi tinggi untuk mengekalkan keseragaman varnis tanpa profil menjadi bengkok akibat pengembangan terma.
Kimia dakwat dan ketahanan terhadap pengoksidaan
Ceraan adalah bahan kimia reaktif. Ceraan berasaskan air memerlukan sekurang-kurangnya 13 peratus kromium dalam keluli tahan karat untuk mengelakkan pengoksidaan mikroskopik di sepanjang tepi metering. Ceraan UV, yang mudah menyembur, mempunyai daya lekatan dan viskositi tinggi, yang menghasilkan banyak geseran. Sebagai tindak balas, salutan pengerasan jangka panjang dicadangkan untuk mengurangkan pengumpulan haba dan mengekalkan integriti tepi terhadap resin agresif dalam formulasi UV moden.
Kelajuan Pengeluaran dan Kuasa Hidrodinamik
Kelajuan menjadikan dakwat sebagai daya struktur. Dakwat membentuk baji hidrodinamik pada kelajuan melebihi 300 m/min dan cuba mengangkat bilah daripada roller – kesan yang serupa dengan akvaplaning. Pisau hendaklah sangat kaku di hujungnya untuk mengatasi angkatan hidraulik ini supaya dapat melakukan sapuan bersih pada kelajuan tinggi. Pisau itu sepatutnya seperti lambung tajam yang kekal berada di laluan dalam ombak besar, dan tidak terjejas oleh tekanan yang jika tidak akan menyebabkan ia memercikkan dakwat atau menimbulkan bahaya.
Perbandingan Anilox-ke-Tip
Korelasi antara ketebalan lamela dan skrin garisan Anilox (LPI) adalah ukuran paling praktikal untuk digunakan dalam pemilihan. Dalam kes roller 1000 LPI, dinding sel dengan bentuk tepi adalah mikroskopik. Apabila hujung bilah anda terlalu nipis, ia boleh tenggelam ke dalam sel, mengakibatkan peningkatan titik (dot gain) atau ketidakseimbangan warna. Peraturan jari profesional: ketebalan hujung bilah hendaklah kira-kira dua kali ganda lebar dinding sel aniloks untuk memastikan ia tidak mengganggu sel secara mekanikal.
Untuk rujukan teknikal pantas, jadual berikut adalah ringkasan piawaian kejuruteraan yang diperlukan untuk memastikan penyelarasan terbaik bilah doktor dan sistem press anda, sekaligus mengelakkan pembaziran bahan:
| Boleh ubah | Penanda Aras Kejuruteraan | Objektif Teknikal | Kesan penyimpangan |
| Sudut Sentuhan Flexo | 30° – 35° | Pastikan geometri pemotongan yang bersih | Pengiraan aniloks atau percikan dakwat |
| Tekanan Linear Gravure | 1.5 – 3.0 kg/cm | Bersihkan dakwat dari kawasan bukan imej | Pengaburan atau keausan bilah yang berlebihan |
| Kimia dakwat berasaskan air | pH 8.5 – 9.5 | Mencegah ketidakstabilan kimia | Mikro-lubang kecil dan kakisan |
| Viskositi Cat UV | Tinggi / Non-Newtonian | Memotong melalui resin pelekat tinggi | Apungan bilah dan pengapungan ketumpatan |
| Ambang Kelajuan Tinggi | 300 m/min | Menentang daya angkat hidrodinamik | Aquaplaning dan kebocoran dakwat |
| Nisbah Dinding ke Ujung Aniloks | 4 – 6 μm (@ 1200 LPI) / Peraturan 2:1 | Melindungi integriti dinding sel | Pecah puncak aniloks |
Pemecahan Masalah dan Penyelenggaraan: Menyelesaikan Cacat Cetakan Biasa
Pisau doktor yang terbaik pun tidak akan berfungsi dengan baik jika tidak diselenggara.
Kekurangan yang paling biasa adalah Lakaran dan GarisMereka biasanya disebabkan oleh hanger – serpihan kecil dakwat kering atau serpihan substrat yang tersangkut antara bilah dan silinder. Pertahanan utama ialah pembersihan berkala bilik dan penggunaan penapis dakwat.
Meludah dakwat Adalah kejadian biasa dalam fleksografi yang menggunakan dakwat UV. Ia berlaku apabila dakwat terkumpul di belakang bilah dan terpelontar ke atas web secara sentrifugal. Penyelesaiannya biasanya menukar kepada bilah lamela profil yang lebih kaku atau menambah peredam pada sistem ruang.
Tanda Bual Adalah bar mendatar berwarna tidak sekata pada jaring. Ini disebabkan oleh getaran bilah. Ia boleh diperbetulkan dengan mengubah sudut sentuhan, mengurangkan tekanan bilah, atau memeriksa galas mesin.
Penyelenggaraan hendaklah mengikut Prosedur Operasi Ketat (SOP). Sebelum pemasangan, bilah hendaklah diperiksa kehadiran burr. Pemegang bilah hendaklah tepat selari dengan silinder; penyelarasan yang paling sedikit sebanyak 0.1 mm akan menyebabkan keausan tidak sekata dan perubahan warna. Seorang pakar bedah memerlukan skalpel yang disterilkan, begitu juga seorang pengendali mesin perlu menganggap bilah doktor seperti skalpel yang bersih, kerana walaupun calar mikroskopik boleh kelihatan sebagai kecacatan ketara pada beribu-ribu meter substrat.
Mengapa Memilih Mesin Cetak KETE
Bagi organisasi yang berusaha merapatkan jurang antara ketepatan teori dan pengeluaran praktikal, falsafah kejuruteraan pengeluar peralatan adalah faktor penentu. KETE mendekati integrasi bilah doktor bukan sebagai pemikiran kemudian, tetapi sebagai komponen sistem teras.
Dalam mesin cetak flexo berkelajuan tinggi Siri KTFP-S200P kami, kami menggunakan sistem Pisau Doktor Jenis Penutup Dua Sisi. Reka bentuk ini bukan sekadar memegang pisau; ia mewujudkan persekitaran bertekanan yang menstabilkan aliran dakwat dan menghapuskan "mengapung" yang berkaitan dengan pengeluaran berkelajuan tinggi. Dengan menggabungkannya dengan Roller Anilox Seramik berkualiti tinggi, KETE memastikan proses metering berjalan sehalus mungkin tanpa geseran, sekaligus memanjangkan jangka hayat bahan habis guna dan roller.
Dalam bidang Gravure, Siri KTMS-C KETE menampilkan reka bentuk jenis pneumatik untuk pemasangan bilah doktor yang optimum. Tidak seperti sistem pelarasan manual, kawalan pneumatik kami menyediakan tekanan yang seragam sempurna merentasi keseluruhan lebar silinder, mengimbangi secara automatik variasi mikroskopik. Selain itu, bilah kami dikawal oleh Motor Berasingan untuk pergerakan osilasi. Pergerakan bebas ini memastikan bilah sentiasa bergerak, menghalang serpihan daripada menetap dan hampir menghapuskan "garis" yang sering mengganggu mesin yang kurang berkualiti.
Apabila anda memilih KETE, anda melabur dalam mesin cetakan di mana kestabilan bingkai dan ketepatan sistem bilah berfungsi dalam sinergi kejuruteraan yang sempurna.
Kesimpulan
Doctor blade adalah sebuah mahakarya kompromi industri, mencapai keseimbangan antara kekerasan dan kelenturan serta kos dan prestasi. Bagi pencetak kontemporari, jalan ke arah kualiti yang lebih baik terletak pada pemilihan teliti profil bilah, konfigurasi hujung dan bahan, khusus mengikut kimia dakwat mereka dan kelajuan mesin cetak mereka. Namun, seperti yang telah kita lihat, bilah terbaik hanya sebaik mesin yang membawanya.
Dengan pengetahuan tentang hubungan simbiotik antara alat penakar dan kelajuan mesin cetak, pengeluar dapat mencapai impian utama pengeluaran: kualiti berkelajuan tinggi dengan pembaziran minimum. Di KETE, kami komited untuk menyediakan kestabilan mekanikal dan reka bentuk inovatif bagi menjadikan ketepatan itu kenyataan dalam kehidupan seharian.


