 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

はじめに
現代の製造プロセスの巨大なエコシステムにおいて、紙のスリッティングほど基本的でありながら目に見えない工程は他にほとんどありません。これは、巨大な未加工の親ロールを、サプライチェーンを支える正確で実用的な製品へと変換するという、決定的な役割を担う重要な工程です。これは単なる「切断」ではありません。素材は、切断またはシート化によって加工されるのです。
精密スリッティングは、絶えず進化し続けるプロセスであり、失敗がミクロン単位で計られ、成功が製品の品質と生産効率によって測られる工学分野です。これは印刷業界、包装業界、およびコンバーティング事業の根幹をなすものであり、その適切な実施は最終製品において極めて重要な役割を果たします。
紙のスリッティングとは
基本的に、紙のスリッティングとは、大きくて幅の広いロール状の素材(ジャンボロールまたはマスターロールと呼ばれる)を、いくつかの小さなロールに切り分ける工業プロセスです。この作業を行う機械は「スリッター・リワインダー」と呼ばれます。これは、単に切断するだけでなく、切断された帯状の素材を、適切な密度と整列状態で完成したロールに巻き直す必要があるためです。
これは、他の2つのプロセスと区別する必要があります:
シート: これは、素材を幅方向に裁断して、単一の平らなシート(事務用コピー用紙など)を製造する、複数のウェブを横断する工程です。
トリミング: これは、マスターロールの外縁を切り落とすスリッティング工程の一側面ではありますが、それが主な目的というわけではありません。
スリッティングは、縦方向(ダウンウェブ)の加工工程です。材料は機械を通過する際にスライスされ、連続ロール状になります。これは加工業界における基本的な工程であり、製紙工場から出荷される大型のロールを、印刷機、包装ライン、ラベル貼付機などで実際に使用できる形態に加工するものです。
コア紙のスリッティング工程:3つのステップで解説
機械そのものは非常に複雑であるかもしれませんが、スリッティングと巻き取りの基本的な物理的原理は、必要かつ不可欠な3つのステップに簡略化することができます。これらのステップのいずれかが失敗すれば、作業全体が台無しになってしまいます。
マスターロールの巻き戻し:張力の制御
すべては、数トンもの重量があるマスターロールが取り付けられたアンワインドスタンドから始まります。これは単なる受動的な保持装置ではなく、能動的な高負荷用ブレーキシステムです。その役割は、張力を制御することだけです。ロールがウェブから引き出される際、アンワインドスタンドは一定の抵抗力を発生させます。
張力が強すぎると、紙が伸びたり、変形したり、さらには破れたりすることがあります。張力が弱すぎると、ウェブがたるんだり、はためいたり、蛇行したりするため、まっすぐできれいなカットを行うことができません。この最初の巻き出し張力は、プロセス全体の鍵となるものであり、その後の品質はすべて、その安定性に左右されます。
スリッティング工程:切断そのもの
巻き取られて理想的な張力に保たれた後、平らな紙の「ウェブ」はスリッティングステーションへと送られます。ここが機械の中核となる部分です。この工程では、特定の精度に設定された一列の刃を通過させ、ウェブを裁断して素材を分離します。
カットそのものも、外科手術並みの精度が求められます。この工程では、ほぼ常に、紙の端を検知し、ナイフを通過する際にウェブの位置合わせを微調整するウェブガイドシステム(光学式または超音波式センサーを搭載)が使用されます。これにより、マスターロールに巻き取りの不備があったとしても、最終的なスリット幅が数分の1ミリ単位の精度で確保されます。
完成したロールの巻き戻し:ウェブ処理と密度
切断が完了するとすぐに、一連の細いリボン状になったウェブは、巻き取りセクションへと送られます。この場合、リボンは新しい段ボール製の芯に巻き付けられ、完成したロールが製造されます。
これはおそらく最も複雑な工程だと言えるでしょう。機械はここで、通常は同じシャフト上に、それぞれ独立した新しい張力設定で、複数の異なるロールを形成する必要があります。最終的なロールの密度は、この巻き取り張力によって決まります。張力をかけすぎると、ロールはふにゃふにゃして不安定になります。逆に締めすぎると、空気が閉じ込められたり、コアが歪んだり、ロールが盛り上がった状態になったりする恐れがあります。これは最後の工程であり、張力、圧力、速度の微妙なバランスを調整することで、厚みがあり、安定していて、実用的な完成ロールを製造します。
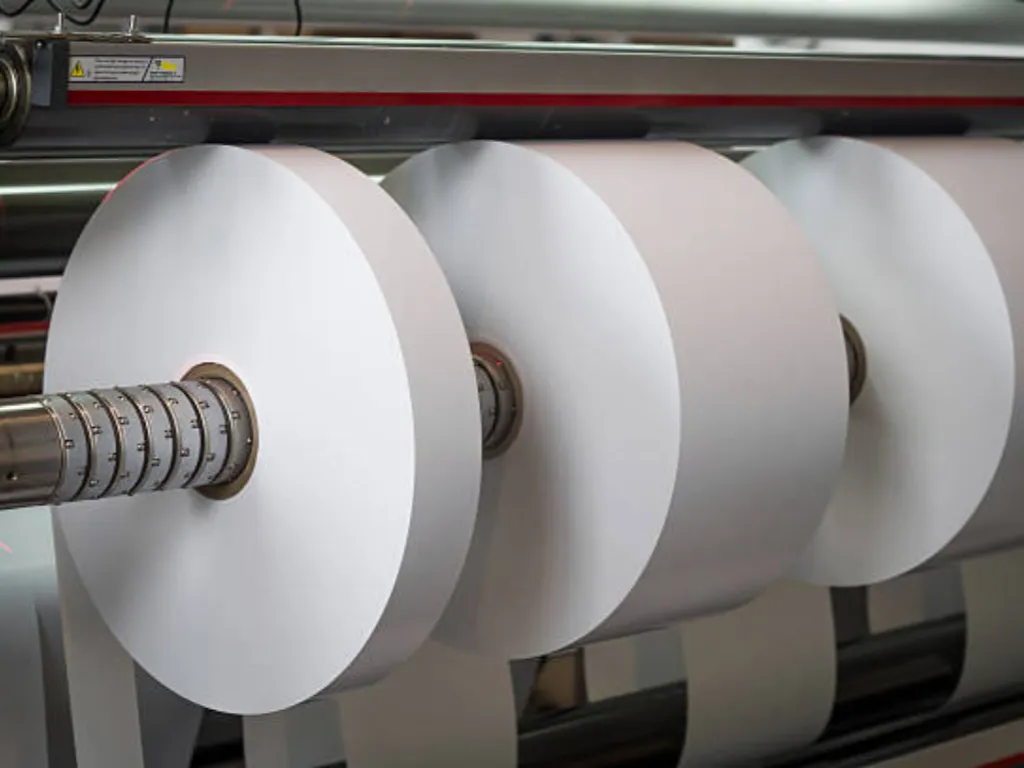
スリッティング方法の解説:素材に適したカット方法の選び方
切断そのものは、万能な作業ではありません。切断方法の決定は、材料の特性(厚さ、研磨性、脆さ)によって決まります。不適切な方法を選択すると、切断面の品質低下、粉塵の多発、機械の早期摩耗を招くため、これはエンジニアや購買担当者にとって最も重要な判断の一つとなります。
レイザースリッティング
これは最も古く、最もシンプルな方法です。カッターナイフの刃のように鋭いカミソリの刃1枚で紙を切断します。刃は空中に保持することも(カミソリを空中で操作する)、あるいは溝の入ったローラーに通して、切断端でウェブを保持させることもできます。
おすすめ: プラスチックフィルム、薄い箔、および特定のコート紙など、薄く、摩耗しにくい素材。
長所: 設置は極めて安価で簡単です。適切な素材を使えば、非常にきれいに切断でき、粉塵もほとんど出ず、作業場もとてもきれいに保てます。
デメリット: 刃は、特に研磨剤を含む素材(コーティングされていない紙など)では、非常に摩耗しやすくなります。厚みや硬さのある素材、あるいは多層構造の素材には使用できません。
せん断スリッティング(オス・メスナイフ)
これは、最も汎用性が高く、最高品質の紙です。その働きは、まるで高精度のはさみのようなものです。ウェブは、回転する2枚の円形ブレード――上側の「オス刃」と下側の「メス刃」――の間に挟み込まれます。これら2枚の刃が接触し、応力が加わることで、素材をせん断する切断動作が生じます。
おすすめ: 繊細なティッシュや不織布、板紙、ラミネート材など、極めて幅広い種類の素材に対応しています。
長所: この手法により、ほこりの発生が少なく、きれいで欠点のないエッジが得られます。刃は強度が高く、耐久性に優れ、再成形も可能です。これは、高品質かつ高速な用途において、定番の選択肢となっています。
デメリット: 初期費用が高く、上刃と下刃を正しい位置にセットするには、熟練した技術と正確な調整が必要です。
クラッシュカット(スコアスリッティング)
これは、圧力を利用して材料を分離する、より力任せな手法です。ウェブは、硬化処理が施され、通常は刃先が丸みを帯びたホイールに押し付けられ、アンビルと呼ばれる硬化処理されたロールによって固定されます。この巨大な圧力によって材料が破断または亀裂が生じ、割れていきます。
おすすめ: 複合材料、積層材、研磨紙など、硬質で厚みのある、あるいは多層構造の材料。
長所: 取り付けが極めて迅速で、工具は非常に頑丈であり、他の刃なら破損してしまうような素材も切断できます。
デメリット: この手法では、その性質上、ギザギザで不揃いなエッジが残り、大量の粉塵が発生します。きれいなエッジが求められる用途では使用できません。
紙のスリッティングに依存する主要産業および用途
製紙工場では、効率的な巨大な幅で素材を製造しているため、他のほぼすべての産業でも、このプロセスを用いて素材を実用的な形に加工しています。その中心となるのが、紙のスリッティングです。
包装・加工: 食品の包装、フレキシブルパウチ、および箱の製造に使用される、所定の幅の紙、板紙、およびラミネート材のロール状製品の製造。
感熱紙(POS/ATM用): レシートやATMの明細書、イベントのチケットといったものはすべて、大型の感熱ロール紙を、私たちが日常的に使っている小さなロールに切り分けるという工程に基づいています。
ラベル用紙: 感圧ラベル用基材および表面材をスリット加工し、プリンターや自動ラベル貼付機に供給しています。
印刷: 特定のウェブ式印刷機に適合する、コーティング済みおよび未コーティングの大型紙ロールの準備。
衛生・医療: 不織布のおむつ、生理用ナプキン、および医療用ワイプの生地を裁断する。
産業用および特殊用途: フィルター材やティーバッグ用紙のほか、研磨材や電池部品の加工。
紙スリッティング機械(スリッター・リワインダー)の仕組み
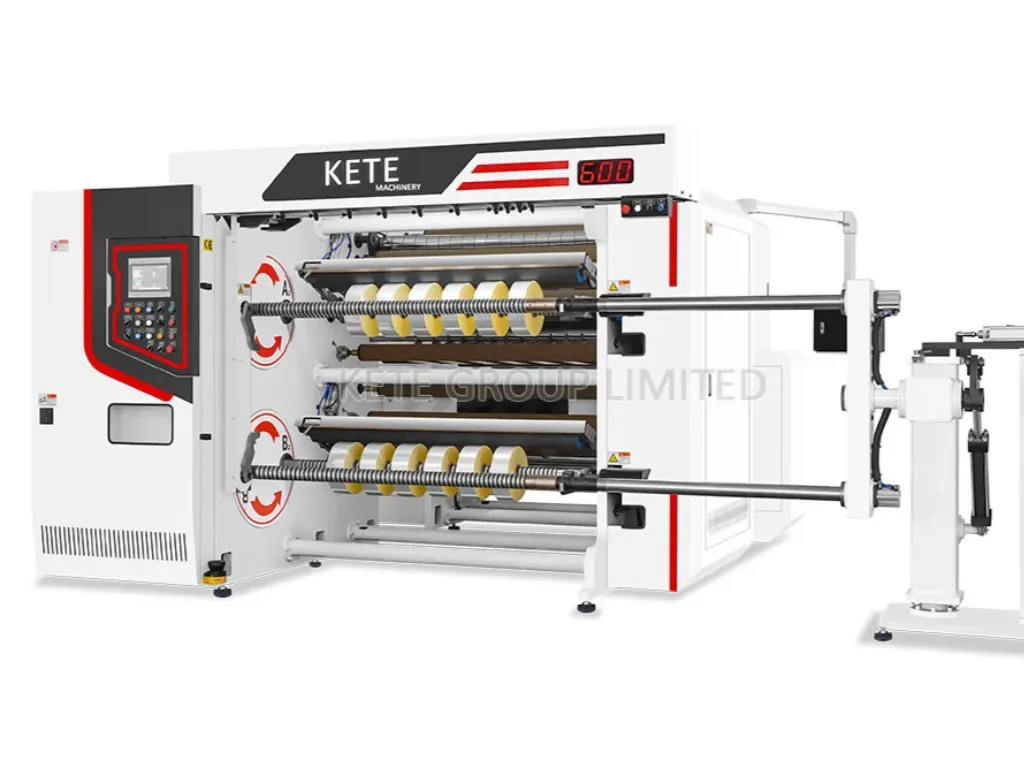
この3段階のプロセスを組み込んだシステム全体は、「スリッター・リワインダー」と呼ばれています。用途によって構成は異なりますが、すべての産業用機械には共通の基本構成要素があり、最適なソリューションを見極めるには、まずこれらの基本構成要素について理解しておく必要があります。
| コンポーネント | 説明 | 機能 |
| アンワインド・スタンド | 高耐久性の空圧式または電子式ブレーキ、ウェブガイド | 張力を制御し、マスターロールに紙を供給します |
| ウェブガイドシステム | 光学式/超音波センサー | 正確なスリッティングのための位置合わせを確実にします |
| スリッティングステーション | カミソリ式、せん断式、または圧砕式の切断アセンブリ | ウェブを希望の幅にカットします |
| 巻き戻し セクション | 中心巻きまたは表面巻きのシャフト | スリット加工されたロールを、張力を制御しながら巻き戻します |
| 制御システム (PLC) | 機械の設定を制御する中央ユニット | 巻き出し・巻き戻しの張力、速度、およびナイフの位置を調整します |
これらの機械の能力と性能は、まさに驚異的です。機械の仕様は、その限界によって決まります。ウェブ幅は、細いテープを扱うほど狭い場合もあれば、数メートル規模のマスターロールほど広い場合もあります。素材の坪量は、ティッシュ(20 gsm未満)ほど薄いものから、包装用板紙(200 gsm以上)ほど丈夫なものまでさまざまです。速度は通常、毎分数百メートル単位で算出されます。このような速度と負荷の下では、「公差」が最も重要な仕様となります。これは、機械が幅と位置を一定に維持できる能力のことです。剛性の高いフレーム、精密なガイド、高品質な工具を用いて構築された機械であれば、±0.1 mmの公差を実現することができます。
紙のスリッティングにおける一般的な欠陥とその防止策
紙面上では高性能に見える機械であっても、実際の現場で生じる問題に対処できるよう設計されていなければ、結局は高価なスクラップを生み出すだけになってしまう可能性があります。実際、スリッティングの不具合のほぼすべては、ごく少数の、よくある、かつ回避可能な欠陥に起因しています。真の解決策を選ぶためには、これらの欠陥に関する知識が不可欠です。
伸縮機構: これは、完成したロールの各層が、折りたたまれる望遠鏡のように互いにすべり合う現象です。これは、張力管理における典型的な不具合です。その原因は、巻き取り時の張力のムラ、密度制御の不備、あるいは空気を押し出すための適切なレイオンローラーの欠如にあります。このロールは不安定な状態であり、使用できないため、顧客から返品されることになります。
ほこりを払う: これは、裁断箇所で発生する微細な紙粉のことです。これは、印刷業界や食品包装業界にとって最大の敵です。この紙粉は、印刷版や機械を汚染するだけでなく、食品安全認証を無効にしてしまう可能性もあります。通常、これは不適切な裁断方法(クラッシュカット)、刃の切れ味の低下、あるいは刃の位置合わせの不備が原因で発生します。
エッジの品質が悪い: 毛羽立ち、ギザギザ、またはバリのあるエッジ。これは、刃の切れ味が鈍っていること、せん断ナイフの位置がずれていること、あるいは研磨性のある素材に対してカミソリ刃を使用していることが直接的な原因です。エッジの状態が悪いと、下流の設備に引っかかり、ウェブの断裂を招く恐れがあり、製品の品質が低いことを示す明らかな兆候となります。
スリットの幅にばらつきがある: 完成したロールの幅にばらつきが見られます。これは、ほぼ例外なく、ウェブガイドシステムの不具合、あるいは張力の不安定さによるウェブの過度の横ずれが原因です。その結果、規格外のロールは使用できないため、多大なロスが生じます。
KETEの高度なスリッティングソリューション:精度、効率、品質が融合する場所
上記のような欠陥は、決して避けられないものではありません。15年以上の経験を持つKETEの研究開発チームは、まさにこうした課題に対処するためのソリューションを開発しています。この理念は、精度、効率、品質の妥協のないバランスを実現するために構築された当社の「スマートスリッティング」ソリューションに体現されています。
精度: 当社は精度基準をさらに高めています。当社のサーボ制御式スリッターは、高速運転時でも±0.1mmの精度を維持し、きれいな切断面と廃棄物の削減を実現します。これにより、幅5mmという繊細な素材も安心してスリット加工でき、生産能力を拡大することができます。
効率性: お客様の生産性を最大限に高めます。当社の高速スリッターは最大500m/minの速度で稼働するため、大量注文も容易に処理できます。幅2600mmまでのジャンボロールを処理できるため、材料交換の回数を減らし、生産稼働時間を最大化します。また、直感的なタッチスクリーンと省力化を実現する自動化機能を備えており、初心者の方でも簡単に操作できます。
品質: 当社は、完璧で安定した仕上げロールを納品いたします。当社の機械は、動的張力調整機能と帯電防止処理を備えており、欠陥のない巻き取りを保証します。「耐久性を追求して設計」された各機械は、経験豊富な技術者による厳格な検査の下、耐久性に優れた部品を使用して製造されており、信頼性の高い性能と少ないメンテナンスを実現しています。
結論
紙のスリッティングは、単に紙を切断するだけのものではありません。これは、現代の生産と貿易の基盤となる、高速でダイナミックかつ極めて精密な工程です。スリッティングは、物理的要因、張力、速度、そして刃の形状が絶えずバランスを保つことで成り立っています。アンワインド・スリット・リワインドの工程を習得するための第一歩は、この工程の基本を理解し、カミソリ切れ、せん断、つぶれといった切断形態の違い、および工程中に発生しやすい欠陥を把握することです。
貴社がコンバーターであり、大量生産プロセスの効率化を図りたい場合、印刷業者であり、ほこりのない断面仕上げを求めている場合、あるいは製造業者であり、新たな市場に参入しようとしている場合でも、その成否はすべて、プロセスの質にかかっています。次のステップは、こうした基本を熟知しているだけでなく、それを安定的で収益性の高いソリューションへと発展させたパートナーを選定することです。


