 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

包装生産向けの印刷技術を検討されている方なら、グラビア印刷が従来の印刷プロセスの中で最高の画質を実現するという話や、一方でシリンダーのコストが莫大だという話を耳にしたことがあるでしょう。どちらも事実です。その画質の源泉や、シリンダーのコストが実際に元を取れるのはどのような場合かを理解するには、まずこのプロセスが機械的なレベルでどのように機能するかを把握することから始めなければなりません。
グラビア印刷(ロトグラビアとも呼ばれる)は、凹版印刷の一種です。金属シリンダーの表面の下に、何百万もの微細な凹み(セル)が彫り込まれ、そこに画像が刻まれます。凸版であるフレキソ印刷や、平版であるオフセットリトグラフとは異なり、グラビア印刷では、印刷面の下からインクが転写されます。各セルは微小なインク受けの役割を果たします。深いセルほど多くのインクを蓄え、濃い色調を再現し、浅いセルほど薄い色調を再現します。この深さに基づく階調制御こそが、グラビア印刷に特有の、滑らかなグラデーションや写真のような画像を高速で再現する能力をもたらしています。
グラビア印刷とフレキソ印刷を合わせると、世界全体で消費される包装用インクの80%以上を占めています。2026年のフレキソ・グラビア複合市場の規模は$358.5億と評価され、そのうちグラビア印刷だけで約$107.8億を占めています(スミザーズ, 2026).
グラビア印刷の真価は、4つの特徴によって定義されます。第一に、連続階調の再現が可能です。彫刻されたセル構造により、ハーフトーンの模倣ではなく、真の写真品質のグラデーションを実現します。第二に、金属シリンダーはフレキシブルプレートのように摩耗や変形を起こさないため、非常に長い印刷部数にわたって卓越した色の一貫性を維持します。第三に、シリンダーの金型コストは数百万回の刷数で償却されるため、印刷部数が増えるほどグラビア印刷は経済的になります。第四に、薄いプラスチックフィルムやアルミ箔から板紙、ラミネート材に至るまで、極めて幅広い基材に対応できるため、1台の印刷機で複数の素材を処理する必要があるフレキシブルパッケージング用途において、グラビア印刷は定番の選択肢となっています。
こうした特徴こそが、デジタル技術やフレキソ技術が進歩しているにもかかわらず、グラビア印刷が包装分野において依然として欠かせない存在であり続けている理由を説明しています。多くの生産管理者や包装資材の購買担当者が次に抱く疑問は、極めて単純明快なものです。それは、「この印刷プロセスは実際にはどのように機能するのか?」というものです。
グラビア印刷の工程:シリンダーから完成品まで
グラビア印刷を理解するには、デジタル原画から完成したロールに至るまでの過程をたどる必要があります。この過程は、相互に関連し合う3つの段階を経て進められます。これを、5つの部分からなる生産モデルとして考えてみてください。すなわち、プリプレス段階でのシリンダーの準備、インキの調合、印刷ユニットのサイクル、多色見当合わせ、そして印刷後の仕上げです。各段階は、その前の段階の精度に依存しています。
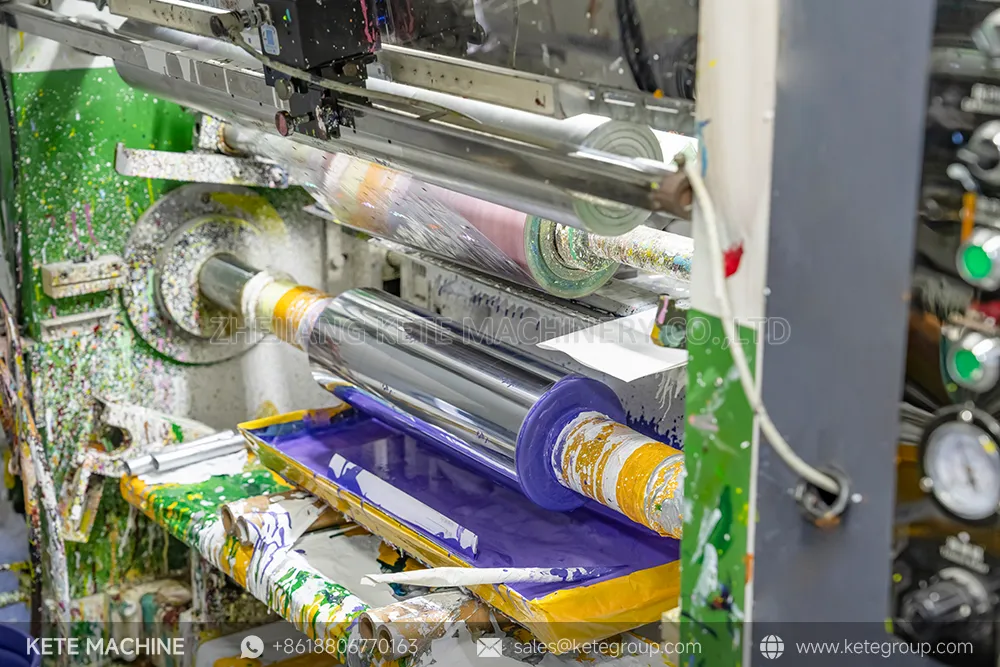
シリンダーの加工:彫刻、クロムメッキ、および品質管理
グラビア印刷のデザインでは、各色ごとに専用の彫り込みシリンダーが必要です。6色のパッケージ印刷には、シアン、マゼンタ、イエロー、ブラック、さらに特殊色やコーティング用にそれぞれ1本ずつ、計6本のシリンダーが必要となります。これがグラビア印刷における最大の初期費用であり、シリンダーの彫り込み後にデザインを変更するとコストが高くなる理由でもあります。ポリマー版を交換するのではなく、金属製のシリンダーを新たに製作し直さなければならないからです。
この工程は、画像の分離から始まります。原画はデジタル処理によって構成色ごとのレイヤーに分割され、各レイヤーはシリンダーの彫刻セルに合わせたドットパターンに変換されます。まず、鋼製のベースシリンダーに銅メッキを施します(電気機械式彫刻の場合、通常は厚さ150~200 μm)。これにより、セルを彫り込むための加工面が形成されます。
現代の生産現場では、2つの彫刻技術が主流となっている。 電気機械式彫刻(EME) ダイヤモンドチップ付きのスタイラスを用い、回転する銅の表面に物理的にセルを刻み込み、セルの深さはスタイラスの振動によって制御される。 レーザー彫刻(LE) 集束レーザービームを用いて細胞を銅に直接アブレーションすることで、10 μm未満の細胞配置精度を実現しています。LEでは、EMEの170 μmに対して約95 μmと、より薄い銅層で済むため、シリンダー1本あたり約0.38 kgの銅を節約でき、クロムの消費量もシリンダー1本あたり約0.024 kg削減されます(『Nature Scientific Reports』(2022年)。そのトレードオフは、EMEはインクの被覆率が高い場合に、より深みがあり、堅牢なセルを生成するのに対し、LEは細部の描写においてより高い精度を発揮する。
彫刻後、シリンダーにはクロムめっきが施されます。EMEシリンダーの場合は厚さ10~12 μm、LEシリンダーの場合は6~8 μmの層となります。このクロム層があるからこそ、シリンダーは生産に耐えうる十分な耐久性を備えるのです。業界基準では、ビッカース硬度が850~950 HVであることが規定されています。800 HV未満のシリンダーは、軟質クロムが不均一に摩耗し、バンディング欠陥を引き起こすため、通常は不合格となります。適切にクロムメッキが施されたシリンダーは、セル深さの損失が再クロムメッキの基準となる3 μmの摩耗許容値を超えるまで、150,000~200,000直線メートルを稼働させることができます。鋼製の基材自体は、銅の剥離と再メッキのサイクルを何度も繰り返して再利用できるため、その耐用年数は刷数ではなく、年単位で測定されます。
印刷工程:インク塗布、ドクターブレード、転写、乾燥
シリンダーが印刷機に装着されると、各印刷ユニットは4つの工程を経てサイクルを進め、このサイクルがライン上の各色ステーションごとに繰り返されます。
ステップ1 — インク入れ。 彫刻が施されたシリンダーがインク槽内を回転し、セルで覆われた表面が低粘度の液体インクに浸漬されます。グラビアインクは、深さがわずか50 μmのセルにもスムーズに流れ込む必要があるため、一般的にザーンカップで17~18秒という低い粘度が特徴です。現在、溶剤系と水系の両方の配合が広く使用されていますが、VOC規制の強化に伴い、水性インクのシェアが急速に拡大しています。
ステップ2 — ドクターブレードによる拭き取り。 シリンダーがインクパンから出た直後、柔軟な鋼製のドクターブレードがわずかな振動を伴いながらその表面を掻き取ります。このブレードは、彫刻されていない部分(セル間の滑らかな「ランド」部分)からインクをすべて除去すると同時に、くぼんだ空洞内のインクは残します。ブレードは、彫刻されていないスクリーン線の上を滑走します。このスクリーン線が構造的な支えとなり、ブレードの刃先がセル内に沈み込むのを防ぎます。ブレードの角度、圧力、および振動速度はすべて重要なパラメータです。角度が平坦すぎるとヘイジング(非印刷領域でのインクミスト)が発生し、角度が急すぎるとブレードとシリンダーの摩耗が加速します。
ステップ3 — インクの転写。 フィルム、紙、箔などの印画体は、ゴムで覆われた押さえローラーによって1~5 MPaの圧力が加えられ、インクが塗布されたシリンダーに押し付けられます。機械的な圧力と毛細管現象が相まって、インクはセルから印画体の表面に直接転写されます。多くの印刷機では、この工程に静電アシスト(ESA)を併用しています。これは、セルからのインクの放出を促進するために電荷を付与するもので、特に粗い表面や多孔質の基材上のハーフトーン領域において有効です。ただし、重要な例外として、導電性を持つメタリックインクにはESAを使用できません。
ステップ4 — 乾燥。 印刷済みの基材は、次の色ユニットに入る前に、直ちに高速熱風乾燥機を通過します。インクは完全に乾燥していなければなりません。溶剤や水分が残っていると、ブロッキング(巻き取りロールでウェブの裏面への転写)や、後続のユニットでの色混入を引き起こす恐れがあります。グラビア印刷機において、乾燥能力はしばしば実質的な最高速度の制限要因となります。例えば、定格速度が300 m/minの機械でも、インクの塗布量が多い場合、乾燥機が最高速度で処理しきれないため、実際には180~220 m/minでの稼働にとどまることがあります。
これらの4つの工程は、各色ユニットごとに順番に繰り返されます。最新の印刷機では、自動の横方向および縦方向の見当合わせ制御システムを採用しており、すべての色ステーションにおいて±0.1 mm以内の位置合わせを維持しています。この精度レベルは、細かい文字やバーコード、あるいは後工程の加工作業用の見当マークを印刷する際に極めて重要となります。
印刷後の仕上げと品質保証
最終のカラーユニットの後、多くのグラビア印刷機には、ニス塗り、エンボス加工、型抜き、場合によっては箔押しといったインライン仕上げステーションが備わっており、別途オフライン加工を行うことなく、生産ラインの末端から完成品を出力することができます。このインライン加工機能は、大量生産されるパッケージ製品において、生産性の面で大きな利点となります。
グラビア印刷における品質管理は、いくつかの測定可能なパラメータに重点が置かれています。 色差(ΔE) ブランド製品のパッケージについては、通常、承認された基準品と比較して分光光度計で測定した値が2~3以下に抑えられています。 印刷濃度 は継続的に監視されており、基準値より0.10密度単位以上低下した場合、調査が開始される。 残留溶剤濃度 これらは食品接触用包装において極めて重要であり、EUの規制では残留溶剤の総量を10 mg/m²以下に制限しています。これらの指標はいずれも、シリンダーの状態、インキの配合、および乾燥性能が一定であることに依存しています。いずれかの変数が変動すると、その結果生じる欠陥パターンは、経験豊富なオペレーターであれば通常見分けがつきます。具体的には、モトル(色のムラ)、ピンホール(インク膜の連続性の欠如)、またはストライキング(ドクターブレードの下の異物による目に見える線)などです。
グラビア印刷、フレキソ印刷、デジタル印刷:どの技術が御社の生産に適しているか?
どの印刷技術も、万能に優れているわけではありません。適切な選択は、通常の印刷部数、品質要件、そして予算構成という3つの要素によって決まります。以下の比較は、これら3つの観点に基づいて作成されており、どの技術がお客様の実際の生産状況に適しているかを判断する一助となるでしょう。
印刷品質と安定性:各技術がもたらす成果
Gravure remains the quality benchmark for long-run, continuous-tone printing. Its engraved cylinder produces true photographic gradients — cell depth varies continuously, so tonal transitions are smooth rather than constructed from halftone dots. Flexography, by contrast, builds its image from raised dots on a flexible photopolymer plate. Flexo quality has improved dramatically — modern HD flexo with flat-top dot technology can achieve 200 LPI screening and is adequate for most packaging graphics — but it cannot match gravure’s native continuous-tone capability, and its dot gain is typically 5–10% higher. Digital printing (inkjet or electrophotographic) offers variable-data capability — every impression can be different — and has zero plate or cylinder cost, but its image quality ceiling and speed remain below either conventional process for long-run work.
| Quality Dimension | Gravure | Flexo | Digital |
|---|---|---|---|
| Continuous-tone reproduction | ★★★★★ | ★★★☆☆ | ★★★☆☆ |
| Solid ink density uniformity | ★★★★★ | ★★★★☆ | ★★★☆☆ |
| Fine text / line sharpness | ★★★★☆ | ★★★★☆ | ★★★☆☆ |
| Batch-to-batch color consistency | ★★★★★ | ★★★★☆ | ★★★☆☆ |
| Variable data / personalization | ☆☆☆☆☆ | ☆☆☆☆☆ | ★★★★★ |
Cost Breakdown: Tooling, Makeready, and Where Each Technology Pays Off
This is where the technologies diverge most sharply — and where many first-time buyers make expensive mistakes by fixating on purchase price rather than run-length economics.
Gravure’s cost structure is front-loaded. A single engraved and chromed cylinder can cost several thousand dollars depending on size, and a six-color job requires six of them. Setup and register adjustment add to makeready time — a full job changeover can take 30–60 minutes per color station. But once the press is running, the per-impression cost is the lowest of any printing technology. At hundreds of thousands of linear meters per cylinder set, the amortized tooling cost per unit becomes negligible. And the high running speed — 200–300 m/min commercial, 400+ m/min on late-model high-speed presses — delivers throughput that neither flexo nor digital can match.
Flexo occupies the middle ground. Photopolymer plates cost tens to low hundreds of dollars each, and CTP (computer-to-plate) equipment allows in-house production. Makeready times are shorter than gravure — modern presses with servo-driven impression setting can complete a full job change in minutes. Per-impression cost is higher than gravure at long runs but lower at short-to-medium runs. The economic crossover point between flexo and gravure typically falls in the range of 20,000–50,000 linear meters, though this varies with job complexity, color count, and regional labor and cylinder costs.
Digital printing has zero tooling cost — no plates, no cylinders, no makeready beyond file preparation. Its per-impression cost, however, is 3–10 times higher than conventional printing due to ink or toner consumption. This makes digital the clear winner for runs under roughly 1,000–5,000 linear meters and the clear loser above 50,000. In between lies a gray zone where the decision turns on turnaround time, variable-data requirements, and whether the job will repeat — amortizing tooling over multiple runs.
Sustainability and Future-Proofing: The Regulatory Picture
Environmental regulation is reshaping the competitive landscape between these technologies. Solvent-based gravure inks — the industry’s historical default — emit volatile organic compounds (VOCs) subject to increasingly strict caps in Europe, North America, and China. The shift to water-based gravure inks is accelerating: in China, water-based ink gravure machines accounted for 37% of the market in 2025 and are projected to exceed 50% by 2027, driven by new packaging printing atmospheric pollutant emission standards that took effect in mid-2025 (Sunny Machine News, 2026).
A separate regulatory concern is hexavalent chromium, used in gravure cylinder electroplating. The European Union’s REACH regulation has flagged hexavalent chromium compounds as Substances of Very High Concern, and the industry is actively researching alternative coatings — nickel-boron electroless plating shows promise, with hardness reportedly exceeding conventional chrome in laboratory trials. This is not an immediate operational problem for most converters, but it is a structural risk that anyone making a 10-year equipment investment should have on their radar.
Flexo has an easier sustainability story: water-based and UV-curable inks are widely available and proven, and platemaking is shifting from solvent-wash to thermal and water-wash systems. Digital printing eliminates VOC emissions entirely, though the energy consumption and consumable waste from toner cartridges and inkjet heads carry their own environmental footprint — a point that receives less attention than it deserves.
Where Gravure Printing Excels: Key Applications Across Industries
Gravure’s technical strengths translate into specific market applications. Understanding where it dominates helps clarify whether your production fits the technology.
| Application Area | Typical Substrates | Run Length | Key Requirement |
|---|---|---|---|
| Flexible packaging (food, beverage, personal care) | BOPP, PET, PE, aluminum foil, laminates | Very high | Color consistency + food-grade safety + substrate versatility |
| Labels (beverage, spirits, personal care) | Paper, film, metallized paper | 高い | Fine text + metallic inks + scuff resistance |
| Décor printing (wallpaper, flooring, wood-grain) | Paper, PVC film | Very high | Color fidelity on reprints + wide width |
| Folding cartons (tobacco, cosmetics, pharma) | Paperboard | 高い | High line screen detail + brand-color precision |
| Publication (magazines, catalogs) | Lightweight coated paper | Very high (declining) | 高速+1枚あたりのコストが安い |
| 機能性印刷(電子機器、太陽電池) | 特殊フィルム、ガラス | 低(高い値) | 高精度なパターニング + 材料との適合性 |
フレキシブル包装は、グラビア印刷の断トツの最大市場であり、グラビア印刷総量の推定60~70%を占めています。これは、食品・飲料ブランドが、グラビア印刷が大量生産において実現する色の一貫性、対応可能な基材の幅広さ、および食品に適したインクの選択肢を求めているためです。その一方で、雑誌やカタログの発行部数がデジタルメディアへ移行するにつれ、出版用グラビア印刷は終末的な衰退期を迎えています。新たな成長分野として注目されているのは、機能性・産業用印刷です。導電性インク、誘電体、その他の機能性液体をフレキシブル基材上に高速でパターン形成できるグラビア印刷の能力は、プリンテッドエレクトロニクス、フレキシブル太陽電池、スマートパッケージング分野における研究開発投資を惹きつけています。
グラビア印刷設備への投資を検討する際のポイント
グラビア印刷機を購入することは、単なる機械の購入ではありません。それは、今後5~10年間にわたって自社のコスト構造、製品品質、そして競争力を左右する生産能力への投資なのです。乾燥機の仕様が不足していたり、色数が過剰であったりすることは、生産のボトルネック、過剰な廃棄物、あるいは資本の浪費という形で、年を追うごとにその影響が累積していく過ちです。賢明な購入は、次の2つの問いから始まります。「その機械に実際に何を求めているのか」、そして「その機械の耐用年数全体を通じて、真にどれほどのコストがかかるのか」ということです。
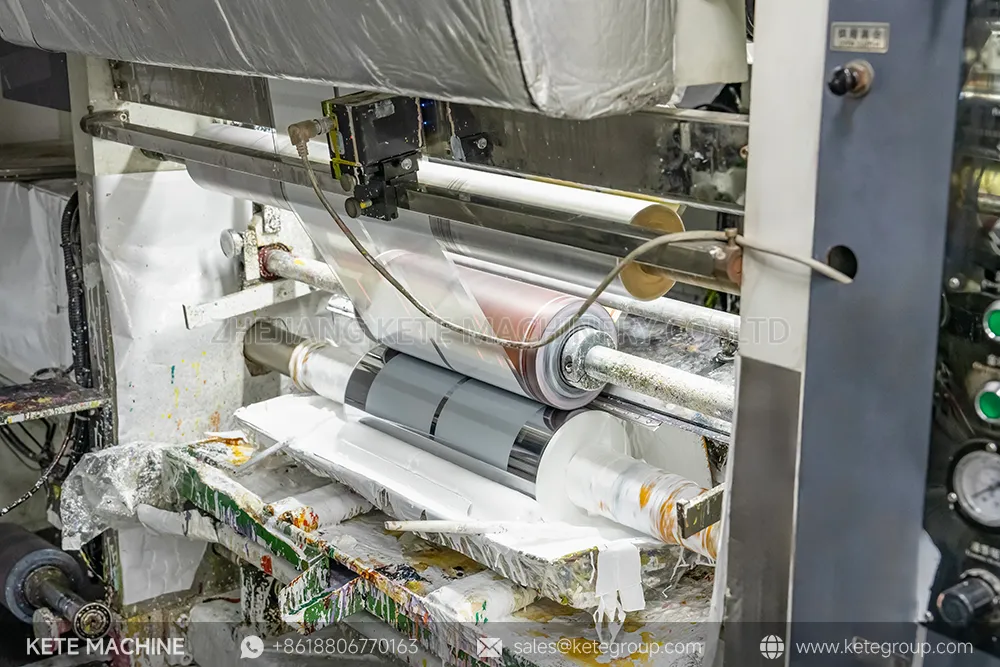
生産ニーズに合わせた機械仕様の選定
グラビア印刷機の購入において、最も一般的で、かつコストのかかる仕様上の誤りは、色ステーションを過剰に購入する一方で、乾燥能力を過小に設定してしまうことです。乾燥装置の容量が不足している10色印刷機は、バランスの取れた8色印刷機よりも稼働速度が遅くなります。ボトルネックとなるのは、何色印刷できるかではなく、各ステーション間でどれだけ速くインクを乾燥させられるかという点です。
「理想的な」製品構成ではなく、実際の製品構成から始めましょう。 印刷幅 通常使用する最大基材幅に合わせて設定し、100~200 mm程度の余裕を持たせる必要があります。一般的な幅は600、800、1,000、1,200 mmですが、装飾用や工業用途向けのワイドウェブ印刷機では、1,500 mm以上にも対応しています。 カラーステーション 現在の最も複雑なデザインに加え、将来の柔軟性や特殊な色・コーティングに対応するために1~2色分を見込むべきです。一般的なフレキシブル包装の生産ラインでは6~8色が必要ですが、それ以上のステーションを追加すると、必ずしもスループットが向上するとは限らないにもかかわらず、機械コスト、シリンダーの在庫コスト、および準備時間が上昇してしまいます。
速度定格と実際のスループットの比較 経験豊富な購入者でさえも戸惑うことがあります。定格速度300 m/minのプレス機であっても、実際の生産現場でその速度を維持できることはめったにありません。実際のスループットは、乾燥能力、基材の特性、インクの被覆率によって異なり、通常は定格最大値の60~75%程度に落ち着きます。実際の速度を制限するのは駆動モーターではなく、乾燥機そのものです。仕様を評価する際は、パンフレットに記載されている「表向きの速度」ではなく、乾燥システムの定格蒸発能力(1時間あたりの溶剤または水の量:kg)を、実際に必要なインクの被覆率や速度と照らし合わせて比較してください。
登録の正確性 要件は、印刷内容によって異なります。単色で塗りつぶされたパッケージ用グラフィックの場合、±0.3 mmの許容誤差で十分な場合が多くあります。一方、細かい文字、バーコード、またはセキュリティ機能の場合は、±0.1 mmの許容誤差が必要となり、速度変化があってもその許容誤差を維持するためには、印刷機にサーボ駆動式の縦方向および横方向の見当制御機能が必要です。 インクシステムの選定 — 溶剤系、水性、またはUV — いずれのインクを使用するかによって、乾燥機の構成、排気処理(RTOまたは溶剤回収)、および規制への準拠に下流工程での影響が生じます。機械の耐用年数中に水性インクへの移行が見込まれる場合、乾燥機には、水のより高い蒸発潜熱に対応できる十分な熱容量が必要です。
基板の適用範囲 見落とされがちな点があります。印刷機が、最も薄いフィルムから最も厚い板紙まで対応できること、そして張力制御システムがその範囲全体で見当を正確に維持できることを確認してください。12 μmのPETフィルム用に最適化された印刷機は、張力ゾーンと圧着設定が両方に適した設計になっていない限り、300 g/m²の板紙を扱う際に困難をきたす可能性があります。
総所有コスト:購入価格だけにとらわれない
グラビア印刷機の購入価格は、その耐用年数にわたってかかる総費用のほんの一部に過ぎません。厳密なTCOモデルを用いることで、目に見える費用と目に見えない費用を明確に区別することができます。
初期費用 これには、機械本体、設置および試運転(現場の準備状況や、サプライヤーが現場でのセットアップのために技術者を派遣するかどうかに応じて、機械価格の5~15%に相当する場合があります)、初期の彫刻済みシリンダー一式(シリンダー1本あたりのコストに、色数、および生産予定のSKU数を乗じた金額)、およびオペレーター研修が含まれます。 年間運営費 インク消費量、エネルギー(乾燥システムは印刷機の総エネルギー消費量の60~70%を占める)、消耗品(ドクターブレード、圧着ローラーの再生、フィルター)、およびシリンダーの再整備に分けられる。シリンダーは通常、150,000~200,000線形メートルごとに再クロムメッキが必要となりますが、鋼製のベースは複数の再メッキサイクルを通じて再利用可能です。溶剤系インクは1キログラムあたりのコストは安くなりますが、VOC規制への対応コストが発生します。一方、水性インクは1キログラムあたりのコストは高くなりますが、溶剤の取り扱いが不要となり、保険料の削減につながる可能性があります。
その 隠れた費用 これこそが、収益性の高い設備と経済的に期待外れとなる設備を分ける要因です。ジョブの切り替え時間(カラーステーションあたり30~60分)は、利用可能な生産時間を直接的に減少させます。多くの小ロット案件を処理する印刷機では、切り替えに予定総時間の20~30%を費やすことがあります。立ち上げ時およびジョブ切り替え時の廃棄率:新しい印刷機は通常、設置後の安定化期間中に5~10%の廃棄が発生し、稼働が定着した工場であっても、ジョブ切り替えごとに2~5%のセットアップ廃棄が発生します。熟練労働力の確保は業界全体で高まる懸念事項であり――経験豊富なグラビアオペレーターやカラーマッチャーは不足しています――、彼らの採用や研修にかかるコストは、投資判断の際に考慮に入れる必要があります。
大まかな例を挙げると、中級クラスの8色印刷機の場合、3年間で総コストのうち購入価格がおよそ40%を占め、シリンダーとオーバーホールが20%、消耗品とエネルギーが25%、人件費とダウンタイムが15%となる可能性があります。正確な割合は、製品の構成、印刷部数、現地のコスト構造によって異なりますが、この傾向は変わりません。つまり、機械の価格だけでは、総コストの半分にも満たない情報しか得られないのです。
- 切り替えによるダウンタイム — カラーステーションごとに30~60分、予定時間の20~30%を消費する可能性がある
- 起動時の無駄 — 安定化期間中は5~10%、成熟期であってもジョブ変更ごとに2~5%
- 熟練労働者の不足――経験豊富なオペレーターやカラーマッチング担当者の確保がますます困難になっている
これらすべての変数をモデル化することを考えると気が遠くなるかもしれませんが、さまざまな生産環境を数多く見てきたサプライヤーと協力し、仕様策定のプロセスを指導してもらうと役立ちます。一部のメーカー、特に単体の機械ではなく、生産ライン一式を納入した経験のあるメーカーは、シリンダーの計画、乾燥機のサイズ選定、オペレーターのトレーニング要件など、お客様の製品構成に最適な印刷機の構成を策定するお手伝いをすることができます。例えば、ロシアのあるフレキシブル包装加工業者は最近、印刷、ラミネート、スリッティング、パウチ製造装置を含む、グラビア印刷からパウチ製造までの完全な生産ラインを稼働させました。この際、メーカーは、一貫した納入の一環として、据付監督とオペレーター研修を提供しました。このような統合的なアプローチにより、購入側の調整負担が軽減されるだけでなく、個々の機械が、独立して仕様が決められたユニットの集合体としてではなく、システムとして連携して機能するように適切な規模で選定されることが保証されます。
グラビア印刷の未来:次の投資を左右するトレンド
今日購入するグラビア印刷機は、5年後には様相が一変しているであろう業界で稼働することになります。4つのトレンドが技術の展望を一新しつつあり、そのいずれもが、設備の選定において実用的な意味合いを持っています。

インテリジェント・オートメーション これは、現代のグラビア印刷ラインにおいて最も顕著な変化です。機械式駆動シャフトを同期したサーボモーターに置き換える電子シャフト技術により、プリレジストレーション時間が約50%短縮され、±0.1 mmのレジストレーション精度が実現されました。また、機械学習アルゴリズムを搭載したIoT対応センサーにより、一般的な故障モードに対して95%を超える診断精度が達成されています。これらのシステムを導入した工場では、設備稼働率が約25%向上し、納期遵守率が85%から98%に上昇したと報告されています。デジタルツインシミュレーション(実際の素材を印刷する前に新しいジョブをテストするための仮想印刷機モデルを作成する技術)により、新製品の開発サイクルが最大30%短縮されています。
グリーン・トランジション その勢いは、多くのコンバーターが予想していた以上に加速している。水性インクグラビア印刷機は最も急成長している分野であり、中国の市場シェアは2027年までに50%を超えると予測されている。溶剤系ライン向けの再生式熱酸化装置(RTO)システムは、現在、VOCの99%以上の分解率を達成すると同時に、40~50%の熱エネルギーを回収し、乾燥システムで再利用している。六価クロムの問題――世界的な化学物質規制の強化が進む中、業界標準のシリンダーコーティングが今後も実用性を維持できるかどうか――は未解決だが、研究開発は活発に進められている。この10年以内に実用可能な代替案が登場する可能性は十分にある。
成長の原動力としてのアジア これは予測ではなく、現在の現実です。中国、インド、東南アジアは、パッケージ商品に対する消費者支出の増加と、この地域においてグラビア印刷の精細な文字再現品質が古くから好まれていることを背景に、新規グラビア印刷機の導入の大部分を牽引しています。2024年の中国のグラビア印刷機輸出額は$960百万に達し、前年比12.3%の増加を記録した。これは、国内の製造能力の規模と、ロシア、中東、東南アジア、アフリカ、ラテンアメリカなどの市場において中国製機器への受容が広がっていることを反映している。
ハイブリッド量産モデル が注目を集めています。グラビアとデジタルのどちらか一方を選ぶのではなく、一部のコンバーターは「大量生産にはグラビア、小ロット生産にはデジタル」という戦略を採用しています。つまり、リピート注文は単位当たりのコストを最小限に抑えるためにグラビアで生産し、サンプルや小ロット生産、QRコードや地域ごとのラベル文言といった可変データ要素にはデジタルを活用しているのです。同一のライン上でグラビアとフレキソのトロリーを交換可能なモジュラー式印刷機の設計が登場し始めており、これによりコンバーターは、別々の印刷機のために床面積を確保することなく、最もコスト効率の高いプロセスに仕事を割り当てることができるようになった。
これらの傾向のいずれも、グラビア印刷が廃れることを意味するものではありません。つまり、今日投資するグラビア印刷機には、水性インクに対応できる構造、予知保全を支えるセンサー基盤、そして製品構成の変化に応じてデジタルやフレキソユニットと統合できるモジュール性を備えていることが理想的だということです。機械駆動式の見当合わせを採用し、溶剤インクのみの使用に縛られるような機械は、購入時の請求書上では経済的に見えるかもしれませんが、5年間の損益計算書上ではかえってコスト高となる可能性があります。
グラビア印刷のプロセスそのもの――彫刻されたシリンダー、ドクターブレード、転写――は、ここ数十年間、根本的には変わっていません。変化したのは、その周囲のあらゆる要素です。すなわち、シリンダーの製造方法、印刷機の制御方法、インキの配合方法、そして生産データの収集・分析方法などです。この工程を理解することが基礎となります。その理解を土台として、適切な設備、適切なサプライヤーのサポート、そして技術の将来像を的確に見据えた上で生産体制を構築することこそが、グラビア印刷を単なる魅力的な印刷方法から競争上の優位性へと変えるのです。

