 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

シャンパンカプセルとは何か(そして何ではないか)
すべてのシャンパンやスパークリングワインのボトルのコルクの上には、2つの層があります。それは、ワイヤー製のケージと、そのケージおよびボトルの首の上部を覆う金属製のフードです。このフードが「カプセル」です。カプセルはコルクとワイヤーケージに一体となって被せられ、ボトルネックに沿って伸びる「スカート」部分と、全体を覆う「上部の円盤」という2つの部分で構成されています。カプセルは、コルクをほこりや湿気から守り、ワイヤーケージの鋭い先端が棚や袋に引っかかるのを防ぎ、また、商品があふれる棚の中で、そのブランドのロゴや情報を目立たせる役割も果たしています。
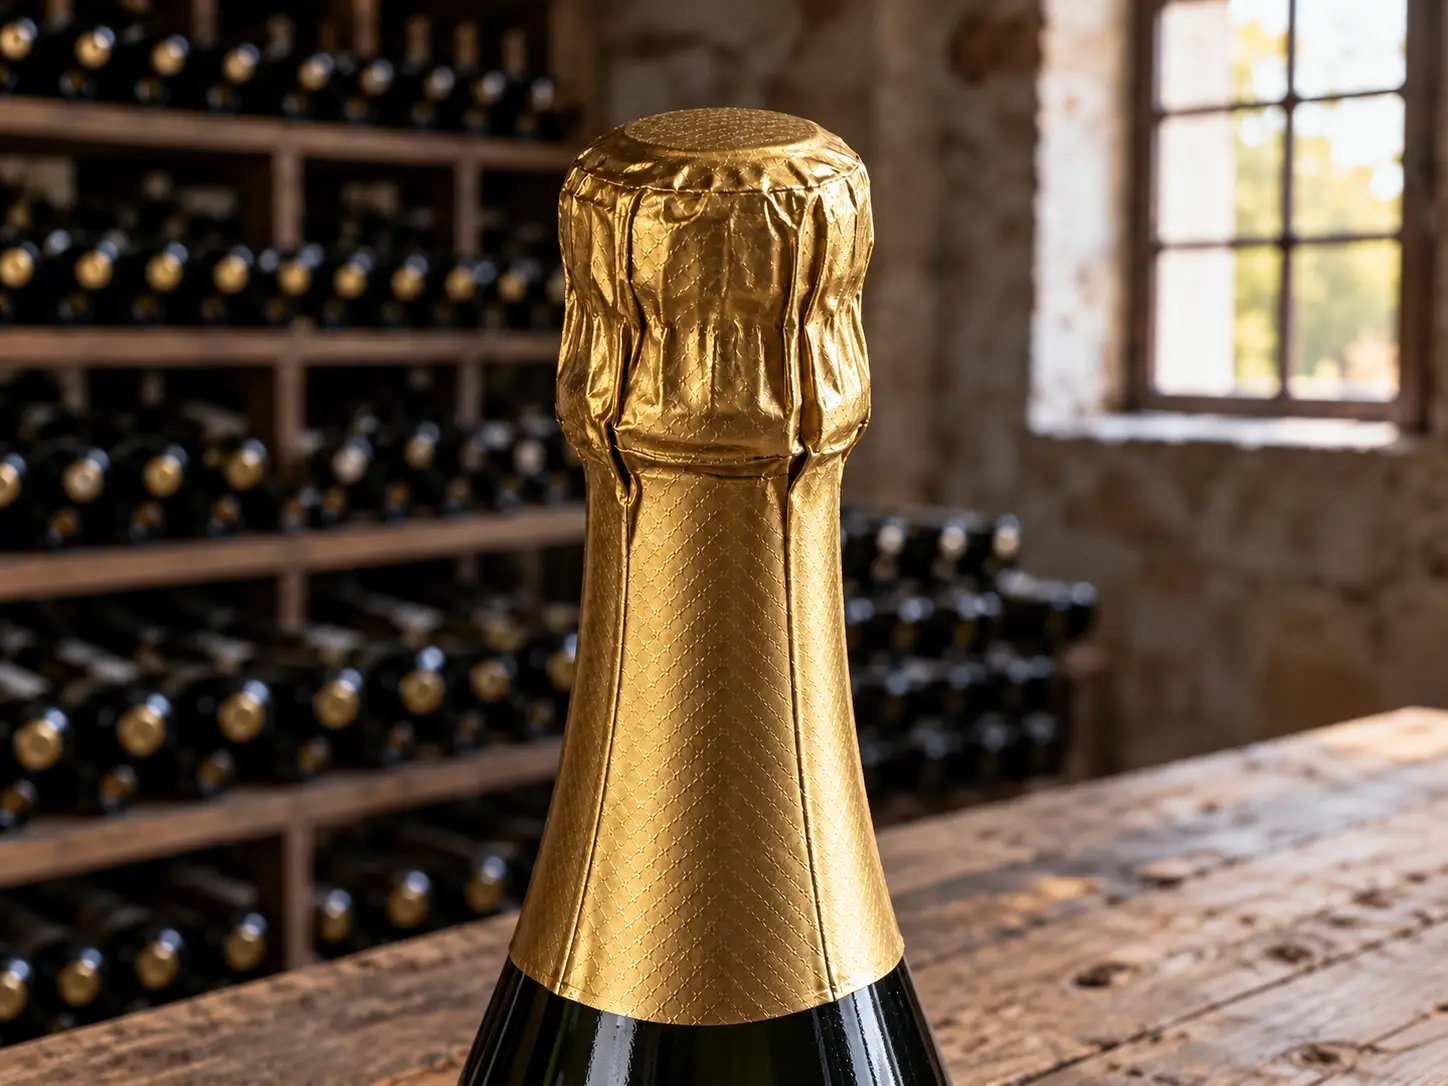
ボトルを開ける際は、まずカプセルを剥がすか切り取ります。ソムリエや小売業者からは、切り取る位置についてあるアドバイスが寄せられています。それは、ホイルの2つ目の縁の下、ボトルの首の低い位置で切るということです。保管や輸送中にカプセル内にワインが溜まることがあり、高い位置で切ると、その溜まったワインが注ぐ際にこぼれてしまうからです。些細な点ですが、これこそが、カプセルが単なる包装の一部ではなく、ワインを注ぐ一連の動作の一部として扱われる理由を説明しています。
まず最初に、名称に関する問題を一つ明確にしておく必要があります。収集家の間では、「カプセル」という言葉は別の意味を持っています。それは、カプセル本体の上、ケージの最上部に装着された小さな金属製の円盤を指します。収集家たちは専用のプラットフォームでこれらの円盤を取引しており、この趣味には独自の名称があります。本記事では、ここから最後まで、「カプセル」という用語を、コルクとケージを覆うホイル製のフードを指す意味で使用します。製造機器の世界でも同様の区分があります。ロール状の素材からカプセルを製造する機械と、充填ラインで完成したカプセルをボトルに取り付ける機械です。これらは、事業内容によって購入すべき機器が異なります。
読み進める前に、2つの確認事項があります
- もしあなたが思い浮かべているものが、コレクターの間で取引されている小さな丸い金属の円盤であれば、それは「ケージ・プラーク」のことであり、ここで取り上げている「カプセル」のことではありません。
- 設備をお探しの場合は、まずロール状の素材からカプセルを「製造」するのか、それとも充填ラインで既製のカプセルを「装着」するのかを決めてください。この記事の残りの部分では、カプセルの製造について解説します。
コレクターズアイテム市場は確固たる市場として成立しており、ブランドがアイデンティティとして用いる装飾を施したトップスをコレクターたちがまさに珍重するため、カプセルコレクションのデザインに活力を与えています。しかし、多くの読者にとっての「お金」に関する疑問は、その一連の流れのさらに下流にあるでしょう。つまり、カプセルコレクションがどのような素材で作られているのか、価格はいくらか、そして自作する方が購入するよりもお得なのか、といった点です。この記事の残りの部分では、その点について掘り下げていきます。
シャンパンのカプセルとワインのカプセルの違い
シャンパンのカプセルは、ワインのカプセルよりも背が高いように見えますが、多くの人は「背が高い」という点だけで判断してしまっています。重要な違いは4つの仕様にあり、それぞれには物理的な理由があります。
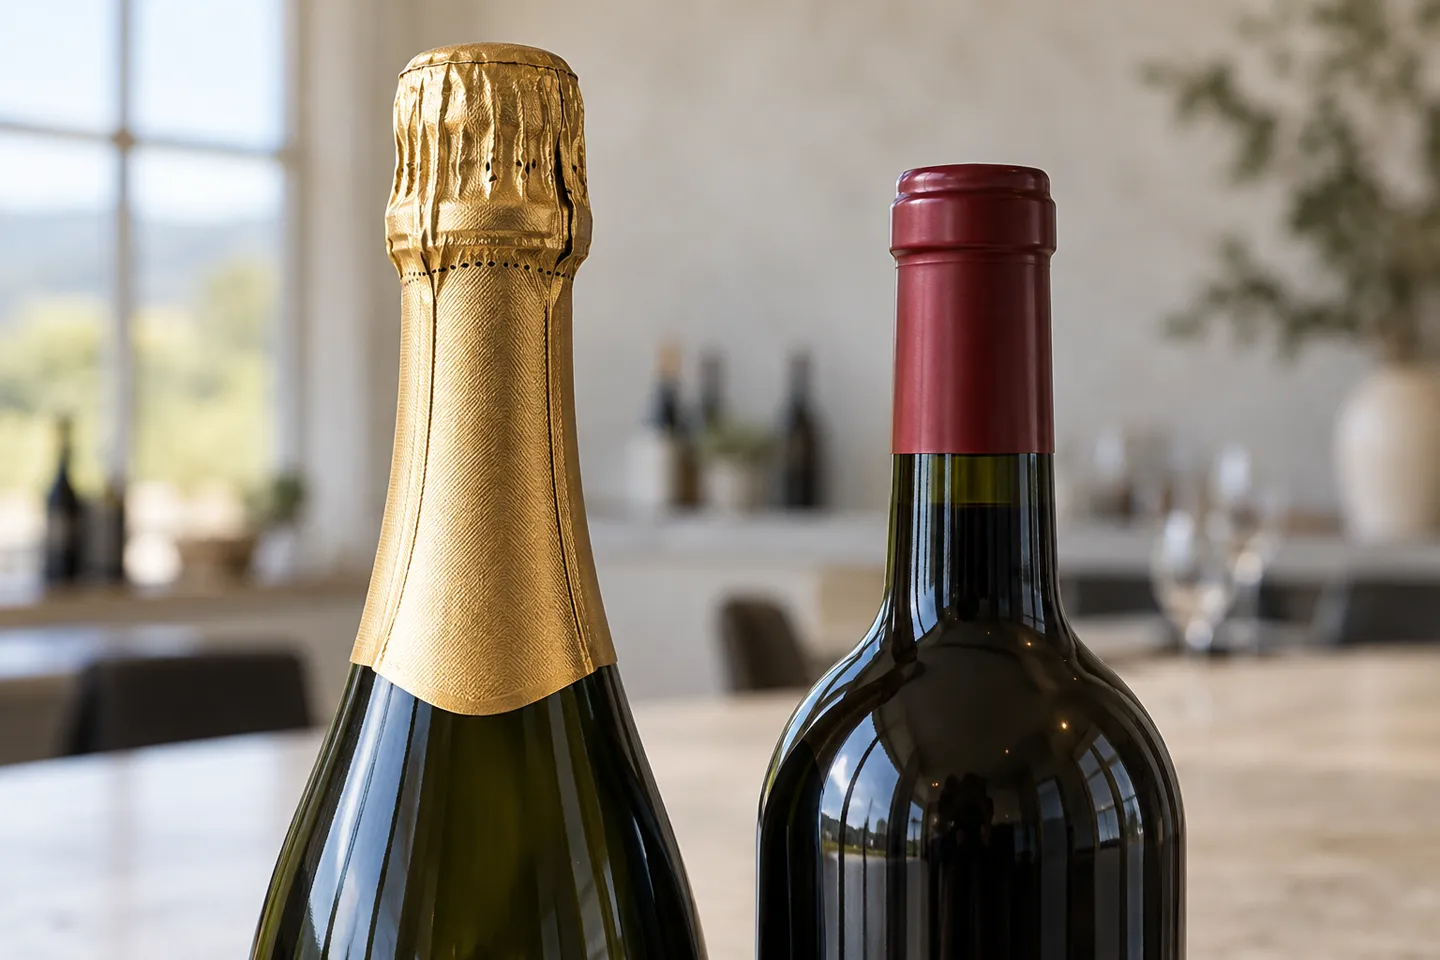
スカートの長さ:70~135ミリメートル
シャンパンおよびスパークリングワイン用のカプセルの高さは70~135 mmであるのに対し、スティルワイン用のカプセルの高さは30~70 mmである(各メーカーの仕様範囲によると(メーカー公表の仕様(2026年)。この余分な長さは単なる装飾ではない。スカート部分は、ケージとコルクのキャップを1枚の連続した表面で覆わなければならないが、スティルワインのカプセルにはそのような必要はまったくない。家庭用ワイン醸造家向けの市販ホイルは、長さが約4.5インチで、手作業で折り曲げられるが、これらは同じ窓の中に収まる(PIワイン, 発行年不明)。
テーパー:1つではなく3つの比率
カプセルは円錐形をしており、その円錐はボトルにぴったり合う必要があります。シャンパンのカプセル用金型には、1:7、1:8、1:10のテーパー比のものがあります。一方、スティルワイン用のカプセル用金型は、一般的に1:17が用いられます(メーカー公表の仕様(2026年)。この比率は金型の特性によるものであり、機械で調整する設定値ではありません。ボトル形状を変更する製造業者は、実際には、それに伴ってマンドレル、カッティングナイフ、パンチングツールも交換することになります。
トップス:しわ加工・ドーム型
スパークリングワインのカプセルには、主に2つの形状があります。1つはクラシックな「ギャザー入りしわ加工」のトップ、もう1つは滑らかな「ドーム型」のトップです。どちらも製造工程で、同じ種類の機械を使用して成形され、トップディスクには独自の装飾が施されます。通常、1色または2色のホットスタンプが用いられます。トップはブランドの存在感を象徴する部分であり、だからこそコレクターがこれを珍重し、生産者もそのデザインを大切に守っているのです。
材質および厚さ ウィンドウ
このプレミアムシャンパンカプセルは、アルミニウムとポリエチレンを積層した複合材「ポリラミネート」で作られており、印刷品質、剛性、コストのバランスが取れています(『ワイン・ビジネス・マンスリー』, 2019)。厚さの範囲はカプセルの種類によって異なります。シャンパン用カプセルの多層ラミネート製スカート材の厚さは50~70ミクロンです。スティルワイン用多層ラミネートカプセルは100~120ミクロン、ワインおよびスピリッツ用の熱収縮性PVCまたはPET-G製カプセルは60~75ミクロンです(メーカー公表の仕様(2026年)。スティルワイン用機械のシリーズ全体では、トップの直径はおよそ28~44 mmの範囲にあり、シャンパン用金型の直径は30~34 mm前後が中心となっている。
以下の表は、家族全員を1つの枠にまとめたものです。表から数値を引用する際は、まず「境界」の欄を確認してください。
カプセルファミリー:構造、用途、および破壊限界
| カプセルタイプ | 施工仕様 | 使用場所 | 故障境界 |
|---|---|---|---|
| シャンパンカラーのロングスカート・カプセルコレクション | スカート部 70~135 mm、テーパー比 1:7 / 1:8 / 1:10、ポリラミネート製スカート部 50~70 ミクロン、上部はしわ加工またはドーム型、上部直径 約 30~34 mm | シャンパンとスパークリングワイン、コルクとワイヤーカゴについて | ボトルの形状を変更するには、それに適合する金型が必要です。1:7用の金型は1:17のネック形状には装着できないため、形状を変更する前にテーパーとマンドレルセットを確認してください。 |
| スティルワインの概要 | スカート部 30~70 mm、テーパー比 1:17、ポリラミネート 100~120 ミクロンまたはPVC/PET-G 60~75 ミクロン、上端径 28~44 mm(モデルにより異なる) | スティルワイン、スピリッツ、ビール、オリーブオイル、調味料のボトル | 短いスカートではケージを覆うことはできません。スパークリングワインのキャップをワインのキャップと代用しないでください。また、注文前にコルクの直径を確認してください。 |
| スピリッツ・カプセル | ボトルの肩部と首部のサイズに合わせて加工された、装飾が施された収縮PVCまたはポリラム | 陳列の印象が売り上げを左右する酒類のボトル | 肩の高さがあるボトルには専用の金型が必要です。シュリンクフィルムのデザインは、図面だけではなく、実際のボトルと照らし合わせて承認を得る必要があります。 |
スピリッツ用カプセルは同じ製品群に属し、同じ製造機械を使用するため、カプセルメーカーはワイン、シャンパン、スピリッツを、3つの別々の事業ではなく、異なる金型セットを用いた単一の生産分野として扱っています。
シャンパン用カプセルの購入:3つの調達ルートと1つの新ルール
カプセルの購入方法は、ほぼ完全に購入数量によって決まります。以下の3つの方法については、それ以外の条件については一切想定していません。
1つ目のルートは小売供給です。自家醸造家や小規模な試験醸造を行う人々は、完成品のフォイルを箱単位で購入します。手作業で折り曲げ可能な4.5インチのシャンパン用フォイルは、ワイン醸造用品のサプライヤーから1箱あたり約US$29.99で販売されています(PIワイン(, n.d.)。ホイルをケージにかぶせ、手作業で折り曲げて固定します。熱も機械も使いません。仕様はサプライヤーによって決められているため、独自のデザインや非標準のボトルが必要になった時点で、この方法は使えなくなります。
2つ目の方法は、カプセル成形業者による特注供給です。ワイナリーやブランドが独自のデザインを施したカプセルを求める場合、この方法を利用します。見積もりを依頼するには、上部直径、カプセルの高さ、テーパー比、上部の形状、開封方法、装飾セット、材質、数量といった具体的な仕様リストが必要です。価格は装飾の複雑さによって決まります。これは、あらゆる装飾加工が成形ライン上の1つの工程となるためであり、これについては次のセクションで詳しく説明します。
3つ目の方法は、自社でカプセルを製造することです。これは実際に存在する現実的な選択肢ですが、生産ラインを稼働させる必要があるため、相当な生産量に達して初めて採算が合うようになります。この点については次のセクションでも触れます。本セクションでは、これを単なる選択肢の一つとして捉えてください。推奨事項ではありません。
小売用パッケージ
手作業で圧着するフォイル。1箱あたり約US$29.99。仕様は固定、アートワークなし。家庭用および試作用。
カスタムコンバーター
仕様やデザイン案、装飾内容に応じた価格、最小発注数量(MOQ)、および金型費用は、プロジェクトごとに見積もります。
自社生産ライン
自社工場内で、ロール状の素材から完成したカプセルまで一貫して製造し、生産ラインをフル稼働させられる生産量のみを出荷します。
ある規則の変更が、これら3つの道の基盤そのものを一変させた。2023年以降、EU全域において、スパークリングワインのボトルに箔カプセルを付けることは任意となった。ただし、各原産地呼称保護(PDO)は、独自の規則において引き続きその使用を義務付けることができる。シャンパーニュの委員会は消費者調査を実施し、カプセルを撤去しても同産地のイメージや販売に重大なリスクはないとの結論に達し、カプセルの義務化を維持するという要請を取り下げた(許可されています(2025年)。現在、カプセルは規制遵守という役割よりもブランドイメージを高める役割を果たしているため、多くの家庭では依然としてボトルにカプセルを装着している。
EUのこの変更は、単なるトレンド予測ではなく、市場における事実です。2023年以降、原産地呼称で義務付けられている場合を除き、スパークリングワインのカプセルは任意となります。
カプセルを「コンプライアンス・ライン」として予算計上している場合は、その予算を「ブランド・ライン」として再検討してください。EU域外では、EUと同様の自由度が適用されると決めつける前に、現地の規則を確認してください。
上記の3つの選択肢のうち、社内生産の道を選択する場合、重要な見積もりは、ボトル形状、テーパー比、装飾仕様、目標生産量といった実際のデータに基づいて作成されます。
カプセルラインの見積もり依頼シャンパンのカプセルの製造方法
上記のどの工程も、最終的には同じ場所、つまり印刷済みまたは無地のロールを完成品のカプセルに加工する生産ラインで終わります。シャンパンのカプセルは、スティルワインのカプセルと同じ製造ラインを通りますが、許容誤差がより厳しく、装飾工程もより多く設けられています。
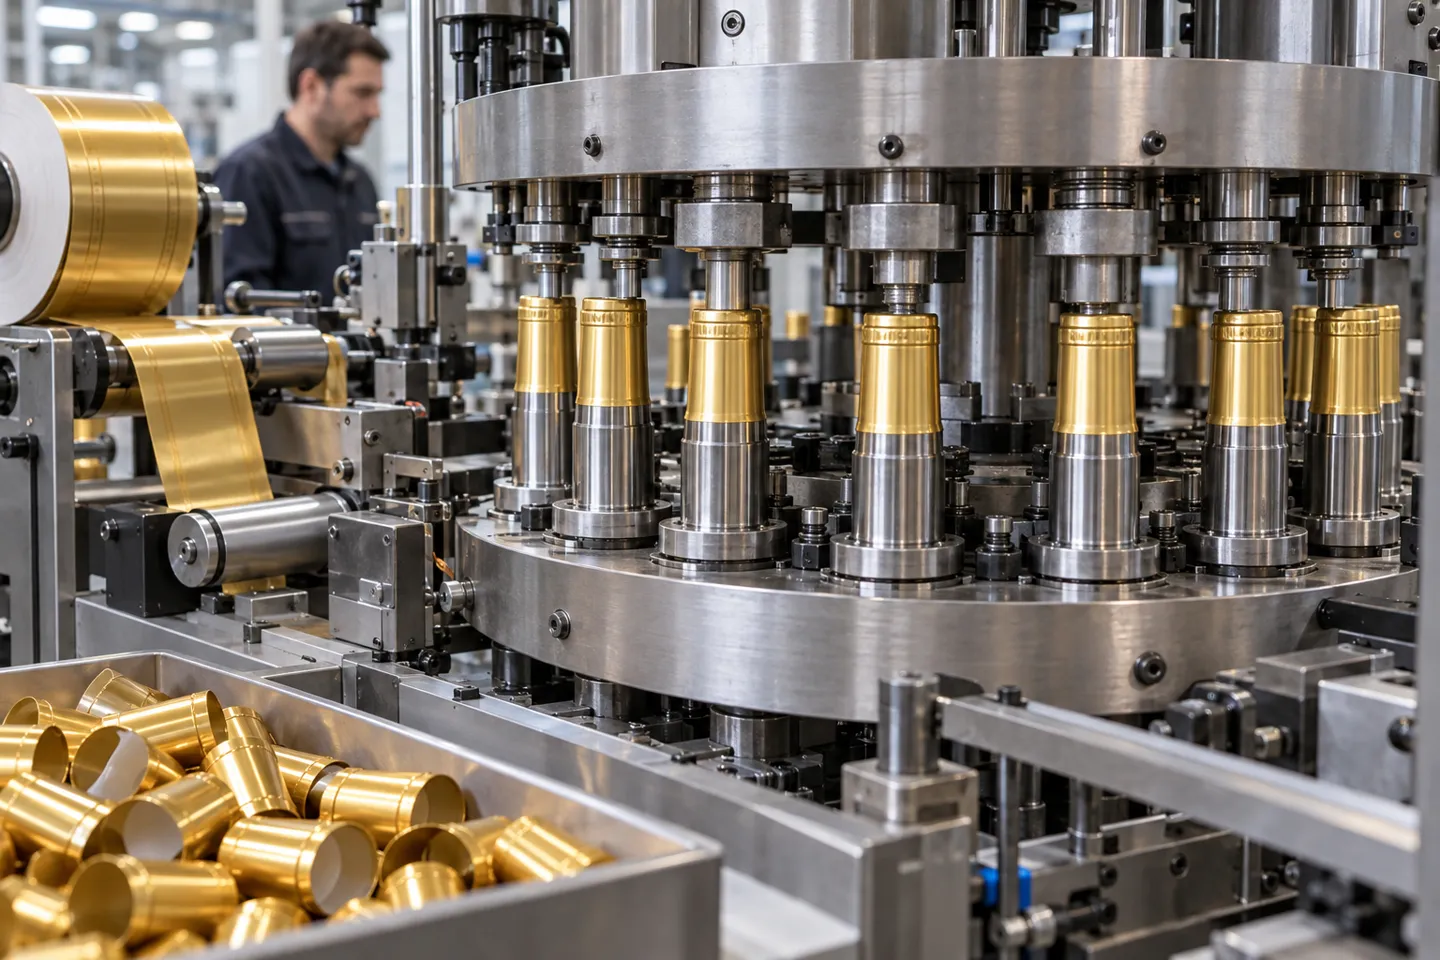
成形:マンドレル、セッティングではない
このラインの中核となるのは、12本のマンドレルを備えたロータリーヘッドです。各マンドレルはカプセルの直径と同じ大きさで、カプセルはその周りにスカート部とトップ部を一体で成形されます。「シャンパン」クラスの機械は、ポリラミネート製のスカート材から、しわ加工トップとドーム型トップの両方を成形し、さらに、完成したカプセルがボトルにしっかりと固定されるよう、分離リングと縦方向の溝を追加します(メーカー公表の仕様(2026年)。カプセルのサイズを変更するには、マンドレル、スカート用カッティングナイフ、およびトップディスク用パンチングツールを交換する必要があります。標準キットには13本のマンドレルが付属しており、そのうち12本はタレットに収納され、1本は予備として同梱されています(メーカー公表の仕様, 2026).
ロールからカプセルへ
プリント済みまたは無地のポリラミネートフィルム、あるいはシュリンクフィルムを、エッジガイド方式で巻き取る
12ステーションのタレット上で、マンドレルを軸にしてスカートを成形する
上部の円盤をパンチで打ち抜き、成形し、しわを寄せたりドーム状にしたりする
エンボス加工用ローラー(全面模様用)および高圧印付け用プラテン
スカートには最大3色、上部のディスクには1~2色でホットスタンプを施します。
溶剤系接着剤またはホットメルト接着剤を塗布する
水平方向にミシン目を入れて、アルミ製のタブが付いた切り取りテープを取り付ける
センサーで印刷マークを登録する
オンラインで検査し、欠陥のあるカプセルを自動的に排除する
集計と転送
装飾とオープニング:カプセルの価値が光る場面
装飾とは、平らなシートに印刷することではありません。それは、それぞれ独自の金型を備えた一連の工程、すなわち、連続的な全面ローラーエンボス加工、高圧プラテンエンボス加工、1~3色のスカート部分へのホットスタンピング、そしてトップディスクへのスタンピングおよびエンボス加工から成るものです。開封機能もまた工程の一部です。水平ミシン目加工、穴あけ加工、そしてアルミニウム製のタンを裏打ちした引き裂きテープにより、カプセルは鋭利な箔に破れることなく、きれいに開封できるようになっています。素材は、あらかじめ印刷済みのもの、あるいは無地の状態で搬入されます。コンバーターは、グラビア印刷済みの素材を毎分150~180 mの速度でラインに供給し、上流側で毎分400~600 mの速度でスリット加工を行います。印刷マークセンサーステーションは、アートワークがカット位置に正確に位置合わせされるように調整します(メーカー公表の仕様, 2026).
点検、そして「速度」が本当に意味するもの
このクラスの機械はすべて2つの速度が記載されており、その差が実効値となります。シャンパン用ラインは、機械的処理速度が1分あたり130カプセル、実効処理速度が100~120カプセルです。標準的なスティルワイン用ラインは、機械的処理速度が160カプセル、実効処理速度が120~150カプセルであり、高速ラインは機械的処理速度が250カプセル、実効処理速度が180~220カプセルです(メーカー公表の仕様(2026年)。その差は装飾工程による負荷にある。エンボス加工、スタンピング、パンチングの各工程はすべてサイクルタイムを消費するため、装飾が最も多いカプセルほど製造に時間がかかるのである。この生産ラインでは、欠陥のあるカプセルを自動的に排除するオンライン検査が行われ、手作業による再検査に取って代わっている。フロアプランに関しては、シャンパンクラスの生産ラインはおよそ8.5メートル×3.4メートルの面積を占め、重量は約5.5トン、消費電力は25 kWである(メーカー公表の仕様, 2026).
マシンクラス対実際の速度
| マシンクラス | 機械的速度 | 生産速度 | 対象として設計された |
|---|---|---|---|
| シャンパンクラス(ポリラム、70~135 mmのスカート) | 130カプセル/分 | 100~120カプセル/分 | 豪華な装飾が施されたシャンパンおよびスパークリングワインのカプセル |
| スタンダード・ワイン講座 | 160カプセル/分 | 120~150カプセル/分 | スティルワインおよびスピリッツ用カプセル(PVCまたはポリラム製) |
| ワインの短期集中講座 | 250カプセル/分 | 180~220カプセル/分 | サーボ駆動式の大容量スティルワイン生産ライン |
カプセル製造で問題が生じる原因
カプセル製造における不具合は4か所に集中しており、それぞれに実際に機能する制御手段が設けられている。
第一に、入荷材料の問題です。あらかじめ印刷された素材の印刷不良や、許容範囲外の厚さなどは、その後の工程では修復できません。カプセルは、ロールに巻かれた素材そのものから成形されるからです。入荷検査こそが唯一有効なチェックポイントであり、そのため加工業者は、機械での検査ではなく、入荷時に厚さの許容範囲(例えば、シャンパンスカート用素材の場合は50~70ミクロン)を厳格に設定しているのです。
2番目の要因は、工程そのものです。印刷マークのズレは、カットラインに合っていないアートワークとして現れます。これを検知するためにセンサーステーションが設置されていますが、これは搬入される印刷物が一定である場合にのみ機能します。2枚のホイルがくっついたままラインから排出される「ダブルカプセル」は、巻き取りや取り扱い工程に起因し、瓶詰め工程でライン停止の原因となります。また、裁断くずは恒常的なコスト要因であり、ウェブからカプセルを打ち抜く際に多層ラミネートの端材が発生します。その量は膨大であるため、2025年にはこの端材の再利用に特化したプレプリントが実施される予定です(ツツキリゼ、リサーチ・スクエア, 2025).
3つ目は設計です。切り取り形状によって、カプセルがきれいに開くか、それとも破れてしまうかが決まります。アルミニウム製のタブは、切り取りの開始点と終了点を明確にするために設けられています。ミシン目パターンは、連続型か断続型かによって、開封時の感触と金型コストの両方に影響を与えるため、これらはサービス対応の場ではなく、設計検討の段階で検討されるべき事項です。
4番目のポイントは、消費者の手元です。「2つ目のリブの下で切り取る」という指示があるのは、カプセル内部にワインが溜まってしまうためです。切り取り線に液体が溜まってしまうと、保管上の細部がサービスに関する苦情へと発展してしまいます。デザイン、瓶詰め作業、バースタッフの研修は一つのシステムを構成しており、この3つのいずれかに不備があると、その影響はカプセルに及んでしまうのです。
4つのフェイルゲートと、それぞれに対応する制御機能
- 入荷時の材料欠陥: 厚さ測定窓付きの入荷ゲート
- プリントマークのずれ: 印刷の精度を一定に保ち、見当合わせセンサーはプロセス上のズレがある場合にのみ信頼するようにする
- 巻線および端材の廃棄物: スケジュール管理やスクラップの再利用を、後回しにするのではなく、生産業務の一環として扱う
- 初期形状: 最初の生産開始前に、金型製作段階でティアオフおよびミシン目の設計を確定する
カプセルメーカーにとってこれは何を意味するのか
EUの規制と生産経済学は同じ方向を指しており、以下の比較こそが議論のすべてである。
基本的なカプセルバンド(その大半は依然としてワイン用で、装飾のないシュリンクフィルムまたは無地のポリラム製)は、価格と納期で競争している。現在、かつての売上高の一部については、カプセルを全く使用しない製品と競合している。規制によりカプセルの使用が任意となり、委員会レベルでの消費者調査でイメージリスクがないことが判明すると、差別化されていない市場セグメントは底値を失うことになる(許可されています, 2025).
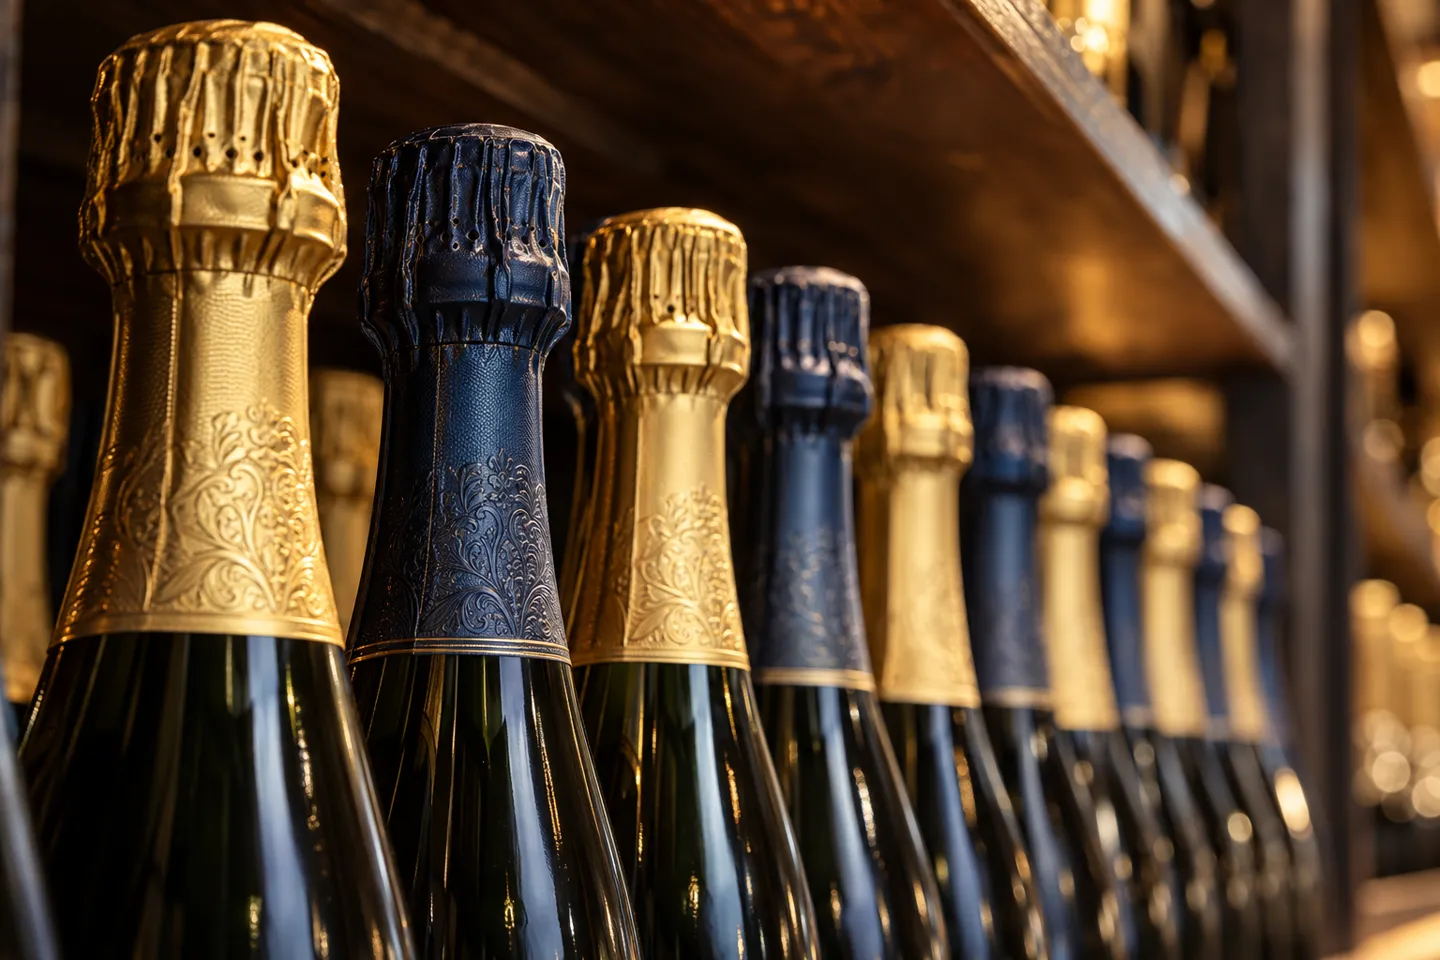
装飾が施されたきらめくバンドは、分割線の反対側に位置しています。しわやドーム状の頂部、ローラーとプラテンによるエンボス加工、多色のホットスタンピング、そしてすっきりとしたアルミニウム製の舌状部分による切り取り線を備えたシャンパンカプセルは、ブランドアイデンティティを具現化したものです。これを外してしまうと、メーカーにとっては目に見える手がかりが失われ、コンプライアンス上の議論では決して代用できないものです。装飾工程が多いため、生産速度は遅くなります。高速のスティルワイン用が1分あたり180~220個であるのに対し、こちらは100~120個にとどまります。この工程の多さが、商品化を困難にしている要因です。テーパー部、上部、ミシン目、舌部の金型は、競合他社が貴社と価格競争を行う前に購入しなければならないハードルとなっています。
EUの変更後の2つの需要帯
| 寸法 | ベーシックなスティルワイン・バンド | 装飾が施されたきらめくバンド |
|---|---|---|
| 需要の方向性 | 以前の巻の一部は被膜化されず、床に落下することがある | ブランドアイデンティティを体現しており、規則の変更によって代用することはできない |
| 競争の基準 | 価格と納期 | 加工深さ:テーパー、トップ、切り落とし、検査 |
| マージン・ロジック | コスト削減を重視して | 装飾的な複雑さは、コストではなく価値として評価される |
| キャパシティ・リスク | 忙しく過ごすには、仕事量が必要だ | 装飾ステーションと切り替え作業の規律が必要 |
この内容を構成の決定材料として読んでいるカプセルメーカーにとっては、表の右側の列、すなわち耐荷重能力と、ロングスカート型の装飾が施されたスパークリングカプセル向けの金型設計が指針となります。アルミ製タンを用いたティアオフ機能、1~3色のスカート部分へのホットスタンピング、デュアルエンボス加工、およびオンライン検査については、見積もりの「最低ライン」として捉え、決して「上限」とは考えないでください。
これが、KETEで機械の基盤となっている生産ラインです。当社のシャンパンカプセル生産ラインは、50~70ミクロンのポリラミネート製スカート素材を用いて、しわ加工やドーム型のトップを形成し、毎分100~120個のカプセルを生産します。このラインには、ローラーおよびプラテンによるエンボス加工、1~3色のスカートへのホットスタンピング、アルミニウム製タブによる切り離し機能、および欠陥のあるカプセルを自動的に排除するオンライン検査機能が備わっています。全 シャンパンカプセル製造機の仕様 が公表されています。スティルワインやスピリッツの生産量に関しては、CシリーズやDシリーズの方が同じ処理をより高速に実行できます。もし御社の生産量が、カプセルの購入と生産ラインの稼働の間の範囲にあるのであれば、まさにその点について、具体的な数値を基に話し合う価値があります。
実数を基にカプセルコレクションを構築する
KETE社のシャンパン用カプセル製造機は、ポリラミネートロールを供給源とし、しわやドーム状の膨らみがあるカプセルを検査し、1~3色のホットスタンピング、アルミニウム製タブによる切り離し、およびオンラインでの不良品選別を行い、毎分100~120個のカプセルを生産します。
シャンパンカプセルマシンの見積もりをご依頼ください参考文献
- Vinetur. 「新たな欧州規制により、シャンパン生産者はボトルにホイルカプセルを使用する必要がなくなった。」2025年。 vinetur.com
- 『Wine Business Monthly』。「カプセルの芸術と科学:デザインから瓶詰めまで」。2019年。 winebusiness.com
- Tsutskiridze, M. 「スパークリングワイン用ボトルカプセルの製造における材料廃棄物の削減」。Research Square プレプリント、2025年。 researchgate.net
- PI Wine. 「カプセルとカプセル装着装置」. piwine.com