 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

グジャラート州のあるバッグメーカーは、政府の通達ひとつで、自社のベストセラー商品ラインが違法になるのを目の当たりにしました。所定の厚さ未満の使い捨てプラスチック製レジ袋が一夜にして禁止され、顧客からの問い合わせはすべて「今は何を売ってくれますか?」という同じ質問ばかりになりました。当然の次のステップは、生分解性バッグの製造機を探すことだ。しかし、そこで2つ目の驚きが待ち受けていた。検索結果には、ある特定の種類の設備だけが表示されるのではなく、たまたま同じキーワードを共有している3つの異なる業界の製品が表示されていたからだ。
「生分解性バッグ」が実際に指すもの
機械の製品情報に記載されている「生分解性」という言葉だけでは、ほとんど何もわかりません。この単一の総称の下には、2つのまったく異なる製品群が存在し、規制当局もそれらを別々に扱っています。
1つ目は、オキソ分解性プラスチックです。これは、従来のポリエチレンに、それをより小さな断片に分解する添加剤を混合したものです。欧州連合(EU)は、使い捨てプラスチック指令に基づき、オキソ分解性プラスチック製品を全面的に禁止しました(EUR-Lex(2019年)、そしてほとんどの輸出市場も同様の論理に従っています。断片化は堆肥化ではありません。ターゲット市場がEUや英国、あるいはその他の地域で増加しつつある都市である場合、オキソ分解性ビニール袋は、製品ラインの軸として据えることのできない製品です。
2つ目のカテゴリーは、EN 13432などの規格に基づいて認証された堆肥化可能な素材です。この規格では、袋が所定の期間内に産業用堆肥化プロセスにおいて分解されることが求められています。小売業者や食品チェーンが購入注文書で「生分解性」と記載する場合、そのコンプライアンス部門が指しているのは、ほぼ間違いなくこの認証を受けたカテゴリーのことです。
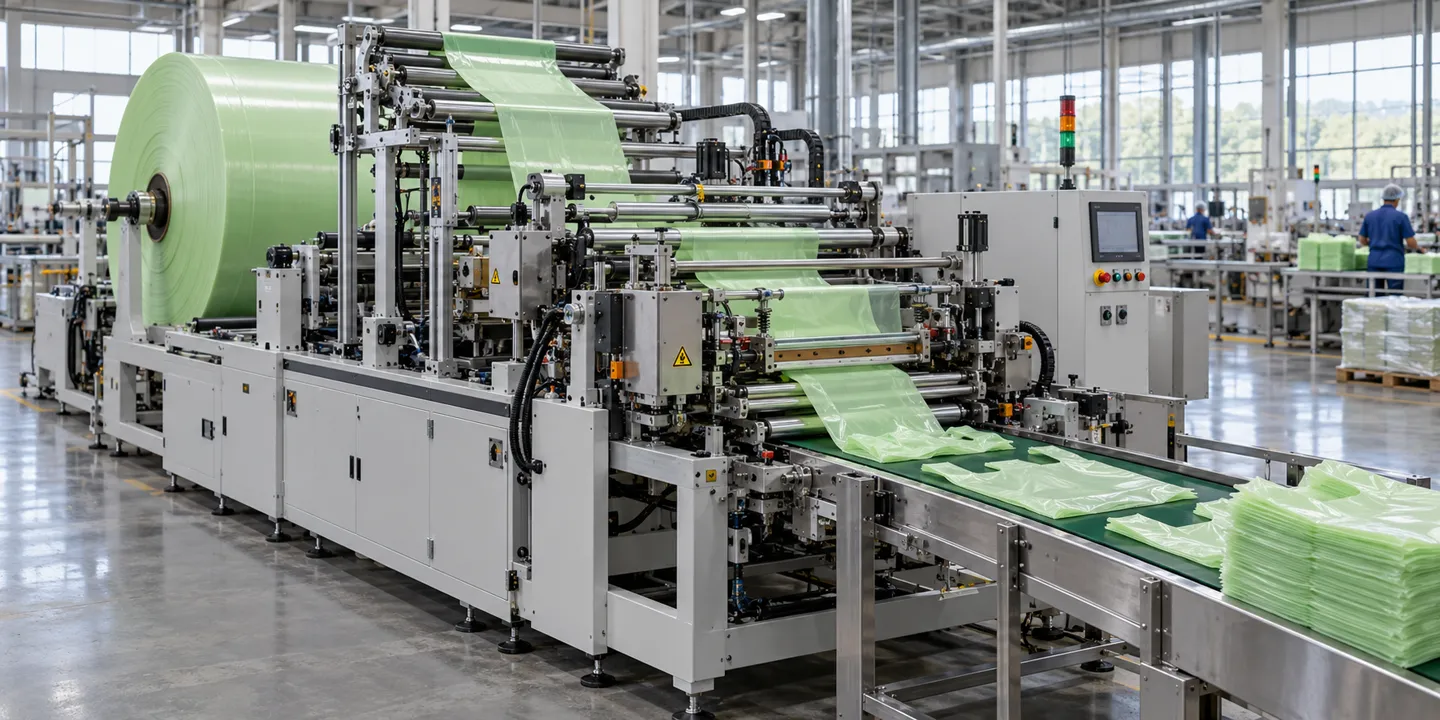
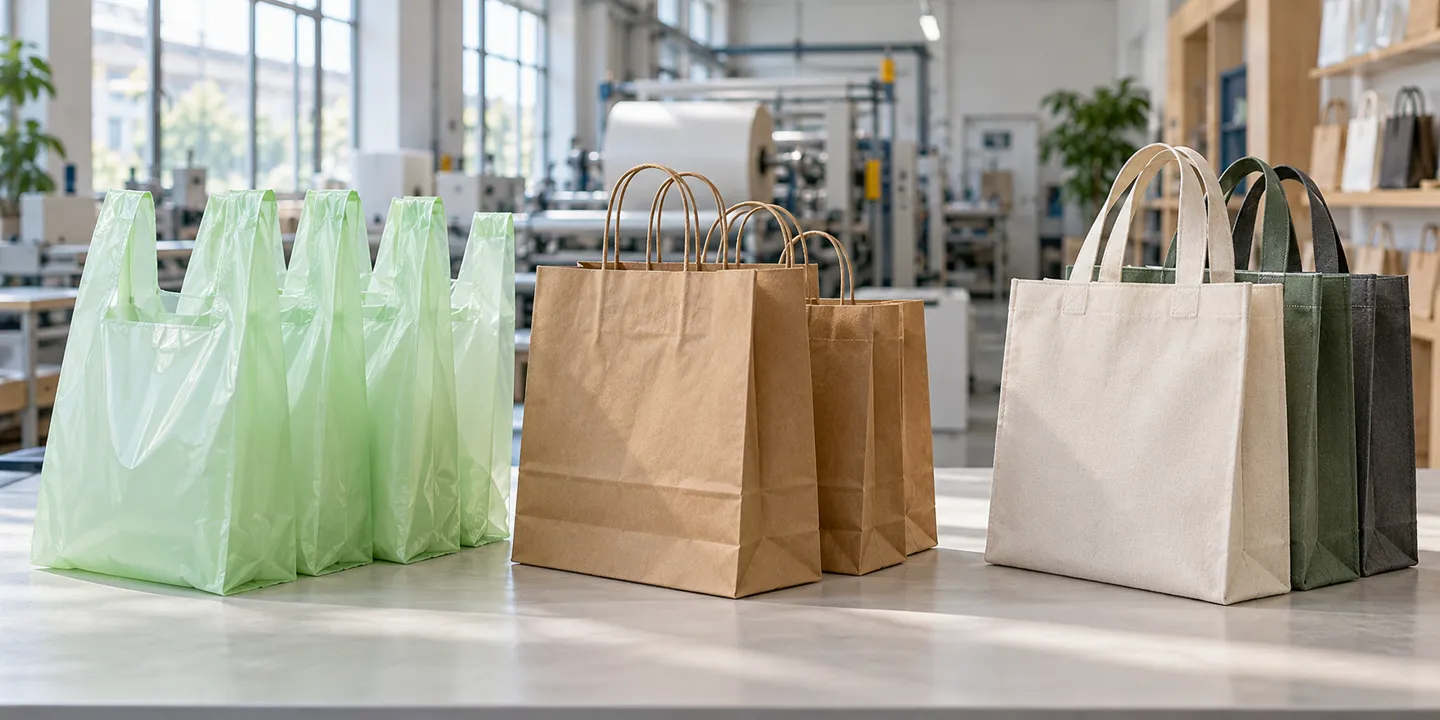
次に、装備に関する問題があります。これらの要件を満たすバッグは、以下の3種類の生産ラインから出荷されます:
- 映画のルート: PLA、PBAT、デンプン混合物などの生分解性樹脂ブレンドを用いて、従来のビニール袋製造設備を改良した製袋機で成形された袋
- 新聞配達:食品用またはクラフト紙を使用した、底が平らなバッグ、サッチェル、キャリーバッグで、ハンドル成形装置を別途備えた紙袋製造機で製造されたもの
- 不織布ルート: 不織布ロールから裁断し、超音波溶着で加工した再利用可能なショッピングバッグ
これら3つの製造方式では、共通する機械はほぼありません。フィルム製袋機では底が四角い紙袋を製造できず、紙袋製造機では不織布のトートバッグを密封することはできません。これが、検索結果からは見えてこない事実です。市場に出回っているメーカーのほとんどは、まさに1つの製造方式に特化しています。製造方式を明記せずに「生分解性袋製造機」を販売している業者は、通常、フィルム製のものしか扱っていません。
この記事の残りの部分では、購入者が実際に遭遇する順序に従って、これら3つのルートを順を追って解説します。その後、メーカーごとの違いや、仕様が不適切な注文によってどこで資金が流出してしまうかを説明します。
「フィルム・ルート」:ブレンドとそれを動かす機械たち
フィルムは、多くのコンバーターが真っ先に検討する分野です。なぜなら、フィルムは、彼らがすでに熟知しているポリエチレンの製造と最も近い関係にあるからです。機械は馴染みのあるものです。しかし、その「馴染み」は素材の段階までしか続きません。
なぜ誰も純粋なPLAや純粋なPBATを使わないのか
新規参入者はよく「PLAの機械」や「PBATの機械」を求めます。実際の生産現場では、どちらのポリマーも単独では十分な性能を発揮しません。PLAは柔軟なフィルムには脆すぎ、一方PBATは柔らかすぎて袋の形を保つことができません(UKHI)。したがって、市販のバッグはブレンド素材から成形されており、その配合は単純なトレードオフに基づいて調整されている。すなわち、剛性や透明性を高めるにはPLAを多くし、伸縮性やシール強度を高めるにはPBATを多くする。公表されているフィルムに関する研究では、一般的に均等な比率で検討されており、2024年に行われたあるポリマー試験研究では、PLAとPBATの比率を1:1に固定している(ポリマーの試験(2024年)。そのベース材の上に、デンプンを主成分とする充填剤や相溶化剤を配合することで、コストを抑えています。
経済的な面では、このブレンドに有利な状況が生まれています。最新のPLA-PBATブレンドの価格は、同等のHDPEの約1.3~1.7倍であり、数年前には約2.5倍だったことから低下しています(Bagmec)。このブレンド材は依然としてポリエチレンよりも高価ですが、その価格差は以前ほど大きなものではなくなりました。
このブレンドの現在の価格
1.3~1.7×
同等のHDPEフィルムのコスト
15-40%
信頼性の高いエコ認証に裏打ちされた小売価格のプレミアム
8-20%
B2B契約におけるプレミアム
機械でのブレンドによって何が変化するのか
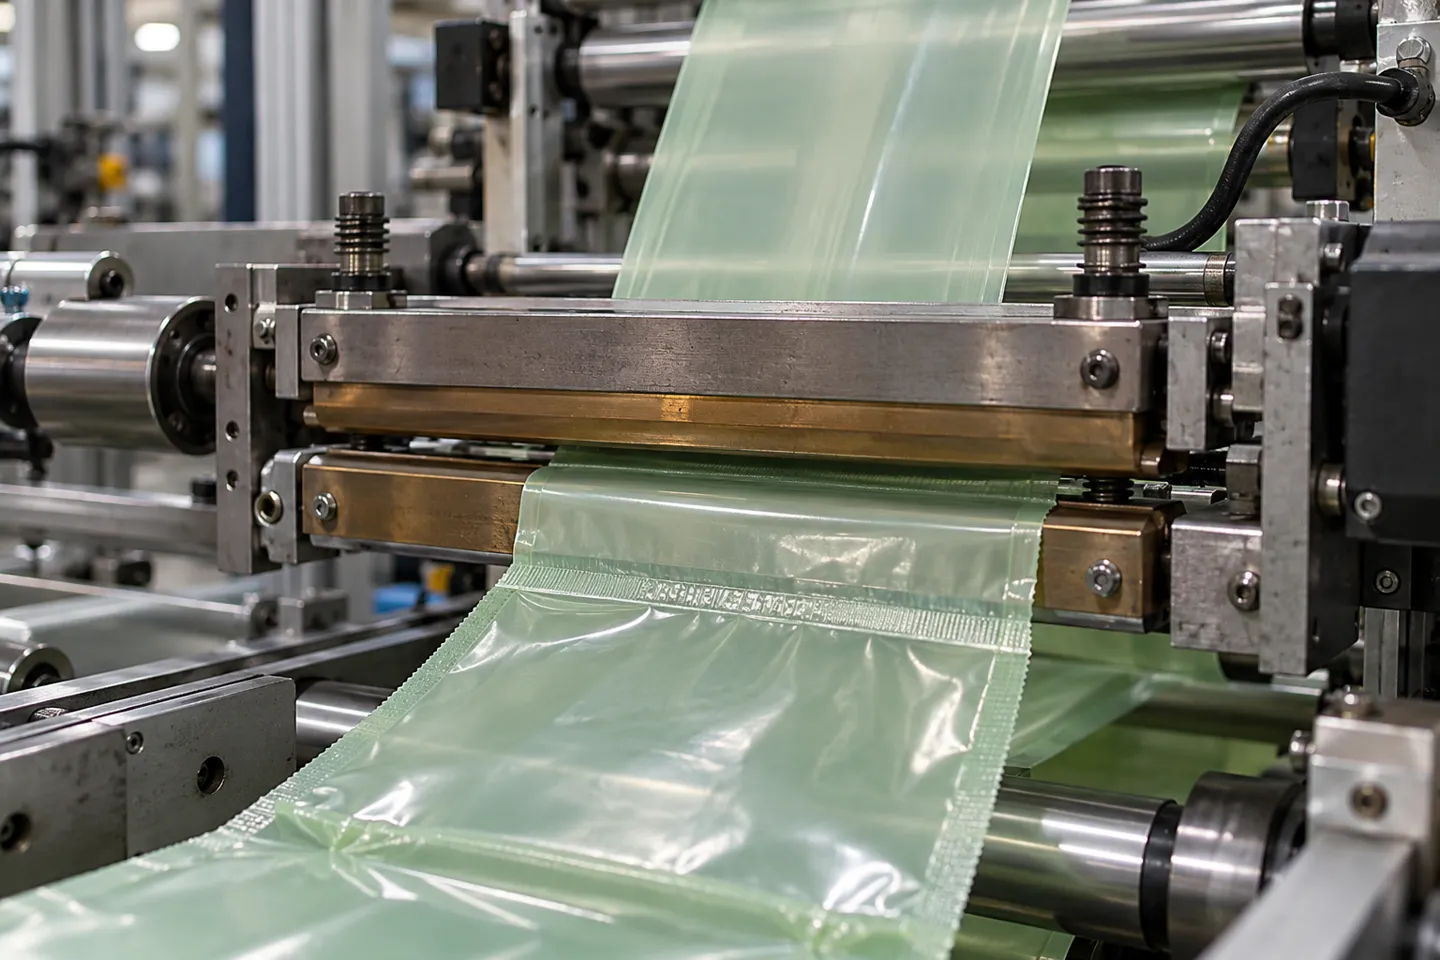
PEと同様のシール性を持つブレンドと、PBATと同様のシール性を持つブレンドは、同じフロアにある別々の機械で処理されます。PBATの融点範囲は110~130℃付近ですが、PLAの融点は170℃前後です(PatSnap)、そのため、ポリエチレン用に調整されたシールバーはそのまま使用できません。生分解性フィルムの窓の位置を誤ると、輸送中にシールが剥がれてしまったり、フィルムが焼け切れてしまったりします。
送り調整は2番目の調整項目です。生分解性フィルムは、PEよりもウェブ張力に敏感です。張りすぎるとシワができ、緩めると袋の長さがずれてしまいます。そのため、本格的なフィルムルート方式の機械では、摩擦ブレーキではなく、閉ループ張力制御を備えたサーボ駆動の送り機構が採用されています。仕様書を読む際、原材料の欄を見れば一目でわかります。対応材料として生分解性フィルムを明記している機械は、この用途向けに設計されています。「原則として」互換性があると記載されているPE用機械は、そうではありません。
受け継がれる故障モード
生産現場向けに作成された成形ガイドには、フィルム成形工程における不具合として、以下の3つの項目が共通して記載されている。すなわち、ブロー成形時の気泡の不安定さ、金型の堆積、およびバッグ成形機でのシール不良である(WZASHAL(2025年)。それぞれが機械の機能に対応しており、これがサプライヤーを比較する際にこのリストが役立つ理由です。
購入前に確認すべき3つのフィルム製造工程上の不具合:フィルムラインでの気泡の不安定さ、押出機でのダイの堆積、および製袋機でのシールの強度不足や焼け付きです。それぞれに対して、機械側の解決策があります。すなわち、安定した押出制御、メンテナンスが容易なダイ、そして配合に合わせて調整されたシーリングウィンドウを備えたサーボテンションです。
トリム廃棄物は、見過ごされがちな存在です。PE生産ラインでは、エッジトリムは再販価値のあるスクラップです。一方、堆肥化可能な生産ラインでは、切り落としは割高な費用を支払って調達した認証済み素材であるため、工場ではこれを廃棄処理するのではなく、原料の流れに戻しています。どのサプライヤーにも、自社の機械がトリムの巻き取りをどのように処理しているか尋ねてみてください。その答えによって、1袋あたりの実質コストが大きく変わってくるからです。
フィルムブレンドのまとめ
| ブレンド | キャラクター | 最適 | 気をつけて |
|---|---|---|---|
| 高PLA | 硬く、くっきりとしていて、鋭い縁 | 形を保つ必要がある買い物袋 | 折り目や取っ手部分のひび割れ |
| 高PBAT | 柔らかく、伸縮性に富み、強度の高いシール | ゴミ袋、ロール袋 | 形が崩れてしぼんでしまうバッグ |
| PLA+PBAT+デンプン | バランスが良く、1kgあたりの価格が最も安い | 大容量キャリーバッグ | 品質はコンパウンダーによって異なります |
紙、フィルム、不織布:それぞれの強みと弱み
ルート選択は、他のすべてが左右される決定である。2019年にUNEPとWRIが現状を検証した時点で、少なくとも127カ国が何らかの形のビニール袋に関する法規制を導入していた(WRI(2019年)。こうした禁止措置は、市場ごとに次々と導入され続けている。進路を選ぶということは、ある意味、自社の生産ラインをどの政策の波に乗せるかを選択することでもある。
これら3つのルートは、同じビジネスの3つのバリエーションというわけではありません。これらは、経済的条件が異なる、互換性のない3つの生産システムなのです:
3つのルートの概要
| ルート | 代表的なバッグ | エントリー用装備 | 「Where It Breaks」 |
|---|---|---|---|
| フィルム | Tシャツ、ゴミ、ロールバッグ | サーボ式袋製造機 1台 | ほぼ同じバッグをめぐる価格競争;認定樹脂の供給状況次第 |
| 紙 | 食料品・食品・小売業の運送業者 | 底が四角い機械とハンドル付きユニット | 定格速度は低めです。用紙の重量と供給状況によって上限が決まります |
| 不織布 | 再利用可能なトートバッグ、ラミネート加工のショッピングバッグ | 超音波切断・シール機 | PP不織布は堆肥化できません。また、rPETは再生素材であり、生分解性ではありません。したがって、堆肥化が義務付けられている市場では販売できません。 |
その表にある3つの事実について、詳しく見ておく価値があります。フィルム方式は参入コストが最も低く、競争も最も激しいです。なぜなら、1台の機械で作られる袋は、他のどの機械で作られたものと見分けがつかないからです。一方、紙方式は、紙には認証に関する議論が不要であるため、最も自然な「生分解性」というストーリーを掲げることができます。この方式の機械は袋の形状や定格速度によって分類され、機種によって1分あたり約150袋から400袋の生産能力があります。不織布ルートは「再利用性」を売りとしていますが、これは「堆肥化性」とは異なる主張であり、誠実なメーカーはマーケティングにおいてこの2つを明確に区別しています。
3つのルート、互換性のない3つの生産ライン:ルート選びを誤れば、修正が必要になるのは1台の機械ではなく、ライン全体となる。
予算の見込みも同様に設定されます。サーボ式袋詰め機1台の価格は、数万ドル台前半です。小規模なプラント一式の価格は、50,000米ドル程度からとなっています(ゴール・プレイス(2025年)。完全自動化された多ライン設備の設置費用は、50万米ドルを超えることもあります。次のセクションでは、ルートがすでに決定されていることを前提として、そのルート内で機械の設置場所を確定する方法について説明します。
検索結果が非表示になっているという事実
3つのルート。3つの機械システム。共用設備は一切ありません。
誤ったルートは修正できません。まったく新しい路線として再購入することになります。
実際に販売しているバッグに合ったミシンの選び方
1つのルート内でも、機械ごとに成形する袋の形状、対応可能な素材、そして実際に維持できる生産量には違いがあります。ここでは、購入担当者がルートごとに仕様をどのように検討していくかについて説明します。
フィルム・ルート・マシン:ライン数、幅、およびマルチレーン出力
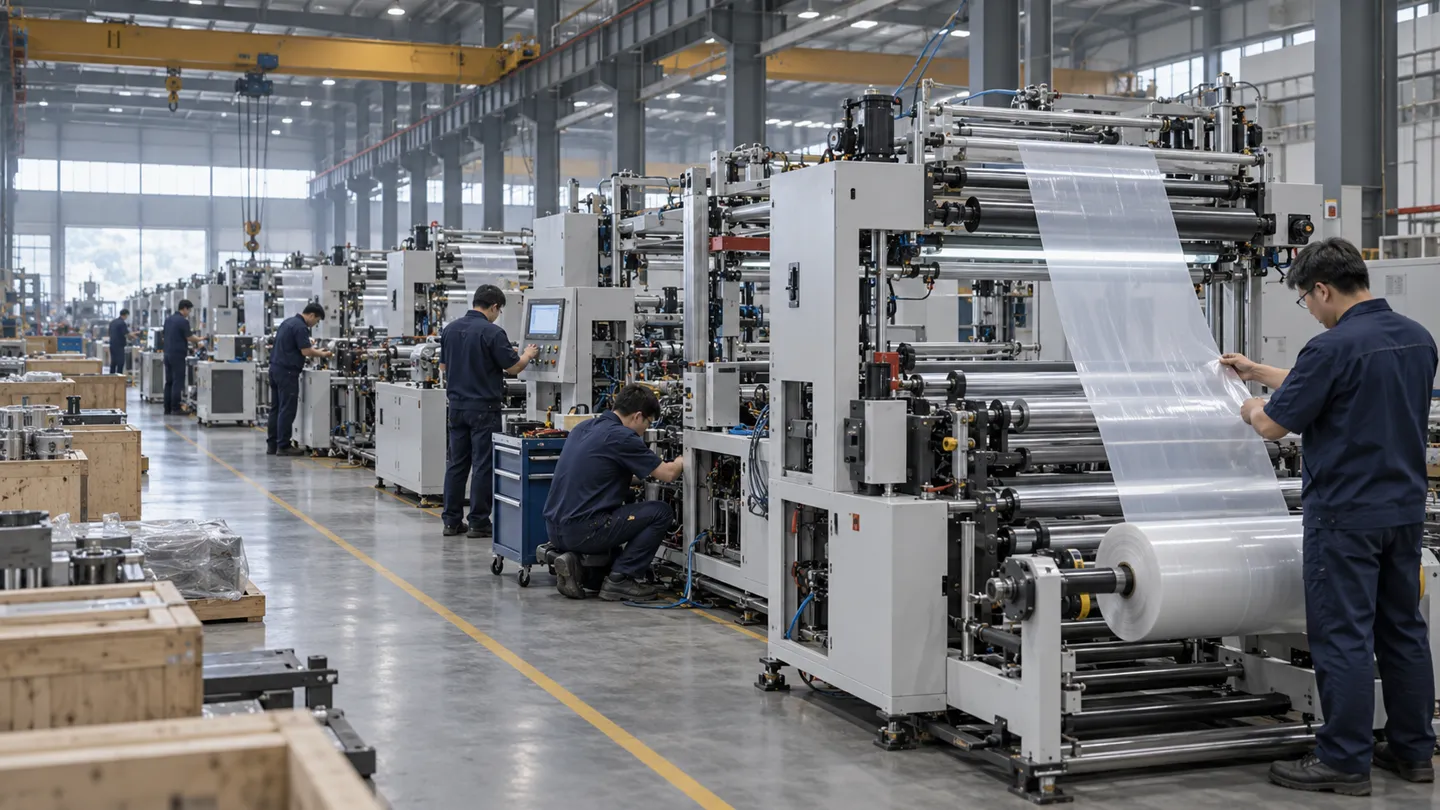
フィルム製袋機は、まず袋の形状によって分類されます。Tシャツ型袋はシール・カット機で、平袋は底シール機で、ゴミ袋は頑丈なフレーム式機械で製造されます。このクラスの作業幅はおよそ600~1450ミリメートルで、袋の長さは最大1500ミリメートルです。速度は機種や素材によって異なりますが、1分あたり30~300袋の範囲です。生産性を左右する要因はレーン数です。最新の機械では、1列、2列、または4列の袋を並列で処理し、デュアルサーボ制御によって各レーンの長さを均一に保ちます。仕様書では、ここでも「原材料」の欄を確認してください。HDPEやLDPEに加えて生分解性フィルムが明記されている機械は、設計対象のポリエチレンだけでなく、そのブレンド材に合わせて張力やシールパラメータが最適化されています。
ブレンドに合わせてフィルム機を確認してください
バッグのサイズ、フィルムの配合、および目標出力をお知らせいただければ、それに適合するシールウィンドウ、張力制御、レーン数を確認いたします。
作品の概要をお送りください新聞配達用機械:袋の形状と取っ手システム
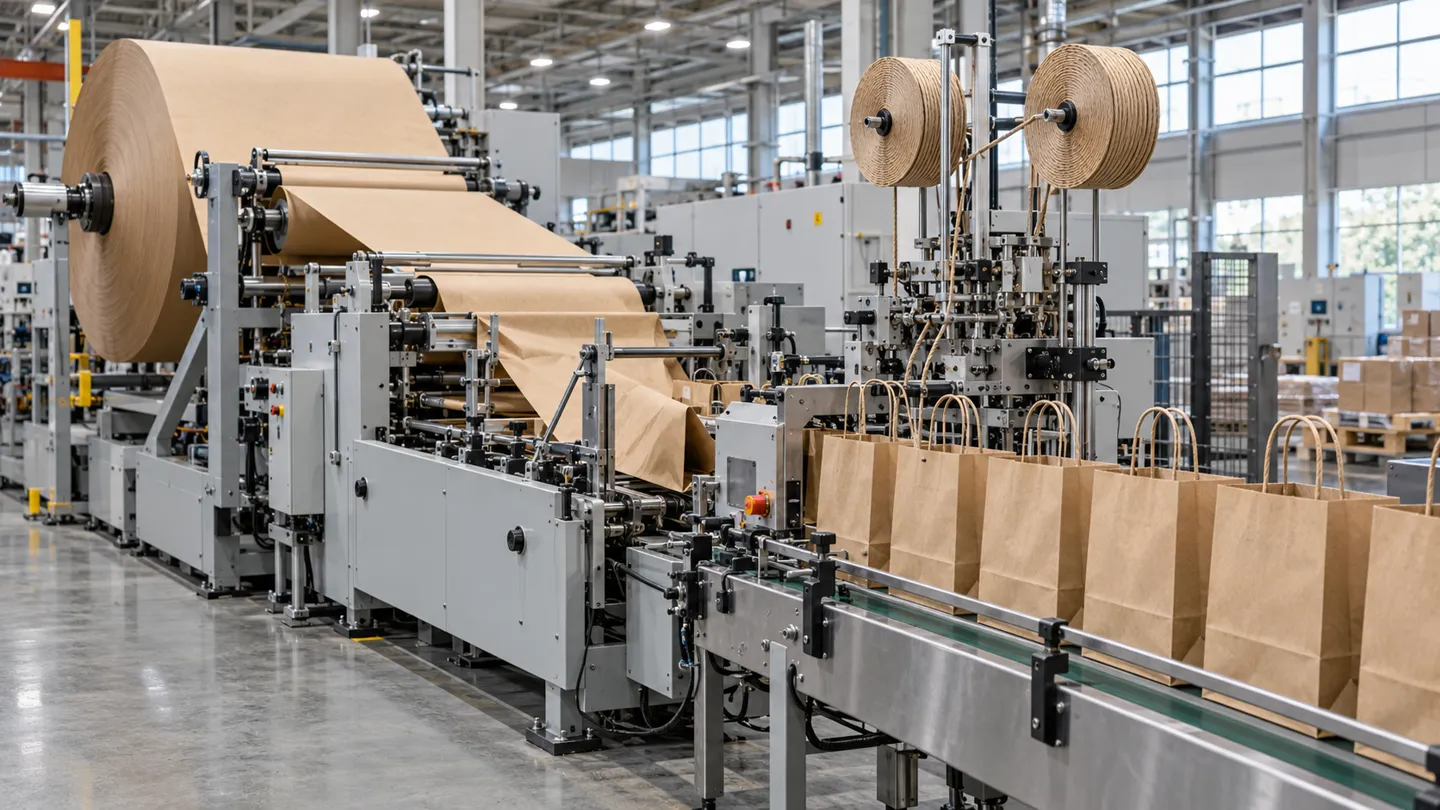
製紙機械は、袋の構造によって分類されます。スクエアボトム式機械は、自立型の食料品店や小売店用のキャリーバッグを製造し、サッチェル式機械は平らな食品用や薬局用の袋を製造します。また、窓付きや二重層のバリエーションは、高級小売店向けのフォーマットに対応しています。代表的な中級モデルは、直径最大1500ミリメートルの紙ロールを取り込み、幅220~450ミリメートル、ガセット幅80~220ミリメートルの袋に加工します。この仕様では、80~150 gsmの紙を使用し、毎分約150枚のペースで生産します。これより高速なモデルも存在し、メーカーの製品シリーズページでは毎分最大600袋と謳われています。この数値は個々のモデルの仕様というよりは、製品ファミリー全体の上限値として捉えるべきです。ご使用の用紙サイズにおいて、特定の機械がどの程度の生産速度を維持できるかを確認してください。
ハンドルは、別途設備の選定が必要です。ツイストハンドル用とフラットハンドル用の装置は別々の機械であり、それぞれハンドルロープとパッチを製造し、1時間あたりの生産能力は、それぞれ約10,000ペアと6,000ペアです。インラインハンドルステーションを備えた紙袋製造機は、速度を多少犠牲にする代わりに工程を短縮します。水性インクを使用したインライン2色または4色のフレキソ印刷を、特定の紙袋モデルに追加することができ、印刷速度は最大毎分100メートルです。これにより、シンプルなロゴの印刷のために別途印刷工程を設ける必要がなくなります。
パウチおよび不織布の形態
パウチルートは、キャリーバッグではなく、スタンドアップ型やフラットボトム型のパッケージを必要とするブランド向けです。このクラスの機械は、ラミネート加工されたロール材から、3辺シール、センターシール、スタンドアップ、ジッパー、8辺フラットボトムといった形式の製品を加工します。供給幅は最大1250ミリメートルに達し、最高速度は1分あたり約160袋です。不織布用機械は、生地ロールからDカット、Tシャツ型、ボックス型の袋を裁断し、超音波でシールします。通常、生産速度は1分あたり60~120袋の範囲です。糸もヒートシール用の余白も必要ありません。
ルート別の仕様ベンチマーク
| パラメータ | フィルム | 紙 | ポーチ | 不織布 |
|---|---|---|---|---|
| 速度範囲 | 30~300袋/分 | 機種により、150~400袋/分 | 最大160袋/分 | 60~120袋/分 |
| 作業幅 | 600~1450 mm | 袋の幅:220~450 mm | 最大1250 mmの送り | モデル別 |
| 主なオプション | 1/2/4レーン、デュアルサーボ | ハンドルユニット、インラインフレキソ | ジッパー、脱気弁 | 超音波シール |
| 確認すべき材料行 | 生分解性フィルムのリスト | 80~150 gsmの紙 | 積層構造 | PPまたはrPET生地 |
これら3つのルートを結びつける共通の原則が1つあります。それは、価格を比較する前に、自社の素材と自社の袋サイズで、モデルのテスト済み出力を確認することです。シリーズパンフレットには最大値が記載されていますが、機械が実際にその最大値で稼働することはめったにありません。
バッグ製造機のメーカーは、実際にはどのような点で異なるのか
検索結果には数十社のメーカーがヒットしますが、リスト上ではそれらは一見、どれも同じように見えます。しかし、実際にはそうではありません。市場は3つの層に分かれており、どの層に属しているかを知ることで、価格差の大部分が説明できます。
購入者は、3社のベンダーと調整する代わりに、生産ライン一式をまとめて調達することができます。これらのレイヤーのどれが自動的に正解というわけではありません。重要なのは、どのレイヤーから購入しているかを把握しておくことです。なぜなら、不適切な購入者が選択した場合、各レイヤーはそれぞれ異なる形で問題を引き起こすからです。
3層構造のメーカー
現地の組立業者
外部調達した部品、価格帯に合わせて製造された機械。
単一ルート工場
設計が優れており、さまざまな市場で販売されている1つの製品ライン。
複数ルートの回線プロバイダー
2つ、あるいは3つすべての工程に加え、上流工程での印刷、ラミネート加工、スリッティング。
各層を区別する指標はすべて確認可能です。コンポーネントのブランドが最も重要な指標となります。著名な国際ブランドのモーションコントローラ、サーボ、センサー、ウェブガイダンスシステムは、初期費用は高くなりますが、校正の持続期間が長くなります。2番目に重要なのは工場での試験です。メーカーが出荷前に、すべての機械を段階的な品質チェックにかけ、顧客自身の材料を用いた試運転を行っているかどうかです。3番目は認証の範囲です。ISO 9001は品質システムを、CEマークは欧州市場向けの機械をカバーしていますが、いずれもその機械が生産する袋については何も規定していません。
サプライヤー審査チェックリスト
サーボ、PLC、センサー、張力制御用のブランド別部品リスト
書面による試験手順:出荷前に実施する試験項目、およびどの材料を用いて実施するか
お手持ちのフィルム、紙、または布地を使った試作動画や、ご自身による確認作業
建設業者自身の生産記録に基づく欠陥率の数値
保証期間(年単位)および保証が無効となる場合
価格付き部品リストおよび配送に関する約束
引渡条件:FOBまたはDDP、および遅延違約金
発行機関で確認可能な、番号別の認証証明書
貴社の市場セグメントにおける参考顧客
誰が設置や研修を行い、午前2時に電話対応をするのでしょうか。
地理的要因は各層と相関関係にあるものの、それを決定づけるものではありません。インドのメーカーは低~中価格帯の映画セグメントに集中しており、中国の輸出向け工場はあらゆる層にまたがり、台湾や欧州のメーカーは特定のルートにおけるハイエンド分野に集中しています。地理的要因は「前提条件」として捉え、「決定的な判断基準」とは見なさず、上記のチェックリストを用いて実際のサプライヤーを評価してください。
コスト、認証、そしてその間に潜む落とし穴
「生分解性バッグ製造機」の見積もりは、単位が統一されていない状態で提示されることがあり、これに気づかない買い手は、過剰な支払いをしたり、必要な数量を下回る購入をしてしまったりする。市場では、同時に3つの価格交渉が行われている。一般的な産業用クラスのバッグ製造機1台の見積もりは、自動化の程度や構造によって、およそ5,000~45,000米ドルの範囲で提示される(KETE(2026年)。インドにおけるフィルム押出工程を含む小規模な完全生産ユニットの予算は、約60ラク・ルピーと見積もられている(SolutionBuggy, 2023)。小規模プラントの終了地点から、50万ドルを超える完全自動化された多ライン設備が稼働し始め(ゴール・プレイス(2025年)。ある見積もりが45,000、別の見積もりが70,000と記載されている場合、まず後者の見積もりに何が含まれているかを確認してください。上流工程の押出成形、取っ手、印刷、設置、および配送の費用が、「高額」な見積もりのほぼすべての理由となっています。
認証の落とし穴は、目立たず、しかも費用がかさむものです。機械にCEマークが付いているということは、その機械が欧州の安全指令を満たしていることを示しています。しかし、それは袋自体については何も示していません。堆肥化可能認証(EN 13432または同等の規格)は、素材および完成した袋に付与されるものであり、これは樹脂サプライヤーや認証機関の管轄となります。認証自体にも限界があります。国連環境計画(UNEP)が実施したライフサイクル評価によると、生分解性袋が環境上のメリットをもたらすのは、実際に堆肥化インフラが存在する場合に限られることが判明しました(UNEPライフサイクル・イニシアティブ(2020年)。堆肥化施設が整備されていない市場に堆肥化可能な袋を販売することは、顧客の規制当局が容認しない可能性のある約束となります。
機械の認証と袋の認証は、それぞれ異なるプロセスに基づく2つの異なる文書です。「認証済み生分解性」の機械を販売しているサプライヤーは、実際にはCEマークを売りつけており、顧客がEN 13432について質問しないことを期待しているのです。
生産の経済性には、設置後に繰り返し発生する3つのコストが隠されています。前述の通り、生分解性ラインにおけるトリムの処理は、廃棄物コストではなく材料費に該当します。また、ブレンドや袋サイズの切り替えには、張力や温度の再調整が必要となるため、生分解性フィルムの場合、より多くのコストがかかります。さらに、新しい素材ほど、アフターサービスの所要時間が重要になります。予備部品を待つために1週間稼働を停止する機械は、1ヶ月分のプレミアム袋の利益を帳消しにしてしまう。この市場における保証期間は、標準で1年から、一部のモデルでは2年となっている。納期は、標準的な機械の場合30~40営業日、DDP出荷の場合は60~90日である。見積書のメールを鵜呑みにするのではなく、受入試験、保証開始日、および対応の確約を契約書に明記しておくべきである。
流通事業にとってこれが意味すること
この記事に記載されている事実はすべて、単に商品を仕入れるのではなく、ルート単位で仕入れるという視点に立てば、まったく違った見方ができる。卸売業者にとって、この市場における単位は袋単位ではなく、ルート単位である。
フィルム袋から紙袋に切り替える顧客は、機械を1台追加するわけではありません。ルート間で共用できる設備がないため、生産ラインを置き換えることになります。これは第1節でも述べた通りであり、ルート対応が在庫管理上の決定事項であり、カタログの詳細事項ではない理由でもあります。127ほどの立法市場のうちの1つで禁止措置が発効すると、フィルム袋専用のカタログはその顧客を失う一方で、デュアルルート対応のカタログが同時にその顧客を獲得することになります。フィルムルートは販売数量を重視して在庫を組み、紙ルートは利益率を重視して在庫を組み、不織布は補完的なものとして扱い、その素材の限界を正直に提示する――「再利用可能」であり、「堆肥化可能」ではない、と。
同じ論理が、どの上流サプライヤーに貴社の棚スペースを割くべきかを決定します。複数のルートによるカバー範囲が重要であるのと同様に、袋製造機の上流工程――フレキソ印刷、ラミネート加工、スリッティング――も重要です。サプライチェーン全体をカバーできるサプライヤーであれば、1台の機械の販売を1つの生産ラインの販売へと転換し、将来的なルートの移行が何度あっても、顧客を貴社のカタログに留めておくことができます。当社は、このパターンを見据えて KETE、同カタログでは、紙、フィルム、不織布の袋の製造ラインに加え、それらに原料を供給する上流工程のラインも取り扱っています。フィルム製造側の機械の生産能力は毎分30~300袋、紙製造側の機械は150~400(紙袋製造機). 生分解性フィルムについては、推測に任せるのではなく、原材料の欄にその名称を明記している(生分解性フィルムを使用するバッグ製造機). 機械を出荷する前に、当社の生産現場では段階的な品質検査を実施し、お客様ご自身の材料を用いた本格的な試運転を行います。エンドユーザーと同様に、お客様の評判もその機械にかかっているのです。
その試用条項は、どの上流パートナーを選んだとしても、自社のサプライヤー契約に盛り込む価値のある部分です。現在の顧客基盤に基づいてルートを検討している場合、ルートごとの機械比較が当然の次のステップとなりますが、その比較に必要なカタログはあと1つだけです。
参考文献
- 世界資源研究所(WRI)。「現在、127カ国がビニール袋を規制している。なぜ汚染は減っていないのか?」2019年。 wri.org
- UKHI. 「生分解性バッグにおけるPLAとPBATの比較:コストと性能」 You're a killer.com
- Chuakhao, S. ほか「PLA/PBATブレンドにおけるPBS含有量と反応性押出成形の重要な役割」 ポリマーの試験, 2024. sciencedirect.com
- PatSnap Eureka。「ポリ乳酸製生分解性フィルム」。 eureka.patsnap.com
- SolutionBuggy. 「インドで生分解性ビニール袋の製造を開始」。2023年。 solutionbuggy.com
- UNEPライフサイクル・イニシアティブ。「使い捨てプラスチック袋とその代替品:ライフサイクルアセスメントに基づく提言」。2020年。 lifecycleinitiative.org
- EUR-Lex。「特定のプラスチック製品が環境に与える影響の低減に関する指令(EU)2019/904」。2019年。 eur-lex.europa.eu