 IT
 EN
 RU
 ES
 FR
 AR
 PT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 ZH
 MS

Un produttore di sacchetti del Gujarat ha visto la sua linea di prodotti più venduta diventare illegale con un solo avviso governativo. I sacchetti di plastica monouso di spessore inferiore a un limite prestabilito sono stati vietati da un giorno all’altro, e ogni chiamata dei clienti si è trasformata nella stessa domanda: cosa potete vendermi adesso? Il passo logico successivo è cercare una macchina per la produzione di sacchetti biodegradabili. È qui che ci attende la seconda sorpresa, perché i risultati della ricerca non mostrano una sola categoria di attrezzature, bensì tre diversi settori industriali che, per caso, condividono la stessa parola chiave.
Cosa si intende in realtà con il termine “borsa biodegradabile”
Il termine “biodegradabile” riportato nella scheda tecnica di un macchinario, di per sé, non dice granché. Sotto questa unica definizione rientrano due famiglie di prodotti molto diverse tra loro, che le autorità di regolamentazione trattano in modo diverso.
La prima categoria è quella della plastica ossodegradabile: polietilene convenzionale miscelato con additivi che lo frammentano in pezzi più piccoli. L’Unione Europea ha vietato in modo assoluto i prodotti in plastica ossodegradabile ai sensi della direttiva sulla plastica monouso (EUR-Lex, 2019), e la maggior parte dei mercati di esportazione ha seguito la stessa logica. La frammentazione non equivale al compostaggio. Se il vostro mercato di riferimento è l’UE, il Regno Unito o un numero sempre crescente di città in altre parti del mondo, i sacchetti oxo-degradabili non sono un prodotto attorno al quale potete costruire una linea di prodotti.
La seconda categoria è costituita da materiali compostabili, certificati secondo norme quali la EN 13432, che richiede che il sacchetto si degradi in un processo di compostaggio industriale entro un determinato lasso di tempo. Quando un rivenditore o una catena alimentare indica “biodegradabile” in un ordine di acquisto, questa categoria certificata è quasi sempre ciò a cui si riferisce il proprio team addetto alla conformità.
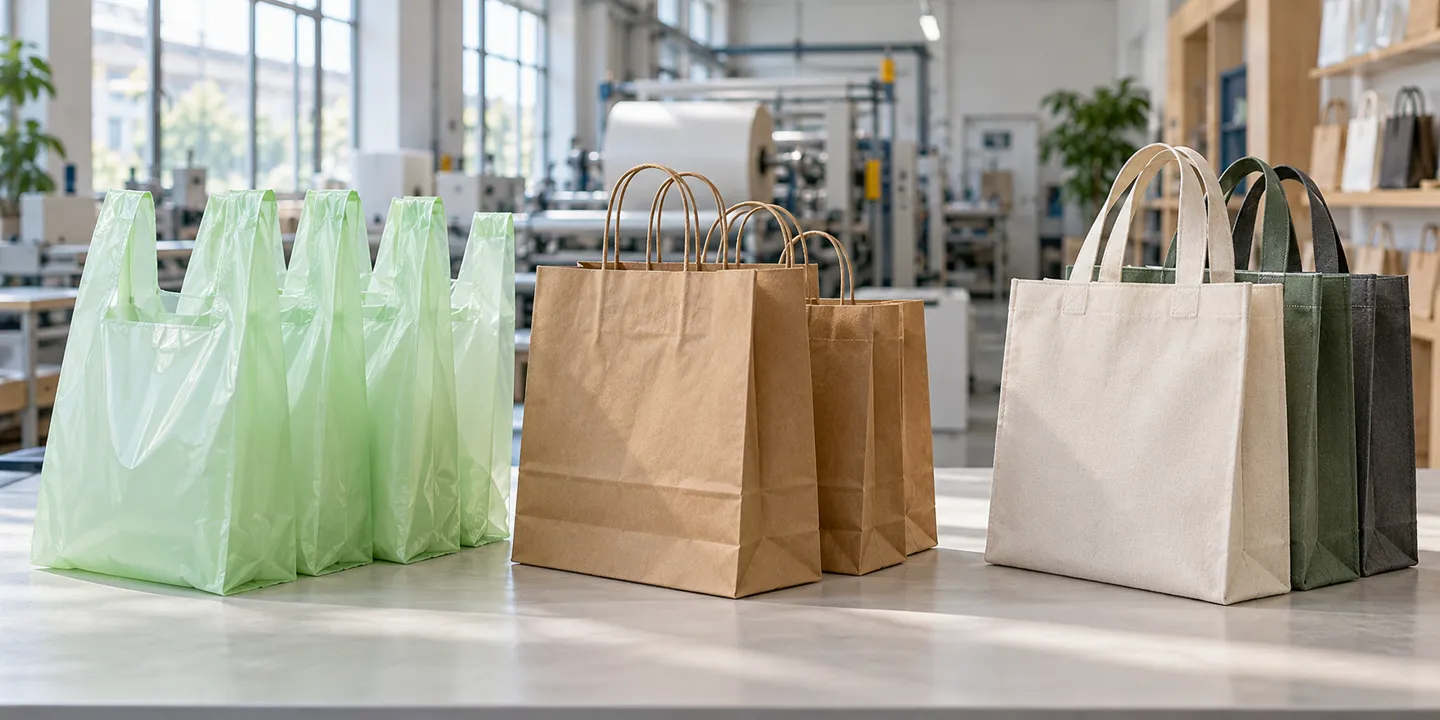
C'è poi la questione delle attrezzature. Le borse che soddisfano questi requisiti escono da tre tipi di linee di produzione:
- Itinerario cinematografico: sacchetti realizzati con miscele di resine compostabili quali PLA, PBAT e miscele a base di amido, su macchine per la produzione di sacchetti derivate dalle attrezzature convenzionali per la produzione di sacchetti di plastica
- Consegna dei giornali: sacchetti a fondo piatto, a tracolla e da trasporto realizzati in carta per uso alimentare o carta kraft, su macchine per la produzione di sacchetti di carta dotate di unità separate per la realizzazione dei manici
- Percorso del tessuto non tessuto: borse della spesa riutilizzabili, tagliate e sigillate a ultrasuoni da rotoli di tessuto non tessuto
Questi tre tipi di produzione non condividono praticamente nessuna attrezzatura. Una macchina per sacchetti in pellicola non è in grado di produrre sacchetti di carta a fondo quadrato, e una macchina per sacchetti di carta non può sigillare una borsa in tessuto non tessuto. Questo è il dato di fatto che i risultati di ricerca nascondono. La maggior parte dei produttori che troverete sono specializzati in un solo tipo di produzione. Quelli che vendono “macchine per sacchetti biodegradabili” senza specificare il tipo di produzione di solito vendono solo la versione in pellicola.
Il resto di questo articolo illustra i tre percorsi nell’ordine in cui gli acquirenti li affrontano effettivamente. Successivamente, mostra in che modo i produttori si differenziano tra loro e dove si verificano le perdite finanziarie in un ordine mal specificato.
Il percorso cinematografico: i blend e le macchine che li producono
La produzione di film è la strada che la maggior parte dei trasformatori prende in considerazione per prima, poiché è la più affine alla produzione di polietilene che già conoscono. Le macchine sembrano familiari. Ma la familiarità finisce lì, quando si tratta del materiale.
Perché nessuno utilizza PLA puro o PBAT puro
I neofiti chiedono spesso “la macchina per il PLA” o “la macchina per il PBAT”. Nella produzione reale, nessuno dei due polimeri offre buone prestazioni se utilizzato da solo. Il PLA è troppo fragile per i film flessibili, mentre il PBAT è troppo morbido per mantenere la forma di un sacchetto (UKHI). I sacchetti commerciali vengono quindi prodotti mediante soffiaggio a partire da miscele, bilanciate in base a un semplice compromesso: più PLA per garantire rigidità e trasparenza, più PBAT per garantire elasticità e resistenza della saldatura. Gli studi pubblicati sulle pellicole si basano solitamente su rapporti uniformi; in particolare, uno studio del 2024 sulle proprietà dei polimeri ha fissato il rapporto PLA/PBAT a 1:1 (Prove sui polimeri, 2024). Per ridurre i costi, su tale base vengono aggiunti riempitivi e agenti compatibilizzanti a base di amido.
I fattori economici hanno giocato a favore di questa miscela. Le moderne miscele di PLA-PBAT costano all’incirca da 1,3 a 1,7 volte l’HDPE equivalente, in calo rispetto a circa 2,5 volte di qualche anno fa (Bagmec). La miscela è ancora più costosa del polietilene, ma il divario non è più così ampio come un tempo.
Quanto costa ora la miscela
1,3-1,7×
costo del film in HDPE equivalente
15-40%
un sovrapprezzo al dettaglio garantito da una certificazione ecologica attendibile
8-20%
premio nei contratti B2B
Cosa cambia nella miscela una volta arrivata alla macchina
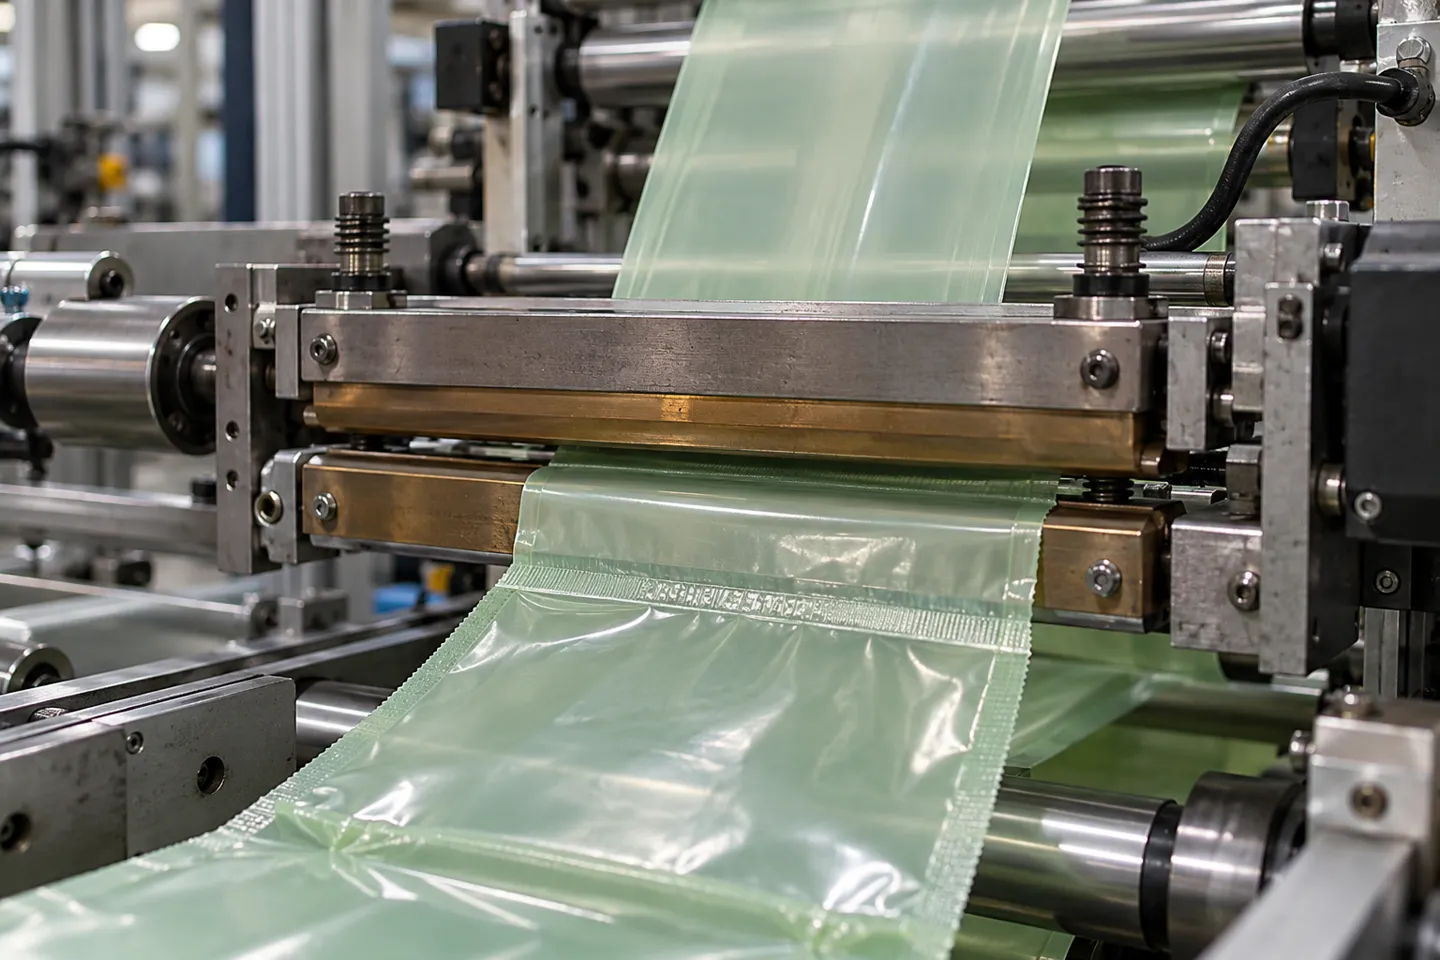
Una miscela che si salda come il PE e una miscela che si salda come il PBAT richiedono macchine diverse nello stesso reparto. L'intervallo di fusione del PBAT si colloca tra i 110 e i 130 gradi Celsius, mentre il PLA fonde a circa 170 gradi (PatSnap), quindi le barre di saldatura calibrate per il polietilene non sono direttamente applicabili. Se non si imposta correttamente la finestra sul film compostabile, la saldatura fallisce durante il trasporto oppure il film si brucia.
L'alimentazione è la seconda regolazione. Il film compostabile è più sensibile alla tensione del nastro rispetto al PE. Se lo si tende troppo, si raggrinzisce; se lo si lascia allentato, la lunghezza del sacchetto varia. Ecco perché le macchine professionali per il percorso del film utilizzano un sistema di alimentazione servocomandato con controllo della tensione a circuito chiuso anziché un freno a frizione. Quando si legge una scheda tecnica, la riga relativa alla materia prima è l’indicatore più immediato. Una macchina che menziona i film biodegradabili tra i materiali supportati è stata progettata appositamente per questo. Una macchina per il PE descritta come compatibile “in linea di principio” non lo è.
Le modalità di guasto che si ereditano
Le guide di conversione redatte per gli stabilimenti di produzione riportano lo stesso breve elenco di difetti legati al percorso del film: instabilità delle bolle durante il soffiaggio, accumulo di residui sullo stampo e difetti di saldatura nella macchina per la produzione di sacchetti (WZASHAL, 2025). Ciascuna di esse corrisponde a una funzionalità della macchina, ed è proprio questo che rende l'elenco utile quando si confrontano i fornitori.
Tre problemi relativi alla linea di produzione di film da verificare prima dell’acquisto: instabilità delle bolle sulla linea di produzione, accumulo di residui sulla filiera dell’estrusore e sigillature deboli o bruciate sulla macchina per la produzione di sacchetti. Per ciascuno di essi esiste una soluzione a livello di macchinario: controllo stabile dell’estrusione, manutenzione della filiera di facile accesso e tensionamento servoassistito con una finestra di sigillatura ottimizzata per la vostra miscela.
Gli scarti di rifilatura sono quelli che passano inosservati. In una linea di produzione in PE, gli scarti di rifilatura sono scarti con un valore di rivendita. In una linea di produzione di prodotti compostabili, invece, gli scarti sono materiale certificato per il quale avete pagato un sovrapprezzo; pertanto, gli impianti reimmettono il materiale tagliato nel flusso delle materie prime invece di smaltirlo. Chiedete a qualsiasi fornitore come la sua macchina gestisce il riavvolgimento degli scarti, perché la risposta incide sul costo effettivo per sacchetto.
Guida rapida alla miscelazione delle pellicole
| Miscela | Personaggio | Il migliore per | Attenzione! |
|---|---|---|---|
| PLA ad alto contenuto | Bordi rigidi, ben definiti e fragili | Borse della spesa che devono mantenere la forma | Crepe sulle pieghe e sui manici |
| PBAT ad alto contenuto | Guarnizioni morbide, elastiche e resistenti | Sacchi della spazzatura, sacchi in rotolo | Le borse si afflosciano se prive di struttura |
| PLA + PBAT + amido | Equilibrato, il più economico al kg | Borse per il trasporto di grandi volumi | La qualità varia a seconda del produttore |
Carta, pellicola o tessuto non tessuto: i punti di forza e i punti deboli di ciascuna soluzione
La scelta del percorso è la decisione da cui dipende tutto il resto. Quando l’UNEP e il WRI hanno analizzato la situazione nel 2019, almeno 127 paesi avevano adottato una qualche forma di normativa sui sacchetti di plastica (WRI, 2019). Questi divieti continuano ad arrivare, un mercato dopo l’altro. Scegliere una strategia significa, in parte, decidere su quale onda normativa si vuole che la propria linea di produzione navighi.
I tre percorsi non sono tre versioni della stessa attività. Si tratta di tre sistemi produttivi incompatibili tra loro, con caratteristiche economiche diverse:
Le tre rotte in sintesi
| Percorso | Borse classiche | Attrezzatura di base | Dove si rompe |
|---|---|---|---|
| Film | Maglietta, rifiuti, sacchetti a rotolo | Una macchina per la produzione di sacchetti con servocomando | Guerra dei prezzi su sacchi quasi identici; tutto dipende dalla disponibilità di resina certificata |
| Carta | Trasportatori nel settore alimentare, della vendita al dettaglio e dei generi alimentari | Unità con macchina a fondo quadrato e maniglia | Velocità nominali inferiori; la grammatura della carta e la sua disponibilità determinano il limite massimo |
| Non tessuto | Borse riutilizzabili, borse della spesa laminate | Macchina per il taglio e la saldatura a ultrasuoni | Il tessuto non tessuto in PP non è compostabile e il rPET è riciclato, non biodegradabile; non può essere venduto nell’ambito delle normative sulla compostabilità |
Tre dati contenuti in quella tabella meritano un’analisi più approfondita. Il settore del film presenta il costo di ingresso più basso e la concorrenza più agguerrita, poiché una macchina produce sacchetti identici a quelli prodotti da qualsiasi altra macchina. Il settore della carta offre la storia più “naturale” in termini di “biodegradabilità”, poiché la carta non necessita di argomentazioni relative alla certificazione. Le sue macchine si distinguono per formato dei sacchetti e velocità nominale, che va da circa 150 a 400 sacchetti al minuto a seconda del modello. Il settore del tessuto non tessuto punta sulla riutilizzabilità, che è una caratteristica diversa dalla compostabilità, e i produttori onesti tengono ben distinte le due cose nelle loro campagne di marketing.
Tre percorsi, tre linee di produzione incompatibili: se si sceglie il percorso sbagliato, non basta intervenire su una sola macchina, ma occorre intervenire sull’intera linea.
Anche le stime di budget seguono lo stesso andamento. Una singola macchina per il confezionamento in sacchetti con servocomando costa poche decine di migliaia di dollari. Un piccolo impianto completo parte da circa 50.000 USD (Goal-Place, 2025). Un impianto multilinea completamente automatizzato può superare i 500.000 USD. La sezione seguente parte dal presupposto che abbiate scelto un percorso e illustra come posizionare la macchina al suo interno.
Il fatto che i risultati della ricerca nascondano
Tre percorsi. Tre sistemi di macchine. Nessuna attrezzatura in comune.
Un percorso errato non può essere corretto. Va riacquistato come una linea completamente nuova.
Adattare la macchina al tipo di sacchetti che vendi effettivamente
All’interno di una stessa linea, le macchine si differenziano per i formati dei sacchi che producono, i materiali che accettano e la produttività che sono effettivamente in grado di mantenere. Ecco come gli acquirenti esaminano le specifiche, linea per linea.
Macchine Film-Route: linee, larghezze e produzione multilinea
Le macchine per la produzione di sacchetti in film vengono classificate innanzitutto in base al tipo di sacchetto: sacchetti a forma di maglietta sulle macchine di saldatura e taglio, sacchetti piatti sulle macchine a saldatura inferiore, sacchetti per rifiuti su telai per impieghi gravosi. Le larghezze di lavoro in questa categoria vanno da circa 600 a 1450 millimetri, con lunghezze dei sacchetti fino a 1500 millimetri. Le velocità variano da 30 a 300 sacchetti al minuto a seconda del modello e del materiale. Il fattore che moltiplica la produttività è il numero di linee: le macchine moderne gestiscono una, due o quattro linee di sacchetti in parallelo, con un doppio servocomando che mantiene allineate le lunghezze delle linee. Nella scheda tecnica, ancora una volta, controllate la riga relativa alla materia prima. Una macchina che elenca esplicitamente i film biodegradabili insieme all’HDPE e all’LDPE dispone di parametri di tensione e saldatura ottimizzati per la miscela, non solo per il polietilene per cui è stata progettata.
Verifica la compatibilità della macchina per film con la tua miscela
Inviateci le dimensioni del sacco, la composizione della pellicola e la resa desiderata, e vi confermeremo i parametri relativi alla finestra di sigillatura, al controllo della tensione e al numero di corsie più adatti alle vostre esigenze.
Invia le specifiche del tuo filmMacchine per la distribuzione dei giornali: formati dei sacchetti e sistemi di manici
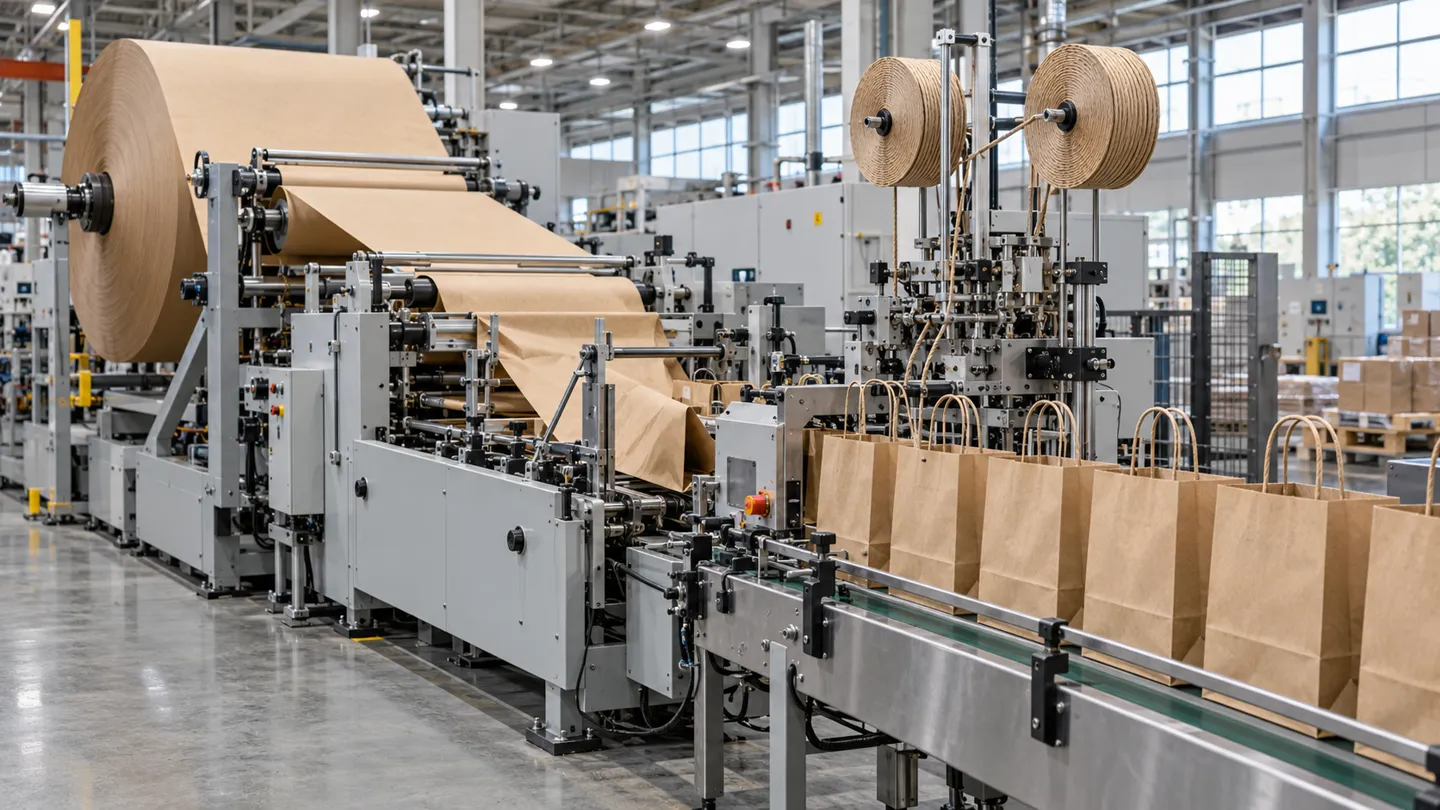
Le macchine per la produzione di sacchetti si distinguono in base alla struttura del sacchetto. Le macchine a fondo quadrato producono i sacchetti autoportanti per la spesa e la vendita al dettaglio; le macchine per sacchetti a borsa producono sacchetti piatti per alimenti e prodotti farmaceutici; le varianti con finestra e a doppio strato coprono i formati di vendita al dettaglio di fascia alta. Un modello rappresentativo di fascia media accetta rotoli di carta con diametro fino a 1500 millimetri e li trasforma in sacchetti di larghezza compresa tra 220 e 450 millimetri, con soffietti da 80 a 220 millimetri. Con quel formato, lavora con grammature di carta da 80 a 150 gsm a una velocità di circa 150 sacchetti al minuto. Esistono modelli più veloci e le pagine dedicate alle serie dei produttori pubblicizzano velocità fino a 600 sacchetti al minuto. Considerate questa cifra come un limite massimo della famiglia di prodotti piuttosto che come una specifica del modello. Chiedete quale velocità una determinata macchina è in grado di mantenere con la vostra carta e nelle vostre dimensioni.
I manici rappresentano una scelta attrezzistica a sé stante. Le unità con manici intrecciati e quelle con manici piatti sono macchine separate che producono cordicelle e toppe per manici, con una produttività di circa 10.000 e 6.000 coppie di manici all’ora, rispettivamente. Una macchina per sacchetti dotata di una stazione di applicazione dei manici in linea sacrifica una parte della velocità a vantaggio di un processo più breve. A determinati modelli di sacchetti di carta è possibile aggiungere la stampa flessografica in linea a due o quattro colori, con inchiostri a base d’acqua, a velocità di stampa fino a 100 metri al minuto. Ciò elimina la necessità di un passaggio di stampa separato per i loghi semplici.
Formati a sacchetto e in tessuto non tessuto
La linea dedicata ai sacchetti è pensata per i marchi che necessitano di imballaggi autoportanti e a fondo piatto anziché di borse da trasporto. Le macchine di questa categoria gestiscono formati con saldatura su tre lati, saldatura centrale, autoportanti, con chiusura a cerniera e a fondo piatto con otto lati, partendo da rotoli di materiale laminato. Le larghezze di alimentazione raggiungono i 1250 millimetri e le velocità massime si aggirano intorno ai 160 sacchetti al minuto. Le macchine per sacchetti in tessuto non tessuto tagliano e sigillano a ultrasuoni sacchetti con taglio a D, a maglietta e a scatola da rotoli di tessuto, in genere con una produzione compresa tra 60 e 120 sacchetti al minuto. Non sono presenti né filo né margine di termosaldatura.
Parametri di riferimento per percorso
| Parametro | Film | Carta | Astuccio | Non tessuto |
|---|---|---|---|---|
| Intervallo di velocità | 30-300 sacchetti/min | 150-400 sacchi/min a seconda del modello | Fino a 160 sacchetti al minuto | 60-120 sacchi/min |
| Larghezza di lavoro | 600-1450 mm | Larghezza del sacco: 220-450 mm | Avanzamento fino a 1250 mm | Specifico per il modello |
| Opzioni principali | 1/2/4 corsie, doppio servomotore | Unità di manipolazione, flessografia in linea | Cerniera, valvole di degassamento | Sigillatura a ultrasuoni |
| Riga di materiale da verificare | Elenco dei film biodegradabili | Carta da 80-150 g/m² | Strutture laminate | Tessuto in PP o rPET |
C'è un aspetto fondamentale che accomuna tutti e tre i percorsi: verificare i risultati ottenuti dal modello sul proprio materiale e con le proprie dimensioni di sacchi, prima di confrontare i prezzi. Le brochure della serie riportano i valori massimi; le macchine raramente funzionano a quei livelli.
In che modo i produttori di macchine per l'imballaggio in sacchi si differenziano realmente
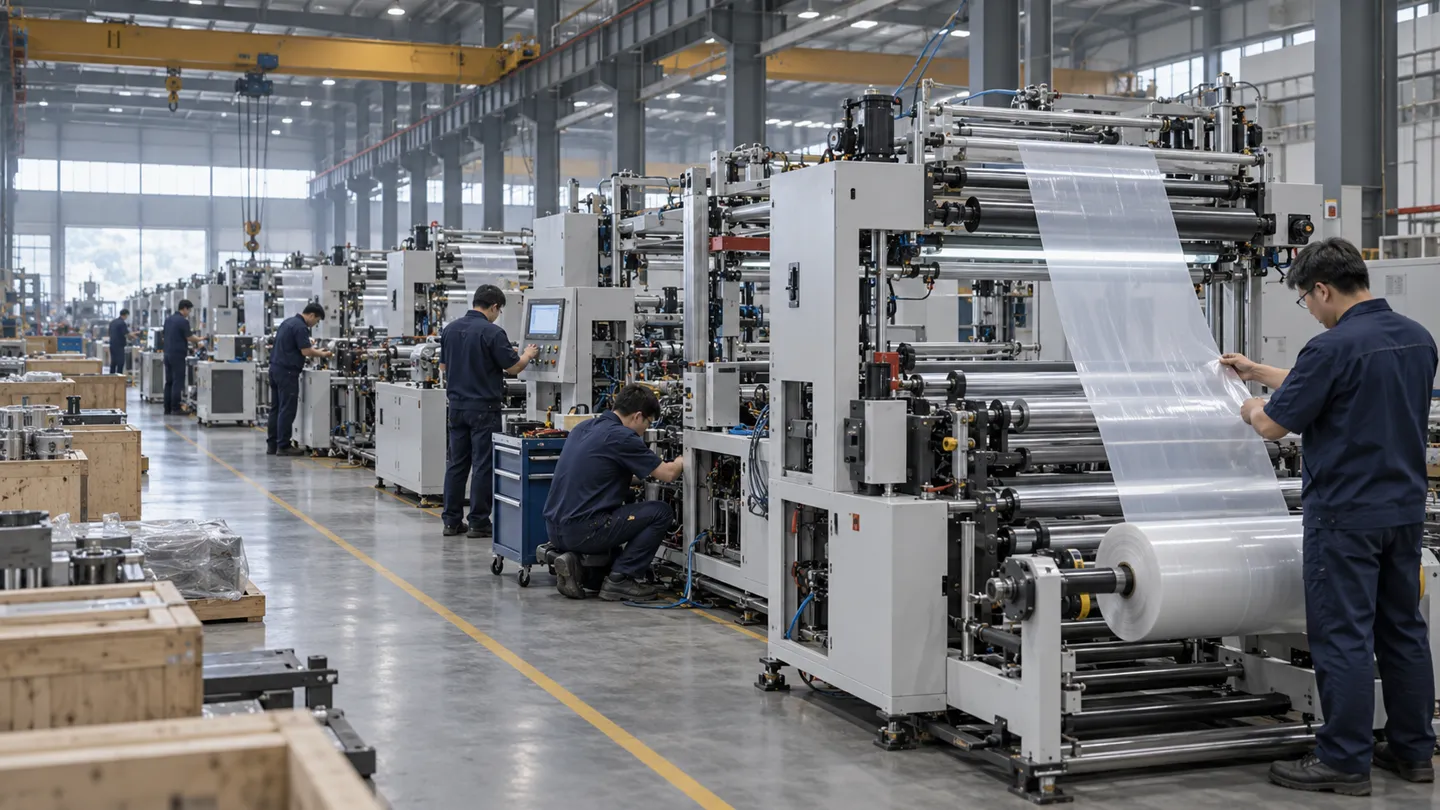
I risultati della ricerca ti mostreranno decine di produttori che, a prima vista, sembrano tutti simili. Ma non è così. Il mercato si articola in tre livelli, e conoscere il livello a cui si colloca un produttore spiega gran parte del divario di prezzo.
Un acquirente può procurarsi una linea di produzione completa invece di dover coordinare tre fornitori. Nessuno di questi livelli rappresenta automaticamente la soluzione giusta. Ciò che conta è sapere da quale livello si sta acquistando, perché ciascuno di essi presenta problemi diversi quando viene scelto dall’acquirente sbagliato.
Tre livelli di produttori
Assemblatori locali
Componenti acquistati all'esterno, macchine realizzate in base a una fascia di prezzo.
Stabilimenti a percorso unico
Una linea di prodotti ben progettata e commercializzata su diversi mercati.
Fornitori di linee a percorsi multipli
Due o tutte e tre le linee di produzione, oltre alle operazioni di stampa a monte, laminazione e taglio longitudinale.
I segnali che distinguono i vari livelli sono tutti verificabili. Il marchio dei componenti è il fattore più rapido: i controllori di movimento, i servomotori, i sensori e i sistemi di guida del nastro di marchi internazionali rinomati hanno un costo iniziale più elevato, ma mantengono la calibrazione più a lungo. Il secondo criterio è il collaudo in fabbrica: occorre verificare se il costruttore sottoponga ogni macchina a controlli di qualità graduali e a una prova con il materiale del cliente prima della spedizione. Il terzo criterio è l’ambito della certificazione: la norma ISO 9001 riguarda il sistema di qualità, la marcatura CE riguarda la macchina per i mercati europei, ma nessuna delle due fa riferimento ai sacchi prodotti dalla macchina.
Lista di controllo per la verifica dei fornitori
Elenco dei componenti con i marchi relativi a servomotori, PLC, sensori e sistema di controllo della tensione
Procedura di collaudo scritto: quali controlli vengono effettuati prima della spedizione e con quale materiale
Video di prova o visita di verifica sul proprio film, carta o tessuto
Dati relativi al tasso di difetti tratti dai registri di produzione della stessa impresa costruttrice
Durata della garanzia in anni e cause di decadenza della stessa
Elenco dei ricambi con i prezzi e le condizioni di spedizione
Condizioni di consegna: FOB o DDP e la penale per ritardo
Certificati di certificazione contrassegnati da un numero, verificabili presso l'ente emittente
Clienti di riferimento nel tuo segmento di mercato
Chi si occupa delle installazioni, della formazione e risponde al telefono alle 2 del mattino?
La geografia è correlata ai segmenti di mercato, ma non li determina. I produttori indiani si concentrano nel segmento cinematografico di fascia medio-bassa, le fabbriche cinesi orientate all’esportazione coprono tutti i segmenti, mentre i produttori taiwanesi ed europei si concentrano nella fascia alta di specifici segmenti. Considerate la geografia come un fattore preliminare, non come un verdetto definitivo, e lasciate che sia la checklist sopra riportata a valutare il fornitore effettivo.
Costi, certificazione e le insidie che si celano tra di essi
I preventivi per le “macchine per la produzione di sacchetti biodegradabili” vengono forniti in unità di misura incompatibili e gli acquirenti che non se ne accorgono finiscono per pagare più del dovuto o acquistare meno del necessario. Sul mercato si svolgono contemporaneamente tre diversi tipi di trattative sui prezzi. Il prezzo di una singola macchina per la produzione di sacchetti della categoria industriale generale varia approssimativamente tra i 5.000 e i 45.000 dollari USA, a seconda del livello di automazione e della struttura (KETE, 2026). Il costo stimato per un piccolo impianto di produzione completo in India, compresa la fase di estrusione del film, è di circa 60 lakh di rupie (SolutionBuggy, 2023). Un impianto multilinea completamente automatizzato prende il posto del piccolo impianto e supera il mezzo milione di dollari (Goal-Place, 2025). Quando un preventivo indica 45.000 e un altro 70.000, occorre innanzitutto verificare cosa comprenda il secondo. L’estrusione a monte, le maniglie, la stampa, l’installazione e la spedizione spiegano quasi tutti i preventivi “costosi”.
La "trappola della certificazione" è meno evidente e costa di più. Il marchio CE apposto su una macchina indica che questa è conforme alle direttive europee in materia di sicurezza. Non dice nulla riguardo ai sacchetti. La certificazione di compostabilità, secondo la norma EN 13432 o equivalente, riguarda il materiale e il sacchetto finito, ed è di competenza del fornitore di resina e dell’ente di certificazione. Anche la certificazione stessa ha un limite: una valutazione del ciclo di vita condotta dall’UNEP ha rilevato che i sacchetti biodegradabili offrono benefici ambientali solo laddove esistano effettivamente infrastrutture di compostaggio (Iniziativa sul ciclo di vita dell’UNEP, 2020). Vendere sacchetti compostabili in un mercato in cui non è disponibile un servizio di compostaggio è una promessa che l'autorità di regolamentazione del vostro cliente potrebbe non accettare.
La certificazione delle macchine e quella dei sacchetti sono due documenti distinti, frutto di due processi diversi. Un fornitore che vende macchine “certificate come biodegradabili” vi sta in realtà vendendo un marchio CE, sperando che non gli chiediate nulla riguardo alla norma EN 13432.
L’economia di produzione nasconde tre costi ricorrenti dopo l’installazione. La gestione degli scarti su una linea compostabile rappresenta un costo dei materiali, non un costo dei rifiuti, come illustrato in precedenza. Il cambio di produzione tra miscele o formati di sacchetti costa di più con il film compostabile, poiché è necessario regolare nuovamente la tensione e la temperatura. Inoltre, i tempi di assistenza post-vendita assumono maggiore rilevanza con i materiali più recenti. Una macchina che rimane ferma per una settimana in attesa di un pezzo di ricambio azzererà il margine di profitto di un mese di sacchetti di fascia alta. In questo mercato, i termini di garanzia variano da un anno standard a due anni su modelli selezionati. I tempi di consegna vanno da 30 a 40 giorni lavorativi per le macchine standard fino a 60-90 giorni per le spedizioni DDP. È consigliabile inserire nel contratto il test di accettazione, la data di inizio della garanzia e l’impegno di risposta, piuttosto che affidarsi all’e-mail di preventivo.
Cosa significa questo per un'azienda di distribuzione
Ogni dato riportato in questo articolo assume un significato diverso se non si tratta di acquistare una linea, ma di rifornirne una. Per un distributore, l’unità di misura di questo mercato non è il tipo di sacchetto, bensì il percorso di consegna.
Un cliente che passa dai sacchetti in pellicola a quelli di carta non aggiunge una macchina. Sostituisce l’intera linea, perché i percorsi non condividono alcuna attrezzatura. Questo era vero nella prima sezione ed è il motivo per cui la copertura dei percorsi è una decisione di gestione delle scorte, non un dettaglio del catalogo. Quando viene emanato un divieto in uno dei circa 127 mercati in cui vige la normativa, un catalogo dedicato esclusivamente alla pellicola perde il cliente nello stesso momento in cui un catalogo a doppio percorso lo conquista. Rifornite la linea del film per i volumi e quella della carta per i margini, mantenete il tessuto non tessuto come complemento e indicate onestamente i limiti del materiale: riutilizzabile, non compostabile.
La stessa logica determina quale fornitore a monte meriti spazio sui vostri scaffali. La copertura multicanale è importante, così come lo è la linea a monte della macchina per la produzione di sacchetti: stampa flessografica, laminazione, taglio longitudinale. Un fornitore in grado di coprire l’intera filiera trasforma la vendita di una singola macchina in quella di un’intera linea e mantiene il cliente nel vostro catalogo anche in occasione di ogni futura migrazione di canale. Noi puntiamo su questo modello presso KETE, dove il catalogo comprende linee di produzione di sacchetti in carta, pellicola e tessuto non tessuto, oltre alle linee a monte che le riforniscono. Le nostre macchine per la pellicola hanno una produttività compresa tra 30 e 300 sacchetti al minuto, mentre quelle per la carta producono da 150 a 400 (macchine per la produzione di sacchetti di carta). I film biodegradabili sono indicati nelle righe relative alle materie prime, anziché essere lasciati all’interpretazione del lettore (macchine per la produzione di sacchetti che utilizzano pellicole biodegradabili). Prima che qualsiasi macchina venga spedita, il nostro reparto di produzione la sottopone a controlli di qualità graduali e a una prova completa utilizzando il materiale fornito dal cliente stesso. La vostra reputazione dipende da quella macchina proprio come quella dell’utente finale.
Quella clausola di prova è proprio la parte che vale la pena inserire nei vostri contratti con i fornitori, indipendentemente dal partner a monte che sceglierete. Se state mappando i percorsi in base alla vostra attuale base clienti, il passo successivo più logico è un confronto tra i macchinari percorso per percorso, e ci manca solo un catalogo.
Richiedi un preventivo personalizzato per ogni tratta
Linee per la produzione di sacchetti in carta, pellicola e tessuto non tessuto, oltre alle attrezzature a monte per la stampa, la laminazione e il taglio longitudinale, tutte da un unico fornitore.
Richiedi un preventivo per una macchinaRiferimenti
- World Resources Institute. “127 paesi hanno ormai introdotto norme sui sacchetti di plastica. Perché non si registra una diminuzione dell’inquinamento?” 2019. wri.org
- UKHI. “PLA vs PBAT per i sacchetti compostabili: costi e prestazioni.” Sei un killer.com
- Chuakhao, S., et al. “Il ruolo cruciale dei contenuti di PBS e dell’estrusione reattiva nelle miscele di PLA/PBAT.” Prove sui polimeri, 2024. sciencedirect.com
- PatSnap Eureka. “Pellicola biodegradabile in acido polilattico”. eureka.patsnap.com
- SolutionBuggy. “Avvio della produzione di sacchetti di plastica biodegradabili in India”. 2023. solutionbuggy.com
- Iniziativa sul ciclo di vita dell’UNEP. “Sacchetti di plastica monouso e loro alternative: raccomandazioni derivanti dalle valutazioni del ciclo di vita”. 2020. lifecycleinitiative.org
- EUR-Lex. “Direttiva (UE) 2019/904 sulla riduzione dell’impatto di determinati prodotti in plastica sull’ambiente”. 2019. eur-lex.europa.eu