 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

現代の視覚コミュニケーション経済において、印刷されたパッケージは、ブランドのアイデンティティと消費者の認識とを結びつける主要な接点となっています。しかし、段ボールから高度なポリマーフィルムに至るまで、工業用媒体へのカラー印刷を通じて高精細な写真画像を再現することには、根本的な技術的課題があります。フレキソ印刷やグラビア印刷といった工業用印刷機は、その性質上二値的であり、特定のインクを塗布するか、塗布しないかのいずれかです。単色のインクの濃度を自然に調整してグラデーションを表現することはできません。そのためには、高度な中間層、すなわちハーフトーン印刷が必要となります。
本ガイドでは、この不可欠なハーフトーン印刷技術における機械的、光学的、およびシステム的な要素について解説し、印刷業界の専門家が生産性を最適化するための包括的な枠組みを提供します。商業印刷の世界において、一貫性のある高精細な仕上がりを実現する方法を理解することは、何よりも重要です。
ハーフトーン印刷とは
本質的に、ハーフトーン技法とは、サイズや間隔の異なるドットを用いて連続階調のデジタル画像を近似的に再現する複写印刷手法であり、これによりグラデーションのような効果を生み出し、複雑な細部まで忠実に表現します。柔軟なパウチに印刷された画像は、素人目には滑らかな色と陰影の流れとして映ります。しかし、専門家にとって同じ画像は、何千もの個別の幾何学的単位からなる計算された構造なのです。ハーフトーンのドットは、パッケージ上の視覚的表現における基本単位であり、複雑な光のデータを、機械式印刷機で実行可能な言語へと変換する役割を果たしています。
ハーフトーン技術の発展の歴史は、活版印刷やリトグラフに見られた「全か無か」という二極化への解決策でした。現代のプロフェッショナルなパッケージングにおいて、ハーフトーンはCMYK(シアン、マゼンタ、イエロー、ブラック)の重ね合わせを再現することを可能にし、通常の視距離では、これらが人間の目によって組み合わされ、完全な色調のパレットとして認識される。これは単なる美的判断ではなく、写真のような写実性を追求するあらゆる高速生産ラインにおいて、厳密な数学的必然性である。
ドットの科学:ハーフトーンが連続階調を生み出す仕組み
ハーフトーン印刷の有効性は、人間の視覚系の生理学的制約、すなわち空間統合の効果に左右されます。個別の色点が互いに近すぎると、脳の一次視覚野は個々のドットを区別できず、代わりに反射光の平均値を単一の色調として知覚します。この錯覚こそが、数十億ドル規模のパッケージング産業を牽引しているのです。
ハーフトーン処理とは、解像度と階調の深さを両立させる技術です。ドットが大きすぎると、画像はピクセル化したり粗く見えたりします。一方、ドットが小さすぎると、印刷版の物理的な制約や印刷物の表面張力によって、ドットが消えたりぼやけたりし、ハイライトやシャドウ部分のディテールが失われてしまうことがあります。
AMスクリーニングとFMスクリーニング:適切なグリッドの選び方
産業分野において、ハーフトーンスクリーンには、振幅変調(AM)と周波数変調(FM)という2つの主要な手法があります。
AMスクリーニング(従来型): これは、フレキソ印刷およびグラビア印刷において最も一般的な技法です。AMスクリーニングでは、ドットは固定されたグリッド上に配置されます。ドットのサイズ(振幅)を大きくすると濃い階調が得られ、小さくすると明るい階調が得られます。ドットの中心間は等間隔になっています。AMスクリーニングは、予測可能性が高く、高速印刷機でも制御が容易であることから好まれていますが、適切に制御しないとモアレ模様が生じやすいという欠点があります。
FM スクリーニング(確率論的): FMスクリーニングでは、均一な大きさの微細なドットが使用されます。特定の領域(周波数)におけるドットの数を変化させることで、階調表現が得られます。ドットはランダムまたは擬似ランダムに配置されるため、FMスクリーニングではモアレの発生を防ぐことができ、写真のような精細な表現を実現できます。ただし、微細なドットは圧力の変化に非常に敏感であるため、FMスクリーニングではインクの転写や版への取り付けにおいて極めて高い精度が求められます。
パッケージの詳細におけるLPI(1インチあたりの線数)の重要性
ハーフトーン画像の解像度は、1インチあたりの線数(LPI)またはスクリーン線数で表されます。これは、印刷面の1インチあたりに詰め込まれた線の数、あるいはドットの列数を示します。これが出力解像度を決定するものであり、デジタル印刷におけるdpi(1インチあたりのドット数)と混同されることがよくあります。
低 LPI (6585): これは通常、インクの滲みによって細部が失われてしまう段ボール箱や、吸収性の高い素材に用いられます。
中 LPI (100-133): ほとんどの消費財および紙製包装材の規格。
高い LPI (150-200+): 高級なフレキシブル包装、ラベル、化粧品箱などに使用されています。
LPIをハイキング処理すると、画像の滑らかさは向上しますが、印刷機への負荷が大きくなります。印刷工程では、極めて安定した印刷環境が求められます。なぜなら、わずか1ミクロンの振動でも、間隔が狭いドットが重なり合い、デザインの鮮明さを損なう恐れがあるからです。
高精細ハーフトーン再現のための技術的変数
高精細なハーフトーンの制作は、一度設定すればそれきりというプロセスではありません。これは、複数の物理的要因が絡む最適化問題です。プロフェッショナルな製版設定の目的は、デジタルファイルから製版工程を経て、最終的に印刷物に至るまで、ドットが損なわれないようにすることです。
鮮明な画像を実現するためのドットゲインの制御
ドットゲイン(総ドット面積の増加)は、商業印刷において最も解決が困難な問題の一つです。印刷版から印画体にインクが転写される際、物理的な力によってインクが拡散し、その結果、最終製品上のドットが、印刷版上のより大きなドットよりも大きくなってしまいます。
ドットゲインは、インキの粘度、素材の多孔性、そして最も重要な要素である版シリンダーと圧着シリンダー間のニップ圧力など、さまざまな要因によって決まります。プリプレス段階でドットゲインを計算して補正しておかないと、画像の中間調が暗くなりすぎたり、シャドウ部分が詰まってしまい、輪郭がまったく失われてしまいます。この変動要因を制御するには、ドットのサイズと圧力をマイクロメートル単位で調整できる印刷機が必要であり、それによって機械的な圧縮を可能な限り低いレベルに維持する必要があります。
正確なスクリーン角度によるモアレパターンの防止
キャリブレーションされていないシステムで生じる模様は、モアレ模様と呼ばれます。この望ましくない干渉模様は、2つ以上のハーフトーンスクリーンが互いに適合しない角度で重ね合わされた際に発生します。一般的なCMYKプロセスでは、各色を特定の角度(通常は15度、45度、75度、90度)に回転させる必要があります。そうすることで、ドットが、視線を乱す幾何学的な格子模様ではなく、ロゼット模様を形成するようになるのです。
フレキソ印刷では、アニロックスローラーも独自の角度を持つセル構造を有しているため、問題はさらに複雑になります。版上のハーフトーンスクリーンの角度がアニロックスローラーの角度と干渉すると、ウェブ全体にモアレ模様が発生し、特にハーフトーンの印刷品質に悪影響を及ぼす可能性があります。この問題を解決するには、印刷機のハードウェアと版のデジタルスクリーニングとの間の幾何学的相乗効果について、深い知識を持つことが不可欠です。
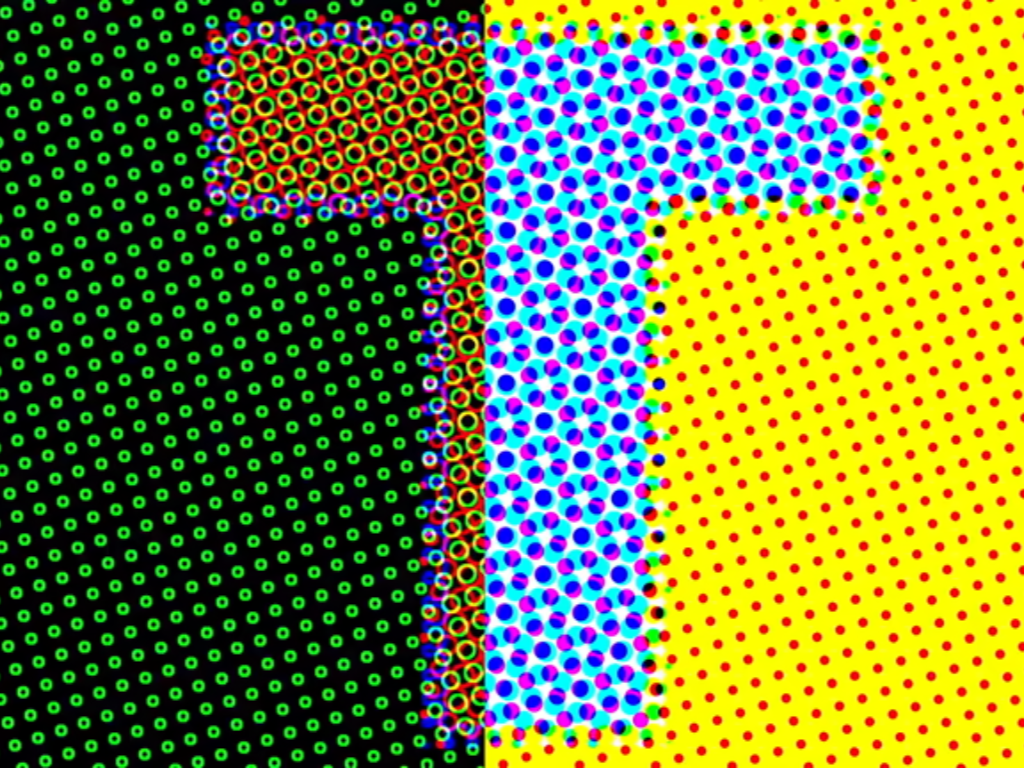
診断の厳密性:ハーフトーンの不具合の特定と修正
ハーフトーンの完璧さを追求する上で、インクの転写過程で生じる物理的な収差がしばしば障害となります。特に、さまざまな色調を再現しようとする際には、その影響が顕著です。高速で稼働する産業環境において、材料の無駄を削減するためには、こうした欠陥を短時間で診断できる能力が不可欠です。スラーリングは最も広く見られる問題の一つであり、ハーフトーンのドットが円形ではなく細長く伸びてしまう現象です。これはデジタル上のエラーというよりは、印材と版シリンダーの速度差によって生じる機械的な現象です。表面速度が完全に同期していない場合、ドットが印材上で引きずられてしまい、その結果、画像の視覚的解像度が損なわれてしまいます。
もう一つの欠陥は、もう一つの重大な欠陥であり、「ブリッジング」として知られています。これは、インクが個々のドット間の隙間を埋め、本来ならグラデーションになるべき場所に一色の塊を形成してしまう現象です。これは通常、高いニップ圧力と低粘度のインクが組み合わさることによって引き起こされます。同様に、「ハロー効果」、すなわちドットの周囲に現れるインクの暗い輪は、過圧状態の兆候であり、機械的な圧迫によってインクがレリーフの縁へと押し出されていることを示しています。体系的な診断モデルを用いることで、印刷機のオペレーターは、欠陥の原因がインクの化学的性質、版取り付け、あるいは機械的な調整にあるかを特定することができます。
| ハーフトーンの不具合 | 視覚症状の出現 基板 | 初等 機械的・技術的な原因 | 推奨される是正措置 |
| 発音が不明瞭になること | 点が細長く見えたり、楕円形に見えたりします | プレートとウェブ間の表面速度の不一致 | サーボドライブの同期を調整する |
| 視覚効果架け橋 | 中間調の領域でドットが融合・連結する | 過大なニップ圧力、またはインクの粘度が低い | インクの付着量を減らし、インクの粘着性を最適化する |
| ハロー効果 | 点の周囲にある濃いインクの輪 | オーバーインプレッション(機械的圧迫) | 「スイートスポット」の圧力に再調整する |
| モアレ | 目をそらすような幾何学模様や干渉模様 | スクリーンの角度の不整合、またはアニロックスLPI | 角度を再計算し、アニロックス形状を確認する |
| ゴーストイング | 塗りつぶし部分に見られるかすかな影のような画像 | インクのムラや機械的な振動 | ドクターブレードの安定性とアニロックスLPIを確認する |
なぜハーフトーンの一貫性が印刷機の品質の基準となるのか
大量生産において、1回の印刷が成功しただけでは意味がありません。真の経済的価値は、5万メートルの生産工程全体を通じて、また数ヶ月にわたる複数のロットにわたり、ハーフトーンの品質を一定に保つ能力、すなわち一貫性にあるのです。
印刷機の最終的なストレステストは、ハーフトーンの一貫性です。ハーフトーンのドットは極めて微小であるため、システムに不安定さが生じると真っ先にそれが現れます。機械の張力制御にばらつきがあると、ドットがずれて色ずれの原因となります。乾燥システムにばらつきがあると、インクが均一に広がらず、ドットゲインにばらつきが生じます。したがって、パッケージングの専門家が印刷機を検討する際、単に速度だけでなく、微細なドットを再現するための「安定した実験室」としての機械の能力も考慮に入れます。生産エコシステム全体を結びつける重要な要素は一貫性であり、それによってニューヨークの店頭に並ぶブランドの色と、東京の店頭に並ぶブランドの色が同じになるのです。
「完璧」の指標:品質管理と標準化された測定
主観的な視覚的評価から客観的かつ実証的な測定への移行は、過酷な産業製造環境において、専門的な成熟度を示す証です。印刷業務においては、印刷現場を単なる生産現場とするだけでなく、高精細なハーフトーンを生成するための光学物理学の実験室とすべきです。「パーフェクト・ドット」とは単なる主観的な見解ではなく、特定の技術的測定によって決定される、測定可能な状態なのです。
デンシトメトリーとマレー・デイヴィス方程式の役割
デンシトメーターは、この分析手法において中心的な役割を果たす機器です。ハーフトーン印刷において活用できる2つの重要な変数は、ソリッドインク濃度(SID)とドット面積です。前者は、所望の色飽和度が得られるレベルまでインク膜の厚さを制御するために使用され、後者はハーフトーンドットの物理的な形成状態を測定するために使用される。技術者は、マレー・デイヴィス方程式を用いて印刷ロットの技術的な健全性を算出しており、この方程式では、ハーフトーンのティントの積分濃度をソリッドインクの濃度で割ることで、有効ドット面積が算出される。
印刷オペレーターが、50%の色調が68%として読み取られるといったドット面積のばらつきに気づいた場合、それは印刷圧力やインク粘度の制御に測定可能な不具合が生じていることを示しています。工場では、ターゲット・ドットゲインの基準値を設定することで、直感ではなくデータに基づいて機械的な調整を行う閉ループシステムを構築することができます。
分光光度法とデルタE基準
デンシトメトリーは光の反射量を測定するために用いられるのに対し、分光光度法は可視光スペクトルにおける光の質を測定するために用いられる。透明なドットを光学的に重ね合わせることで色が生成される、CMYKや拡張色域(ECG)のハーフトーンといった複雑な世界における色の正確さは、デルタEによって定量化される。この指標は、目標とする色と印刷出力との間の数学的な差であり、 労働 色空間。グローバルブランドの場合、通常、Delta Eが2.0未満であることが、譲れない合格基準となります。このレベルの精度を実現するには、見当が完全に安定した印刷機が必要です。ハーフトーンドットがわずか数分の1ミリメートルでもずれると、色のスペクトル構成が変化し、Delta Eの急上昇が検出されて、その生産ロットは不合格となります。
国際規格:ISO 12647-6 および G7 キャリブレーション
この業界では、品質に関する共通言語を確立するため、厳格な国際規格が採用されています。ISO 12647-6規格はフレキソ印刷の要件を規定しており、ドットゲイン曲線やインクのラティチュードに関する指針を示しています。同様に、G7アプローチはグレーバランスと視覚的な中間調の一貫性に焦点を当てており、これにより、どのような印材や印刷機を使用しても、ハーフトーン画像が同じように見えるようになります。標準化された測定基準は、印刷現場における不変の指標であり、パフォーマンスを透明に開示することで、メーカーとブランドオーナーの間に信頼を築きます。KETEの場合、当社の機械設計哲学の根幹は、常にこれらのISO規格を達成し、さらにはそれを上回る性能を発揮できる機械を設計することにあります。
KETEプレシジョン・エンジニアリングによる卓越した印刷技術の実現
包装印刷分野において40年近くにわたる専門的な経験を持つKETEは、複製技術の理論と機械的な厳密性が交わる重要な領域で事業を展開しています。当社は、「パーフェクト・ドット」が偶然の産物ではなく、厳格なエンジニアリングの成果であることを理解しています。当社の高速 フレキソ印刷機 各ステーションに最先端のサーボ駆動技術を採用し、プレートシリンダーとアニロックスローラーを独立してミクロン単位で制御できるようにしています。この高精度な制御により、高LPI印刷においてドットのぼやけやゴースト現象を引き起こす機械的振動を効果的に抑制します。
rotogra事業規模の拡大を目指すプロフェッショナルの皆様に対し、KETEは単なる取引にとどまらず、戦略的なパートナーシップを提供します。当社の専門家チームは、大量生産向けの高度な機械設備から グラビア印刷 お客様の具体的な運用目標に合わせて、従来のシステムから、アジャイルでセットアップが迅速なフレキソ印刷システムまで幅広く対応します。80カ国以上に及ぶグローバルな事業展開と、包括的な1年間の保証により、お客様の投資が確かな信頼性に基づいていることを保証します。当社は単に機器を製造するだけでなく、ハーフトーン処理の科学が妥協なく機能するために必要な安定した基盤を提供し、最初の1メートルから最後の1メートルに至るまで、一貫した出力を確保します。
さまざまな包装用基材に合わせたハーフトーン戦略の適用
ハーフトーンドットの挙動を決定づけるのは、その周囲の環境です。プロ向けのパッケージングに使用される基材は多種多様であり、それぞれ表面エネルギーや表面形状が異なります。
紙とクラフト紙: これらは多孔質で吸水性の高い素材です。インクを繊維の奥深くまで吸い込みやすいため、ドットゲインが大きくなりやすい傾向があります。これを補うため、プロは鮮明さを保つために、LPIを低く設定し(85~110)、ドットの形状をよりシャープにする傾向があります。
BOPPおよびPEフィルム: これらは、スナック菓子や飲料のラベルに使用される非吸収性素材です。インクは表面に付着します。この場合、課題となるのはインクの密着性とピンホールの発生です。高LPI(150以上)の使用も可能ですが、フィルムの伸びやドットグリッドの歪みを防ぐためには、より優れた張力制御機能を備えた印刷機が必要となります。
アルミ箔およびメタライズフィルム: これらは反射率の高い表面であり、ハーフトーンの欠陥を際立たせてしまいます。ドット構造にわずかな不均一さがあるだけでも、目に見える縞模様が生じます。
こうした相互作用を理解することで、印刷業者は適切なアニロックスボリュームと版硬度を選択できるようになり、対象となる素材に合わせてハーフトーン戦略を最適化することができます。
今後の動向:持続可能性と高解像度ハーフトーン
包装業界は、持続可能性に向けた構造的変革の過程にあります。この傾向は、2つの主要な点においてハーフトーン技術に直接的な影響を及ぼしています。
まず、拡張色域印刷(EGP)への動きがあります。印刷業者は、標準化された7色(CMYK+オレンジ、グリーン、バイオレット)のセットを使用することで、ハーフトーンの重ね刷りだけでパントーンカラーの90%を再現することができます。これにより、インクの無駄を削減でき、ジョブ間の洗浄作業が不要になり、スポットカラーの再現はハーフトーンドットの精度のみに依存することになります。
第二に、より薄く、リサイクル可能な単一素材のフィルムや紙ベースのバリア材への移行に伴い、より精密な圧力制御が求められています。素材の環境性能が高まるほど、その素材への印刷は難しくなります。「グリーンパッケージング」の新時代を牽引するのは、エネルギー効率に優れたLED-UV硬化技術と水性インクを基盤とする高解像度ハーフトーン印刷技術です。インクの使用量を抑え、より薄い用紙を用いて高級感のある仕上がりを実現する能力は、もはや贅沢品ではなく、競争上の必須要件となっています。
結論
ハーフトーン印刷の技術、スクリーン角度の幾何学、ドットゲインの物理的原理を習得することこそが、単なるパッケージングサプライヤーとグローバルメーカーとの違いを生み出します。これは、微視的な精度が巨視的なブランドの成功につながる科学なのです。本ガイドで紹介する諸変数に関する知識と、安定性を追求して設計されたハードウェアを活用することで、パッケージングの専門家たちは、店頭での表現の可能性の限界をさらに広げることができるでしょう。
KETEの使命は、この卓越性に機械的な基盤を提供することです。お客様が高LPIのフレキシブルパッケージへの切り替えを進めている場合でも、大量生産の安定化を図っている場合でも、当社のフレキソ印刷およびグラビア印刷における技術的ノウハウを存分にご活用ください。細部の品質がパッケージの未来を決定づけ、ドットこそが細部の品質を決定づけるのです。理想的な印刷を追求するこの取り組みに、ぜひ皆様もご参加ください。
よくある質問
Q: ハーフトーン印刷の方法は?
ハーフトーン印刷を作成するには、連続階調の画像(写真など)を、サイズや間隔が異なる個別のドットからなるパターンに変換する必要があります。
デジタル版: Adobe Photoshopなどのソフトウェアでは、画像を「グレースケール」に変換し、さらに「ビットマップ」モードに切り替えて、「ハーフトーンスクリーン」を選択し、線数(LPI)と角度を設定することができます。
身体的な面: こうして生成されたドットパターンは、フレキソ印刷用のフォトポリマー版、グラビア印刷用の金属シリンダー、スクリーン印刷用のメッシュスクリーンといった印刷媒体に転写され、それによって、基材上のどこに、どの程度のインクが付着するかが決まります。
Q:現代の印刷ではハーフトーンは使われていますか?
もちろんです。ハーフトーンは、世界中の商業印刷業界において依然として中核をなしています。デジタル技術によってドットの生成方法は変化しましたが、以下の分野では依然としてハーフトーンプロセスが不可欠です:
商業用パッケージ: フレキソ印刷機やグラビア印刷機では、プラスチックフィルムや段ボールに高精細なグラフィックを印刷するためにハーフトーンが使用されます。
出版物: 雑誌や新聞では、フルカラーの画像を再現するためにCMYKのハーフトーンドットが用いられています。
デジタルプリンター: オフィス用のレーザープリンターやインクジェットプリンターでは、微細なインク滴を用いてグラデーションを再現するために、ハーフトーン処理の一種(しばしば「ディザリング」と呼ばれる)が使用されています。


