 ZH
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 MS

在嚴格的卷材處理與材料加工領域中,「平衡」始終是一個持續存在的工程難題。將主捲切分成多個較小捲筒的作業,會產生一個複雜的變因:材料厚度波動。無論是聚合物薄膜、紙張還是金屬箔,這些基材在整個寬度上都沒有均勻的厚度。因此,當這些材料進行重捲時,微小的厚度差異會呈指數級累積,導致捲筒直徑和張力不均。為了消除這種機械偏差,業界已採用差動重捲軸,從而提升分切機的換線效率。
本指南針對差動纏繞技術、其架構要素,以及該技術在當今加工領域中如何提升生產效率,進行了深入剖析。
何謂差動倒車軸?它為何如此重要?
從最簡單的層面來看,差動回捲軸是一種特殊的纏繞元件,能在恆定且受控的回捲扭矩下,使兩個或多個回捲芯以不同的速度旋轉。與傳統的擴張式氣動軸不同——後者會將所有卷芯固定在單一轉速上——差動軸認可工業材料固有的不完美性,並能在各類機器上提供廣泛的運作靈活性。張力是加工製程的「神經系統」,當直徑變化導致張力改變時,最終產品的結構完整性便會遭到破壞。
這項技術的主要要求源於厚度公差的變化。即使厚度差異極微小——例如僅幾微米——經過數千次旋轉後,也會導致直徑產生顯著差異。在普通軸上,材料較厚的部分或凸起處會被緊密纏繞,而較薄的部分則會鬆弛,從而導致如套疊、星狀變形或芯部擠壓等缺陷,進而可能產生芯部粉塵。
這在經濟和營運層面有何意義?採用差動纏繞技術,能直接解決後續工序中的產能損失問題。透過運用標準的差動摩擦軸系統,製造商可確保每個分切輥——無論其在軸上的位置為何——都能獲得精確所需的張力,從而大幅減少浪費。此外,此技術還能提升運行速度並增加輥徑,從而成功拓展生產邊界,並提高分切復捲系統的整體投資回報率。
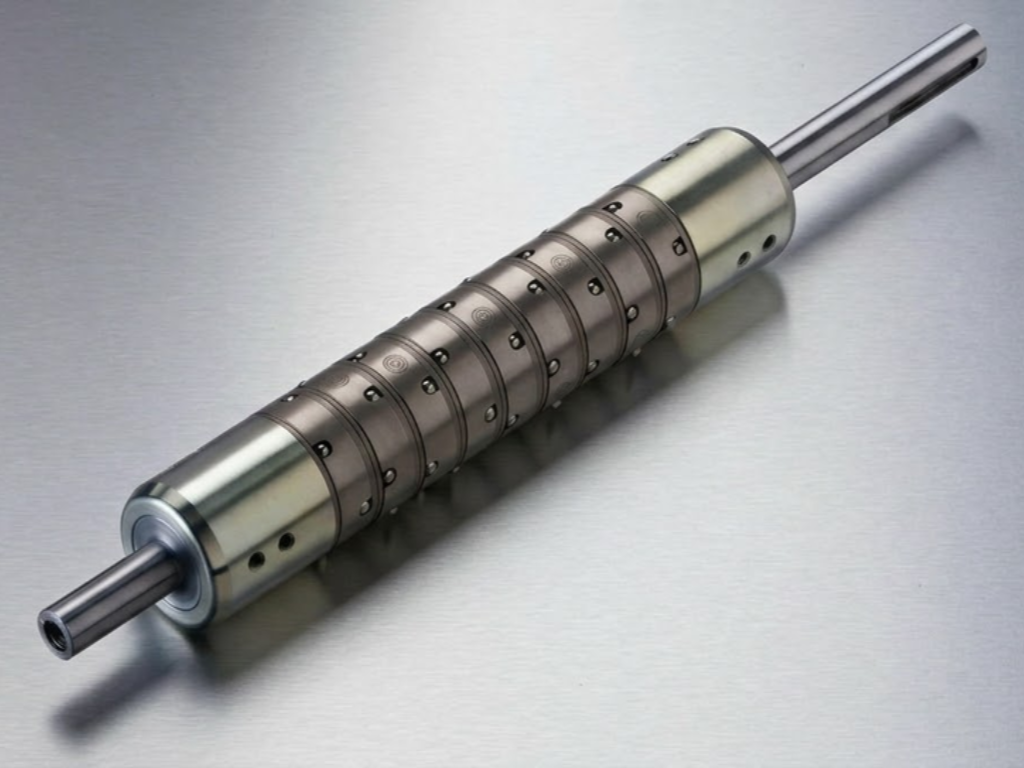
關鍵組件:高性能摩擦軸的結構解析
要理解差動軸的效能,必須剖析其內部結構。高性能摩擦軸並非均質的部件,而是由相互作用的元件所組成的複雜組件。
中央心軸與 空氣 膀胱
軸由鋼或鋁製成的芯軸構成,並經過精密研磨。在該芯軸上或沿其表面切削出縱向溝槽,用以容納聚氨酯或特殊橡膠製成的氣囊。這些氣囊是將氣動能量轉換為機械扭矩的主要換能器。氣囊內充入氣壓後,會產生向外的推力。
摩擦環(滑環)
摩擦環安裝於心軸和氣囊上。這些環是產生差動作用的元件。它們設計成能以受控速度相對於中心軸滑動。這些環與內表面接觸,並與摩擦條(通常由毛氈、特殊塑膠或複合材料製成)接觸,而這些摩擦條則置於氣囊之上。軸與摩擦環之間的摩擦係數取決於施加的氣壓大小,因此也決定了傳遞至每個獨立芯的扭矩大小。
核心鎖定機制
摩擦環的外側應牢固地夾緊繞線芯(通常為紙板或塑膠)的內徑。這可透過機械鍵、彈簧式滾珠或葉片狀擴張結構來實現。高性能軸的特點在於其對繞線芯的夾持力絕對牢固,以致於任何可能發生的滑動皆發生在摩擦環與軸之間,而非摩擦環與繞線芯之間。
差速器回轉軸的主要類型:球型與耳型
軸的區分通常是根據軸與芯的接合面來決定。球型和耳型是兩種最常見的分類模式,每種模式皆適用於特定的受力條件及特定類別的材料。
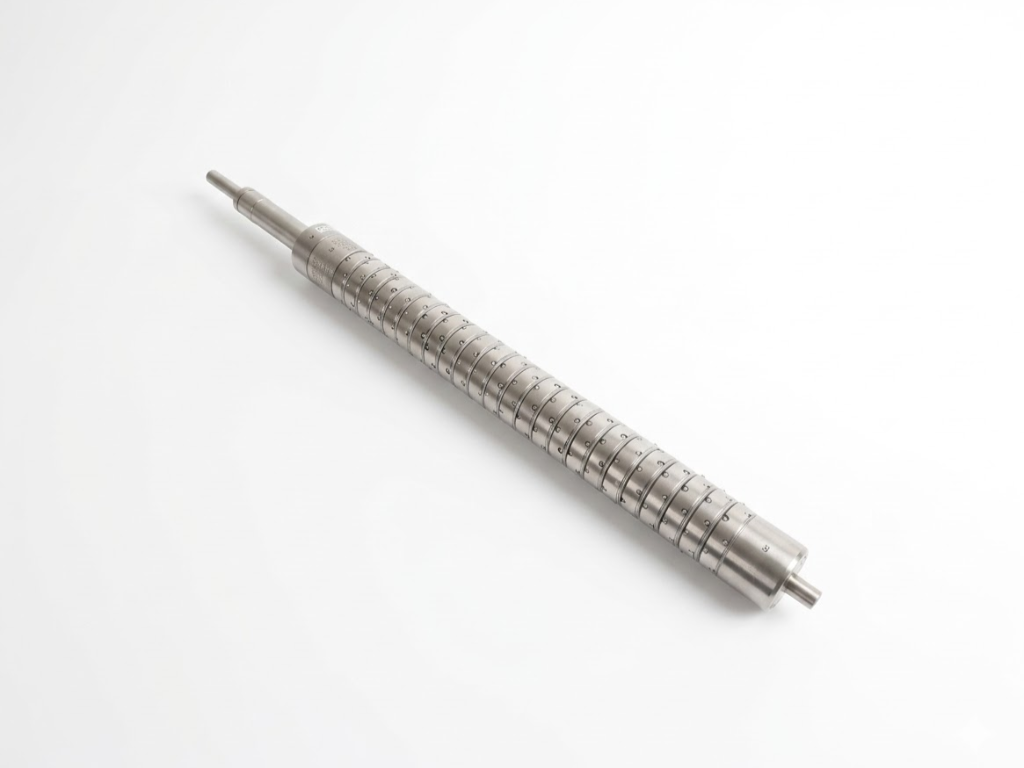
球型差速軸
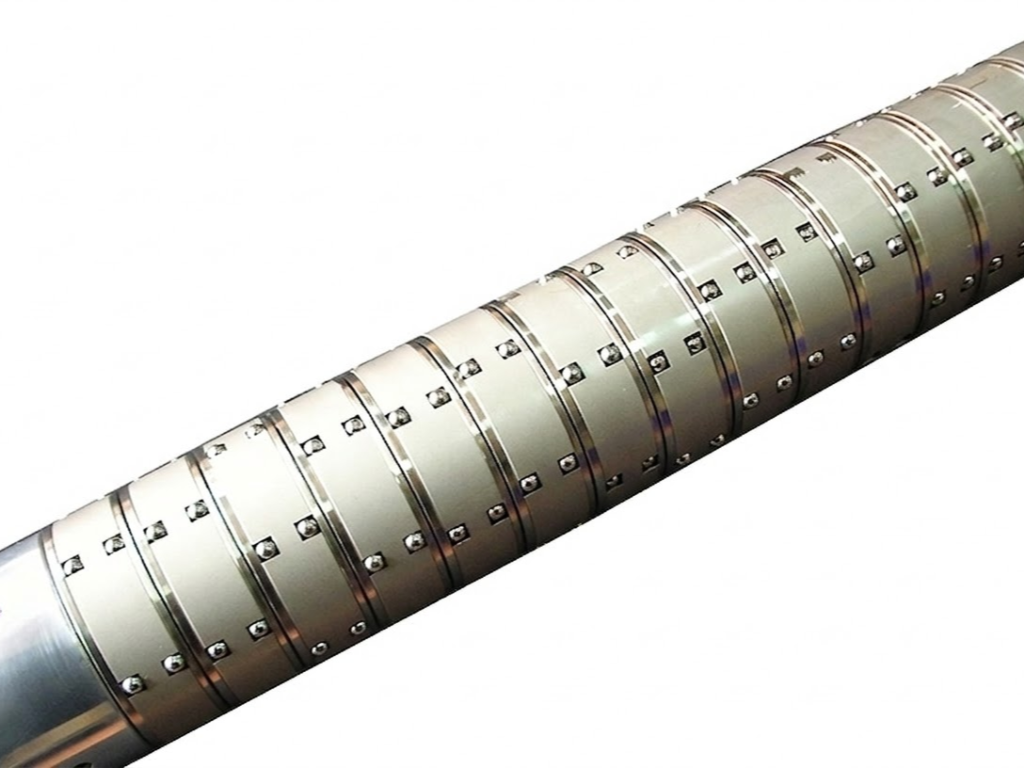
球式軸採用一排分布於摩擦環周圍的彈簧驅動或氣動球。這些球體與芯軸形成多點接觸,使其非常適合處理各種卷材,既能精確控制,又可避免不必要的側向位移。
理想的使用情境: 此類設備特別適用於切割窄幅及嬌貴的基材,例如薄膜(BOPP、PET)或輕質箔材。
優點: 由於球體具有良好的可伸縮性,芯軸的裝卸過程格外順暢。此外,在低張力狀態下作業時,其精準度更高——在此情況下,微調對於避免材料拉伸至關重要。
耳片式(或葉片式)差速軸
耳片式軸心採用更大且更堅固的機械耳片或葉片來固定芯軸。這些元件提供了更大的接觸面積,因此非常適合大多數新型分切復纏機。
最佳應用案例: 這些是重型應用領域中的主力設備,例如:厚紙板、不織布或厚規格層壓板。
優點: 在此情況下,扭矩承載能力是其主要優勢。在捲繞需要高起動與運行張力的重型輥材時,耳片式設計能提供所需的機械咬合力,以防止在高負載下發生芯材打滑。
差速軸與標準氣動軸:關鍵差異
將標準風力軸替換為差動軸,是將機械系統轉變為動態響應系統的過程。要解釋兩者之間的差異,必須從風的物理特性著手。
在標準差動風軸條件下,所有輥芯均被夾緊在軸上,有效地夾持輥芯內側。當某個輥因輥距變化而加速幅度大於相鄰輥時,該輥將試圖使材料加速至超過機台的線速度。由於該特定輥道無法比軸旋轉得更快,因此該輥道的張力會增加。另一方面,直徑較小的輥子所受的張力則較小。這將導致兩種故障:一個輥子過緊(拉伸或斷裂),另一個則過鬆(下垂或輥面鬆弛)。
摩擦環是扭矩的自由市場調節因子,因此每捲都能建立自身的平衡狀態。捲材越大、直徑越大,差動軸的規格就越大,以便讓該特定芯寬能隨著軸的轉動產生更多或更少的滑動,從而確保張力曲線保持恆定。
| 特色 | 標準氣動傳動軸 | 微分 倒帶 軸 |
| 旋轉 | 同步(所有核心速度相同) | 非同步(各核心獨立運行) |
| 張力控制 | 全球(所有車道均適用) | 個別(各賽道各異) |
| 量規 寬容 | 非常低 | 高 |
| 理想應用 | 單捲繞製或均勻材料 | 多個狹窄縫隙輥/厚度波動 |
| 營運成本 | 較低 | 較高(需配備空氣控制系統) |
選型指南:如何根據特定材料選擇合適的軸
差速器軸的選用並非「一刀切」,而是需根據材料特性與張力要求進行計算。決策過程應以以下參數為依據。
基板 靈敏度與張力範圍
在加工 12 微米的 BOPP 薄膜時,所需的張力遠低於加工 200 克/平方公米的紙板。對於低張力、高靈敏度的薄膜,必須使用配備低摩擦複合環的球型軸,以防止張力過高。而在高張力紙張的應用中,則需在耳型軸上安裝高扭矩摩擦條。
縫隙寬度與芯徑
您的分條輥尺寸將決定每個輥芯上需要多少個摩擦環。當分條寬度非常窄(例如 10 毫米至 20 毫米)時,則需要使用摩擦環密度較高的軸。此外,請確保軸的直徑(通常為 3 英吋或 6 英吋)與您現有的輥芯庫存相符。
運作速度與散熱
滑動效應本身在高速運作時會產生熱能。當您操作每分鐘 500 公尺的高速分切機時,必須選擇一種可靠的方法來挑選專為散熱設計的軸。這可能涉及在軸環上進行特殊表面處理,或是採用能有效導熱的芯軸,以確保氣囊不會損壞,且材料不會變形。
常見問題與 維護 解決方案
即便是結構最堅固的差速器軸,也無法逃脫熵的定律。忽視其保養,就如同對大壩結構上的細微裂痕視若無睹;坍塌過程或許緩慢,但最終仍會釀成災難。
熱積聚與膀胱功能失常
過多的摩擦會產生熱量。當張力過大或滑動過於穩定時,內部氣囊可能會變軟或熔化。
- 解決方案: 務必嚴格檢查氣壓設定,並確保超速(即軸與紙幅之間的速度差)維持在製造商建議的 3% 至 5% 範圍內。
灰塵與污染物 Ingress
在處理紙張或非織造布的區域,芯塵可能會進入環狀結構之間的縫隙,造成機械摩擦。這些顆粒具有研磨性,會導致摩擦不均勻,並造成摩擦條過早磨損。
- 解決方法: 請採用每週一次的清潔時程,使用壓縮空氣或專用的非溶劑型清潔劑,以確保環狀部件能在心軸上自由轉動。
環狀磨損不均
氣囊上的摩擦條會隨時間而磨損。當某些車道的使用頻率高於其他車道時,扭力傳遞將無法沿著軸線均勻分布。
- 解決方法: 請定期交替摩擦環的位置,或將整組摩擦條一併更換,以確保扭力傳遞具有一致的「基準值」。
為何選擇 KETE 的分切復卷機
自 2011 年成立以來,KETE 已成為該領域中值得信賴的合作伙伴, 分切與重捲 領域。我們的獨特之處在於採用全方位的工程觀點:我們不僅僅是供應零組件,更是構建完整的生態系統。我們將差動倒帶軸視為機器核心邏輯的精緻延伸,而非單純的外圍工具。我們致力於採用高品質且耐用的零組件,確保在任何工業環境中都能穩定運作,並將維護成本降至最低。
選擇 KETE,即意味著您將建立一項超越單純交易的夥伴關係。我們的專家團隊提供量身訂製的產業洞察,並將我們最新的分切技術與您的具體營運目標相結合。這種策略性協作能確保設備達到最長的機械使用壽命、大幅減少浪費,並達成最高標準的複纏捲筒品質,讓您能針對長期生產投資做出明智的決策。
結論
差動倒捲軸的開發,是捲材加工史上的一大突破。工程師們透過將捲芯的轉速與軸的機械驅動系統解耦,成功減輕了材料厚度波動所造成的干擾影響。無論是球型軸的精度,還是耳片式系統的強度,這項技術皆能確保在整條捲材上製造出張力曲線完美且結構完整性優良的捲筒與捲材。隨著全球市場對基材要求愈發傾向於更薄、更複雜且多樣化,差動軸作為工業生產穩定器的角色將日益重要。對於當代的卷材加工業者而言,掌握這項技術已不再是選擇,而是要在這個以精準度為驅動力的經濟環境中生存下去的必要條件。


