 ZH
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 MS

引言
在工業加工的複雜環境中,精確度不僅是一項目標,更是確保生產可行性的必要條件。隨著全球供應鏈對產能需求不斷增加,以及材料成分日益複雜,將大型母捲加工成小型可用捲材的製程,已面臨嚴格的技術發展要求。壓痕分條(業界有時稱為「壓碎分條」)在各類切割技術中佔有特殊地位。這項技術以機械結構簡單且應用廣泛為特徵,並能在其他更精密的方法失效時提供解決方案。
「壓痕切削」這項技術——通常使用專用的壓痕切削刀具進行——是現代製造業中任何專業人士都必須理解的概念。它融合了物理學、冶金學、複雜的層壓結構以及氣動控制等領域的知識。本文將對壓痕切削製程、其相對優勢,以及如何在生產線上策略性地實施這項技術進行全面分析。
何謂「分數分割」
為了釐清「壓痕分切」的涵義,有必要摒棄紡織領域中對「切割」一詞的傳統認知。在大多數切割製程中,刀片會穿過基材,並透過摩擦與剪切力形成分離。然而,「壓痕分切」則基於「壓縮」這一重要原理運作。這是一種「壓碎式切割」,其運作方式是將圓形且帶有圓角的刀片,透過相當大的氣動壓力,壓向硬化過的砧輥。當材料被推入旋轉刀片與砧輥堅硬表面之間時,基本上會沿著特定線路被壓碎或擠壓。
此過程本質上是一種局部應力分離。與剪切式分條不同——後者需要將公刀與母刀以複雜的方式對準——壓痕分條僅使用單一刀片組件。該刀片並非像剃刀那般鋒利;它具有特定的斜面與半徑,旨在將壓力集中於微觀區域。由於分離是透過壓縮作用實現的,工具與材料之間的物理接觸時間短且強度高,因此對於容易起毛邊的材料,或具有不同特性(例如會污染傳統滑動刀片的強黏性)的材料而言,此方法效率極高。
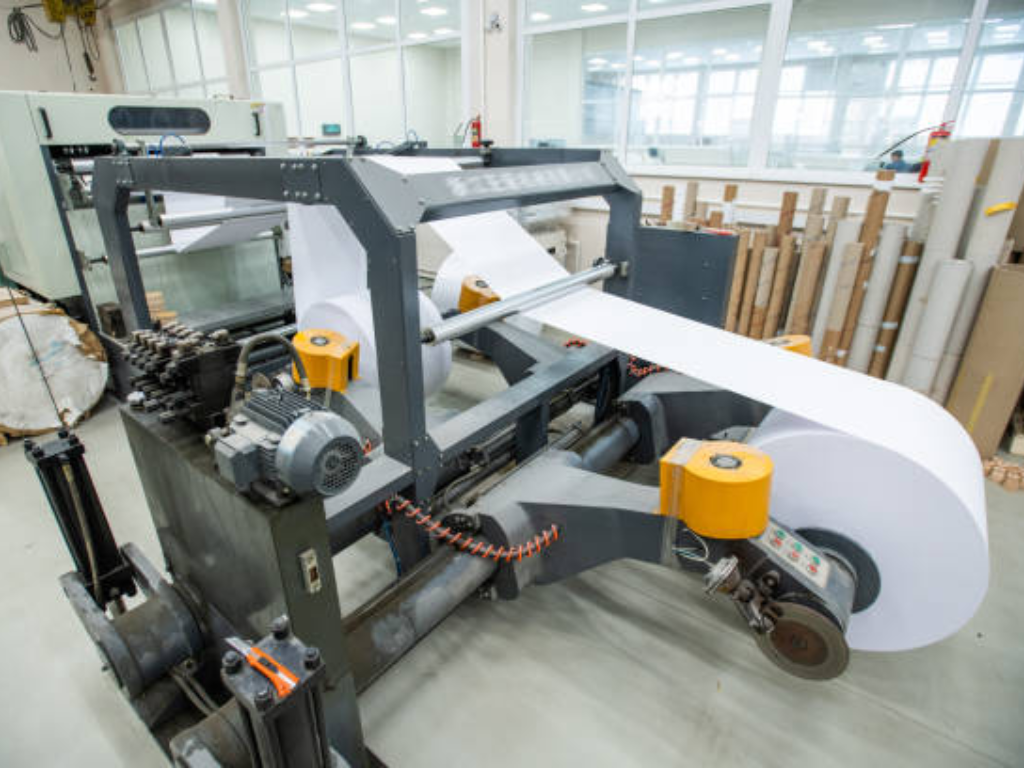
分條製程的運作原理
壓痕刀分切工藝的精密性,常被壓碎刀片工藝所展現的機械優雅所掩蓋。要實現乾淨俐落的分割,同時既不損壞下方的砧輥,也不致使刀片過早鈍化,必須讓多項變數完美同步。這便是生產車間的節奏——一種單調而規律的機械動力脈動,對綿延數英里的材料施加均勻的圓周擠壓。
氣壓與砧塊硬度的作用
切口效果主要取決於兩個因素:施加在刀片上的力以及砧座提供的阻力。這項技術由氣壓驅動。專業的分切復捲機在刀片夾持器中配備了氣動缸,可讓向下施加的力以細微步進進行調整,且施加的力可呈現多種形式。此力道應足以切穿待切割的材料,但同時也需精準控制,避免因施力過猛而使刀刃觸底,導致刀刃邊緣受損。
切割角度形成於砧輥上——即進行切割的表面,這是整個操作過程的堅實基礎。它不僅僅是一個支撐輥,更是一個精密製造的零件,通常由高碳鋼製成,並經淬火處理至 60-65 HRC(洛氏 C scale)硬度。之所以需要如此高的硬度,是因為砧輥必須比壓碎刀片及分條刀片本身硬得多。倘若砧輥過軟,刀片最終會隨之變形或在表面切出溝槽,導致切口不平整並引發機械故障。這種氣動力量與冶金抗力之間的相互關係,正是壓痕分條工藝機械完整性的核心所在。
材料路徑與刀片接觸力學
基材在通過分切復捲機時會保持恆定的張力——這是任何涉及複雜複合材料的成功分切製程中,一項至關重要的要求。材料卷材經過壓輥時,壓痕刀便會發揮作用。此處的接觸力學原理頗為耐人尋味:刀片可自由轉動,其轉動動力源自移動材料與壓輥之間的摩擦。在典型的壓痕配置中,刀片並未配備獨立馬達,而是由材料卷材速度驅動。
刀刃邊緣的幾何形狀及刀片幾何設計至關重要。不同材料的倒角角度各異——通常為 30、45 或 60 度。較小的角度能對較薄的材料產生更銳利的夾切效果,而較厚的基材則可能需要刀緣具有較大的半徑。選用正確的壓碎切割刀片半徑至關重要;切割半徑應與材料相匹配,以避免產生過多粉塵。強大的應力會使材料纖維或聚合物鏈彎曲,從而實現沿著刀片方向、精準度極高的乾淨分離。
刻痕分切與剪切及剃刀分切:一項比較分析
為了評估在處理柔性材料時,何時採用壓痕分切是最理想的選擇,有必要將其與主要競爭技術——剪切分切和剃刀分切——進行比較,特別是針對邊緣品質方面。每種方法在製造生態系統中都有其最佳應用情境。
最簡單的方法大概是 剃刀式分切, 其運作原理是透過固定刀片以外科手術般的精準度切割材料,在處理較薄的材料時能展現卓越的性能。此方法最適合用於薄型且非研磨性的薄膜。然而,剃刀片會產生大量熱量,足以導致其輕易被黏著劑黏住。此外,此方法無法用於厚實或堅硬的複合材料及硬質材料,因為在這些材料上,刀片只會彎曲或斷裂。
剪切分條, 相對地,則類似剪刀的動作。此過程涉及兩片旋轉的刀片,即上方的「公刀」與下方的「母刀」,兩者會在特定點相遇。剪切分切能產生最完美的切邊,且粉塵產生量最少,因此廣泛應用於紙張及高階薄膜的生產。然而,為了獲得最佳效果與最理想的成果,這種加工方式以耗時著稱。刀片的配對是一項極需技巧的工序,且耗時甚多,這在多樣化生產環境中可能成為瓶頸。
分條 屬於折中方案。雖然切邊品質未必能與剪切切口那般精良,但其應用範圍更廣,且設定更為迅速,特別是在較高速度下更是如此。與剪切式分條不同——剪切式分條是透過以微米級精度移動兩把刀片來調整切割位置——壓痕式分條僅需移動上刀片夾持器。正因如此,當作業需要頻繁換線,或是處理會損壞剃鬚刀片或污染剪切組件的材料時,這便是最佳選擇。
| 特色 | 壓痕分切(壓碎切口) | 剪切分條 | 剃刀式分切 |
| 運作原理 | 局部壓縮 | 剪刀式剪切 | 摩擦切片 |
| 設定速度 | 最快(單片式調整) | 緩慢(雙男性/女性對齊) | 中等 |
| 粉塵產生 | 中等至高(視材料而定) | 極簡/最簡潔 | 中等 |
| 材料的適用性 | 研磨材料、壓敏膠、無紡布、泡棉 | 紙張、高階薄膜、鋁箔 | 薄且不具磨蝕性的薄膜 |
| 《刀鋒人生》 | 中等(取決於砧的硬度) | 高 | 低 (拋棄式刀片) |
| 初期成本 | 中等 | 高 | 最低 |
常見應用:何時應選擇縱向分條
切槽技術應用於工業領域,其特點在於能針對所處理材料的特殊性進行加工,並在產生最少浪費的情況下達成加工效果。在硬質基材的加工領域中,這項技術無疑是當之無愧的領導者,特別是在自動刀片定位方面。
壓敏膠(PSA): 這或許是最普遍的應用方式。傳統的剃刀片分切技術在分切膠帶或標籤時,刀片會殘留在切口處,因此容易殘留黏著劑殘渣。由於壓痕刀片持續旋轉,且僅將材料夾緊在輥筒上,因此黏著劑積聚的可能性較低。
非織造布與紡織品: 醫用口罩、濾材及衛生用品通常由鬆散交織的纖維製成。壓痕分切技術是透過切割纖維並將其壓縮在一起來封邊,藉此避免某些合成材料出現毛邊,從而獲得更整潔的切口。
砂紙與研磨材料: 若試圖用剪切刀切割砂紙,刀具將在幾分鐘內損毀。透過施加剪切壓縮力,並採用重型鋼製的淬火刀片進行劃痕式切割,即可抵禦此類磨料材料的磨蝕特性。
泡沫與毛氈: 這些是質地厚實且易受壓縮、難以剪切的物質。預切技術能讓刀片穿透材料並定位至砧座,即使在密度不同的情況下,也能實現完全分離。
電池產業: 隨著電動車的興起,電池產業已仰賴電極材料的預切分技術。這些脆弱的鋁箔需透過穩定且不產生剪切力的分離方式處理,而這僅能透過經過精密校準的預切系統來實現。
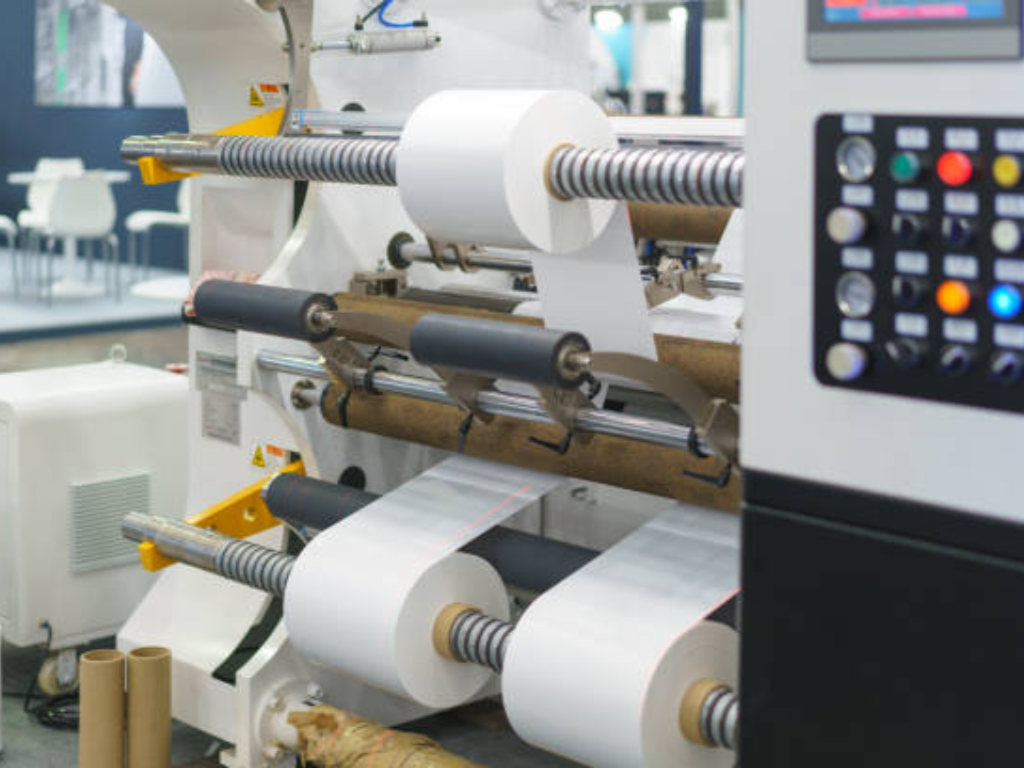
應對常見挑戰與疑難排解技巧
儘管其強度極高,但縱向切口仍面臨著一些挑戰。 最常見的抱怨是會產生粉塵或細微顆粒。 由於材料是經過壓碎、切縫及再次壓碎的過程,而非單純切片,因此在分離過程中,細小顆粒可能會四處飛散,導致產生的粉塵量大幅減少。這種情況在以紙為基材的基材上尤為常見。為解決此問題,操作人員應確保壓輥絕對清潔,且刀片半徑須與材料厚度相符。
第二個問題是葉片缺口的問題。 這種情況通常發生在氣動壓力過高,或是砧輥表面出現溝槽或瑕疵時。當刀片撞擊砧輥上的微小溝槽時,過高的壓力及隨之產生的側向應力可能會導致刀刃斷裂。定期檢查砧輥,並採用所謂的「滲油系統」——即在刀片上塗佈一層微量的油膜——能大幅延長刀具的使用壽命,並提升切割品質。
此外,裁切不一致的情況往往是由分切複卷機本身的張力控制不當所導致的。 當布料能自由飄動,或張力過低時,布料會因刀片施加的壓力及刀片倒角所產生的作用,而傾向於產生橫向位移,進而導致切邊呈現鋸齒狀或走線不穩。解決之道不僅在於刀片本身,更取決於整台機器的機械穩定性。
提升精準度:KETE 的橫切解決方案為何脫穎而出
在工業製造的競爭環境中,KETE 之所以能脫穎而出,在於將預切分切視為一項根本性的工程挑戰,而非次要功能。基於實務經驗,我們將這些系統直接整合至分切復卷機的主要結構中,確保達到最佳的減震效果與結構剛性。
KETE 的最大特色在於運作穩定性,並能確保最高程度的穩定性。我們的氣動刀片夾持器採用高精度調節器,可消除壓力波動——這正是高速運行時導致切口品質不穩定及材料浪費的主要原因。這種機械結構的完整性確保無論您處理的是敏感的醫療用非織造布或其他材料,都能實現恆定的重複性並將返工量降至最低,從而大幅縮短調校時間。
選擇 KETE,就意味著獲得一位致力於協助您實現規模化目標的夥伴。我們彌合了理論上的機械力與高產量現實之間的差距,提供能減少停機時間並降低營運成本的尖端設備。我們的專家隨時準備將先進技術與您的具體生產目標相結合,確保您的投資能推動長期卓越表現。與深諳精準之道的夥伴攜手,提升您的營運水準。立即聯絡 KETE,獲取專屬諮詢服務。
選擇合適的捲材分條機的關鍵因素
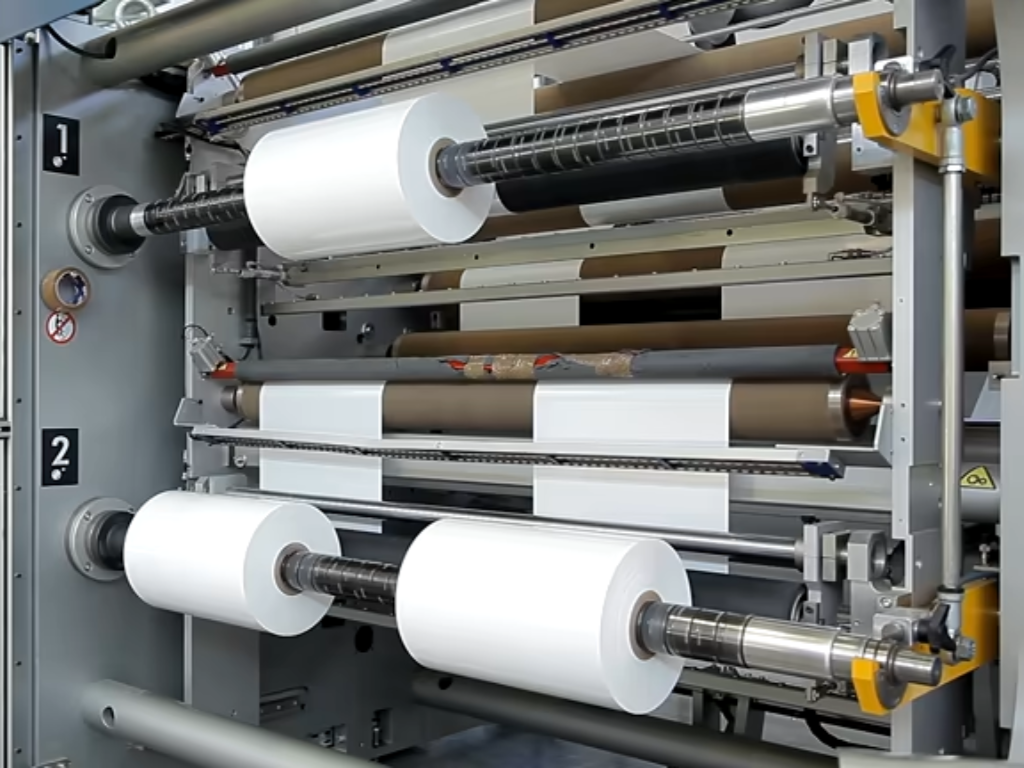
若要投資購置一台具備標準刻線分切功能的新型分切復卷機,應考量多項技術要求,以確保在將廢料減至最低的情況下,獲得長期的投資報酬率。
首先,是最小狹縫寬度。 壓痕分切夾具的物理寬度較大;當您的生產需要非常窄的捲材時,必須確認機台的刀桿能否安裝錯位式夾具,或是其設計具有低輪廓結構。
其次,分析張力控制系統。 如前所述,在壓痕分切過程中,卷材的穩定性至關重要。配備閉環張力控制與載重感測器回饋功能的機器,其壓痕分切效果總是比簡單的手動系統更佳。
第三,評估轉換的難易程度。 選擇壓痕切割的主要原因在於其速度快。應尋找配備快速鎖定或易滑動刀片夾具的機器,以避免累積誤差。若操作員必須花半小時才用六角扳手更換刀片,壓痕切割法原本的優勢便不復存在。
最後,還需考量耗材的冶金特性。 請確保製造商能提供或維護品質優良的 D2 或 M2 工具鋼圓形刀片。貴工廠中最關鍵的環節在於刀片與砧座之間的相互作用;若切削刃不夠堅韌,將導致粉塵增多且需更頻繁地更換刀片。
結論
之所以說「壓痕分切」是加工產業的基石,是有其原因的:它在其他方法失效時仍能發揮作用,且表現優異,能產出穩定一致的成果。它不僅能處理黏著劑和研磨劑等難以處理的材料,再加上其傳奇般的安裝簡便性,使其成為任何多功能生產設施中不可或缺的工具。只要掌握氣壓、砧座硬度與刀片幾何形狀之間的平衡,製造商便能開啟效率提升的新局面,即使在製程中需要施加強大力量時亦然。正如我們所探討的,這項成熟技術與高精度機械的結合正是成功的關鍵。在 KETE,我們致力於將兩者完美融合,並提供所需的穩定性與工程上的精湛工藝,將單純的壓碎工序轉化為工業精準度的傑作。若您需要進一步的技術知識,或針對您的材料需求進行量身訂製的分析,KETE 的工程師們將樂意協助您優化分切製程。


