 ZH
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 JA
 MS

引言
在高速生產環境中,刮刀僅需磨損 0.1 毫米,便足以裁切 10,000 公尺的包裝基材,將潛在利潤轉化為工業廢棄物。在現代製造環境中,精準度不僅是夢想,更是經濟永續發展的基石。為了維持卓越的印刷品質並延長刮刀壽命,理解其中的機械細節至關重要。在柔版印刷與凹版印刷的高速運作條件下,印刷刮刀是複雜流體力學與最終基材之間關鍵的機械接觸點。這個組件因其外觀看似簡單而常被忽視,但它卻是油墨膜厚度的最終決定者,進而直接影響印刷產品的美觀與功能完整性。
隨著生產步調不斷加快,以及品牌對絕對色一致性的要求日益提高,掌握選擇與應用印刷刮刀的技術要領,已不僅是次要任務,更成為任何具競爭力的印刷企業不可或缺的技能。這一點在辨別凹版印刷刮刀與柔版印刷刮刀的具體要求時尤為明顯,特別是在處理磨蝕性油墨的情況下。
何謂刮刀?它在印刷中為何如此重要?
刮刀是一種高精度的條狀部件,通常由鋼材或合成聚合物製成的塑膠刀片構成,用於清除印刷滾筒光滑表面或網紋輥凹槽中的多餘油墨。其主要用途在於油墨計量,亦即確保在油墨轉移至印版或承印物之前,凹槽中僅剩預先設定且精確的油墨量。
此元件的重要性再怎麼強調都不為過。在柔版印刷系統中,刮刀是體積流量控制器。若缺少刮刀,油墨的轉移將無法控制,導致油墨淹版、密度不均,以及色調範圍完全喪失。從經濟角度來看,刮刀是主要的成本控制槓桿之一。適當的墨量控制不僅能減少油墨浪費,更能降低次品率——這些次品正是包裝產業中「無聲的利潤殺手」。此外,刮刀還能保護印刷機中最昂貴的部件:陶瓷網紋輥或雕刻凹版輥。若選用不當或維護不當,硬質顆粒可能會在這些表面造成永久性劃痕,進而導致災難性的設備故障,並產生龐大的更換成本。
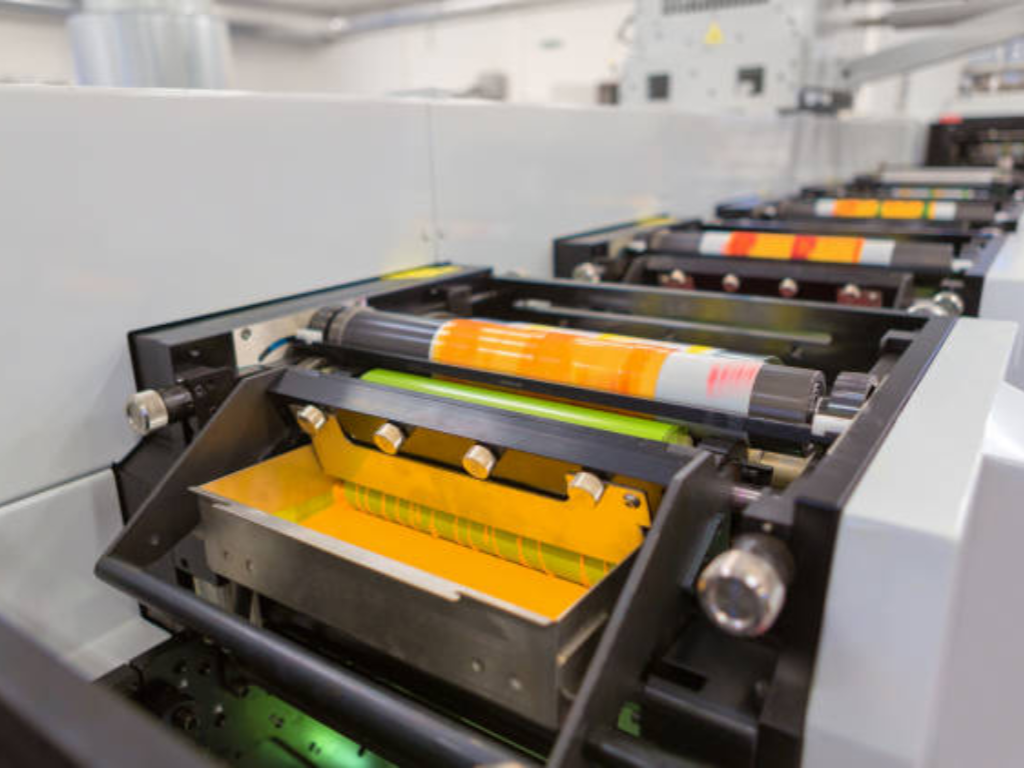
工作原理:刮刀如何確保精準度
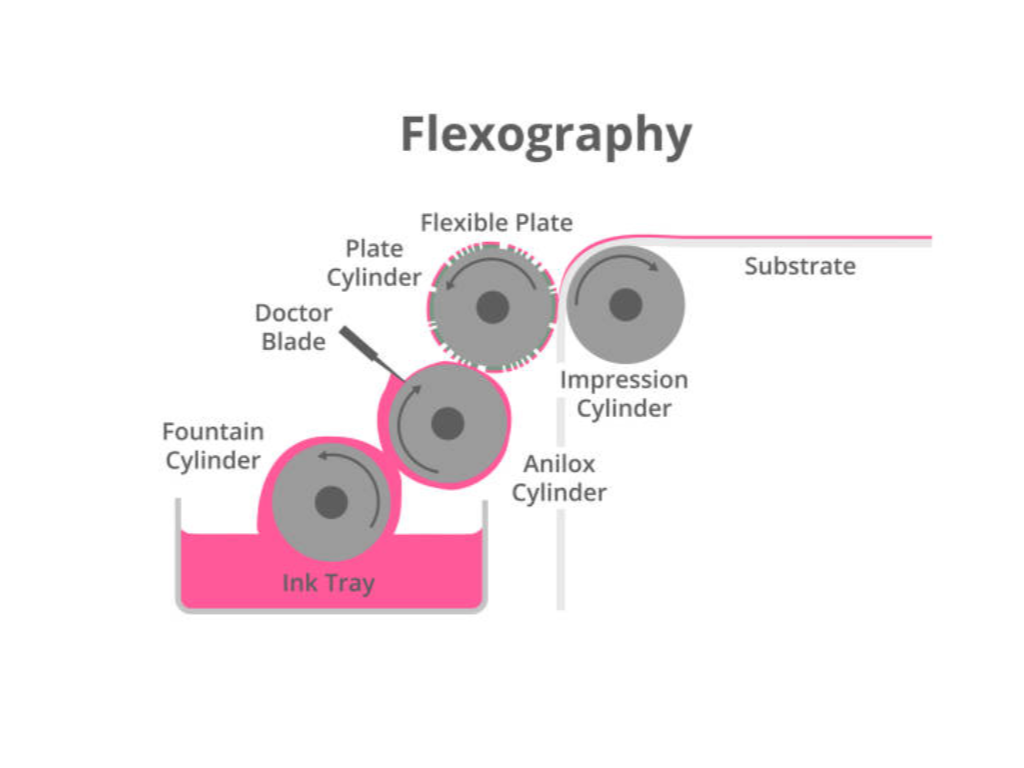
刮刀的工作效率基於機械刮拭與流體剪切的原理。由於印刷滾筒以高速旋轉,會將來自潤版槽的多餘油墨輸送至印版。為了剪除這些多餘油墨,刮刀會設定為特定的接觸角,通常為 30 至 35 度。
這是一場精妙的力學平衡。一方面,有氣動或機械壓力作用於刮刀,使其固定在印版上;另一方面,則有墨膜本身產生的流體動力升力。刮刀猶如高速穿越時的警惕守護者,僅允許極精確的墨量通過其微觀閘口,以確保墨水轉移的一致性。當壓力不足時,刮刀會浮在油墨膜上,這種現象稱為「噴濺」或「霧化」;壓力過大則會導致摩擦率升高,進而造成刮刀與印筒過早磨損,並可能產生足夠的熱量,改變油墨的化學黏度。精準度取決於刮刀支架的穩定性,以及刮刀接觸面積(即與印筒實際接觸的面積)的均勻性。
了解印刷中常見的刮刀類型
刮刀並非均質的;可根據其物理幾何形狀以及所屬的機械系統進行分類。
根據邊緣輪廓進行分類
刀片尖端或邊緣的輪廓,決定了它隨時間推移與墨水及滾筒表面之間的相互作用。
葉片類型
層片尖端的特徵在於其接觸邊緣處的厚度較薄。舉例來說,新刀片的基部厚度可能為 0.20 毫米,而層片尖端的厚度則為 0.075 毫米。此設計的主要優點在於,接觸面積不會隨刀片磨損而改變。在高解析度印刷中,色調一致性至關重要,此時採用鱗片式刀片,可確保在長時間生產過程中,接觸面積不會擴大,且墨水密度不會偏移。
命令類型
斜邊是指呈傾斜狀的刀尖,通常以 2 至 15 度的角度研磨而成。與片狀刀片不同,斜邊刀片的接觸面積會隨著磨損而增加。然而,斜邊結構的堅固性更高,且能與旋轉的網紋輥有效配合運作。此類刀片適用於需承載大量油墨、使用磨蝕性顏料(如白色或金屬油墨)的應用場景,以及需要印刷大面積實色區域的場合——在這些情況下,網點無需達到微米級精細度,而是呈現機械性網點即可。
圓角/半徑類型
斜邊是指呈傾斜狀的筆尖,通常以 2 至 15 度的角度研磨而成。與片狀刀刃不同,斜邊刀刃的接觸面積會隨著磨損而增加。然而,斜邊輪廓的結構卻更加堅固。它適用於需要大量油墨、需使用磨蝕性顏料(白色或金屬油墨),以及需印刷實色區域的場合——在這些情況下,色調網點無需微觀精細,而是以機械式網點呈現即可。
依葉片系統分類
刀片的效能亦取決於其所安裝的腔室或固定系統。
單葉片系統
在傳統的開放式墨槽系統中,通常會使用一片刮刀,且多數情況下置於後引或擦拭位置,以控制油墨從網紋輥上的轉移。單刮刀系統成本低廉且易於安裝,但容易導致油墨蒸發並造成環境污染。在高速工業應用中,更複雜的配置正逐漸取代此類系統。
帶腔室的刮刀系統
當今的黃金標準是「密閉腔室系統」,特別是在柔版印刷領域。該系統由兩片刀片組成,其中一片為計量刀片,另一片為封閉刀片,兩者均封裝於密閉腔室內。此種結構能確保油墨以恆定壓力持續流動,消除溶劑型油墨的揮發(從而維持 pH 值與黏度),並大幅減少油墨浪費,同時降低印刷機停機時間。密閉腔室系統所提供的液壓穩定性,正是消除高速運作時油墨飛濺現象的關鍵。
探討刮刀材料:鋼材與合成材料之比較
材料選擇是在精準度、耐用性與安全性之間取得的折衷。
碳鋼 是業界的標準。它是硬度最高的材質,且可研磨至極精細的公差。在高速凹版印刷或細網目柔版印刷中使用時,碳鋼能提供最銳利的刮拭效果。然而,若搭配水性油墨使用,它很容易遭到腐蝕。
不鏽鋼 它解決了腐蝕問題,因此成為水性柔版印刷的標準材料。雖然其硬度略低於碳鋼,但能防止鏽蝕產生;否則,鏽蝕產生的磨料會損壞網紋輥。
塑膠/合成刀片(聚酯或超高分子量聚乙烯) 已廣受歡迎。其主要優勢在於安全性高,不會像磨損的鋼製刀片那樣形成鋒利如剃刀的邊緣,因此操作人員受傷的風險較低。此外,它們對網紋輥的磨損也較小。雖然在高 lpi(每英吋線數)的印刷工作中,其精細的墨量控制精度無法與鋼製刀片相提並論,但在瓦楞紙印刷、上光及大面積實色印刷方面表現優異。
陶瓷塗層 刀片品質極佳。製造商透過在鋼質基底上覆上一層微米級的陶瓷層來生產刀片,這種設計兼具鋼材的精準度與長達 3 至 5 倍的使用壽命。這是一項旨在減少停機時間的投資,因為更換刀片的次數越少,實際生產時間就越長。
策略性選擇:根據您的製程選配刮刀
此選擇並非主觀判斷,而是一個多變量優化問題,其中印版與油墨類型的機械特性必須與印刷機的動能相匹配,特別是在柔版印刷的應用中。為了在印刷車間中達成平衡,應考量以下四大技術面向:
印刷類型:柔版印刷、凹版印刷及平版印刷
刀片的彈性要求(包括刀片厚度)由機械接合面決定。在柔版印刷中,重點在於確保陶瓷網紋輥的安全性;在高線數(lpi)的印刷工作中,通常採用基部厚度為 0.15 毫米、葉片厚度為 0.075 毫米的刀片,以避免產生劃痕。在凹版印刷中,則需關注鉻輥的表面積;會採用較厚的 0.20 毫米刀片,以提供所需的剛性,避免在寬幅紙幅上產生霧化現象。在上光單元或油墨導槽計量中,平版印刷需要具有高尺寸穩定性的刀片,以維持上光液的均勻性,並避免刀片輪廓因熱膨脹而變形。
墨水化學性質與抗氧化性
油墨是一種具反應性的化學物質。以水為基底的油墨,需在不鏽鋼中含有至少 13% 的鉻,以避免在計量邊緣發生微觀氧化。紫外線油墨容易產生「紫外線油墨噴濺」現象,其高黏著力與高黏度會產生大量摩擦。為此,建議採用硬化型長效塗層,以減少熱量積聚,並在面對現代紫外線配方中具侵蝕性的樹脂時,維持邊緣的完整性。
生產速度與流體動力學力
速度使墨水成為一種結構性力量。當速度超過 300 公尺/分鐘時,墨水會形成流體動力楔狀結構,並試圖將刮刀從輥筒上抬起——這種效應類似於水漂現象。為克服這種液壓升力,並在高速下實現乾淨的擦拭效果,刮刀尖端必須具備極高的剛性。刮刀應如一艘銳利的船體,能在洶湧的海浪中保持航向,且不受壓力影響——否則該壓力將導致其噴濺墨水或造成危險。
網紋輥與噴嘴間距比
在選型時,網紋輥網線數(LPI)與刀片厚度之間的關聯性是最實用的評估標準。以 1000 LPI 的網紋輥為例,其具有特定邊緣形狀的網孔壁極其微小。若刀片尖端過於纖薄,便可能深入網孔內部,導致網點增益或色彩失衡。專業經驗法則:刀片尖端的厚度必須約為網紋輥網室壁寬度的兩倍,以確保其不會對網室造成機械干擾。
為方便快速查閱技術參考,下表彙整了確保刮刀與印刷機系統達到最佳同步所需的工程標準,藉此避免材料浪費:
| 變數 | 工程基準 | 技術目標 | 偏差的影響 |
| 柔版接觸角 | 30° – 35° | 確保剪切幾何形狀清晰 | 網紋輥刻痕或油墨噴濺 |
| 凹版印刷線性壓力 | 1.5 – 3.0 公斤/公分 | 清除非圖像區域的墨水 | 磨損或刀片過度磨損 |
| 水性油墨的化學特性 | pH 8.5 – 9.5 | 防止化學不穩定現象 | 微點蝕與腐蝕 |
| UV 墨水黏度 | 高黏度/非牛頓流體 | 透過高黏著力樹脂進行剪切 | 葉片浮動與密度漂移 |
| 高速閾值 | > 300 公尺/分鐘 | 抵消流體動力升力 | 水漂現象與墨水滲漏 |
| 網紋輥壁面至尖端比 | 4 – 6 微米(@ 1200 LPI)/2:1 法則 | 維護細胞壁的完整性 | 網紋輥尖端斷裂 |
故障排除與維護:解決常見的列印瑕疵
即使是最優質的刮刀,若未妥善保養,也無法發揮良好效能。
最常見的缺陷包括 條紋與線條. 這些問題通常是由「掛墨」引起的——即乾燥的墨水碎屑或基材碎屑卡在刮刀與滾筒之間。主要的預防措施包括定期清潔墨槽以及使用墨水過濾器。
噴墨 這是使用 UV 油墨進行柔版印刷時常見的現象。當油墨堆積在刮刀後方,並因離心力作用被拋擲到紙幅上時,便會發生這種情況。解決方法通常是更換為剛性較高的鱗片狀刮刀,或在刮刀腔系統中增加潤版裝置。
鋸痕 是網面上出現的顏色不規則的橫向條紋。這是由於刀片振動所致。可透過調整接觸角度、降低刀片壓力,或檢查機台的軸承來加以修正。
維護作業應依照《標準作業程序》(SOP)進行。安裝前,須檢查刀片是否存在毛刺。刀片夾持器應與圓筒完全平行;即使僅有 0.1 毫米的微小偏移,也會導致不均勻磨損及顏色變化。正如外科醫師需要經消毒的手術刀一樣,機器操作員也必須將刮刀視同潔淨的手術刀般小心對待,因為即使是一道微小的缺口,在數千公尺長的基材上也會顯現為肉眼可見的瑕疵。
為何選擇 KETE 印刷機
對於希望彌合理論精確度與實際生產之間差距的組織而言,設備製造商的工程哲學是決定性的因素。KETE 將刮刀的整合視為系統的核心組件,而非事後才考慮的附帶事項。
在我們的 KTFP-S200P 系列高速柔版印刷機中,我們採用了雙面封閉式刮刀系統。此設計不僅僅是固定刮刀,更營造出一個加壓環境,藉此穩定油墨流量,並消除高速生產時常見的「浮墨」現象。透過將此系統與高品質陶瓷網紋輥搭配使用,KETE 確保供墨過程盡可能無阻力,從而延長耗材與網紋輥的使用壽命。
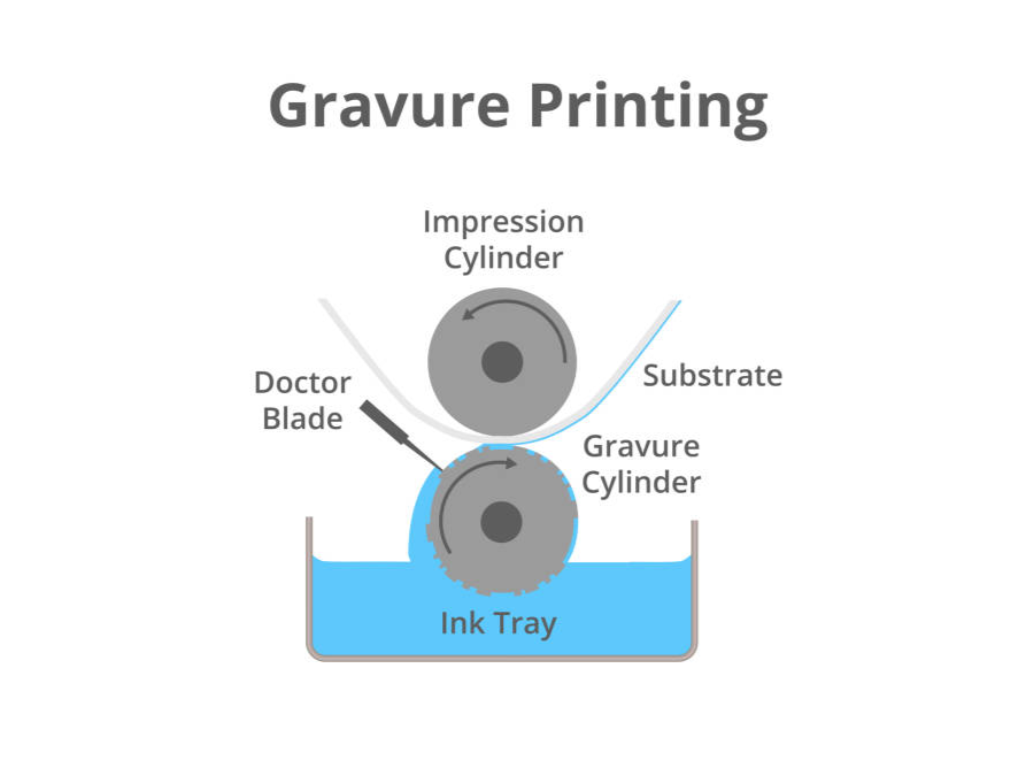
在凹版印刷領域,KETE 的 KTMS-C 系列採用氣動式設計,以實現最佳的刮刀組裝效果。與手動調整系統不同,我們的氣動控制系統能在滾筒全寬範圍內提供完全均勻的壓力,並自動補償微小的波動。此外,我們的刮刀採用獨立馬達控制其振盪運動。這種獨立運動機制確保刮刀持續移動,防止雜質沉積,並幾乎完全消除劣質機器常見的「條紋」問題。
選擇 KETE,即是投資一台印刷機,其機架的穩定性與刀片系統的精準度,在工程設計上達成了完美的協同效應。
結論
刮刀是工業領域中一項折衷的傑作,在硬度與柔韌性、成本與性能之間取得了平衡。對當代印刷業者而言,要提升印刷品質的關鍵在於謹慎選擇刮刀輪廓、刀尖結構及材質,並根據所用油墨的化學特性與印刷機的運行速度進行針對性調整。但正如我們所見,再好的刮刀,其表現也取決於搭載它的機器。
透過了解計量工具與印刷機速度之間的共生關係,製造商便能達成生產領域的聖杯:在將浪費降至最低的同時,實現高速高品質的生產。在 KETE,我們致力於提供機械穩定性與創新設計,讓這項精準度在日常生產中成為現實。


